Un busbar che sul banco appare corretto può ancora portare il grado di rame sbagliato, uno strato di placcatura sottodimensionato, un bordo isolante fessurato o un difetto di saldatura nascosto, e ogni problema diventa costoso una volta assemblato in un inverter, armadio o rack di stoccaggio. Il controllo qualità per busbar in rame laminati e stampati è perciò un sistema documentato anziché uno sguardo visivo finale: ispezione del materiale in ingresso (IQC), controlli in processo (IPQC), ispezione finale in uscita (FQC/OQC), regole di campionamento e una traccia cartacea di certificati e registrazioni di prova. Questa guida traduce tale sistema nel linguaggio dell'acquirente, coprendo cosa ispezionare in ogni fase, quali norme inquadrano le prove, quali documenti devono accompagnare la consegna, come i difetti sono classificati e disposti e come scrivere i criteri di accettazione nella specifica di acquisto. Completa gli articoli esistenti su prove di isolamento, tolleranze di fabbricazione e valutazione dei fornitori concentrandosi su ciò che un committente dovrebbe richiedere e verificare al ricevimento.
Un busbar che sul banco appare corretto può ancora portare il grado di rame sbagliato, uno strato di placcatura sottodimensionato, un bordo isolante fessurato o un difetto di saldatura nascosto, e ogni problema diventa costoso una volta assemblato in un inverter, armadio o rack di stoccaggio. Il controllo qualità per busbar in rame laminati e stampati è perciò un sistema documentato anziché uno sguardo visivo finale: ispezione del materiale in ingresso (IQC), controlli in processo (IPQC), ispezione finale in uscita (FQC/OQC), regole di campionamento e una traccia cartacea di certificati e registrazioni di prova. Questa guida traduce tale sistema nel linguaggio dell'acquirente, coprendo cosa ispezionare in ogni fase, quali norme inquadrano le prove, quali documenti devono accompagnare la consegna, come i difetti sono classificati e disposti e come scrivere i criteri di accettazione nella specifica di acquisto. Completa gli articoli esistenti su prove di isolamento, tolleranze di fabbricazione e valutazione dei fornitori concentrandosi su ciò che un committente dovrebbe richiedere e verificare al ricevimento.
I busbar si collocano tra semiconduttori, batterie, apparecchiature di manovra e carichi; un guasto del conduttore raramente rimane locale. Una resistenza eccessiva riscalda una giunzione, il cedimento dell'isolamento può causare guasti fase-fase o fase-terra, il disallineamento dimensionale impedisce l'assemblaggio e la corrosione degrada la resistenza di contatto su anni di servizio. Poiché i busbar sono spesso pezzi personalizzati prodotti su una singola revisione di disegno, la qualità non può essere delegata a una norma generica di catalogo; deve essere definita sull'ordine, evidenziata da registrazioni e controllata ai gate in ingresso e in uscita.
I team di approvvigionamento scoprono di solito i gap di qualità tardi: durante l'assemblaggio dell'armadio, dopo le prove termiche o dopo reclami sul campo. Spostare la verifica a monte riduce il costo di rilavorazione e protegge il programma. Lo screening commerciale che precede l'attrezzatura appartiene alla valutazione del fornitore nella fase RFQ, mentre questo articolo si concentra sul sistema di ispezione e sull'evidenza di accettazione una volta selezionato il fornitore. Entrambi i livelli sono necessari: un fornitore capace necessita comunque di un piano di accettazione scritto, e un piano di ispezione rigoroso non può compensare un fornitore senza disciplina di processo.
Applicazioni critiche per la potenza quali inverter, azionamenti e rack di stoccaggio trattano il busbar come componente rilevante per la sicurezza, non come striscia di merce generica. Gli acquirenti dovrebbero quindi aspettarsi dati materiale tracciabili, evidenza dimensionale, controlli dielettrici e di connessione e un percorso chiaro di disposizione per i lotti non conformi anziché promesse informali che i pezzi appaiano a posto.
Il controllo qualità di officina si divide comunemente in tre gate. L'IQC (controllo qualità in ingresso) ispeziona rame grezzo, film isolante, chimiche di placcatura e elementi di fissaggio acquistati prima della produzione; l'IPQC (controllo qualità in processo) monitora le operazioni di taglio, piegatura, laminazione, saldatura e placcatura mentre i pezzi avanzano sulla linea; l'FQC o OQC (controllo qualità finale/uscita) esegue il controllo di conformità del pezzo finito e la revisione dell'imballaggio prima della spedizione. La sequenza produttiva alla base di questi controlli è descritta nel processo produttivo dei busbar laminati, che mostra dove si applica ciascun gate.
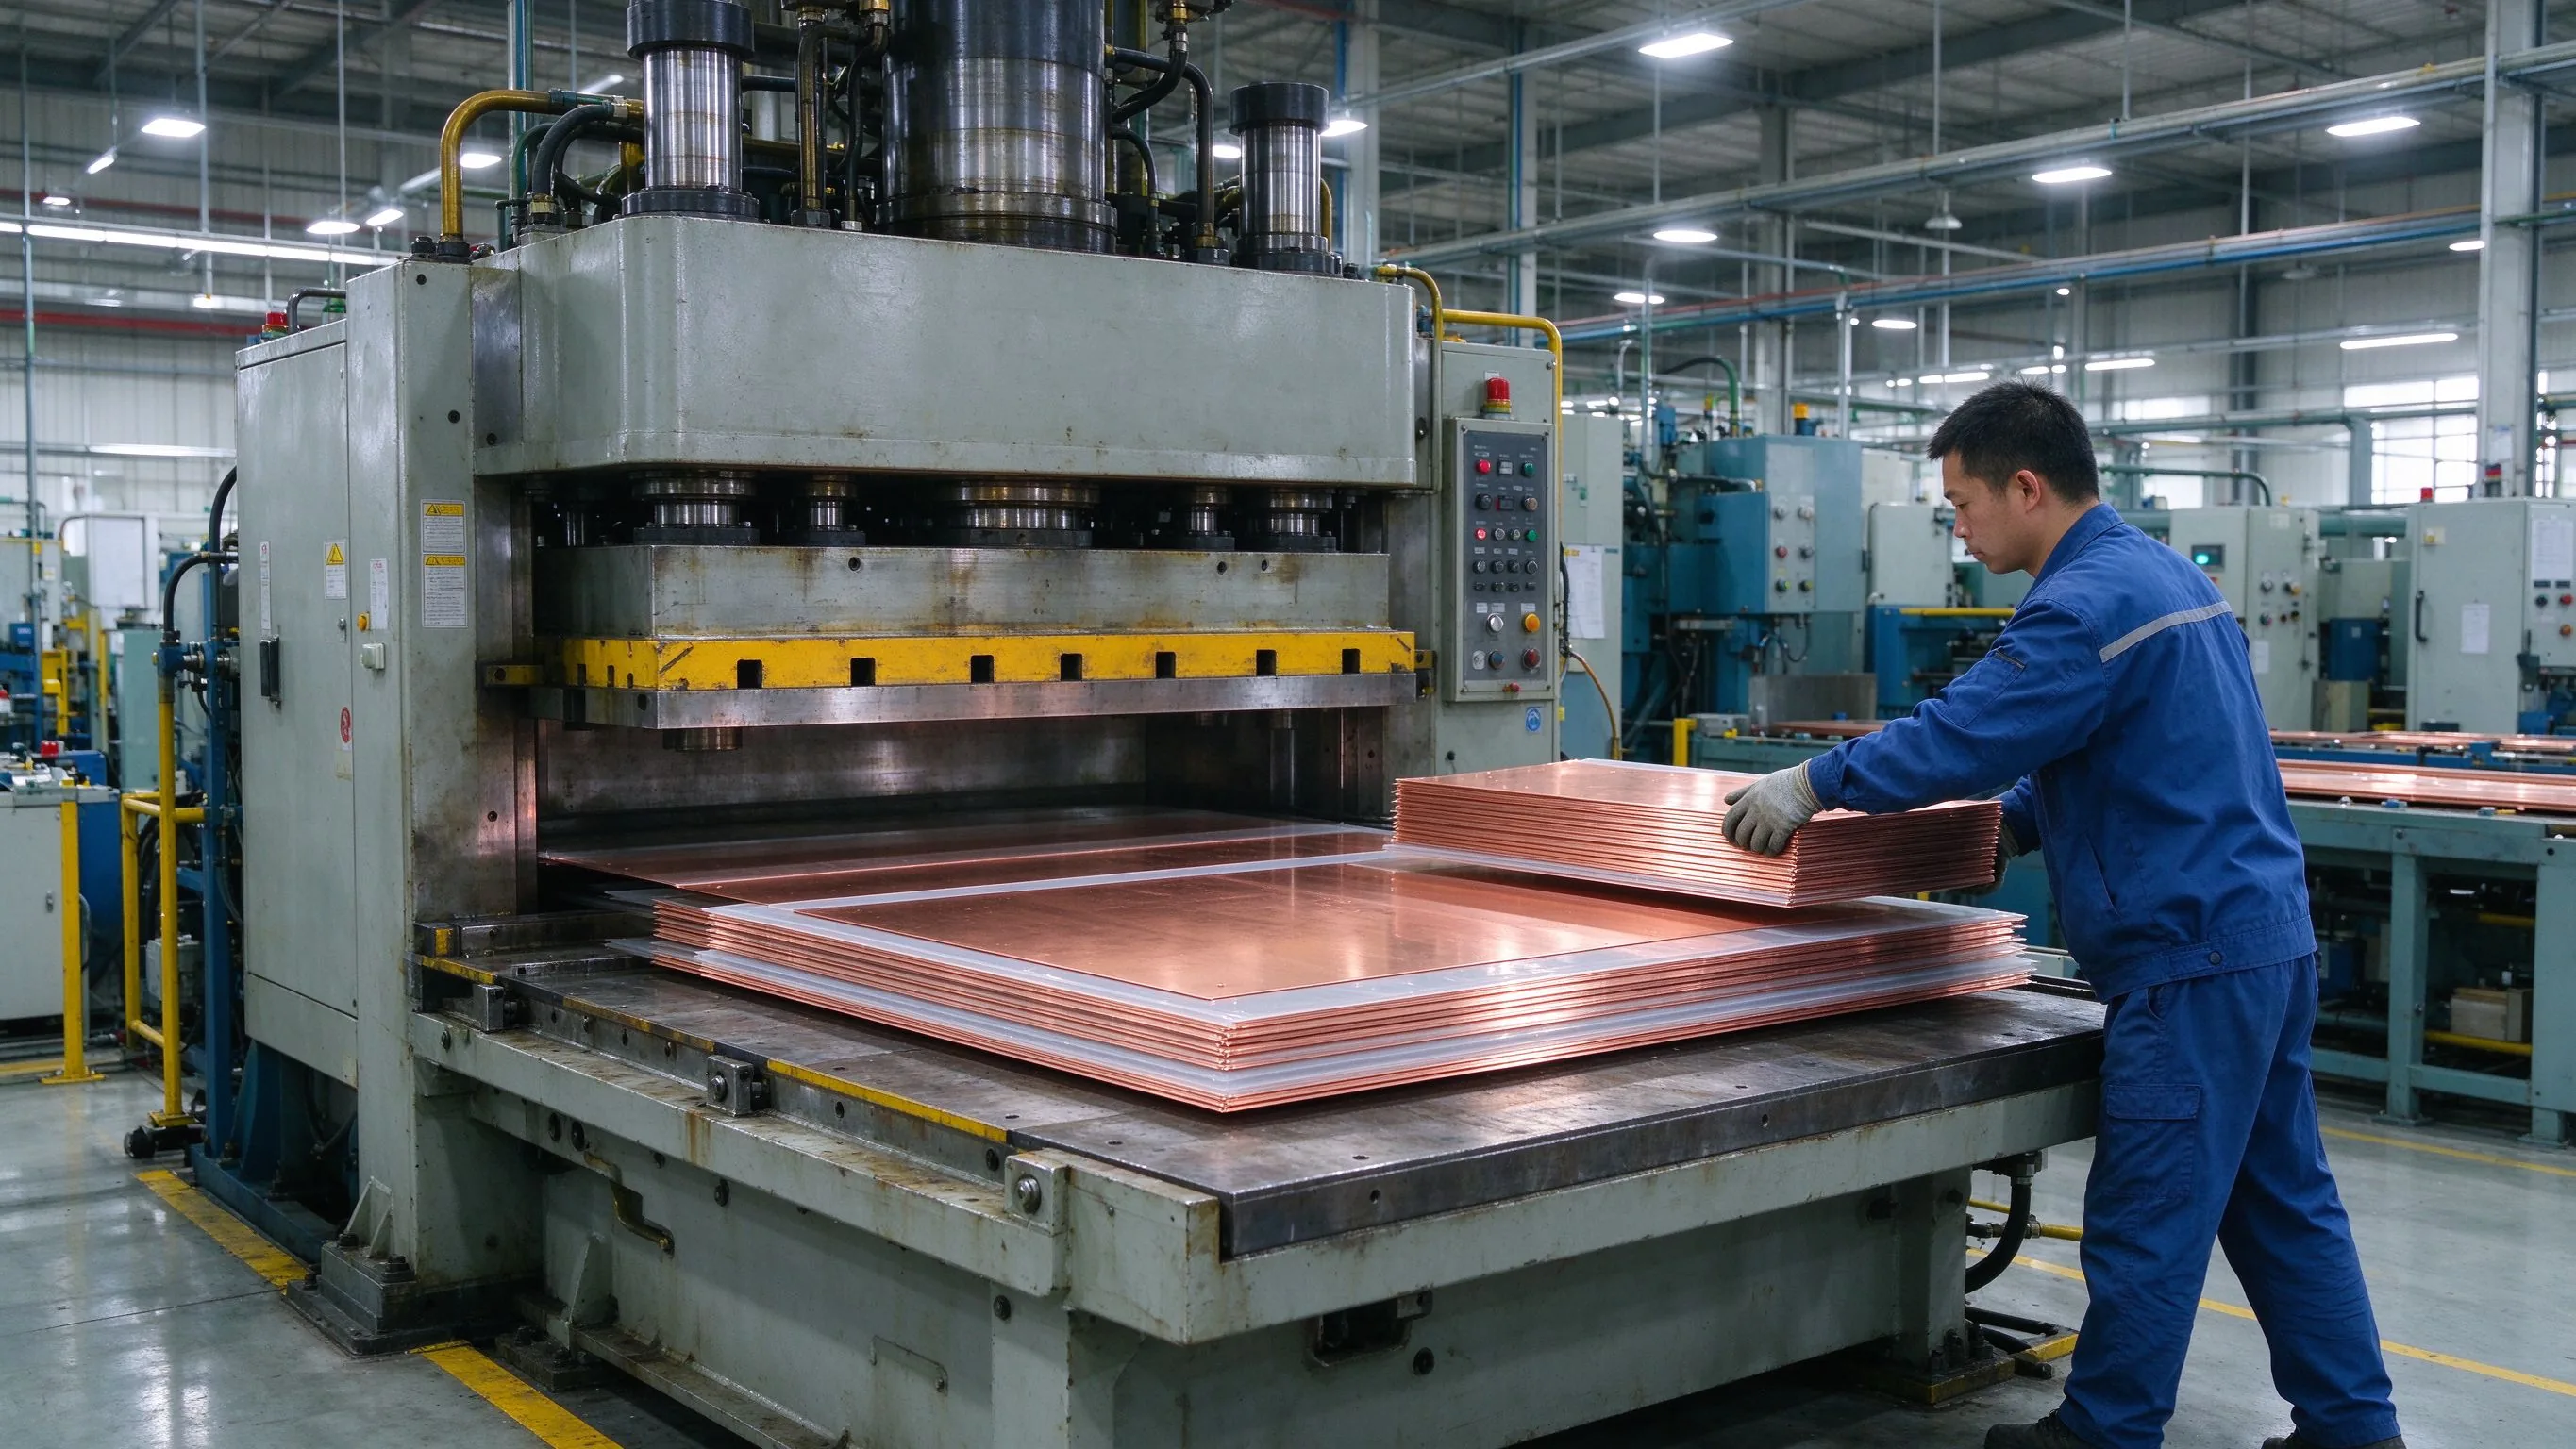
Gli acquirenti beneficiano quando questi gate si mappano sull'ordine: un campione di primo pezzo rilasciato sotto IPQC diventa il riferimento per il confronto FQC, e le registrazioni IQC prevengono la sostituzione materiale dopo la conferma ordine. I piccoli batch spesso comprimono le fasi, ma le categorie di registrazione non scompaiono; sono consolidate in un insieme più ristretto di rapporti di ispezione. Specificare quali controlli sono routinari al 100%, quali sono basati su campione e quali sono evidenza di tipo fissa aspettative realistiche su entrambi i lati dell'ordine.
L'evidenza di ispezione deve arrivare come documenti controllati, non come affermazioni verbali. I record principali sono il Certificate of Conformity (CoC) che dichiara che gli articoli consegnati soddisfano la specifica dell'ordine; il certificato materiale o certificato di collaudo in fabbrica (MTC), comunemente richiesto come certificato di ispezione EN 10204 Tipo 3.1 per prodotti metallici; i record di ispezione di primo articolo (FAI) sul primo lotto produttivo; e i rapporti di prova dimensionali, di placcatura o dielettrici specifici dell'ordine. Il concetto di FAI si sovrappone alle fasi di approvazione prototipo coperte dai campioni di primo articolo e validazione prototipo.
L'EN 10204 Tipo 3.1 è emesso dal produttore e validato da un rappresentante autorizzato di ispezione indipendente dal reparto produzione; importantemente, non è automaticamente un certificato di terza parte. Il Tipo 3.2 aggiunge la validazione da parte del rappresentante autorizzato dell'acquirente o di un ispettore designato ufficialmente, e un'audit di pre-spedizione separata non aggiorna di per sé un documento Tipo 3.1 a Tipo 3.2 (checklist approvvigionamento Cymber Metal). Un certificato materiale utilizzabile dovrebbe identificare produttore e stabilimento, ordine di acquisto e riga, designazione esatta della lega e forma del prodotto, norma governante ed edizione, identificatore di colata, cast o lotto produttivo, risultati effettivi di chimica e conducibilità, proprietà meccaniche, metodi di prova, quantità coperta e una firma autorizzata.
La tracciabilità deve collegare ogni passo: riga dell'ordine di acquisto, etichetta di imballaggio, numero del singolo pezzo o lotto, lotto produttivo e numero del record di prova. Gli acquirenti dovrebbero anche mantenere distinti i nomi dei documenti: CoC, MTC, COA, rapporto di placcatura e rapporto dielettrico servono a scopi diversi e non sono intercambiabili. Un record mancante su un lotto non conforme rende quasi impossibile l'analisi della causa radice, perciò l'ordine di acquisto dovrebbe definire il fascicolo documentale, la scadenza di emissione e il periodo di reclamo prima dell'avvio della produzione.
L'ispezione in ingresso inizia con il conduttore. Per i busbar di potenza laminati, un rame elettrolitico tough-pitch convenzionale quale C11000 deve corrispondere alla designazione della lega, forma del prodotto, stato meccanico e norma governativa del disegno; la sostituzione con un grado più economico o morbido modifica conducibilità, resistenza meccanica e ritorno elastico dopo la piegatura. L'IQC dovrebbe verificare l'MTC rispetto alle marcature fisiche del lotto, controllare la composizione chimica e la conducibilità (comunemente espressa come percentuale IACS) e registrare durezza o stato meccanico dove il progetto ne dipende. Le linee guida all'approvvigionamento dei dielettrici e dei film complementano il controllo materiale nella guida all'approvvigionamento del materiale isolante.
I controlli pratici in ingresso includono la condizione visiva della superficie del semilavorato (graffi, ossidazione, ammaccature), controlli dimensionali a campione su spessore e larghezza e un riferimento incrociato tra etichette di consegna, numeri di MTC ed etichette di lotto di magazzino. Il rame identificato con una frase generica quale rame elettrico senza lega ed edizione della norma dovrebbe essere trattato come non conforme finché non venga fornita evidenza. Contano anche gli input non conduttivi: spessore e classe dielettrica del film isolante, compatibilità dell'adesivo, materiale e finitura del prigioniero e le registrazioni di controllo del bagno di placcatura dovrebbero essere schermati in ingresso perché i processi a valle non possono correggere un film grezzo incompatibile.
L'identità del lotto protegge il cliente dopo la consegna. Se compare successivamente un problema sul campo, la tracciabilità fino a una colata o un batch specifico permette il contenimento mirato anziché il rifiuto generalizzato. La buona norma registra data IQC, ispettore, valori misurati, decisione di accettazione ed eventuali punti di fermo, e segrega fisicamente il semilavorato rifiutato affinché non entri per errore in produzione.
I busbar finiti devono conformarsi alla revisione del disegno approvata, inclusi lunghezza e larghezza complessive, spessore, diametri e posizioni dei fori, raggio e angolo di piega, altezza del prigioniero, geometria delle alette e la posizione dei ritagli dell'isolamento. Gli strumenti spaziano da calibri a corsoio e micrometri per spessore e larghezza, a calibri di altezza e fixture per le posizioni dei fori, fino a macchine di misura coordinate o comparatori ottici per assiemi complessi; i primi articoli possono essere registrati completamente mentre i lotti di produzione campionano le dimensioni critiche. Le aspettative di tolleranza dovrebbero seguire la consolidata guida di fabbricazione nelle raccomandazioni sulle tolleranze di fabbricazione dei busbar anziché richiedere una precisione irrealistica che alza il costo senza funzione.
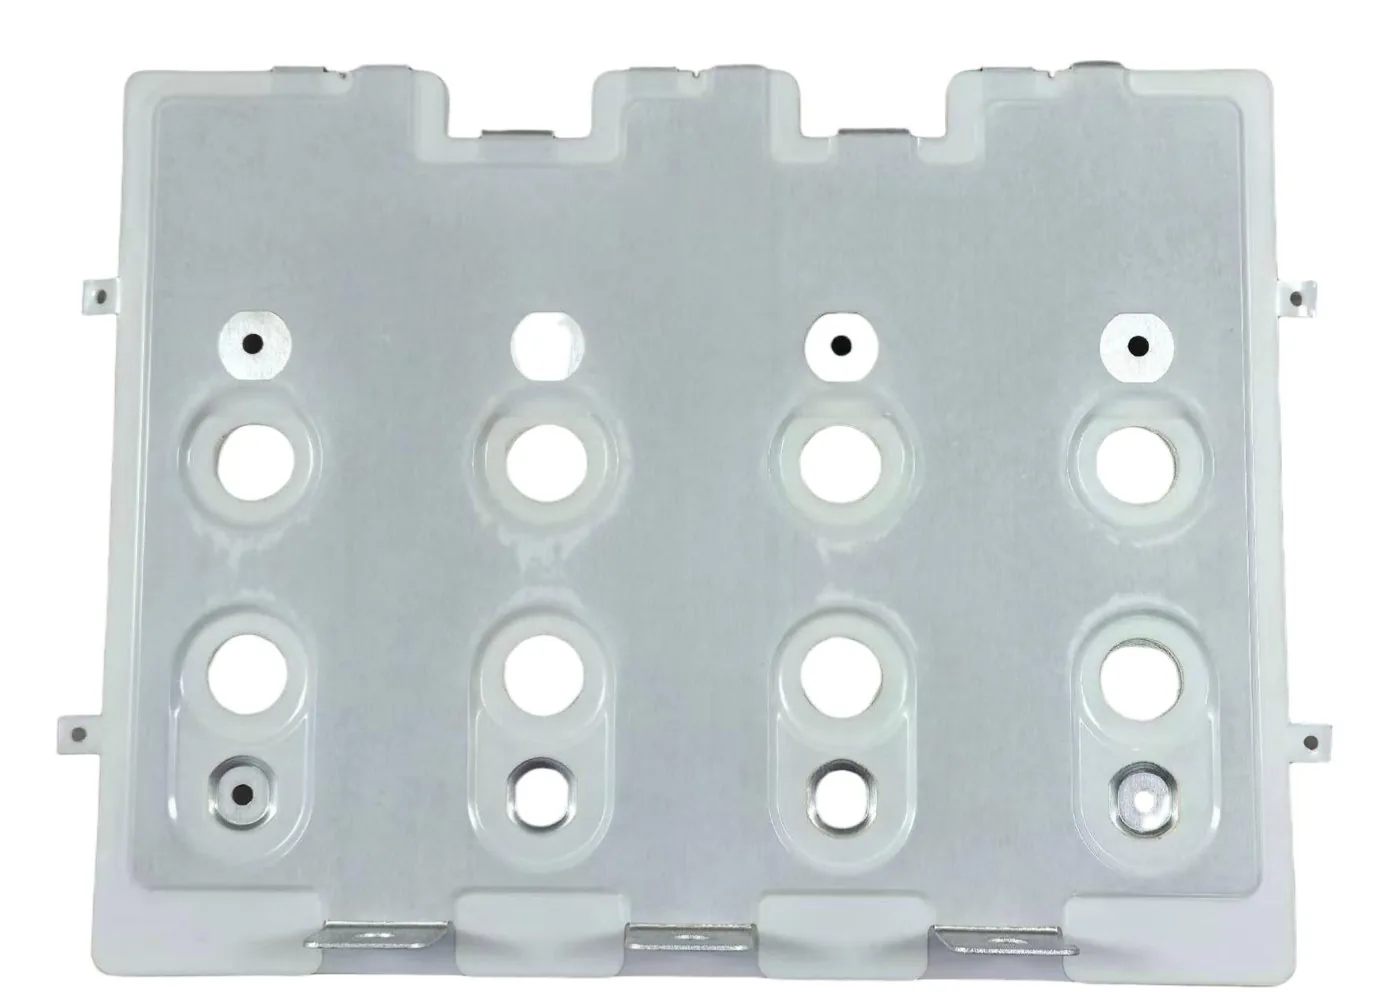
Le caratteristiche dimensionali chiave da elencare su un piano di ispezione includono le distanze tra centri fori rispetto ai terminali di accoppiamento, la perpendicolarità e la planarità delle facce di contatto (che influisce direttamente sulla resistenza di giunzione), la distanza minima dal bordo attorno ai fori praticati, la conformità del raggio di piega per evitare fessurazioni e la condizione del bordo di taglio dopo punzonatura o taglio laser. Lo spessore del rivestimento non compare sul rapporto dimensionale ma deve essere considerato quando le parti di accoppiamento si adattano strettamente sulle superfici placcate.
Un metodo semplice ma efficace è una fixture di ispezione controllata con gauge go/no-go per i schema dei fori critici e l'altezza dello stack; si ripete rapidamente nella produzione di massa mentre il CMM o il rapporto dettagliato rimangono riservati ai primi articoli e ai cambi di produzione. L'acquirente dovrebbe definire sul disegno o sul piano di ispezione le dimensioni critical-to-quality affinché l'ispettore misuri le caratteristiche che contano elettricamente e meccanicamente, non ogni misurazione possibile. Le discrepanze dimensionali sono solitamente difetti maggiori a meno che non siano cosmetiche o non correlate all'assemblaggio.
Le finiture comuni sui busbar di potenza includono stagnatura per giunzioni bullonate, placcatura in argento o nichel dove alta conducibilità e resistenza alla corrosione giustificano il costo, e rame nudo dove protetto dall'involucro. L'ispezione della placcatura combina misura dello spessore, prove di aderenza o piega, controlli di porosità e aspetto ed evidenza ambientale dove specificata. La guida su selezione e modi di guasto compare nella guida alla stagnatura e alla protezione anticorrosione, mentre il lato rivestimento isolante del trattamento superficiale è coperto separatamente nelle considerazioni sull'ispezione del rivestimento isolante superficiale.
Lo spessore può essere misurato con fluorescenza a raggi X (XRF), strip coulometrico o microscopia di sezione nei punti di misura definiti sulle facce di contatto e sui percorsi ad alta corrente; la specifica dovrebbe dichiarare valori minimi e target anziché una richiesta aperta di "buona placcatura". I criteri di aspetto coprono colore uniforme, assenza di bollicinatura, distacco, substrato esposto, scaglie libere, aloni d'acqua o zone bruciate e copertura del bordo alle estremità di taglio. L'aderenza può essere schermata con una prova di piega o nastro su pezzi rappresentativi, e le prestazioni corrosive possono essere evidenziate da risultati di nebbia salina o cella di umidità concordati in anticipo per ambienti costieri o industriali.
Per i busbar laminati, la placcatura deve essere compatibile con il processo di adesione dell'isolamento; una placcatura non uniforme sulle superfici da isolare può causare delaminazione o void. Gli ispettori dovrebbero inoltre verificare che la placcatura sia ristretta ove richiesto, ad esempio le aree mascherate dove l'isolamento avvolge il rame, e che la placcatura conduttiva non brilli sulle fessure dell'isolamento. Registrare il lotto di placcatura, la condizione di pretrattamento e lo spessore misurato sul rapporto di ispezione affinché un successivo reclamo corrosivo possa essere ricondotto a un batch di processo.
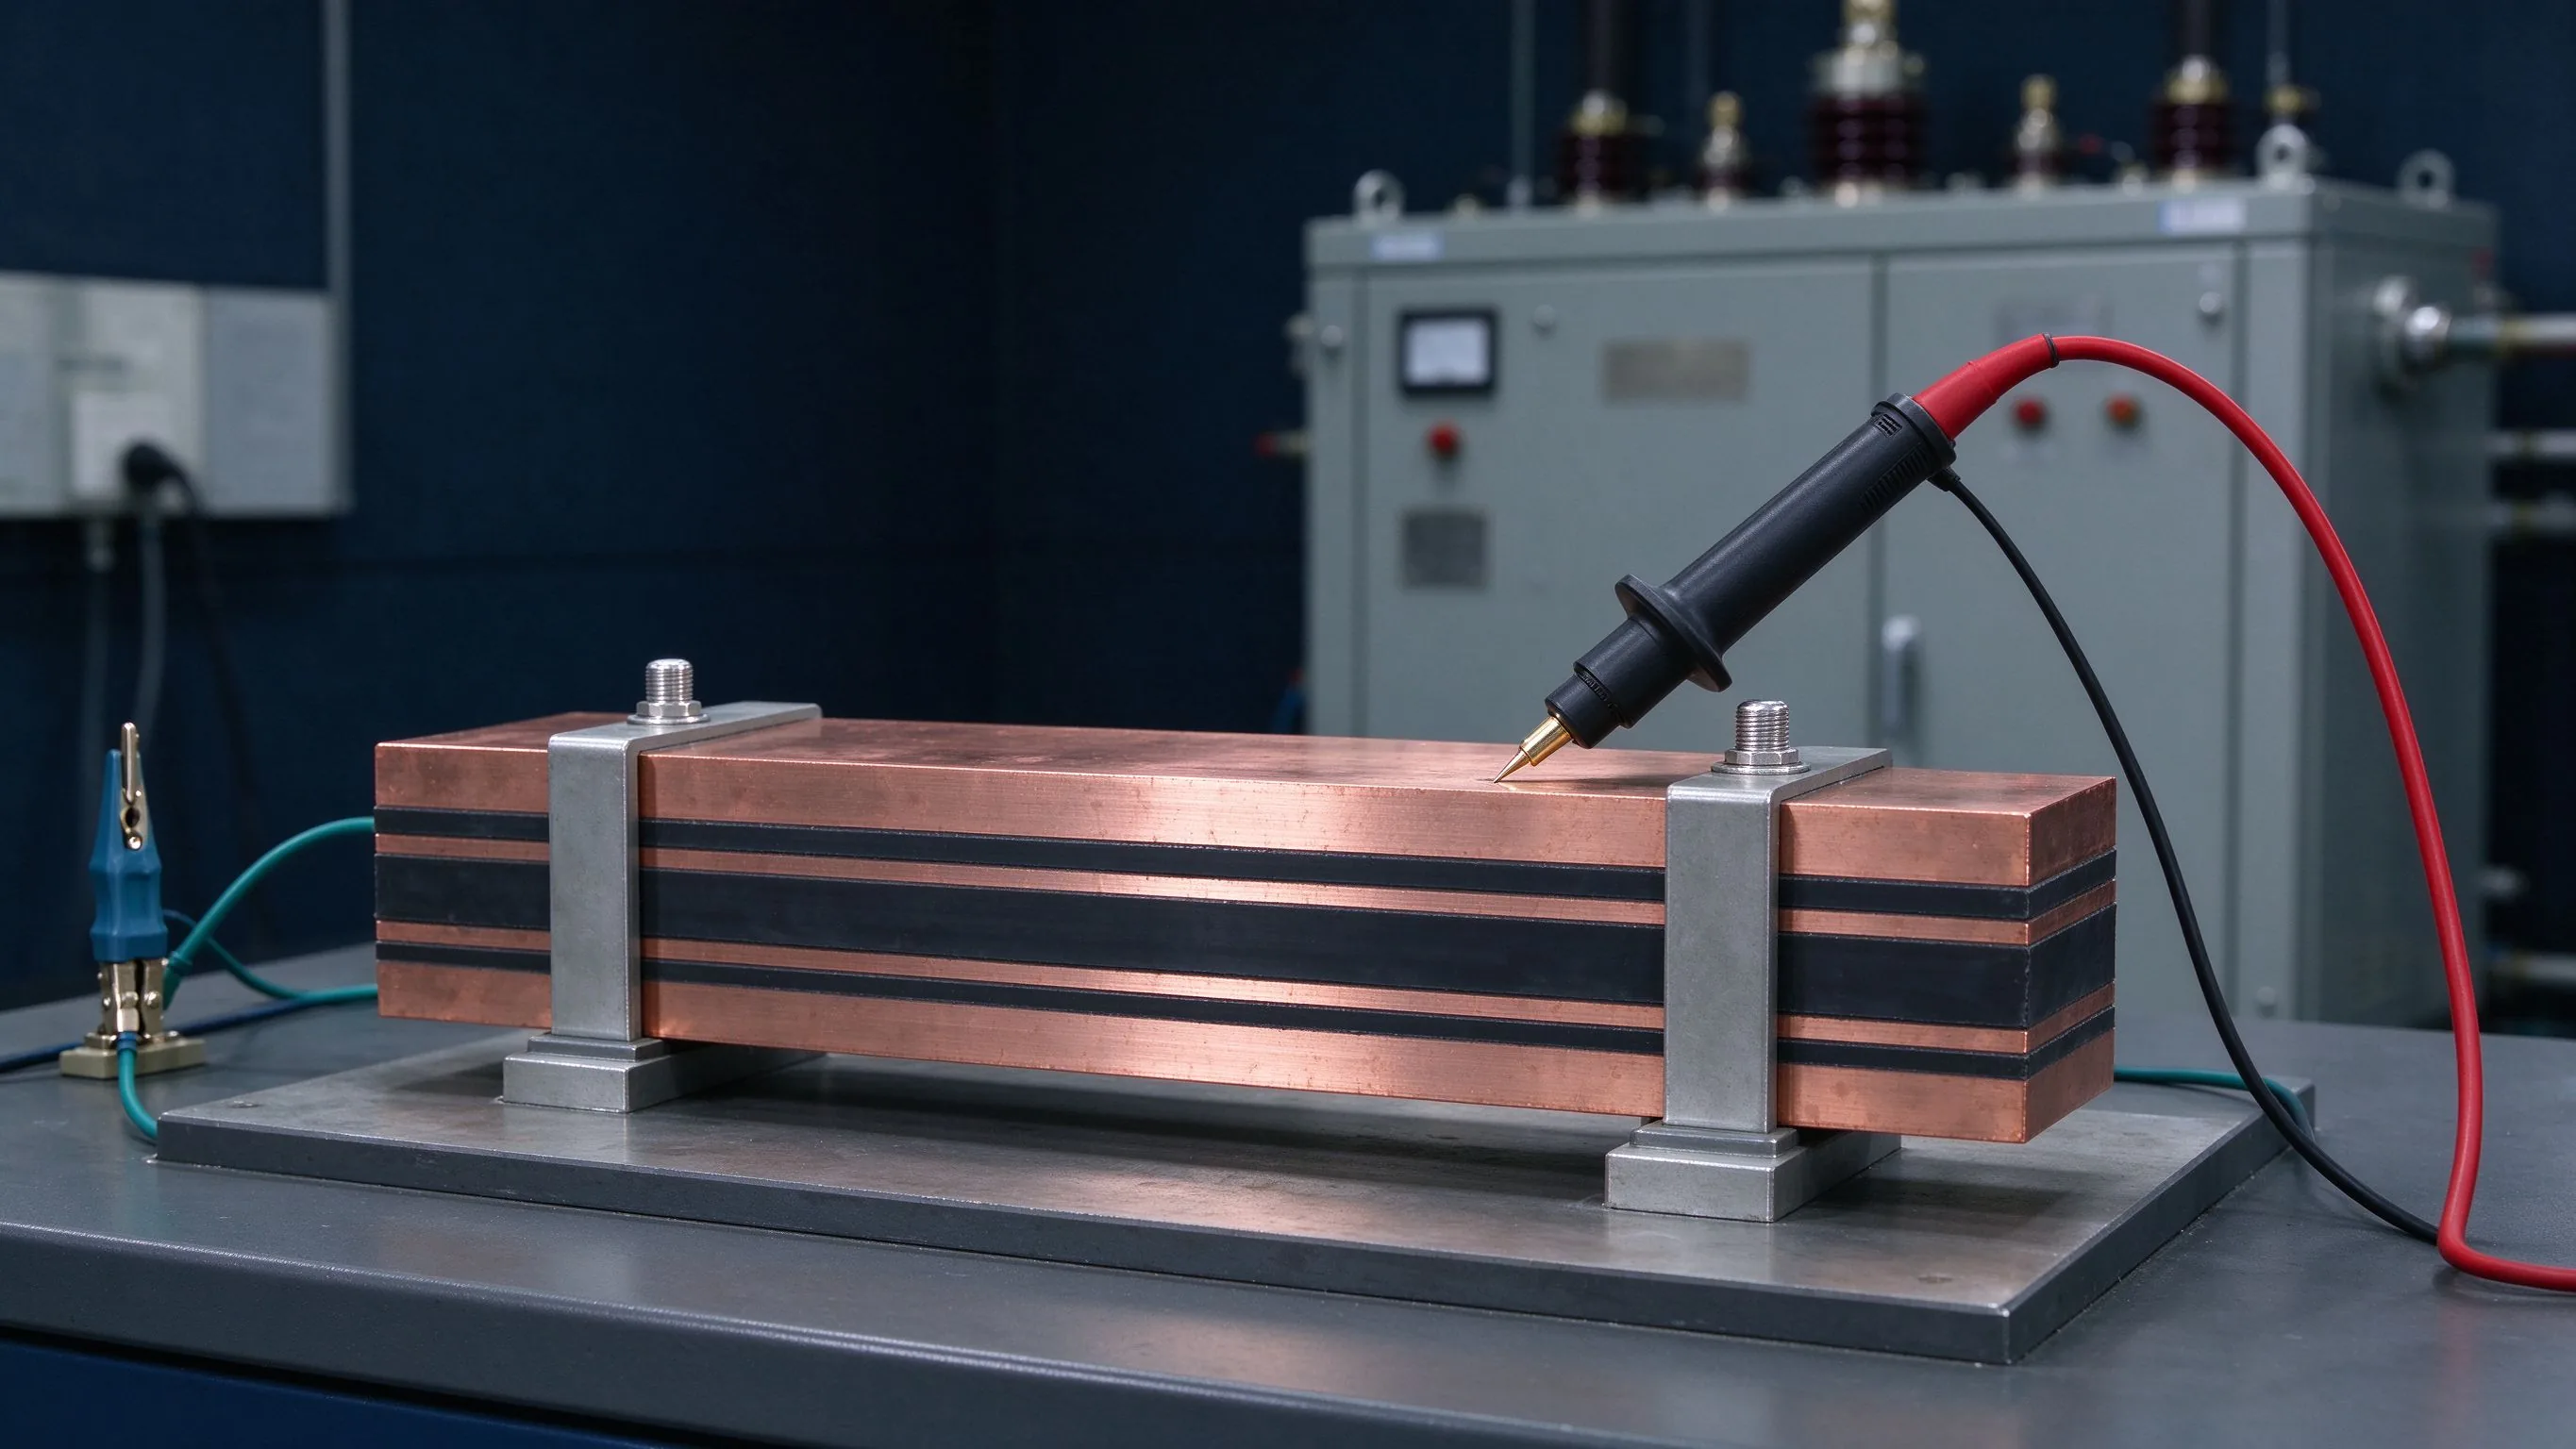
I busbar isolati e laminati richiedono evidenza di isolamento elettrico: resistenza di isolamento, tensione di tenuta a frequenza di rete o DC sull'assieme finito e prova dimensionale di distanze di dispersione e in aria. La discussione procedurale dedicata si trova nella guida alle prove di isolamento dei busbar; questa sezione posiziona quella prova all'interno del piano QC complessivo. I controlli dielettrici applicano tipicamente una tensione di prova definita tra parti in tensione e terra o tra fasi adiacenti per una durata prefissata, senza rottura, flashover o dispersione eccessiva; la resistenza di isolamento è misurata con un megohmmeter idoneo alla tensione di prova specificata.
I requisiti di spaziatura dovrebbero essere controllati rispetto alle regole progettuali di distanze di dispersione e in aria per la tensione di sistema e il grado di inquinamento, perché i percorsi superficiali di tracking lungo i bordi dell'isolamento contano tanto quanto la rottura attraverso il film. I difetti di isolamento da ispezionare includono delaminazione, grinze, fessurazioni dei bordi, assenza di avvolgimento del bordo, contaminazione sulle superfici del film, pinhole e isolamento che si ferma prima della distanza di dispersione richiesta. I film PET, Nomex e DLF differiscono per classe termica, rigidità dielettrica e flessibilità meccanica, perciò i criteri di accettazione della prova devono referenziare il materiale effettivo specificato anziché una generica dichiarazione di isolamento.
Non ogni unità riceve una prova dielettrica completa di tipo nella produzione ad alto volume; molti fornitori eseguono un hi-pot routinario ridotto sul 100% delle unità mantenendo i rapporti di prova di tipo per il progetto. L'acquirente dovrebbe dichiarare esplicitamente quali prove sono routinarie su ogni pezzo, quali sono campionate per lotto e quale evidenza progettuale è accettata in luogo della prova unità, e dovrebbe chiedere se l'apparecchiatura di prova è calibrata e come è registrato il risultato di passaggio di ogni unità. Un cedimento silenzioso dell'isolamento scoperto dopo l'eccitazione dell'armadio è un evento di sicurezza, il che rende questa una delle aree meno appropriate per un campionamento rilassato.
La verifica elettrica conferma che il conduttore svolge il suo compito principale in modo efficiente. I principi di conducibilità e portata di corrente sono riassunti nei fondamenti di capacità di corrente e portata di corrente dei busbar; l'evidenza QC pratica include resistenza del conduttore o di loop, caduta in millivolt attraverso giunzioni specificate a una corrente di prova di riferimento e resistenza di contatto alle interfacce bullonate o saldate. Una resistenza elevata in una singola giunzione localizza il calore; confrontare la resistenza misurata con un limite di progetto e un campione di riferimento cattura sostituzioni di materiale, placcatura povera e contatti allentati o contaminati prima dell'eccitazione.
L'evidenza termica spazia dalla verifica routinaria di dimensioni e simmetria del percorso di corrente alla prova formale di rialzo termico. Sotto la IEC 61439-1:2020, gli assiemi sono verificati per rialzo termico (Clause 10.10), proprietà dielettriche (Clause 10.9) e resistenza al corto circuito (Clause 10.11) mediante prova, confronto con un progetto di riferimento o valutazione (riferimento IEC 61439 Panels); le linee guida pubblicate riportano limiti quali 105 K di rialzo per busbar in rame nudo, 90 K per busbar con giunzioni stagnate e 70 K per terminali a cavo, soggetti al Rated Diversity Factor (guida VIOX IEC 61439). La pianificazione termica interna dovrebbe seguire i principi progettuali della gestione termica dei busbar, mentre la robustezza ai guasti si riferisce all'evidenza di resistenza al corto circuito.
Per la produzione routinaria, le prove complete di rialzo termico su ogni batch sono raramente praticabili; gli acquirenti accettano comunemente rapporti di prova di tipo più controlli di resistenza, evidenza di calcolo termico e dati di derating ambientale. Ciò che conta nella specifica di acquisto è la coerenza: definire corrente di prova, punti di misura, risoluzione dello strumento, riferimento ambientale e limite di accettazione, e richiedere che i risultati siano allegati al record di lotto. Le prove di pass-through non registrate lasciano nessuna evidenza difendibile durante un audit o un reclamo di garanzia.
I terminali e le giunzioni determinano l'affidabilità sul campo. L'ispezione copre giunzioni saldate, prigionieri filettati M6/M8, connettori a lama o aletta, fori bullonati e punti di montaggio. L'ispezione della saldatura combina criteri visivi (fusione, penetrazione, spruzzi, fessure, porosità e forma del rinforzo), controlli dimensionali sulle dimensioni del cordone e, dove giustificato, prove distruttive o di sezione sui primi articoli; le scelte di processo sono confrontate nella guida alla saldatura e ai metodi di unione. I prigionieri dovrebbero essere controllati per altezza, condizione della filettatura, perpendicolarità, resistenza all'estrazione sui campioni approvati e assenza di rame circostante fessurato. La logica di selezione della forma del connettore compare nella selezione del tipo di terminale, e la buona pratica delle giunzioni assemblate nella pratica della connessione del terminale bullonato.
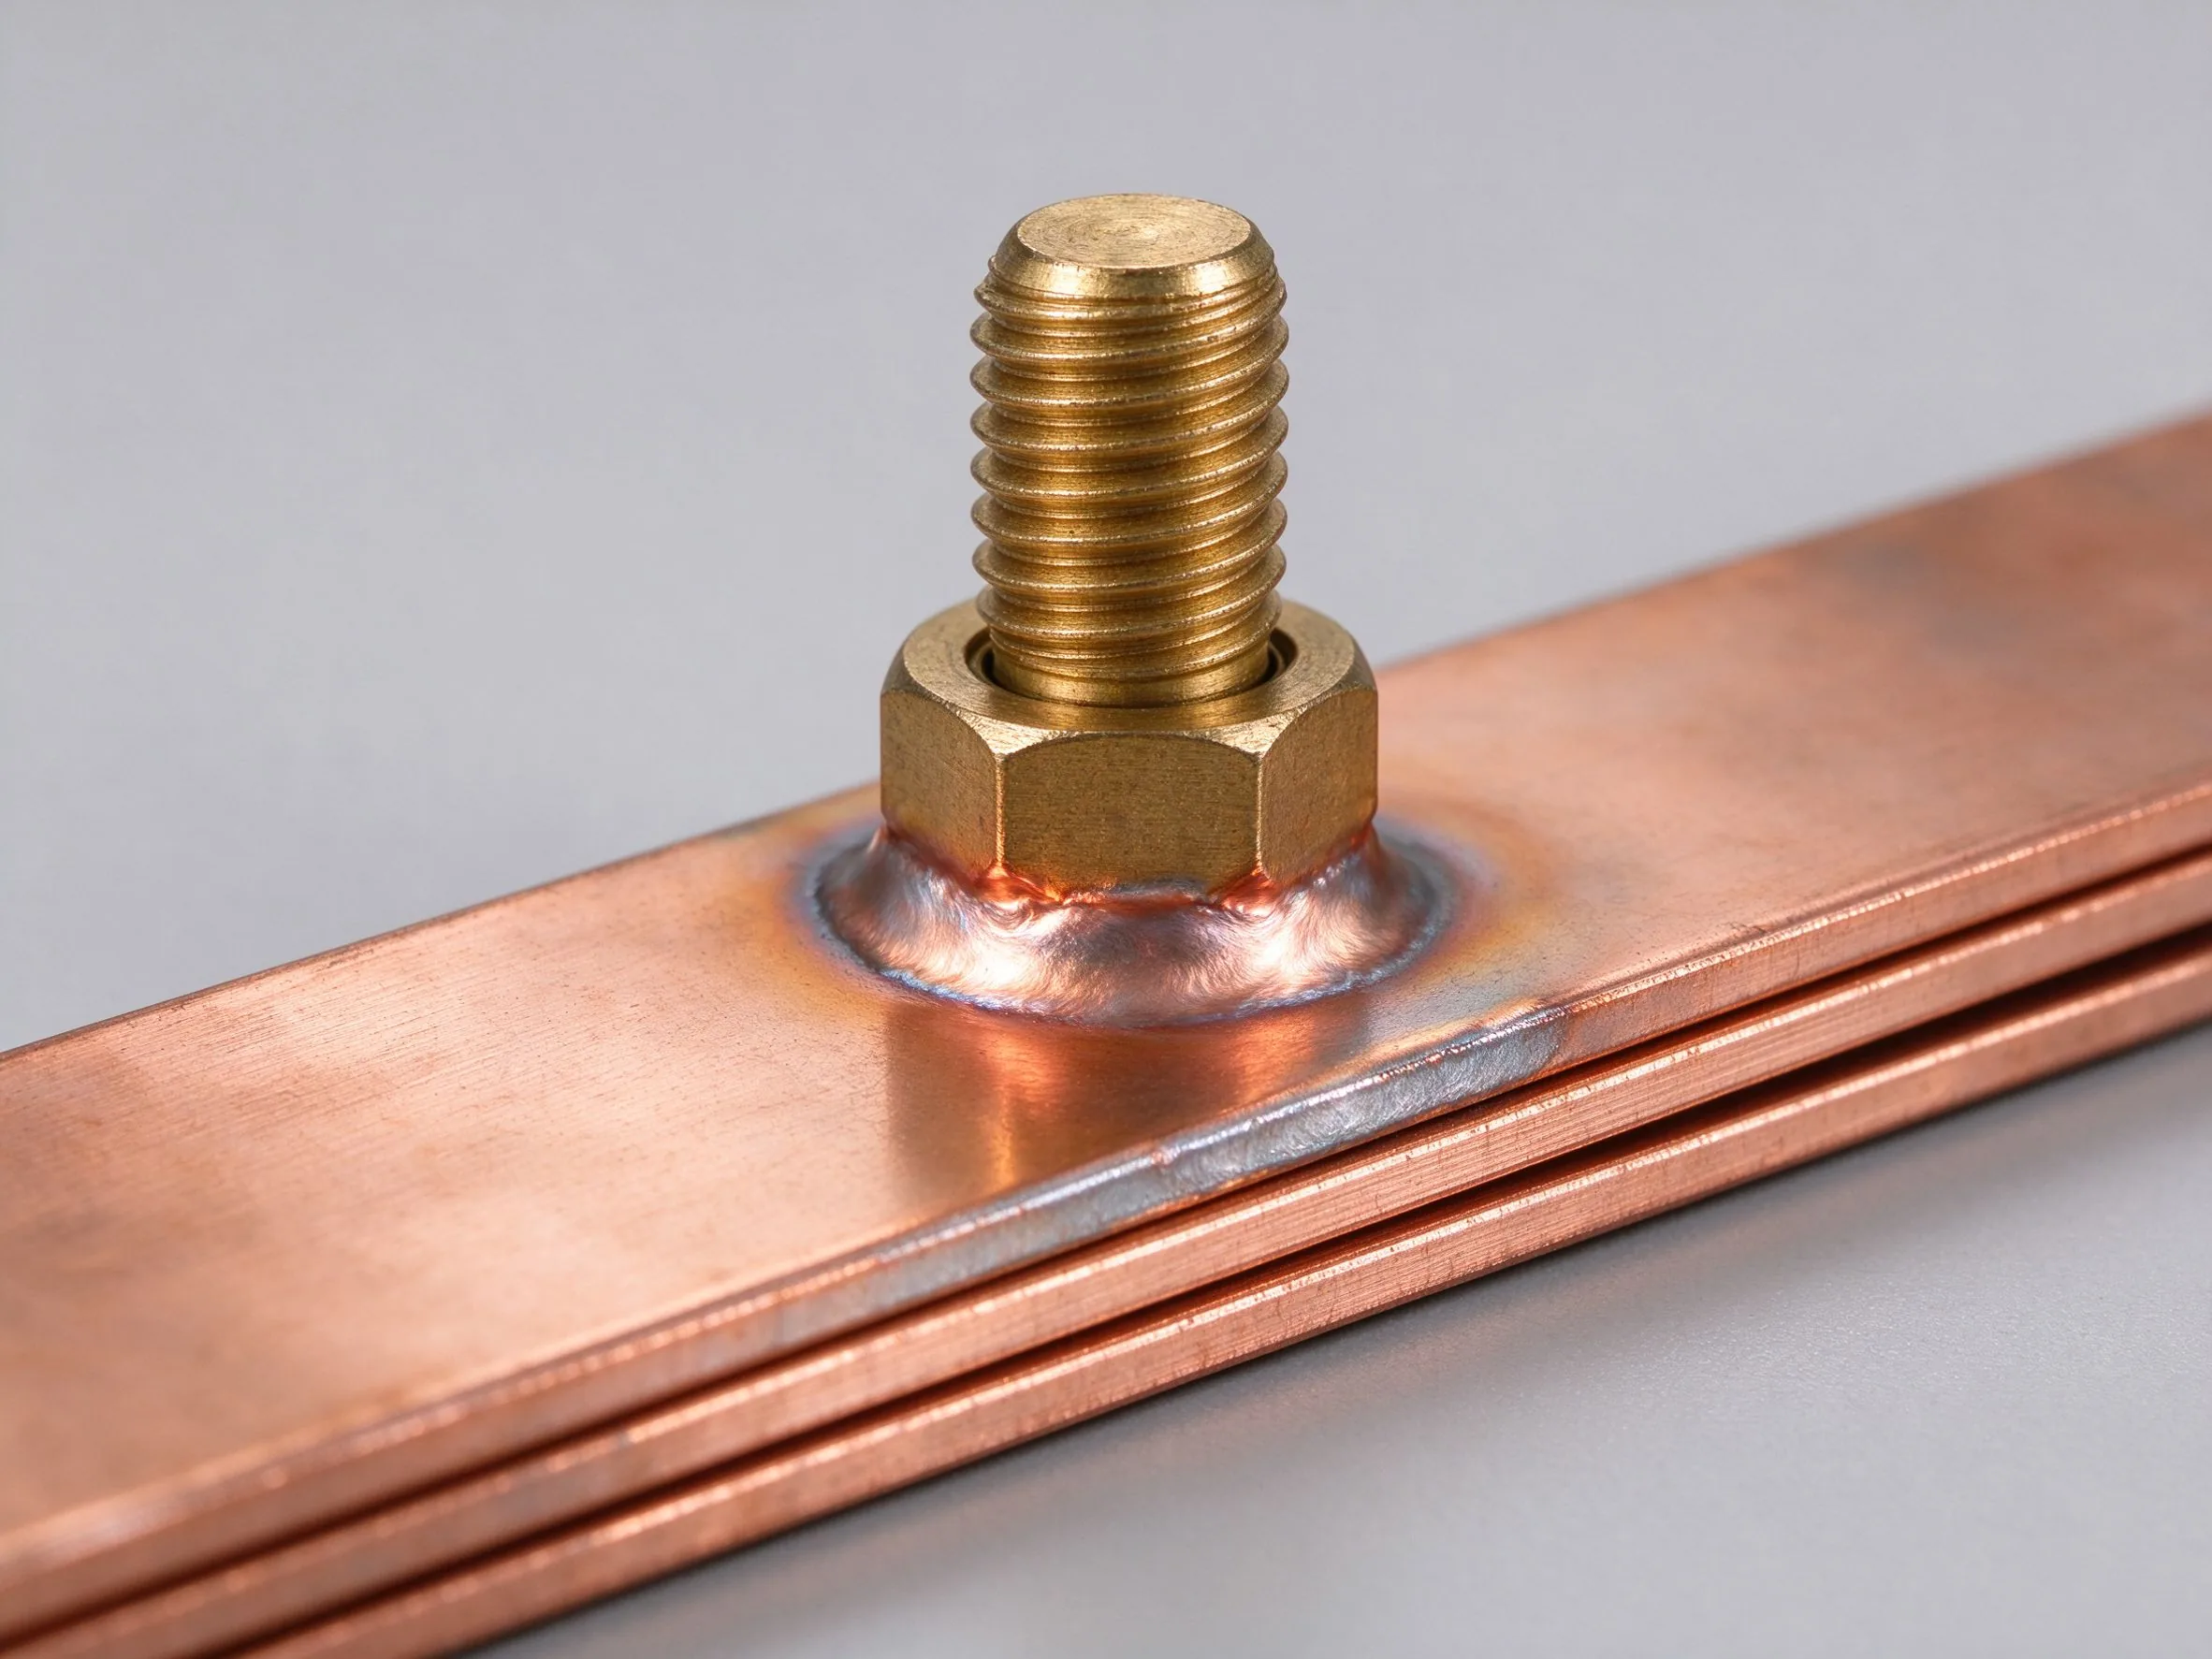
Anche i dettagli del fissaggio meccanico appartengono all'ispezione: dimensione del foro per l'hardware bullone o prigioniero, compatibilità di rondelle ed elementi di fissaggio, lunghezza di ingaggio per le parti filettate e valori di coppia con la classe dell'attrezzo specificata. Le linee guida sulla selezione e il controllo dell'hardware di montaggio compaiono nei criteri di selezione di montaggio e elementi di fissaggio. La verifica della coppia su un campione di assiemi conferma che il processo produttivo può raggiungere il precarico richiesto; il sotto-coppia invita creep e riscaldamento, il sovra-coppia può fessurare le superfici placcate o comprimere l'isolamento.
L'aspetto delle facce di contatto conta perché predice la qualità della giunzione: le superfici spazzolate o lavorate meccanicamente devono essere prive di bave, residui di isolamento e macchie ossidate; l'isolamento dovrebbe essere tagliato lontano dalle zone di contatto con bordi puliti. Qualsiasi rivetto allentato, rinforzo di saldatura mancante o filettatura danneggiata su un percorso di potenza dovrebbe essere classificato maggiore o critico a seconda della tensione di sistema e del livello energetico, e documentato nel record di lotto anziché riparato quietamente fuori dal loop di ispezione.
Poiché la prova elettrica al 100% di ogni caratteristica può essere poco praticabile, il campionamento fornisce una base statistica per l'accettazione del lotto. La ISO 2859-1 (con l'equivalente ANSI/ASQ Z1.4 ampiamente usato nell'approvvigionamento nordamericano) indicizza i piani di campionamento per il limite di qualità accettabile (AQL), livello di ispezione e dimensione di lotto; assegna una lettera codice dimensione campione, quindi un conteggio campione e numeri di accettazione/rifiuto (ANSI Webstore, contenuti ISO 2859-1:2026). Il Livello II generale di ispezione è il valore comune predefinito; il Livello I riduce la dimensione campione per prove economiche o distruttive, mentre il Livello III ingrandisce i campioni per nuovi fornitori o storia di qualità scarsa.
I valori AQL differiscono per gravità del difetto. La pratica commerciale tipica usa AQL 0 per i difetti critici, 2,5 per i maggiori e 4,0 per i minori; per l'hardware elettrico il livello dei difetti maggiori è spesso stringato a 1,0 o 1,5 perché un conduttore guasto è un evento di sicurezza o di fermo impianto piuttosto che un fastidio estetico (guida AQL Cosmo Sourcing basata su ISO 2859-1). Le caratteristiche critiche quali la tenuta dell'isolamento sui percorsi critici per la sicurezza sono solitamente escluse dal campionamento e controllate al 100%. La norma definisce anche le regole di commutazione: passare dall'ispezione normale a quella rafforzata dopo lotti scadenti ripetuti, e ridurre all'ispezione ridotta solo dopo una registrazione buona sostenuta, con possibilità di sospensione se la qualità collassa.
Gli acquirenti dovrebbero specificare per iscritto lo schema di campionamento: livello di ispezione, AQL per classe di difetto, definizione di lotto (batch produttivo, batch di spedizione o lotto fornitore), metodo di selezione del campione e cosa accade a un lotto rifiutato (selezione al 100%, rilavorazione, regole di ri-presentazione e responsabilità di costo). Il campionamento non garantisce difetto zero; controlla il livello medio di qualità nel tempo, motivo per cui sono i record tra lotti, non una singola spedizione, a guidare la scheda di valutazione del fornitore.
La classificazione dei difetti rende oggettive le decisioni di accettazione. I difetti critici compromettono sicurezza, conformità o funzione di natura critica per la sicurezza: rottura dell'isolamento su una fase in tensione, saldatura strutturale mancante o fessurata su un percorso portante corrente, conducibilità del materiale errata che supera i limiti di progetto o marchi obbligatori mancanti. I difetti maggiori compromettono funzione o assemblaggio: schema dei fori errato, placcatura insufficiente nelle zone di contatto, dimensioni non conformi che impediscono l'accoppiamento o filettature danneggiate. I difetti minori sono cosmetici e non funzionali: segni superficiali lievi, variazione minore di colore della finitura o imperfezioni di etichettatura che non influiscono sulle prestazioni.
Il flusso di disposizione per un risultato negativo dovrebbe essere definito prima della produzione: mettere in quarantena il lotto fisico interessato e preservare l'evidenza; registrare un rapporto di non conformità (NCR) con valori misurati, dimensione del campione e norma di riferimento; determinare la quantità interessata e la probabile causa radice; quindi scegliere rifiuto, selezione e rilavorazione, sostituzione o accettazione per concessione scritta. Una concessione deve identificare il lotto esatto, la deviazione misurata, il rischio funzionale e l'autorità approvante, e non deve mai essere un'approvazione informale via messaggio chat (checklist approvvigionamento Cymber Metal sul controllo del materiale non conforme).
I ritrovamenti ripetuti attivano l'azione correttiva: stringere il campionamento al Livello III o all'AQL 1.0, richiedere evidenza di modifica di processo, richiedere FAI aggiornato dopo una revisione progettuale e rivedere la scheda di valutazione fornitori RFQ. Lo stesso schema di classificazione dovrebbe essere condiviso con il fornitore nel piano di ispezione affinché gli ispettori di entrambe le parti concordino sui ritrovamenti non negoziabili. Nomi di difetto ambigui quali problema superficiale senza livello di gravità portano a controversie all'ispezione finale; un elenco di difetti stampato con esempi ne rimove la maggior parte.
L'ispezione in uscita conferma che il lotto finito corrisponde al primo articolo approvato e ai documenti di rilascio. L'FQC verifica tipicamente le dimensioni finali sulle caratteristiche critiche, l'aspetto su tutte le superfici visibili, la condizione della placcatura, l'integrità dell'isolamento e l'etichettatura; l'OQC controlla inoltre imballaggio, ammortizzazione, protezione dall'umidità, quantità rispetto alla lista di imballaggio e la correttezza dei documenti di spedizione inclusi CoC, copie MTC, rapporti di prova e dichiarazioni di conformità. Le spedizioni di export necessitano inoltre di etichette coerenti con le regole doganali e di imballaggio, con riferimenti di lotto e PO leggibili su ogni cartone.
L'imballaggio protegge i risultati ottenuti in fabbrica: i bordi in rame nudo o placcato si sfregano durante il transito e graffiano le facce di contatto; il film isolante può piegarsi o staccarsi sotto compressione; le filettature dei prigionieri necessitano di cappucci o manicotti; gli assiemi dovrebbero essere separati con interleaving non abrasivo anziché impilati liberamente a contatto rame-rame. La protezione dall'umidità conta per i climi umidi e l'imballaggio in legno dovrebbe soddisfare i requisiti di trattamento fitosanitario di destinazione ove applicabili. I registri in uscita dovrebbero riconciliare gli ID fisici degli imballaggi con numeri di lista di imballaggio e certificati, chiudendo il loop di tracciabilità dal lotto alla consegna.
Prima del rilascio, l'ispettore responsabile firma il record di lotto e il fascicolo documentale dovrebbe essere assemblato in un ordine coerente affinché il team ricevente del cliente possa effettuare l'audit rapidamente: PO e revisione del disegno, CoC, certificato materiale, FAI o rapporto dimensionale, registrazioni di prova di placcatura e isolamento ed eventuali record NCR o di concessione. Un rilascio pulito senza documenti ritarda la qualifica interna anche quando i pezzi sono fisicamente sani.
L'accordo QC più solido vive nella specifica di acquisto e nel PO anziché nelle email. Gli elementi minimi includono: revisione del disegno ed edizione della norma applicabile; dimensioni critiche con tolleranze; lega e condizione del materiale; requisiti di finitura, spessore di placcatura e trattamento superficiale; materiale isolante, spessore e criteri di accettazione dielettrica; prove elettriche (resistenza, hi-pot o resistenza di isolamento) con tensione, durata e limiti; prove meccaniche e valori di coppia; piano di campionamento (livello ISO 2859-1 e AQL per classe di difetto); fascicolo documentale richiesto; punti di verifica presenziata o fermo; regole di riprova e ricampionamento; procedura NCR e di concessione; imballaggio ed etichettatura; e il periodo di reclamo o accettazione. La fattibilità progettuale dovrebbe essere schermata prima dell'impegno attraverso la checklist DFM, perché un disegno non producibile garantisce controversie di ispezione.
Separare l'evidenza di tipo da quella routinaria di lotto. Gli elementi a livello progettuale quali portata termica, resistenza al corto circuito o prova dielettrica completa di tipo possono essere forniti come rapporti approvati di un progetto qualificato, mentre gli elementi a livello di lotto quali dimensioni, spessore di placcatura, etichettatura e condizione delle facce di contatto sono controllati per spedizione. Dichiarare se è richiesta un'ispezione di terza parte (ad esempio al carico) e chiarire che tale visita integra anziché sostituisce i certificati del fornitore.
Le buone specifiche definiscono strumenti e norme di riferimento laddove la sicurezza dipende dalla misura: tensione di prova e classe dell'attrezzatura per i controlli dielettrici, micrometro o metodo XRF per la placcatura, accuratezza dell'attrezzo di coppia per i prigionieri e tracciabilità della calibrazione. Il piano di accettazione dovrebbe inoltre essere realistico sui compromessi guidati dal MOQ: i batch molto piccoli possono usare controlli critici al 100% invece del campionamento statistico, con il piano scritto di conseguenza. Infine, includere una regola di controllo revisione: modifiche di disegno o materiale attivano un nuovo FAI e un aggiornamento documentale anziché la spedizione automatica sotto i vecchi record.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), fondata nel marzo 2012 e titolare di un impianto di 17,200 m² a Taoyuan Village, Wulian Street, Rizhao, Shandong, Cina, esporta busbar laminati in più di 20 paesi. Lo scope di prodotto copre busbar laminati isolati da 1 a 6-plus strati portati intorno a 1000 A su rame C11000, con isolamento PET, Nomex o DLF, base progettuale conservativa di rialzo termico di 30 °C, zone di contatto stagnate e opzioni di prigionieri M6/M8, terminali a lama o terminali saldati.
Su questa gamma di prodotto, la pianificazione dell'ispezione segue le fasi descritte sopra: revisione in ingresso dei lotti di rame e isolamento rispetto alla specifica dell'ordine; controlli in processo delle operazioni di taglio, formatura, laminazione e placcatura rispetto al primo articolo approvato; e controlli finali di dimensioni, finitura, condizione dell'isolamento e geometria dei terminali prima dell'imballaggio. I record consegnati sono organizzati per ordine di acquisto e lotto produttivo, con documentazione materiale e di processo tracciabile alla quantità spedita, e specifiche personalizzate concordate progetto per progetto sul disegno e sul piano di ispezione. Le discussioni tecniche e del piano di ispezione possono essere avviate con i team ingegneristici a busbar@shanyo.com, allegando il disegno, la tensione di sistema attesa, la portata di corrente e le voci di prova richieste.
Questa sezione descrive il quadro di ispezione e le caratteristiche del prodotto di serie anziché rivendicare certificazioni specifiche o programmi cliente; marchi formali di conformità, norme di prova e formati dei rapporti sono concordati per ogni progetto secondo il mercato di destinazione e l'applicazione del cliente, affinché acquirente e fornitore condividano un unico record di accettazione prima dell'avvio della produzione.
Il collaudo dell'isolamento risponde a quattro domande: sopporta la tensione nominale, sca
Leggi l’articolo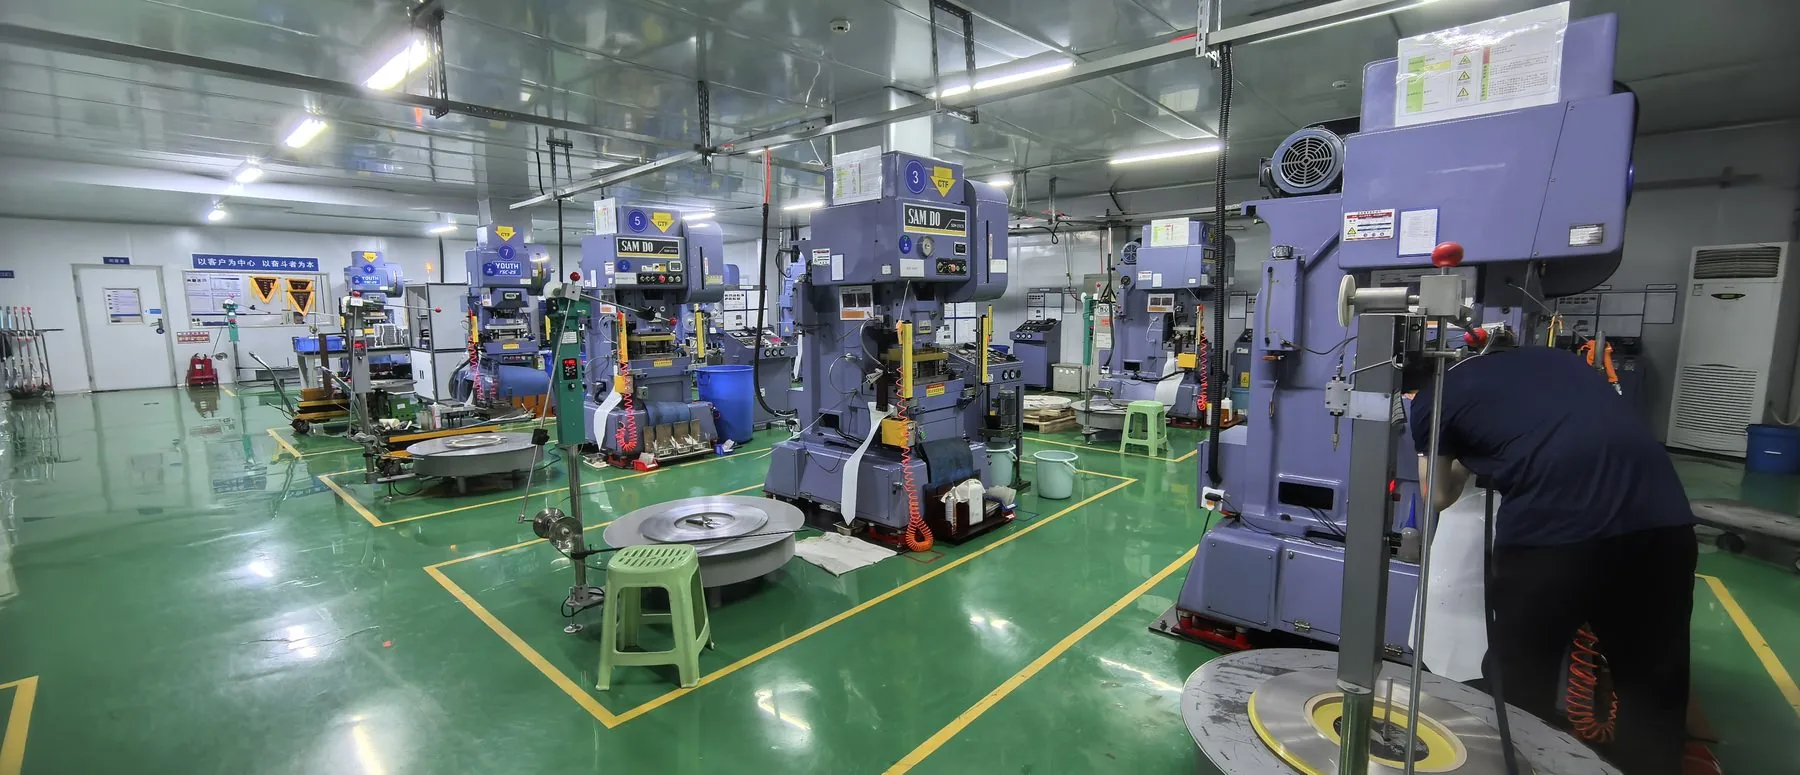
L'affidabilità di una barra si decide nei primi 2 mm del disegno: posizione foro, angolo d
Leggi l’articolo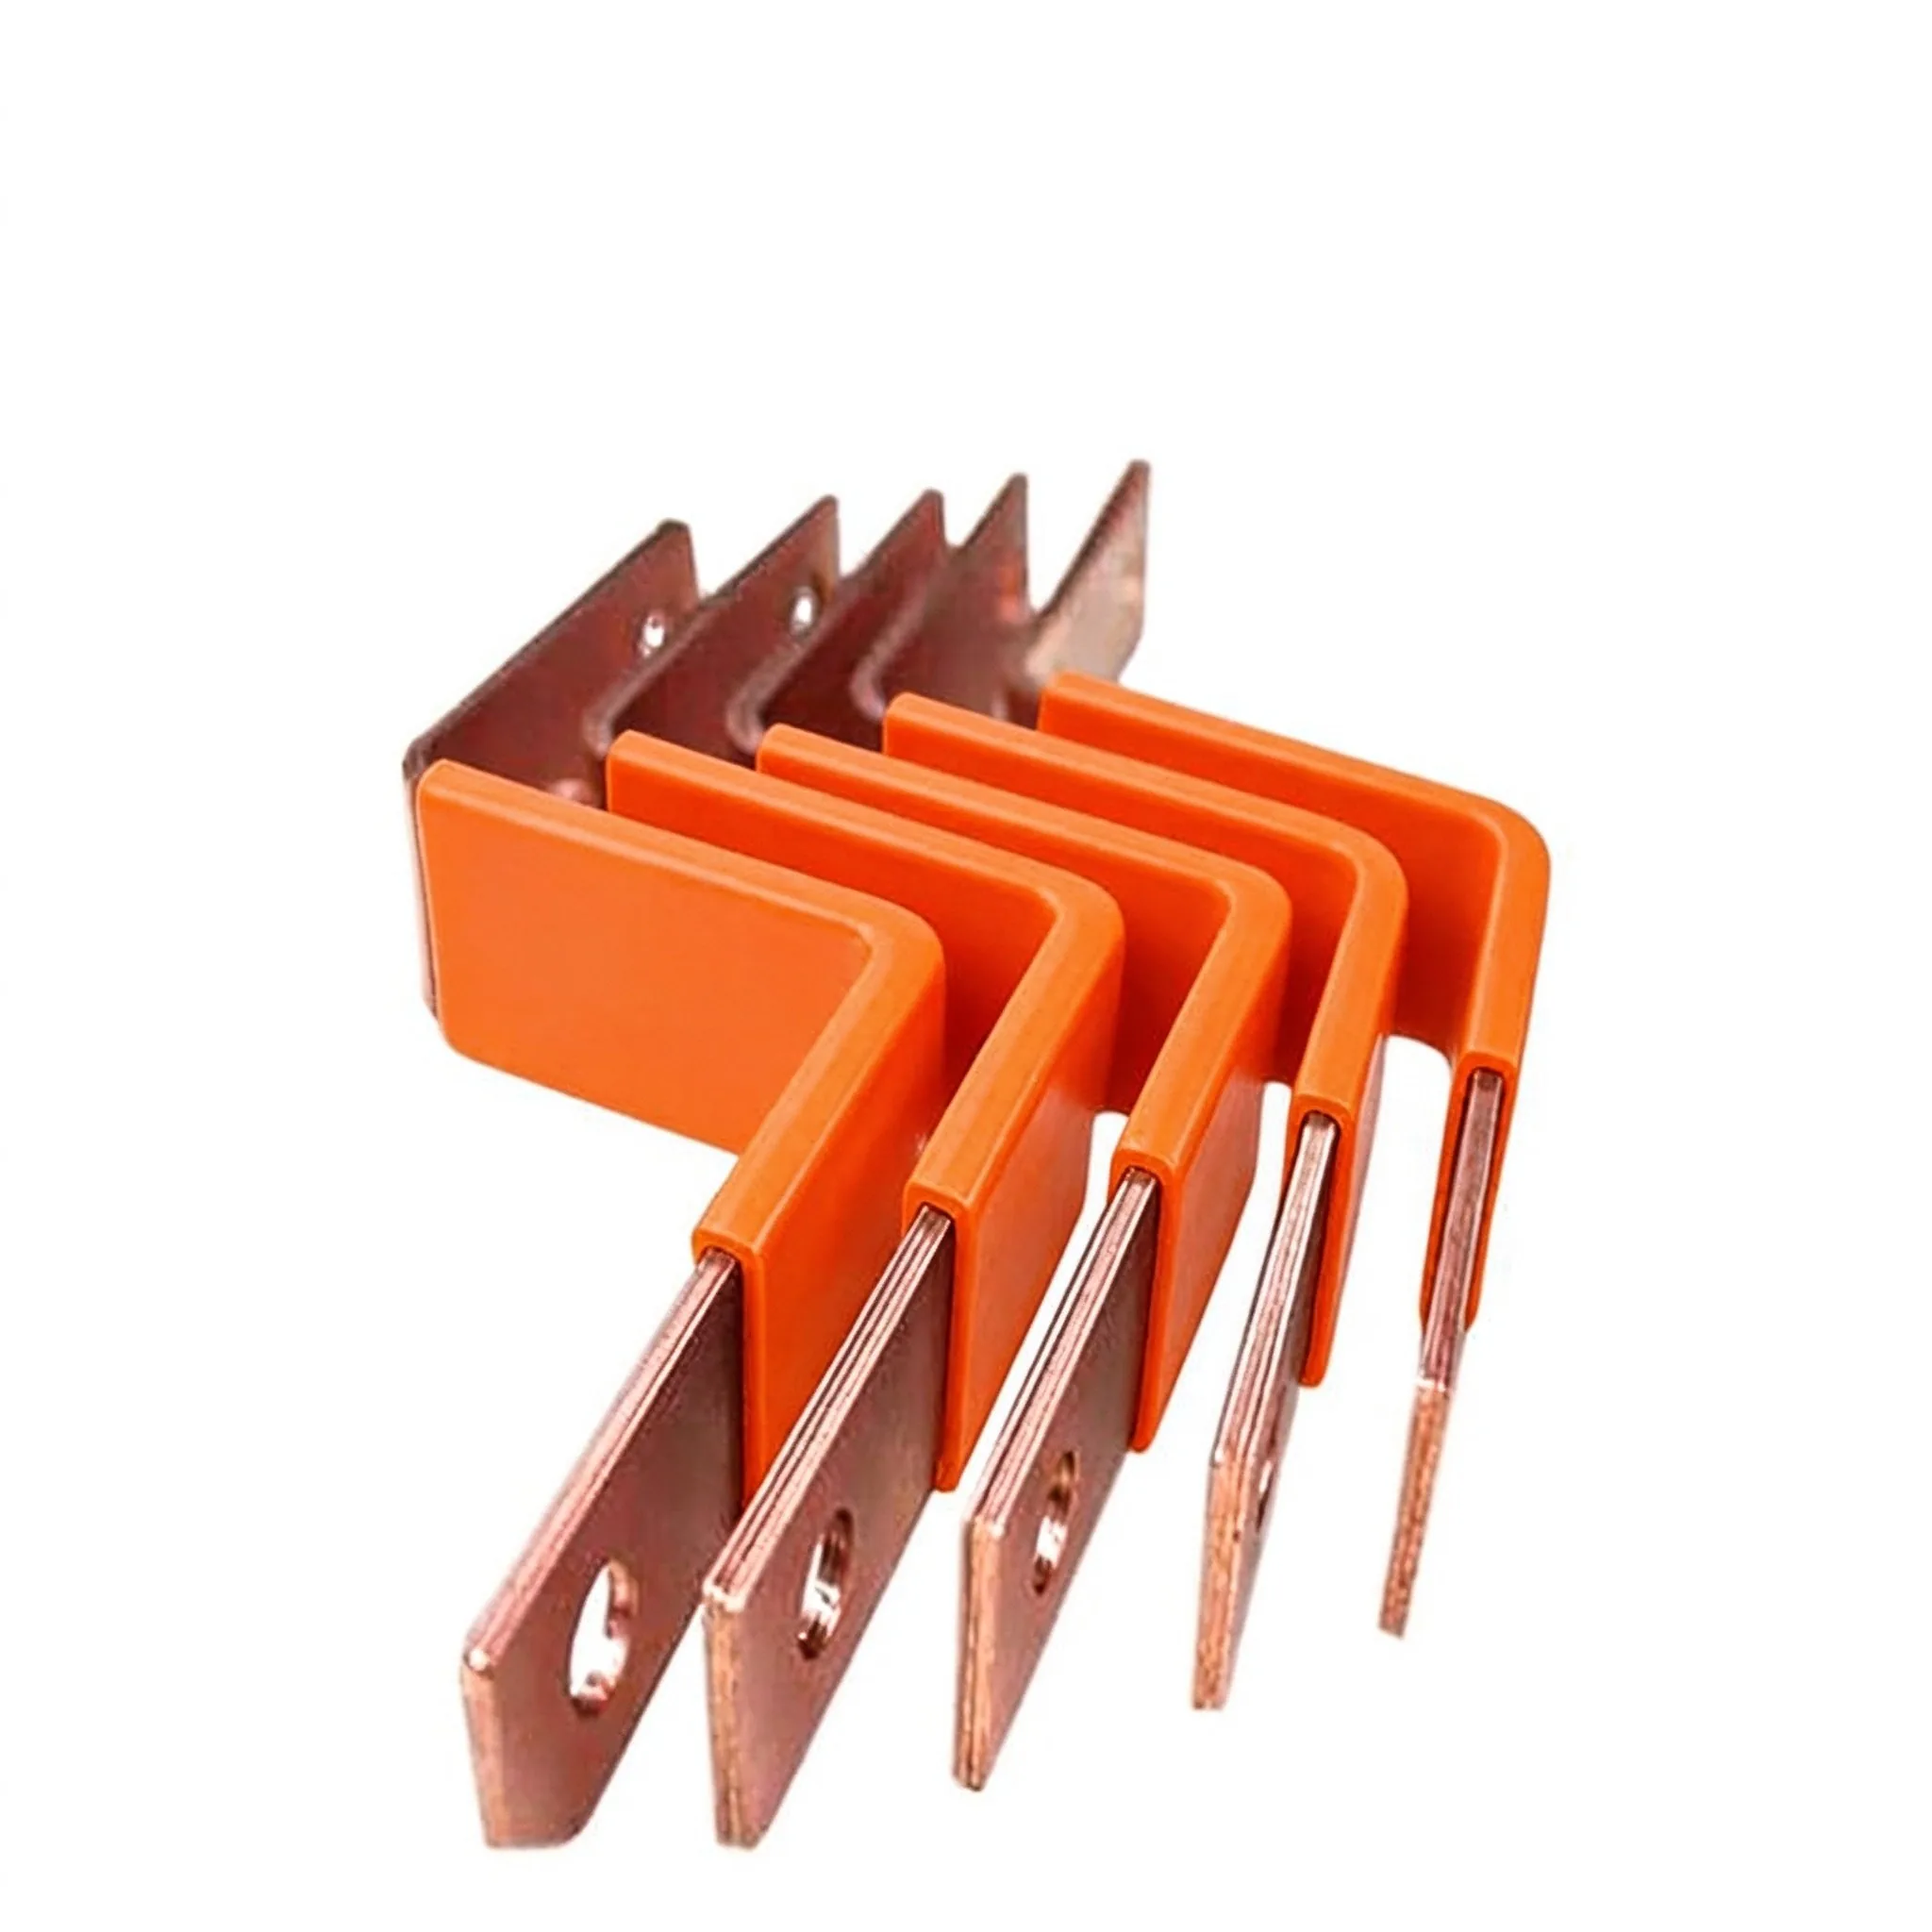
Comprare una sbarra laminata non è come comprare un connettore standard. Il pezzo è su mis
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
