Một busbar trông đúng trên bàn vẫn có thể sai cấp đồng, lớp mạ thiếu tiết diện, mép cách điện nứt hoặc khuyết tật hàn ẩn, và mỗi vấn đề trở nên đắt đỏ khi đã lắp vào nghịch lưu, tủ hoặc giá lưu trữ. Kiểm soát chất lượng cho busbar đồng dập và ép lớp do đó là một hệ thống có hồ sơ chứ không phải cái nhìn quan sát cuối: kiểm tra vật liệu đầu vào (IQC), kiểm tra trong quy trình (IPQC), kiểm tra cuối đầu ra (FQC/OQC), quy tắc lấy mẫu, và hồ sơ giấy tờ chứng chỉ cùng bản ghi thử. Hướng dẫn này chuyển hệ thống đó sang ngôn ngữ người mua, bao gồm kiểm tra gì ở từng giai đoạn, tiêu chuẩn nào đóng khung các thử, tài liệu nào phải đi kèm giao hàng, khuyết tật được phân loại và xử lý ra sao, và cách viết tiêu chí chấp nhận vào đặc tả mua hàng. Nó bổ sung cho các bài hiện có về thử cách điện, dung sai chế tạo và đánh giá nhà cung cấp bằng cách tập trung vào điều người mua nên đòi và kiểm chứng lúc nhận hàng.
Một busbar trông đúng trên bàn vẫn có thể sai cấp đồng, lớp mạ thiếu tiết diện, mép cách điện nứt hoặc khuyết tật hàn ẩn, và mỗi vấn đề trở nên đắt đỏ khi đã lắp vào nghịch lưu, tủ hoặc giá lưu trữ. Kiểm soát chất lượng cho busbar đồng dập và ép lớp do đó là một hệ thống có hồ sơ chứ không phải cái nhìn quan sát cuối: kiểm tra vật liệu đầu vào (IQC), kiểm tra trong quy trình (IPQC), kiểm tra cuối đầu ra (FQC/OQC), quy tắc lấy mẫu, và hồ sơ giấy tờ chứng chỉ cùng bản ghi thử. Hướng dẫn này chuyển hệ thống đó sang ngôn ngữ người mua, bao gồm kiểm tra gì ở từng giai đoạn, tiêu chuẩn nào đóng khung các thử, tài liệu nào phải đi kèm giao hàng, khuyết tật được phân loại và xử lý ra sao, và cách viết tiêu chí chấp nhận vào đặc tả mua hàng. Nó bổ sung cho các bài hiện có về thử cách điện, dung sai chế tạo và đánh giá nhà cung cấp bằng cách tập trung vào điều người mua nên đòi và kiểm chứng lúc nhận hàng.
Busbar nằm giữa bán dẫn, pin, thiết bị đóng cắt và tải; một dẫn điện hỏng hiếm khi cục bộ. Điện trở quá mức làm nóng một mối nối, đánh thủng cách điện có thể gây sự cố pha-pha hoặc pha-đất, sai lệch kích thước ngăn lắp ráp, còn ăn mòn làm suy giảm điện trở tiếp xúc qua nhiều năm dịch vụ. Vì busbar thường là chi tiết tùy chỉnh sản xuất theo một bản sửa đổi bản vẽ, chất lượng không thể giao cho tiêu chuẩn danh mục chung; nó phải được định nghĩa trên đơn hàng, có bằng chứng hồ sơ, và kiểm tra tại cổng đầu vào và đầu ra.
Đội ngũ mua sắm thường phát hiện khoảng trống chất lượng muộn: trong lúc lắp tủ, sau thử nhiệt, hoặc sau khi có khiếu nại thực địa. Chuyển kiểm chứng về sớm hơn giảm chi phí sửa đổi và bảo vệ tiến độ. Việc sàng lọc thương mại trước dụng cụ thuộc về đánh giá nhà cung cấp ở giai đoạn RFQ, còn bài này tập trung hệ thống kiểm tra và bằng chứng chấp nhận sau khi đã chọn nhà cung cấp. Cả hai lớp đều cần: một nhà cung cấp có năng lực vẫn cần kế hoạch chấp nhận bằng văn bản, còn kế hoạch kiểm tra chặt không thể bù cho một nhà cung cấp thiếu kỷ luật quy trình.
Các ứng dụng quan trọng công suất như bộ nghịch lưu, truyền động và giá lưu trữ coi busbar là bộ phận liên quan an toàn chứ không phải dải hàng hóa thông thường. Người mua do đó nên kỳ vọng dữ liệu vật liệu truy xuất được, bằng chứng kích thước, kiểm tra điện môi và kết nối, cùng lộ trình xử lý rõ ràng cho lô không phù hợp, thay vì cam kết miệng rằng các chi tiết trông ổn.
Kiểm soát chất lượng sàn xưởng thường chia thành ba cổng. IQC (Kiểm soát chất lượng đầu vào) kiểm tra đồng thô, màng cách điện, hóa chất mạ và bộ ghép mua ngoài trước sản xuất; IPQC (Kiểm soát chất lượng trong quy trình) giám sát cắt, uốn, ép lớp, hàn và các công đoạn mạ khi chi tiết di chuyển trên dây chuyền; FQC hoặc OQC (Kiểm soát chất lượng cuối/đầu ra) thực hiện kiểm tra sự phù hợp chi tiết hoàn thiện và xem xét đóng gói trước xuất. Chuỗi chế tạo đằng sau các kiểm tra này được mô tả trong quy trình sản xuất busbar ép lớp, cho biết mỗi cổng áp ở đâu.
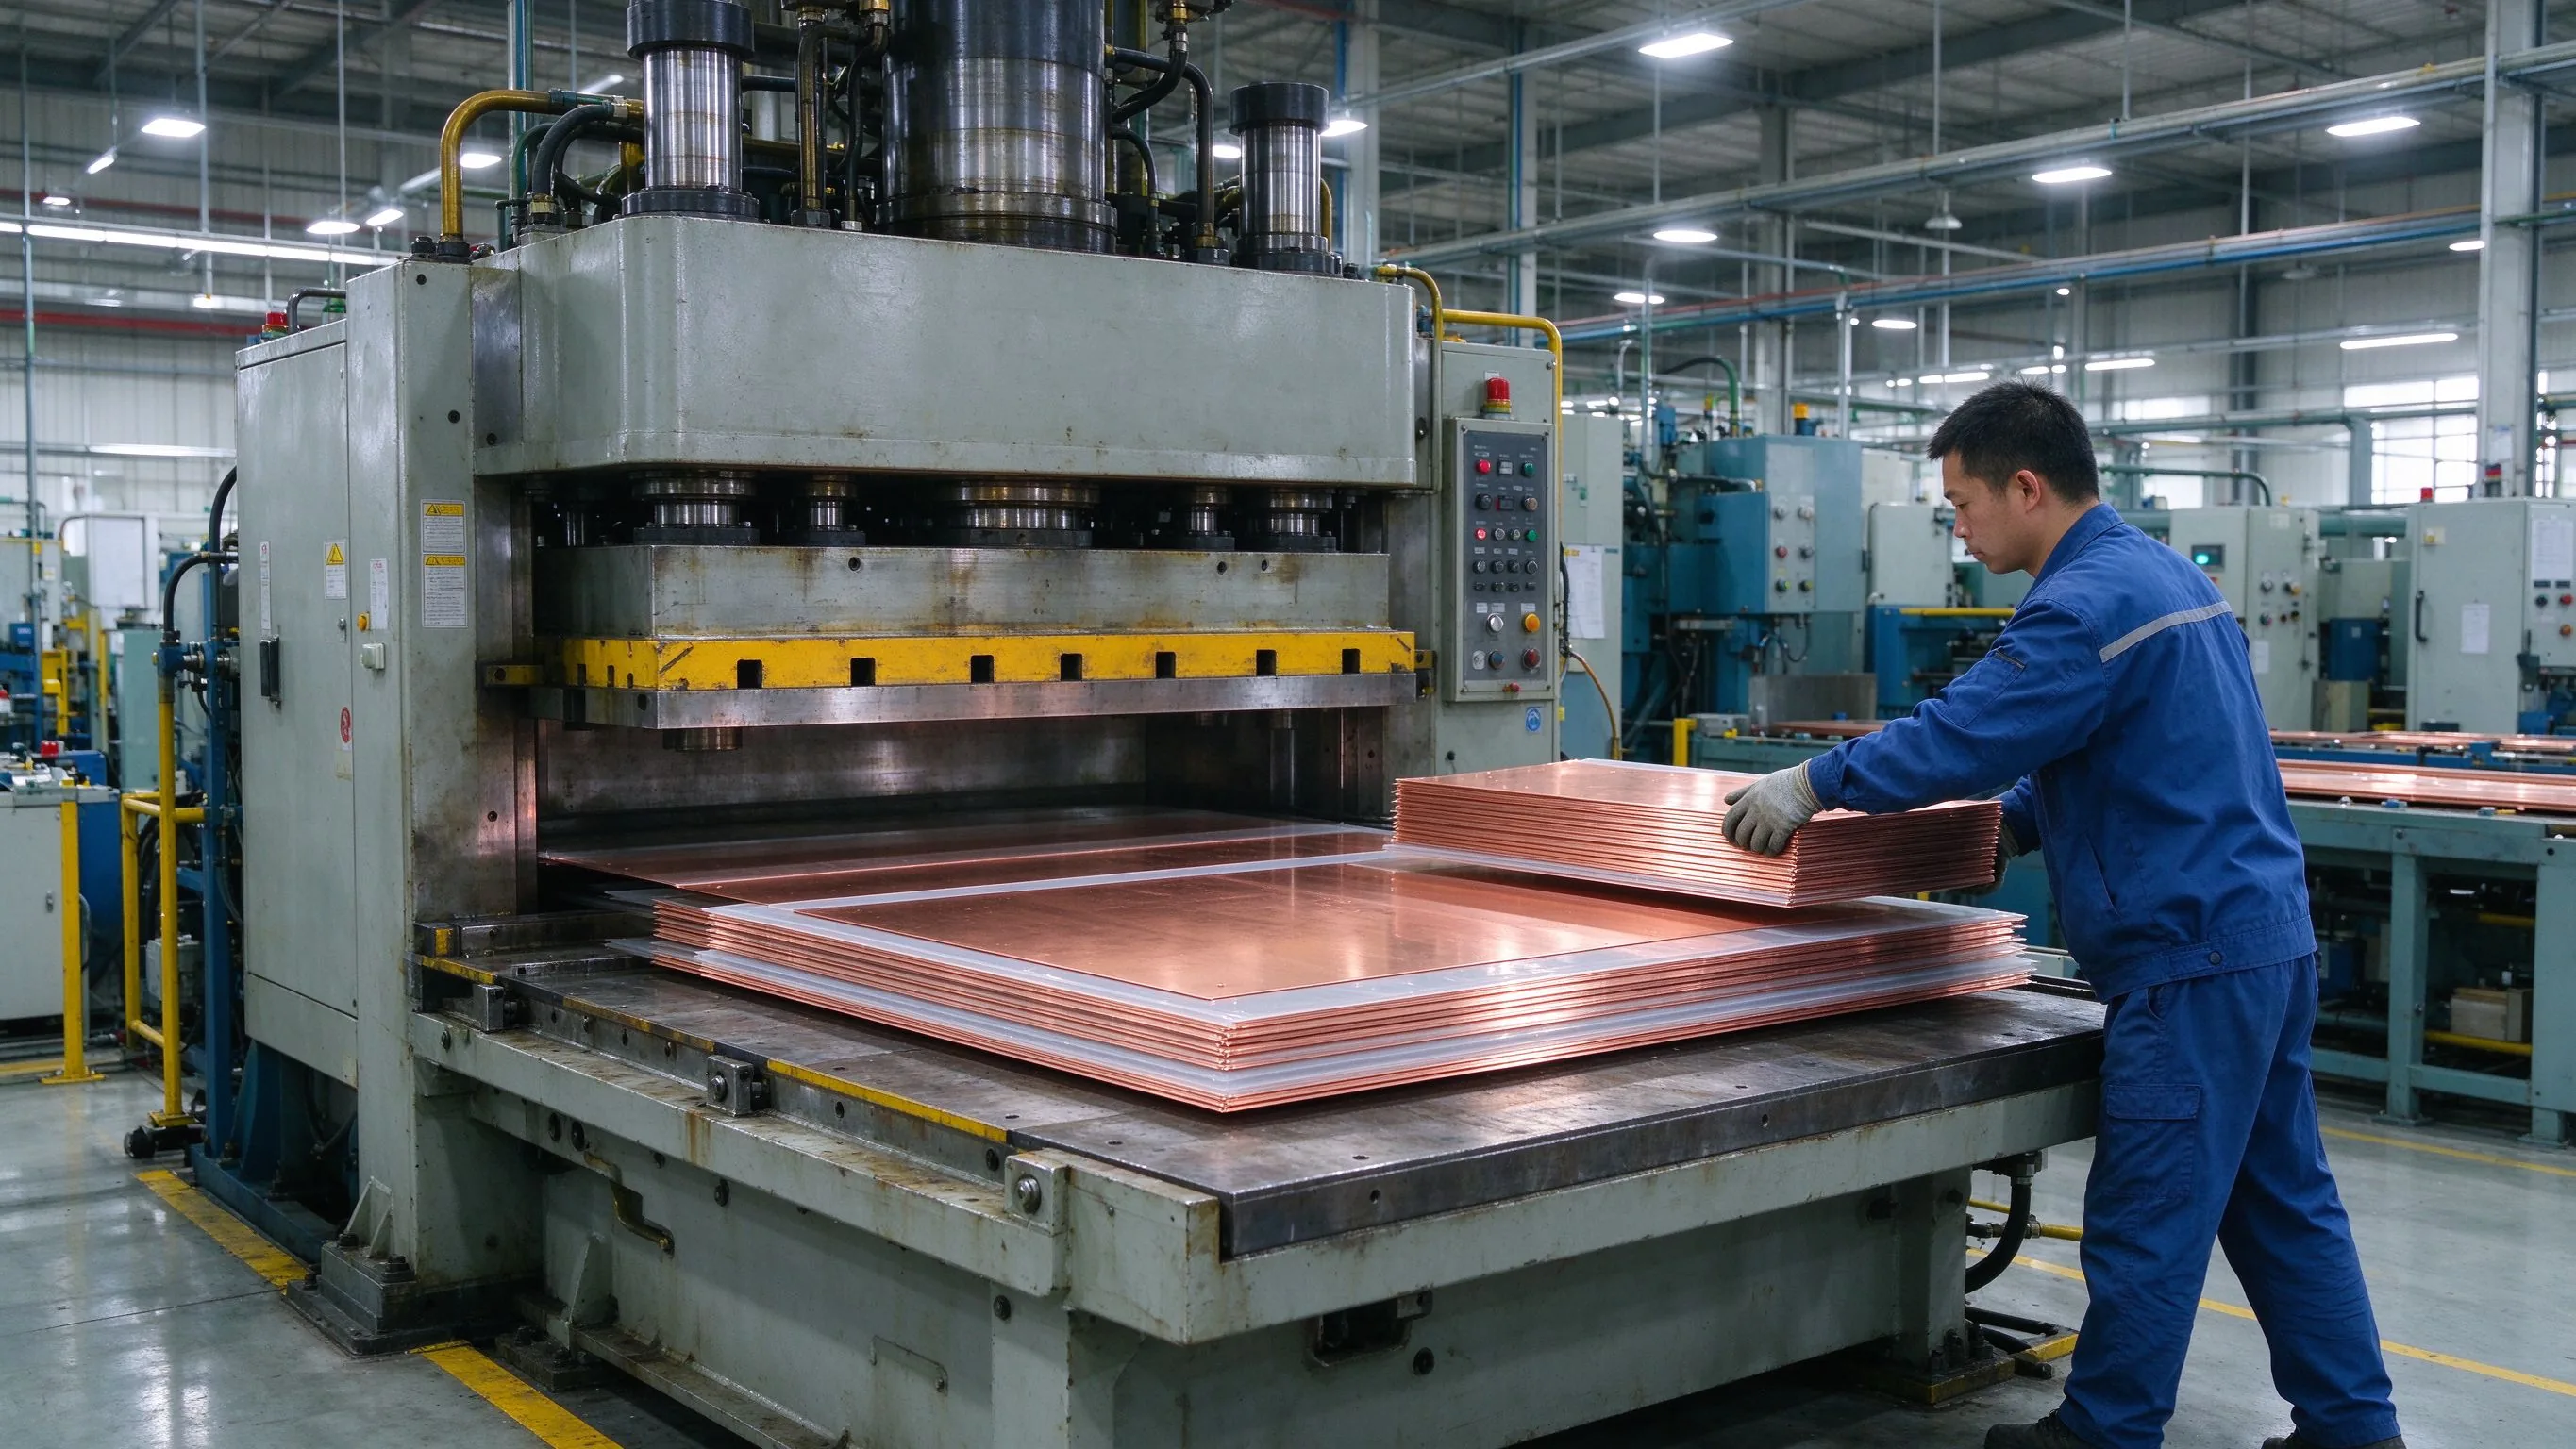
Người mua hưởng lợi khi các cổng này ánh xạ vào đơn hàng: một mẫu đầu được phê duyệt dưới IPQC trở thành tham chiếu so sánh cho FQC, còn hồ sơ IQC ngăn thay thế vật liệu sau xác nhận đơn. Lô nhỏ thường nén các giai đoạn, nhưng hạng mục hồ sơ không biến mất; chúng được hợp nhất vào tập báo cáo kiểm tra nhỏ hơn. Việc đặc tả kiểm tra nào là 100% thường xuyên, kiểm tra theo mẫu, và kiểm tra cấp loại nào đặt kỳ vọng thực tế ở cả hai phía đơn hàng.
Bằng chứng kiểm tra phải đến dưới dạng tài liệu kiểm soát chứ không phải tuyên bố miệng. Các hồ sơ chính là Giấy chứng nhận sự phù hợp (CoC) nêu các mặt hàng giao hàng đáp ứng đặc tả đơn hàng; chứng chỉ vật liệu hoặc Chứng chỉ thử nhà máy (MTC), thường được yêu cầu dạng chứng chỉ kiểm tra EN 10204 Loại 3.1 cho sản phẩm kim loại; hồ sơ kiểm tra mẫu đầu (FAI) cho lô sản xuất đầu; và báo cáo thử kích thước, lớp mạ hoặc điện môi riêng cho đơn hàng. Khái niệm FAI chồng với các bước phê duyệt nguyên mẫu được trình bày trong mẫu đầu tiên và kiểm chứng nguyên mẫu.
EN 10204 Loại 3.1 do nhà sản xuất cấp và một đại diện kiểm tra được ủy quyền độc lập với phòng chế tạo xác nhận; quan trọng là nó không tự động là chứng chỉ bên thứ ba. Loại 3.2 thêm sự xác nhận của đại diện ủy quyền người mua hoặc thanh tra chỉ định chính thức, còn cuộc kiểm toán trước xuất riêng không tự nâng tài liệu Loại 3.1 lên Loại 3.2 (danh mục mua sắm Cymber Metal). Một chứng chỉ vật liệu dùng được nên nhận diện nhà sản xuất và nhà máy, đơn đặt hàng và hạng mục dòng, ký hiệu hợp kim chính xác và dạng sản phẩm, tiêu chuẩn chi phối và ấn bản, định danh lò, đúc hoặc lô sản xuất, hóa học và độ dẫn thực tế, cơ tính, phương pháp thử, số lượng bao phủ và chữ ký ủy quyền.
Khả năng truy xuất phải liên kết từng bước: hạng mục đơn mua, nhãn gói, số chi tiết hoặc lô riêng, lô sản xuất và số hồ sơ thử. Người mua cũng nên giữ tên tài liệu tách biệt: CoC, MTC, COA, báo cáo mạ và báo cáo điện môi phục vụ mục đích khác nhau và không thay thế cho nhau. Thiếu hồ sơ trên một lô không phù hợp khiến phân tích nguyên nhân gốc gần như không thể, nên đơn mua nên định nghĩa bộ hồ sơ, thời hạn phát hành và thời hạn yêu cầu bồi thường trước khi sản xuất bắt đầu.
Kiểm tra đầu vào bắt đầu từ dẫn điện. Với busbar công suất ép lớp, đồng điện tử căng oxy tiêu chuẩn như C11000 phải khớp ký hiệu hợp kim, dạng sản phẩm, trạng thái xử lý (temper) và tiêu chuẩn chi phối trên bản vẽ; thay bằng cấp rẻ hơn hoặc mềm hơn đổi độ dẫn, cường độ cơ học và đàn hồi sau uốn. IQC nên đối chiếu MTC với dấu vân tay vật lý của lô, kiểm tra thành phần hóa học và độ dẫn (thường biểu thị phần trăm IACS), và ghi độ cứng hoặc trạng thái xử lý (temper) nơi thiết kế phụ thuộc. Hướng dẫn mua sắm điện môi và màng bổ sung cho kiểm soát vật liệu trong hướng dẫn mua sắm vật liệu cách điện.
Các kiểm tra đầu vào thực dụng gồm tình trạng quan sát bề mặt vật liệu (xước, oxy hóa, móp), đo lấy mẫu kích thước độ dày và bề rộng, và đối chiếu giữa thẻ giao hàng, số MTC và nhãn lô kho. Đồng được nhận diện bằng cụm từ chung như đồng điện mà không kèm hợp kim và ấn bản tiêu chuẩn nên bị coi là không phù hợp cho đến khi có bằng chứng. Đầu vào không dẫn điện cũng quan trọng: độ dày màng cách điện và cấp điện môi, tương thích keo dính, vật liệu và hoàn thiện stud, cùng hồ sơ kiểm soát bể mạ nên được sàng ở cửa vào, vì các quy trình ngược dòng không thể sửa một màng thô không tương thích.
Danh tính lô bảo vệ khách sau giao hàng. Nếu một sự cố thực địa xuất hiện về sau, truy ngược về một lò hoặc lô cụ thể cho phép khoanh vùng mục tiêu chứ không loại trừ hàng loạt. Thực hành tốt ghi ngày IQC, người kiểm, giá trị đo, quyết định chấp nhận và bất kỳ điểm giữ hàng, và tách biệt vật liệu loại về mặt cơ khí để không lẫn vào sản xuất nhầm.
Busbar hoàn thiện phải khớp bản sửa đổi bản vẽ phê duyệt, gồm chiều dài và bề rộng tổng thể, độ dày, đường kính và vị trí lỗ, bán kính và góc uốn, chiều cao stud, hình học tab, và vị trí cắt cách điện. Dụng cụ từ thước cặp và micromet cho độ dày và bề rộng, cao kế và đồ gá định vị cho vị trí lỗ, đến đo tọa độ hoặc so sánh quang học cho cụm phức tạp; mẫu đầu có thể được ghi đầy đủ còn lô sản xuất lấy mẫu kích thước quan trọng. Kỳ vọng dung sai nên theo hướng dẫn chế tạo thiết lập trong khuyến nghị dung sai chế tạo busbar thay vì đòi độ chính xác phi thực tế làm tăng chi phí mà không thêm chức năng.
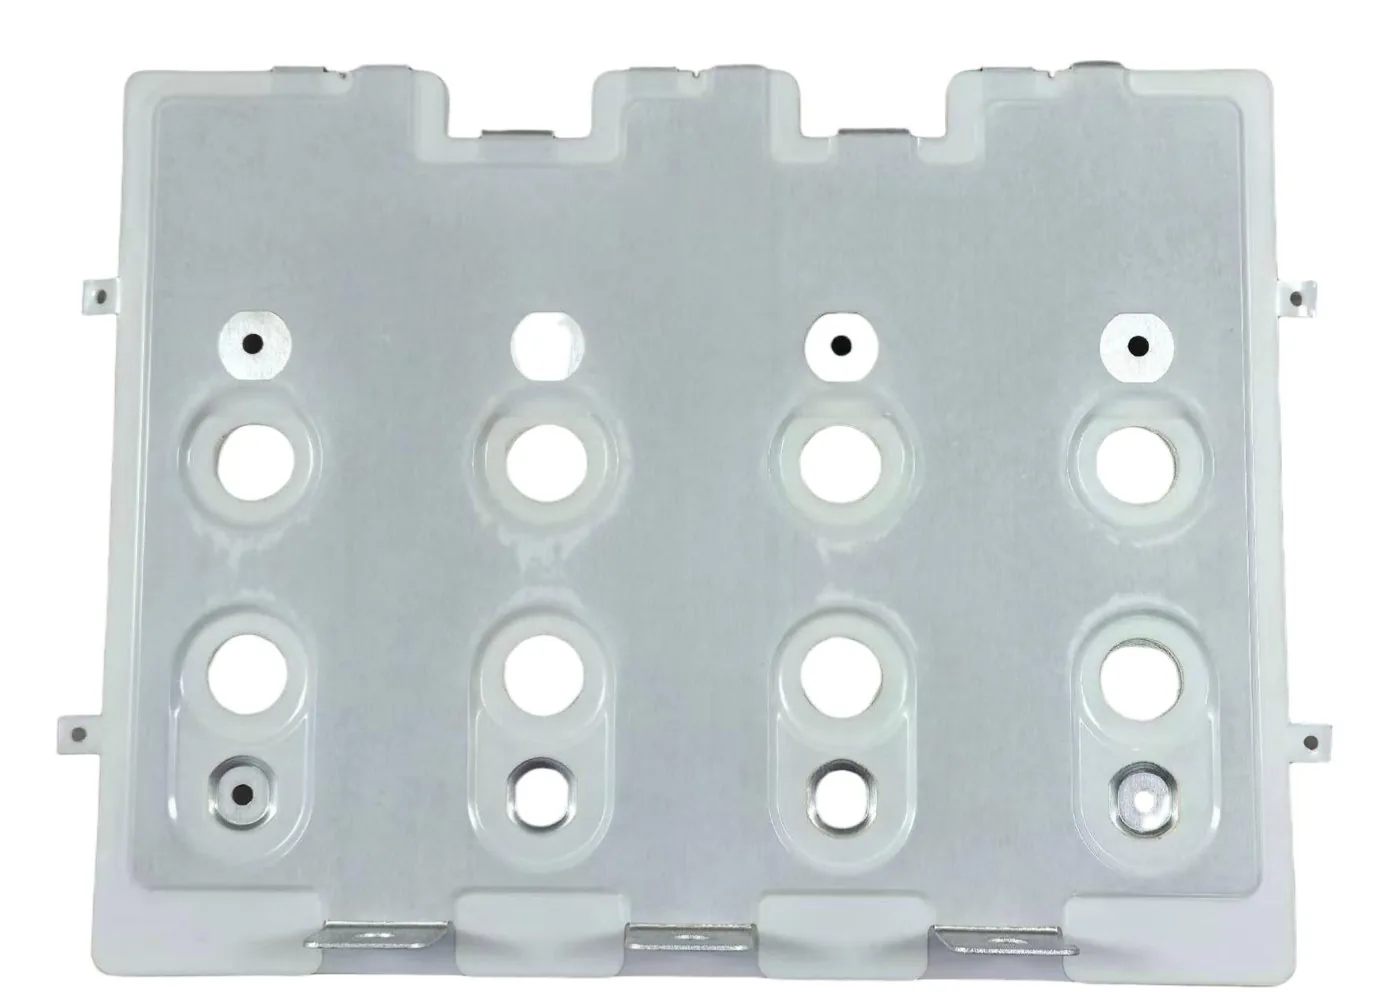
Đặc tính kích thước chính nên liệt kê trong kế hoạch kiểm tra gồm khoảng cách tâm lỗ so với đầu nối ghép, độ vuông góc và độ phẳng của mặt tiếp xúc (ảnh hưởng trực tiếp điện trở mối nối), khoảng cách mép tối thiểu quanh lỗ khoan, tuân thủ bán kính uốn tránh nứt, và tình trạng mép cắt sau đột hoặc cắt laser. Độ dày lớp phủ không xuất hiện trên báo cáo kích thước nhưng phải được tính đến khi các bộ phận ghép chặt lên bề mặt mạ.
Một phương pháp đơn giản nhưng hiệu quả là đồ gá kiểm soát với đồng hồ go/no-go cho cách sắp xếp lỗ quan trọng và chiều chồng; nó lặp lại nhanh trong sản xuất hàng loạt trong khi CMM hoặc báo cáo chi tiết dành cho mẫu đầu và chuyển đổi. Người mua nên định nghĩa kích thước quan trọng với chất lượng trên bản vẽ hoặc kế hoạch kiểm tra để người kiểm đo các đặc tính có giá trị điện và cơ khí, chứ không phải mọi phép đo có thể tưởng tượng. Sai lệch kích thước thường là lỗi chính trừ khi mang tính thẩm mỹ hoặc không liên quan lắp ráp.
Các hoàn thiện phổ biến trên busbar công suất gồm mạ thiếc cho mối bu-lông, mạ bạc hoặc niken nơi độ dẫn cao và chống ăn mòn biện minh chi phí, và đồng trần nơi được vỏ bảo vệ. Kiểm tra lớp mạ kết hợp đo độ dày, thử bám dính hoặc uốn, kiểm tra xốp và ngoại quan, và bằng chứng môi trường nơi được đặc tả. Hướng dẫn lựa chọn và chế độ hỏng xuất hiện trong hướng dẫn mạ thiếc và bảo vệ chống ăn mòn, còn phía lớp phủ cách điện của xử lý bề mặt được trình bày riêng trong cân nhắc kiểm tra lớp phủ cách điện bề mặt.
Độ dày có thể đo bằng huỳnh quang tia X (XRF), tách coulometric hoặc kính hiển vi tiết diện tại các điểm đo quy định trên mặt tiếp xúc và đường dẫn dòng lớn; đặc tả nên nêu giá trị tối thiểu và mục tiêu chứ không phải yêu cầu mở rộng “mạ tốt”. Tiêu chí ngoại quan bao gồm màu đồng nhất, không phồng, bong, lộ nền, mảnh bong rời, vết nước hoặc vùng cháy, và độ phủ mép tại đầu cắt. Bám dính có thể sàng bằng thử uốn hoặc băng trên chi tiết đại diện, còn hiệu suất ăn mòn có thể có bằng chứng bằng kết quả buồng phun muối hoặc ẩm đã thỏa thuận trước cho môi trường ven bờ hoặc công nghiệp.
Với busbar ép lớp, lớp mạ phải tương thích với quy trình bám dính cách điện; mạ không đều trên bề mặt sẽ cách điện có thể gây bong hoặc khoảng trống. Kiểm tra viên cũng nên xác nhận lớp mạ bị giới hạn ở nơi yêu cầu, ví dụ vùng che nơi cách điện quấn qua đồng, và lớp mạ dẫn điện không bắc cầu khe cách điện. Ghi lại lô mạ, trạng thái tiền xử lý và độ dày đo trên báo cáo kiểm tra để khiếu nại ăn mòn về sau có thể truy về lô quy trình.
Busbar cách điện và ép lớp cần bằng chứng cách điện điện: điện trở cách điện, thử chịu áp tần số lưới hoặc DC trên cụm hoàn thiện, và bằng chứng kích thước đường rò và khe hở cách điện. Thảo luận quy trình chuyên biệt nằm trong hướng dẫn thử nghiệm cách điện busbar; mục này đặt thử đó vào trong kế hoạch QC tổng thể. Kiểm tra điện môi thường áp điện áp thử quy định giữa bộ phận mang điện và đất hoặc giữa các pha kề trong một thời lượng quy định, không có đánh thủng, flashover hoặc rò quá mức; điện trở cách điện được đo bằng megohmmeter phù hợp ở điện áp thử quy định.
Yêu cầu khoảng cách nên được kiểm tra đối chiếu quy tắc thiết kế creepage và clearance cho điện áp hệ thống và mức ô nhiễm, vì đường rò bề mặt dọc mép cách điện quan trọng ngang đánh thủng xuyên màng. Khuyết tật cách điện cần kiểm gồm bong, nhăn, nứt mép, thiếu quấn mép, nhiễm bẩn bề mặt màng, lỗ kim, và cách điện dừng trước đường rò yêu cầu. Màng PET, Nomex và DLF khác nhau về cấp nhiệt, độ bền điện môi và độ dẻo cơ, nên tiêu chí chấp nhận thử phải tham chiếu vật liệu thực tế đặc tả chứ không một tuyên bố cách điện chung.
Không mọi đơn vị nhận thử điện môi cấp loại đầy đủ trong sản lượng cao; nhiều nhà cung cấp thực hiện hi-pot định kỳ rút gọn trên 100% đơn vị trong khi giữ lại báo cáo thử loại cho thiết kế. Người mua nên nêu rõ thử nào thường xuyên trên từng chi tiết, thử nào lấy mẫu theo lô, và bằng chứng cấp thiết kế nào được chấp nhận thay cho thử từng đơn vị, đồng thời hỏi thiết bị thử có hiệu chuẩn hay không và kết quả đạt của từng đơn vị được ghi thế nào. Một hỏng hóc cách điện im lặng phát hiện sau khi tủ cấp điện là sự kiện an toàn, khiến đây là một trong các vùng ít phù hợp nhất để nới lỏng lấy mẫu.
Kiểm chứng điện xác nhận dẫn điện thực hiện tốt công việc chính hiệu quả. Nguyên tắc độ dẫn và định mức dòng được tóm tắt trong khả năng chịu dòng và cơ sở khả năng tải busbar; bằng chứng QC thực dụng gồm điện trở dẫn hoặc vòng, sụt áp millivolt qua các mối nối quy định ở dòng thử tham chiếu, và điện trở tiếp xúc tại giao diện bu-lông hoặc hàn. Điện trở cao tại một mối nối tập trung nhiệt; so sánh điện trở đo với giới hạn thiết kế và mẫu vàng bắt thay thế vật liệu, mạ kém và tiếp điểm lỏng hoặc nhiễm bẩn trước khi cấp điện.
Bằng chứng nhiệt trải từ kiểm tra định kỳ đối xứng kích thước và đường dẫn dòng đến thử độ tăng nhiệt chính thức. Theo IEC 61439-1:2020, các tủ được kiểm chứng tăng nhiệt (Điều 10.10), đặc tính điện môi (Điều 10.9) và chịu ngắn mạch (Điều 10.11) bằng thử nghiệm, so sánh thiết kế tham chiếu hoặc đánh giá (tài liệu tham khảo tủ IEC 61439); hướng dẫn công bố ghi các giới hạn như 105 K tăng cho busbar đồng trần, 90 K cho busbar mối nối mạ thiếc và 70 K cho đầu nối cáp, chịu Hệ số đa dạng định mức (VIOX IEC 61439 guide). Hoạch định nhiệt nội bộ nên theo nguyên tắc thiết kế quản lý nhiệt busbar, còn độ bền sự cố liên quan bằng chứng chịu ngắn mạch.
Với sản xuất định kỳ, thử độ tăng nhiệt đầy đủ trên mỗi lô hiếm khi thực tế; người mua thường chấp nhận báo cáo thử loại cộng kiểm tra điện trở, bằng chứng tính toán nhiệt và dữ liệu giảm định mức môi trường. Điều quan trọng trong đặc tả mua hàng là tính nhất quán: định nghĩa dòng thử, điểm đo, độ phân giải thiết bị, tham chiếu môi trường và giới hạn chấp nhận, và yêu cầu kết quả đính kèm hồ sơ lô. Việc thử thông qua không ghi hồ sơ không còn bằng chứng bảo vệ được trong kiểm toán hoặc khiếu nại bảo hành.
Đầu nối và mối nối quyết định độ tin cậy thực địa. Kiểm tra bao gồm mối hàn, stud ren M6/M8, đầu nối blade hoặc tab, lỗ bu-lông và điểm lắp. Kiểm tra hàn kết hợp tiêu chí quan sát (ngấu hợp, thấm sâu, bắn tia, vết nứt, xốp và hình cấu gia cường), kiểm tra kích thước bề rộng mối hàn, và nơi biện minh thì thử phá hủy hoặc cắt tiết diện trên mẫu đầu; các lựa chọn quy trình được so sánh trong hướng dẫn hàn và nối. Stud nên được kiểm chiều cao, trạng thái ren, độ vuông góc, cường độ kéo rút trên mẫu phê duyệt và không có đồng xung quanh nứt. Logic lựa chọn hình thức đầu nối xuất hiện trong lựa chọn loại đầu nối, còn thực hành tốt nhất mối nối lắp ráp trong thực hành kết nối đầu nối bu-lông.
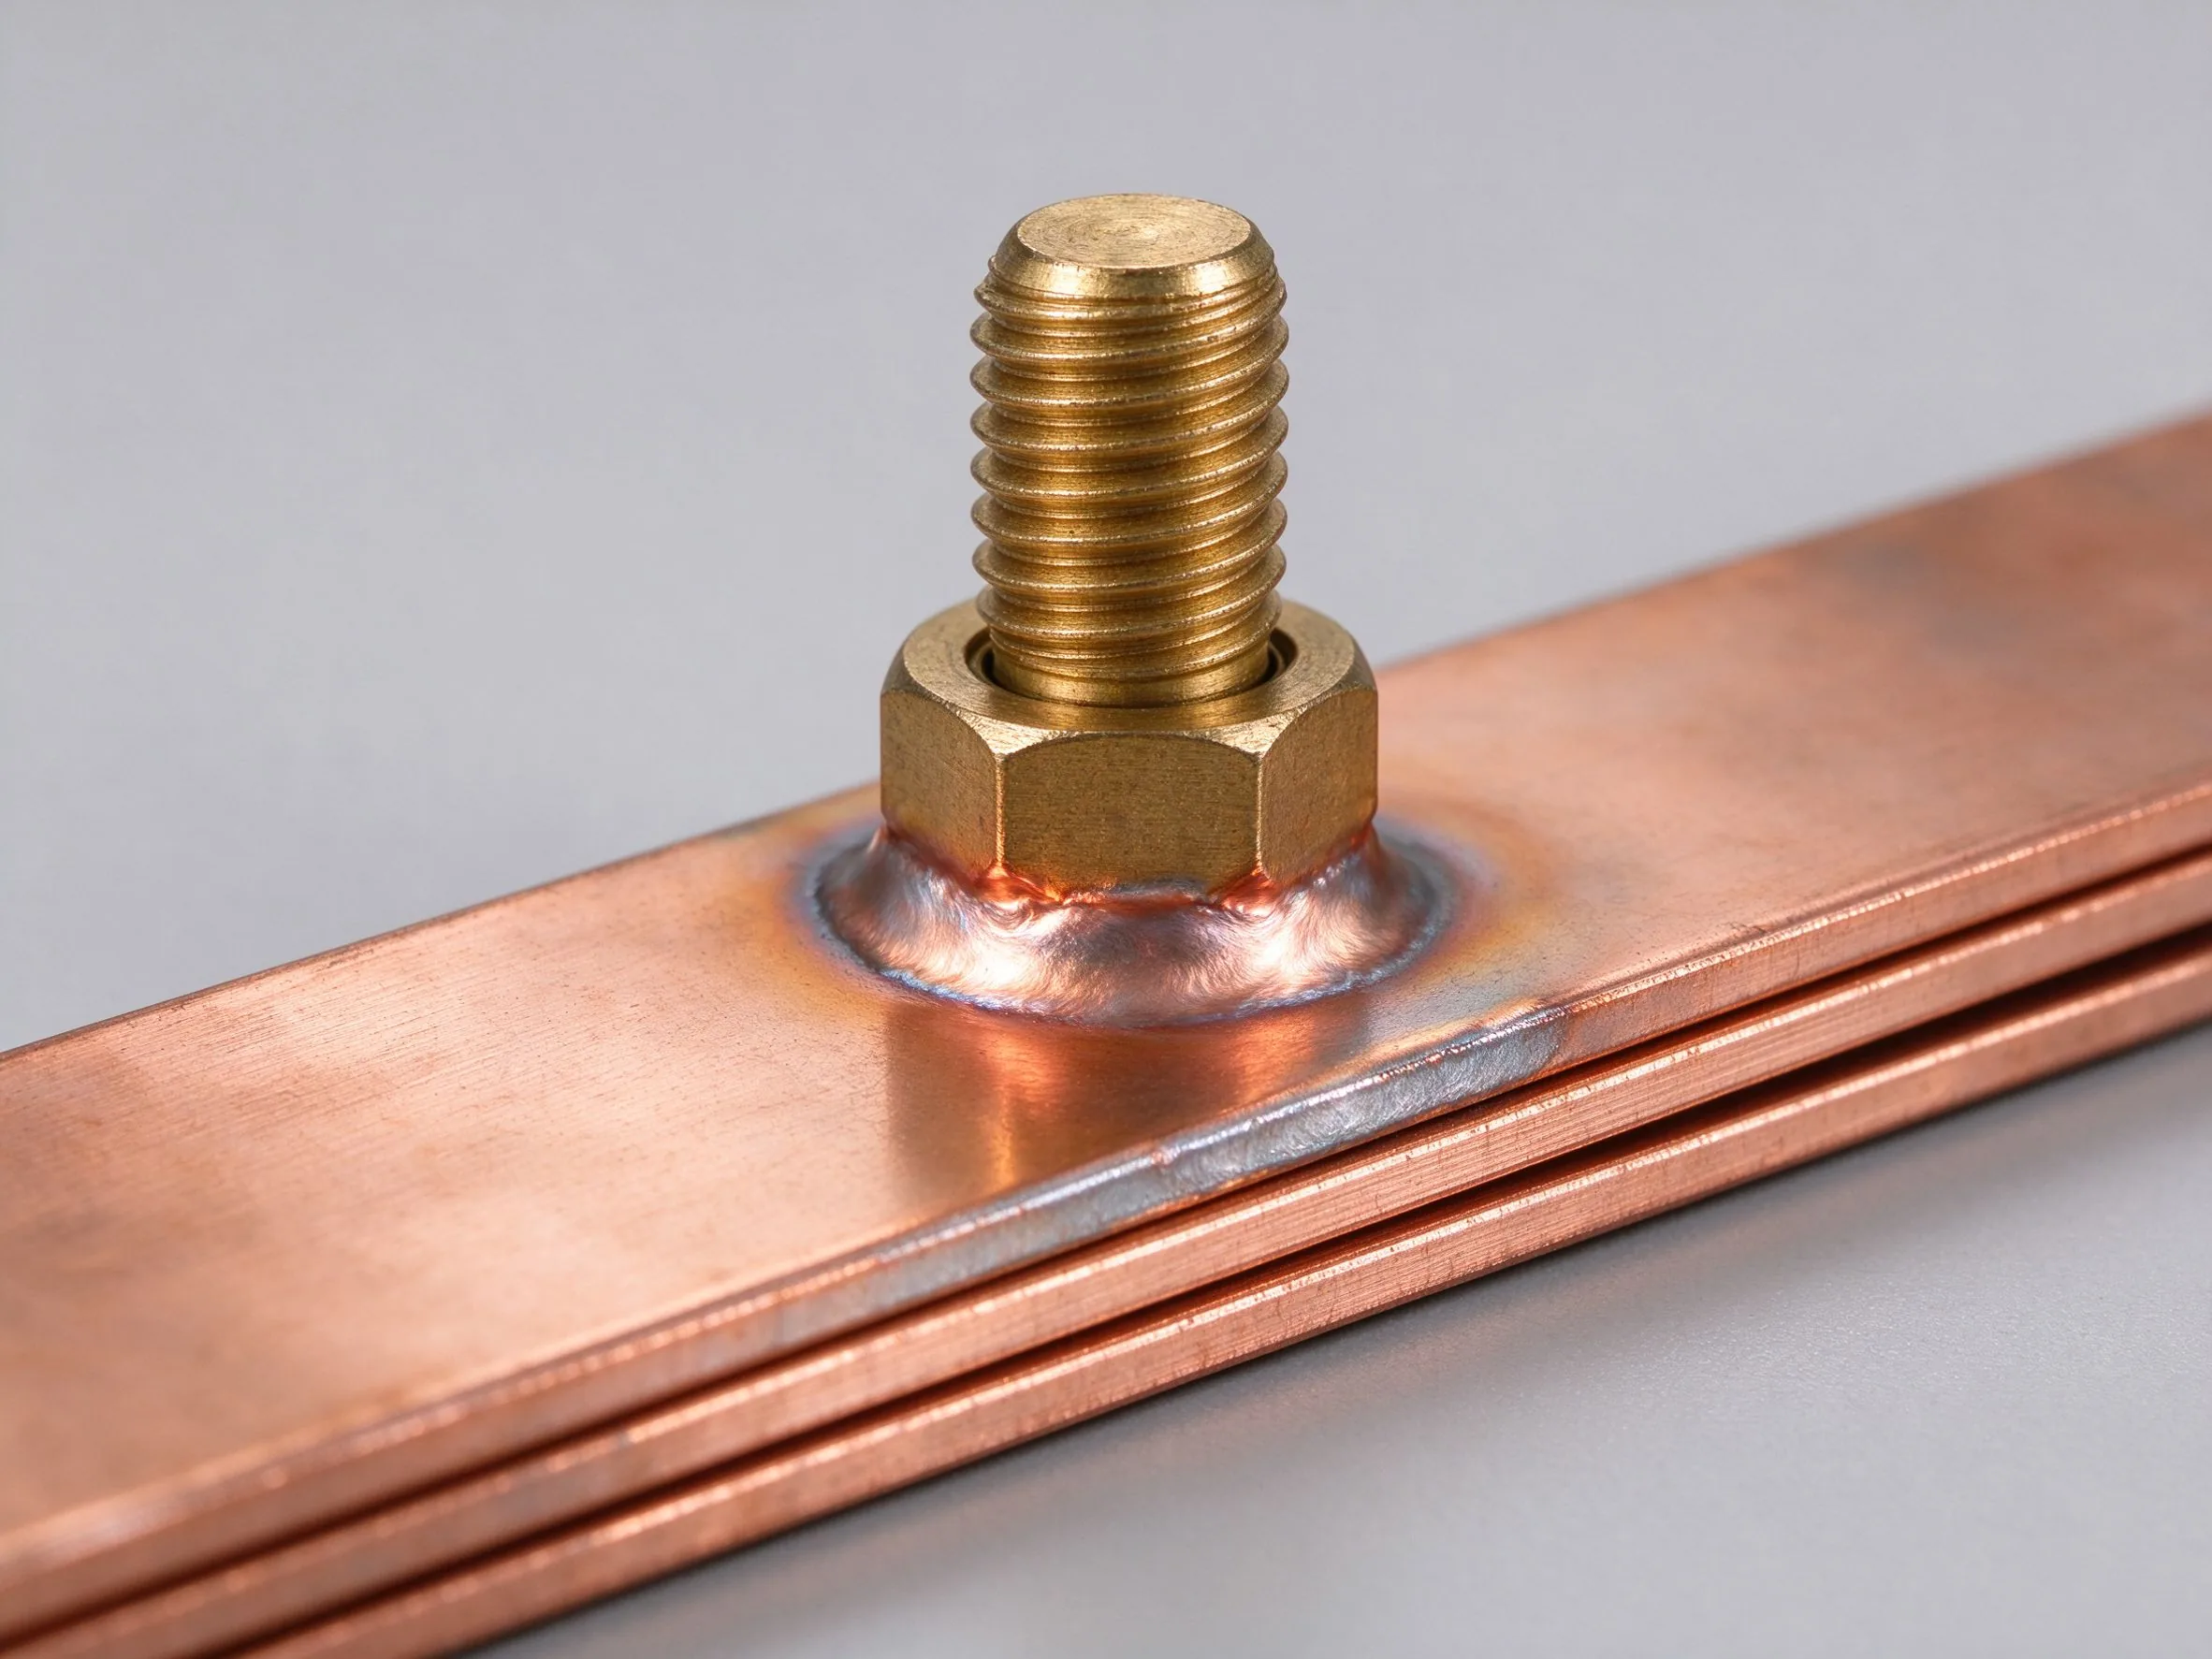
Chi tiết ghép cơ khí cũng thuộc kiểm tra: kích thước lỗ cho phần cứng bu-lông hoặc stud, tương thích vòng đệm và bộ ghép, chiều dài ăn khớp của bộ phận ren, và giá trị mô-men kèm cấp dụng cụ quy định. Hướng dẫn chọn và kiểm tra phần cứng lắp xuất hiện trong tiêu chí lựa chọn giá đỡ và bộ ghép. Xác minh mô-men trên mẫu cụm xác nhận quy trình sản xuất đạt lực trước yêu cầu; thiếu mô-men mời gọi trườn và nóng, quá mô-men có thể nứt bề mặt mạ hoặc nén ép cách điện.
Ngoại quan mặt tiếp xúc quan trọng vì nó dự báo chất lượng mối nối: bề mặt chải hoặc gia công phải không gờ, dư cách điện và mảng oxit; cách điện nên được cắt bỏ khỏi vùng tiếp xúc với mép sạch. Bất kỳ đinh tán lỏng, thiếu vết hàn góc hoặc ren hỏng trên đường dẫn công suất nên phân loại chính hoặc nghiêm trọng tùy điện áp hệ thống và mức năng lượng, và ghi vào hồ sơ lô chứ không sửa âm thầm ngoài vòng kiểm tra.
Vì thử điện 100% mọi đặc tính có thể không thực tế, lấy mẫu cung cấp cơ sở thống kê cho chấp nhận lô. ISO 2859-1 (kèm bản tương đương ANSI/ASQ Z1.4 dùng rộng ở mua sắm Bắc Mỹ) lập chỉ kế hoạch lấy mẫu theo Giới hạn chất lượng chấp nhận (AQL), mức kiểm tra và cỡ lô; nó gán mã cỡ mẫu, rồi số mẫu và số chấp nhận/từ chối (ANSI Webstore, nội dung ISO 2859-1:2026). Mức kiểm tra chung II là mặc định phổ biến; mức I giảm cỡ mẫu cho thử rẻ hoặc phá hủy, còn mức III mở rộng mẫu cho nhà cung cấp mới hoặc lịch sử chất lượng kém.
Giá trị AQL khác theo mức nghiêm trọng lỗi. Thực hành thương mại điển hình dùng AQL 0 cho lỗi nghiêm trọng, 2,5 cho chính và 4,0 cho phụ; với phần cứng điện, mức lỗi chính thường được siết xuống 1,0 hoặc 1,5 vì dẫn điện hỏng là sự kiện an toàn hoặc ngừng sản xuất chứ không phải phiền toái thẩm mỹ (hướng dẫn AQL Cosmo Sourcing dựa trên ISO 2859-1). Đặc tính nghiêm trọng như chịu cách điện trên đường dẫn an toàn quan trọng thường bị loại khỏi lấy mẫu và kiểm tra 100%. Tiêu chuẩn cũng định nghĩa quy tắc chuyển đổi: chuyển từ bình thường sang siết sau nhiều lô kém liên tiếp, và chỉ giảm về mức giảm sau hồ sơ tốt bền, có dừng lấy mẫu nếu chất lượng sụp đổ.
Người mua nên đặc tả kế hoạch lấy mẫu bằng văn bản: mức kiểm tra, AQL theo hạng lỗi, định nghĩa lô (lô sản xuất, lô xuất hàng hoặc lô nhà cung cấp), phương pháp chọn mẫu, và điều gì xảy ra với lô bị từ chối (phân loại 100%, sửa lại, quy tắc nộp lại và trách nhiệm chi phí). Lấy mẫu không bảo đảm không lỗi; nó kiểm soát mức chất lượng trung bình theo thời gian, lý do hồ sơ xuyên lô chứ không chỉ một lô hàng đơn chi phối thẻ điểm nhà cung cấp.
Phân loại khuyết tật làm quyết định chấp nhận khách quan. Lỗi nghiêm trọng làm tổn hại an toàn, tuân thủ hoặc chức năng theo cách quan trọng an toàn: đánh thủng cách điện trên pha mang điện, thiếu hoặc nứt mối hàn kết cấu trên đường dẫn dòng, độ dẫn vật liệu sai vượt giới hạn thiết kế, hoặc thiếu dấu bắt buộc. Lỗi chính làm suy giảm chức năng hoặc lắp ráp: sai cách sắp xếp lỗ, lớp mạ thiếu trên vùng tiếp xúc, kích thước không phù hợp ngăn ghép, hoặc ren hỏng. Lỗi phụ là thẩm mỹ và phi chức năng: vết bề mặt mờ, biến thiên màu hoàn thiện nhẹ hoặc lỗi nhãn không ảnh hưởng hiệu suất.
Quy trình xử lý khi kết quả không đạt nên được định nghĩa trước sản xuất: cách ly lô vật lý liên quan và bảo quản bằng chứng; lập Báo cáo không phù hợp (NCR) kèm giá trị đo, cỡ mẫu và tiêu chuẩn tham chiếu; xác định số lượng bị ảnh hưởng và nguyên nhân gốc khả dĩ; rồi chọn loại, phân loại và sửa lại, thay thế, hoặc chấp nhận bằng nhượng bộ bằng văn bản. Một nhượng bộ phải nhận diện đúng lô, sai lệch đo, rủi ro chức năng và thẩm quyền phê duyệt, và không bao giờ là phê duyệt qua tin nhắn chat không chính thức (danh mục mua sắm Cymber Metal về kiểm soát vật liệu không phù hợp).
Kết quả lặp lại kích hoạt hành động khắc phục: siết lấy mẫu lên mức III hoặc AQL 1.0, yêu cầu bằng chứng thay đổi quy trình, xin FAI cập nhật sau bản sửa đổi thiết kế, và rà lại thẻ điểm nhà cung cấp RFQ. Cùng sơ đồ phân loại nên được chia sẻ với nhà cung cấp trong kế hoạch kiểm tra để kiểm tra viên hai bên thống nhất lỗi nào là không thể thương lượng. Tên khuyết tật nhập nhằng như “vấn đề bề mặt” không có mức nghiêm trọng dẫn đến tranh chấp ở kiểm tra cuối; danh mục lỗi in kèm ví dụ loại bỏ phần lớn tranh chấp đó.
Kiểm tra đầu ra xác nhận lô hoàn thiện khớp mẫu đầu phê duyệt và hồ sơ phát hành. FQC thường xác minh kích thước cuối trên đặc tính quan trọng, ngoại quan trên mọi bề mặt nhìn thấy, tình trạng lớp mạ, tính nguyên vẹn cách điện và dán nhãn; OQC thêm kiểm tra đóng gói, đệm chống sốc, bảo vệ ẩm, số lượng so với danh sách đóng gói, và tính đúng đắn tài liệu vận chuyển gồm CoC, bản sao MTC, báo cáo thử và tuyên bố phù hợp. Lô xuất khẩu còn cần nhãn phù hợp quy tắc hải quan và đóng gói, với tham chiếu lô và PO đọc được trên mỗi thùng.
Đóng gói bảo vệ kết quả đạt được trong nhà máy: mép đồng trần hoặc mạ cọ xát trong vận chuyển và xước mặt tiếp xúc; màng cách điện có thể gấp nhăn hoặc bong dưới nén; ren stud cần nắp hoặc ống bọc; các cụm nên được ngăn cách bằng vật liệu lót không mài mòn chứ không chồng đồng chạm đồng tự do. Bảo vệ ẩm quan trọng với khí hậu ẩm, và bao bì gỗ nên đáp ứng yêu cầu xử lý thực vật của điểm đến khi áp dụng. Hồ sơ đầu ra nên đối chiếu ID gói vật lý với số danh sách đóng gói và chứng chỉ, khép kín vòng truy xuất từ lô đến giao hàng.
Trước phát hành, kiểm tra viên chịu trách nhiệm ký hồ sơ lô, và bộ hồ sơ nên được sắp theo thứ tự nhất quán để đội nhận hàng khách kiểm toán nhanh: PO và bản sửa đổi bản vẽ, CoC, chứng chỉ vật liệu, FAI hoặc báo cáo kích thước, hồ sơ thử mạ và cách điện, cùng hồ sơ NCR hoặc nhượng bộ nếu có. Một lần phát hành sạch nhưng thiếu giấy tờ làm chậm nghiệm thu nội bộ ngay cả khi chi tiết về mặt vật lý lành lặn.
Thỏa thuận QC mạnh nhất nằm trong đặc tả mua hàng và PO chứ không email. Các yếu tố tối thiểu gồm bản sửa đổi bản vẽ áp dụng và ấn bản tiêu chuẩn; kích thước quan trọng kèm dung sai; hợp kim và trạng thái vật liệu; yêu cầu hoàn thiện, độ dày mạ và xử lý bề mặt; vật liệu cách điện, độ dày và tiêu chí chấp nhận điện môi; thử điện (điện trở, hi-pot hoặc điện trở cách điện) kèm điện áp, thời lượng và giới hạn; thử cơ khí và giá trị mô-men; kế hoạch lấy mẫu (mức ISO 2859-1 và AQL theo hạng lỗi); bộ hồ sơ yêu cầu; điểm chứng kiến hoặc giữ hàng; quy tắc thử lại và lấy mẫu lại; quy trình NCR và nhượng bộ; đóng gói và nhãn; và thời hạn yêu cầu bồi thường hoặc chấp nhận. Khả năng khả thi thiết kế nên được sàng trước cam kết qua danh mục kiểm tra DFM, vì một bản vẽ không sản xuất được bảo đảm tranh chấp kiểm tra.
Tách biệt bằng chứng cấp loại với bằng chứng lô thường xuyên. Hạng mục cấp thiết kế như định mức nhiệt, cường độ ngắn mạch hoặc thử loại điện môi đầy đủ có thể được cung cấp dưới dạng báo cáo phê duyệt của một thiết kế đủ điều kiện, còn hạng mục cấp lô như kích thước, độ dày mạ, nhãn và tình trạng bề mặt tiếp xúc được kiểm tra từng lô. Nêu rõ có yêu cầu kiểm tra bên thứ ba hay không (ví dụ tại lúc nạp hàng), và làm rõ chuyến đó bổ sung chứ không thay thế chứng chỉ nhà cung cấp.
Đặc tả tốt định nghĩa dụng cụ và tiêu chuẩn tham chiếu nơi an toàn phụ thuộc đo đạc: điện áp và cấp thiết bị thử cho kiểm tra điện môi, phương pháp micromet hoặc XRF cho lớp mạ, độ chính xác dụng cụ mô-men cho stud, và khả năng truy xuất hiệu chuẩn. Kế hoạch chấp nhận cũng nên thực tế với đánh đổi do MOQ: lô rất nhỏ có thể dùng kiểm tra quan trọng 100% thay vì lấy mẫu thống kê, với kế hoạch viết tương ứng. Cuối cùng, đưa quy tắc kiểm soát bản sửa đổi: thay đổi bản vẽ hoặc vật liệu kích hoạt FAI mới và cập nhật tài liệu chứ không tự động giao hàng dưới hồ sơ cũ.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), thành lập tháng 3/2012 và vận hành cơ sở 17,200 m² tại Taoyuan Village, Wulian Street, Rizhao, Shandong, Trung Quốc, xuất khẩu busbar ép lớp sang hơn 20 quốc gia. Phạm vi sản phẩm bao gồm busbar ép lớp cách điện từ 1 đến 6 lớp trở lên định mức khoảng 1000 A trên đồng C11000, với cách điện PET, Nomex hoặc DLF, cơ sở thiết kế tăng nhiệt 30 °C thận trọng, vùng tiếp xúc mạ thiếc, và tùy chọn stud M6/M8, đầu nối blade hoặc đầu nối hàn.
Trên dòng sản phẩm này, hoạch định kiểm tra theo các giai đoạn đã nêu: rà soát đầu vào lô đồng và cách điện đối chiếu đặc tả đơn hàng; kiểm tra trong quy trình cắt, tạo hình, ép lớp và công đoạn mạ đối chiếu mẫu đầu phê duyệt; và kiểm tra cuối về kích thước, hoàn thiện, tình trạng cách điện và hình học đầu nối trước đóng gói. Hồ sơ giao được sắp theo đơn đặt hàng mua và lô sản xuất, với tài liệu vật liệu và quy trình truy xuất được về số lượng giao, còn đặc tả tùy chỉnh được thỏa thuận từng dự án trên bản vẽ và kế hoạch kiểm tra. Thảo luận kỹ thuật và kế hoạch kiểm tra có thể mở với đội kỹ thuật tại busbar@shanyo.com, kèm bản vẽ, điện áp hệ thống kỳ vọng, định mức dòng và các hạng mục thử yêu cầu.
Mục này mô tả khuôn khổ kiểm tra và đặc tính sản phẩm tiêu chuẩn chứ không khẳng định chứng nhận cụ thể hay chương trình khách hàng; các dấu tuân thủ chính thức, tiêu chuẩn thử và định dạng báo cáo được thỏa thuận cho từng dự án theo thị trường đích và ứng dụng của khách hàng, để người mua và nhà cung cấp chia sẻ một hồ sơ chấp nhận trước khi sản xuất bắt đầu.
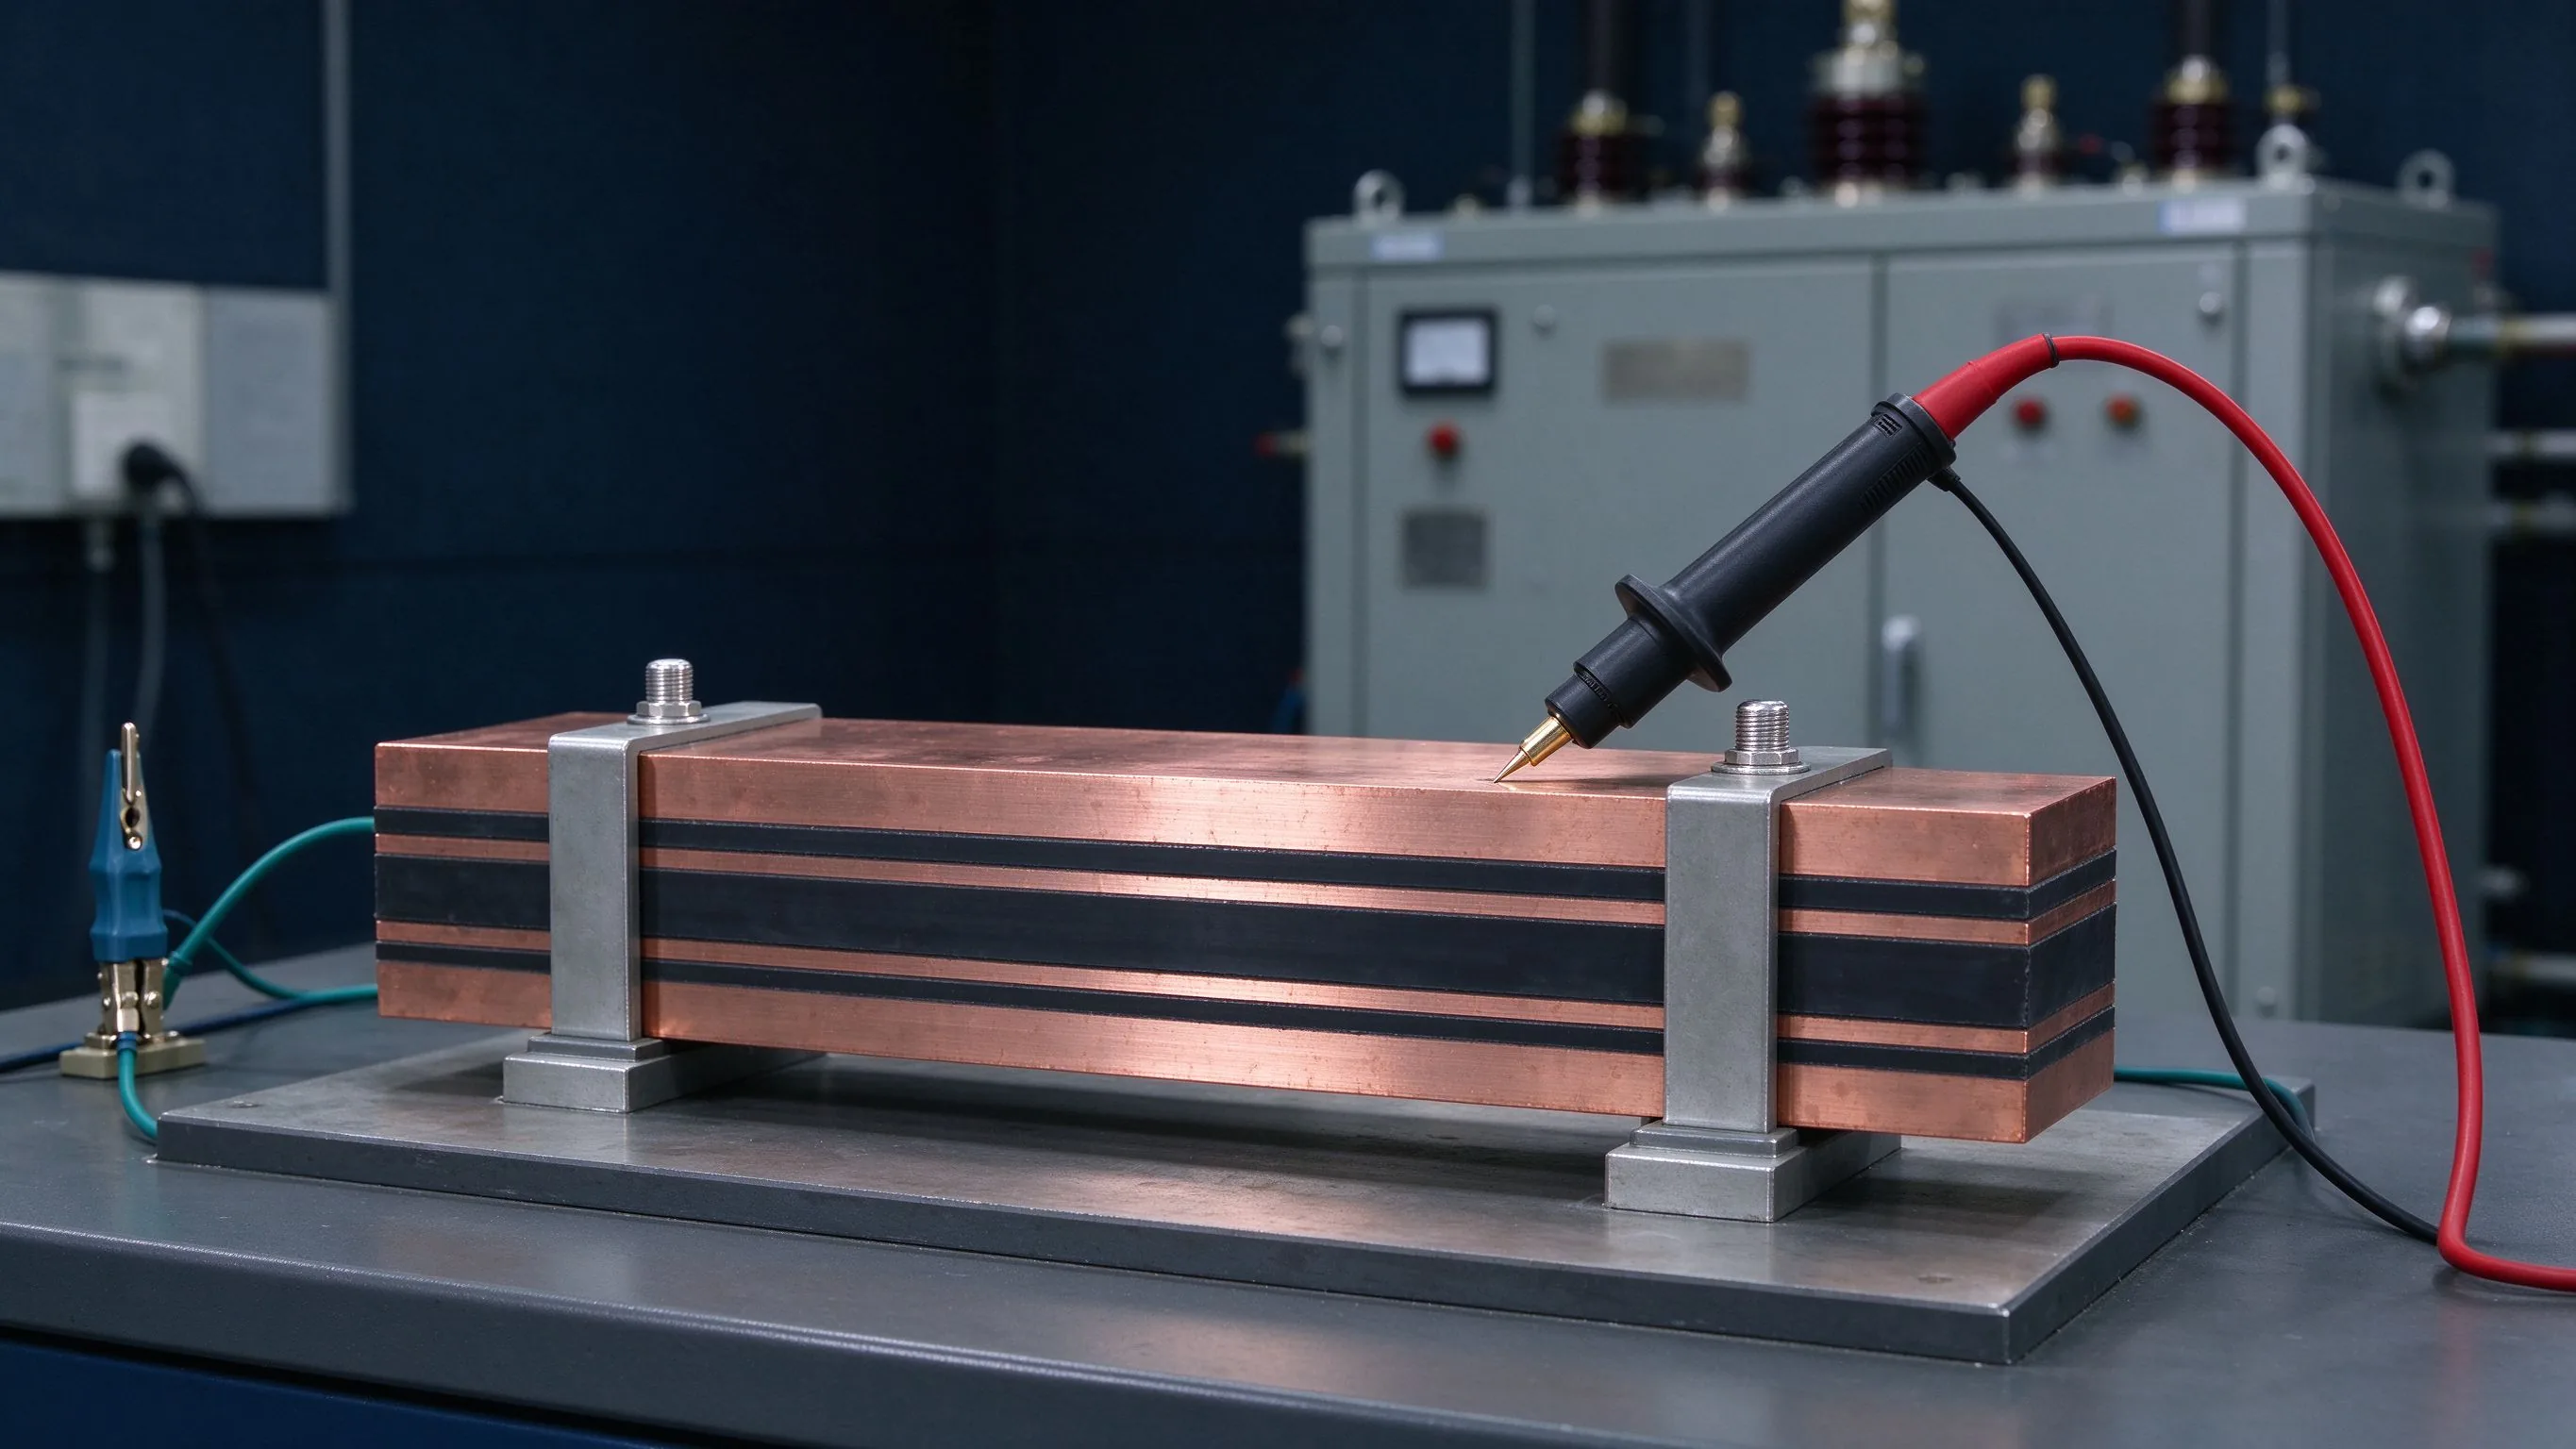
Thử cách điện trả lời bốn câu hỏi: nó có chịu được điện áp định mức không, nó có phóng điệ
Đọc bài viết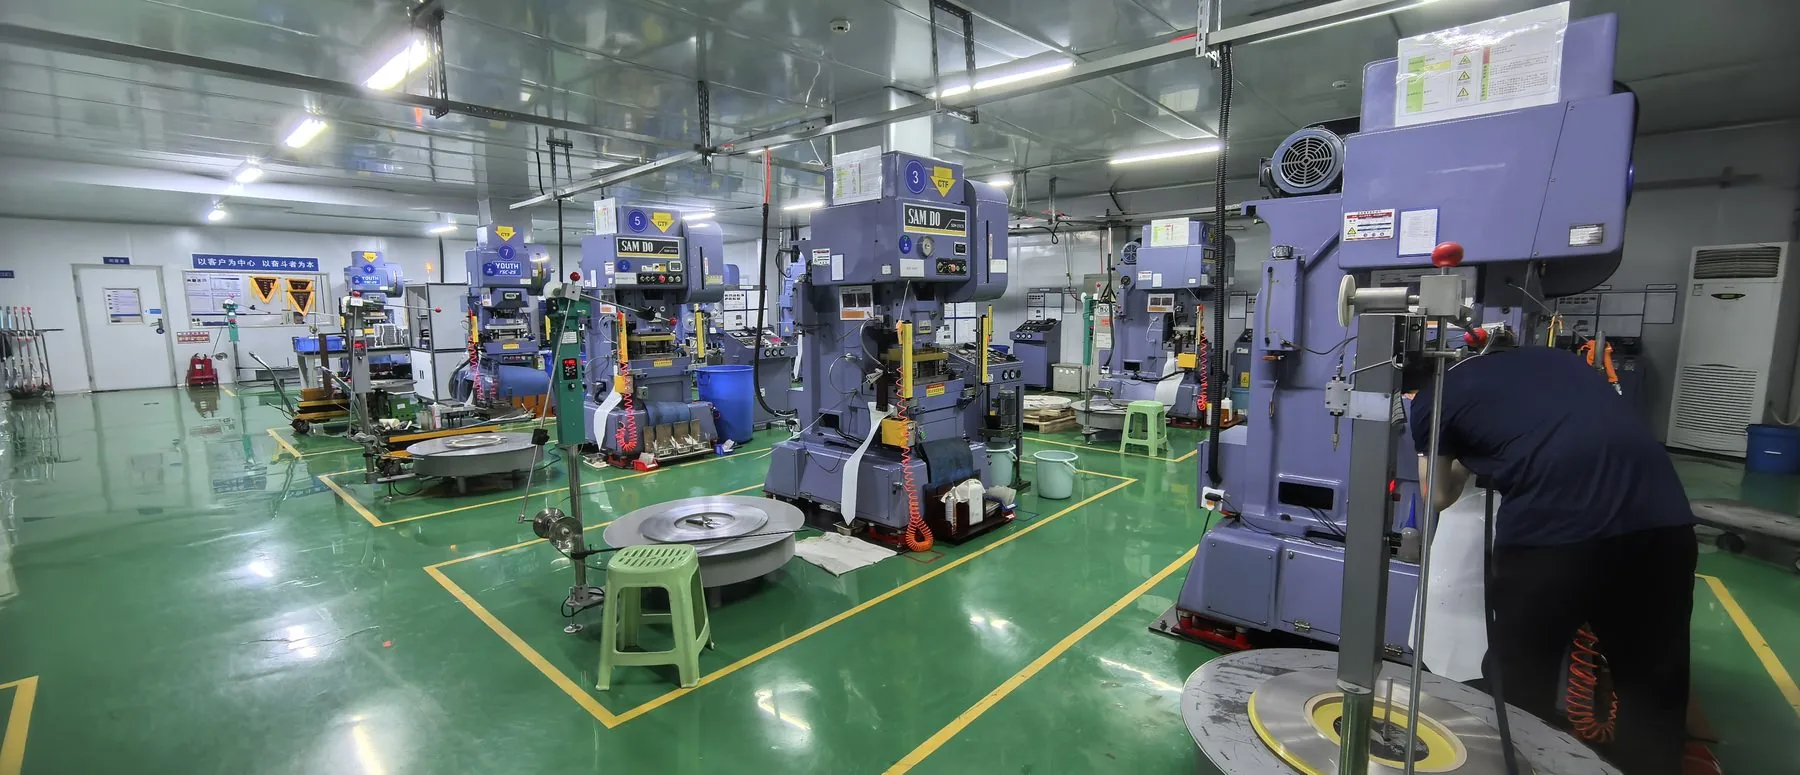
Độ tin cậy một thanh cái quyết định ở 2 mm đầu của bản v: vị trí lỗ, góc uốn và trạng thái
Đọc bài viết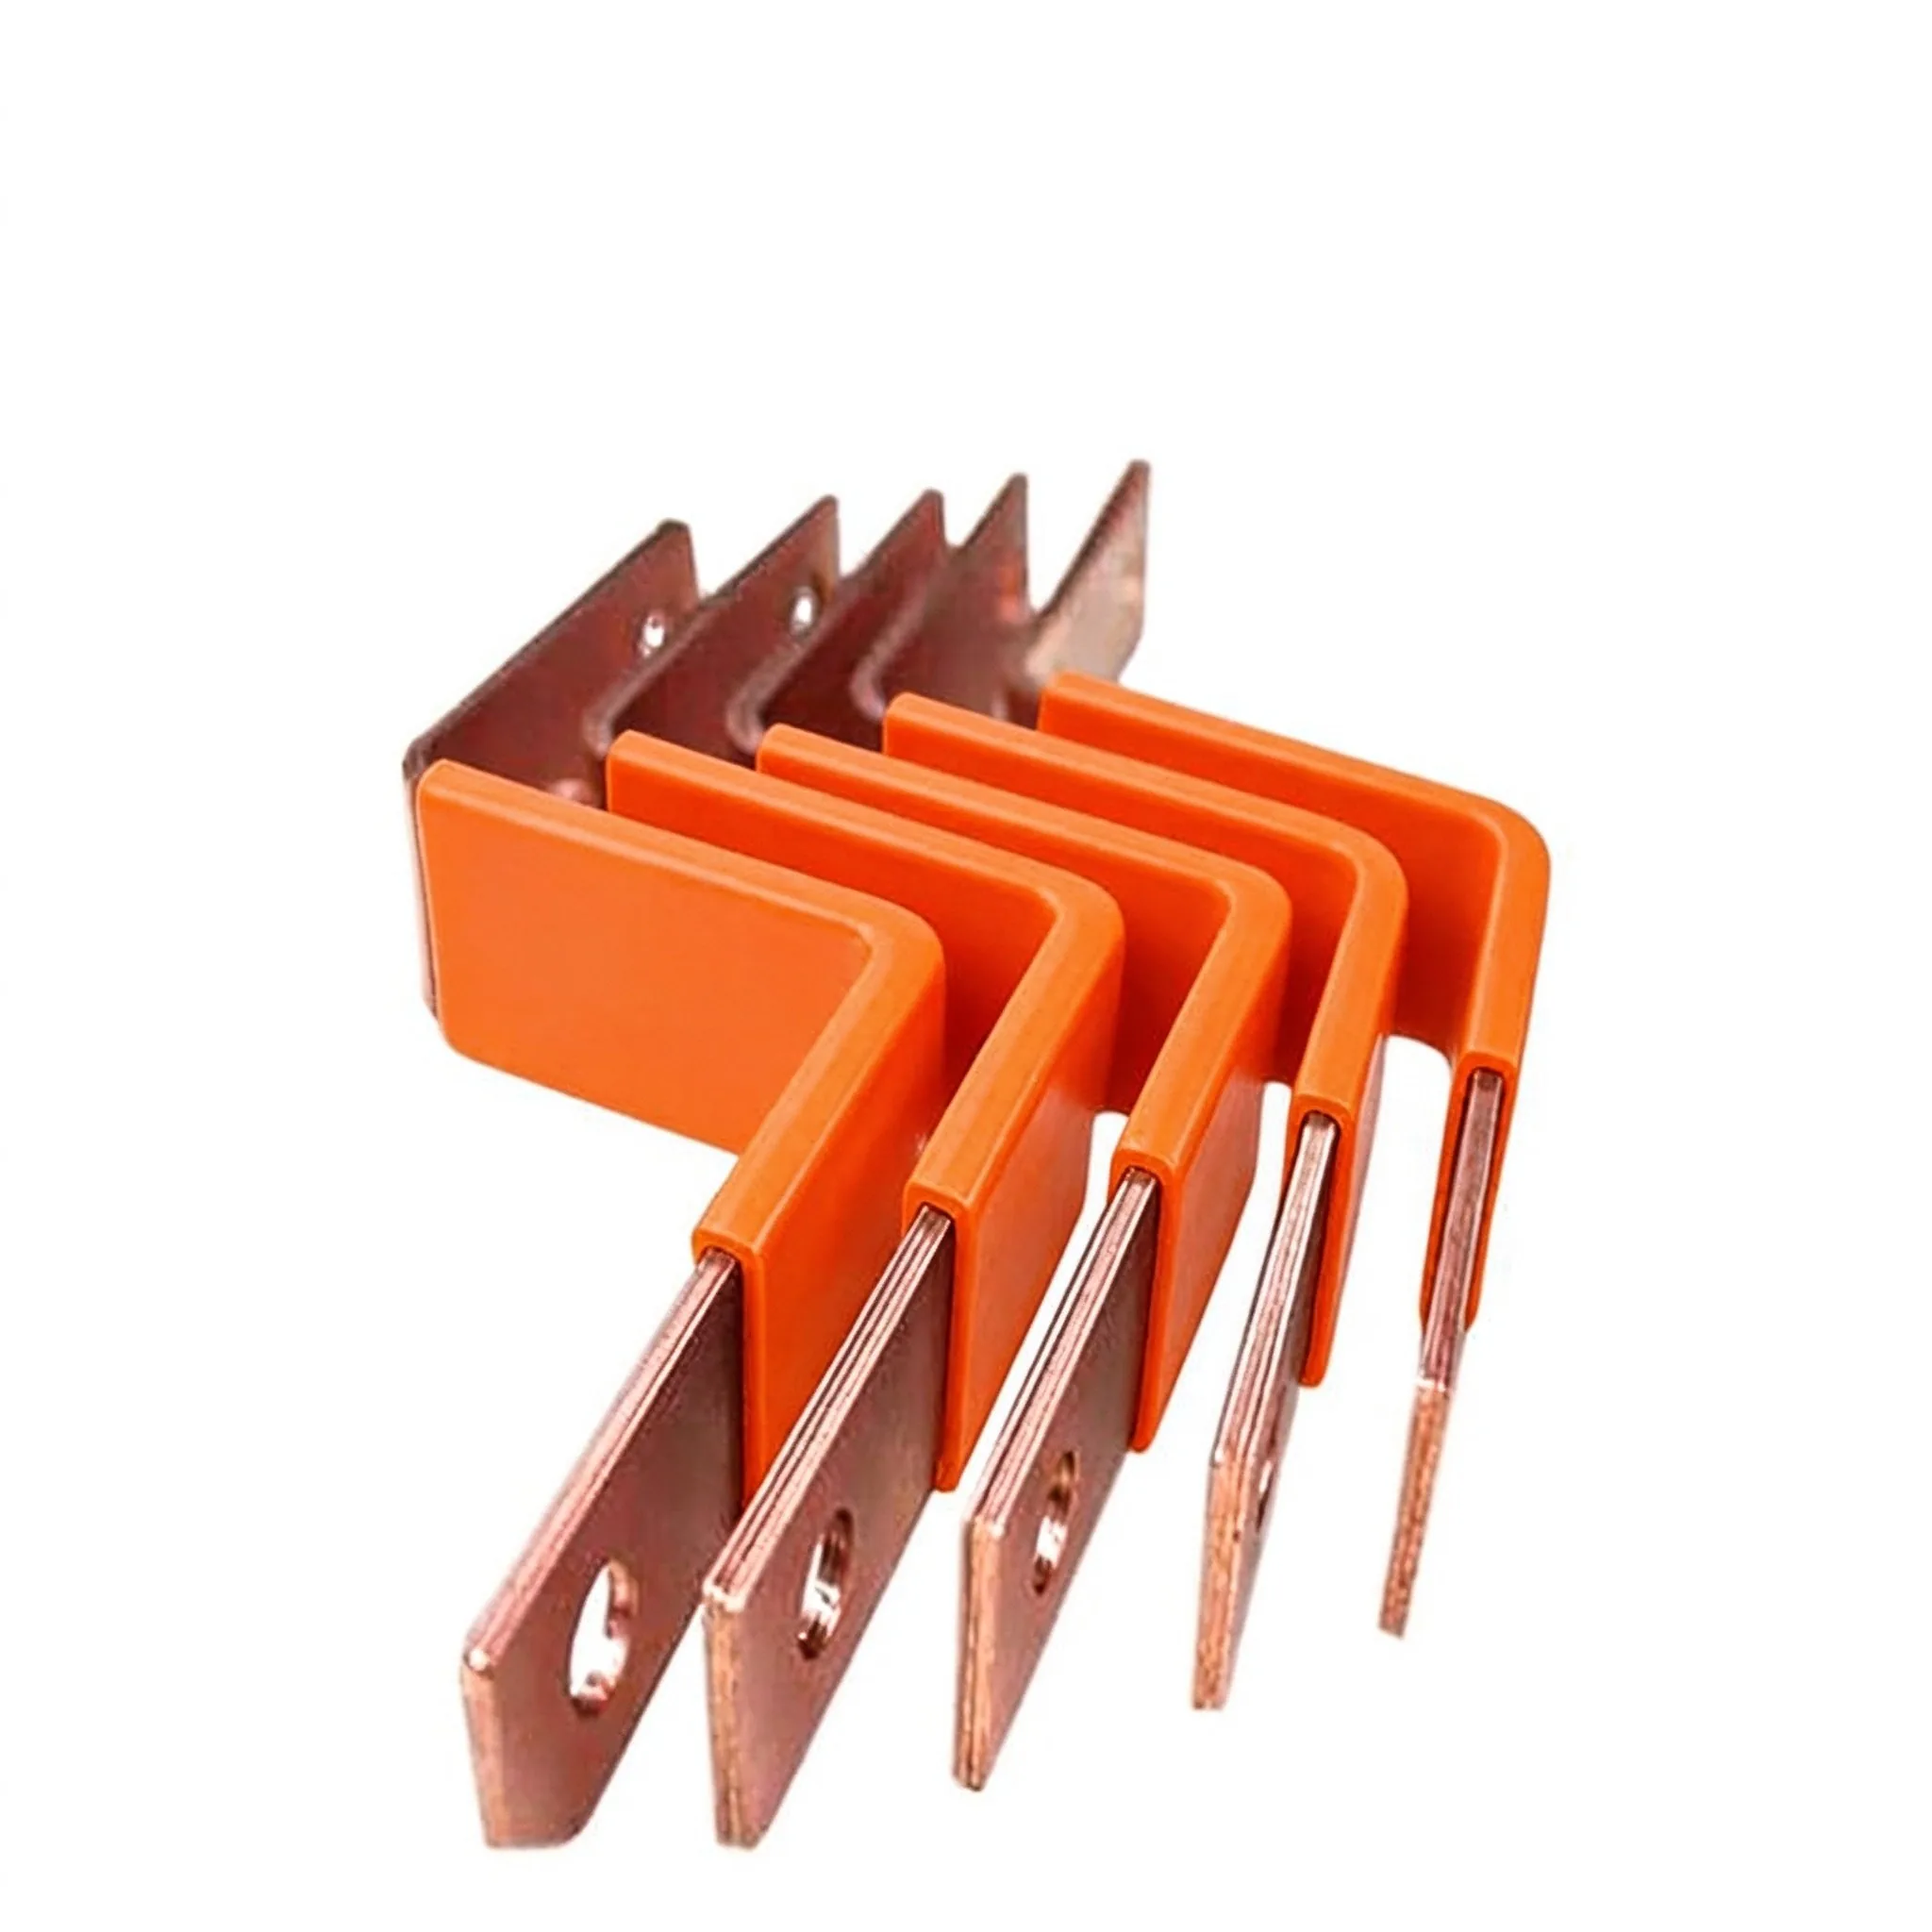
Mua thanh cái nhiều lớp không như mua đầu nối tiêu chuẩn. Chi tiết là tùy chỉnh, đồng biến
Đọc bài viết
Nadia Rahman là kỹ sư chất lượng và tuân thủ với 9 năm kinh nghiệm trong hệ thống chất lượng linh kiện điện. Cô quản lý chương trình ISO 9001 và IATF 16949 của SHANYUAN, kiểm tra đầu vào và đầu ra, cùng tài liệu tuân thủ UL/IEC. Cô có bằng Cử nhân Kỹ thuật công nghiệp tại Đại học Birmingham. Cô viết
Gửi đặc tính dòng, cấp điện áp và loại đầu cực — kỹ sư của chúng tôi phản hồi trong một ngày làm việc.
