모든 라미네이트 버스바는 연결에서 끝난다. 그 계면 – 구리가 아니라 – 에서 저항이 늘고, 열이 쌓이고, 진동이 약점을 찾는다. 이 가이드는 M6/M8, 블레이드, 용접, 압착의 선택을 재현 가능하게 만든다.
모든 라미네이트 버스바는 연결에서 끝난다. 그 계면 – 구리가 아니라 – 에서 저항이 늘고, 열이 쌓이고, 진동이 약점을 찾는다. 이 가이드는 M6/M8, 블레이드, 용접, 압착의 선택을 재현 가능하게 만든다.
버스바는 완벽하게 라미네이트되고 완벽하게 시험되어도, 잘못 설계된 연결에서 운전 중 실패할 수 있다. 이유는 기계적이고 열적이다. 볼트 접합은 하드웨어와 토크가 나쁘면 열 사이클 아래서 풀리고, 용접은 모재 또는 공정이 틀리면 갈라지며, 블레이드 접점은 진동에서 프레팅하며 산화하고, 압착은 전적으로 지그 품질에 달려 있다.
각 모드는 피할 수 있다 – 그러나 연결 타입이 실제 작업 – 전류, 열 사이클 수, 진동 스펙트럼, 유지보수 접근 – 에 대해 선택된 경우에만. 연결 가이드가 이 뒤의 설계 세부를 다룬다.
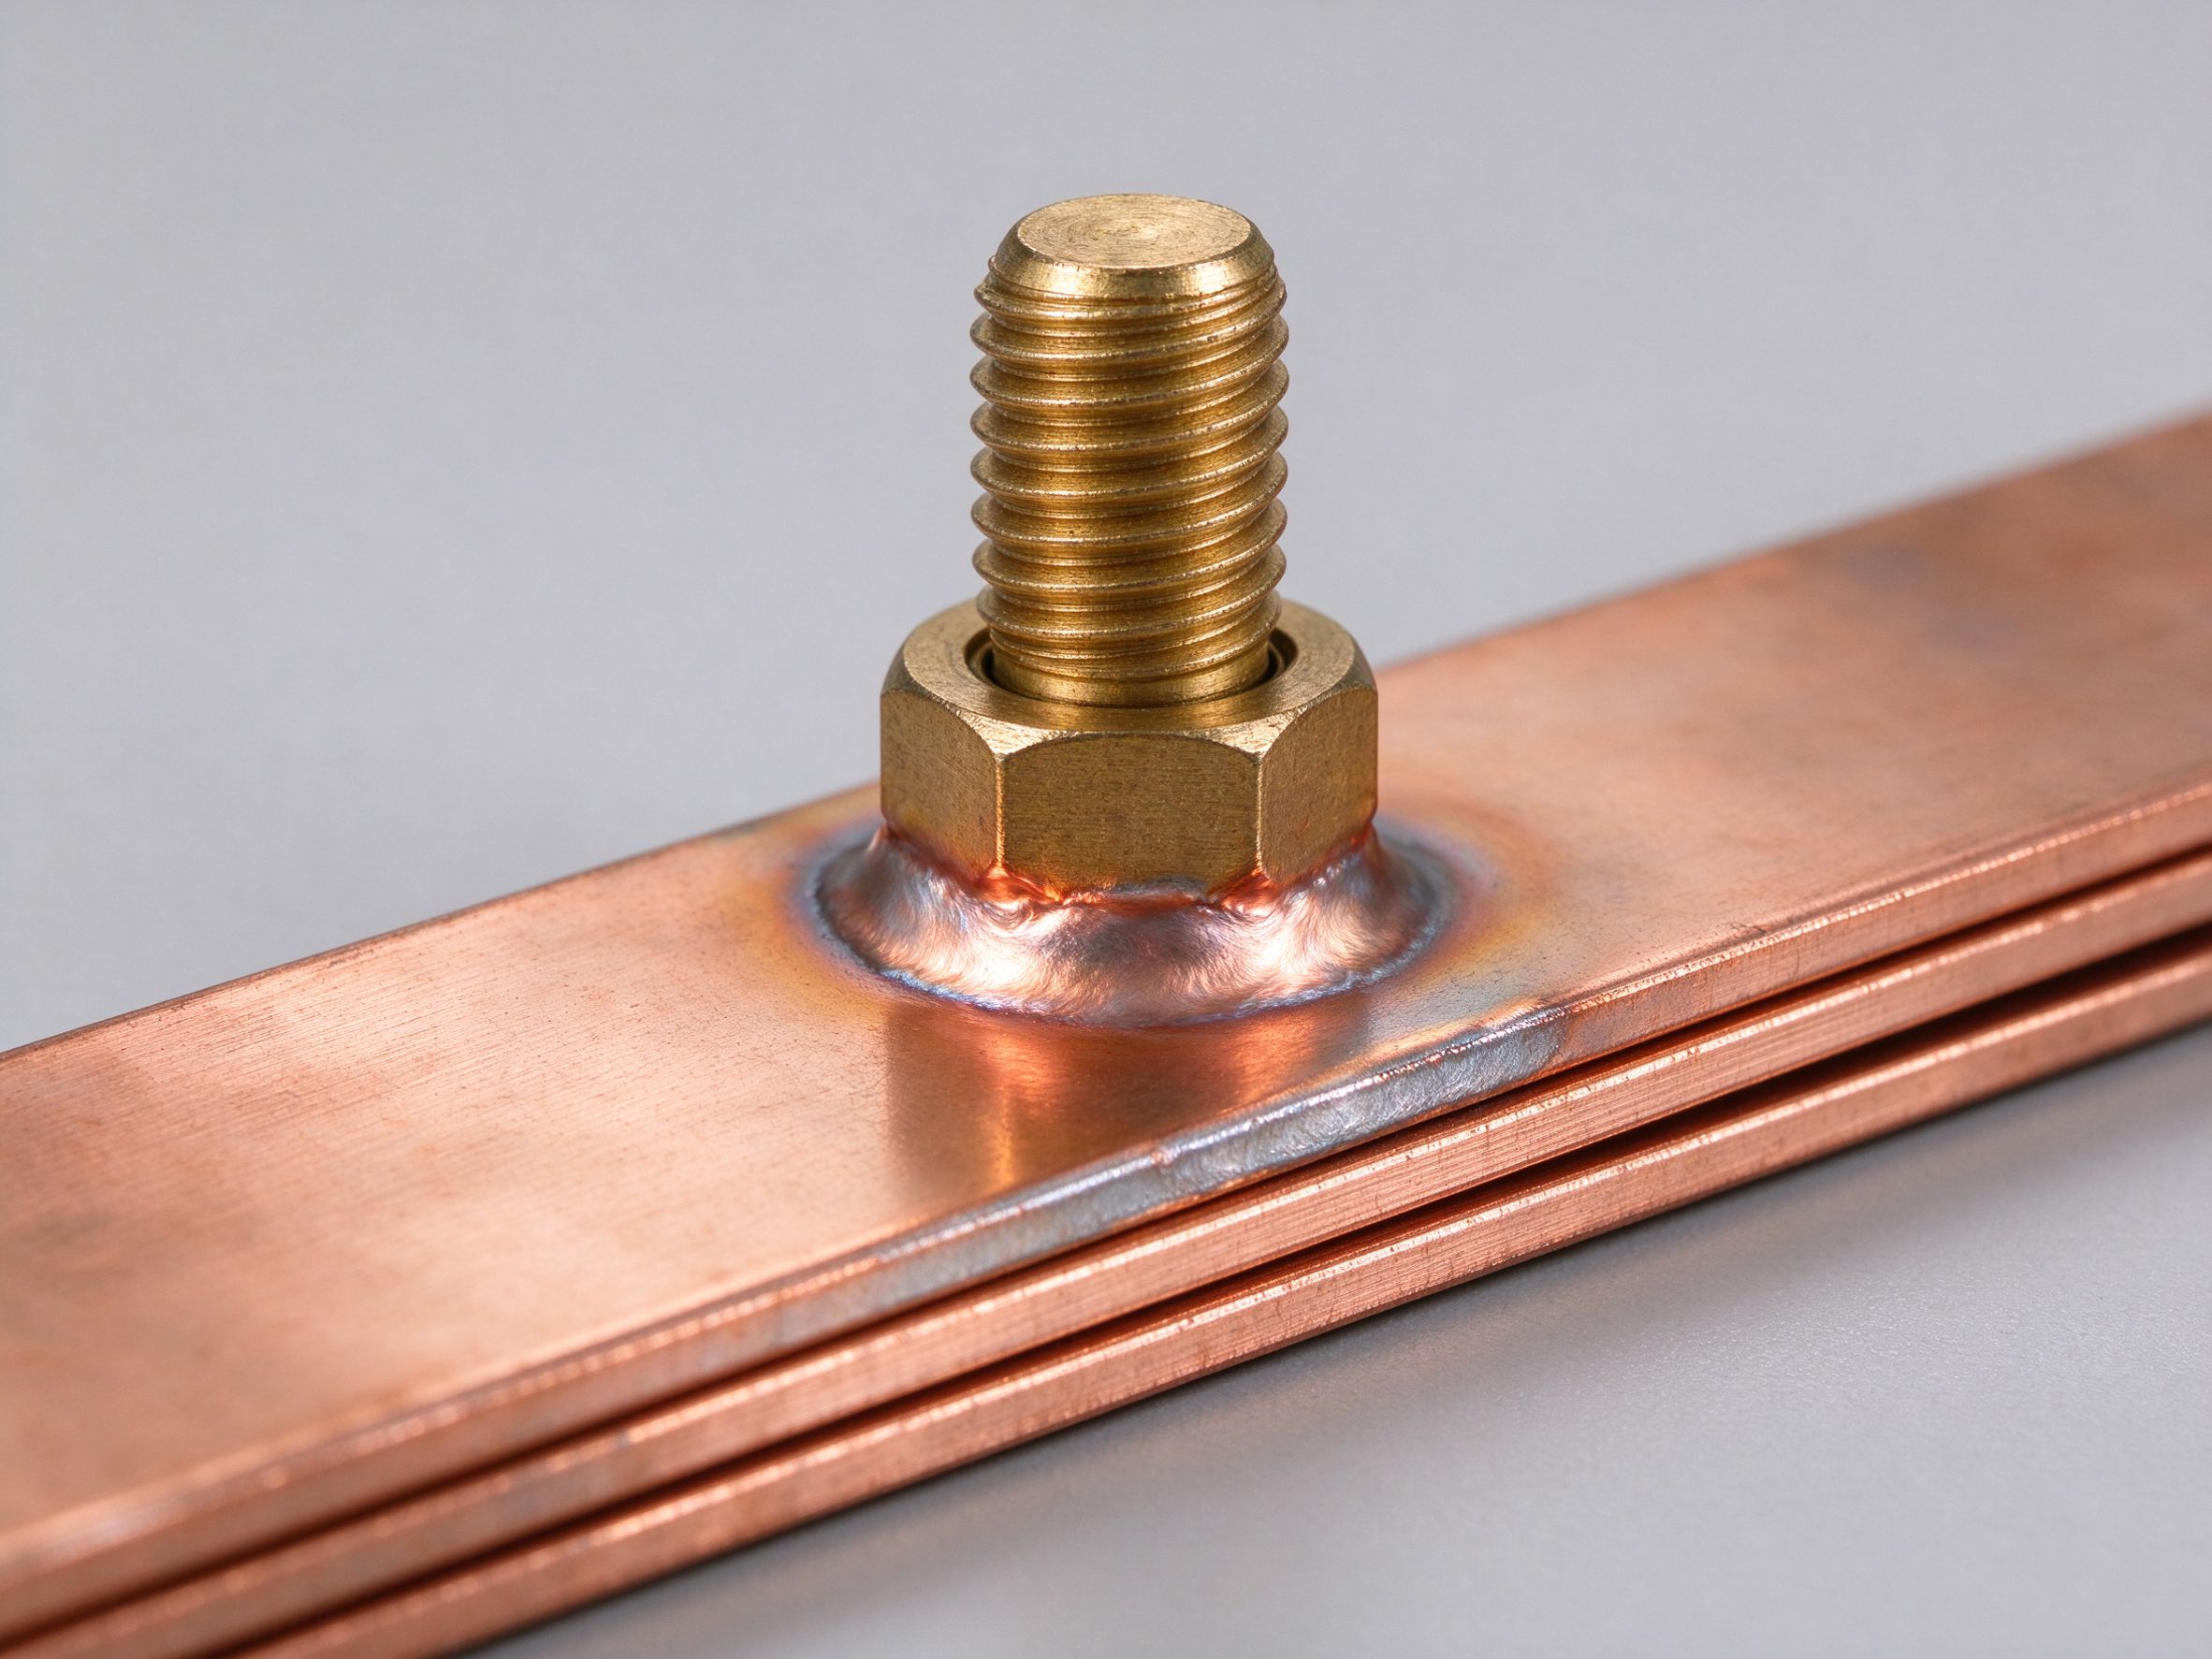
연결의 정격 전류는 구리 단면이 아니라 접촉 저항의 이야기다. 적절한 Belleville 와셔와 제어 토크로 주석도금 면에 볼트 체결된 M8 스터드는 저항을 마이크로옴 영역에 유지한다. 느슨하거나 부식된 접합은 1년 안에 그것을 두 배로 만들고, 국소 온도 상승을 유전 한계를 넘어 밀어 올릴 수 있다.
고전류(600-2500A)에서는 표면 준비가 차이를 만든다: 양면 주석도금, 풋프린트 내 평탄도, UL 467 관행에 맞는 두께. 도금과 부식 가이드가 코팅 측면을 다룬다. 작업 규칙: 연결 사양은 도금, 평탄도, 토크를 함께 명시한다.
진동은 스터드 접합이 실패하고 용접이 이기는 가장 흔한 이유다. 변전소, 배전반 유닛, 차량 배터리 팩에서 사인파와 충격 하중이 수천 사이클에 걸쳐 일반 너트를 푼다. 진동 아래 볼트 접합 노트가 대책을 나열한다: 세레이션 플랜지 너트, 로크 와셔, 나사 로크 – 그리고 진짜 수정: 전단 평면을 파스너 샤프트가 아니라 조임면을 통과하게 하는 지오메트리.
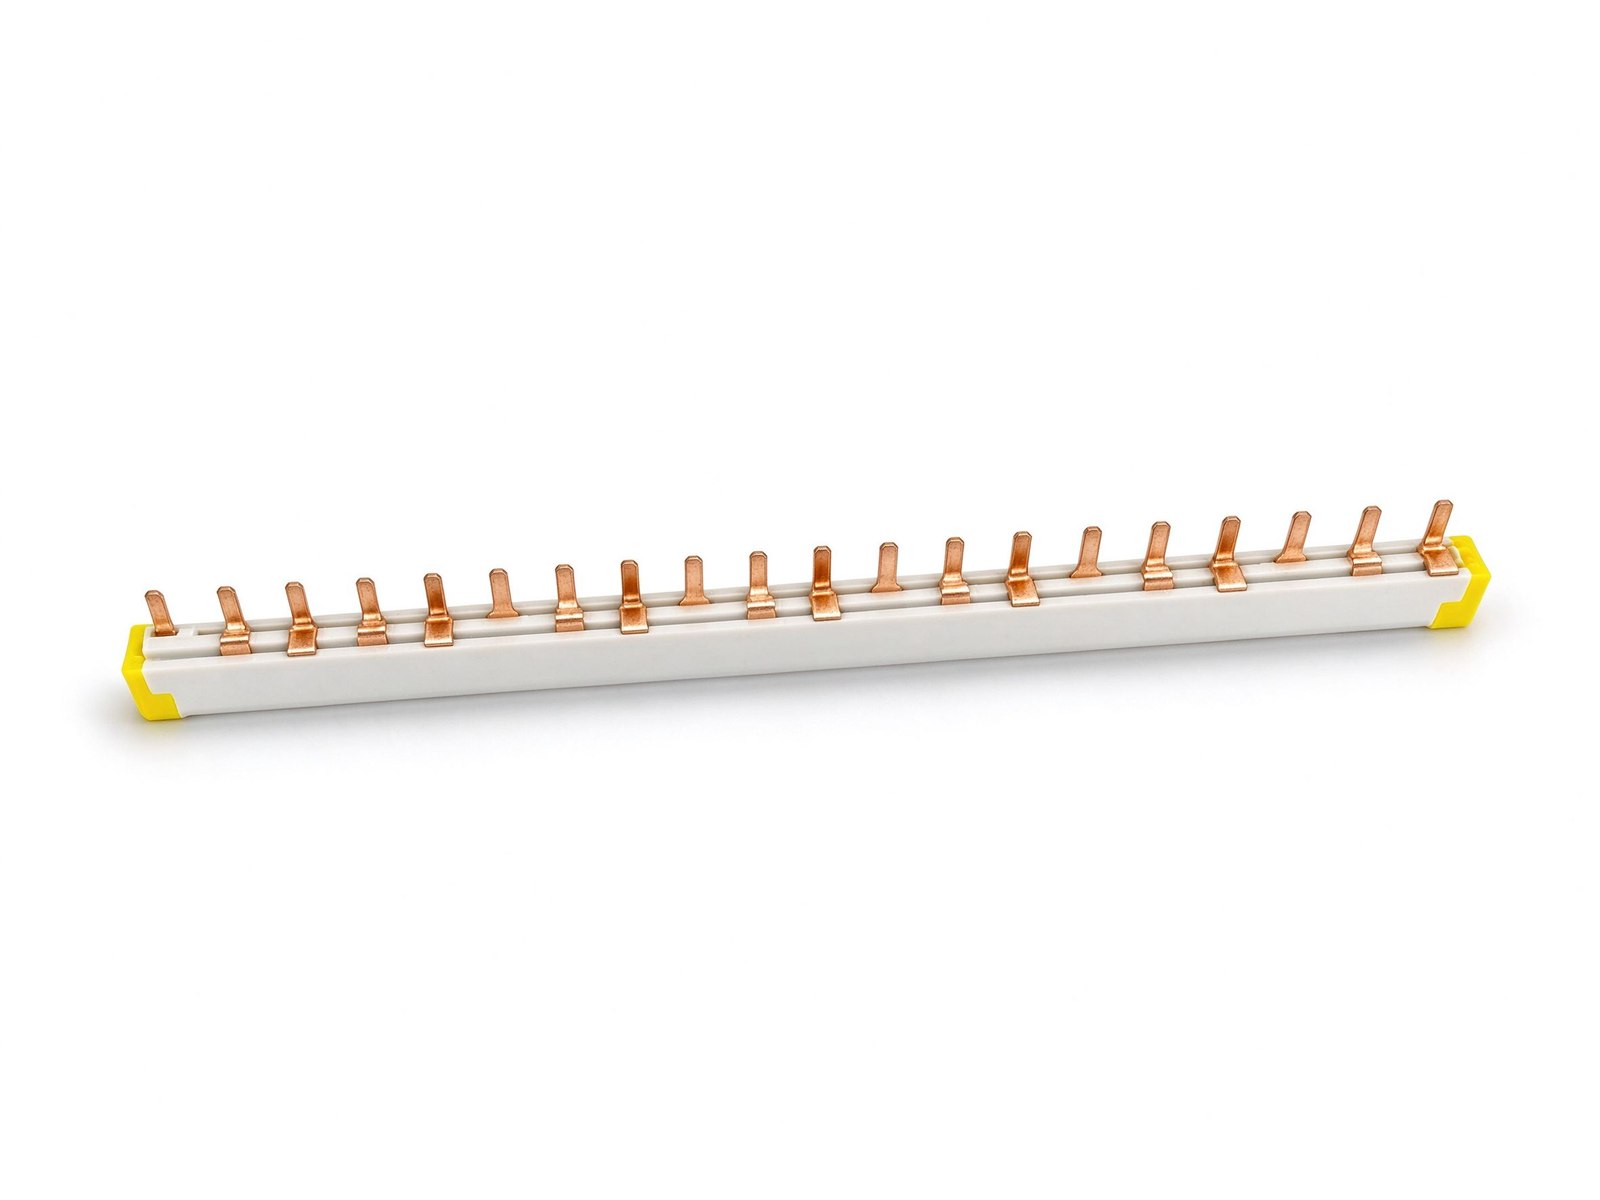
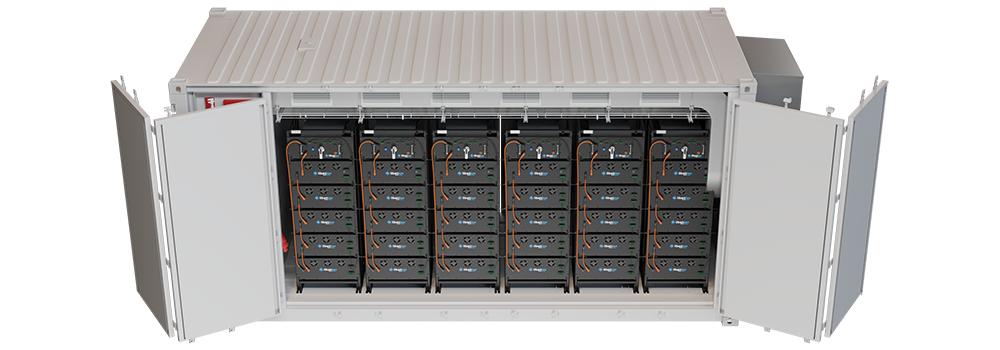
스펙트럼이 심하고 접근이 나쁘면, 용접 또는 압착 연결이 견고한 답이다 – EV와 ESS 모듈의 셀-버스바 용접이 거의 보편적으로 용접되는 이유다.
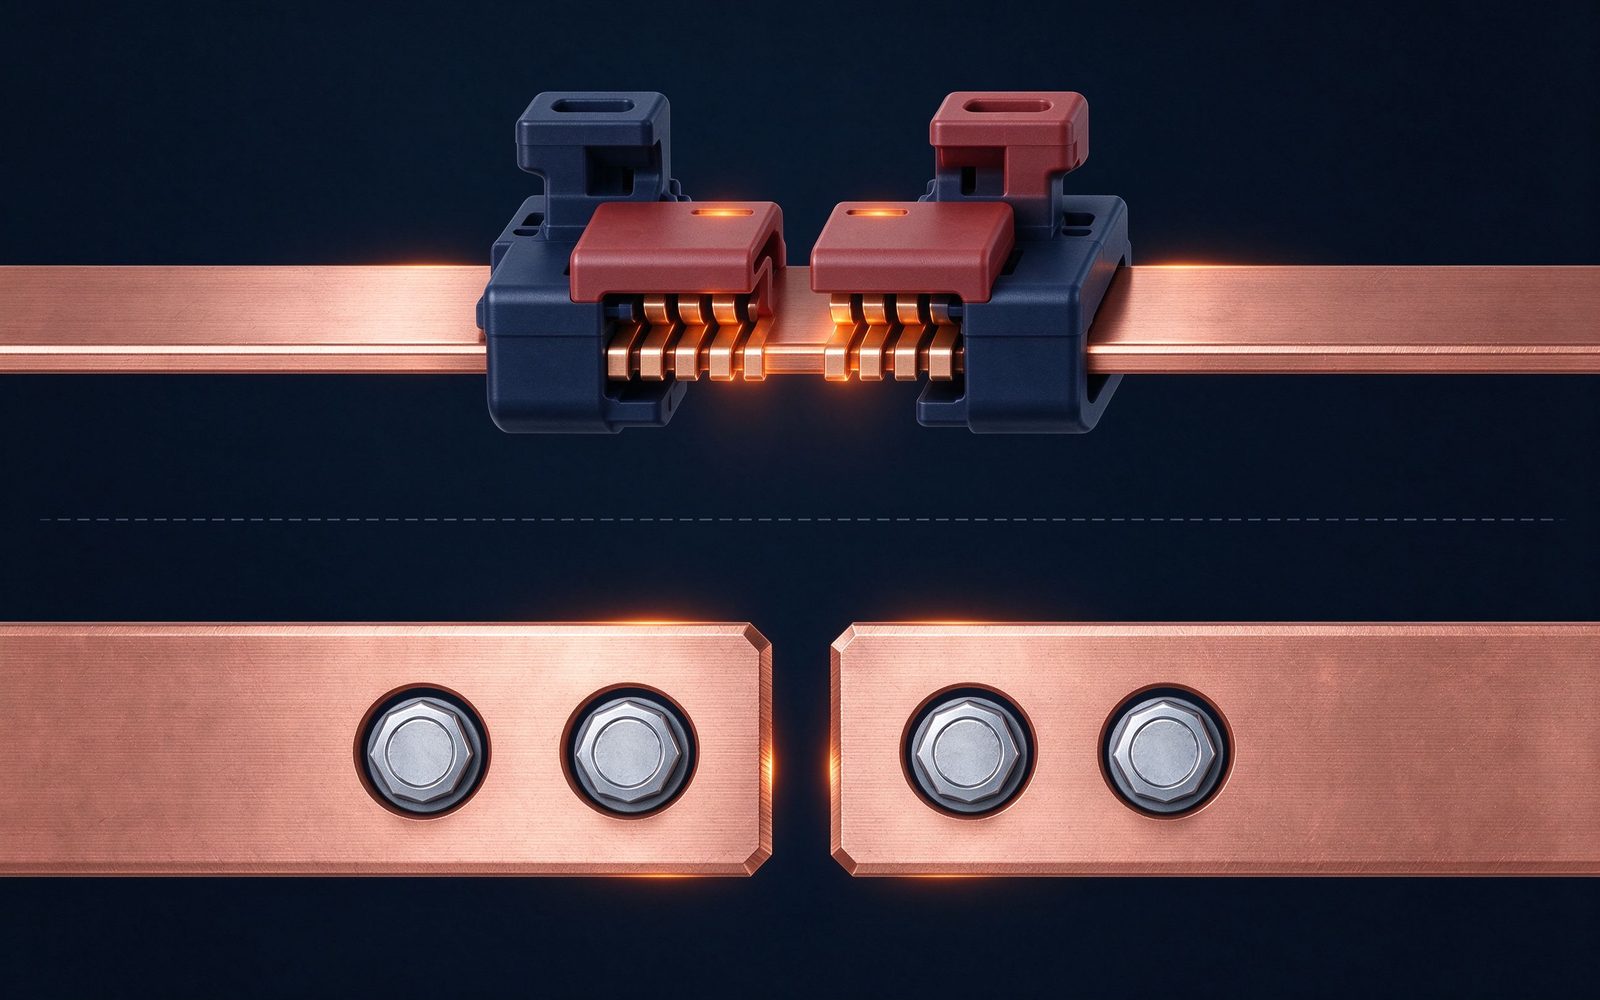
| 속성 | M6/M8 스터드 | 블레이드 접점 | 용접 | 압착/프레스 |
|---|---|---|---|---|
| 유지보수성 | 가능 – 분리 가능 | 가능 – 플러그 | 불가 – 영구 | 불가 – 영구 |
| 진동 내성 | 하드웨어로 양호 | 유지로 양호 | 우수 | 우수 |
| 접촉 저항 제어 | 토크+도금 | 스프링력+도금 | 금속 결합 | 매트릭스+검증 |
| 열 사이클 | 재조임 계획 | 양호 | 우수 | 양호 |
| 현장 조립 | 가능 | 도구 불필요 | 불가 | 전용 지그 |
| 전형적 용도 | 변전소, 배전반, 케이블 | 랙/드로워/모듈 | 셀 용접, 모듈 링크 | 케이블-버스바 전이 |
| 접합당 비용 | 저-중 | 중 | 중-고 | 저-중 |
상대 계획 값. 시험 기준은 UL 467과 IEC 61439-1 관행을 따른다.
열 사이클은 볼트 접합이 조용히 실패하는 곳이다. 구리는 약 17ppm/°C 팽창한다. 각 전력 사이클은 면을 미시적으로 움직이고, 10,000 사이클에 걸쳐 도금과 압력이 맞지 않으면 산화층이 자란다. 정격 전류에서 30℃ 온도 상승으로 설계되고 좋은 도금을 가진 접합은 살아남고, 도금 부족 접합은 살아남지 못한다.
열 사이클 신뢰성 가이드가 시험 사이클과 기준을 설명한다. 구매에서는 특정 연결에 대한 제조사 증거 – 저항 대 사이클 곡선이지 카탈로그 번호가 아니다 – 를 요구하라.
대부분의 양산 버스바는 여러 연결 패밀리를 담는다. 전형적 파워 일렉트로닉스 버스바는 DC 케이블용 M8 스터드, 모듈용 블레이드, 커패시터 내부 링크용 용접 패드를 가진다. 복합 패밀리는 정상이다 – 규율은 각 계면이 자체 작업에 대해 설계되고 자체 토크/삽입/용접 계획으로 문서화되는 것이다.
단일 제조사가 여기서 가치를 증명한다: 펀칭, 도금, 스터드 용접, 블레이드 성형, 패드 준비를 한 공장에서 하는 것은 일관된 계획과 전체를 커버하는 인증서를 의미한다. 맞춤형 설계 프로세스가 그 복합 계면 도면에서 시작한다.
SHANYUAN은 C11000 주석도금 위 M6/M8 스터드, 블레이드, 용접, 압착을 견적하고 접합 인증서를 납품한다 – 북미 구매자가 이제 요구하는 증거이며, 리쇼어링 기사가 설명한다.
현장 피드백은 연결 설계의 최고 교사다. 카테고리 1: 토크 드리프트로 인한 볼트 접합 과열 – 올바르게 조립되었지만 사이클로 풀리고 아무도 재조임하지 않음. 카테고리 2: 진동 아래 블레이드 프레팅 – 도금이 닳아 저항 상승. 카테고리 3: 용접 품질 – 불량 용융은 정적 인장 시험을 통과하지만 열 사이클에서 실패한다.
각 고장은 예방에 매핑된다. 토크 드리프트는 유지보수 가이드와 그 간격표로, 프레팅은 도금 가이드로, 용접 결함은 용접 가이드로 공정 인증과 단면 검사를 통해 방지한다.
구매자에게: 공급자에게 반품 통계와 원인 분석을 물어라. 고장 모드를 추적하는 제조사가 다음 설계가 살아남는 제조사다 – 품질 시스템의 일부인 증거 문화다.
연결을 작업에 맞게 고르라: 토크 제어의 수리 가능한 전력 접합에는 스터드, 분리 가능한 계면에는 블레이드, 높은 완전성의 밀봉 링크에는 용접, 케이블 전이에는 압착 – 그리고 모든 것을 실측 접촉 저항과 열 사이클 증거로 검증하라. 긴 리드타임 전력망에는 유럽 기사를, 열대 ESS·데이터센터에는 동남아 기사가 가장 가혹한 조건을 보여준다.
불확실하면 회로, 전류, 진동 환경을 보내 주십시오 – 시험 데이터와 함께 연결 믹스를 추천하겠습니다.
Thomas O'Brien은 적층 버스바의 스탬핑, 적층, 단자 가공에 14년 경력을 가진 제조 공정 엔지니어입니다. 정밀 절단 프로파일, 절연층, CNC 단자 가공 생산 라인을 관리하며 치수 제어와 대량 생산 재현성에 주력합니다. TU Dublin에서 기계공학 디플로마를 취득했습니다. 버스바 제조와 자동화 생산 라인에 대해 집필합니다.