Mỗi thanh cái nhiều lớp kết thúc trong một kết nối, và giao diện đó – không phải đồng – là nơi điện trở tăng, nhiệt tích tụ và rung động tìm thấy điểm yếu. Hướng dẫn này làm cho lựa chọn M6/M8, lưỡi, hàn và ép trở nên lặp lại được.
Mỗi thanh cái nhiều lớp kết thúc trong một kết nối, và giao diện đó – không phải đồng – là nơi điện trở tăng, nhiệt tích tụ và rung động tìm thấy điểm yếu. Hướng dẫn này làm cho lựa chọn M6/M8, lưỡi, hàn và ép trở nên lặp lại được.
Một thanh cái có thể cán hoàn hảo, thử hoàn hảo, và hỏng khi vận hành tại kết nối thiết kế sai. Lý do là cơ và nhiệt. Mối nối bắt vít nới lỏng dưới chu kỳ nhiệt nếu phần cứng và mô-men sai; mối hàn nứt nếu kim loại nền hoặc quy trình sai; tiếp điểm lưỡi fretting và oxy hóa trong rung động; mối ép phụ thuộc hoàn toàn chất lượng khuôn.
Mỗi chế độ có thể tránh – nhưng chỉ nếu loại kết nối được chọn theo nhiệm vụ thực: dòng điện, số chu kỳ nhiệt, phổ rung, khả năng tiếp cận bảo trì. Hướng dẫn kết nối bao phủ chi tiết thiết kế đằng sau điều này.
Dòng định mức của kết nối là câu chuyện điện trở tiếp xúc, không phải tiết diện đồng. Trụ M8 bắt vít với vòng đệm Belleville đúng và mô-men kiểm soát trên bề mặt mạ thiếc giữ điện trở ở dải micro-ohm; mối nối lỏng hoặc ăn mòn có thể tăng gấp đôi trong một năm và đẩy phát nhiệt cục bộ vượt giới hạn điện môi.
Với dòng cao (600-2500A), chuẩn bị bề mặt tạo khác biệt: mạ thiếc cả hai mặt, phẳng trong dấu tiếp xúc và độ dày theo chuẩn UL 467. Hướng dẫn mạ và ăn mòn bao phủ mặt lớp phủ; quy tắc thực hành: thông số kết nối nêu mạ, độ phẳng và mô-men cùng nhau.
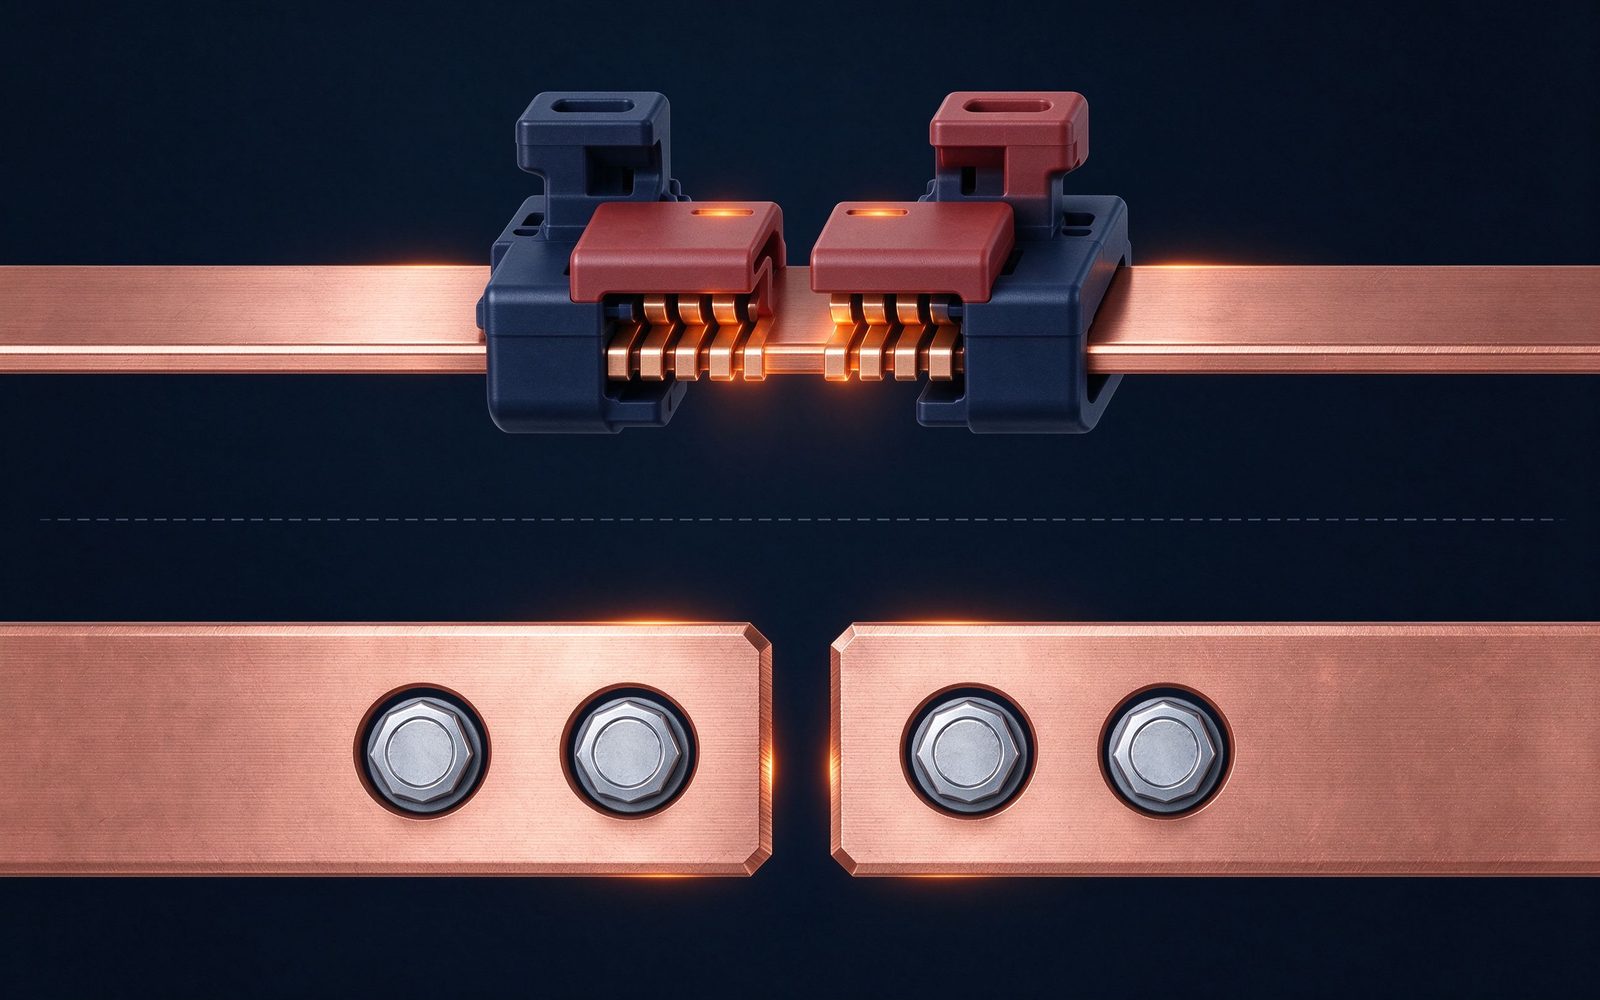
Rung động là lý do phổ biến nhất khiến mối nối trụ hỏng và mối hàn thắng. Trong trạm biến áp, ngăn tủ điện hoặc pack pin xe, tải hình sin và va đập nới lỏng đai ốc thường qua hàng nghìn chu kỳ. Ghi chú mối nối bắt vít trong rung động liệt kê biện pháp: đai ốc mặt bích khía, vòng đệm chống nới, keo hãm ren – và biện pháp thực sự: hình học đặt mặt phẳng cắt qua các mặt siết, không phải thân chốt.
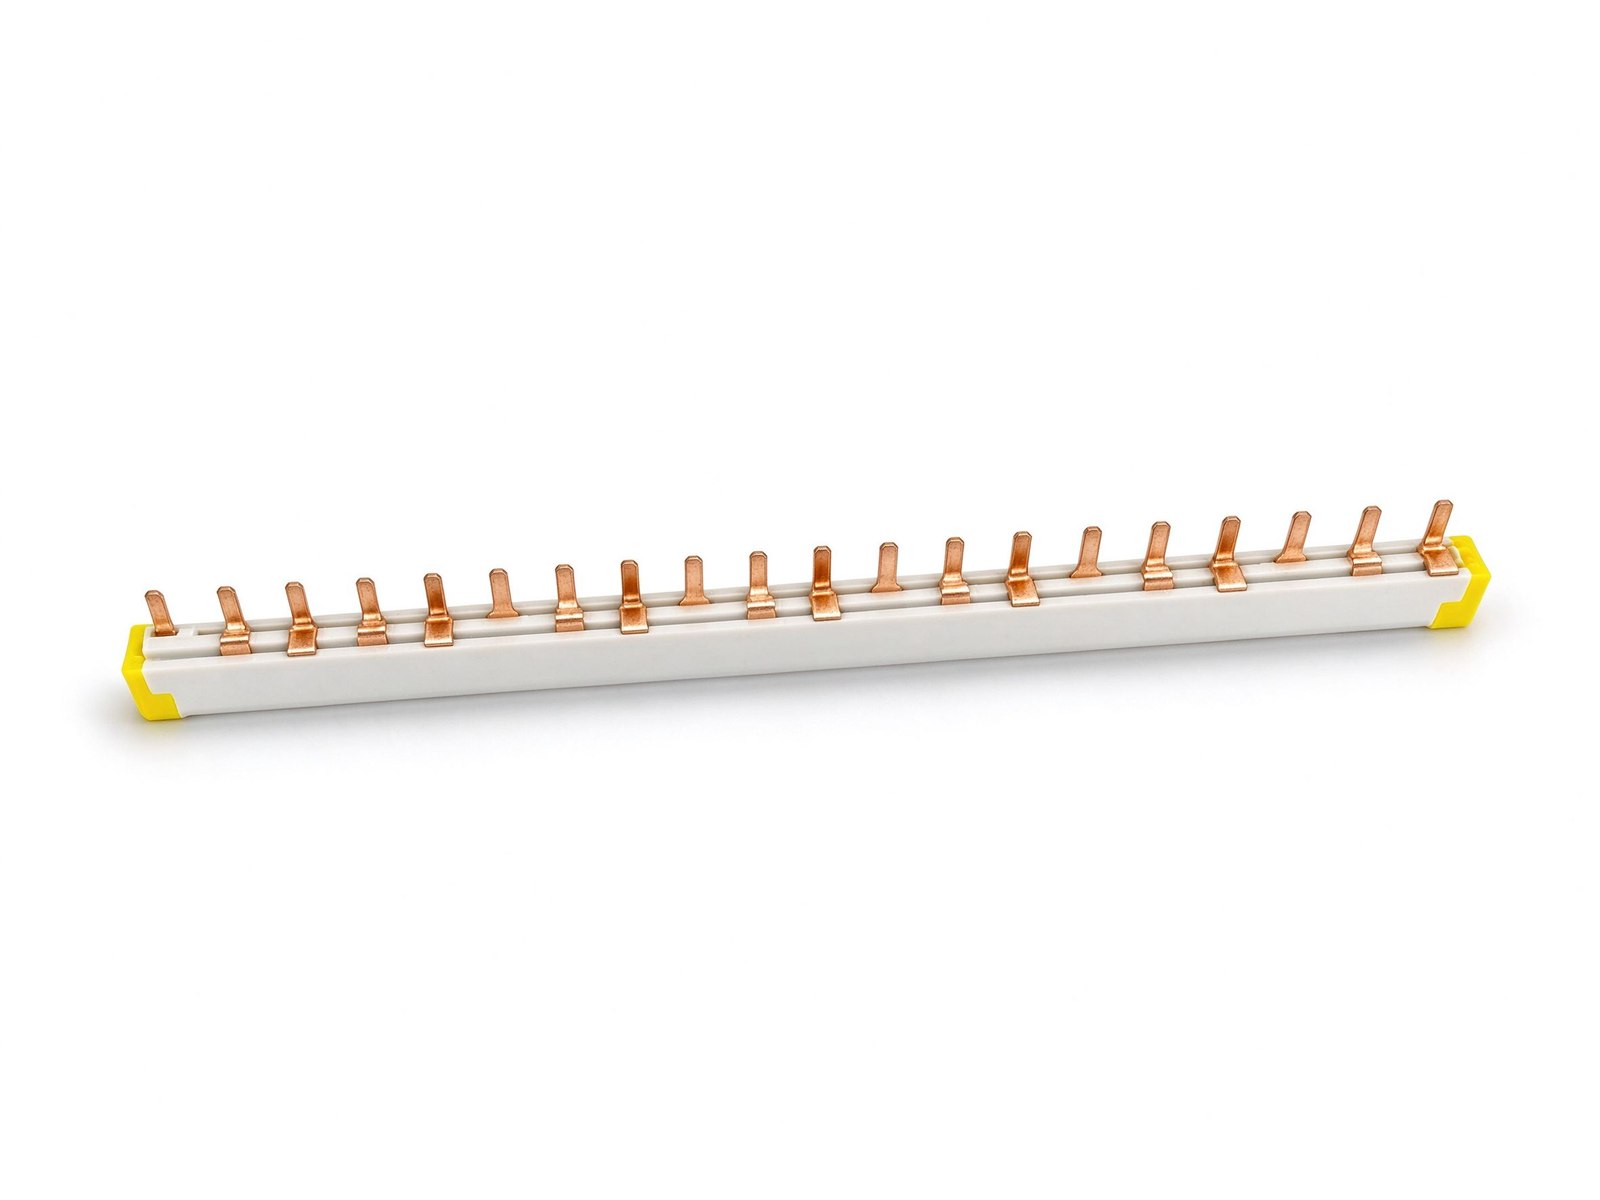
Khi phổ nghiêm trọng và khả năng tiếp cận kém, kết nối hàn hoặc ép là câu trả lời bền – vì thế hàn tế bào-thanh trong module EV và ESS ngày nay gần như phổ quát là hàn.
| Thuộc tính | Trụ M6/M8 | Tiếp điểm lưỡi | Hàn | Ép nguội |
|---|---|---|---|---|
| Bảo trì | Có – tháo được | Có – cắm rút | Không – vĩnh viễn | Không – vĩnh viễn |
| Chịu rung | Tốt với phần cứng | Tốt với giữ | Xuất sắc | Xuất sắc |
| Kiểm soát điện trở tiếp xúc | Mô-men + mạ | Lực lò xo + mạ | Liên kết luyện kim | Ma trận + kiểm chứng |
| Chu kỳ nhiệt | Kế hoạch siết lại | Tốt | Xuất sắc | Tốt |
| Lắp hiện trường | Có | Không cần dụng cụ | Không | Khuôn chuyên dụng |
| Nhiệm vụ điển hình | Trạm, tủ điện, cáp | Rack/ngăn kéo/module | Hàn tế bào, liên kết module | Chuyển tiếp cáp-thanh |
| Chi phí mỗi mối | Thấp-trung bình | Trung bình | Trung bình-cao | Thấp-trung bình |
Giá trị tương đối lập kế hoạch; cơ sở thử theo chuẩn UL 467 và IEC 61439-1.
Chu kỳ nhiệt là nơi mối nối bắt vít hỏng âm thầm. Đồng giãn ~17 ppm/°C; mỗi chu kỳ công suất dịch chuyển các mặt ở mức vi mô, và qua 10.000 chu kỳ lớp oxy hóa tăng nếu mạ và áp lực không đúng. Mối nối thiết kế cho 30°C phát nhiệt ở dòng định mức với mạ tốt sống sót; mạ thiếu thì không.
Hướng dẫn độ tin cậy chu kỳ nhiệt giải thích chu kỳ thử và tiêu chí. Cho mua hàng, yêu cầu bằng chứng nhà sản xuất trên kết nối cụ thể – đường cong điện trở-theo-chu kỳ, không phải số catalogue.
Hầu hết thanh cái hàng loạt mang nhiều hơn một họ kết nối. Thanh cái điện tử công suất điển hình có trụ M8 cho cáp DC, lưỡi cho module và pad hàn cho liên kết nội tụ. Họ hỗn hợp là bình thường – kỷ luật là mỗi giao diện được thiết kế theo nhiệm vụ riêng và tài liệu hóa với kế hoạch mô-men/cắm/hàn riêng.
Đây cũng là nơi một nhà sản xuất duy nhất chứng minh giá trị: dập, mạ, hàn trụ, tạo lưỡi và chuẩn bị pad trong một nhà máy nghĩa là kế hoạch nhất quán và chứng chỉ bao phủ toàn bộ. Quy trình kỹ thuật theo yêu cầu bắt đầu từ bản vẽ giao diện hỗn hợp đó.
SHANYUAN báo giá trụ M6/M8, lưỡi, hàn và ép trên C11000 mạ thiếc và giao chứng chỉ mối nối – bằng chứng người mua Bắc Mỹ nay yêu cầu, như bài viết tái định vị giải thích.
Phản hồi thực địa là người thầy tốt nhất trong thiết kế kết nối. Loại một: quá nhiệt mối nối bắt vít do trôi mô-men – lắp đúng, nới bởi chu kỳ, không ai siết lại. Loại hai: fretting lưỡi trong rung động – mạ mòn, điện trở tăng. Loại ba: chất lượng hàn – mối hàn kém qua thử kéo tĩnh nhưng hỏng dưới chu kỳ nhiệt.
Mỗi hỏng hóc ánh xạ tới một biện pháp. Trôi mô-men phòng với hướng dẫn bảo trì và bảng khoảng thời gian; fretting với hướng dẫn mạ; khuyết tật hàn với hướng dẫn hàn qua chứng nhận quy trình và cắt mẫu.
Cho người mua: hỏi nhà cung cấp thống kê phản hồi và phân tích nguyên nhân. Nhà sản xuất theo dõi chế độ hỏng là nhà sản xuất có thiết kế tiếp theo sống sót – văn hóa bằng chứng thuộc hệ thống chất lượng.
Chọn kết nối theo nhiệm vụ: trụ cho mối nối công suất sửa được với kiểm soát mô-men, lưỡi cho giao diện cắm rút, hàn cho liên kết bịt kín toàn vẹn cao, ép cho chuyển tiếp cáp – và kiểm chứng tất cả bằng điện trở tiếp xúc đo được và bằng chứng chu kỳ nhiệt. Cho lưới điện thời gian dài, kết hợp bài viết châu Âu; cho ESS và trung tâm dữ liệu nhiệt đới, bài viết Đông Nam Á cho thấy điều kiện khắc nghiệt nhất.
Không chắc? Gửi mạch, dòng điện và môi trường rung – chúng tôi sẽ khuyến nghị hỗn hợp kết nối kèm dữ liệu thử nghiệm.
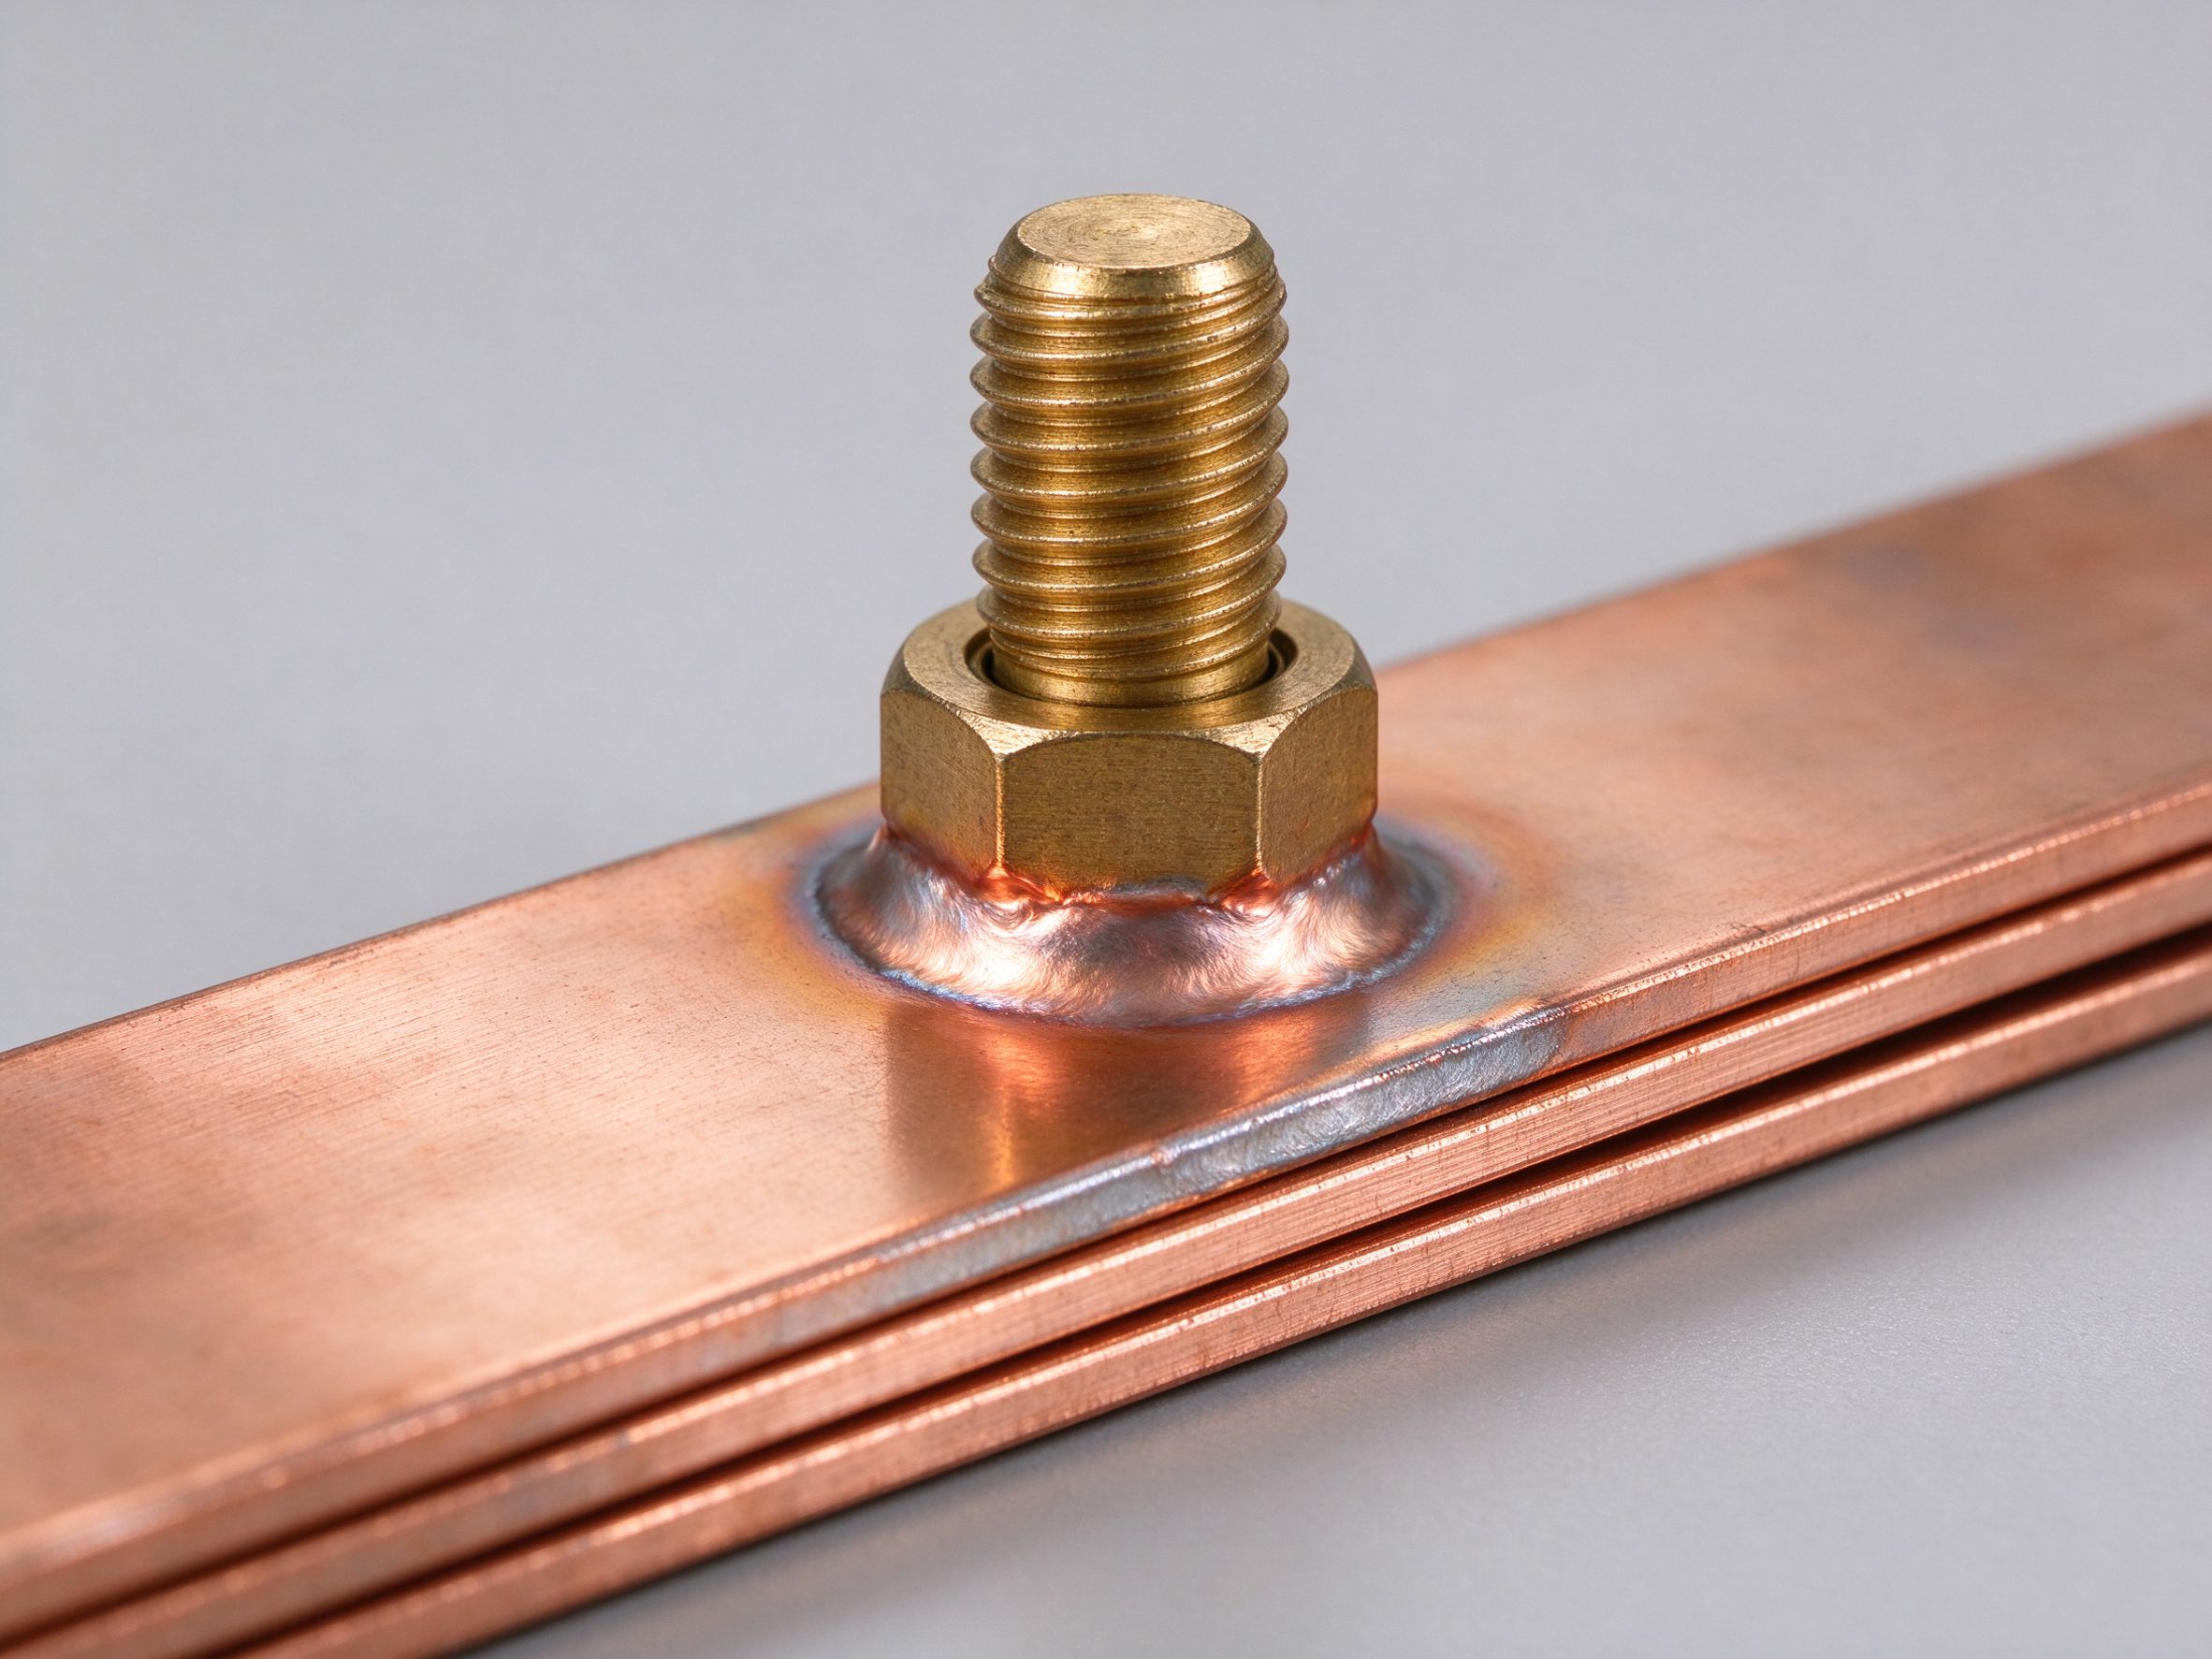
Đầu cực là nơi thanh cái ép lớp gặp thế giới bên ngoài. Hướng dẫn này đề cập trụ ren M6/M8
Đọc bài viết
Một khớp thanh cái bắt vít hỏng theo một trong hai cách: rung làm nó lỏng hoặc chu kỳ nhiệ
Đọc bài viết
Thomas O'Brien là kỹ sư quy trình sản xuất với 14 năm kinh nghiệm dập, ép lớp và gia công đầu nối cho thanh cái ép lớp. Ông quản lý dây chuyền sản xuất hồ sơ cắt chính xác, lớp cách điện và gia công CNC, tập trung vào kiểm soát kích thước và độ lặp lại ở quy mô lớn. Ông viết về sản xuất thanh c
Gửi hồ sơ dòng điện, cấp điện áp và loại đầu nối — kỹ sư của chúng tôi trả lời trong một ngày làm việc.