월–금 9:00–18:00 · 중국 표준시(UTC+8) · 산둥성, 중국
News · 기계 설계

버스바 진동 볼트 이음부 설계

예하중, 와셔, 토크, 열 사이클 마진으로 진동 환경을 견딥니다.

By SHANYUAN Mechanical Design Engineering Team 기계 설계 Technical Note

예하중, 와셔, 토크, 열 사이클 마진으로 진동 환경을 견딥니다.

1. What a Bolted Busbar Joint Actually Carries

전류 경로의 볼트 이음부는 한 번에 두 가지 일을 합니다. 전기적으로, 인터페이스 저항이 낮고 안정적으로 유지되도록 접촉 압력을 홀드해야 합니다; 기계적으로, 이음부가 진동, 온도 사이클, 수십 년 서비스를 견뎌내도록 예압을 홀드해야 합니다. 두 가지 일은 커플링됩니다: 예압이 감쇠하면, 접촉 압력이 떨어지고, 저항이 상승하고, 온도가 상승하며, 루프가 고장을 향해 가속됩니다.

설계 출발점은 따라서 볼트 사이즈가 아니라 예압 타겟 — 이음부가 홀드해야 하는 클램핑 포스 — 입니다. 와셔 선택에서 토크 사양까지 다른 모든 것이 예압에 서빙합니다.

2. Preload: Setting and Verifying

예압은 토크로 설정되고, 앵글이나 신장으로 검증됩니다. 토크 단독 제어는 넓은 스캐터를 가집니다(윤활 변화와 함께 전형적으로 ±25%); 토크 플러스 앵글 또는 직접 신장 제어가 분포를 수 퍼센트로 타이트하게 합니다. 버스바 이음부에 대해, 실용적 선택은 프로그램에 의존합니다: 고신뢰성 레일과 항공우주 관행은 앵글 제어를 선호합니다; 산업 캐비닛은 정의된 윤활과 패스너 클래스로 토크를 루틴하게 사용합니다.

단자 연결 가이드는 대응 예압 추정과 함께 SHANYUAN이 M6/M8 스터드 연결에 적용하는 토크 범위를 문서화합니다.

3. Vibration Loosening: The Micro-Slip Mechanism

진동은 나사와 베어링 인터페이스에서 마이크로 슬립으로 볼트 이음부를 풉니다. 각 로드 사이클이 작은 상대 운동을 생성합니다; 수백만 사이클에 걸쳐 너트는 볼트가 타이트해 보여도 백오프합니다. 제어 파라미터는 인터페이스 마찰과 슬립 한계 아래 머무는 이음부의 능력입니다.

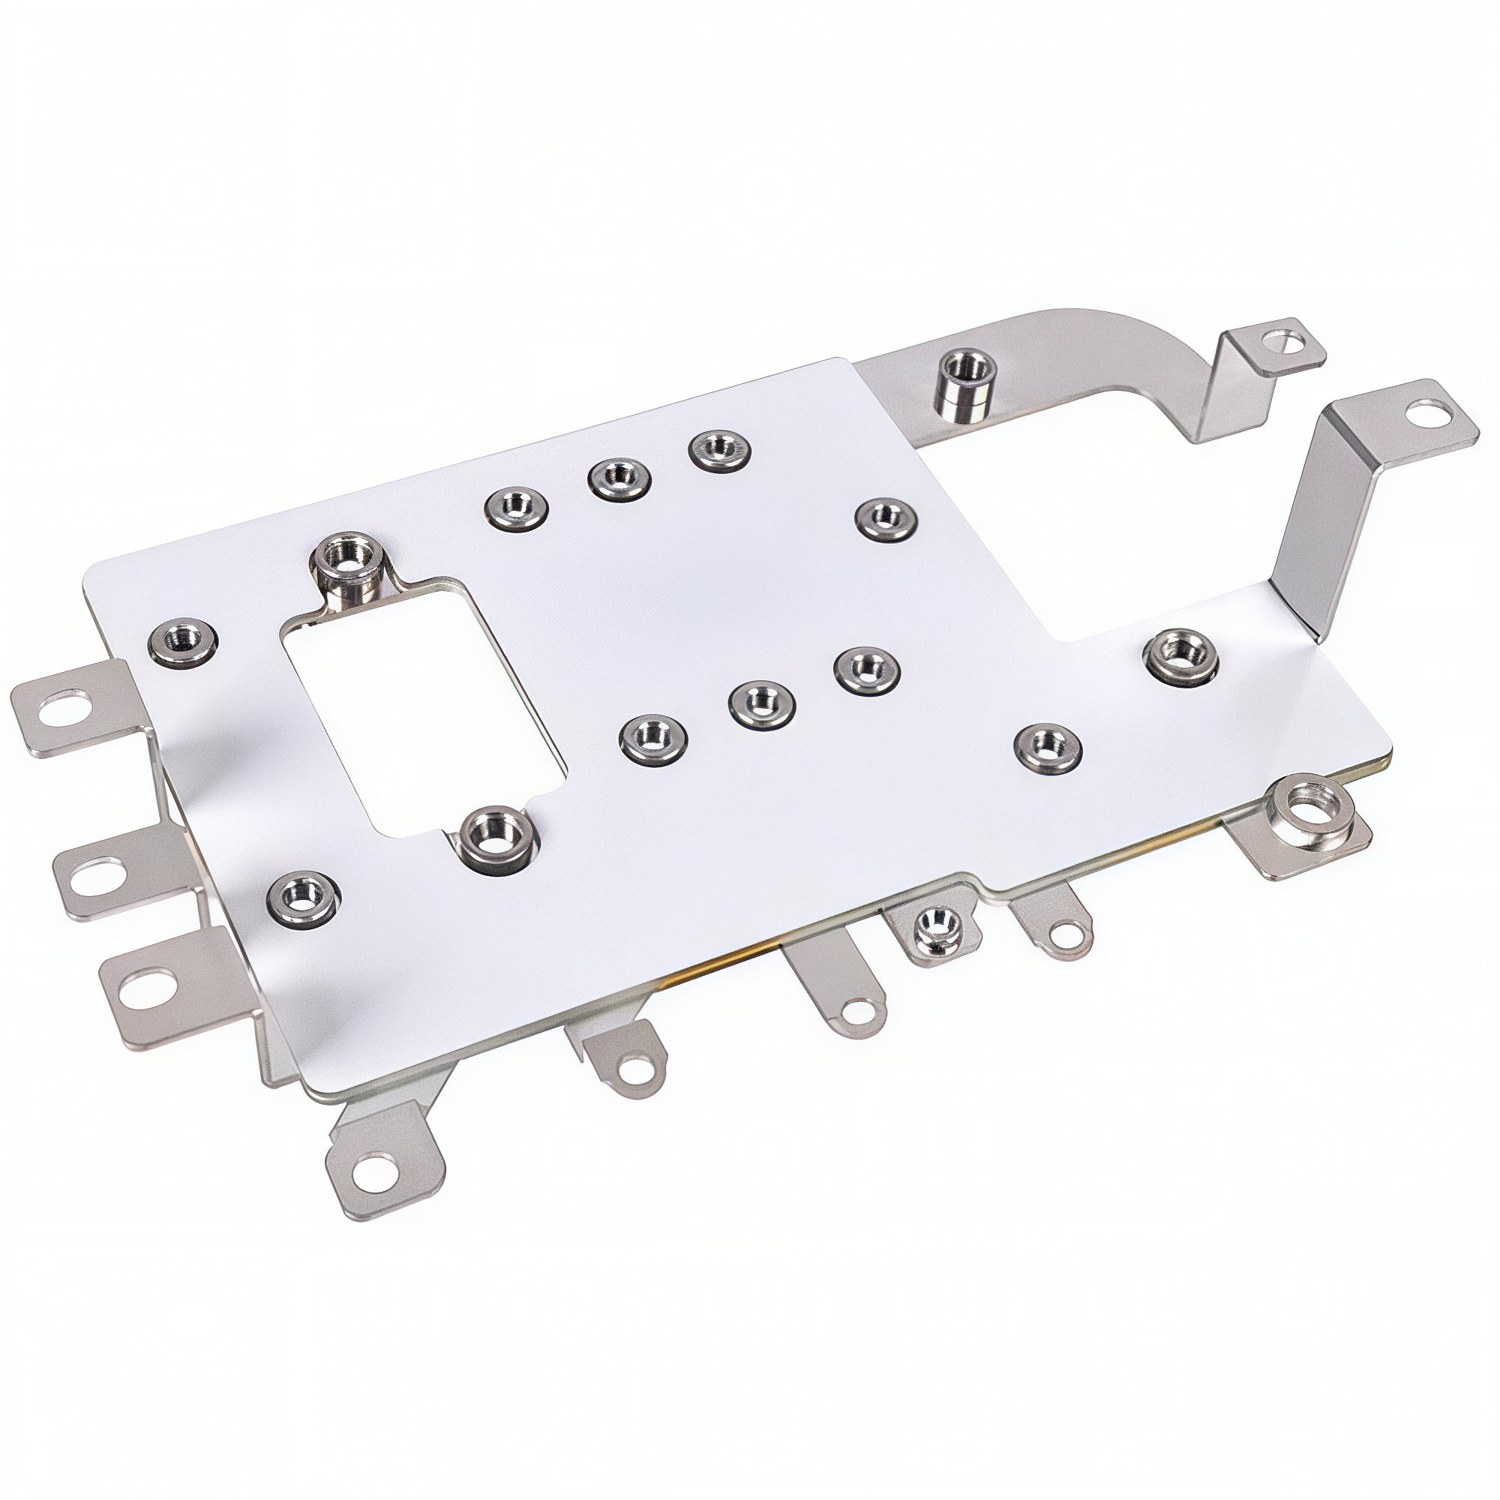
스터드 단자가 있는 볼트 버스브라켓

더 높은 예압은 슬립 한계를 높이고 연결된 구조의 진동 응답을 억제합니다 — Nanjing University of Aeronautics and Astronautics의 연구는 볼트 예압을 높이면 등가 강성을 높이고 슬립 개시를 지연시켜 연결의 진동 진폭을 크게 감소시킴을 보여줍니다(Vibration, Testing and Diagnosis, 2026년 4월). 설계 응답은 모호하지 않습니다: 예압은 볼트 치수 사후 생각이 아니라 진동 제어 파라미터입니다.

진동 시험 계획에 한 가지 더 가치가 있는 요소: 시험이 주변이 아니라 온도에서 달립니다. 20°C에서 진동 스펙트럼을 통과하는 버스바 이음부가 동작 온도에서 고장할 수 있으며, 예압 윈도가 열 상태와 함께 이동하고 도금의 컴플라이언스가 바뀌기 때문. 레일 자격 관행은 따라서 서비스 듀티가 요구하는 곳에서 진동과 열 사이클을 결합 시험으로 달립니다 — 이음부가 뜨겁게 사이클되고 진동하며, 토크와 저항이 결합 프로파일 끝에서 체크됩니다.

결합 시험은 또한 두 고장 메커니즘 사이 상호작용을 노출합니다. 진동 풀림과 열 완화는 모두 접촉 압력을 감소시키며, 그 효과가 더해집니다: 온도에서 크립한 이음부는 진동 스펙트럼이 도착할 때 슬립 한계에 더 가깝습니다. 결합 시험을 생존하는 설계 마진이 서비스를 생존하는 마진이며, 이것이 결합 프로파일이 견인과 하이사이클 산업 이음부에 대한 자격 게이트인 이유입니다.

4. Washers: Why They Are Not Optional

평 와셔는 베어링 하중을 스프레드하고 도금을 보호합니다; 스프링 와셔와 Belleville(디스크 스프링) 와셔는 이음부가 이완됨에 따라 클램핑 포스를 유지하는 탄성 트래블을 추가합니다. 구분이 중요합니다: 도금 접촉의 크립이 작고 느린 변형으로 이음부를 이완시키며, 치료는 접촉 압력 손실이 아니라 감소된 스프링 포스로 이완을 변환하는 스프링 트래블입니다(A&J Link, 2026년 9월). 직렬로 스택된 Belleville 와셔는 짧은 공간에 긴 탄성 트래블을 제공합니다 — 열 사이클 전반에 이음부가 전기적으로 안정하게 머물러야 하는 킬로암페어 볼트 이음부의 표준 툴.

SHANYUAN 조립체에서, 와셔 세트는 이음부 듀티별로 지정됩니다: 고전류 모듈 연결에 평 + Belleville, 더 가벼운 단자에 평 + 스플릿.

5. Thermal Cycling Fatigue vs Creep

열 사이클 피로와 크립은 혼동되는 다른 메커니즘입니다. 크립은 지속 로드와 온도 하 도금 접촉의 느린 영구 변형이며 — 스프링 트래블(Belleville 와셔)로 완화. 열 사이클 피로는 로드 사이클로서 이음부의 반복 팽창과 수축입니다; 각 사이클이 인터페이스에 작은 스트레인을 부과하며, 수천 사이클에 걸쳐 그 스트레인이 이음부를 풀거나 도금에 균열을 개시할 수 있습니다(A&J Link, 2026). 응답은 응력 범위를 충분히 낮게 유지하여 이음부가 사이클 전반에 탄성으로 머무르게 하는 것입니다 — 이는 이음부의 강성, CTE 불일치, 열 그래디언트를 제어함을 의미합니다.

두 메커니즘 모두 동일한 설계에 보상합니다: 접촉 압력을 잃지 않고 이완을 흡수할 충분한 탄성 컴플라이언스, 탄성으로 머물 충분히 작은 응력 범위.

열 사이클 증거는 측정 노트를 받을 자격이 있습니다. 표준 자격은 동작 범위 전반 온도 사이클입니다 — 견인 컨버터에 대해 전형적으로 콜드 소크에서 핫 동작 포인트까지 — 온도 극한과 사이클 사이 실온에서 접촉 저항 로깅과 함께. 인수 기준은 이음부 저항이 작은 밴드 내 첫 번째 부품 값으로 리턴하는 것입니다; 사이클마다 상승 드리프트하는 이음부는 이완 중인 이음부이며, 드리프트 속도가 설계의 조기 경고입니다.

동일한 사이클 데이터가 유지보수 간격을 공급합니다. 5,000 사이클 전반 저항이 안정적인 이음부는 열차의 정상 서비스 간격으로 검사될 수 있습니다; 드리프트하는 이음부는 더 짧은 간격이나 설계 변경을 필요로 합니다. 문서 체인 — 첫 번째 부품 값, 사이클 로그, 유지보수 임계 — 이 시험을 공학 연습에서 플릿 관리 입력으로 바꾸는 것입니다.

6. CTE Mismatch: The Quiet Preload Thief

볼트와 클램핑하는 부품은 보통 다른 열팽창 계수를 가진 다른 소재입니다. 조립체가 가열할 때, 각 부품이 자체 속도로 성장합니다: 클램핑된 부재가 볼트보다 축방향으로 더 많이 팽창하면, 예압이 상승합니다; 볼트가 더 많이 성장하면, 예압이 떨어집니다(Velocity Bolting, 2026년 7월). 스틸 볼트로 클램핑된 동 버스바가 클래식 케이스입니다 — 동의 CTE가 스틸보다 약 60% 더 높아, 온도 스윙이 클램핑 포스를 동과 볼트 사이에 재분배하며, 시동 시 과도 그래디언트가 악화시킵니다(볼트가 버스바보다 느리게 가열되고 과도 인장 스윙을 봄).

동 버스바의 스틸 볼트는 탄성 계수와 길이 비율이 시스템을 안정하게 유지하므로 동작하지만, CTE 체크가 설계 파일에 속하며, 알루미늄 버스바 이음부는 알루미늄의 CTE가 여전히 더 높으므로 추가 주의를 필요로 합니다.

7. The Unconstrained-Expansion Calculation

온도 하 모든 볼트 이음부의 시작 계산은 자유 팽창입니다: delta-L = alpha-L × L × delta-T, alpha-L은 열팽창 계수, L은 길이, delta-T는 변화(Sandia National Laboratories, 볼트 이음부 설계 가이드). 비구속 부품은 자유롭게 팽창합니다; 구속 이음부가 그 팽창을 클램핑 포스의 변화로 변환합니다. T형 클램프나 볼트 버스바 랩 조인트에서, 접촉 인터페이스의 열 팽창이 볼트에 의해 구속되어 탄성 반력 — 열 압력 — 을 생성하며, 이는 기계 예압에 더해지거나 빠집니다(PLOS ONE, 2026, T형 클램프에 대한 멀티피직스 커플드 예압 솔루션).

실용적 출력은 예압 윈도입니다: 최소 온도에서 이음부는 여전히 접촉 압력을 가져야 합니다; 최대 온도에서 볼트 응력은 항복 아래 머물러야 합니다.

8. Rail-Grade Vibration: IEC 61373

레일 장비는 IEC 61373으로 자격 부여되며, 랜덤 진동 스펙트럼은 고정 산업 캐비닛보다 훨씬 가혹합니다. 견인 컨버터의 버스바는 차량의 광대역 진동을 수백만 사이클 전반, 동작 온도에서, 전 수명 동안 봅니다. 자격 접근은 설계 마진(슬립 한계 위 마진이 있는 예압), 시험(마운팅 위치에 대한 표준 카테고리당 랜덤 진동), 유지보수 간격 토크의 주기 검사를 결합합니다.

공급업체에 대해, 딜리버러블은 문서화된 이음부 설계 — 토크, 와셔 세트, 도금, 진동 시험 증거 — 로 OEM이 차량의 자격 파일로 carry할 수 있는 것. 견인 컨버터 프로그램은 당사의 SiC 견인 컨버터 기사에서 커버된 대로 DC-link 버스바에 정확히 이 절차를 적용합니다. 당사의 품질 페이지는 그것을 지원하는 공장 측 검사 체인을 설명합니다.

9. Plating and Friction Factor

토크-예압 변환은 마찰 계수에 의존하며, 마찰 계수는 도금에 의존합니다. 은도금 접촉 면과 니켈 도금 나사는 벌거벗은 동과 다른 마찰 거동을 가집니다; 윤활이 그것을 더 바꿉니다. 실용적 규칙: 토크 사양에서 도금과 윤활을 모두 정의하고, 토크 테이블이 맞다고 가정하는 대신 첫 번째 부품에서 앵글이나 신장으로 예압을 검증하세요.

SHANYUAN의 도금과 부식 가이드가 피니시 선택을 커버합니다; 기계 데스크는 그런 다음 각 이음부에 대해 피니시를 마찰 계수와 토크에 매핑합니다.

10. Joint Design for Maintenance

볼트 버스바 이음부는 밀봉 부품이 아니라 서비스 아이템입니다. 설계는 토크 재검사를 가능하게 해야 합니다: 접근 가능한 헤드, 도면에 정의된 토크 값, 캘브레이션된 토크 렌치를 위한 공간. 레일과 산업 장비에 대한 유지보수 간격은 버스바 토크 검사를 포함하며, 제조업체 문서는 간격과 값을 명시해야 합니다. 스택을 해체하지 않고 재토크할 수 없는 이음부는 첫 번째 주요 서비스에서 나타나는 설계 오류입니다.

11. The Multi-Physics Check

현대 관행은 루프를 수치적으로 닫습니다: 전자기 손실 맵이 열 솔브에 공급되고, 온도 필드가 CTE 팽창에 공급되며, 팽창이 예압 변화에 공급되고, 이것이 접촉 저항에 공급되며 — 루프가 손실에 다시 닫힙니다. T형 클램프 예압 연구는 이제 정확히 이 멀티피직스 커플링을 풀어 이음부의 열 압력을 계산합니다(PLOS ONE, 2026). 견인과 킬로와트급 DC 링크의 임계 이음부에 대해, 이 폐루프 체크가 생존하는 이음부와 첫 여름 피크에서 고장나는 이음부의 차이입니다.

12. Design Rules Summary

규칙을 한 곳에: 볼트 카탈로그가 아니라 접촉 저항 요구에서 예압 타겟을 설정하세요; 임계 이음부에 앵글이나 신장 제어를 사용하세요; 크립과 열 이완을 위해 스프링 트래블(Belleville)을 추가하세요; 모든 혼합 금속 이음부에 CTE 체크를 실행하세요; 실제 진동 스펙트럼에 대해 자격 부여하세요(레일은 IEC 61373); 도금, 윤활, 토크를 함께 정의하세요; 재토크를 위해 설계하세요; 임계 이음부에서 멀티피직스 루프를 닫으세요. SHANYUAN은 M6/M8 스터드, 블레이드 단자, 용접 탭 — 모든 단자 구성에 이 규칙을 적용하며, 부품과 함께 이음부 설계를 문서화합니다. 당사의 맞춤 버스바 페이지 또는 연결 가이드에서 시작하세요.

마무리 규칙은 기술적이 아니라 조직적입니다: 이음부 설계 파일은 살아있는 문서입니다. 예압 계산으로 시작하고, 첫 번째 부품 토크 캘브레이션과 함께 자라며, 진동과 사이클 증거를 얻고, 서비스에서 유지보수 데이터를 위한 열을 유지합니다. 도면 단계에서 완성된 것으로 취급되는 이음부 설계는 첫 고장에서 재소송될 설계입니다; 데이터 세트로 취급되는 이음부 설계는 플릿과 플랜트 해마다 더 신뢰 가능하게 자랍니다.

13. Joint Resistance Monitoring in Service

볼트 버스바 이음부는 플랜트가 다른 모든 것을 모니터링하는 동일한 방식으로 서비스에서 모니터링됩니다: 온도로. IR 서베이 또는 용의 이음부의 고정 열전대가 고장에 앞서는 저항 상승을 잡습니다 — 핫 이음부는 접촉 압력을 잃는 이음부. 서베이 간격은 설계를 따라야 합니다: Belleville 컴플라이언스와 보수적 예압이 있는 이음부는 수십 년 차갑게 달립니다; 한계 예압 이음부는 첫 해에 나타납니다.

스터드 단자와 마운팅 귀가 있는 스탬프 버스바 브래킷

유지보수 기록은 피드백 루프입니다: 토크 재검사 값, IR 서베이 데이터, 정비 시 도금 상태가 공학팀에 이음부 설계가 듀티에 맞는지 알려줍니다. 플릿과 플랜트 프로그램에 대해, 그 데이터 세트는 원래 계산보다 더 가치가 있습니다.

14. Aluminium Busbar Joints: The CTE Special Case

알루미늄이 더 어려운 이음부 설계입니다. CTE가 동보다 높고, 표면 산화물이 세척 후 수 분 내 재형성되며, 온도에서 크립이 더 빠릅니다 — 세 가지 이유가 볼트 알루미늄 이음부가 바이메탈 또는 도금 인터페이스, 더 큰 접촉 면적, 더 많은 탄성 컴플라이언스로 지정되는 이유입니다. 알루미늄 버스바와 스틸 볼트 사이 CTE 불일치가 흔한 페어링 중 가장 크므로, 예압 윈도가 가장 타이트합니다.

실용적 규칙: 도금 알루미늄 접촉 면(주석 또는 니켈)을 사용하세요; 탄성 트래블을 위해 와셔 스택을 지정하세요; 예압 윈도를 두 온도 극한과 함께 문서화하세요. 전체 소재 비교에 대해, 동 대 알루미늄 가이드가 도체 측 트레이드오프를 커버합니다.

15. Testing: What to Measure and How

볼트 버스바 이음부에 대한 자격 증거는 네 부분입니다. 실제 스펙트럼에 따른 진동 시험(레일은 IEC 61373, 또는 산업은 머신의 측정 스펙트럼), 전후 토크 측정과 함께; 동작 범위 전반 열 사이클, 접촉 저항 로깅과 함께; 생산 토크를 설정하기 위한 첫 번째 부품에 대한 토크-앵글 캘브레이션; 예압이 윈도 내에 착지했음을 확인하기 위해 이음부 퍼센트에 대한 파괴적 또는 반파괴적 체크. 각 시험은 하나의 질문에 답합니다: 이음부가 홀드하는가?

시험 계획은 생산 전 프로그램 파일에 속하며, 결과가 유지보수 베이스라인이 됩니다. 증거가 없는 이음부 설계는 가설입니다.

시험 섹션은 캘브레이션 노트로 마무리합니다. 토크 렌치가 드리프트하고, 윤활제가 배치를 바꾸고, 패스너 코팅이 선반에서 에이징합니다; 프로그램 시작에 캘브레이션된 토크-예압 관계는 프로그램 끝에서 보장되지 않습니다. 절차는 어떤 요소가 바뀔 때마다 이음부 설정을 재캘브레이션하는 것입니다 — 패스너 배치, 코팅, 윤활제, 와셔 세트 — 그리고 각 배치의 첫 번째 부품에서 예압 윈도를 재검증. 서비스에서 유지보수 데이터가 그런 다음 실제 환경에서 캘브레이션을 검증하며, 이것이 장비 수명 동안 이음부 설계를 신뢰 가능하게 유지하는 루프입니다.

16. Worked Example: An M8 Module Joint

M8 스터드, 은도금 면, Belleville 스택에 배터리 모듈 또는 컨버터 단자 이음부는 앵글 검증과 함께 제어 토크에서 약 3.2 kN 예압을 운반합니다. 125°C 버스바 온도에서, 동 스택 팽창이 클램프에 약 0.1-0.2 kN을 추가하는 반면 패스너 자체 팽창이 쉐어를 뺍니다; 윈도는 1 kN 접촉 압력 플로어 위와 볼트 항복 아래 머뭅니다. 10,000 열 사이클 전반 Belleville 트래블이 도금 크립을 흡수하며, 유지보수에서 측정된 접촉 저항이 첫 번째 부품 값의 수 퍼센트 이내에 머뭅니다.

그것이 설계 규칙이 생산하려는 패턴입니다: 전기 성능이 유지보수 서프라이즈가 아니라 제조된 속성인 이음부.

17. Fastener Grades and Coatings

패스너 선택이 이음부 설계의 일부입니다. 속성 클래스가 중요합니다: 더 높은 그레이드 볼트는 동일 사이즈에 더 많은 예압을 carry하여, 예압 윈도를 넓힙니다; 하지만 항복점과 조임 방법이 타겟과 매치해야 합니다. 코팅이 마찰 계수와 부식 거동을 바꿉니다: 아연-니켈 또는 아연 플레이크 코팅이 습한 서비스에서 벌거벗은 아연보다 토크 일관성을 더 잘 홀드하며, 마찰 계수가 코팅과 그 윤활과 함께 이동하며, 이것이 토크 테이블이 캘브레이션된 정확한 패스너 피니시와 윤활 상태에 대해서만 유효한 이유입니다.

버스바 이음부에 대해, 단자 소재(동 또는 알루미늄), 도금, 패스너 코팅이 하나의 마찰 시스템을 형성합니다. 그들 중 하나를 바꾸면 토크-예압 관계가 바뀝니다 — 진동 리그에서 풀림 속도 변화로 나타나는 디테일.

18. Field Failure Forensics

볼트 버스바 이음부가 서비스에서 고장할 때, 포렌식 조사가 짧은 질문 목록에 답합니다. 설치와 마지막 검사에서 예압이 윈도 내였습니까? 접촉 압력이 진동, 크립, CTE 스윙으로 잃혔습니까? 도금이 접촉 가장자리에서 온전했습니까 깨졌습니까? 온도 익스커션이 문서화된 상승과 일치했습니까, 아니면 이음부가 다른 곳의 공유 불균형으로 과부하되었습니까? 각 답이 하나의 설계 변수를 가리킵니다 — 그리고 각 변수는 이음부 파일에 문서화되거나 아니거나입니다.

절차의 가치는 고장이 서프라이즈가 아니라 데이터가 되는 것입니다. 예압 윈도, 와셔 세트, 도금 사양, 유지보수 기록이 있는 이음부 설계는 설계 업데이트로 끝나는 포렌식 이야기를 생산합니다; 파일이 없는 이음부는 블레임 토론을 생산합니다.

FAQ

Frequently asked questions

Why do bolted busbar joints loosen in vibration?
Micro-slip at the thread and bearing interfaces lets the nut back off over millions of load cycles. Higher preload raises the slip threshold and suppresses the vibration response of the connection.
Should I use Belleville washers on busbar joints?
Yes for high-current joints subject to thermal cycling: the elastic travel maintains clamping force as plated contacts creep, keeping contact pressure and resistance stable.
Does thermal expansion change bolt preload?
Yes - copper and steel have different CTEs, so a temperature swing redistributes clamping force. The design must keep preload above the minimum contact-pressure point and bolt stress below yield across the operating range.
Related

Continue reading

Reference

Battery Busbars

Open
Reference

Power Electronics Busbars

Open
Reference

Laminated Busbar Design Guide

Open
Reference

적층 버스바의 부분방전: 원인, 시험 & 설계

Open
Reference

저인덕턴스 버스바 설계: 원리 & 배치 규칙

Open
Reference

버스바 열관리: 온도 상승, 냉각 & 고온 유전체

Open
Reference

동 vs 알루미늄 버스바 도체: 선정 가이드

Open
Reference

플렉서블 적층 버스바: 진동, 열팽창 & 설계 규칙

Open
Reference

품질 & 시험 공정: 적층 버스바 로트별 문서화 QC

Open
SHANYUAN Mechanical Design Engineering Team Rizhao Shanyuan Electronic Components Co., Ltd. — laminated busbar manufacturer, Shandong, China. Engineering notes reviewed against our production process and DFM records.

Designing a busbar for this application?

Send the current profile, voltage class and terminal types — our engineers reply within one business day.