Chaque barre laminée finit dans une connexion, et cette interface – pas le cuivre – est l'endroit où la résistance croît, la chaleur s'accumule et la vibration trouve un point faible. Ce guide rend le choix entre M6/M8, lames, soudure et crimp répétable.
Chaque barre laminée finit dans une connexion, et cette interface – pas le cuivre – est l'endroit où la résistance croît, la chaleur s'accumule et la vibration trouve un point faible. Ce guide rend le choix entre M6/M8, lames, soudure et crimp répétable.
Une barre peut être parfaitement laminée, parfaitement testée, et échouer en service à une connexion mal conçue. Les raisons sont mécaniques et thermiques. Les jonctions boulonnées se relâchent sous les cycles thermiques si le matériel et le couple sont mauvais ; les soudures fissurent si le métal de base ou le procédé est faux ; les contacts à lames fretient et s'oxydent en vibration ; les crimps dépendent entièrement de la qualité d'outillage.
Chaque mode est évitable – mais seulement si le type de connexion est choisi contre le service réel : courant, nombre de cycles thermiques, spectre de vibration, accès de maintenance. Le guide des connexions couvre le détail de conception derrière cela.
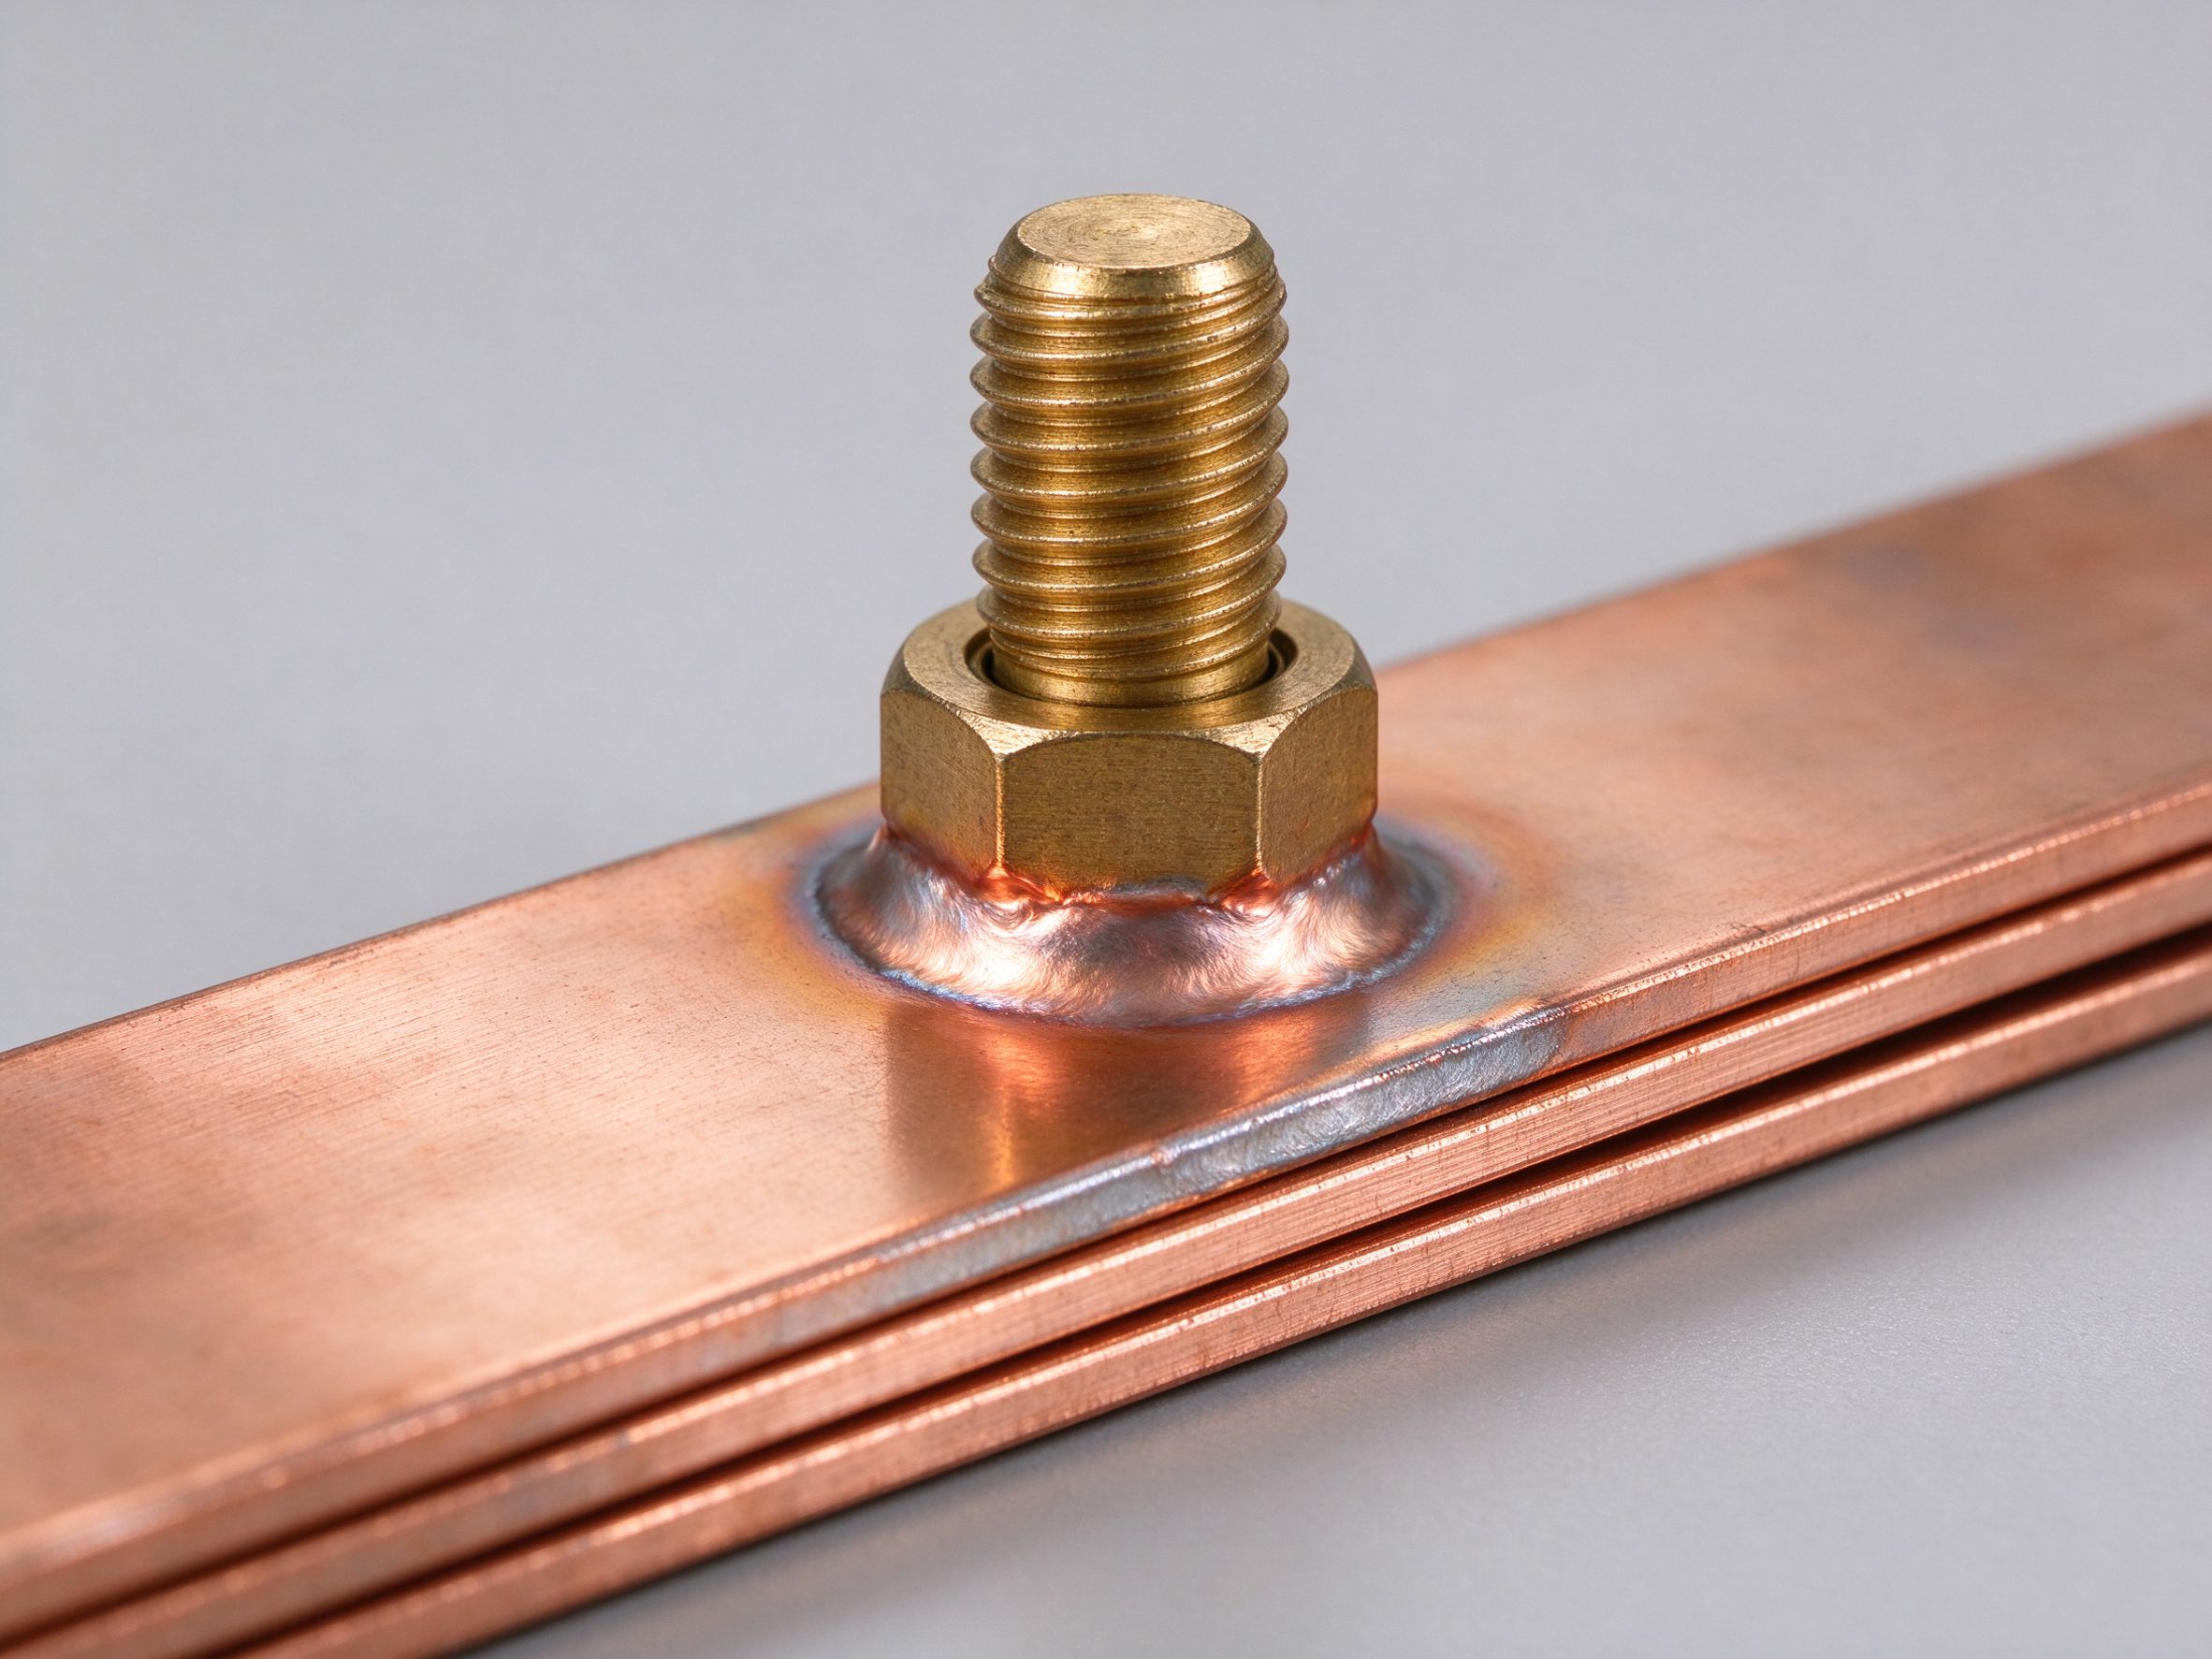
Le courant nominal d'une connexion est une histoire de résistance de contact, pas de section de cuivre. Un goujon M8 boulonné avec rondelle Belleville correcte et couple contrôlé sur surfaces étamées maintient la résistance dans la gamme du micro-ohm ; une jonction lâche ou corrodée peut la doubler en un an et pousser l'échauffement local au-delà de la limite diélectrique.
Pour le haut courant (600-2500 A), la préparation de surface fait la différence : étamage des deux faces, planéité dans l'empreinte, épaisseur conforme à la pratique UL 467. Le guide placage et corrosion couvre la face revêtement ; la règle pratique : une spécification de connexion énonce placage, planéité et couple ensemble.
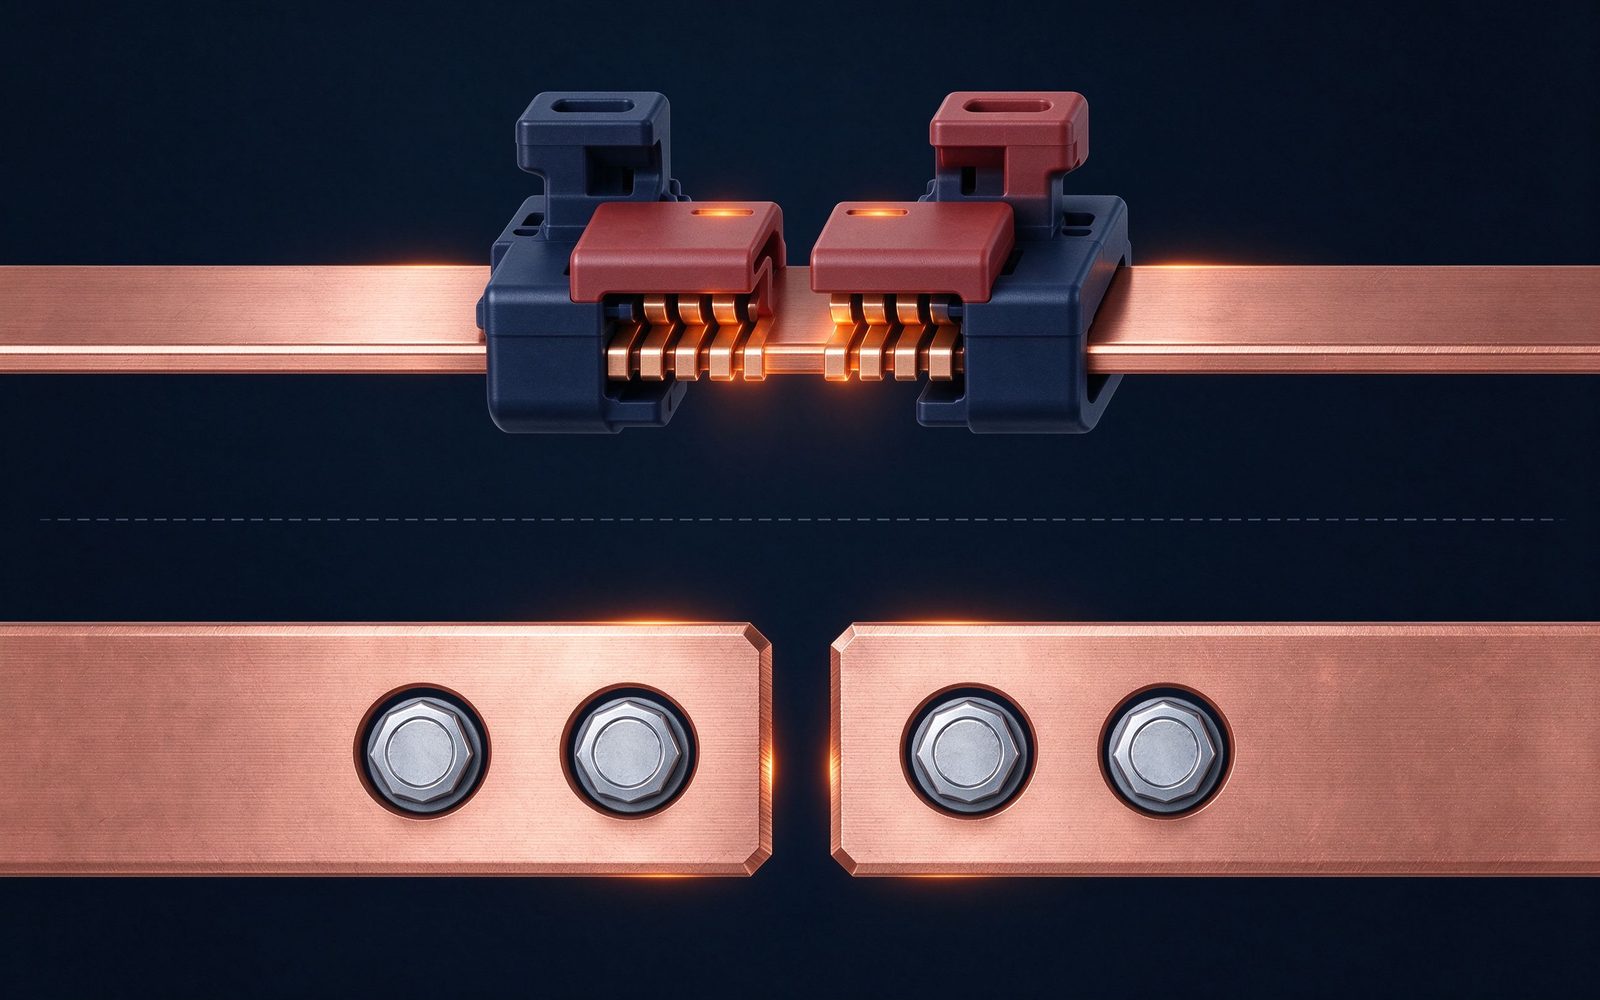
La vibration est la raison la plus courante pour laquelle une jonction à goujon échoue et une soudure gagne. Dans un poste, une cellule d'appareillage ou un pack batterie embarqué, les charges sinusoïdales et de choc desserrent les écrous conventionnels sur des milliers de cycles. La note sur les jonctions boulonnées en vibration liste les contre-mesures : écrous à embase crantée, rondelles frein, frein filet – et le vrai correctif : des géométries qui placent le plan de cisaillement à travers les faces serrées plutôt que dans la tige du fixateur.
Quand le spectre est sévère et l'accès médiocre, les connexions soudées ou crimpées sont la réponse robuste – c'est pourquoi la fusion cellule-barre dans les modules EV et ESS est presque universellement soudée.
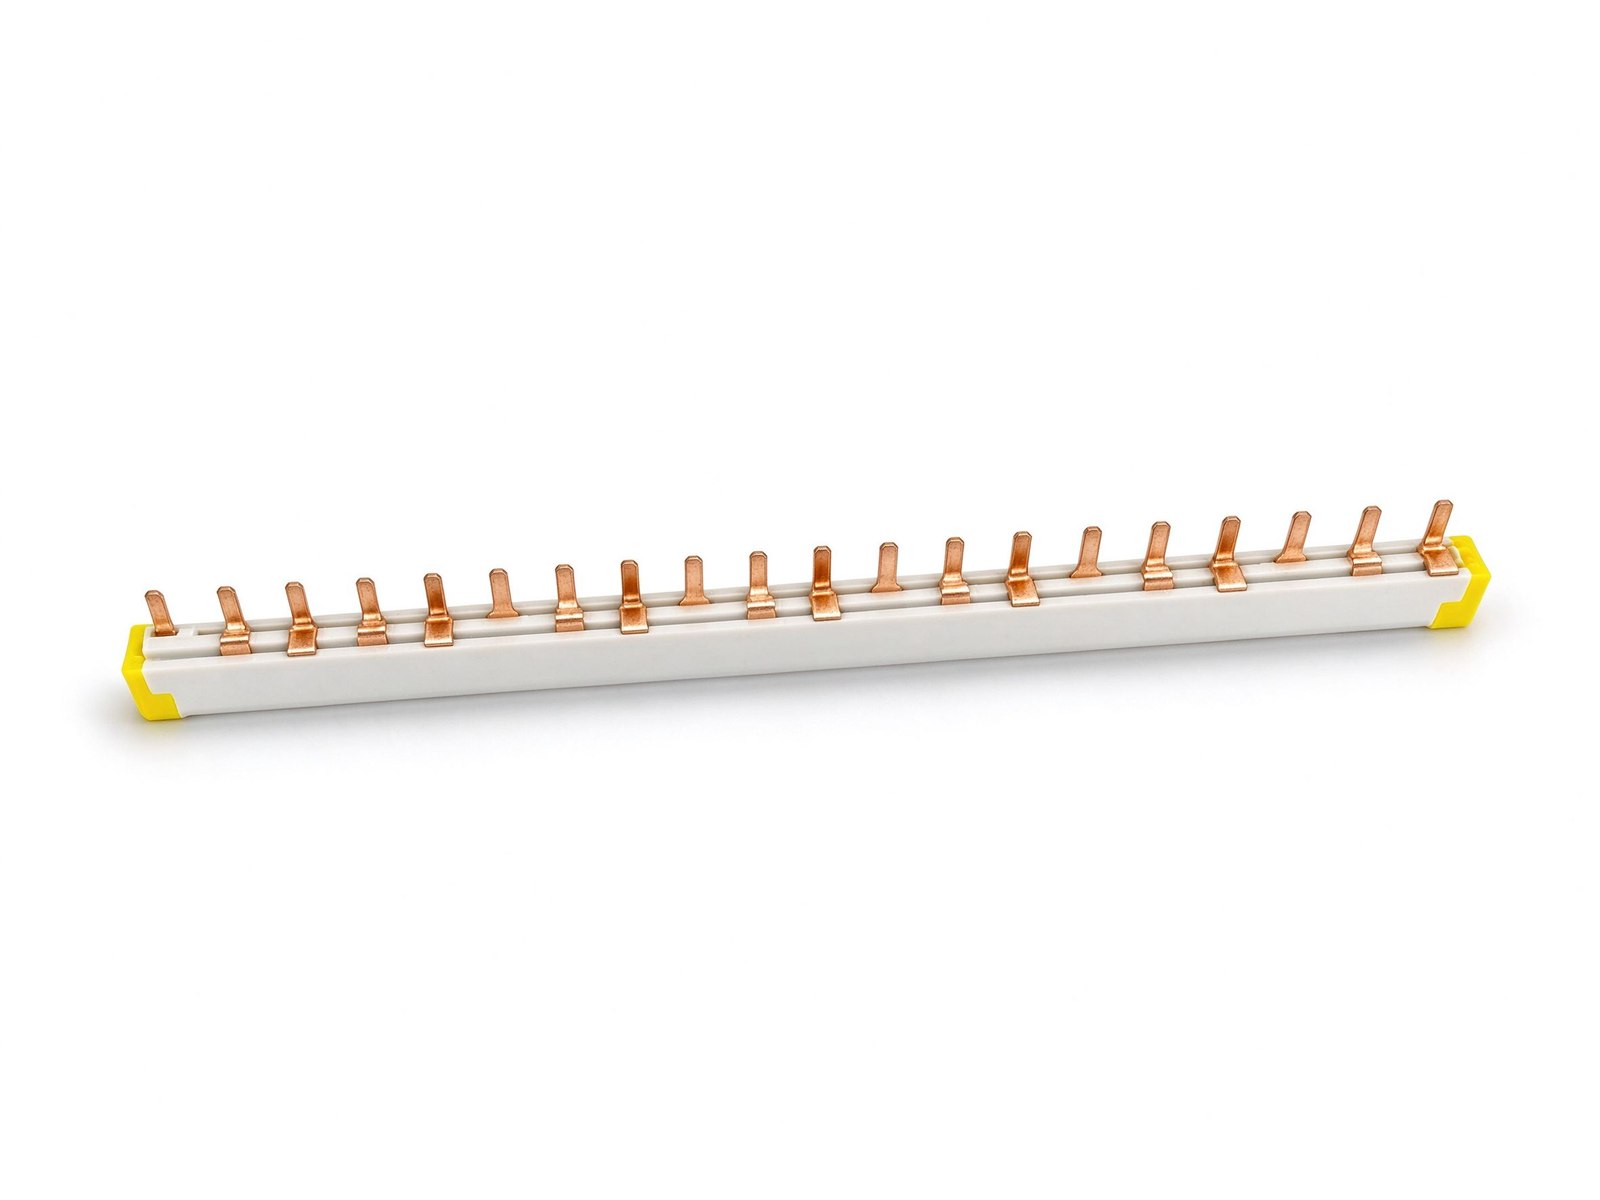
| Attribut | Goujon M6/M8 | Contact à lame | Soudé | Crimpé/pressé |
|---|---|---|---|---|
| Réparabilité | Oui – amovible | Oui – débranchable | Non – permanent | Non – permanent |
| Tolérance vibration | Bonne avec matériel | Bonne avec retenue | Excellente | Excellente |
| Contrôle résistance de contact | Couple + placage | Force ressort + placage | Liaison métallurgique | Matrice + vérification |
| Cycles thermiques | Plan de resserrage | Bon | Excellent | Bon |
| Assemblage sur site | Oui | Sans outil | Non | Outillage spécial |
| Service typique | Poste, appareillage, câbles | Rack/tiroir/module | Fusion cellule, liaisons module | Transitions câble-barre |
| Coût par jonction | Faible-moyen | Moyen | Moyen-élevé | Faible-moyen |
Valeurs relatives de planification ; la base d'essai suit la pratique UL 467 et IEC 61439-1.
Les cycles thermiques sont là où les jonctions boulonnées échouent en silence. Le cuivre se dilate d'environ 17 ppm/°C ; chaque cycle de puissance déplace microscopiquement les faces, et sur 10 000 cycles la couche d'oxyde croît si placage et pression ne sont pas corrects. Une jonction conçue pour 30 °C d'échauffement au courant nominal avec un bon placage survit ; une sous-plaquée non.
Le guide de fiabilité sous cycles thermiques explique les cycles d'essai et critères. Pour l'achat, exigez la preuve du fabricant sur la connexion spécifique – une courbe résistance-vs-cycles, pas un numéro de catalogue.
La plupart des barres de série portent plus d'une famille de connexions. Une barre d'électronique de puissance typique a des goujons M8 pour les câbles DC, des lames pour le module et des pads de soudure pour les liaisons internes de condensateurs. Les familles mixtes sont normales – la discipline est que chaque interface est conçue contre son propre service et documentée avec son propre plan couple/insertion/soudure.
C'est aussi là qu'un seul fabricant prouve sa valeur : découpe, placage, soudure de goujons, formage de lames et préparation de pads en une usine signifie des plans cohérents et un certificat couvrant l'ensemble. Le processus d'ingénierie sur mesure démarre de ce plan d'interfaces mixtes.
SHANYUAN cote goujons M6/M8, lames, soudure et crimp sur C11000 étamé et livre les certificats de jonction – la preuve que les acheteurs nord-américains exigent désormais, comme l'explique l'article relocalisation.
Les retours terrain sont le meilleur professeur en conception de connexions. Catégorie un : surchauffe de jonction boulonnée par dérive de couple – assemblée correctement, relâchée par les cycles, personne n'a resserré. Catégorie deux : fretting de lame en vibration – placage usé, résistance montée. Catégorie trois : qualité de soudure – une mauvaise fusion passe l'essai de traction statique mais échoue en cycles thermiques.
Chaque défaillance se mappe sur une prévention. La dérive de couple se prévient avec le guide de maintenance et sa table d'intervalles ; le fretting avec le guide placage ; les défauts de soudure avec le guide soudage par qualification de process et coupes.
Pour les acheteurs : demandez au fournisseur ses statistiques de retours et analyses de causes. Un fabricant qui suit les modes de défaillance est celui dont le prochain design survivra – une culture de preuve qui fait partie du système qualité.
Choisissez la connexion contre le service : goujons pour les jonctions de puissance réparables avec contrôle de couple, lames pour les interfaces débranchables, soudure pour les liaisons scellées à haute intégrité, crimp pour les transitions câble – et vérifiez tout avec résistance de contact mesurée et preuve de cycles thermiques. Pour le réseau à longs délais, combinez avec l'article Europe ; pour les ESS et data centers tropicaux, l'article Asie du Sud-Est montre les conditions les plus dures.
Incertain ? Envoyez circuit, courant et environnement de vibration – nous recommanderons le mix de connexions avec les données d'essai.
La borne est le point où une barre laminée rencontre le monde extérieur. Ce guide couvre l
Lire l’article
Un joint boulonné de barre échoue de deux façons : la vibration le desserre ou le cyclage
Lire l’article
Thomas O'Brien est ingénieur procédés de fabrication avec 14 ans d'expérience dans l'emboutissage, la lamination et l'usinage des bornes des barres omnibus laminées. Il gère des lignes de production pour les profilés découpés de précision, les couches d'isolation et l'u
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent en un jour ouvré.