도금은 종류, 두께, 대상 면을 명확히 지정하는 것이 핵심입니다.
도금은 종류, 두께, 대상 면을 명확히 지정하는 것이 핵심입니다.
버스바의 벌크 저항은 동에 의해 설정됩니다; 장기 신뢰성은 접촉 인터페이스에 의해 설정됩니다. 모든 볼트 이음부에서, 실제 전류 경로는 볼트 하중 하에서 함께 눌린 미세 돌기 세트입니다. 그 돌기 사이에서 환경이 일을 합니다: 산소, 습기, 황, 온도 사이클이 접촉 저항을 올리는 산화막을 성장시키고, 결과 열이 성장을 가속합니다.
도금의 기능은 동 표면을 산화 거동이 관리 가능한 금속으로 대체하는 것입니다 — 변형하여 깨끗한 금속을 노출할 만큼 부드럽거나(주석), 산화물이 전류를 차단하지 않을 만큼 전도성이거나(은), 마모 저항이 응용에서 요구되는 곳에 단단하고 안정적입니다(니켈).
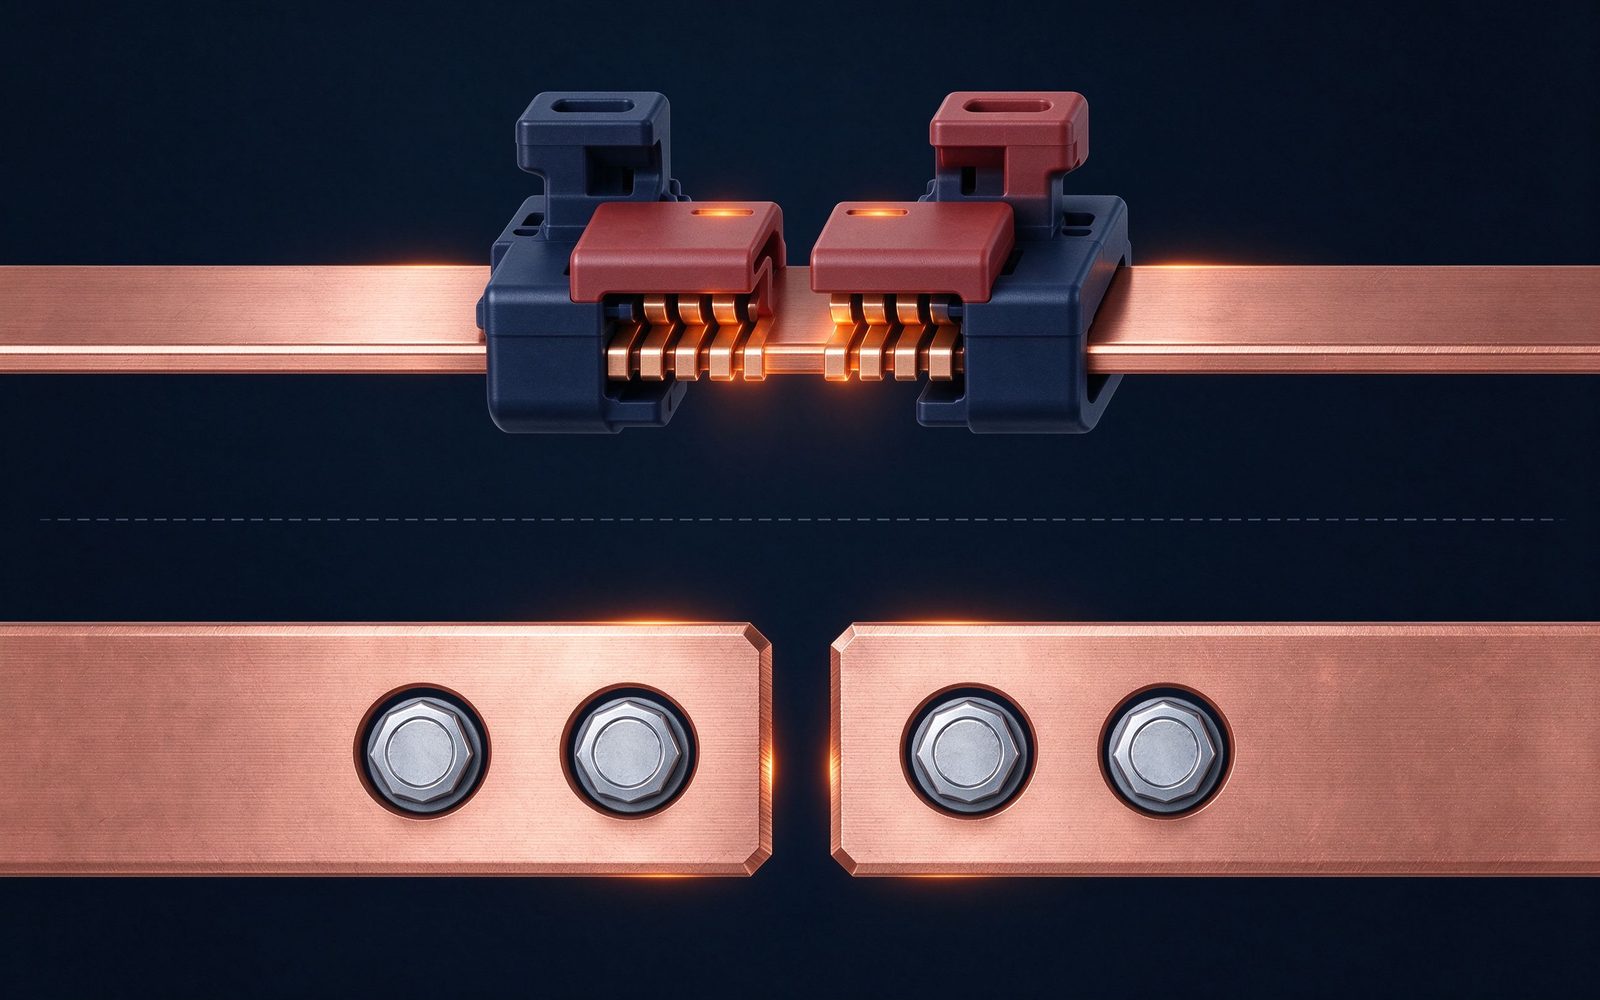
주석이 기본 버스바 접촉 마감인 이유가 있습니다. 벌크 전도율은 나쁩니다(~15% IACS). 하지만 도금은 얇고 중요한 메커니즘은 기계적입니다: 주석은 부드러우므로 볼트 압력 하에서 소성 변형하여 표면 산화물을 깨고 큰 진접촉 면적을 생성합니다(GRL Copper, 2026). 형성되는 산화물(SnO₂)은 절연체이지만, 부드러운 금속이 하중 하에서 신선한 소재를 계속 노출시켜 접촉 저항을 안정적으로 유지합니다.
두께는 전착 주석 코팅 표준인 ASTM B545에 따라 지정됩니다: 버스바 접촉에 대한 공개 관행은 전형적으로 3-10 µm이며, 모호한 표준 주석이 아니라 접촉부 국소 최소로 사양에 작성됩니다(Jumai, 2026; A&J Link, 2026).
주석 두께 밴드는 실제 한계를 가집니다. 최소 아래에서, 도금이 다공성이고 부식이 동에 도달하며 접촉 저항이 시간과 함께 상승합니다. 약 10 µm 위에서, 예압 안정성이 열화합니다 — 두꺼운 부드러운 코팅이 지속 볼트 하중 하에서 콜드 플로우하여 유지 접촉 압력을 감소시킵니다(A&J Link, 2026). 공학 답은 지정된 범위(예: 접촉부에 5-10 µm)이며, ASTM B545에 따라 자격 부여 부품에서 X선 형광이나 단면으로 검증하고, 제작 공차 가이드가 치수에 적용하는 동일 절차입니다.
밀착이 두 번째 요구입니다: 인터페이스에서 리프트하거나 블리스터가 생기는 도금은 전략을 무효화합니다. ASTM 밀착 시험과 로트 제어는 당사의 품질 시스템의 일부입니다.
순매트 주석은 모든 온도에서 위스커 — 절연을 브릿지할 수 있는 전도 필라멘트 — 를 성장시킵니다; 합금 첨가(Sn-Cu, Sn-Bi, Sn-Ni)가 리스크를 완화합니다(MakerStage, 2026). 버스바 접촉에 대해 실용적 우려는 파인 피치 전자와 다릅니다: 절연이 크고 기능에 대한 위스커 리스크가 더 낮지만, 사양이 요구하는 곳에는 여전히 완화가 적용됩니다 — 고객 요구에 따라 브라이트 또는 합금 주석, 또는 리플로우 도금.
주석 도금의 동작 온도 상한은 연속 약 150 °C 근처입니다; 그 위에서 코팅이 열화하며 은이나 니켈이 고려되어야 합니다(MakerStage, 2026).
은은 프리미엄 접촉 마감입니다. 모든 금속 중 가장 높은 전기 및 열 전도율을 가집니다(~105% IACS) 그리고, 독특하게도 산화물이 전도성입니다 — 따라서 표면이 산화된 후에도 인터페이스가 주석과 니켈 인터페이스처럼 열화하지 않습니다(GRL Copper, 2026). 은도금 고전류 단자의 접촉 저항은 전형적으로 0.1-1 mΩ(또는 버스바 스케일에서 3-10 µΩ)이며, 주석의 10-30 µΩ 대비(GRL ESS 데이터, 2026).
자동차와 고전류 단자에 대한 전형적 은도금은 3-10 µm 범위입니다(TONFUL, 2026). 페널티: 은은 황 민감입니다 — 황화은이 산업과 해안 대기에서 변색합니다 — 그리고 비쌉니다. 환경이 제어되는 곳(밀봉 컨버터 하우징, 견인 모듈)과 전류 밀도가 높은 곳에서, 은은 프리미엄을 벌어들입니다; 이음부가 먼지 많은 유틸리티 환경에 있으면, 주석의 기계적 거동이 더 잘 서빙할 수 있습니다.
니켈은 경도와 마모 저항(빈번한 짝결합, 슬라이딩 접촉)과 언더레이어로 선택되지만, 최종 접촉 마감으로 근본적 단점을 가집니다: 돌파하기 높은 접촉력이 필요한 강인하고 수동적인 산화물을 형성하며, 힘이 없으면 인터페이스 저항이 높게 머뭅니다(GRL Copper, 2026). 하중이 토크에 의해 제어되는 볼트 버스바 이음부에서, 최종 레이어로 니켈은 일반적으로 회피됩니다; 니켈-언더-은 또는 니켈-언더-주석 조합이 접촉 페널티 없이 경도를 사용합니다.
고객에 대한 결정 매트릭스: 마모와 반복 짝결합은 니켈 보유 스택을 선호; 장기 접촉 안정성은 주석 또는 은 탑코트를 선호합니다.
버스바 이음부의 현장 부식은 몇 가지 반복 모드를 따릅니다: 이종 금속이 만나는 곳의 갈바닉 부식(부적절한 전이 하드웨어가 있는 알루미늄-동 이음부, 당사의 알루미늄 대 동 기사에서 다룸); 대기 변색(은의 황화물, 동의 산화물); 진동과 열 사이클이 접촉을 연마하는 미세 모션 인터페이스에서 프레팅 부식; 부분 밀봉 이음부에서 습기 구동 갈바닉 작용.
각 모드는 도금 답을 가집니다: 이종 이음부에 적절한 전이 도금과 하드웨어, 습기에 밀봉하거나 그리스 인터페이스, 프레팅이 지배하는 곳에 합금 또는 더 단단한 도금.
열 사이클이 버스바 이음부를 숨 쉬게 합니다: 동, 도금, 하드웨어 사이 차등 팽창이 접촉에 미세 모션을 생성하고, 반복 스크럽이 표면을 연마합니다 — 프레팅. 디브리스가 산화하고, 접촉 저항이 상승하며, 이음부가 더 뜨겁게 돌고 사이클이 가속됩니다. 열 관리 가이드와 단락 내전 가이드(오늘 발표)가 둘 다 기계 측면을 만집니다; 프레팅에 대한 도금 답은 모션 하에서 깨끗한 인터페이스를 유지하는 도금입니다 — 주석의 부드러움이 돕고, 은의 전도성 산화물이 돕고, 적절한 토크와 하드웨어(Belleville 와셔, 제어 팽창)가 모션 자체를 감소시킵니다.
도금 선택은 동작 온도와 상호작용합니다. 주석 도금은 산화와 크립이 가속하기 전까지 연속 약 150 °C까지 정격입니다; 은은 유효 범위를 실질적으로 연장합니다(견인과 항공우주 접촉 인터페이스는 더 뜨겁게 돕니다); 니켈 보유 스택이 가장 높은 온도를 처리하지만 접촉력 페널티를 십니다. 온도와 도금의 접합이 접촉 예산이 온도 상승 계산을 만나는 곳입니다: IEC 61439 한계 하 105-130 °C에서 도는 이음부는 65 K 상승으로 캡된 이음부와 다른 도금 결정입니다.
현장 서비스를 견딜 도금 사양은 다음처럼 읽힙니다: ASTM B545에 따른 주석 도금, 접촉부 국소 최소 5-10 µm, 매트 또는 리플로우; ASTM B571에 따른 밀착; 첫 번째 제품과 정의된 로트 간격에 XRF로 검증. 은의 경우: 접촉부 니켈 언더레이어 1-3 µm 위 은도금 5-10 µm, 지정된 곳에 변색 저항 마감. 니켈 보유 스택의 경우, 언더레이어 두께와 탑코트가 별도로 지정됩니다.
요점은 정밀입니다: 도면의 주석 도금은 결과 범위를 생성합니다; 접촉부 ASTM B545에 따른 5-10 µm는 수십 년을 견디는 이음부를 생성합니다.
적층 버스바의 경우, 도금이 제조와 상호작용합니다: 볼트 접촉이 될 주석(또는 은) 표면은 적층 전반에 걸쳐 깨끗하게 머물러야 합니다 — 마스킹, 등록, 핸들링이 모두 중요하며, 적층과 접촉 사이 오염이 도금을 무효화하기 때문입니다. 제조 공정 기사가 적층 시퀀스를 다룹니다; 소재 팀의 도금 스케줄이 그 안에 통합되어 접촉부가 정확히 지정된 대로 출하됩니다.
2026년 기록적인 동 가격에서(당사의 동 공급 분석 참조), 도금 선택의 증분 비용이 더 중요해집니다: 은은 모든 암페어에 귀금속 비용을 추가합니다; 주석은 저렴합니다; 니켈은 중간. ESS 버스바에 대한 2026 업계 비교(GRL, 2026년 9월)는 다음처럼 프레임합니다: 주석은 비용과 실내 성능에서 승리, 은은 전도율과 황 없는 환경에서 승리, 결정은 절대적이 아니라 맥락적입니다. 2026년 저장과 태양광 빌드아웃 볼륨에 대해(당사의 저장 시장 기사에서 다룸), 도금 결정은 이제 각주가 아니라 BOM의 라인 아이템입니다.
도금된 이음부의 검증: 정의된 토크에서 인터페이스 전반 접촉 저항 측정(단자 연결 가이드에 따라 밀리옴 레벨), 프레팅 레짐을 재현하는 열 사이클 시험, 그리고 — 자격 부여를 위해 — 조립된 이음부에 온도 상승 시험. 도금 두께, 밀착, 다공성은 소재 측면 검사; 토크, 표면 상태, 하드웨어는 조립 측면 검사. 둘 다 인입 검사와 생산 기록에 속합니다.
반복되는 도금 실수: 두께 미지정(주석 도금)이 1 µm로 출하되어 1년 만에 부식; 밀봉 없는 황 풍부 환경의 은; 토크 제어 볼트 이음부의 최종 마감으로 니켈; 적층 중 오염된 도금; 부드러운 코팅이 정착하기 전에 토크가 적용되어 열 사이클에 걸쳐 예압 손실. 각각은 측정 가능한 현장 비용을 가집니다 — 접촉 저항 드리프트, 핫 이음부, 현장 재토크 캠페인 — 그리고 각각은 사양 시간에 예방 가능합니다.
버스바 접촉의 도금은 몇 마이크론 금속으로 쓰인 수십 년 부식 전략입니다. 일꾼 이음부에 주석 — 부드럽고, 자가 치유, 저렴, ASTM B545 지정. 전류 밀도와 산화물 거동이 요구하는 곳에 은 — 전도성 산화물, 더 높은 비용, 황 의식. 언더레이어와 마모 답으로 니켈, 최종 접촉 마감으로는 거의 아닙니다. 두께 범위, 표준, 고장 모드는 모두 알려져 있습니다; 공학은 응용과 환경별로 적용하는 것입니다.
당사 소재 엔지니어는 이음부 조건과 환경을 루프에 넣어 모든 맞춤 버스바에 도금 스케줄을 지정합니다 — 그리고 품질 기록이 검증을 부품과 함께 출하합니다.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
