도면에서 완벽히 맞는 버스바가 벤딩 프레스에서 실패하는 것은 흔하다: 구리가 가공 경화되고, 스프링백이 각도를 어긋나게 하며, 좁은 내부 반경이 표면과 절연을 깬다. 이 가이드의 규칙은 벤딩을 제조의 놀라움에서 설계된 기능으로 바꾼다.
도면에서 완벽히 맞는 버스바가 벤딩 프레스에서 실패하는 것은 흔하다: 구리가 가공 경화되고, 스프링백이 각도를 어긋나게 하며, 좁은 내부 반경이 표면과 절연을 깬다. 이 가이드의 규칙은 벤딩을 제조의 놀라움에서 설계된 기능으로 바꾼다.
구리는 압연되고, 압연이 입자 방향을 준다. 입자에 평행한 벤딩(압연 방향을 따르는 벤드 라인)은 가로 벤딩보다 더 잘 깨진다.
스탬핑 블랭크에서는 가능하면 벤드 라인을 압연 방향과 가로로 정렬하라. 블랭크가 방향성이 있다면 도면이 방향을 지정해야 한다.
방향성 블랭크에서는 압연 방향을 화살표로, 상대 벤드 라인을 표시하라. 부품이 다른 방향의 두 벤드를 가진 경우, 블랭크 레이아웃이 각 벤드가 보는 방향을 결정한다.
도금은 평평한 블랭크에 또는 벤딩 후에 적용되며, 순서가 위험을 바꾼다. 벤딩 전에 적용된 주석은 벤드 외부 표면에서 균열 또는 박리될 수 있다.
노출 단자의 베스트 프랙티스: 먼저 벤딩, 나중에 도금. 사전 도금 재료가 필요한 곳에는 더 큰 반경을 쓰고 퍼스트 아티클에서 벤드 시험으로 밀착을 확인하라.
구리는 벤딩 후 탄성 복귀한다: 부품이 공구 각도에서 열린다. 양은 템퍼, 두께, 반경에 의존 — 연질 구리에서 전형적으로 1~3°, 더 단단한 템퍼에서 더 많다.
제조는 오버벤딩(공구 각도를 목표보다 약간 좁게)으로 보상한다. 도면은 공구 각도가 아니라 최종 각도와 그 공차를 지정해야 한다; 보상은 공장이 관리한다.
보상은 공구 설계의 일부다: 펀치 각도를 목표보다 좁게 설정하고 다이 반경을 최종 내부 반경에 유지한다. 스프링백이 로트 경도에 따라 변하므로, 입고 구리 경도를 측정하는 제조사가 각도 공차를 더 확실하게 유지한다.
벤딩 치수는 벤드 자체의 오류를 누적한다: 각도 공차, 벤드 라인 위치, 스프링백. ISO 2768-mk가 출발점; 더 엄격한 각도 공차(±0.5° 이상)는 달성 가능하지만 더 많은 조정과 검사를 요구한다.
조립이 정말 필요로 하는 것보다 조이지 마라. 구속되지 않은 플랜지의 공차는 어떤 조립도 보호하지 않고 비용과 검사 시간을 더한다.
벤딩은 단면적을 바꾸지 않으므로, 벤딩 버스바의 DC 암페어 용량은 직선과 같다 — 단, 좁은 벤드의 국부 변형이 저항을 약간 올리고 고전류 사용 시 핫스팟을 만들 수 있다.
높은 듀티 사이클 링크에서는 반경 벤드를 쓰고 벤드에서의 전류 밀도를 직선 바 한계 이하로 유지하라.
5mm 바의 L자 버스바(90° 벤드)는 최소 5~10mm의 내부 반경이 필요하다. U자 버스바(두 벤드)는 일관된 반경과, 양쪽 다리를 각도 공차 내에서 평행하게 유지하는 벤드 할당을 요구한다.
두 경우 모두 중립축(작은 반경에서 거의 두께 중앙)이 전개 길이를 정의한다; 공급업체에 블랭크 길이를 외형 치수가 아니라 중립축에서 확인하도록 하라.
전개 길이는 반경과 같은 주의를 받을 자격이 있다. 작은 반경에서는 중립축이 두께 중앙 근처, 큰 반경에서는 이동한다. 벤드 라인에서 5mm 짧게 잘린 블랭크는 대부분의 도면이 허용하는 것보다 더 많이 플랜지 위치를 어긋나게 한다.
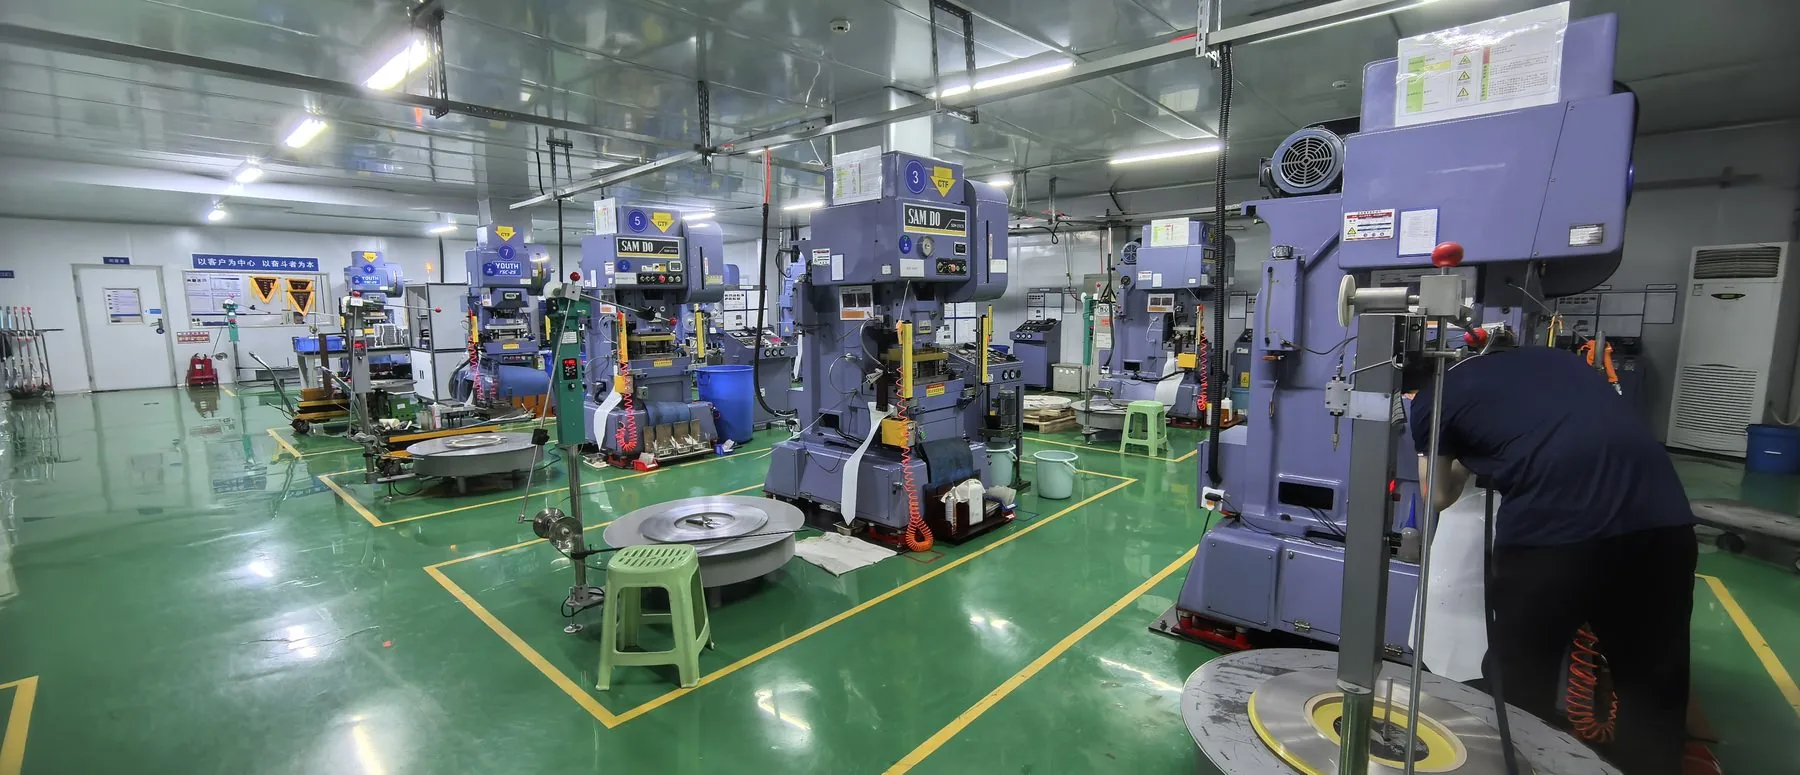
소량과 대형 바는 프로그래밍 가능한 스톱퍼가 있는 CNC 벤딩 프레스로 성형되고, 고물량 소형 부품은 순차 벤딩의 프로그레시브 다이로 스탬핑된다.
SHANYUAN은 사내에서 CNC 벤딩과 스탬핑을 수행하며, 각 셋업에서 반경·각도·도금 무결성의 퍼스트 아티클 관리를 한다.
도면을 보내기 전: (1) 연질 구리에서 내부 반경 ≥ 두께의 1배, 도금·절연 부품은 그 이상; (2) 가능하면 벤드 라인을 입자와 가로로; (3) 도금 순서 정의(먼저 벤딩, 나중에 도금 선호); (4) 현실적 각도 공차; (5) 중립축에서 전개 길이; (6) 공구 공간(최소 플랜지 길이); (7) 벤드 구간 전류 밀도 확인.
항목 1과 3이 가장 흔한 두 현장 장애 — 구리 균열과 도금 박리 — 를 막는다.
세 가지 캐비닛 레이아웃을 생각하자. 하나, 90°에서 차단기에 도달해야 하는 수직 버스: 6mm 바는 6~12mm의 내부 반경이 필요하고, 벤드는 다리당 약 15~25mm의 높이를 소비한다. 둘, 차단기 두 열 사이의 U자 전송 바: 두 벤드 모두 같은 반경을 쓰고, 다리 간 공차는 스톱퍼가 유지한다. 셋, 낮은 프로파일 DC 버스의 얕은 S자 벤드: 반대 방향의 두 벤드로, 각각이 다른 쪽의 공구에서 공간이 필요하다.
세 경우 모두 설계 순서는 같다: 먼저 반경을 결정하고, 중립축에서 전개 길이를 계산하고, 입자 방향을 표시하고, 각도 공차를 현실적으로 유지한다.
네 번째 언급할 가치가 있는 경우: 벤딩 버스바가 마운팅 브래킷도 겸한다. 복합 부품은 부품 수를 절약하지만 벤드 공차를 장착 구멍 패턴에 결합한다 — DFM 대화가 조립 전체를 구한다.
벤딩 반경은 설계 파라미터이며 공장의 뒷생각이 아니다. 규칙은 단순하다 — 반경은 두께의 1배 이상, 입자와 가로로 벤딩, 벤딩 후 도금, 스프링백 보상 — 그리고 벤딩을 캐비닛에서 가장 싼 배선 도구로 만든다.
SHANYUAN은 각 DFM 패스에서 벤딩 형상을 검토하고 도면에서 1영업일로 견적한다 — 벤딩·적층 조합도 포함.
요약하자면: 벤딩은 가장 싼 배선 도구이자 가장 흔한 스크랩 원천이다. 반경 규칙을 적용하고, 입자와 가로로 구부리고, 나중에 도금하고, 스프링백을 보상하고, DFM 검토를 게이트로 삼아라 — 벤딩 버스바는 제조 위험에서 경쟁 우위로 변한다.
벤딩 버스바는 특징적인 방식으로 불량이 납니다. 각각 시각적 신호가 있습니다. 조인 벤드 바깥면의 구리 균열(반경 과소 또는 압연 방향 오류), 도금의 들뜸 또는 박리(도금 후 벤딩), 벤드부의 유전체 박리(적층 스택 벤딩), 그리고 보정되지 않은 스프링백으로 인한 각도 오류입니다.
초품 검사는 벤드 반경(프로파일 게이지), 각도(각도기 또는 CMM), 도금 무결성(벤드 시험편), 절연품은 벤드 영역을 가로지르는 내전압 점검을 포함해야 합니다.
샘플링 빈도는 공정에 달려 있습니다. 프로그램 가능한 백스톱이 있는 CNC 프레스 브레이크는 각도를 잘 유지하므로 로트별 초품과 주기적 점검이면 충분합니다.
세 가지 일반적인 캐비닛 배치를 생각해 봅시다. 첫째, 차단기에 90°로 닿아야 하는 수직 메인 버스. 두께 6mm 바는 내부 반경 6-12mm가 필요하고 벤드는 다리당 약 15-25mm 높이를 소모합니다. 둘째, 두 줄의 차단기 사이의 U자형 전송 바. 두 벤드 모두 같은 반경을 사용하고 다리 간 공차는 백스톱 위치가 유지합니다. 셋째, 낮은 프로파일 DC 링크용 얕은 S 벤드. 반대 방향의 두 벤드가 있으며 각각 상대의 툴링으로부터 여유가 필요합니다.
세 경우 모두 설계 순서는 같습니다. 먼저 반경을 결정하고, 중립축에서 전개 길이를 계산하고, 압연 방향을 표시하고, 각도 공차를 현실적으로 남겨 둡니다.
네 번째 케이스도 이름을 붙일 가치가 있습니다. 장착 브래킷을 겸하는 벤드 바입니다. 전기기계 복합 부품은 부품 수를 절약하지만 벤드 공차를 장착 구멍 패턴에 결합시킵니다. 한 번의 DFM 대화가 전체 조립을 구합니다.
의심스러우면 금형을 절단하기 전에 벤드 배치를 공급업체에 검토를 보내십시오. 검토는 며칠, 재작업은 몇 주가 걸립니다.
Thomas O'Brien은 적층 버스바의 스탬핑, 적층, 단자 가공에 14년 경력을 가진 제조 공정 엔지니어입니다. 정밀 절단 프로파일, 절연층, CNC 단자 가공 생산 라인을 관리하며 치수 제어와 대량 생산 재현성에 주력합니다. TU Dublin에서 기계공학 디플로마를 취득했습니다. 버스바 제조와 자동화 생산 라인에 대해 집필합니다.