Thanh cái khớp hoàn hảo trên bản vẽ thường thất bại ở máy uốn: đồng hóa cứng, đàn hồi ngược làm lệch góc, và bán kính trong chật nứt bề mặt và cách điện. Quy tắc của hướng dẫn này biến uốn từ bất ngờ sản xuất thành chức năng thiết kế.
Thanh cái khớp hoàn hảo trên bản vẽ thường thất bại ở máy uốn: đồng hóa cứng, đàn hồi ngược làm lệch góc, và bán kính trong chật nứt bề mặt và cách điện. Quy tắc của hướng dẫn này biến uốn từ bất ngờ sản xuất thành chức năng thiết kế.
Uốn kéo căng bề mặt ngoài và nén bề mặt trong của đồng. Dưới bán kính trong tới hạn, biến dạng bề mặt vượt độ dẻo của vật liệu và vết nứt nhỏ xuất hiện.
Với đồng, bán kính tới hạn đó được biểu thị theo bội số độ dày: chật hơn khoảng 1× độ dày, rủi ro nứt tăng nhanh.
Đồng C11000 ủ mềm uốn dễ nhưng hóa cứng — vùng uốn cứng hơn và kém dẻo hơn, điều quan trọng cho bất kỳ lần uốn sau tại cùng vị trí.
Thứ tự thao tác để các lần uốn tới hạn đến trước khi hóa cứng, hoặc chỉ định độ cứng bán cứng nơi cần độ bền cuối cao hơn.
Có cả hiệu ứng độ dày thực tế: thanh mỏng uốn với bán kính tương đối lớn, còn thanh dày nhanh chóng chạm giới hạn dẻo. Thanh 3 mm thường nhận bán kính trong 3-4 mm; thanh 12 mm cần 15-25 mm.
Quy tắc thực hành cho C11000: bán kính trong tối thiểu ≈ 1× độ dày cho đồng mềm, 1,5-2× cho bán cứng và 2-3× nơi lớp phủ hoặc cách điện phải sống sót qua lần uốn. Thanh dày (10 mm trở lên) thường cần tỷ lệ lớn hơn.
Khi nghi ngờ, chỉ định bán kính lớn hơn: cái giá là vài milimét không gian, lợi ích là không nứt và không phế phẩm.
Đồng được cán, và cán tạo hướng hạt. Uốn song song hạt (đường uốn theo hướng cán) nứt nhiều hơn uốn ngang hạt.
Trên phôi dập, căn chỉnh đường uốn ngang hướng cán khi có thể. Bản vẽ nên chỉ hướng nếu phôi được định hướng.
Trên phôi định hướng, đánh dấu hướng cán bằng mũi tên và các đường uốn tương đối. Nếu chi tiết có hai lần uốn theo hướng khác nhau, cách bố trí phôi quyết định hướng mỗi lần uốn thấy.
Uốn sắc (bán kính gần như không) tập trung toàn bộ biến dạng vào một đường và nứt cả đồng lẫn lớp phủ. Uốn bán kính phân bổ biến dạng trên cung và là lựa chọn duy nhất hợp lý cho chi tiết phủ hoặc cách điện.
Nếu uốn sắc không tránh được, hãy chấp nhận tuổi thọ mỏi giảm và kiểm tra thêm — và nêu trong rà soát DFM.
Lớp phủ được áp trên phôi phẳng hoặc sau khi uốn, và thứ tự thay đổi rủi ro. Thiếc phủ trước khi uốn có thể nứt hoặc bong ở bề mặt ngoài của chỗ uốn.
Thực hành tốt nhất cho đầu nối nhìn thấy: uốn trước, phủ sau. Nơi cần vật liệu phủ sẵn, dùng bán kính lớn hơn và xác nhận độ bám bằng thử uốn trên chi tiết đầu tiên.
Cho thanh cái cách điện (nhiều lớp), uốn được thực hiện trên đồng trần trước khi cán, hoặc lớp cán được thiết kế để chứa chỗ uốn. PET và Nomex không giãn như đồng; uốn khối nhiều lớp làm nứt hoặc tách điện môi.
Nếu chi tiết cuối phải uốn và cách điện, hai lựa chọn: uốn đồng trần theo quy tắc trên rồi áp cách điện bịt kín theo hình dạng, hoặc thiết kế lớp cán thành các đoạn phẳng nối bởi hình học của chỗ uốn.
Đồng đàn hồi ngược sau khi uốn: chi tiết mở ra khỏi góc dụng cụ. Lượng phụ thuộc độ cứng, độ dày và bán kính — điển hình 1-3° với đồng mềm, nhiều hơn với độ cứng cao.
Sản xuất bù bằng uốn quá (góc dụng cụ hơi chật hơn mục tiêu). Bản vẽ nên chỉ định góc cuối và dung sai của nó, không phải góc dụng cụ; xưởng quản lý việc bù.
Việc bù là một phần thiết kế dụng cụ: góc chày đặt chật hơn mục tiêu và bán kính khuôn giữ ở bán kính trong cuối. Vì đàn hồi ngược biến đổi theo độ cứng lô, nhà sản xuất đo độ cứng đồng đầu vào giữ dung sai góc đáng tin hơn.
Kích thước uốn cộng dồn sai số của chính lần uốn: dung sai góc, vị trí đường uốn và đàn hồi ngược. ISO 2768-mk là điểm khởi đầu; dung sai góc chặt hơn (±0,5° hoặc tốt hơn) đạt được nhưng tốn thêm chỉnh và kiểm tra.
Chỉ siết những gì lắp ráp thực sự cần. Dung sai trên lưỡi không ràng buộc thêm chi phí và thời gian kiểm tra mà chẳng bảo vệ lắp ghép nào.
Uốn không thay đổi tiết diện, nên ampacity DC của thanh uốn bằng thanh thẳng — nhưng biến dạng cục bộ của uốn chật làm tăng nhẹ điện trở và có thể tạo điểm nóng khi vận hành dòng cao.
Cho liên kết chu kỳ cao, dùng uốn bán kính và giữ mật độ dòng tại chỗ uốn ở giới hạn thanh thẳng hoặc thấp hơn.
Thanh chữ L (uốn 90°) cho thanh 5 mm cần bán kính trong ít nhất 5-10 mm. Thanh chữ U (hai lần uốn) đòi bán kính nhất quán và khoản phân bổ uốn giữ cả hai chân song song trong dung sai góc.
Trong cả hai trường hợp, trục trung hòa (gần nửa độ dày cho bán kính nhỏ) định nghĩa chiều dài khai triển; yêu cầu nhà cung cấp xác nhận chiều dài phôi từ trục trung hòa, không phải từ kích thước ngoài.
Chiều dài khai triển xứng đáng sự cẩn thận như bán kính. Với bán kính nhỏ, trục trung hòa gần nửa độ dày; với bán kính lớn nó dịch chuyển. Phôi cắt ngắn 5 mm tại đường uốn tạo lưỡi lệch vị trí nhiều hơn hầu hết bản vẽ cho phép.
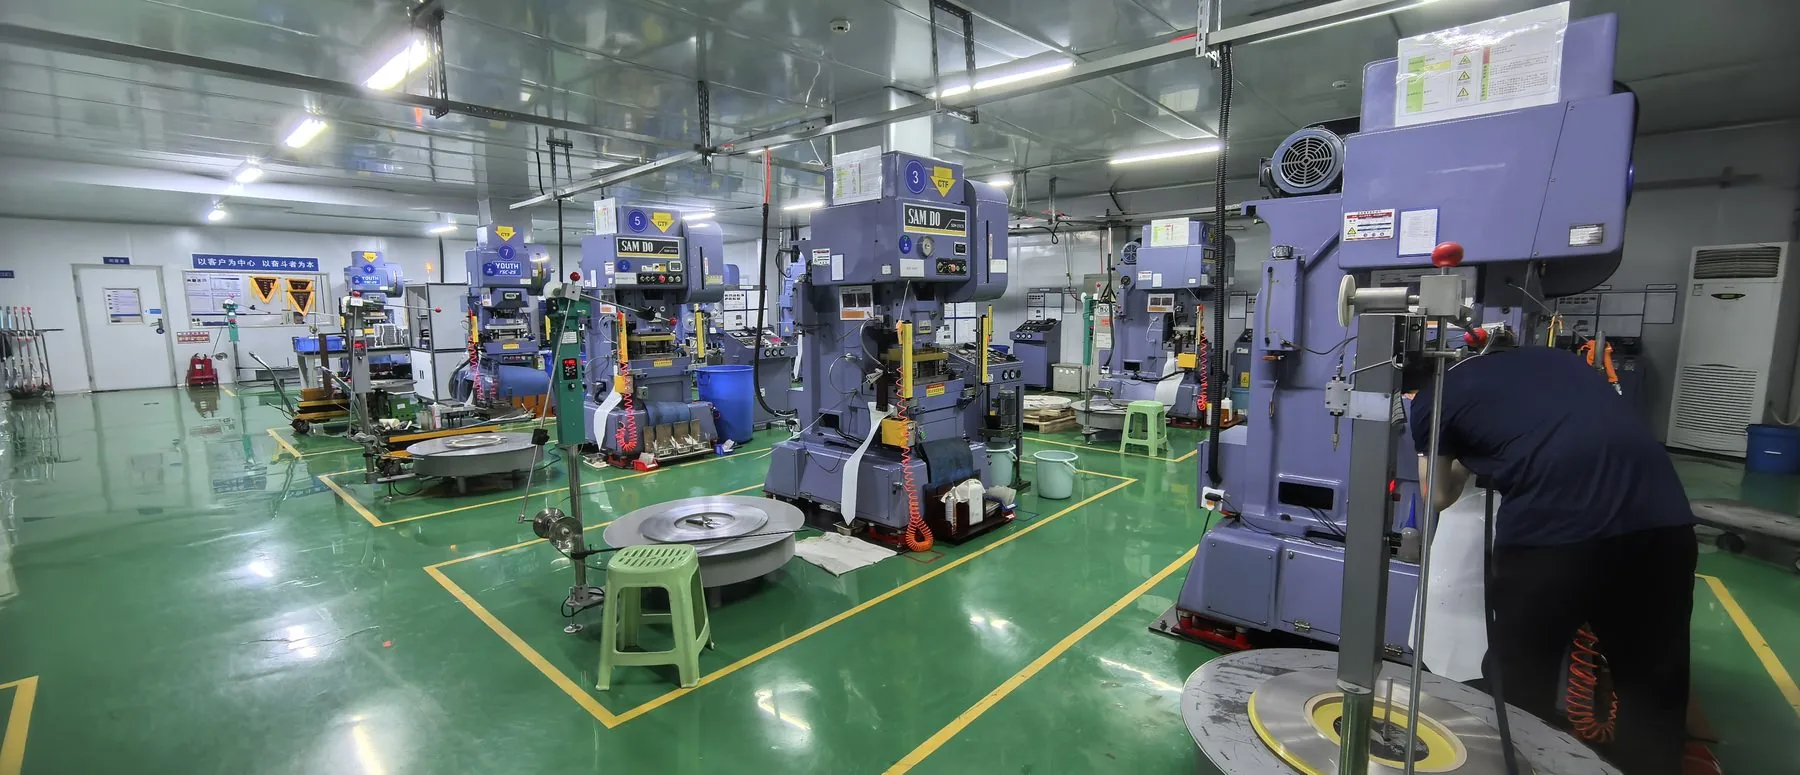
Loạt nhỏ và thanh lớn được tạo hình trên máy uốn CNC với chặn lập trình được; chi tiết nhỏ khối lượng lớn được dập bằng khuôn tiến bộ uốn theo trình tự.
SHANYUAN thực hiện uốn CNC và dập nội bộ, với kiểm soát chi tiết đầu tiên về bán kính, góc và tính toàn vẹn lớp phủ ở mỗi lần chỉnh.
Trước khi gửi bản vẽ: (1) bán kính trong ≥ 1× độ dày cho đồng mềm, nhiều hơn cho phủ hoặc cách điện; (2) đường uốn ngang hạt khi có thể; (3) thứ tự phủ xác định (uốn trước phủ sau được ưu tiên); (4) dung sai góc thực tế; (5) chiều dài khai triển từ trục trung hòa; (6) không gian dụng cụ (chiều dài lưỡi tối thiểu); (7) mật độ dòng đoạn uốn được kiểm.
Điểm 1 và 3 ngăn hai sự cố hiện trường phổ biến nhất: nứt đồng và bong lớp phủ.
Xét ba bố trí tủ. Một, bus dọc phải vươn tới cầu dao ở 90°: thanh 6 mm cần bán kính trong 6-12 mm, và lần uốn tiêu tốn khoảng 15-25 mm chiều cao mỗi chân. Hai, thanh truyền chữ U giữa hai hàng cầu dao: cả hai lần uốn dùng cùng bán kính, và dung sai chân-chân do chặn giữ. Ba, uốn chữ S nông cho bus DC thấp: hai lần uốn ngược hướng, mỗi lần cần không gian khỏi dụng cụ của lần kia.
Trong cả ba trường hợp, trình tự thiết kế giống nhau: quyết bán kính trước, tính chiều dài khai triển từ trục trung hòa, đánh dấu hướng hạt và để dung sai góc thực tế.
Trường hợp thứ tư đáng nêu: thanh uốn đồng thời làm giá lắp. Chi tiết kết hợp tiết kiệm số chi tiết nhưng ghép dung sai uốn với mẫu lỗ bắt — một cuộc trao đổi DFM cứu cả bộ lắp.
Bán kính uốn là thông số thiết kế, không phải suy nghĩ muộn của xưởng. Quy tắc đơn giản — bán kính ít nhất 1× độ dày, uốn ngang hạt, phủ sau khi uốn, bù đàn hồi ngược — và chúng biến uốn thành công cụ dẫn dây rẻ nhất của tủ.
SHANYUAN rà soát hình học uốn ở mỗi vòng DFM và báo giá trong một ngày làm việc từ bản vẽ, gồm cả tổ hợp uốn và nhiều lớp.
Tóm lại: uốn là công cụ dẫn dây rẻ nhất và nguồn phế phẩm phổ biến nhất. Áp quy tắc bán kính, uốn ngang hạt, phủ sau, bù đàn hồi ngược, và để rà soát DFM làm cửa — thanh uốn khi đó chuyển từ rủi ro sản xuất thành lợi thế cạnh tranh.
Thanh cái uốn hỏng theo những cách đặc trưng, và mỗi cách có dấu hiệu thị giác riêng: đồng nứt ở bề mặt ngoài của nếp uốn chặt (bán kính quá nhỏ hoặc sai hướng thớ), mạ bong hoặc tróc (uốn sau khi mạ), tách lớp điện môi tại nếp uốn (uốn một khối ép) và sai góc do đàn hồi ngược không được bù.
Kiểm tra sản phẩm đầu tiên phải bao gồm bán kính uốn (dưỡng đo biên dạng), góc (thước đo góc hoặc CMM), tính toàn vẹn của lớp mạ (mẫu thử uốn) và, với chi tiết cách điện, kiểm tra điện áp cao qua vùng uốn.
Tần suất lấy mẫu phụ thuộc quy trình: máy ép uốn CNC với cữ chặn lập trình giữ góc tốt, vì vậy kiểm tra sản phẩm đầu tiên mỗi lô cộng kiểm tra định kỳ thường là đủ.
Hãy xem xét ba bố trí tủ phổ biến. Thứ nhất, thanh chính đứng phải tới một máy cắt ở góc 90°: thanh dày 6 mm cần bán kính trong 6-12 mm, và nếp uốn tiêu tốn khoảng 15-25 mm chiều cao mỗi chân. Thứ hai, thanh truyền hình chữ U giữa hai hàng máy cắt: cả hai nếp uốn dùng cùng bán kính, và dung sai chân-với-chân được giữ bởi vị trí cữ chặn. Thứ ba, nếp uốn chữ S nông cho một liên kết DC thấp: hai nếp uốn ngược hướng, mỗi nếp cần khoảng hở khỏi khuôn của nếp kia.
Trong cả ba trường hợp, trình tự thiết kế là như nhau: quyết định bán kính trước, tính chiều dài khai triển từ trục trung hoà, đánh dấu hướng thớ và để dung sai góc ở mức thực tế.
Trường hợp thứ tư đáng nêu tên: thanh uốn kiêm giá đỡ lắp đặt. Các chi tiết cơ-điện kết hợp tiết kiệm số lượng linh kiện nhưng gắn dung sai uốn với mẫu lỗ khoan lắp đặt — một cuộc trao đổi DFM cứu cả cụm lắp ráp.
Khi nghi ngờ, hãy gửi bố trí uốn cho nhà cung cấp xem xét trước khi cắt khuôn; việc xem xét mất vài ngày, việc làm lại mất vài tuần.
Độ tin cậy một thanh cái quyết định ở 2 mm đầu của bản v: vị trí lỗ, góc uốn và trạng thái
Đọc bài viết
Mỗi giờ dành cho DFM trước một báo giá thanh cái tùy chỉnh tiết kiệm một tuần làm lại. Đây
Đọc bài viết
Đầu cực là nơi thanh cái ép lớp gặp thế giới bên ngoài. Hướng dẫn này đề cập trụ ren M6/M8
Đọc bài viết
Thomas O'Brien là kỹ sư quy trình sản xuất với 14 năm kinh nghiệm dập, ép lớp và gia công đầu nối cho thanh cái ép lớp. Ông quản lý dây chuyền sản xuất hồ sơ cắt chính xác, lớp cách điện và gia công CNC, tập trung vào kiểm soát kích thước và độ lặp lại ở quy mô lớn. Ông viết về sản xuất thanh c
Gửi hồ sơ dòng điện, cấp điện áp và loại đầu nối — kỹ sư của chúng tôi trả lời trong một ngày làm việc.