月~金 9:00–18:00 · 中国標準時(UTC+8)· 山東省・中国
News · Mechanical Design & Manufacturing

バスバーの曲げ半径と曲げ加工:銅と積層部品の設計ルール

図面で完璧に合うバスバーが曲げプレスで失敗するのはよくある:銅が加工硬化し、スプリングバックが角度をずらし、狭い内半径が表面と絶縁を割る。このガイドのルールは曲げを製造の驚きから設計された機能に変える。

BySHANYUAN Mechanical Design Engineering Team Mechanical Design & Manufacturing Technical Note

図面で完璧に合うバスバーが曲げプレスで失敗するのはよくある:銅が加工硬化し、スプリングバックが角度をずらし、狭い内半径が表面と絶縁を割る。このガイドのルールは曲げを製造の驚きから設計された機能に変える。

1. 曲げ半径に下限がある理由

曲げは銅の外表面を引き伸ばし、内表面を圧縮する。臨界内半径以下では、表面変形が材料の延性を超え、微細割れが現れる。

銅では、その臨界半径は板厚の倍数で表される:約1×板厚より狭いと割れリスクが急上昇する。

2. 銅の延性と加工硬化

焼きなましC11000銅は曲げやすいが加工硬化する — 曲げ領域は硬く延性が低くなり、同じ場所でのその後の曲げに影響する。

重要曲げが硬化の前に来るよう工程を順序付け、より高い最終強度が必要な場所では半硬調質を指定する。

板厚の実用効果もある:薄いバーは大きな相対半径で曲がり、厚いバーはすぐ延性限界に達する。3mmバーは通常3-4mmの内半径を取り、12mmバーは15-25mmを必要とする。

3. 最小曲げ半径のルール

C11000の実用ルール:最小内半径 ≈ 軟銅で板厚の1倍、半硬で1.5-2倍、めっきや絶縁が曲げを生き延びる必要がある場所は2-3倍。厚いバー(10mm以上)は通常より大きな比率を必要とする。

迷ったら大きい半径を指定する:コストは数ミリのスペース、利益は割れゼロとスクラップゼロだ。

4. 曲げ方向と圧延方向

銅は圧延され、圧延が粒方向を与える。粒に平行な曲げ(圧延方向に沿った曲げ線)は横断曲げより割れやすい。

打ち抜きブランクでは、可能な場合は曲げ線を圧延方向と横断に合わせる。ブランクが方向付けられるなら図面は方向を指定すべきだ。

方向付けられたブランクでは、圧延方向を矢印で、相対曲げ線をマークする。部品が異なる向きの2曲げを持つ場合、ブランクレイアウトが各曲げが見る方向を決める。

5. 急曲げとR曲げ

鋭い曲げ(ほぼゼロ半径)はすべての変形を一本の線に集中させ、銅とめっきの両方を割る。半径曲げは変形を弧に分散させ、めっき・絶縁部品の唯一の賢明な選択だ。

鋭い曲げが避けられない場合、疲労寿命低下と追加検査を受け入れ — DFMレビューで指摘する。

6. 曲げ部のめっき健全性

めっきは平らなブランクまたは曲げ後に施され、順序がリスクを変える。曲げ前に施されたスズは曲げ外表面で割れまたは剥離し得る。

露出端子のベストプラクティス:先に曲げ、後にめっき。予めめっきされた材料が必要な場所ではより大きな半径を使い、ファーストアーティクルで曲げ試験により密着を確認する。

7. 絶縁・積層部品:異なる課題

絶縁(積層)バスバーでは、曲げはラミネート前に裸銅で行うか、ラミネーションを曲げに対応するよう設計する。PETとNomexは銅のように伸びない;積層スタックを曲げると誘電体が割れまたは層間剥離する。

最終部品が曲げと絶縁の両方を必要とする場合、2つの選択肢:上のルールで裸銅を曲げてから適合封止絶縁を適用するか、ラミネーションを曲げ形状で接続された平面セグメントとして設計する。

8. スプリングバック補正

銅は曲げ後に弾性回復する:部品は工具角度から開く。量は調質、板厚、半径に依存 — 軟銅で典型的に1-3°、硬い調質でより多い。

製造は過曲げ(工具角度を目標よりわずかに狭く)で補償する。図面は工具角度でなく最終角度とその公差を指定すべきだ;補償は工場が管理する。

補償は工具設計の一部だ:パンチ角度を目標より狭く設定し、ダイ半径を最終内半径に保つ。スプリングバックはロット硬度で変化するため、入荷銅硬度を測定する製造者は角度公差をより確実に維持する。

9. 曲げ部品の公差

曲げ寸法は曲げ自体の誤差を累積する:角度公差、曲げ線位置、スプリングバック。ISO 2768-mkが出発点;より厳しい角度公差(±0.5°以上)は達成可能だが、より多くの調整と検査を要する。

組み立てが本当に必要とする以上に締めないこと。拘束されないフランジの公差は、いかなる組み立ても保護せずコストと検査時間を追加する。

10. 曲げと断面:許容電流は維持される

曲げは断面積を変えないため、曲げバスバーのDCアンペア容量は直線と同じ — ただし狭い曲げの局所変形は抵抗をわずかに上げ、高電流使用時にホットスポットを作り得る。

高デューティサイクルリンクでは半径曲げを使い、曲げ部の電流密度を直線バーの限界以下に保つ。

11. 設計例:L形とU形

5mmバーのL字バスバー(90°曲げ)は少なくとも5-10mmの内半径を必要とする。U字バスバー(2曲げ)は一貫した半径と、両脚を角度公差内で平行に保つ曲げ割当を要求する。

どちらの場合も、中立軸(小半径でほぼ板厚中央)が展開長を定義する;サプライヤーにブランク長を外形寸法でなく中立軸から確認させる。

展開長は半径と同じ注意に値する。小半径では中立軸は板厚中央近く、大半径では移動する。曲げ線で5mm短く切られたブランクは、ほとんどの図面が許す以上にフランジ位置をずらす。

12. 生産能力:ベンダー加工とスタンピング

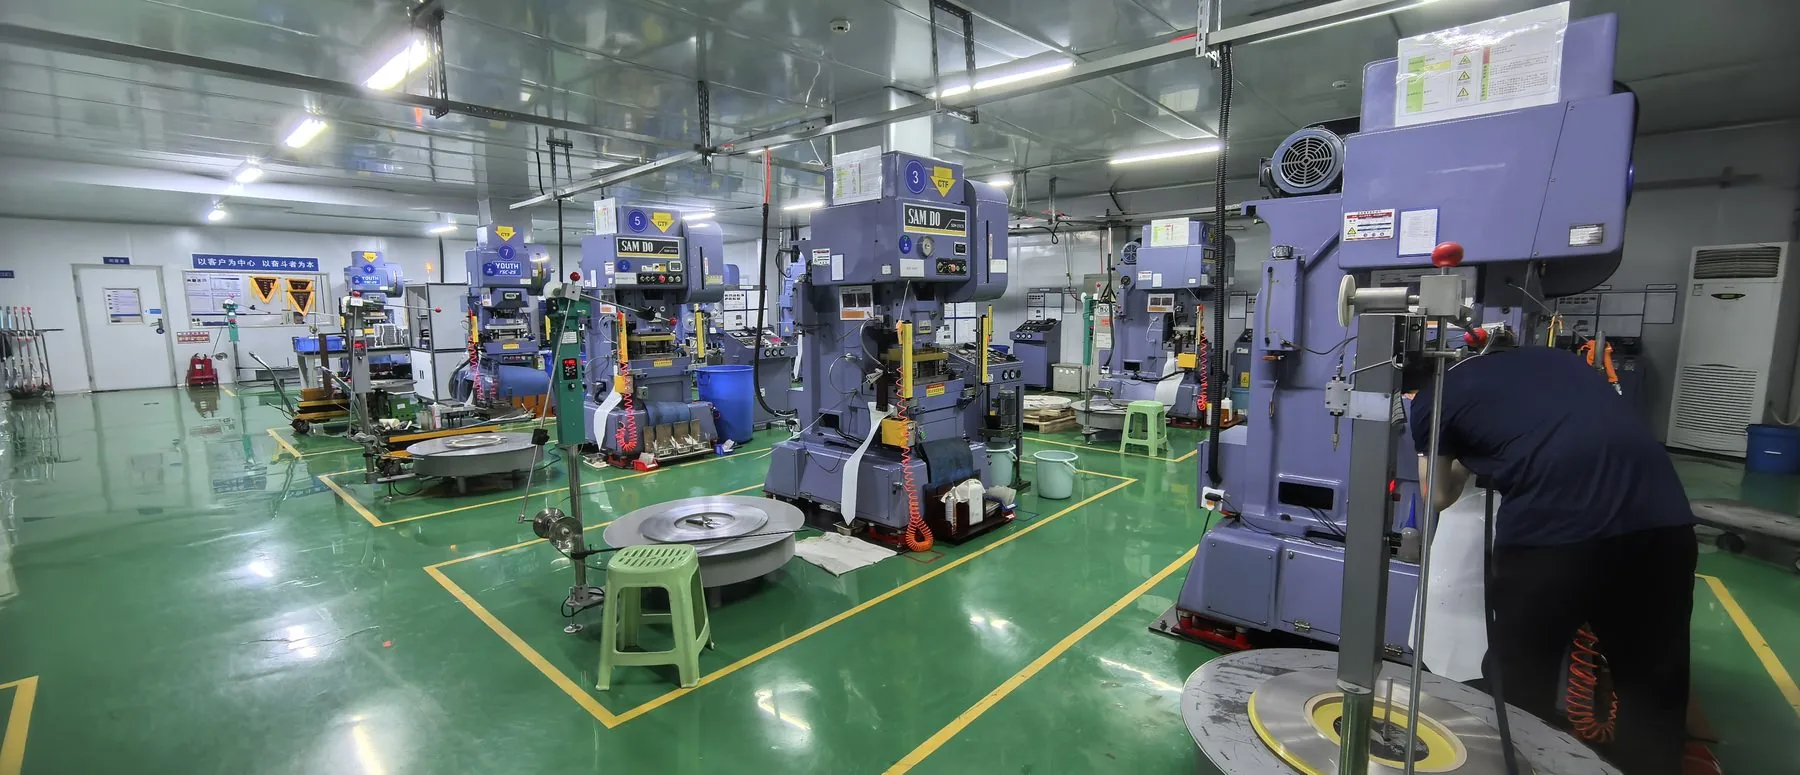
小ロットと大型バーはプログラム可能なストッパ付きCNC曲げプレスで成形され、高量の小型部品は順序曲げのプログレッシブダイで打ち抜かれる。

SHANYUANは社内でCNC曲げと打ち抜きを実施し、各段取りで半径・角度・めっき完全性のファーストアーティクル管理を行う。

13. 曲げバスバーのDFMチェックリスト

図面を送る前:(1) 軟銅で内半径 ≥ 板厚の1倍、めっき・絶縁部品はそれ以上;(2) 可能なら曲げ線を粒と横断に;(3) めっき順序を定義(先曲げ後めっきを優先);(4) 現実的な角度公差;(5) 中立軸からの展開長;(6) 工具スペース(最小フランジ長);(7) 曲げ区間の電流密度を確認。

項目1と3が最も一般的な2つの現場障害 — 銅割れとめっき剥離 — を防ぐ。

14. 結論

3つのキャビネットレイアウトを考える。1つ目、90°で遮断器に達する必要がある垂直バス:6mmバーは6-12mmの内半径を必要とし、曲げは脚あたり約15-25mmの高さを消費する。2つ目、遮断器2列間のU字転送バー:両曲げは同じ半径を使い、脚間公差はストッパで保持。3つ目、低プロファイルDCバスの浅いS字曲げ:逆方向の2曲げで、各々が他方の工具からスペースを必要とする。

3つのすべてで設計順序は同じ:最初に半径を決め、中立軸から展開長を計算し、粒方向をマークし、角度公差を現実的に保つ。

4つ目のケース:曲げバスバーが取り付けブラケットを兼ねる。複合部品は部品点数を節約するが、曲げ公差を取付穴パターンに結合する — DFMの会話が組み立て全体を救う。

15. 曲げ接続と溶接・ボルト接続の比較

曲げ半径は設計パラメータであり、工場の後付けではない。ルールは単純 — 半径は板厚の1倍以上、粒と横断に曲げ、曲げ後にめっき、スプリングバックを補償 — そして曲げをキャビネットで最も安い配索ツールにする。

SHANYUANは各DFMパスで曲げ形状をレビューし、図面から1営業日で見積もる — 曲げ・積層の組み合わせも含む。

要するに:曲げは最も安い配索ツールであり、最も一般的なスクラップ源だ。半径ルールを適用し、粒と横断に曲げ、後でめっきし、スプリングバックを補償し、DFMレビューをゲートにせよ — 曲げバスバーは製造リスクから競争優位に変わる。

16. 品質検査とよくある欠陥

曲げバスバーは特徴的な形で不良になります。それぞれに視覚的サインがあります。きつい曲げの外面での銅割れ(半径過小または圧延方向の誤り)、めっきの浮きや剥がれ(めっき後の曲げ)、曲げ部での誘電体デラミネーション(積層スタックの曲げ)、そして補正されていないスプリングバックによる角度誤差です。

初品検査では、曲げ半径(プロファイルゲージ)、角度(分度器またはCMM)、めっき完全性(曲げ試験片)、絶縁品では曲げ領域をまたぐ耐電圧チェックをカバーすべきです。

サンプリング頻度は工程に依存します。プログラム可能なバックストップ付きCNCベンダーは角度保持に優れるため、ロットごとの初品プラス定期チェックで通常十分です。

17. 事例:曲げを含むキャビネット配線

一般的なキャビネットのレイアウトを3つ考えます。第一に、ブレーカーに90°で届かなければならない垂直主バス。厚さ6mmのバーは内半径6-12mmを必要とし、曲げは脚ごとに約15-25mmの高さを消費します。第二に、2列のブレーカー間のU字型転送バー。両方の曲げが同じ半径を使い、脚間公差はバックストップ位置が保持します。第三に、低背DCリンク用の浅いS曲げ。逆方向の2つの曲げがあり、それぞれが他方の金型とのクリアランスを必要とします。

3つのケースすべてで設計の順序は同じです。先に半径を決め、中立軸から展開長を計算し、圧延方向をマークし、角度公差を現実的なものに残します。

4つ目のケースも名前を挙げる価値があります。取付ブラケットを兼ねる曲げバーです。電気機械複合部品は部品点数を節約しますが、曲げ公差を取り付け穴パターンに結合させます。1回のDFM対話が組立全体を救います。

迷ったら、金型を切る前に曲げレイアウトをサプライヤーにレビューしてもらいましょう。レビューは数日、手直しは数週間かかります。
板厚の1倍軟質C11000の実用的最小内半径。
1.5-2倍半硬銅の推奨範囲。
2-3倍めっきまたは絶縁が曲げを生き延びる必要がある場所の範囲。
1-3°軟銅の典型的スプリングバック、過曲げで補償。
±0.5°CNC曲げで達成可能な角度公差、調整コスト付き。
9.4mm50Hzでの銅の表皮深さ。
よくある質問

Frequently asked questions

銅バスバーの最小曲げ半径は?
軟質C11000で板厚の1倍以上、半硬で1.5-2倍、めっきや絶縁が曲げを生き延びる必要がある場所は2-3倍。厚いバーはより大きな比率を必要とする。
曲げはバスバーの定格電流を下げる?
断面積は変わらないためDCアンペア容量は基本的に維持される。狭い曲げは局所変形とわずかな抵抗増加を作る;高デューティサイクルリンクでは曲げ部の電流密度を直線バー限界以下に保つ。
積層バスバーは曲げられる?
積層スタックの曲げは、銅のように伸びないPET/Nomexを割れまたは層間剥離させる。選択肢:先に裸銅を曲げて適合封止絶縁を適用するか、ラミネーションを平面セグメントとして設計する。
スプリングバック補償の責任は?
製造者だ。工具角度を過曲げして最終角度を達成し、図面は最終角度と公差を指定し、工具角度は指定しない。
関連

続きを読む

打抜・曲げ・公差:信頼できるバスバーを支えるDFM数値
製造

打抜・曲げ・公差:信頼できるバスバーを支えるDFM数値

打抜、曲げ、積層位置合わせの公差。量産ばらつきが接点と絶縁に及ぼす影響と、設計段階で入れるべき許容値を解説。

記事を読む
積層バスバーDFMチェックリスト2026:図面を送る前に確認すべき項目
設計

積層バスバーDFMチェックリスト2026:図面を送る前に確認すべき項目

量産図面を送る前の設計製造レビュー要点を一覧化。誘電体選定、端面シール、端子ピッチ、公差を出荷前に確認する。

記事を読む
バスバーの端子種類と接続:スタッド・ブレード・溶接タブ・ヒューズリンク
端子

バスバーの端子種類と接続:スタッド・ブレード・溶接タブ・ヒューズリンク

スタッド、ブレード、溶接タブ、ヒューズリンク各端子の特徴。相手コネクタ・モジュールピッチに合わせた端子設計を実例で示す。

記事を読む
Thomas O'Brien
Thomas O'Brien製造プロセスエンジニア

Thomas O'Brienは製造プロセスエンジニアで、積層バスバーのプレス、積層、端子加工に14年の経験があります。精密切断プロファイル、絶縁層、CNC端子加工の生産ラインを管理し、寸法制御と量産再現性に注力しています。TU Dublinで機械工学のディプロマを取得。バスバー製造と自動化生産ラインについて執筆しています。
プレス積層CNC加工
プロフィール全文を見る

この用途向けにバスバーを設計中ですか?

電流プロファイル・電圧クラス・端子タイプをお送りください — 1営業日以内にエンジニアが回答します。