多くのバスバー問い合わせは部品番号または定格電流から始まり、本来構成を駆動すべき条件から始まらない。本ガイドはそれらの条件を、設計者と調達担当者が同じ会議で使える反復可能な選定マトリクス、if-then 規則、RFQ チェックリストへ変換する。母線(バスバー)の構成選定を扱う。
多くのバスバー問い合わせは部品番号または定格電流から始まり、本来構成を駆動すべき条件から始まらない。本ガイドはそれらの条件を、設計者と調達担当者が同じ会議で使える反復可能な選定マトリクス、if-then 規則、RFQ チェックリストへ変換する。母線(バスバー)の構成選定を扱う。
本ガイドは一つの問いに答える。プロジェクトの所与の条件に対し、問い合わせを出す前にどのバスバー構成とどの供給経路を確定すべきか。これは意思決定フレームワークであり、銅が電流を運ぶ仕組みの入門書ではない。設計レビューでの形状推奨、RFQ に入れるチェックリスト、過大仕様または過小仕様の部品を早期に捉える手段が必要な場合、以下のマトリクスと規則は会議室で使えるよう作られている。
本フレームワークは同時に二読者へ向けられる。エンジニアは導体ファミリー、層数、絶縁、接合形式を選ぶ。調達担当者はそれらの条件を完全な問い合わせへ変換し、供給者がプレースホルダ見積もりではなく製作可能な部品を見積もれるようにする。七つの次元、意思決定マトリクス、if-then 規則、RFQ チェックリストは、プロジェクトファイルへそのまま複写できるよう書かれている。
範囲境界を率直に述べる。本ガイドは構成種別と供給経路の選定のみを扱う。製造元のスクリーニング方法(工場監査、品質証拠、能力、商業適合)はバスバー製造元デューデリジェンスガイドで扱う。競合見積もりの正規化方法(銅ベース、冶具、めっき、試験範囲、納入条件)は見積比較フレームワークで扱う。内製対外注の論争は行わない。その損益分岐の問いは内製対購入フレームワークである。積層スタック内の層数トレードオフは層数選定ガイドに詳述し、注文レベルの総所有コストは別の TCO フレームワークである。
マトリクスの前にもう一つの境界を述べる。以下の電流、電圧、沿面距離、温度、振動の限度はすべて工学的カテゴリーであり、認証済み閾値ではない。最終数値はプロジェクト仕様と選定組立品の形式試験報告書に由来する。本ガイドはどの条件を確認すべきかを示すもので、申請用途の承認済み限度が何かを示すものではない。
バスバー選定が誤る最も多いのは、一つの条件が意思決定全体を担う場合である。購入者は高電流を見て提示される最も重い積層スタックを求め、または厳しい予算を見て屋外に置かれる部品からめっきを削ぎ落とす。以下のマトリクスは七つの条件から始まる。適切な構成とは七つすべてが整合する箇所だからである。
七つを順に検討する。電流・電圧次元が導体と絶縁範囲を絞り込み、環境次元が表面処理と封止を選び、数量・リードタイム次元が特注冶具を正当化できるかを決め、文書次元が選定経路が監査連鎖の求める証拠を実際に生み出せるかを確認する。
連続電流が断面と熱経路を決める。定常電流を担う条材は抵抗損失で発熱し、銅面積、断面形状、条材周囲の空気流動、隣接熱源が共同で温度上昇を決める。表皮効果と近接効果は高周波で電流を導体表面へ押しやり、インバータまたは整流器波形の高調波含有分が損失を DC 換算値以上に引き上げる。許容電流計算ガイドはそれらのディレーティング手順を詳述する。
ピーク電流は別の理由で重要である。短時間事故電流と投入ピークは、ピーク値の二乗に比例する電磁力を生み、接合は弛みまたは降伏なくその負荷に耐えなければならない。連続加熱だけで断面決めされた部品は熱的に問題なく見えても、事故事象時に機械的に故障し得る。問い合わせには両数値を記録する。定常アンペア、ピークアンペア、ピーク持続時間、反復頻度である。
電流だけでは構成ファミリーを選べない。400 A の走行は、清潔な盤内の単一剛性条材にも、コンバータ内の二層積層リンクにも、振動する二モジュール間の可撓箔区分にもなり得る。残り六次元に依存する。電流を経路決定ではなく断面入力として扱う。
電圧クラスは導体間絶縁が何をすべきかを決め、保持する銅量ではない。空間距離は充電部間の空気距離、沿面距離はその間の絶縁表面に沿った距離である。両者は電圧、汚染度、標高とともに広がり、選ぶ誘電体の材料グループにも依存する。これらの距離がどうスケールするかの参照は IEC 60664-1 の絶縁協調表であり、実際の値はプロジェクト仕様が定める。
積層スタック内部では、隣接平面は空気ではなく薄い誘電体フィルムで隔てられる。それが故障モードを変える。鋭い銅縁、フィルムのピンホールと空隙が電界を集中させ部分放電を開始し得、部分放電は数千運転時間をかけ絶縁を侵食する。したがって部分放電感受性の設備には、適格誘電体、打ち抜き縁の縁逃げ、完成スタックでの合格測定が必要となる。価格で買う一般フィルムはその確認を単独では通らないことが多い。
バスバー設計ガイドを読む際は、空間距離と沿面距離が表面沿いと空気中のどちらで測定されるかに留意する。図面上で許容に見える配置も、コネクタ、ネジ頭、ラベルが沿面経路を横切ると故障し得る。それらの界面は早期に指摘する。冶具前の穴移動やスロット追加は安価だが、スタック積層後は高価である。
四つの構成ファミリーがほとんどのバスバープログラムをカバーする。条件に照合する前に、各ファミリーが何を買い何を代償とするかを把握する。
単一剛性条材 — 一枚の銅またはアルミ導体を打抜き、曲げ、機械加工して形状とし、必要な面を絶縁する。最も単純で生産コストの低いファミリーで、ボルト接合の検査も容易である。電流経路は一つであり、近接導体間のループインダクタンスを打ち消さない。
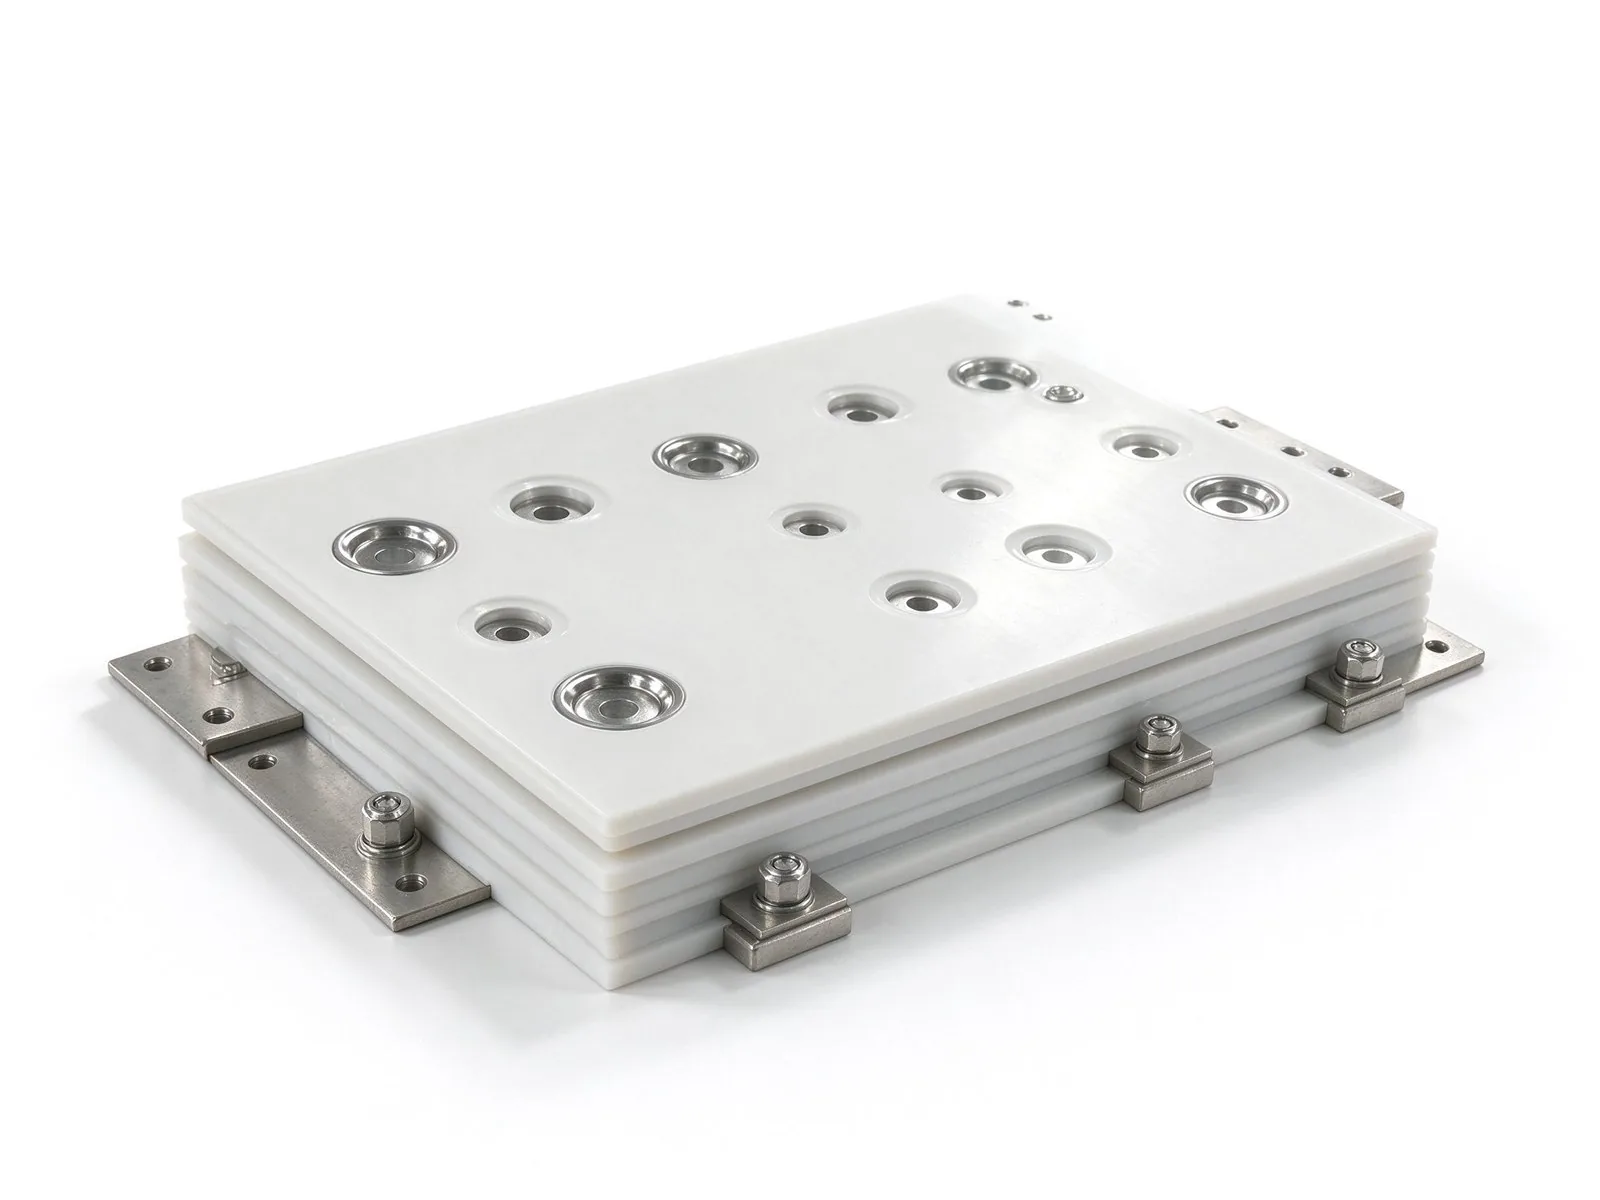
多層積層スタック — 二枚以上の銅平面を誘電体で交互に挟み一組立品に接着する。交互の正負平面がループインダクタンスを打ち消し、複数ゾーンが一つの占有面積内に DC、AC、三相経路を配線できる。層数選定ガイドは 2・4・6 層構成の電流分担と熱トレードオフを扱い、低インダクタンス配置ノートはスイッチングループで平面対が重要な理由を説明する。
可撓積層リンク — 平面内で軟らかい箔または薄層スタック。移動、位置ずれ、異なる比率で膨張する二界面間に用いる。接合応力を緩和し公差積み上げを吸収する。それ自体は事故負荷構造ではない。可撓バスバー選定ガイドの剛性対可撓比較で各ファミリーの適所を述べる。
標準モジュール変種 — 既存の端子またはバスバープラットフォームを、穴パターンまたは長さ向けに局部改造したもの。リリース済み冶具と適格積層構成を再利用し、NRE と初品サイクル時間を抑える。トレードオフはエンベロープが既存プラットフォームに従うことで、特注形状を無理に押し込めない。
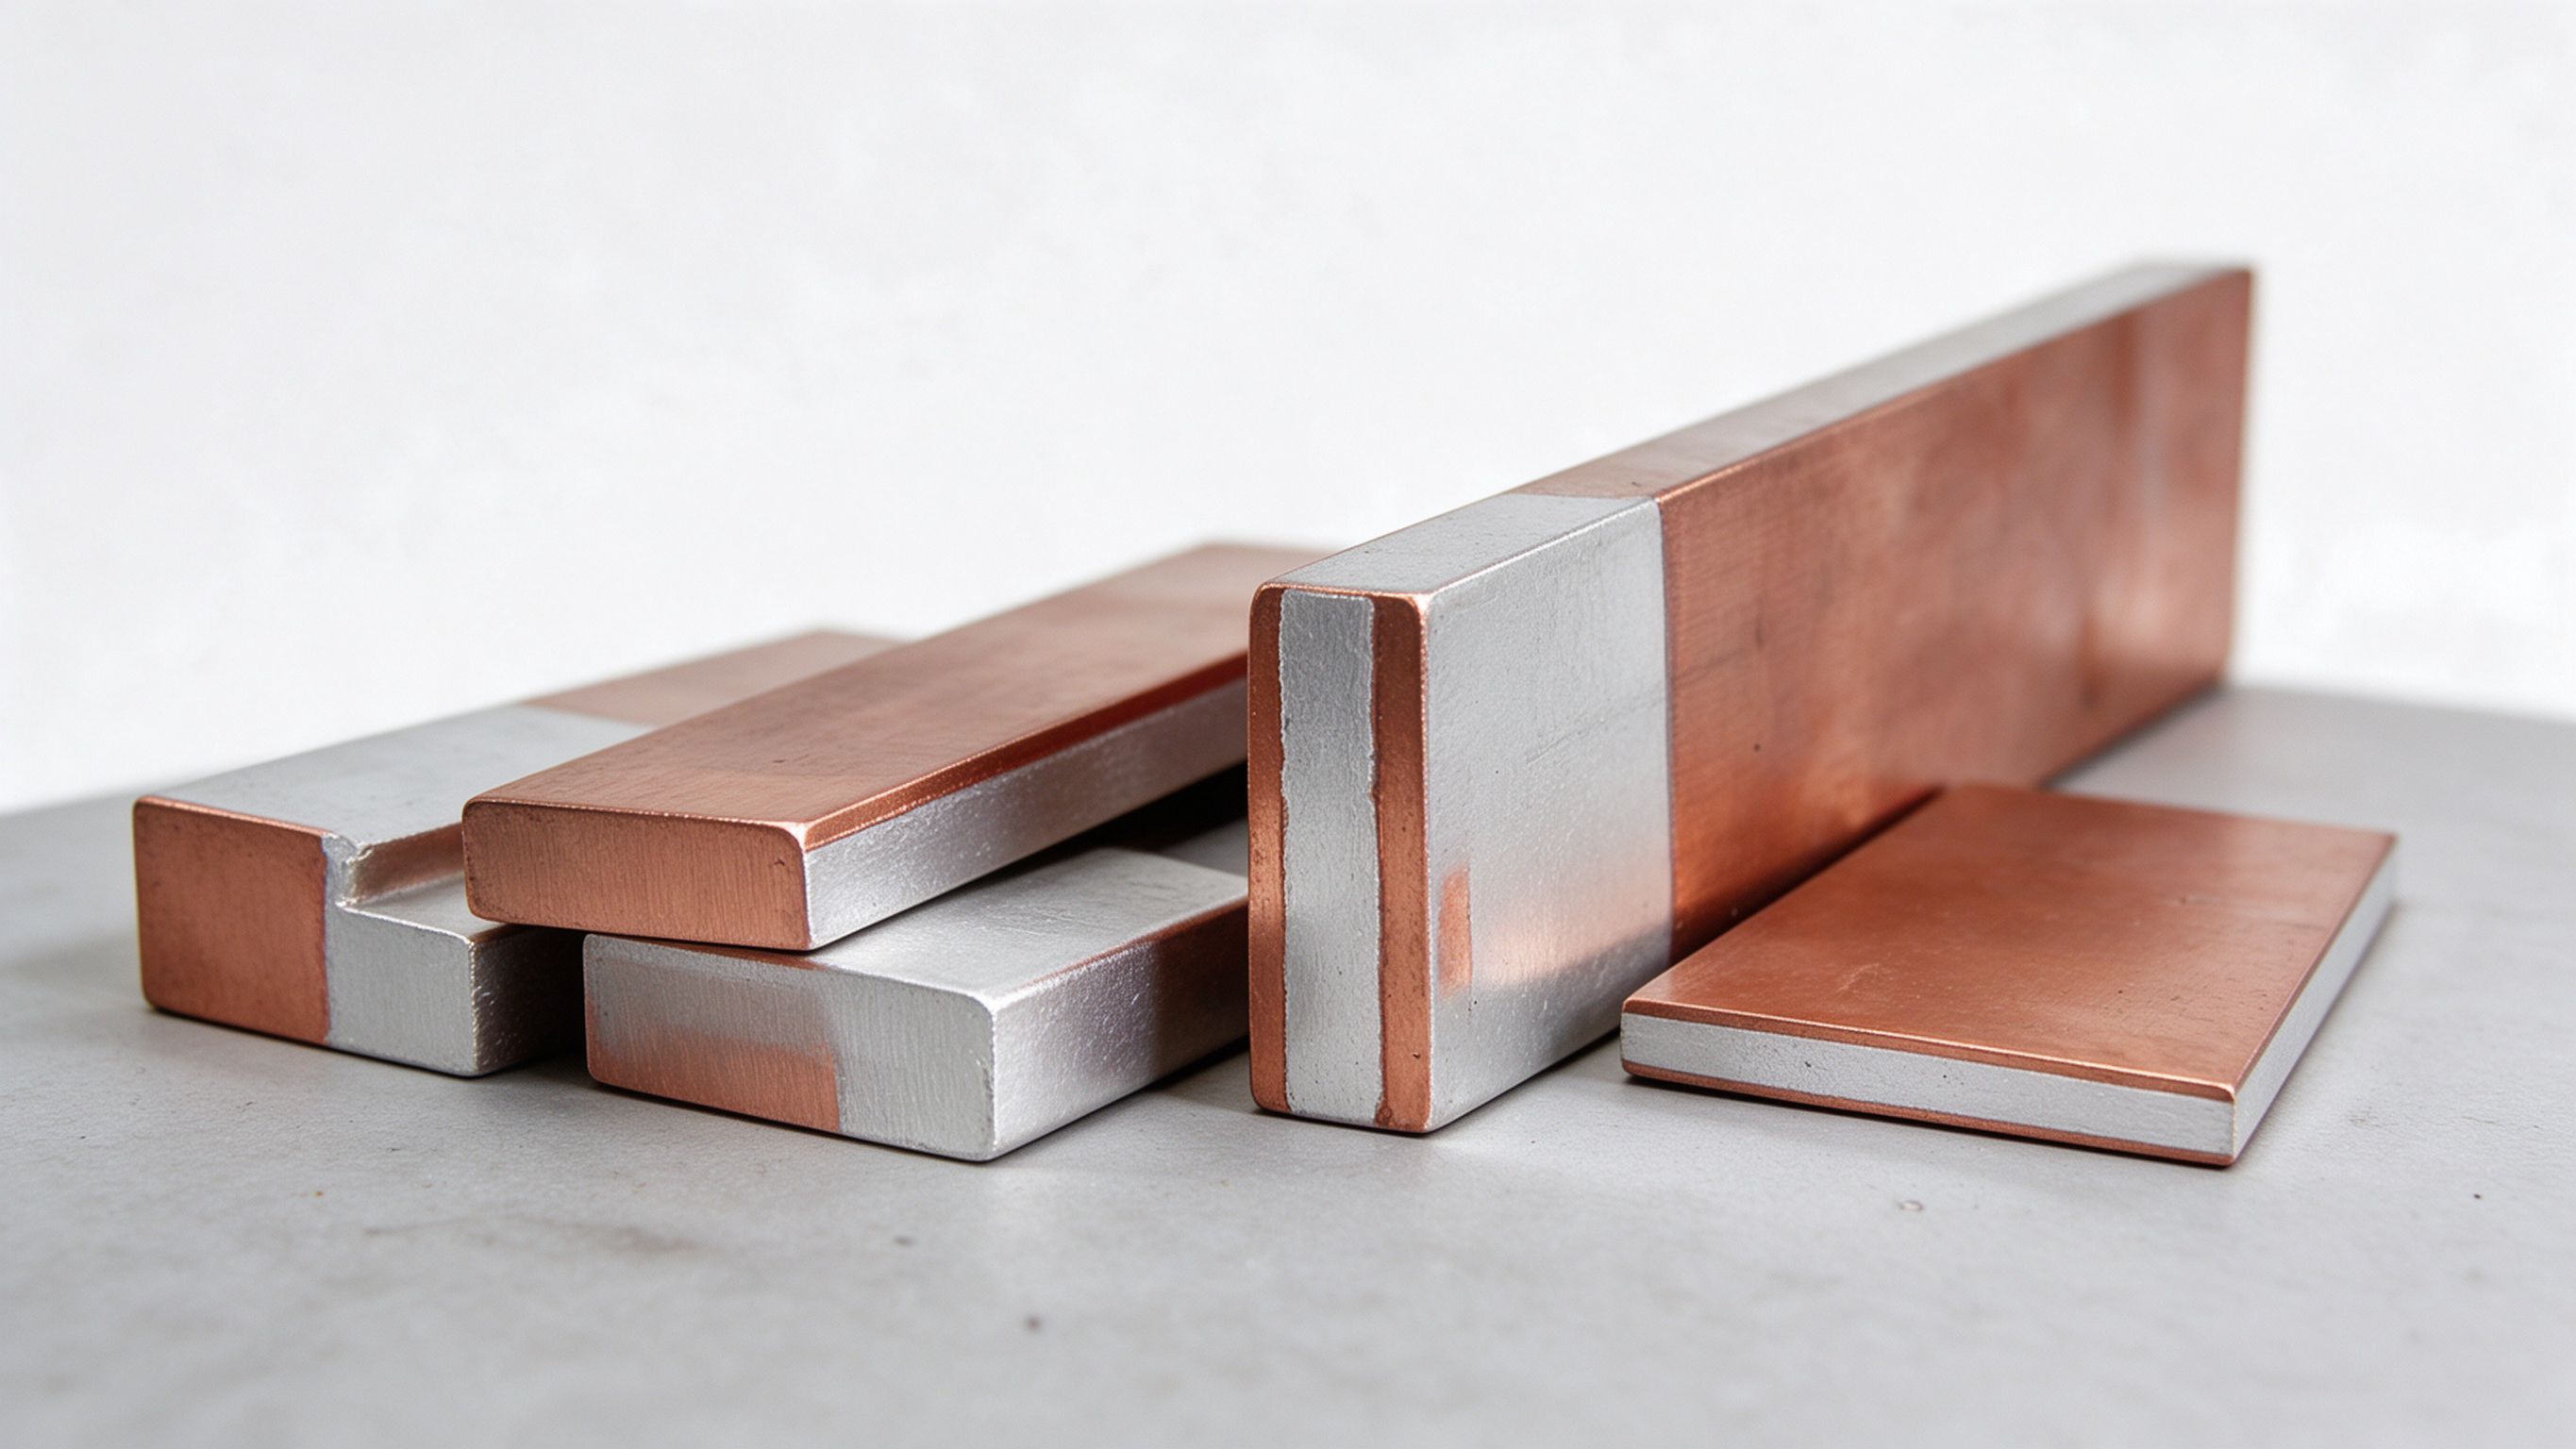
環境が表面処理、絶縁体系、条材の支持方法を決める。屋内清潔空気の盤は容易な事例である。裸または薄すずめっき銅面、標準フィルム絶縁、固定支持体である。露出または部分露出箇所は、カタログ部品が満たさない要件を追加する。
湿度と空気中汚染が表面劣化を駆動する。露出面に水分と汚染物が滞留すると銅は酸化し、酸化層はボルト接合の接触抵抗を上げ、接合が発熱してさらなる酸化を加速する。めっき(接触要件に応じすず、ニッケル、銀)が露出銅を保護し、密封絶縁が触れる必要のない面を水分から守る。沿岸または洗浄環境は、通常の湿度より厳しい腐食域である。めっき厚さ、縁部封止、沿面距離はすべてめっき・腐食選定ガイドの腐食指針に照らし見直すべきである。
温度は二つの選択を駆動する。導体調質と断面は連続加熱余裕を保持し、絶縁体系はサイクルを考慮した上限耐熱寿命限界を下回る定格とする。誘電体フィルムは定格上限近くで老化が速まり、暖かい盤内で限界近くに置かれた部品は銅が寿命を迎えるより前に絶縁寿命を失う。振動と衝撃は逆方向に働く。剛性条材は共振を運転周波数から遠ざける支持間隔を必要とし、相対移動する二モジュール間の界面は通常、剛性ボルト橋ではなく可撓区分を要する。
数量は形状より経路を変える。試作ラック向けに一度だけ作られる低電流部品に、打抜き冶具や積層構成は正当化されない。同じ形状が三年間毎月反復されれば、冶具コストを何倍も回収できる。製作経路は、手元の一度限りのサンプルではなく予想されるリリースリズムに合わせる。
極小ロットでは、レーザ切断または機械加工剛性条材、局部改造の標準端子モジュールが専用 NRE なしで部品を担う。小形部品のサンプル参考価格は製品ページの US$12–20 からである。量産価格は銅ベース、めっき、試験範囲が設計ごとに異なるため、図面ベースで見積もる。中規模数量では打抜き・曲げ剛性部品が妥当になり、インダクタンスまたは一体化の効果が実在するなら単純な二層積層も正当化できる。高い定常数量では、積層冶具と反復積層が再現性、接合一貫性、組立品から削減される別部品点数に対し償却される。
リズムは合計数量と同じく重要である。一度に 200 個をリリースして戻らないプログラムは、紙上の数字が大きく見えても小ロットとして振る舞う。四年間四半期ごとに 300 個をリリースするプログラムは高ロットとして振る舞い、公差、冶具、供給者計画もそのように見積もるべきである。問い合わせに予測期間を明記する。一度限りの実行向けに選んだ経路は、五年プログラムを守らない。
Credit: SHANYUAN factory library.
一部のプログラムは部品だけでなく証拠でリリースをゲートする。自動車、鉄道、公益、貯蔵の顧客は初品検査、銅ロットまで遡る材料トレーサビリティ、めっき厚記録、絶縁材料証明書、誘電体・部分放電試験結果、出荷ごとの適合証明書を求めることがある。構成選定はその証拠を生み出す余地を残さなければならない。パネル上の試験片、マーク付きロット、各接合の検査到達性である。
文書経路は市場が期待する監査連鎖に合わせる。顧客監査が求める dossier を日常的に発行できる供給者は、出荷時に証明書と試験報告書を渡せる。形式に頼らず良好な部品を作る供給者は、部品自体が良好でも事後の記録再構築に苦労し得る。組立品が支援すべき規格を早期に確認する。開閉装置組立品規格、絶縁協調実務、自セクターの部品または筐体規則であり、選定構成がそれらに照らし試験できるようにする。
文書を製作後に追加する書類仕事として扱ってはならない。それは構成へ逆 fed back される。試験片配置、絶縁識別表示、後続検査のための接合到達性、手直しの記録追跡経路である。プログラムが PPAP 式提出、初ロット FAI、または数年間保持の受入検査記録を想定するなら、承認時に隙間を発見するのではなく RFQ にそう明記する。
リードタイムは購入者が最も過小評価しがちな次元である。カレンダー上の約束と読みやすいが、実際には一連の工学ステップである。特注積層スタックは、図面リリース、積層構成合意、誘電体適格性確認、初回スタック製作・検査、誘電体または部分放電確認を経て初めて量産に入れる。これらのステップを工学時間未満に圧縮すると、絶縁品質または接合信頼性で手抜きをするリスクがある。
変更リスクはリードタイムを複合させる。セル配置、コネクタ選定、筐体寸法がまだ動いているプログラムは、可能な限り構成をモジュラーかつ可逆に保つべきである。固定層順・接着誘電体を持つ積層スタックは、剛性条材や可撓リンクより改訂が難しい。積層後の工学変更は多くの場合、新規積層構成と再適格性確認を意味する。今後半年で設計が動き得るなら、プログラム全体を再始動させず改訂を吸収できる経路を選ぶ。
リリース前に図面を製造性レビューで通す。曲げ半径、層順、端子到達性、公差連鎖、めっき面、表示である。姊妹のバスバー DFM チェックリストガイドの図面リリース DFM チェックリストは、図面が机を離れる前に確認すべき項目を列挙する。変更リスクは第二供給元も含む。後で第二製造元を適格化する可能性があるなら、材料・工程選択が設計移転の容易さに影響するため、問い合わせに早期に記載すべきである。
以下のマトリクスは条件レンジを推奨構成へ写像し、その条件で選んではいけないものを挙げ、推奨の背後にある工学的機構を示す。各行は出発点として読む。二行が異なる方向を引く場合、まず電流と事故耐量次元で衝突を解決し、次に環境、次に数量とリードタイムの順とする。
| 条件レンジ | 推奨構成 | 選んではいけないもの | 工学的理由 |
|---|---|---|---|
| ≤200 A、低電圧、清潔屋内、年間ロット 500 未満 | 標準端子モジュール付き単一剛性打抜きまたはレーザ切断条材 | この部品のために積層冶具を開くな | 一平面が電流を担う。積層は電気負荷が必要としない誘電体と NRE を追加する。 |
| 200–600 A コンバータ DC リンク、厳しいループインダクタンス目標、反復数量 | 正負交互二層積層スタック | 二本の遊離条材または分離したケーブル対を使うな | 交互平面がループインダクタンスを打ち消し、転流経路を短く保つ。 |
| 600–1,500 A、複数ゾーン(DC・AC・三相)、ラックレベル一体化 | 共有取付界面を持つ 4–6 層積層バスバー | 各ゾーンを一本の剛性条材に無理に集約するな | 分離平面が一つの占有面積内に独立回路を配線し、支持体と端子を単一界面にまとめる。 |
| 高振動、モジュール間相対移動、熱膨張不整合 | 移動界面の可撓積層区分または箔スタック接合 | 隙間を跨いで剛性条材を直接ボルト留めするな | 可撓層が相対移動を吸収し接合応力を緩和する。 |
| 多湿、汚染、沿岸塩雰囲気 | 仕様に応じためっき銅、密封絶縁、拡張沿面距離 | 裸銅を露出屋外箇所へ出荷するな | 裸銅は高抵抗接合へ酸化する。めっきと障壁絶縁が腐食経路を断つ。 |
| 高電圧クラス、部分放電感受性設備 | 適格誘電体スタック、縁逃げ、プロジェクト仕様による PD 合格判定 | 鋭い打抜き縁近くに一般フィルムを積層するな | 部分放電は経年で絶縁を侵食する。適格フィルムと縁逃げが放電をプロジェクト限度以下に保つ。 |
| 小ロット、約三週間納期、既存標準部品に近い形状 | 局部改造の標準モジュール変種 | フル特注積層プログラムを立ち上げるな | リリース済み冶具と積層構成が NRE と初品サイクル時間を省く。 |
| 高ピーク短絡電流、大電磁力 | 補強支持と定格ボルト接合を持つ剛性区分 | 事故耐量を薄い可撓箔だけに頼るな | 事故力は電流の二乗に比例する。可撓箔はピーク力で降伏する。 |
| 電解槽または整流器-スタック DC 配電、並列ストリング | 等長分岐を持つ低インダクタンス積層配電条材 | 各ストリングを独立ケーブル束として配線するな | 整合平面分岐が均等に電流分担し、ケーブル束はインダクタンスを分散させストリングを不均衡にする。 |
| 屋外温度極限、反復熱サイクル | プロジェクト温度範囲定格の材料・絶縁、めっき接触面 | 上限耐熱寿命限界近くの絶縁を選ぶな | サイクルが誘電体老化と接合部のめっきクリープを加速する。 |
以下の規則はマトリクスを、選定会議で口に出せる文へ凝縮したものである。各規則は引き金、推奨経路、避けるべき選択を述べる。規則は特定事例で外れ得る。二条件が衝突する場合、マトリクス行と工学機構がショートカットに優先する。
| # | 条件が次の場合 | 次を選ぶ | してはならないこと |
|---|---|---|---|
| 1 | 連続電流 ≤200 A、年間ロット 500 未満 | 標準端子モジュール付き単一打抜き条材 | 低負荷部品のために積層冶具を開く |
| 2 | DC リンクループインダクタンス目標が厳しくスイッチング速度が高い | 平面対を持つ二層積層スタック | 正負を離れた遊離条材へ分離する |
| 3 | 一組立品がコンバータラック内の DC・AC ゾーンを担う | 4–6 層積層バスバー | テープ巻きケーブル束でゾーンを集約する |
| 4 | 二筐体が相対移動する:振動、公差積み、熱膨張 | 界面を跨ぐ可撓積層リンク | 剛性ボルトで隙間を跨ぎ、接合に移動吸収を頼る |
| 5 | 所在地が多湿、汚染、塩分を含む | 拡張沿面距離を持つめっき・絶縁構成 | めっきコスト節約のため裸銅を指定する |
| 6 | 電圧クラスが部分放電管理を必要とする | 縁逃げ付き適格誘電体、仕様による PD 合格判定 | 一般フィルムが積層後も耐えると前提する |
| 7 | 初回納期約三週間、形状が既存プラットフォームに一致 | 局部改造の標準モジュール変種 | 試作実行のため新規冶具を発注する |
| 8 | 年間数量が高く設計が実質凍結済み | プログラムで償却する打抜きまたは積層冶具 | 再現性と接合一貫性が重要なのに各部品を手作りする |
| 9 | 監査証拠が硬性ゲート:自動車、鉄道、公益、貯蔵プログラム | 試験片とトレーサブル材料ロットを残す構成 | 事後に dossier を生み出せない経路を選ぶ |
| 10 | ピーク事故電流が定格を支配する | まず短時間耐量で断面を決め、次に連続加熱を確認する | 条材を連続電流だけで寸法決めする |
| 11 | 電解槽 DC 配電、並列スタックまたは整流器ストリング | 等長分岐の積層条材。用途別詳細は電解槽 DC バスバー記事参照 | 各ストリングを別々のケーブル走行として扱う |
| 12 | 今後半年に工学変更の可能性が残る | 文書化された層順と改訂追跡を持つモジュラー構成 | 要件安定前に不可逆接着複合スタックを凍結する |
供給者は定格電流と部品番号だけから適切な構成を選べない。以下のチェックリストは問い合わせに必要な情報と、各項目を欠いた場合の帰結を列挙する。項目 1–6 は部品がすべきことを定め、7–10 は取付と反復方法を定め、11–16 は合格判定、証拠、リスクを定める。図面を送る前にリストを RFQ テンプレートへ複写し各行を埋める。
| # | 問い合わせに指定すべき項目 | 欠いた場合に生じること |
|---|---|---|
| 1 | 外形図または 3D モデル:全体寸法、穴位置、曲げ線、界面 | 供給者がエンベロープと端子を推測で見積もる。初回サンプルが組立品と一致せず、手直しがプログラムを遅らせる。 |
| 2 | 電流プロファイル:連続 A、ピーク A、ピーク持続時間、負荷率、高調波含有分 | 導体寸法が定常電流だけから推測され、加熱余裕と事故耐量が確認も見積もりもされない。 |
| 3 | 電圧:公称・ピーク、AC または DC、系統接地、設置標高 | 空間距離と沿面距離が保守的または誤って寸法決めされ、標高ディレーティングが完全に無視され得る。 |
| 4 | 絶縁要件:汚染度、目標空間距離・沿面距離、該当する場合 PD 限度 | 誘電体選定が一般フィルムに既定され、PD または沿面故障が冶具リリース後の形式試験で現れる。 |
| 5 | 構成の希望または制約:層数、空間エンベロープ、許可材料 | 供給者が最も容易な自経路へ最適化し、結果部品が盤またはコンバータ配置に収まらないことがある。 |
| 6 | 環境:湿度範囲、汚染、塩水噴霧、周囲温度範囲、筐体 IP 環境、振動・衝撃 | 表面処理と絶縁が暴露に対し過小指定となり、腐食と熱老化リスクが見積時ではなく使用中に現れる。 |
| 7 | 接続界面:端子種別、相手ファスナ、目標トルク、接触面、積層順序 | 接合設計が相手機器と一致せず、接触抵抗とトルク保持が未検証となり、接合の再設計が必要となり得る。 |
| 8 | 表面処理:めっき種別と厚さ範囲、表示、どの面を露出・どの面を絶縁とするか | めっき範囲が見積もりとサンプルで異なり、酸化可能な露出面または過剰めっきの接触面が受入検査で現れる。 |
| 9 | 数量とリリースリズム:試作数量、立上げ計画、定常年間数量、予測期間 | 製作経路が一度限りまたは量産へ誤った比率で選ばれ、NRE と単価が公平に判断できない。 |
| 10 | リードタイム期待とマイルストーン日:サンプル日、初回量産日、立上げゲート | 供給者が期限を知らず標準サイクルを見積もり、特急料金またはゲート不達が受注後に表面化する。 |
| 11 | 合格判定基準:目視、寸法、誘電体耐量、PD、トルク、接触抵抗、サンプル試験計画 | 各供給者が独自の内部合格水準を適用し、見積もりが比較不能となり、故障が納入後に論争となる。 |
| 12 | 文書成果物:FAI、材料証明書、めっき証明、絶縁証明、RoHS/REACH、適合証明書 | dossier が口頭約束となり、プログラム後期の監査要求を生産記録から再構築できない。 |
| 13 | 適合・認証目標:組立品が支援すべき顧客または業界規格 | 試験範囲が必要規格を外し、部品製作後に認証作業が反復される。 |
| 14 | 変更と第二供給元の期待:ECO 頻度、後で第二供給元が必要となる可能性 | 設計選択が一供給者の工程へ固定され、後の移転・再適格化は早期計画より高コストとなる。 |
| 15 | 包装・取扱い・保存:防酸化保護、ラベル、出荷方向、保管限度 | めっき面と絶縁が傷付きまたは酸化して到着し、紙上では正しく出荷された部品を受入検査が不合格とする。 |
| 16 | 特殊制約:冷却液界面、近接充電部への空間距離、保守到達性、整備可能ファスナ | 部品は図面どおり作られるが保守、冷却、隣接部品を塞ぎ、プロトタイプ段階で再設計となる。 |
チェックリストが完備すれば、問い合わせは実工学見積もりとプレースホルダを区別できる。返ってくる見積もりを比較する方法(銅ベース、冶具、めっき、試験範囲、納入条件)については、単価の横並び順位付けではなく見積比較フレームワークを使う。
ほとんどの選定誤りは知識不足ではなく、他の条件を無視して一条件を構成へ照合することで生じる。以下の四組合せは問い合わせとプログラムを横断して繰り返される。代償は見積書ではなく使用中または手直しで現れるため、早期に認識すべきである。
注目すべき第五の組合せもある。振動または位置ずれする二界面を跨ぐ剛性条材のボルト留めである。剛性接合が可撓区分の代わりに応力を担い、最も近いファスナで弛みまたは疲労亀裂が続く。システムに相対移動があるなら、順応層を移動箇所に置く。
構成決定は調達シーケンスの最初のゲートであり、プロセス全体ではない。ファミリーと経路が選ばれると、図面は製造性レビューへ進む。リリース前に確認すべき事項はDFM チェックリストが扱い、次に供給者適格性確認へ進み、そこでデューデリジェンスガイドが独自の六次元監査を適用する。見積もりが返ってきたら、合計金額の横並びではなく比較フレームワークで正規化し、数量と経路が明確になった後で内製対購入の判断を再検討する。
一部の用途はこのフレームワーク内に独自の構成規則を持つ。規則 11 の電解槽事例は水素電解槽 DC バスバー記事へリンクし、その特定市場の低圧大電流配電、並列ストリング、腐食性雰囲気を扱う。標準的な特注銅バスバープログラムでは、上記マトリクスが出発点となる。条件がきれいな行に収まらない場合は、電流プロファイル、環境、数量予測を設計レビューへ持ち込む。
問い合わせページから、RFQ 組立前に条件レビューを行う技術チームへ到達できる。七次元(電流プロファイル、電圧クラス、構成エンベロープ、環境、数量、文書要件、リードタイム)を早期に送れば、カタログ前提ではなく実配置に照らした構成推奨を得られる。
チームが五行で判断を必要とする場合:
マトリクスは既定として成立する。プロジェクトがその行の外に位置する場合(特殊な事故耐量、混合導体材料、特注冷却、特殊認証体系)は、最も近い馴染みの構成を選ぶ理由ではなく、工学レビューを開く理由として扱う。
David OseiはSHANYUANの積層バスバー製品ラインを担当するプロダクトマーケティングエンジニアです。電機部品のテクニカルマーケティングに9年の経験を持ち、アプリケーション要件を製品定義、選定ガイド、技術コンテンツに変換します。KNUSTで電気電子工学の学士号を取得。バスバー製品選定とアプリケーションに基づく購買決定について執筆しています。