端子品質はたいてい手触りで判断される。組立担当者がそれらしく締め、継手は生き残るか戻ってくるかのどちらかだ。それはプログラムが量産に達するまで、あるいは顧客が証拠を求めるまで通用する。トルク範囲と引張り限界は、手触りをラインが保持できる仕様へ変える。
端子品質はたいてい手触りで判断される。組立担当者がそれらしく締め、継手は生き残るか戻ってくるかのどちらかだ。それはプログラムが量産に達するまで、あるいは顧客が証拠を求めるまで通用する。トルク範囲と引張り限界は、手触りをラインが保持できる仕様へ変える。
トルク確認は、締結具が設計の想定したクランプ荷重を担っているかを問う。引張り試験は、継手——締結具+端子+バスバー——が施工時に加わる機械荷重に耐えるかを問う。両者は関連するが相互交換可能ではなく、どちらか一方だけを行うプログラムには死角がある。
トルクだけなら、締まっているが接触面積の悪い継手で満たされうる:座金の下のバリ、平らでない端子面、袋穴で底付きしたスタッド。引張りだけなら、機械的に保持するが高抵抗の継手で満たされうる。引張り試験は力を測るのであって、マイクロオームを測るのではない。
したがって受け入れ標準は二つではなく三つの測定を持つ:印加トルク、結果としての接触抵抗、機械引張りまたは押抜き限界。それぞれ独自のサンプル計画と記録を持ち、合わせて一つの手順ではなく一つの継手を記述する。
トルク確認と引張り試験は、関連するが相互交換可能ではない。トルクは締結具が設計の想定したクランプ荷重を担っているかを問い、引張りは継手が施工時に加わる機械荷重に耐えるかを問う。トルクだけなら座金下のバリ・平らでない端子面・袋穴での底付きで満たされうるし、引張りだけなら機械的に保持するが高抵抗の継手で満たされうる。だから受け入れ標準は三つの測定——印加トルク、接触抵抗、機械引張りまたはプルーフロード——を持つ。

トルク範囲は、スタッド、座金、ナット、相手材の組合せについて締結具サプライヤーが出すデータから導かれるべきで、バスバー継手が通常軟質材継手である事実に対し調整される。銅とアルミは座金の下で変形するため、締付け後にクランプ荷重が減衰する。初期トルクはその緩和を織り込まねばならず、締結具の最大値に設定してはならない。
多くの積層バスバーで使われるM6およびM8スタッドでは、公開範囲はM6で8〜12 N·m、M8で18〜25 N·mあたり、M10、M12はより高い。これらは出発点であり普遍値ではない:正しい範囲はスタッド等級、ネジ潤滑、座金種類、端子材質に依存する。鋼ナットを乾式でステンレススタッドに締めたものと、同一スタッドに潤滑ナットを締めたものは、同じトルクで同じクランプ荷重を生まない。
範囲は公差付きの公称値として記述し、実ハードで検証し、図面に記録すべきだ。「しっかり締める」は仕様ではなく、シフト間で最大のばらつきを生む文言である。
これらの範囲が適用される端子選択肢はバスバー接続に列挙する。
トルク範囲は、スタッド・座金・ナット・相手材の組合せについて締結具サプライヤーが出すデータから導かれるべきで、バスバー継手が通常軟質材継手である事実に対し調整する。銅とアルミは座金の下で変形するため締付け後にクランプ荷重が減衰し、初期トルクはその緩和を織り込まねばならない。M6で8〜12 N·m、M8で18〜25 N·mは公開範囲の出発点であり普遍値ではない。
トルクを検証する方法は二つあり、異なる問いに答える。第一は、校正されたトルクレンチまたはプリセットドライバで施工を管理し、結果ではなく設定を記録すること。これは生産管理であり、締め過ぎと締め不足を防ぐが、各継手が意図したトルクを受けたことは証明しない。
第二は、サンプルにブレーキアウトトルクを測定する:公称値まで締め、ナットと座金にマークを付け、定めた時間後に締付け方向へトルクをかけ、動き始める値を記録する。範囲を下回るブレーキアウト値は緩和かネジ問題を示し、大きく上回る値はかじりまたは底付きを示す。
ブレーキアウト試験は、継手が再締付けされるという意味でその継手のトレーサビリティを破壊する。だから廃却または手直しされるサンプルに対して行い、納入ハードには絶対に行わない。この区別は検査指示書に明記されねばならない。でなければ、善意の検査員がすべての継手を試し、正しく出荷できる継手を一つも残さないことになる。
トルクを検証する方法は二つあり異なる問いに答える。第一は校正トルクレンチまたはプリセットドライバで施工を管理し設定を記録する生産管理で、締め過ぎと締め不足を防ぐが各継手が意図したトルクを受けたことは証明しない。第二はサンプルにブレーキアウトトルクを測定することで、公称値まで締めてマークを付け、定時間後に締付け方向へトルクをかけ動き始める値を記録する。この試験は継手を再締付けするため廃却サンプルにのみ行い、納入ハードには絶対に行わない。
引張り試験は端子に軸方向荷重をかけ、継手が降伏、すべり、または破断する荷重を記録する。スタッド端子なら荷重経路はスタッドを通ってバスバーへ、溶接タブなら溶接部を通して、ブレード端子なら圧着またははんだ継手を通して。それぞれ期待される故障モードが異なり、受け入れ限界は許容されるモードを名指しで指定すべきだ。
典型的な仕様は破断荷重ではなくプルーフロードを述べる:継手は定めた力を定めた時間、動き、変形、または限界を超える抵抗変化なしに耐えねばならない。これは破断まで破壊する引張りより実務的な量産試験で、サンプルに適用でき結果が解釈を要する数字ではなく合否になる。
プルーフロードは恣意的に選ばず、施工から導出する。定置ラックのバスバーは取扱荷重と振動を見、トラクションパックのバスバーは加速度と衝撃を見る。応用の該当規格が加速度係数を定め、プルーフロードは端子と付属金具の質量から導かれる。
二つの継手がトルクと引張りに合格しても、接触抵抗は三倍異なりうる。測定には四端子法を要する:継手の両側に電流源を流し、別の電圧センスを定点に置き、プローブとリードの抵抗が結果に入らないようにする。測定は通常、定めた電流でマイクロオームを報告し、限界は定格電流で継手が生じうる温度上昇で設定される。
良好な状態のボルト銅継手の実務限界は低マイクロオーム域で、受け入れ基準は代表値ではなく最大値とすべき。設計が10 µΩと想定したところ20 µΩを示す継手は、1,000 Aで明らかに熱くなり、その熱はまさに絶縁が最も薄い場所に位置する。
接触抵抗は、トルク管理では検出できない問題をラインに見つけさせる:バリ、汚染面、逆さまに入った座金、めっき欠陥。これらがレンチは通し現場で失敗する故障だ。
高抵抗継手の熱的帰結は熱マネジメントで扱う。
二つの継手がトルクと引張りに合格しても接触抵抗は三倍異なりうる。測定には四端子法を要し、継手の両側に電流源を流し別の電圧センスを定点に置き、プローブとリードの抵抗が結果に入らないようにする。良好なボルト銅継手の実務限界は低マイクロオーム域で、設計が10 µΩと想定したところ20 µΩを示す継手は1,000 Aで明らかに熱くなり、その熱はまさに絶縁が最も薄い場所に位置する。
サンプリング計画は部品数ではなく工程リストに従うべき。校正済みプリセットドライバで安定工程から生まれる継手は、トルクレンチと動く作業者で手組みされる継手とはリストが異なる。前者は監査で検証でき、後者はシフトごとのサンプルを要する。
実務的な量産計画は三段を使う。すべての継手:校正工具による管理トルクと設定記録。各ロット:ロットに合わせたサンプルで接触抵抗、安全重要継手はゼロ故障受け入れ、その他は定めたAQL。すべての変更:締結具、座金、めっき、端子サプライヤーが変わったとき、破壊引張りとブレーキアウトトルク確認。
サンプルサイズは工程が管理されていれば控えめでよい。重要なのはサンプルがロット内でランダムであること、記録がロットを識別することだ。出荷に紐づかない試験は、その出荷について何も証明しない試験である。
サンプリング計画は部品数ではなく工程リスクに従う。校正済みプリセットドライバで安定工程から生まれる継手は監査で検証できるが、トルクレンチと動く作業者で手組みされる継手はシフトごとのサンプルを要する。実務的な三段計画は、すべての継手に校正工具による管理トルクと設定記録、各ロットにロットサイズの接触抵抗サンプル(安全重要継手はゼロ故障、その他は定めたAQL)、すべての変更時に破壊引張りとブレーキアウトトルク確認を行う。
継手周りの金具は継手の一部である。平座金はクランプ荷重を分散し、スプリットワッシャは熱サイクルに耐えるとも限らないばねを加え、セレーテッドフランジ座金はめっきに食い込み電気接触を改善する一方で腐食バリアを損なう。どの選択もトルク範囲と引張り結果を変える。
バスバー端子での一般仕様は、焼入れ平座金とばね座金または皿ばね座金の組合せで、かじりを避けるためスタッド等級をナットに合わせる。ステンレススタッドは耐食性で一般的だが、真鍮や銅合金より導電率が低い。だからスタッドは好ましい電流経路ではなく、継手は面と面の接触に依存する。
端子のめっきもここで効く。銅上のすずはデフォルトでクランプ荷重下で予測可能に振る舞う。銀は抵抗が低いが変色し、特定の接触系に限られる。一つの継手でめっき面と裸面を混ぜると腐食電池になり、それは工場試験は通し、湿潤設置で失敗する類の細部だ。
スタッド、ブレード、溶接端子の設計は端子機械加工で比較する。
室温で正しく測定される継手も、数百回の熱サイクル後にクランプ荷重を失いうる。銅と締結具の膨張率が異なり、座金下の軟質材がクリープするからだ。結果は、受け入れに合格し後になって熱くなる継手である。
これを捕まえる試験は、定めたサイクルプロファイル後の保持トルク確認だ:組立体を定格温度上昇まで加熱、保持、冷却、繰返し、その後サンプルでブレーキアウトトルクを測定する。初期値の定めた%以上の低下は、座金スタックまたは初期トルクが応用に対し不十分であることを示す。
皿ばねまたは波形座金が通常の緩和策で、膨張範囲全体でクランプ荷重を保つ。その仕様はスタック順序と組立高さとともに図面に記載されるべきだ。誤った順序で入れられた座金は、座金なしより悪いから。
サイクル試験の実務は熱サイクル信頼性にまとめた。
室温で正しく測定される継手も数百回の熱サイクル後にクランプ荷重を失いうる。銅と締結具の膨張率が異なり、座金下の軟質材がクリープするからだ。これを捕まえる試験は、定めたサイクルプロファイル後の保持トルク確認で、組立体を定格温度上昇まで加熱・保持・冷却・繰返した後サンプルでブレーキアウトトルクを測定する。皿ばねまたは波形座金が通常の緩和策で、膨張範囲全体でクランプ荷重を保つ。
受け入れ文書は、ラインで使えるほど短く、監査できるほど具体的であるべき。五つの要素を要する:図面参照付きの継手構成、工具と校正要求付きのトルク範囲、測定方法付きの接触抵抗限界、サンプル計画付きの引張りまたはプルーフロード、結果をロットに紐づける記録。
さらに二つの要素でシフトを越えて使えるものになる:外観受け入れ基準——座金あり、正しい向き、バリなし、端子部絶縁亀裂なし——と、不合格継手に何が起きるかを述べる不適合経路。不合格継手の手直しは通常、再締付けではなく金具交換を意味する。めっきと銅は既に変形しているからだ。
標準は禁止事項も述べるべき:端子へのインパクトドライバ、図面指定外の潤滑、変形座金の再使用、検査なしで既に温度に達した継手の締付け。これらの禁止は、どんな試験より多くの故障を防ぐ。
受け入れ文書は、ラインで使えるほど短く監査できるほど具体的であるべき。五つの要素——図面参照付きの継手構成、工具と校正要求付きのトルク範囲、測定方法付きの接触抵抗限界、サンプル計画付きの引張りまたはプルーフロード、結果をロットに紐づける記録——を要し、外観受け入れ基準と不適合経路を添える。不合格継手の手直しは通常、再締付けではなく金具交換を意味する。めっきと銅は既に変形しているからだ。
各ロットの記録は、品番、ロットまたはバッチ、トルク工具識別と校正日、接触抵抗と引張りのサンプル結果、作業者またはセル、日付を担うべき。継手が安全重要なら、締結具ロットも記録せよ。
目的は事務ではない。封じ込めだ:顧客が熱い継手を報告したとき、最初の問いはどのロットが影響を受けるかであり、トルクと抵抗データを出荷に紐づける記録はそれに数分で答える。「検査済み」とだけ書かれた記録は何も答えない。
保存期間は顧客と規制で異なるが、実務ルールはプログラム生涯プラス保証期間分を保管することだ。検索を要する紙より、エクスポート可能な電子記録が価値を持つ。特に顧客監査がサンプル要求とともに来るとき。
広い監査ファイルは工場監査チェックリストに記述する。
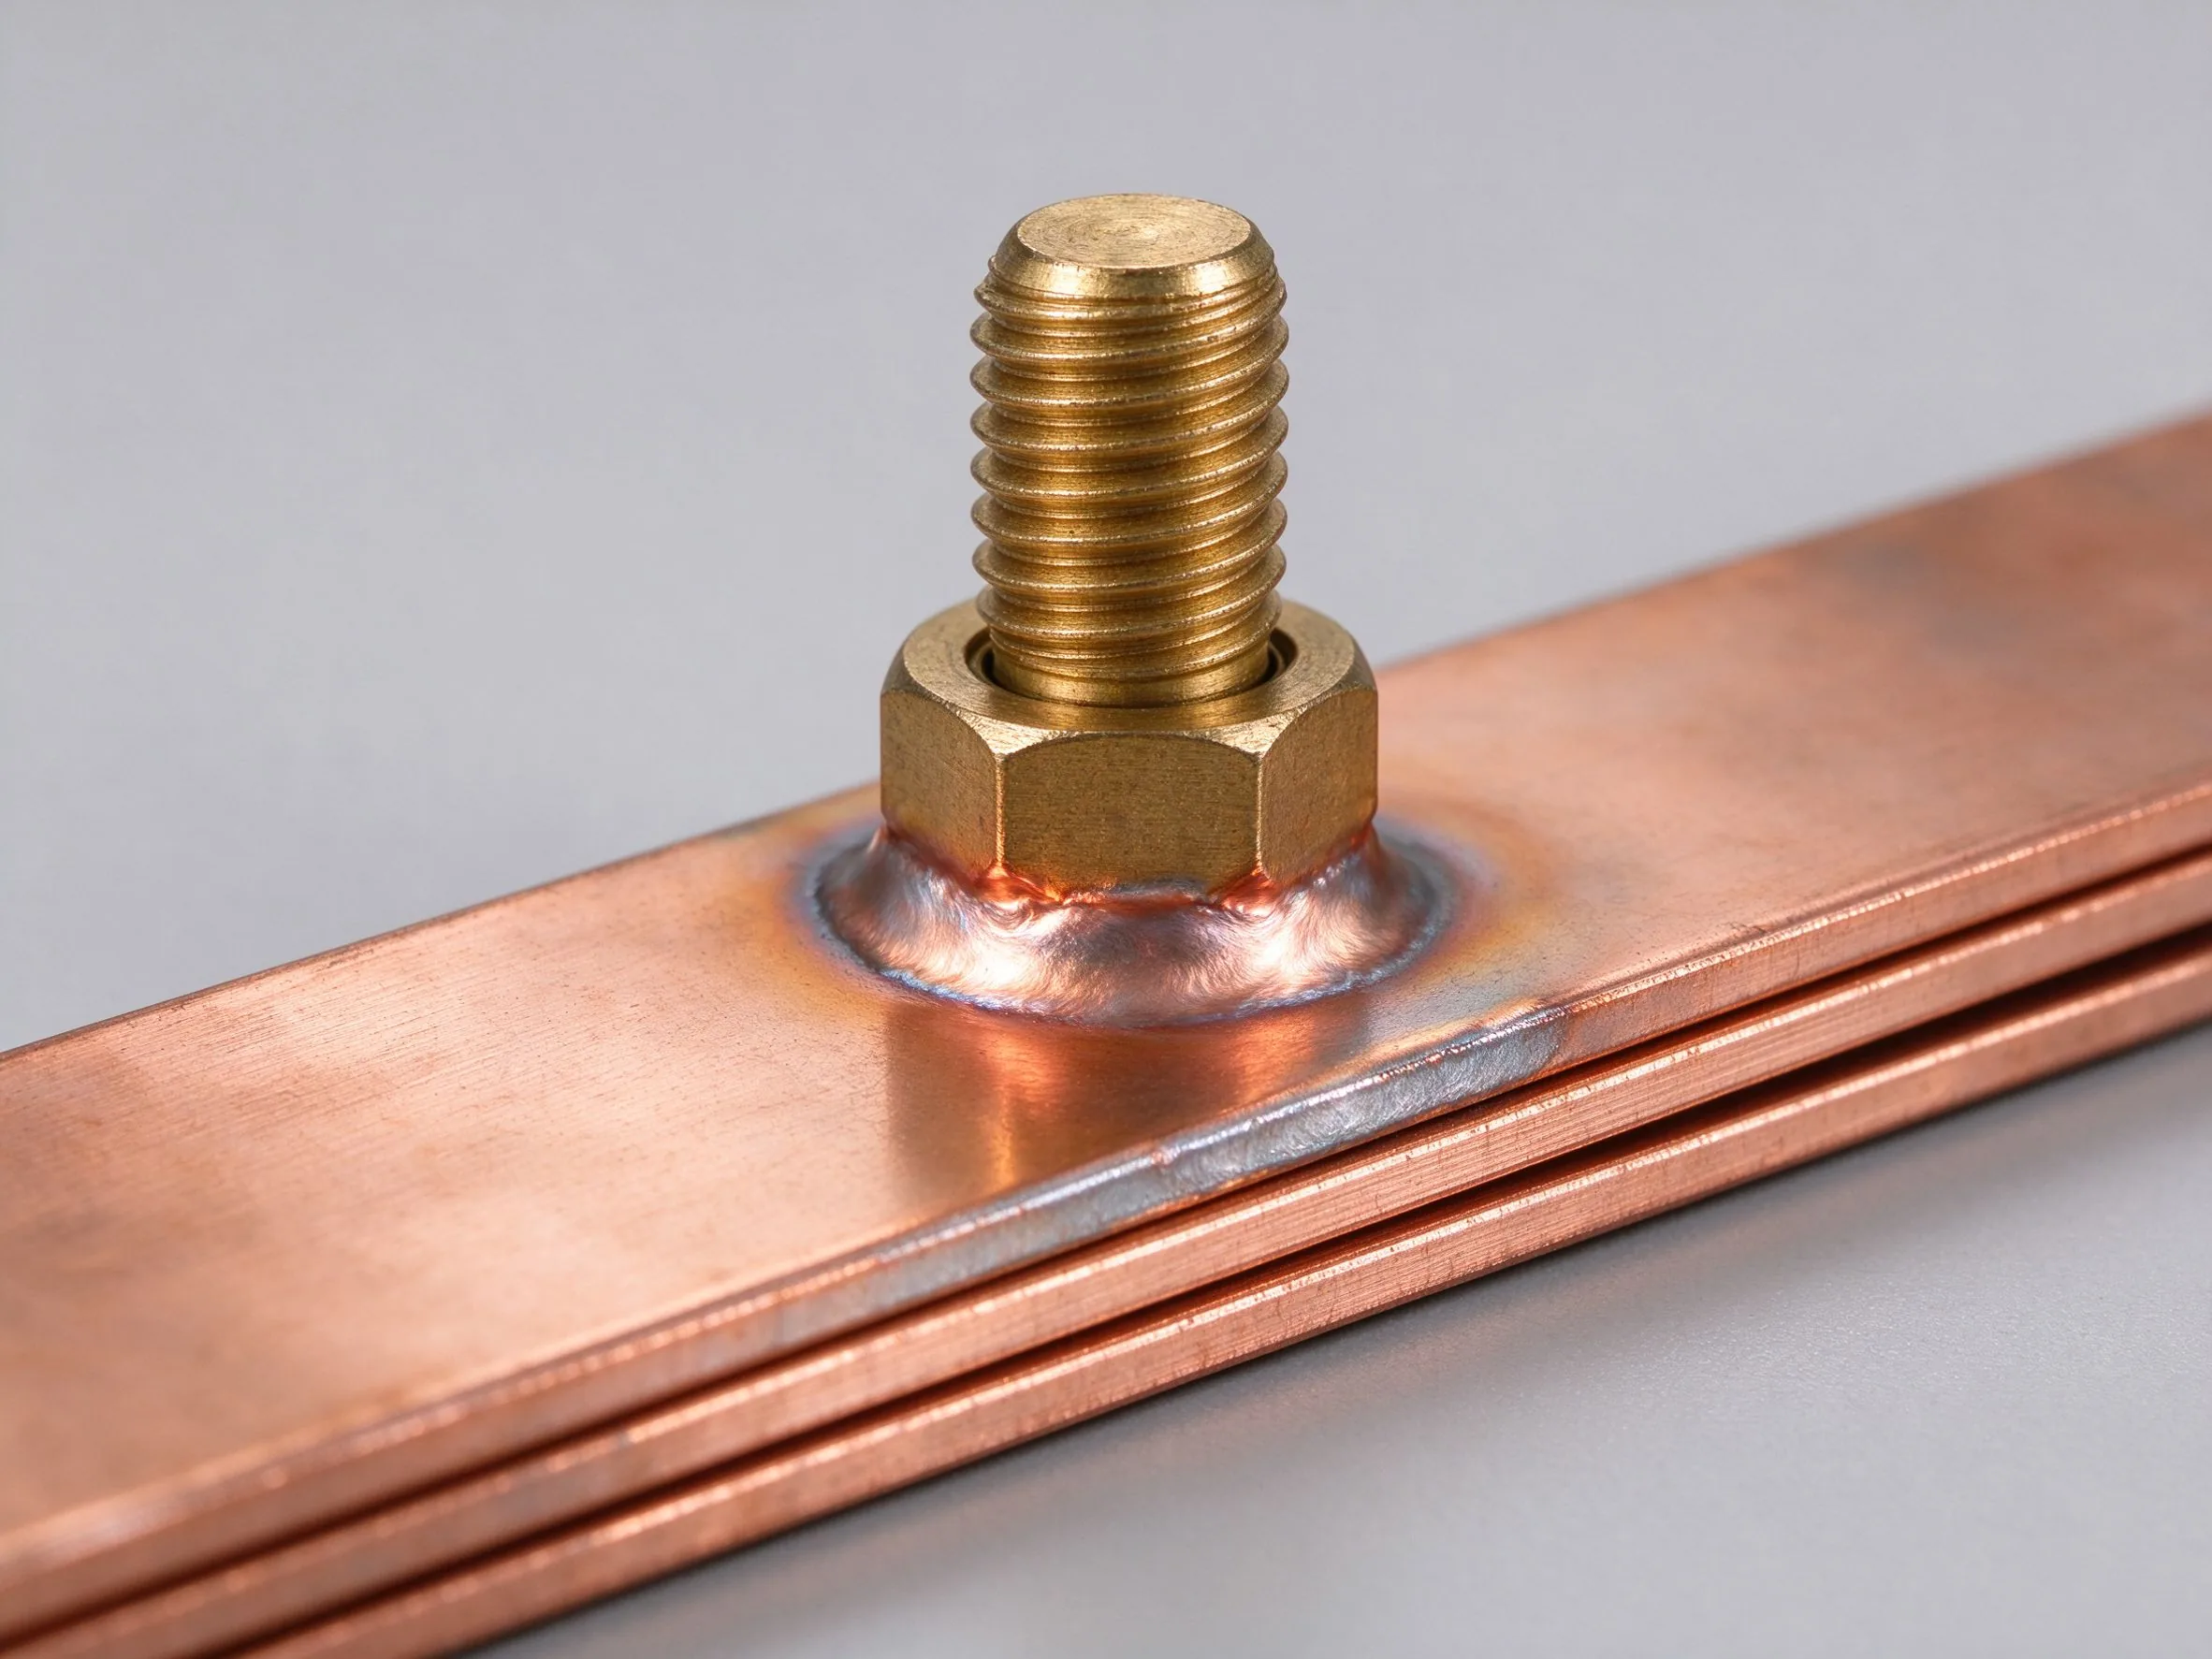
五つの故障は名前を挙げるほど一般的だ。座金下のバリまたは切粉は接触面積を減らすが、トルクは正しく読む。平らでない端子面は荷重下で揺れ、高抵抗の線接触を生む。袋穴で底付きしたスタッドは誤ったトルク読みを与える。締結具が穴底を荷重し、継手を荷重していないからだ。
セレーテッド座金またはインパクトドライバによるめっき損傷は銅を露出させ、酸化して経時的に抵抗を上げる。そして誤った座金スタックで組まれた継手は、初期トルクが正しくてもサイクル後にクランプ荷重を失う。
これらにはそれぞれ特定の検出法がある。バリは組立前に端子面を外観検査して見つける。平坦度は直定規または受けマークで見つける。底付きはスタッドかかりしろを穴深さと照合して見つける。めっき損傷は締付け後に外観検査して見つける。座金スタック誤りは初品確認とライン側の外観標準で見つける。
継手関連の市場故障は接続故障解析でも論じる。
トルク確認は通る五つの故障モードがある。座金下のバリまたは切粉は接触面積を減らすがトルクは正しく読み、平らでない端子面は荷重下で揺れて高抵抗の線接触を生み、袋穴で底付きしたスタッドは誤ったトルク読みを与える。セレーテッド座金またはインパクトドライバによるめっき損傷は銅を露出させて酸化し、誤った座金スタックは初期トルクが正しくてもサイクル後にクランプ荷重を失う。
新プログラムの手順は:応用荷重から継手を定義し、金具を選び、初品でトルク対ブレーキアウトと引張り試験を行って範囲を確立し、熱サイクルを流して保持を再測定し、範囲、金具スタック、検査方法とともに図面を固め、その後で生産指示を書く。
この手順は二〜三週間かかり、最も高くつく結果を防ぐ:誰も検証していないトルク値で図面がリリースされ、生産ラインが顧客の入荷検査で問題を発見すること。
既に生産中のプログラムでは、同じ作業を現行ハードの妥当性研究として行える。研究が範囲誤りを示せば、その変更は図面改訂とライン指示であり、市場キャンペーンより安く、リコールよりはるかに安い。
サンプルから量産までの認定シーケンスはサンプルから量産までの調達にある。
検査方法は端子種類に従い、すべての端子を同じに扱うことがラインを間違った対象の試験へ導く。積層バスバー作業では四種が主流で、それぞれ臨界点が異なる。
スタッド端子は締結継手だ。臨界点はスタッドのバーへのかかりしろ、接触面の平坦度、座金スタック、印加トルクである。バーに溶接または摩擦固定されたスタッドは、トルクをかける前に押抜しろを確認すべき。緩いスタッドはトルクレンチ上で正しく読め、荷重下で動くから。
ブレード端子はクランプまたは挿入継手だ。臨界点は相手コネクタ仕様に対するブレード厚さと幅、接触面積、保持力。ここでの引張り試験は挿入方向の押抜き試験で、受け入れ限界はバスバー図面ではなくコネクタ規格から来る。
溶接タブは冶金継手だ。臨界点は溶け込み、気孔、熱影響部で、検査は外観とサンプルでの破壊ピールまたは断面である。締結具がないためトルクは無関係で、プルーフロードへの引張りが量産検査だ。
圧着端子は変形継手だ。臨界点は圧着高さ、引抜き力、工具校正で、標準は通常バスバー製造者ではなく端子サプライヤーのものだ。これを混同することは一般的:製造者が圧着接続にバスバートルク範囲を適用し、締結具が締まっているから継手は良好だと結論する。
工程カードは受け入れ標準とシフトが出会う場所だ。ボルト端子付きバスバーの良いカードは、品番、工程順序、トルク工具設定とその校正日、座金順序を含む金具スタック、接触抵抗サンプル要求、外観基準、工程ごとの署名欄を載せる。
悪い工程カードの故障モードは常に同じ:工程が起きたことを記録するが、その工程が何であったかを記録しない。「端子を締める」と署名だけのカードは、トルク、金具、サンプルについて監査人に何も伝えない。次のシフトにも何も伝えず、それが誰にも気づかれずにシフト間で工程がドリフトする仕組みだ。
二つの設計選択がカードを使えるものにする。仕様を、作業者が取りに行かねばならない別図面ではなく工程の横に置くこと。そして不適合経路をカード上に可視化し、不合格継手が静かに手直しされるのではなく記録されること。どちらも安く、書面標準と出荷部品の差を縮める。
デジタルカードは量産で投資する価値がある。トルク設定を強制し、工具識別を自動取得し、顧客が求めるロット記録をエクスポートできるから。小ロットでは、仕様を実際に印刷した紙カードとサンプル集計が機能する。参照ではなく印刷されている限りで。

Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。