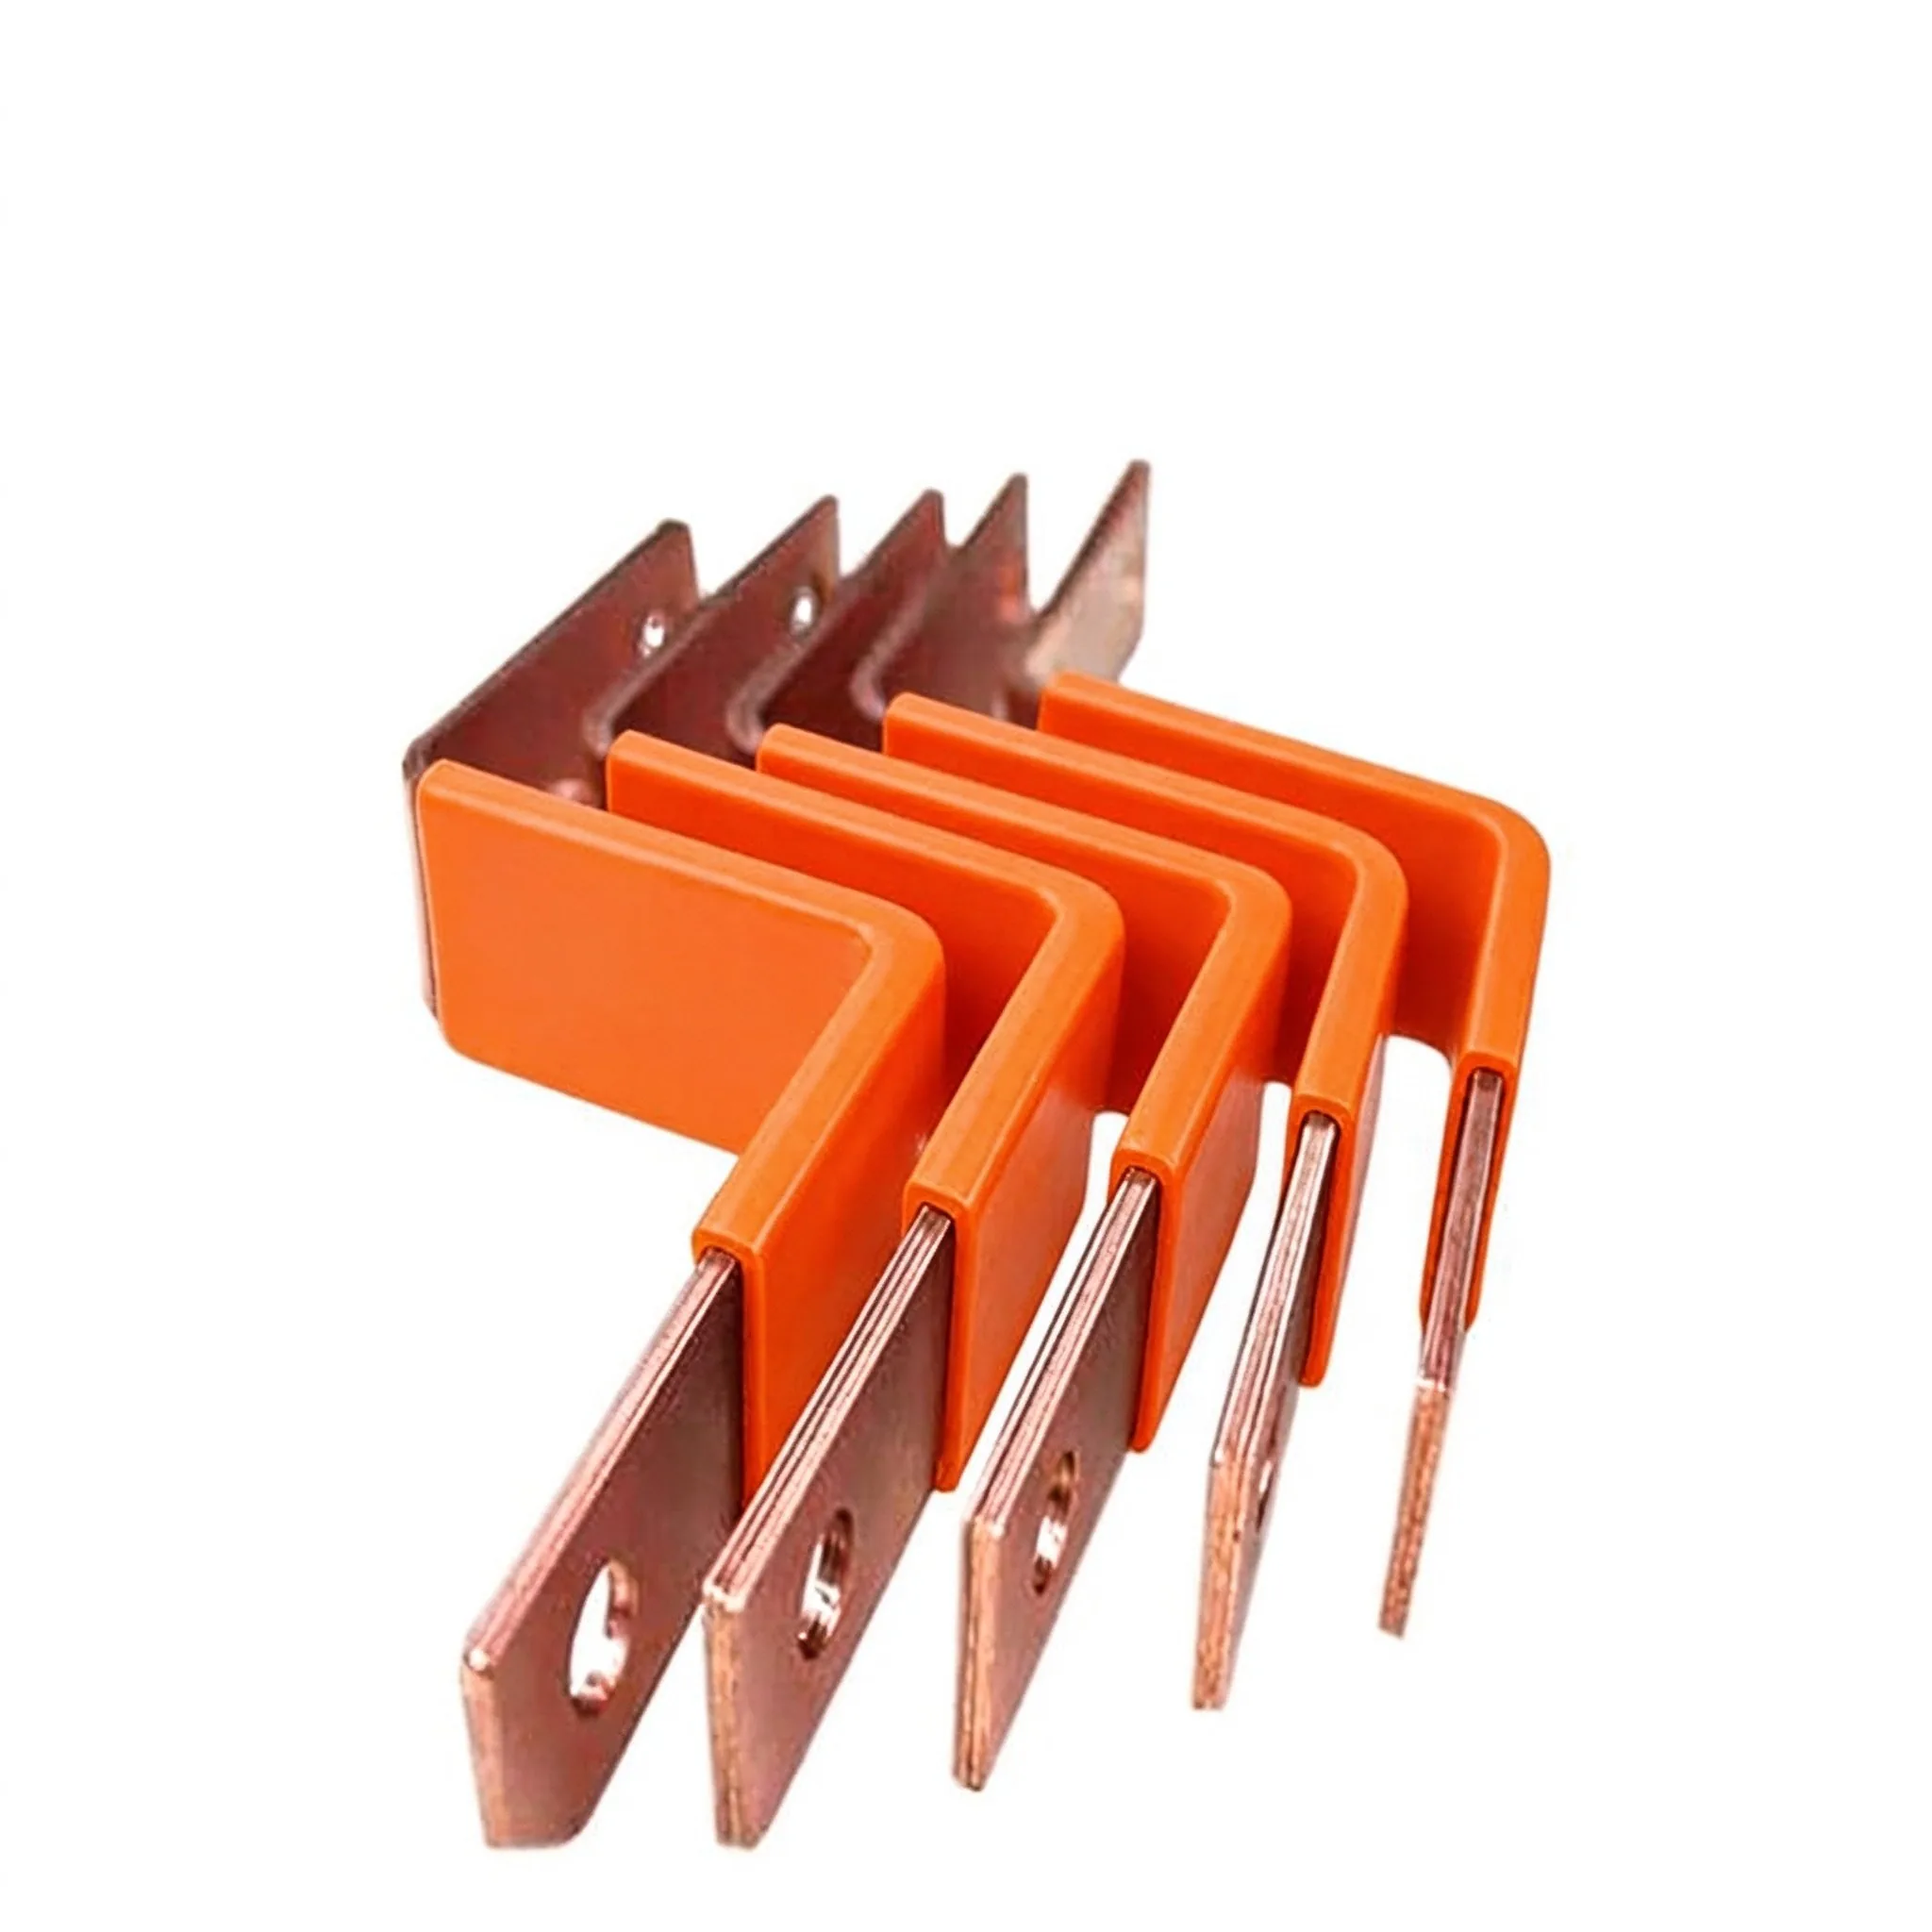
積層バスバー計画に並行供給者を追加することは、一見すると調達判断だが、実際には技術変更として振る舞う。図面が同一なら品質ファイルも同一で、再試験の必要はないように見える。しかし新しいラインの初船積みが、異なるフィルム、わずかに異なるスタッドトルク方針、そして誰も測定していない部分放電開始電圧を伴って到着する。解決策はすべてを再実行することではなく、属性ごとにどの差異が構造上の荷重を担うかを決めることである。
積層バスバー計画に並行供給者を追加することは、一見すると調達判断だが、実際には技術変更として振る舞う。図面が同一なら品質ファイルも同一で、再試験の必要はないように見える。しかし新しいラインの初船積みが、異なるフィルム、わずかに異なるスタッドトルク方針、そして誰も測定していない部分放電開始電圧を伴って到着する。解決策はすべてを再実行することではなく、属性ごとにどの差異が構造上の荷重を担うかを決めることである。
二つの工場が同一図面を作っても、異なる電気部品を生産しうる。導体幾何形状は図面で固定されるが、固定されないのはフィルムグレード、接着圧力、スタッド接合方法、めっき厚さの分布、端面トリム、プレスの清浄度である。これらの変数は寸法検査には現れず、そのうちいくつかは完成スタックの絶縁性能を支配する。
このため第二供給元の判断は静かに失敗しがちである。初品検査は合格し、書類も一致し、故障は数か月後に市場返品として、あるいはさらに悪いことに顧客自身の入荷試験で取得された、自社ファイルでは説明できない部分放電の読み値として表面化する。
有用な問いは「新しい供給者は十分か」ではなく「この設計のどの属性が適格性証跡を担っており、新供給者はそれを再現するか」である。この再定式化により、開放的な監査は有限のリストへ変わり、有限のリストは議論し承認できる。
設計自体がまだ開放段階であれば、積層バスバー設計ガイドから始める。再適格性評価は図面が凍結していることを前提とする別の作業である。
本ページはその論点の技術的半分を扱う。候補供給者の採点、二重供給体制の構成、監査といった商業的枠組みは二重調達適格性評価フレームワークに置かれる。以下では供給者が既に選定済みで、論点が証跡にあることを前提とする。
実務上、バスバーのすべての属性は三つの階層のいずれかに入り、階層が対応を決める。
多くの再適格性評価計画は階層 C を過剰試験し、階層 B を過小試験する。階層 C は指定が容易で、階層 B は工程を理解する者を必要とするためである。次節のマトリクスは、別のチェックリストを追加するのではなく、この不均衡を是正するためのものである。
階層体系について実務上の注意を二つ述べる。第一に階層は供給者の属性ではなく設計の属性である。摩擦圧接スタッドを持ち沿面距離の余裕が厳しい母線組立品は、空間距離に余裕のあるデータセンター用スタックより階層 A の面積が大きく、再試験を要する属性数はプロジェクトごとに異なる。第二に、階層 B の変更が三回繰り返されれば、それはもはや階層 B ではない。供給者が 1 年でフィルム供給元を二回替えた場合、蓄積されたばらつきは設計レベルのリスクであり、そのように扱うべきである。
意思決定表として読む。各属性について、中央の列は比較対象、右の列は再実行を要しうる試験項目である。
12 行は署名できるほど短い。これが狙いである。マトリクスが存在するのは、判断が気分ではなく個人に帰属できるようにするためである。
リスト上の再試験のうち、省略した際の代償が最も大きく、再実行のコストが最も小さいのが部分放電である。部分放電入門書に記載の方法で使用電圧において PD 測定を行えば、1 サンプル当たり数分で済み、供給者変更が変えやすいもの——ボイド、フィルムと銅界面の接着品質、端部の電界集中——を正確に検出する。
耐電圧試験で代替することはできない。スタックが過電圧試験に合格しても、開始電圧が使用電圧を大きく下回ることがあり、つまり供用中に継続放電し、そこから劣化が進む。両試験は異なる感度で異なる量を測定する。耐電圧試験を部分放電の証跡として提示する供給者は、誤解されているか、そう思われていることを期待しているかのいずれかである。
実務的なプロトコルは次のとおりである。初回量産ロットから 3 サンプルを取り、申告使用電圧で PDIV と PDEV を測定し、周囲環境と測定回路を記載する。既存供給者の数値と比較する。その数値は既に保有しているべきものである。既存供給者が部分放電を一度も測定していなかった場合、それこそがより重要な発見であり、枠組みは「新供給者を適格化する」から「両者を適格化する」へ変わる。
温度上昇は、購入者が全再試験を想定しがちな箇所だが、比較で十分なことが多い。理由は、上昇が導体断面積、層構成、熱環境——すべて図面が固定する階層 A の属性——に支配され、接着品質と界面抵抗は二次的な効果だからである。
したがってシーケンスは次のとおりである。断面積と層幾何が一致することを確認し、端子接合方法が一致することを確認し、次に各供給元のサンプルについて定格電流で計装付きの比較試験を 1 回実施する。同一の試験治具、同一周囲環境、同一熱電対配置で二つの同一スタックを置く。数ケルビンを超える差は界面問題を意味し、多くはスタッドまたは層間接着部にある。ロットを放出する前に追及する価値がある。
この段階で計算値を測定の代わりに受け入れてはならない。また、周囲環境と取付条件が記載されていない測定値を受け入れてもならない。試験文脈のない上昇値は、1 年後の自分自身とも比較できない。当社が用いる測定規約はバスバーの熱管理に記載する。
端子界面は供給者間で最もばらつきが大きく、かつ最も文書化されていない箇所である。図面が同一でも三つが異なる。スタッドの接合方法、接触面のめっき厚さ、供給者が組立時にトルク管理するか、図面に値を記載するだけかである。
再適格性評価のアクションは控えめで具体的である。各供給元のサンプルについてスタッド接合を引張試験またはトルク試験する。浴データシートの範囲を鵜呑みにせず、試験片でめっき厚さを測定する。校正済みトルク工具が使用され、適用トルクが記録されていることを確認する。仕様記載だけでは不十分である。その後サーマルサイクルを実施し、トルク保持力を再確認する。良好な界面と並の界面の差は、最初の 50 サイクルを経て初めて現れることが多いからである。
スタッド接合には独立した注記を要する。摩擦圧接スタッドとドローンアークスタッドは外見上同一に見えても、振動下の挙動が異なる。これは鉄道や EV 計画にとって重要である。既存供給者が一方の方法を用い、第二供給元が他方を用いる場合、図面のスタッド呼称が変わっていなくとも、それは階層 A の変更である。関連する標準の文脈はIEC 61439-1 検証ガイドにあり、端子のアクセス性とトルク文書は仕上げ詳細ではなく検証項目として扱われる。
「同等フィルム」は第二供給元の協議で最も乱用される言葉である。通常は「同じ材料クラス、類似厚さ、入手可能で安い」という意味であり、比較トラッキング指数、接着活性化処理、熱老化下の挙動が同一であることを意味することは稀である。
再適格性評価上は、三つの質問を書面で求める。正確なグレード呼称と製造元は何か。入荷ロールの公称値ではなく測定された厚さ公差は何か。銅との接着強度が既存供給者と一致することを、測定により示す証跡は何か。
答えが別グレードを指す場合、設計の材料群の前提はもはや成立せず、図面の沿面距離数値はその前提から導かれたものである。グレードからトラッキング指数、材料群、沿面距離への連鎖はIEC 60664-1 の空間距離と沿面距離に示される。フィルムグレードを静かに変更する第二供給元は、誰も再確認しなかった距離計算を無効にしうる。
RFQ 時点と初品前の二回、これを要求する。項目のうち二つは通常欠落しており、いずれも重要である。
最後の項目が来年の不意打ちを防ぐ。これがなければ、供給者は 3 月にフィルム供給元を替え、購入者は 6 月の入荷検査で初めて知り、ロットを拒否する契約上の根拠を持たない。
もう一つの項目が独立した行を要する。最も拒否されがちな項目、プレスログである。3 ロット分のプレスデータを出力できない供給者には、名前に値する接着工程管理が存在せず、それを受け入れる顧客は工程ではなく証明書を買っている。
管理された並行稼働は最も安価な保証形態であり、最も誤管理されやすいものでもある。うまく回せば比較用データセットが得られ、悪く回せば二つの供給者、二つの習慣、比較ゼロが残る。
四つの規則で成立する。同一部品を同一期間に両供給元から出荷させず、部品番号ごとに分割してトレーサビリティを保つ。比較データが揃うまで、既存供給者を最量産または最高リスクの部品に残す。新供給元の初めの 3 ロットには、軽いセットではなく既存供給者が実施したのと同じ試験を計装する。そして事前に終了基準——部分放電、トルク保持力、温度上昇の数値一致——を設定し、判断を比較ではなく交渉にしない。
量産分割にも配慮が要る。新供給元に 5 パーセントという形式だけの配分を与えても、工程は定常状態に達せず比較は無意味となる。現実的な分割は、数週間にわたりラインを稼働させられる大きさで、かつ失敗が許容できる小ささである。
元が取れる書類上の近道もある。部品番号ごとに 1 枚の比較シートを作り、マトリクスの全属性を行とし、既存供給者と候補の二列を持たせる。入荷する回答はすべてセルに落とす。半年後、第二供給元をなぜ承認したか問われたとき、シートが答えとなる。候補がフィルムを替えた際は、同じシートでどの行を再開すべきかが即座に分かる。この作業が一般監査へ漂流することも防ぐ。それがこうした計画が勢いと予算を失う通常の経路である。
第二供給元のビジネスケースは通常レジリエンスであり、会計は並行適格化の負担コストを無視しがちである。
モデルに入れるべきコスト項目は三つある。直接的な適格化コスト——サンプル、試験、工数、省略できない部分放電と熱作業。学習曲線コスト——新ラインの初めの数ロットにおけるスクラップと手直し率であり、実在し通常過小評価される。そして計画期間全体を通じて二組の書類、二つの監査周期、二系統の変更通知を維持する行政コストである。
これらに対する便益は価格だけではない。一方の工場が停止した際も出荷を継続できる能力と、理論上の代替ではなく実在の代替から得られる交渉上の立場である。両者とも対価を払う価値があり、無料ではない。三つのコスト項目を二つの便益と並べれば、第二供給元が戦略的措置か、高価なヘッジかを判断するには通常十分である。
量産が少なく設計が安定した計画では、正直な答えとして、監査の行き届いた単一供給者が変更条項を文書化している方が、書類の弱い薄い第二供給元に勝ることもある。
繰り返し生じる紛争を四つの条項でカバーする。
供給者が条項 2 に抵抗するなら、それ自体が情報である。変更管理の行き届いた供給者は通常これを歓迎する。自らの関与しない変更で責任を問われることから守られるためである。
第二供給元が初の量産ロットを出荷する前に、各行を確認し責任者を名付ける。
マトリクスは官僚主義ではなく、「なぜこの供給者が承認されたか」に対する最も短い防御可能な答えである。並行稼働に入る前のスタックについて第二の見解が必要な場合は、見積もり段階で実施する技術レビューが同一属性を扱う。見積依頼から始めるか、サンプルから量産までの調達ルートを比較する。材料変更も検討中のチームには、同じレビューで銅とアルミニウムの比較と品質書類のルートが有用である。

Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。