A una domanda annua di 2.000 pezzi, le tre vie di fornitura della sbarra laminata in questo articolo si attestano a circa 303.000 $, 285.000 $ e 92.000 $ all'anno nel nostro TCO svolto - un divario di tre volte che non ha nulla a che vedere con il prezzo del rame e tutto con l'assorbimento del costo fisso, l'ammortamento dell'attrezzeria e dove siede la pressa. Il rame LME ha segnato in media circa 13.647 $/t nel 2026 (LME, 2026), quindi il rame in una pila da 0,8 kg è circa 11 $ al pezzo; i restanti 35-140 $ sono la decisione make-vs-buy che state per prendere, e merita un foglio di calcolo di una pagina prima della prossima riunione sul capex.
A una domanda annua di 2.000 pezzi, le tre vie di fornitura della sbarra laminata in questo articolo si attestano a circa 303.000 $, 285.000 $ e 92.000 $ all'anno nel nostro TCO svolto - un divario di tre volte che non ha nulla a che vedere con il prezzo del rame e tutto con l'assorbimento del costo fisso, l'ammortamento dell'attrezzeria e dove siede la pressa. Il rame LME ha segnato in media circa 13.647 $/t nel 2026 (LME, 2026), quindi il rame in una pila da 0,8 kg è circa 11 $ al pezzo; i restanti 35-140 $ sono la decisione make-vs-buy che state per prendere, e merita un foglio di calcolo di una pagina prima della prossima riunione sul capex.
Ogni programma di elettronica di potenza che raggiunge circa 1.500-3.000 pezzi all'anno arriva alla stessa riunione: l'ingegneria vuole il processo sotto il proprio tetto per il controllo, l'acquisto vuole il prezzo unitario landing, e la finanza vuole scritto il caso di costo fisso. Per una semplice staffa stampata, quella riunione finisce in dieci minuti. Per una sbarra laminata non finisce, perché il componente si trova all'incrocio tra stampaggio, incollaggio dielettrico, isolamento ad alta tensione e controllo delle scariche parziali (PD) - quattro processi che un'officina meccanica generica non gestisce.
Questo articolo non riapre la questione finitura placcatura, scelta del materiale isolante, confronto tra preventivi o TQO su MOQ/lead time; quelli sono trattati altrove nella nostra libreria. Risponde a una sola domanda: dato un volume annuo noto, si deve comprare una pressa, consegnare il disegno a un costruttore regionale conto terzi, oppure inviarlo a un fornitore offshore integrato? Il quadro decisionale che segue è lo stesso con cui guidiamo i buyer quando ci chiedono come scegliere un costruttore di sbarre che sappia davvero tenere le tolleranze a volume di serie.
Le tre opzioni sul tavolo sono volutamente strette. Opzione A è una linea di laminazione interna nel vostro stabilimento. Opzione B è un costruttore conto terzi locale a distanza di guida dalla vostra linea di assemblaggio. Opzione C è un fornitore offshore integrato che taglia il rame, fustella il dielettrico, lamina, cuoce, prova e spedisce il componente finito. Tutto il resto - distributori, assemblatori di kit, officine broker - è una variante di una di queste tre.
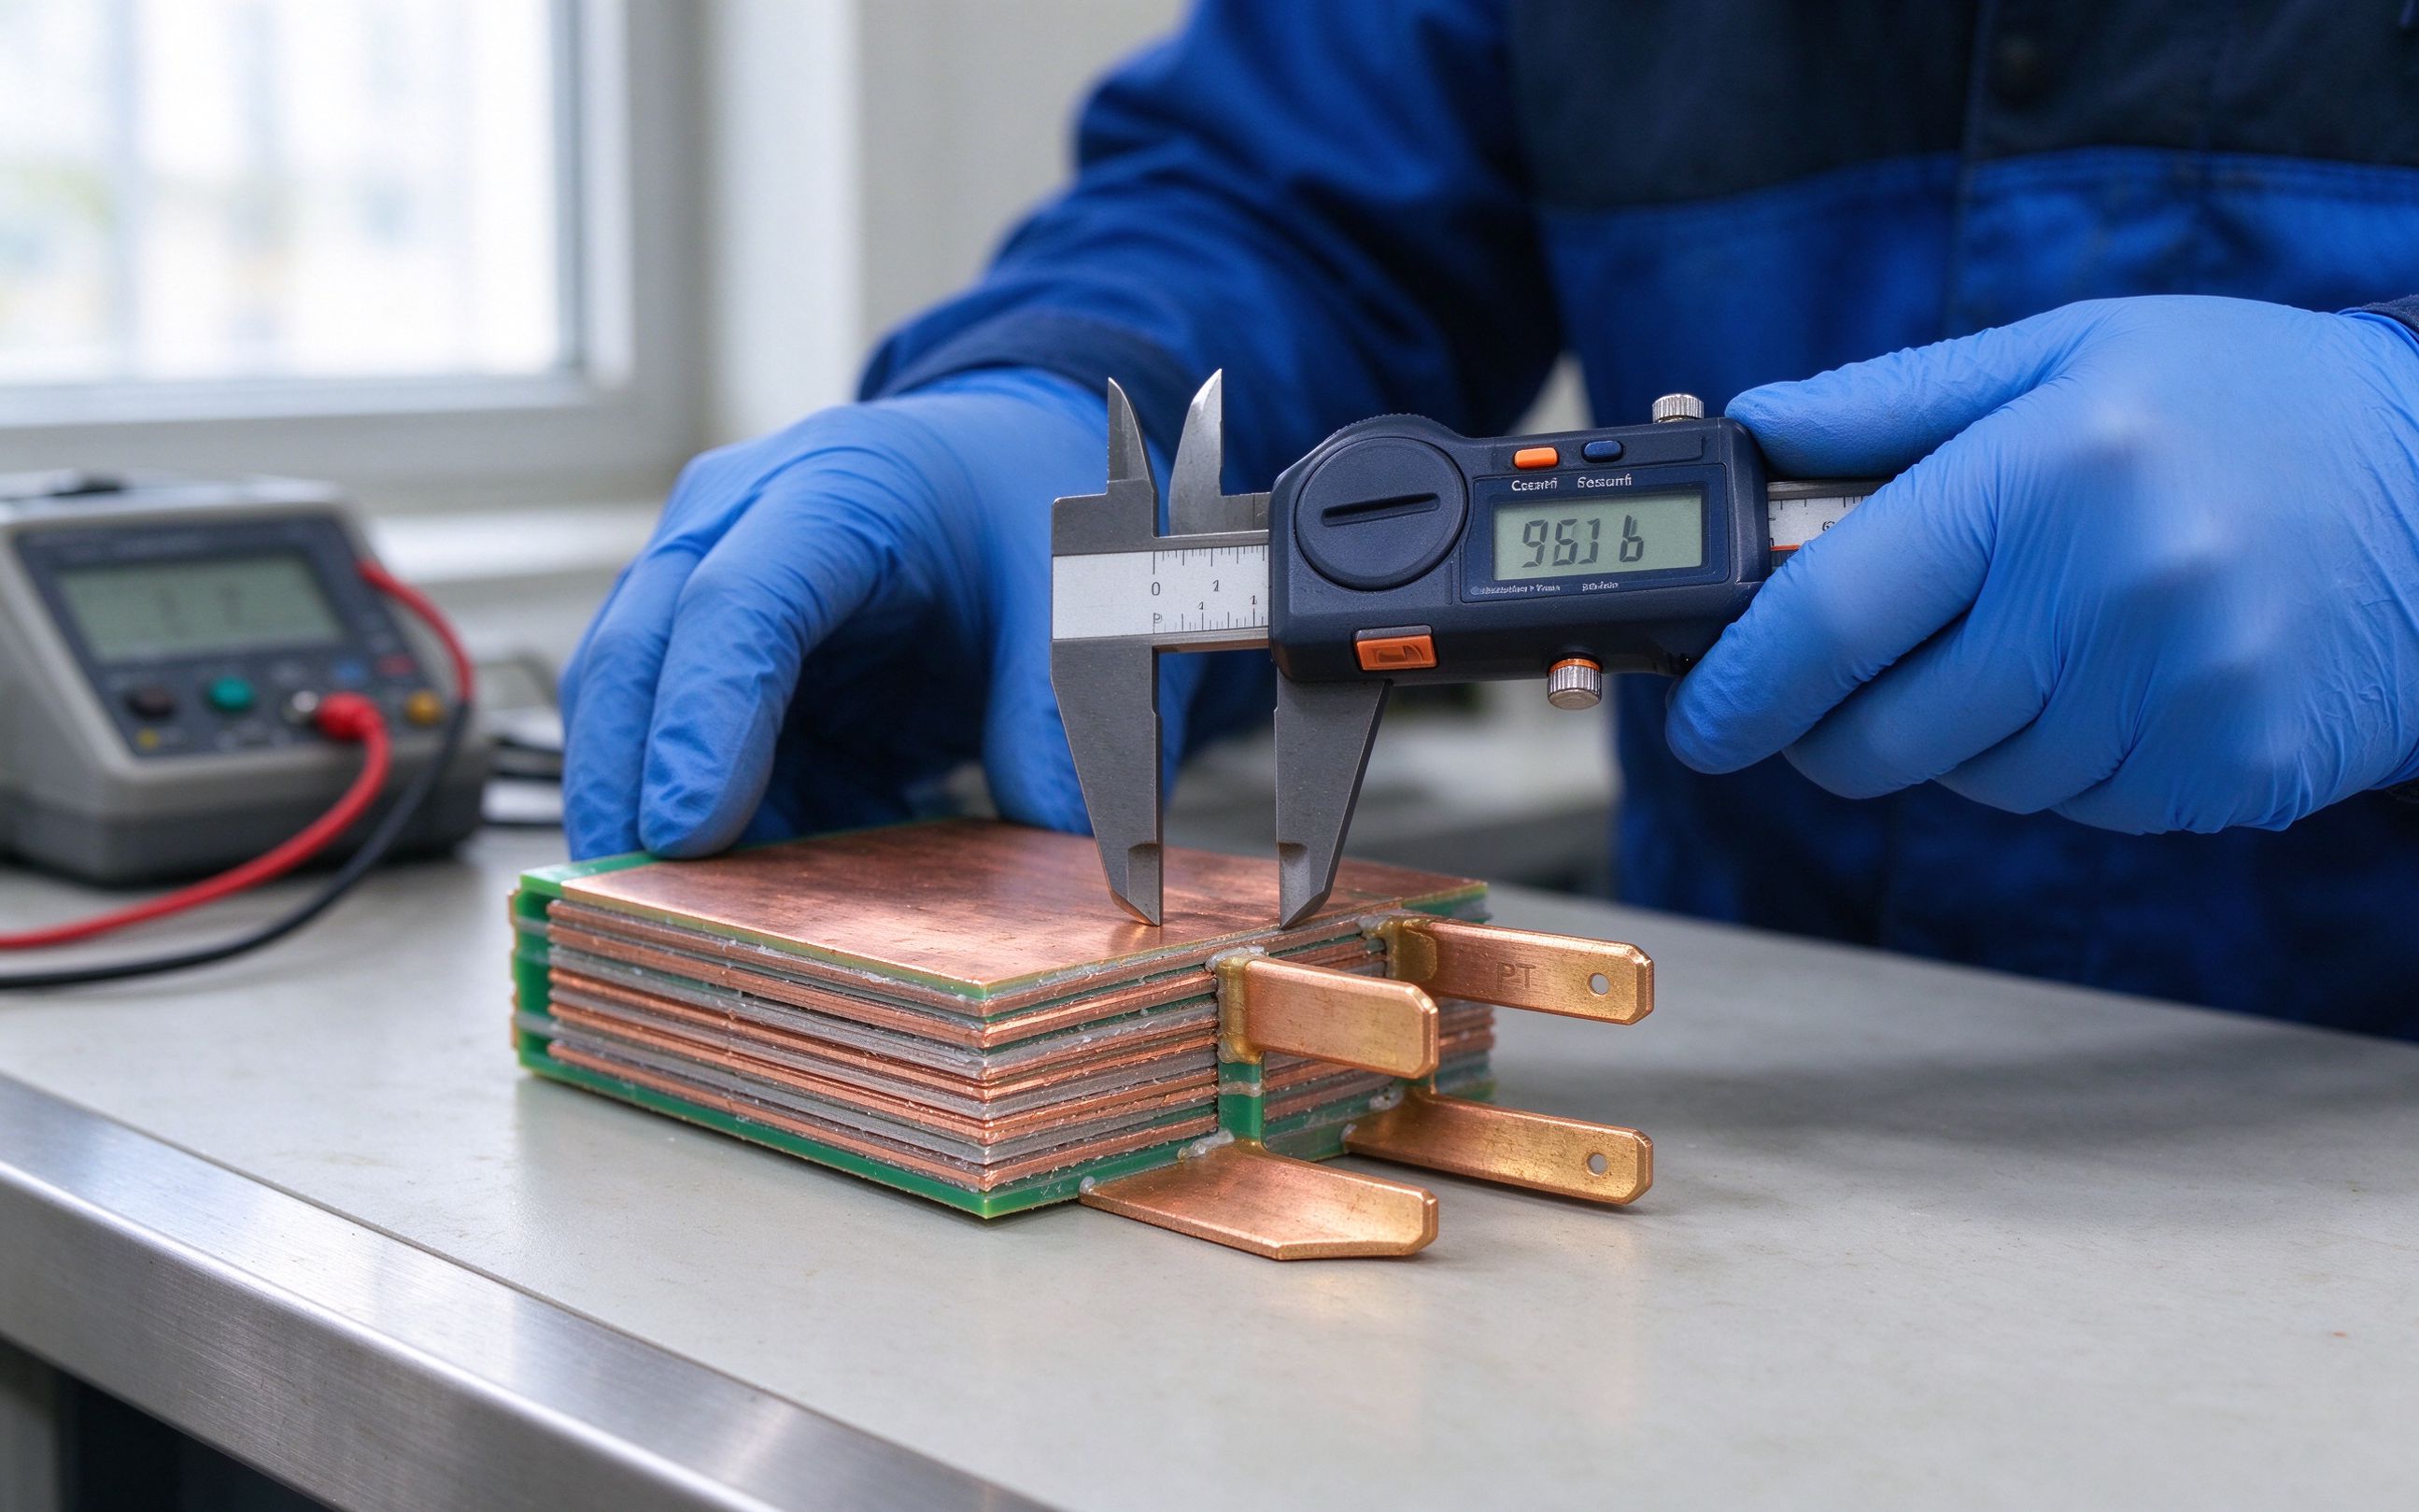
Una staffa in rame stampata tollera ±0,2 mm e viaggia su camion. Una sbarra laminata multistrato deve registrare due o tre fogli di rame l'uno rispetto all'altro entro ±0,05 mm su una campata di 400 mm, incollare un film dielettrico su tutta la faccia senza vuoti, lasciare il corretto margine di creepage a ogni bordo, e poi sopravvivere a una prova hipot alla tensione nominale più una misura di scarica parziale a 1,5 volte la tensione di fase. Se una di queste cose la si sbaglia, il componente passa la prova di produzione ma fallisce sul campo.
La catena di processo è ciò che rende non banale la questione del capitale. Tranciatura del rame o punzonatura CNC, sbavatura, stagnatura, fustellatura dielettrica, registrazione strati, laminazione a piastra calda sotto pressione e temperatura, rifilo perimetrale, invecchiamento post-cottura, hipot, PD, verifica della resistenza di contatto e ispezione visiva finale. Un'officina che sa fare sei di questi passaggi non è un costruttore di sbarre laminati; è un sub-tier.
Quella profondità di processo è anche il motivo per cui il progetto dell'anello a bassa induttanza che avete disegnato in CAD non si trasferisce pulito tra fornitori. La planarità della piastra, la tolleranza sullo spessore del dielettrico e il profilo di temperatura della pressa si presentano tutti come deriva di induttanza e tensione di innesco delle scariche parziali. Se non avete mai gestito una linea di laminazione, sottovaluterete la rampa di resistenza di un fattore due - un punto che conta molto quando si girano i numeri nella sezione 7.
Una linea interna significa acquistare o noleggiare la pressa, assumere gli ingegneri di processo, qualificare il fornitore del film dielettrico e gestire la linea dentro il proprio stabilimento. Il vantaggio è il controllo totale: le modifiche ingegneristiche avvengono in giornata, i disegni non lasciano mai il vostro server, e si può tarare il ciclo di laminazione per il proprio profilo di corrente. Lo svantaggio è la pila di costi fissi che vi segue che tu produca 500 pezzi all'anno oppure 50.000.
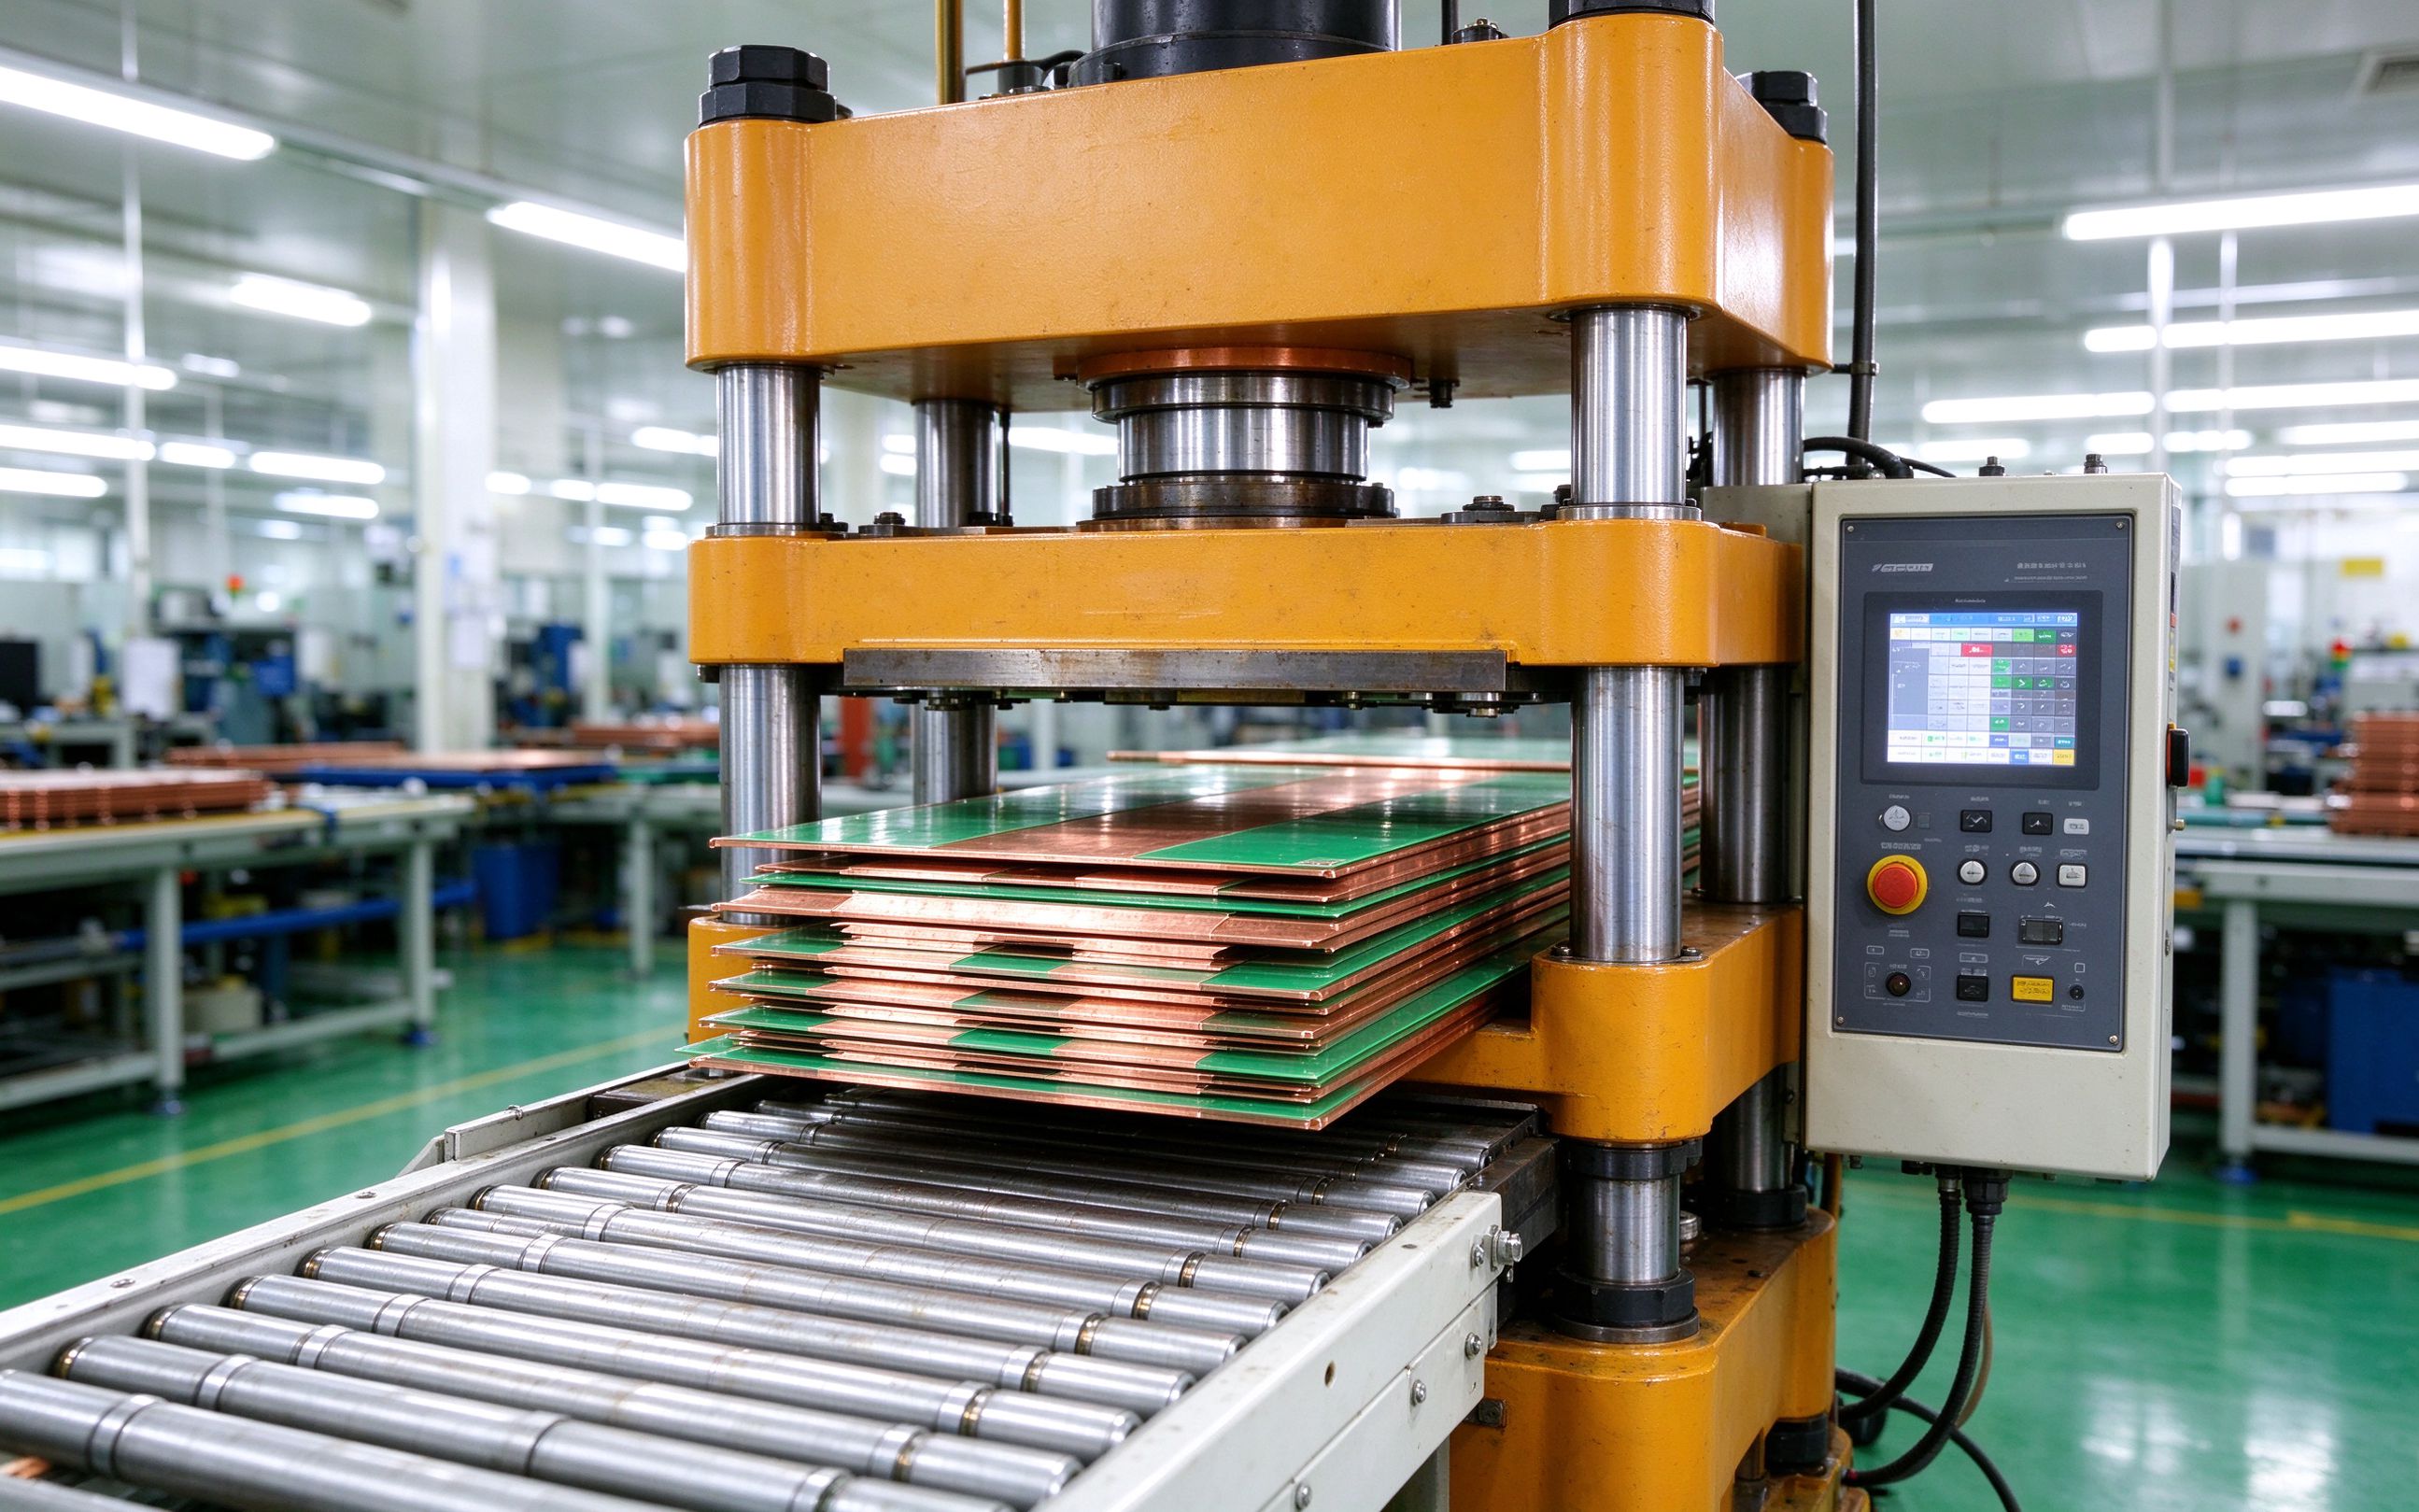
Le voci di capitale si presentano all'incirca così per una linea piccola-media: una pressa calda a quattro colonne da 200-300 tonnellate con piastre riscaldate, circa 180.000 $; una punzonatrice CNC di precisione o fine-blank per i profili in rame, circa 120.000 $; una stazione di fustellatura dielettrica, circa 35.000 $; un hipot tester più un banco di prova alle scariche parziali, circa 45.000 $; una sistemazione modesta di camera bianca e utenze, circa 60.000 $; e attrezzeria di primo articolo, circa 25.000 $. Tutto questo totalizza circa 465.000 $ prima di assumere un solo operatore. La nostra nota precedente sulle linee di laminazione automatizzate copre come si presenta una linea scalata; questo articolo parla della piccola che un buyer medio acquisterebbe davvero.
Poi viene il costo del personale. Un ingegnere di processo di laminazione competente costa 85.000-110.000 $ fully loaded in Europa occidentale o Nord America, e ne serve almeno uno. Due operatori su due turni, più un ingegnere qualità condiviso con un'altra linea, aggiungono altri 130.000-160.000 $. La rampa di resistenza è l'assassino silenzioso: le officine che non hanno mai laminato tipicamente girano al 55-65% di resistenza al primo passaggio per i primi sei mesi, salendo all'85% solo dopo che il ciclo pressa e la gestione del dielettrico sono stati tarati. Quello scarto finisce sul vostro Conto Economico.
Un costruttore regionale conto terzi entro due ore di auto dalla vostra linea di assemblaggio appare attraente su una diapositiva: MOQ ridotto, richiamo ingegneristico il giorno dopo, niente trasporto marittimo, nessun doganiere, nessuna disputa sul paese di origine con il vostro ufficio dogane. È anche l'opzione di cui i buyer più spesso si pentono a volume di serie, perché il prezzo unitario nasconde il carico di costo fisso che il CM stesso si porta dietro.
L'economia è semplice. Un CM locale in Germania, nel Midwest superiore o in Ontario paga salari occidentali, prende in affitto un'officina pulita e prezzola il proprio rateo di bottega a circa 85-120 $ l'ora. Poiché le sbarre laminati sono a basso volume e alto mix per la maggior parte delle officine locali, fanno girare la pressa in lotti piccoli, cambiano frequentemente prodotto e prezzolano ogni lotto per recuperare il tempo di setup. Il risultato è un prezzo unitario due o tre volte un preventivo offshore, anche prima di confrontare il contenuto di rame.
La storia del supporto ingegneristico è mista. Un buon CM locale siede nella vostra revisione di progetto, suggerisce aggiustamenti alla geometria del terminale e gira un ECO in cinque giorni lavorativi. Uno scarso preventiverà il vostro disegno come se fosse una semplice sbarra, mancherà il layup dielettrico e poi vi chiamerà tre settimane prima della consegna per chiedervi quale prova di scarica parziale volevate davvero. Verificare quel divario richiede lo stesso lavoro di audit fornitore che faresti per qualsiasi fonte - la nostra checklist del processo di quotazione percorre le stesse domande che inviamo ai buyer.
Dove l'opzione B vince davvero è urgenza e prossimità IP. Se il vostro programma è in prototipazione a basso volume, vi serve un ECO girato in giorni, e i vostri disegni non possono lasciare il paese, un CM locale è spesso la scelta giusta nonostante il prezzo. Una volta che il volume supera le poche migliaia di pezzi all'anno, il divario sul prezzo unitario comincia a comprare molte ore di ingegneria altrove.
Un fornitore offshore integrato fa tutta la catena sotto un unico tetto: taglio del rame e CNC, placcatura, fustellatura dielettrica, laminazione, post-cottura, hipot, PD, imballaggio ed esportazione. Poiché la pressa gira vicino al 100% di utilizzo su molti clienti, il costo fisso della pressa e della camera bianca è spalmato su decine di migliaia di pezzi all'anno, e questo si riflette direttamente sul prezzo unitario.
I trade-off sono reali e ben noti. L'attrezzeria si paga una volta, ma di solito ci si impegna a un quantitativo minimo d'ordine - spesso 500-1.000 pezzi per numero parte - per ammortizzare il setup. Il lead time dal PO al molo è di otto-quattordici settimane incluso il trasporto marittimo, quindi si tiene scorta di sicurezza. Le modifiche ingegneristiche viaggiano per e-mail e videochiamata; una revisione di disegno che a un CM locale occupa una settimana, a un fornitore offshore ne occupa due-quattro, perché la modifica deve passare attraverso un Capodanno cinese, una fermata doganale o un ciclo di consolidamento merce.
Il trattamento doganale e del paese di origine è la variabile selvaggia. I dazi Section 301 USA sugli assiemi elettrici cinesi si sono mossi più volte dal 2018, e l'UE ha una propria classificazione doganale per le sbarre laminati sotto HS 8538.90. Non quoteremo qui un'aliquota specifica - cambia trimestralmente e dipende dalla classificazione HTS - ma il vostro modello di costo landing deve includere una linea dazio esplicita, non una vaga nota a piè di pagina del "circa il dieci percento". La nostra nota sul routing doganale e di approvvigionamento 2026 copre gli angoli di instradamento; questo articolo chiede solo che ci mettiate un numero reale.
La questione dell'IP è quella che i dirigenti chiedono di più. Un fornitore offshore integrato rispettabile firmerà un NDA reciproco, fornirà una politica di tenuta dei disegni solo su server e terrà i vostri Gerber e PDF fuori dal CRM di vendita. Vorrete comunque un processo di modifica ingegneristica strutturato, disegni sotto controllo versione e una storia di revisione documentata - la stessa disciplina che vi aspettereste da qualsiasi fonte.
La Tabella 1 mette fianco a fianco le dieci dimensioni decisionali. Le valutazioni sono tipiche per una sbarra laminata di media taglia (due-quattro strati, 300-500 mm di lunghezza, 200-600 A, dielettrico PET o Nomex, rame stagnato). I vostri numeri si muoveranno di più o meno il trenta percento a seconda della complessità del componente e della vostra geografia, ma l'ordine relativo è stabile.
| Dimensione | A. Laminazione interna | B. CM locale | C. Offshore integrato |
|---|---|---|---|
| Capex e ammortamento | ~465.000 $ di linea, ammortamento 5 anni | Nessuno sui libri dell'acquirente | Nessuno sui libri dell'acquirente |
| Attrezzeria e cambio produzione | Interna; ~25.000 $ per ogni nuovo layup | ~15.000-25.000 $, cambio rapido | ~5.000-9.000 $, cambio più lungo |
| Costo unitario (variabile) | Basso, a maturazione avvenuta | Il più alto, ~2-3× offshore | Il più basso FOB |
| MOQ | Nessuno interno | 50-200 pezzi | 500-1.000 pezzi |
| Lead time al molo | Giorni, in sito | 2-4 settimane | 8-14 settimane incluso mare |
| Risposta ECO | In giornata | 1-2 settimane | 3-6 settimane |
| IP / controllo disegni | Completo, dentro il firewall | Alto, NDA locale | NDA + accesso controllato richiesto |
| Dazio e paese di origine | Nazionale, nessun dazio | Nazionale, nessun dazio | Linea dazio esplicita, dipendente da HTS |
| Evidenza qualità (FAI/PPAP/PD) | Voi possedete i dati | Confezionata a richiesta | Confezionata; audit richiesto |
| Rischio di interruzione fornitura | Singolo sito, singola apparecchiatura | Regionale, singola officina | Mare + geopolitico, ma capacità profonda |
Si legga la matrice in orizzontale, non in verticale. Nessuna opzione vince su ogni riga. L'opzione A vince su velocità ECO, IP e dazio ma perde sull'assorbimento del costo fisso. L'opzione B vince su lead time e prossimità IP ma perde sul costo unitario. L'opzione C vince su costo unitario e profondità qualità ma perde su lead time, velocità ECO ed esposizione doganale. La decisione non è "quale è la migliore"; è "quale riga conta di più per questo programma".
Gireremo i numeri su un componente concreto: una sbarra laminata a 3 strati, 0,8 kg di rame C11000 al pezzo, dielettrico PET, terminali stagnati, tariffata 400 A in continuo. La domanda annua è 2.000 pezzi, spediti in quattro lotti da 500. Ammortizziamo l'attrezzeria lato acquirente sulla vita attesa della linea e includiamo il rame al prezzo medio LME 2026 previsto di circa 13.647 $/t (LME, 2026), che pone il contenuto di rame a circa 11 $ al pezzo.
Costo fisso: ammortamento linea 93.000 $/anno (quote costanti su cinque anni su 465.000 $), un ingegnere di processo più allocazione manodopera 130.000 $/anno, spese generali di fabbrica 40.000 $/anno. Subtotale fisso: 263.000 $/anno. Costo variabile al pezzo: rame 11 $, film dielettrico 1,20 $, stagnatura 1,80 $, manodopera diretta 4 $, scarto al 10% di perdita di resistenza 2 $. Subtotale variabile: ~20 $/pezzo. A Q = 2.000, totale = 263.000 $ + 2.000 × 20 $ = 303.000 $/anno, ovvero circa 151,5 $/pezzo.
Fisso lato acquirente: attrezzeria 18.000 $ ammortizzata su due anni = 9.000 $/anno. Variabile: prezzo unitario quotato 138 $/pezzo, consegna locale, nessun dazio. A Q = 2.000, totale = 9.000 $ + 2.000 × 138 $ = 285.000 $/anno, ovvero 142,5 $/pezzo.
Fisso lato acquirente: attrezzeria 6.000 $ ammortizzata su tre anni = 2.000 $/anno. Prezzo unitario FOB variabile 38 $/pezzo. Trasporto marittimo + assicurazione allocati a 2,60 $/pezzo. Dazio illustrativo al 7,5% dell'FOB = 2,85 $/pezzo (verificare con il proprio doganiere; la classificazione HTS governa). Consegna interna + sdoganamento 1,50 $/pezzo. Variabile landing: 44,95 $/pezzo ≈ 45 $/pezzo. A Q = 2.000, totale = 2.000 $ + 2.000 × 45 $ = 92.000 $/anno, ovvero 46 $/pezzo.
Si eguagli l'opzione A all'opzione C: 263.000 $ + 20 $·Q = 2.000 $ + 45 $·Q, che risolve per Q* ≈ 10.440 pezzi/anno. Sotto quello, l'offshore vince in cassa. Sopra, vince l'interno via via che il costo fisso della pressa si spande. Si eguagli l'opzione A all'opzione B: 263.000 $ + 20 $·Q = 9.000 $ + 138 $·Q, che risolve per Q* ≈ 2.150 pezzi/anno. Quindi al dato volume di 2.000 pezzi, l'opzione B è in realtà leggermente più economica dell'opzione A - un risultato che sorprende i buyer che danno per scontato che l'interno vinca sempre a basso volume. Il vero divario è tra l'opzione C e le altre due: l'offshore risparmia circa 193.000 $ all'anno rispetto al CM locale e 211.000 $ all'anno rispetto all'interno a questo volume. La nostra guida MOQ, lead time e TCO percorre lo stesso modello per i buyer che vogliono inserire i propri numeri.
L'aritmetica del break-even è necessaria ma non sufficiente. La Tabella 2 mappa le condizioni di programma che i buyer descrivono davvero a una fonte primaria raccomandata, con un fallback nominato. Si trattino queste come impostazioni predefinite, non come contratti - il vostro team ingegneristico e rischi può sovrascrivere qualsiasi riga con una motivazione documentata.
| Se il vostro programma si presenta così… | Fonte primaria | Fallback / copertura |
|---|---|---|
| < 1.500 pezzi/anno, alto mix, ECO frequenti | CM locale (Opzione B) | Fornitore offshore per stabilizzatori a lunga scadenza |
| 1.500-8.000 pezzi/anno, design stabile, singola piattaforma | Offshore integrato (Opzione C) | Qualificare una seconda officina offshore per doppio sourcing |
| > 10.000 pezzi/anno, un layup dominante, IP sensibile | Linea interna (Opzione A) | Eccesso di capacità offshore nei picchi di domanda |
| Prototipo < 200 pezzi, ECO urgenti, disegni non esportabili | CM locale (Opzione B) | Laminazione da banco interna per i campioni |
| Sicurezza certificata (prodotto finale UL/IEC), evidenza livello PPAP | Offshore integrato con audit (Opzione C) | CM locale per FAI e troubleshooting |
| Rischio geopolitico / daziario dominante | Doppio sourcing offshore + CM locale | Non mono-sourcing su un'unica area geografica |
L'ultima riga merita una pausa. Dal 2018, le aliquote daziarie e i controlli export si muovono su ciclo trimestrale, e una linea offshore mono-sourced può passare da "miglior prezzo" a "non sdoganabile" nel giro di 90 giorni. La tabella di mapping evita deliberatamente di raccomandare la pura opzione C per i programmi safety-critical senza un fallback locale; è il premio di rischio che i buyer pagano anche quando il prezzo unitario dice altrimenti.
Qualunque opzione si scelga, la catena di evidenza è ciò che separa una fonte qualificata da un preventivo in una casella di posta. Per le sbarre laminati di grado industriale e automotive, ci si aspetta come minimo un rapporto di first article inspection (FAI), un layout dimensionale, certificati materiale per il rame C11000 e per il film dielettrico, dati di prova hipot e scariche parziali, e una registrazione di tracciabilità che leghi ogni lotto a un lotto di rame e a un lotto di film.
I buyer automotive riconosceranno il pacchetto più ampio come PPAP - Production Part Approval Process, definito da AIAG e richiesto sotto IATF 16949:2016 per le parti di produzione rilevanti per la sicurezza. Il PPAP non è un controllo a campione; è una dichiarazione documentata che il ciclo pressa, il lotto di dielettrico e la formazione dell'operatore sono essi stessi approvati per la produzione. Una linea interna deve costruire quel processo di evidenza da zero. Un CM locale potrebbe averlo per le parti stampate ma non per quelle laminate - si chieda di vedere un PPAP per sbarre laminati, non uno generico. Un fornitore offshore integrato che serve clienti di elettronica di potenza di solito ha già l'archivio; lo si vuole comunque auditare.
L'evidenza delle scariche parziali è la parte che i buyer dimenticano. Una sbarra laminata che passa l'hipot a 2 kV ma inizia a emettere PD a 1,5 kV è un cedimento sul campo in attesa di accadere. Si chieda a ciascun offerente un rapporto di prova PD alla tensione nominale più il 20%, con il valore di picoculombio misurato, non solo una spunta "pass/fail". Il nostro pezzo gemello su ispezione CT dei vuoti e delle delaminazioni nelle sbarre laminati (in questo batch) copre il versante non distruttivo; questa sezione insiste solo che il rapporto esista e sia tracciabile al lotto che si sta comprando.
Contesto normativo: il creepage e la clearance dielettrica per l'apparecchiatura finale sono fissati da IEC 62368-1 / UL 62368-1 per l'elettronica IT e AV, e da IEC 61439 per i quadri in bassa tensione. La sbarra stessa è un componente; il certificatore del prodotto finale guarderà i vostri dati FAI e PD per confermare che il coordinamento dell'isolamento è stato rispettato. Niente di tutto ciò cambia la risposta make-vs-buy, ma cambia quali fornitori sono anche solo ammissibili a quotare.
I buyer di sbarre laminati sono quasi sempre aziende di elettronica di potenza - costruttori di inverter, team di trasmissione EV, integratori di sistemi di accumulo - la cui induttanza di anello, geometria degli strati e disposizione dei terminali fanno parte del vantaggio competitivo del prodotto. Il disegno non è un dato neutro. Rivela la vostra frequenza di commutazione, la vostra tensione DC-link e la disposizione dei dispositivi.
La produzione interna mette il disegno dentro il vostro firewall, con gli stessi controlli di accesso che già usate per i Gerber. Un CM locale nel vostro paese opera sotto un NDA locale e il vostro sistema legale locale, il che rende l'esecuzione praticabile. Un fornitore offshore richiede una struttura più deliberata: un NDA reciproco con una clausola di risoluzione definita, una politica di tenuta disegni che limiti chi dalla parte del fornitore vede il file, un processo di controllo revisione che non sparga PDF via e-mail, e una clausola di audit che permetta al vostro team qualità di verificare il registro accessi su richiesta.
La prova pratica è semplice. Si chieda a ciascun fornitore nella rosa finale di descrivere, per iscritto, chi dentro la sua azienda ha accesso alla vostra cartella disegni, quanto dura l'accesso dopo la fine del programma, e cosa succede all'attrezzeria quando il contratto termina. La risposta separa le officine che trattano i disegni come un documento di lavoro da quelle che li trattano come un asset da riutilizzare. Se volete strutturare quella conversazione prima della prima RFQ, il nostro sbarra personalizzata raccoglie le stesse clausole di riservatezza e di proprietà dell'attrezzeria che ci aspettiamo dai fornitori che noi stessi auditeremmo.
La decisione make-vs-buy diventa più facile nel momento in cui il pacchetto RFQ è univoco. La causa più comune di una forbice tra tre preventivi che non si riesce a normalizzare è che il disegno era incompleto. Si invii a ciascun offerente - finanza interna compresa - lo stesso pacchetto, e si richieda indietro la stessa ripartizione di costo. I contenuti minimi:
Quel pacchetto a un ingegnere mezza giornata per assemblarlo e fa risparmiare settimane di andirivieni di preventivi. La nostra pagina specifiche elenca le dimensioni di layup su cui abitualmente quotiamo; se un offerente si rifiuta di prezzare una di queste righe, quel rifiuto è di per sé un segnale di selezione.
La decisione make-vs-buy non vive nel vuoto. Fissa il lead time, l'IP e il costo involucro per ogni scelta a valle. Se si sceglie l'offshore integrato, la vostra roadmap prodotto deve assumere lead time di 10 settimane e progettare per quelli; se si sceglie l'interno, il vostro budget capex deve assorbire la rampa di resistenza. Gli altri pezzi del programma di cui questo batch scrive - sbarre PPA SMR dietro-contatore su scala di rete, sbarre a potenza impulsata per impianti pilota a fusione, sbarre per elettrificazione del calore industriale, e la guida alla progettazione del contenimento dell'arco interno - spingono ciascuna i numeri di volume, tensione e affidabilità in direzioni diverse, e ciascuna merita il proprio foglio di lavoro make-vs-buy piuttosto di una singola regola aziendale.
Si esegua l'aritmetica della sezione 7 sul vostro componente reale. Se il vostro break-even viene intorno ai 5.000 pezzi all'anno e la vostra previsione si attesta a 3.000, la risposta è quasi sempre offshore integrato con un CM locale come copertura ECO e IP. Se il vostro break-even si trova sotto il volume attuale e i vostri disegni sono genuinamente sensibili, una linea interna comincia ad apparire razionale. Se non si riesce a far tornare i numeri affatto, quello è di per sé un risultato - il componente potrebbe essere sovraspecificato, e una revisione DFM con un fornitore che fa questo ogni settimana recupererà più costo di qualsiasi battaglia interna sul capex.
Ci si invii il disegno, il volume annuo e il vostro prezzo landing obiettivo. Torneremo con una tabella TCO normalizzata sulle tre opzioni, un programma di attrezzeria e MOQ, e il pacchetto documentale FAI/PD che spediremmo se fossimo noi la fonte. Si usi il modulo contatti o si scriva direttamente; rispondiamo entro un giorno lavorativo.
Il prezzo pezzo più basso quotato è raramente il costo totale più basso. Questo quadro met
Leggi l’articolo
La maggior parte delle seconde fonti esiste nella lista fornitori e non nel disegno. Un qu
Leggi l’articolo
Lucas Meyer consiglia team di approvvigionamento su rame, prezzi delle sbarre e valutazione dei fornitori, con 13 anni di esperienza in metalli industriali e acquisto di componenti elettrici. Ha sviluppato il modello di quotazione del rame di SHANYUAN. Ha un MBA della Mannheim Business School. Scriv
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
