Lun–Ven 9:00–18:00 · Ora Cina (UTC+8) · Shandong, Cina
Quality & Testing

Built, Inspected and Documented

Laminated busbar quality is determined long before the first electrical test — it is built into the layup, the lamination window and the terminal welding.

Manufacturing Process

Eight controlled steps from copper sheet to tested part

Material PreparationCopper (C11000) or aluminum inspected for thickness tolerance
Punching & Laser CuttingConductor profiles, holes and windows cut to drawing
Surface FinishingTin plating for corrosion resistance and joint solderability
Dielectric LayupPET, Nomex or epoxy films by voltage class
LaminationHeat and pressure held to recipe; dielectric thickness in tolerance
Edge SealingExposed dielectric layers cannot creep or arc
Terminal AssemblyStuds, blade tabs and fused links welded in position
CNC Trim & InspectionFinal dimensional verification against the released drawing
Materiali in ingresso

Cosa entra nell'impilamento

MaterialStandard options
ConductorsC11000 copper as standard; aluminum available on request
DielectricsPET, Nomex and epoxy (DLF) films, selected by voltage class and operating temperature
PlatingTin finish for corrosion protection and joint solderability
13+Anni dal 2012
1–6+Strati conduttori
~1000 APortata nominale
1 giornoRisposta tecnica
Test e ispezione

Ogni lotto di produzione verificato prima dell'imballaggio

Dielectric Withstand (Hipot)

Per customer specification and applicable standard.

Insulation Resistance

Measured on sampled parts per lot.

Dimensional Inspection

Terminal positions, hole sizes and envelope vs drawing.

Visual Inspection

Plating coverage, edge sealing and weld quality.

Continuity Check

Electrical verification of each conductor path.

Documentazione

Registri che potete auditare

I registri dimensionali ed elettrici sono mantenuti per lotto di produzione e possono essere forniti con la spedizione su richiesta.
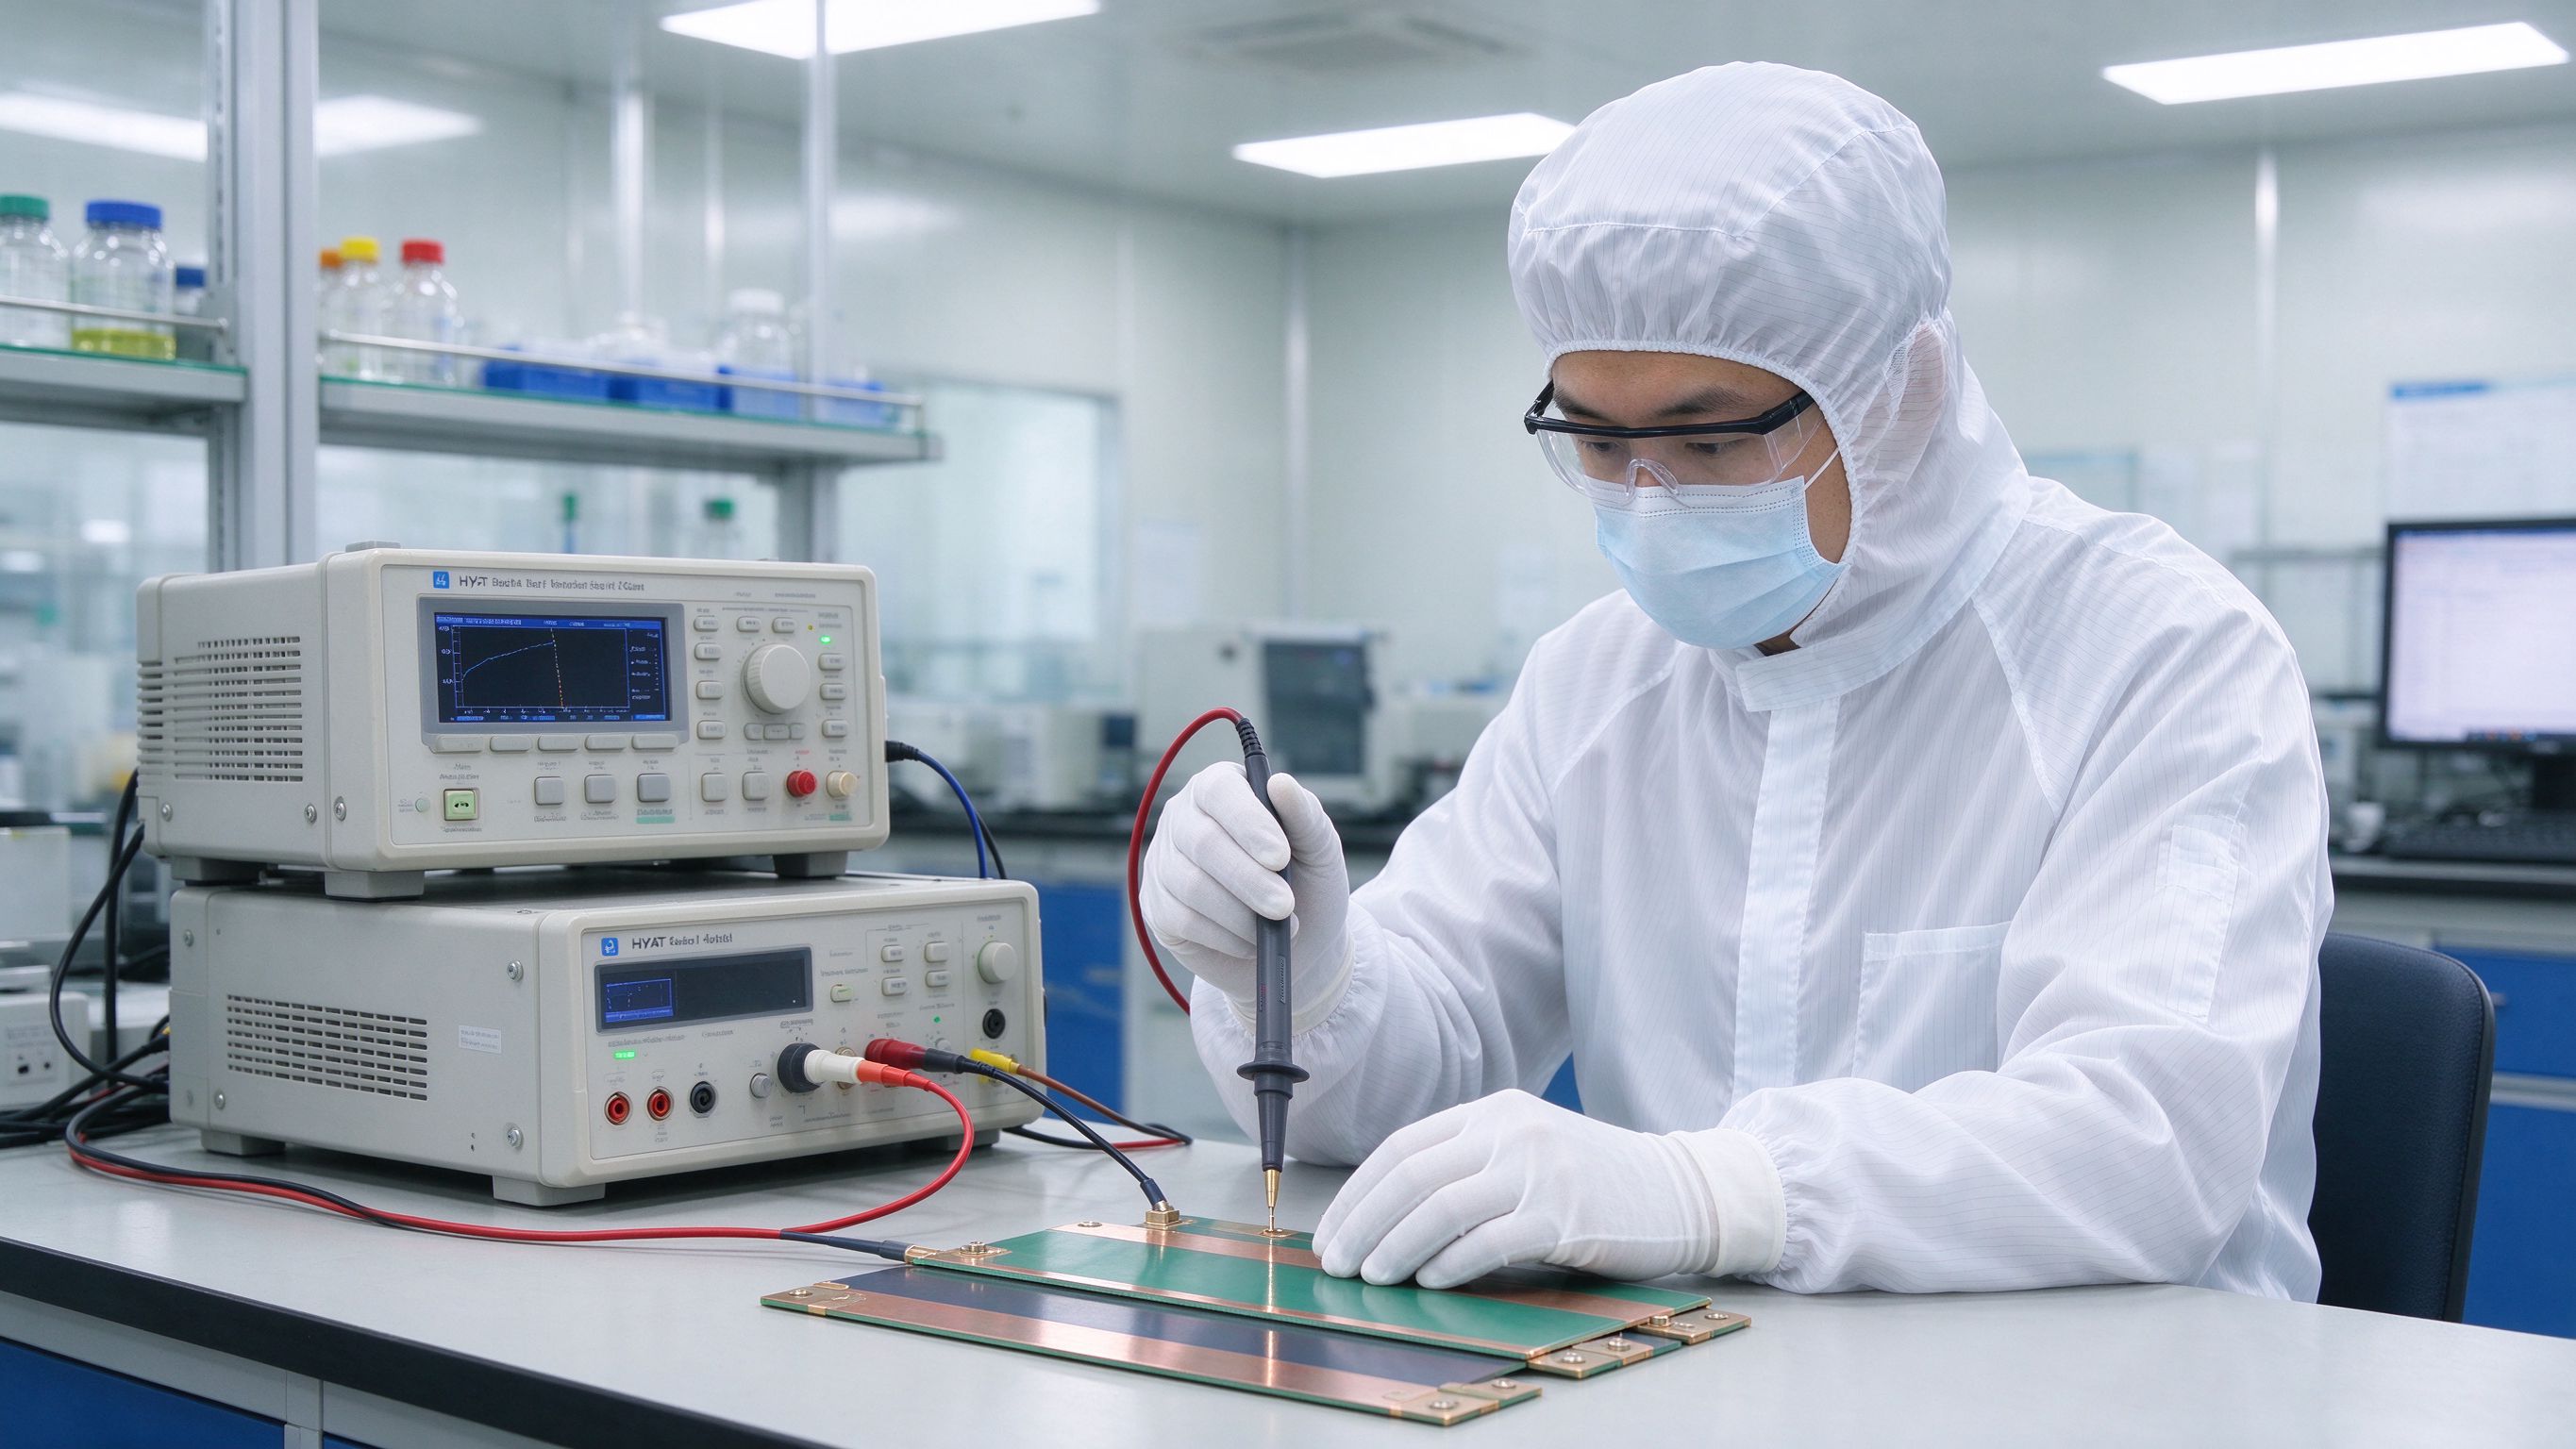
  • Batch test records per production lot
  • Certificates of Conformance (CoC) on request
  • PPAP-style documentation aligned at quotation
  • Test records aligned with your quality system
Inspection and test bench
Progettazione per la producibilità

Individuato presto, corretto a basso costo

Prima di tagliare qualsiasi attrezzaggio, i nostri ingegneri eseguono una revisione DFM del vostro disegno: strati, percorsi di corrente, spaziatura terminali, distanze di bordo e giochi dielettrici. Individuare una distanza di bordo critica o una zona di saldatura sottodimensionata in questa fase costa molto meno che scoprirla in produzione.

01

Layer count

Stack-up validated against voltage class and current.

02

Current paths

Cross-sections checked against continuous and peak current.

03

Terminal spacing

Pitch and weld zones matched to mating hardware.

04

Edge distances

Creepage and dielectric clearances verified before tooling.

Standards Our Customers Reference: How They Shape the Design

Our in-house QC process — hipot, insulation resistance, dimensional, visual and continuity checks on every lot — is the internal half of quality. The external half is the standards landscape our customers design to, and it is worth being explicit about which standards apply to power-interconnect parts and how they show up in the drawings we build to.

POWER DISTRIBUTION
UL 1977

Component assemblies used in power distribution, including high-current connectors.

CANADIAN COUNTERPART
CSA C22.2 No. 182.3

Sits alongside UL 1977 on recognized connectorized power-distribution assemblies.

FLAMMABILITY
UL 94 V-0

Routine expectation for insulator housings and dielectric systems on shipped parts.

ENVIRONMENTAL
RoHS / REACH

Baseline on shipped product; halogen-free constructions available where the spec calls for it.

Application-level standards: SAE J1772 · EV charging couplersOpen-rack platform specs · in-rack busbar interfaces — these set the current-interruption, arcing and cycle-life tests the interconnect must pass.
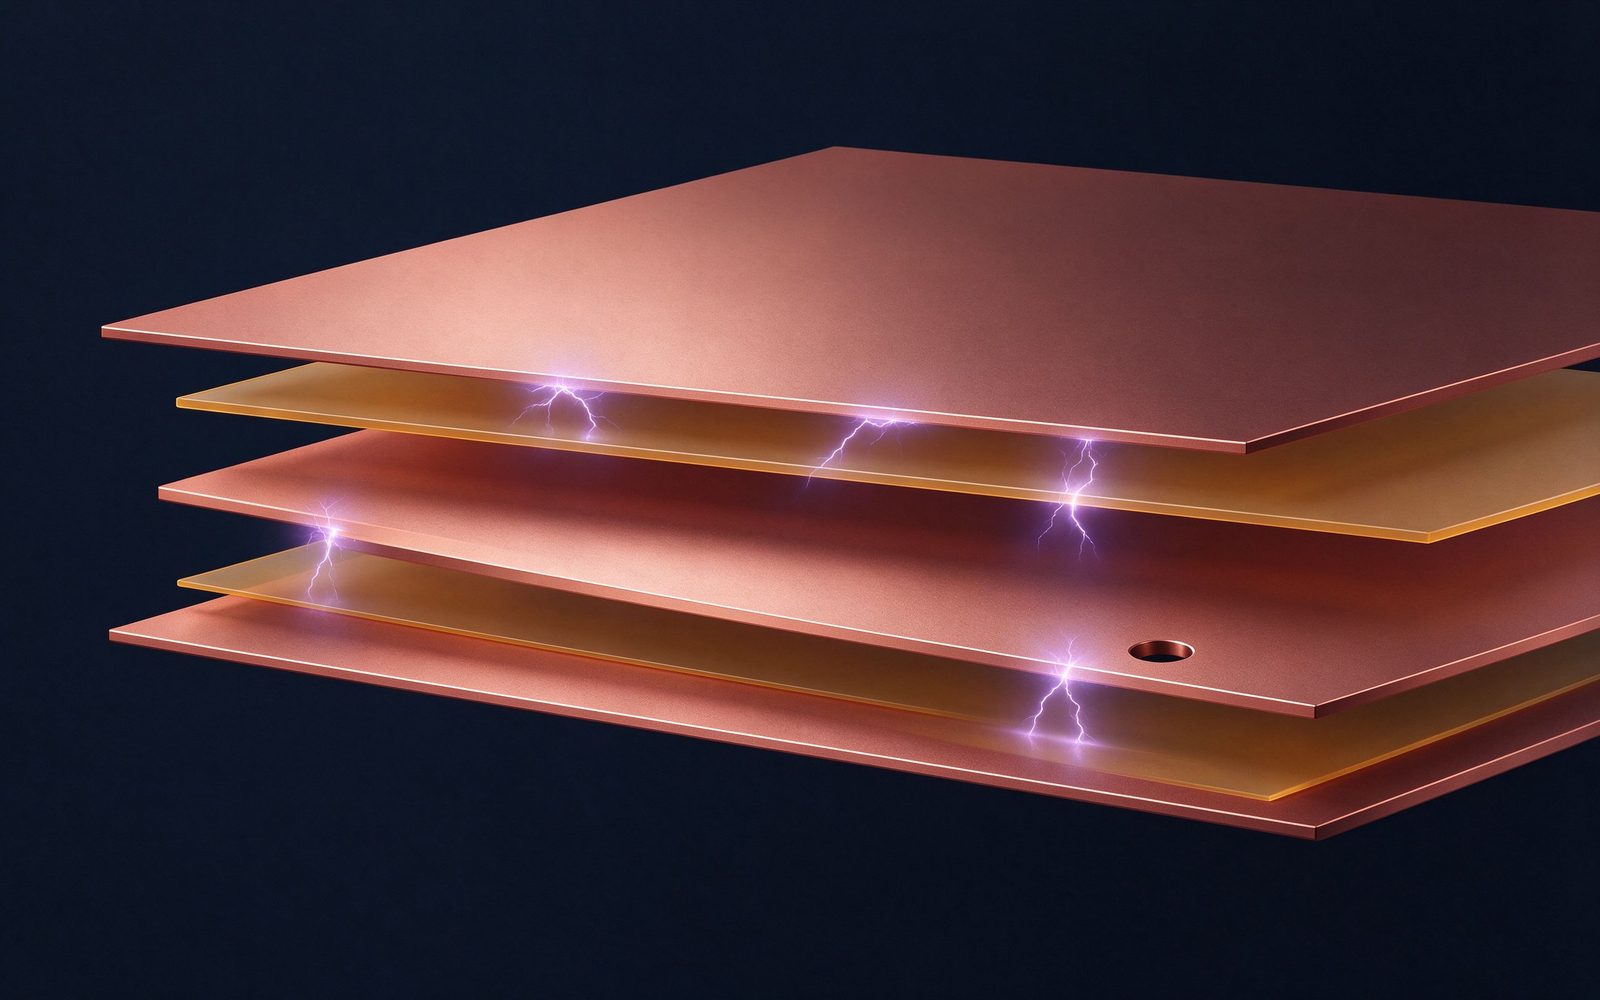
Partial discharge cutaway of a laminated busbar edge seal

What this means for a laminated busbar

  • Creepage & clearance follow the voltage class implied by the referenced standard.
  • Edge sealing & dielectric selection are driven by the partial-discharge expectations of the test specification.
  • Terminals & contact lands are sized against the standard’s temperature-rise and hot-swap requirements.

We do not hold aerospace or defense qualifications ourselves — and we do not claim to — but customers in those programs routinely flow down their own standards and special-process requirements to the parts we build.

These standards are frequently referenced by our customers. We build to the drawing and test specification provided, and every released batch ships with its own hipot, insulation-resistance and continuity records.

Two technical references explain the physics behind the tests we run:

Impegni di qualità

Documentato, lotto per lotto

La qualità è costruita nell'impilamento, nella finestra di laminazione e nella saldatura dei terminali, poi verificata e registrata.

Verifica DFM prima della costruzione dell'attrezzaturaControllo qualità interno per ogni lotto produttivoRegistri di collaudo di lotto su richiestaDocumentazione CoC / in stile PPAP
Risorse tecniche

Approfondire

Guida di progettazione barre laminate

Costruzione, scelta dielettrica e basi di capacità.

Leggi la guida di progettazione

Grafico ampacità

Correnti nominali rame con derating.

Vedi il grafico rame

Barra vs cavo

Dove vince il laminato – e dove no.

Confronta barra vs cavo

Documented, batch by batch.

Dimensional and electrical test records per lot — CoC and PPAP-style documentation aligned at quotation.

FAQ

Domande frequenti

Risposte dirette dal team di ingegneria.

Quali prove vengono eseguite sui lotti produttivi?
I collaudi seguono la specifica concordata al freeze di progetto: tenuta dielettrica (hipot), resistenza di isolamento, controllo dimensionale, esame visivo di placcatura e chiusura dei bordi, e verifiche di continuità per ogni percorso conduttore.
Potete fornire documentazione per il nostro sistema qualità?
I registri delle prove dimensionali ed elettriche sono conservati per ogni lotto. Se il vostro sistema qualità richiede CoC, formati specifici o documentazione in stile PPAP, comunicatelo in fase di preventivo e allineeremo la documentazione alle vostre esigenze.
Supportate prototipi a basso volume prima della produzione?
Sì. I progetti custom seguono di norma questo flusso: verifica delle specifiche, DFM, preventivo, realizzazione di un campione per la verifica di ingombro ed elettrica, quindi produzione con attrezzatura e QC documentato per ogni lotto.
Quali formati di file accettate per i disegni?
Accettiamo file PDF, DXF e STEP, oltre a foto di componenti esistenti. Disegni 2D con quote e tolleranze sono sufficienti per il preventivo; un modello 3D accelera la verifica DFM e la preparazione dell'attrezzatura.
Offrite garanzia sulle vostre barre collettrici?
Sì. I componenti sono coperti contro difetti di materiale e lavorazione per il periodo di garanzia concordato nel contratto di acquisto. Gli eventuali componenti non conformi vengono riparati o sostituiti, con analisi del guasto condivisa su richiesta.
Supportate imballaggio e spedizione internazionale?
Sì. I componenti sono imballati con protezione bordi, film antistatico e cartoni da export secondo le vostre esigenze di movimentazione, e spediti via mare o via aerea. Con ogni spedizione forniamo i documenti commerciali (fattura, lista di imballaggio, registri di prova).

Need test records with your shipment?

Tell us at quotation stage — we align CoCs, PPAP-style documentation and test records with your quality system.
