La maggior parte degli audit ai fornitori di busbar è condotta da un compratore con una checklist e due ore. È tempo sufficiente per trovare le cose che contano, purché la checklist chieda evidenze piuttosto che impressioni. I dodici punti che seguono sono quelli che separano ripetutamente un fornitore in grado di tenere un processo da uno in grado solo di superare un campione.
La maggior parte degli audit ai fornitori di busbar è condotta da un compratore con una checklist e due ore. È tempo sufficiente per trovare le cose che contano, purché la checklist chieda evidenze piuttosto che impressioni. I dodici punti che seguono sono quelli che separano ripetutamente un fornitore in grado di tenere un processo da uno in grado solo di superare un campione.
Le busbar sono oggetti semplici realizzati mediante un processo con molti passaggi nascosti: verifica del rame in ingresso, distensione, stampaggio di precisione, laminazione a film sotto pressione e temperatura, lavorazione terminali, plating, prova elettrica e incapsulamento. L'oggetto ha lo stesso aspetto sia che due di quei passaggi siano stati saltati.
Questa è la ragione di un audit. Un campione può essere perfetto mentre il processo è incapace di ripeterlo, perché il campione è stato realizzato con cura e la produzione di serie non lo sarà. Un audit guarda alla capacità: strumenti tarati, parametri documentati, materiale tracciabile e un responsabile per ciascun passaggio.
Protegge anche commercialmente. Se un difetto compare otto mesi dopo, la registrazione dell'audit fa la differenza tra un'indagine condivisa e una discussione. Gli audit sono economici rispetto a un richiamo, e sono l'unico modo affidabile per verificare le affermazioni che i cataloghi fanno sulla "ispezione del 100 percento".
Iniziare dall'area merci in ingresso. Ogni consegna di rame dovrebbe portare un numero di colata, un certificato di laminazione che dichiari grado e tempra, e una registrazione di ricevimento che colleghi il certificato a una posizione di magazzino. Chiedere di seguire un numero di colata dallo scaffale a un complesso finito. Se la traccia si spezza in qualsiasi punto, il fornitore non potrà nemmeno rispondere a una richiesta di tracciabilità di un cliente.
Poi controllare cosa succede al certificato. Una risultanze tipica è una cartella di certificati di laminazione priva di collegamento ai lotti di produzione: la tracciabilità esiste solo sulla carta. Una pratica migliore è un viaggio di lotto che porta il numero di colata attraverso stampaggio, laminazione e prova.
Guardare anche a come viene verificata la conducibilità. Un fornitore che si basa esclusivamente sul certificato di laminazione non ha difese contro un grado sostituito. Una misura di conducibilità interna, anche un semplice misuratore a correnti parassite con registrazioni di taratura, è un controllo significativo.
La laminazione è dove vengono creati la maggior parte dei difetti nascosti. Chiedere i parametri della pressa – temperatura, pressione, tempo di permanenza – e se vengono registrati per lotto oppure impostati una volta e dimenticati. Guardare lo stoccaggio dei film: PET e Nomex sono igroscopici, e una bobina stoccata in un'officina aperta non laminerà allo stesso modo di una conservata in un armadio essiccatore.
Controllare vuoti e delaminazione su un campione tagliato, e chiedere come il fornitore li rileva in produzione. L'ispezione visiva dopo la laminazione è normale; la prova di partial discharge è migliore e più rara.
Il plating è il secondo processo nascosto. Chiedere lo spessore in micron, il metodo di misura (la fluorescenza a raggi X è standard), e la sequenza di pulizia pre-plating. Una linea di plating che salta un'adeguata attivazione supererà un controllo di spessore e fallirà una prova di saldabilità o corrosione sei mesi dopo.
Confermare che la specifica di plating sia scritta sul disegno, non concordata verbalmente. "Stagno standard" non è una specifica, e l'ispezione in ingresso non può verificare una promessa.
Un fornitore di busbar non ha bisogno di un laboratorio ad alta tensione completo, ma ha bisogno di una capacità di prova definita e di strumenti tarati. Chiedere cosa viene provato su ogni unità – continuità, hipot, resistenza di isolamento, dimensionale – e cosa viene provato solo sul primo articolo.
Poi chiedere il registro di taratura. Ogni hipot tester, micro-ohmmetro, calibro e chiave dinamometrica dovrebbe avere una data di taratura e un certificato tracciabile a uno standard nazionale. Gli strumenti senza taratura sono la fonte più comune di un falso positivo.
Se viene dichiarata la prova di partial discharge, chiedere il livello di rumore di fondo e la taratura del rilevatore. Una prova PD eseguita in un'officina elettricamente rumorosa può mancare del tutto un difetto da 10 pC producendo un rapporto pulito.
Per le barre laminate ad alta tensione, il banco di prova stesso è una voce di qualificazione: schermatura, messa a terra e disposizione dei filtri decidono se la misura significa qualcosa. La nostra nota sulla prova di partial discharge descrive l'allestimento che utilizziamo.
I guasti ai giunti sono di solito guasti di torque. Chiedere se le chiavi dinamometriche sono tarate, se il valore specificato è scritto sulla istruzione di lavoro, e se il valore viene verificato dopo l'assemblaggio piuttosto che durante. Un segno di torque applicato prima che il serraggio si assesti è decorazione.
Per le barre laminate con prigionieri, controllare che il prigioniero sia saldato oppure rivettato al conduttore, non semplicemente pressato, e chiedere i dati della prova di strappo. Un prigioniero che ruota sotto torque supererà un controllo visivo e fallirà sul campo.
L'imballaggio conta più di quanto sembri. Il rame è pesante e morbido; un cartone senza protezione dei bordi arriva con terminali piegati e plating graffiato, il che diventa un rifiuto in ingresso che nessuna delle due parti può spiegare. Chiedere la specifica di imballaggio e guardare un cartone spedito, non un disegno di esso.
La documentazione è dove si vincono gli audit. Chiedere la procedura di controllo dei disegni, la cronologia delle revisioni, e un esempio pratico di una modifica: chi la approva, chi informa il cliente, e cosa succede all'evidenza di verifica.
La singola domanda più forte in un audit è: "Mostratemi le ultime tre modifiche che avete fatto al pezzo di un cliente e le registrazioni di approvazione." Un fornitore con un registro modifiche pulito risponde in due minuti. Un fornitore senza spiega perché ciascuna modifica era troppo piccola per essere documentata.
Controllare che le registrazioni di ispezione siano conservate per il periodo richiesto dal contratto, e che siano recuperabili per lotto – non archiviate nella email di un responsabile. Se le registrazioni sono tenute solo su carta in un armadio chiuso, chiedere come una richiesta del cliente verrebbe soddisfatta entro 24 ore.
La capacità non è un numero su una diapositiva: è il vincolo nel processo. Chiedere quale passaggio è il collo di bottiglia – tonnellaggio pressa, autoclave di laminazione, linea di plating, banco prova – e quale utilizzazione assume il lead time quotato. Un fornitore che quota quattro settimane al 95 percento di utilizzazione sta quotando una speranza.
Cercare evidenze di gestione dei picchi: un piano su secondo turno, operatori formati su più mansioni, oppure un subappaltatore qualificato per uno specifico passaggio. Il subappalto del plating è comune e accettabile se il subappaltatore è sottoposto ad audit e il processo è fisso.
L'EHS conta commercialmente perché predice l'interruzione. Polvere di rame, sostanze chimiche per il plating e sicurezza delle presse sono le tre aree su cui dare un'occhiata. Una linea di plating senza contenimento e trattamento delle acque reflue è a un'ispezione di distanza da uno shutdown che ritarderà il vostro ordine.
Dopo abbastanza audit, i segnali diventano prevedibili. Il primo: nessuna etichetta di taratura sugli strumenti usati per l'ispezione finale. Il secondo: certificati di laminazione che non possono essere collegati a un numero di colata in officina. Il terzo: parametri di laminazione scritti su una lavagna piuttosto che in una registrazione. Il quarto: spessore del plating descritto come "standard" senza dati di misura. Il quinto: un registro modifiche che non esiste, il che significa che ogni futura modifica sarà invisibile.
Nessuno di questi è di per sé una catastrofe di sicurezza. Insieme descrivono un processo che è controllato dalla memoria piuttosto che dalle registrazioni, e la memoria fallisce esattamente quando il volume sale.
Viceversa, un fornitore con attrezzature modeste e registrazioni forti è di solito la scelta più sicura. Le registrazioni possono essere migliorate rapidamente; una cultura di non tenerle non può.
Trascorrere i primi venti minuti percorrendo l'officina senza domande: guardare cosa c'è sui banchi, cosa è scritto sui viaggi di lotto, e cosa gli operatori prendono. Poi scegliere un lotto di produzione recente e seguirlo all'indietro dalla spedizione al rame in ingresso.
Usare il disegno come copione. Ogni chiamata sul disegno – grado, spessore del plating, materiale isolante, valore di torque, requisito di prova – dovrebbe avere un controllo corrispondente in officina. Se una chiamata non ha controllo, quella è una risultanze.
Riservare gli ultimi trenta minuti ai documenti: registro di taratura, registro modifiche, registrazioni di non conformità, e gli ultimi tre reclami dei clienti con le relative azioni correttive. Chiedere copie, non riassunti. Un fornitore che esita sulle copie vi sta dicendo qualcosa.
Valutare ciascuno dei dodici punti da 0 a 5 e registrare l'evidenza accanto al punteggio. Un punteggio senza evidenza è un'opinione, e le opinioni non sopravvivono a un'indagine su un difetto.
Un audit che non è richiamato nel contratto è una visita in sito. Inserire tre clausole nel contratto di acquisto: i gradi di materiale approvati e il divieto di sostituzione senza approvazione scritta; il fascicolo documentale che deve accompagnare ciascuna spedizione; e l'obbligo di notifica per modifiche di processo o di sito.
Aggiungerne una quarta se il volume lo giustifica: il diritto di ri-audit annuale oppure dopo qualsiasi notifica di modifica. I fornitori lo accettano prontamente quando l'audit è professionale; quelli che rifiutano sono di solito quelli per cui la clausola è stata scritta.
Infine, concordare il percorso di escalation per una non conformità: chi indaga, in che tempo, con quali evidenze, e cosa succede al lotto nel frattempo. Un percorso preconcordato trasforma una crisi in una procedura. La nostra pagina sui documenti di qualità elenca le registrazioni che rilasciamo con ciascuna spedizione, e la panoramica del sistema qualità descrive i punti di ispezione che un revisore vedrà.
Approfondimenti: controllo qualità in processo, progetto laminato privo di vuoti, valutazione fornitori in fase di RFQ, progetto termico e documenti di qualità.
Vedere anche il progetto dei giunti bullonati, la guida alla progettazione delle busbar laminate e la selezione per applicazione.
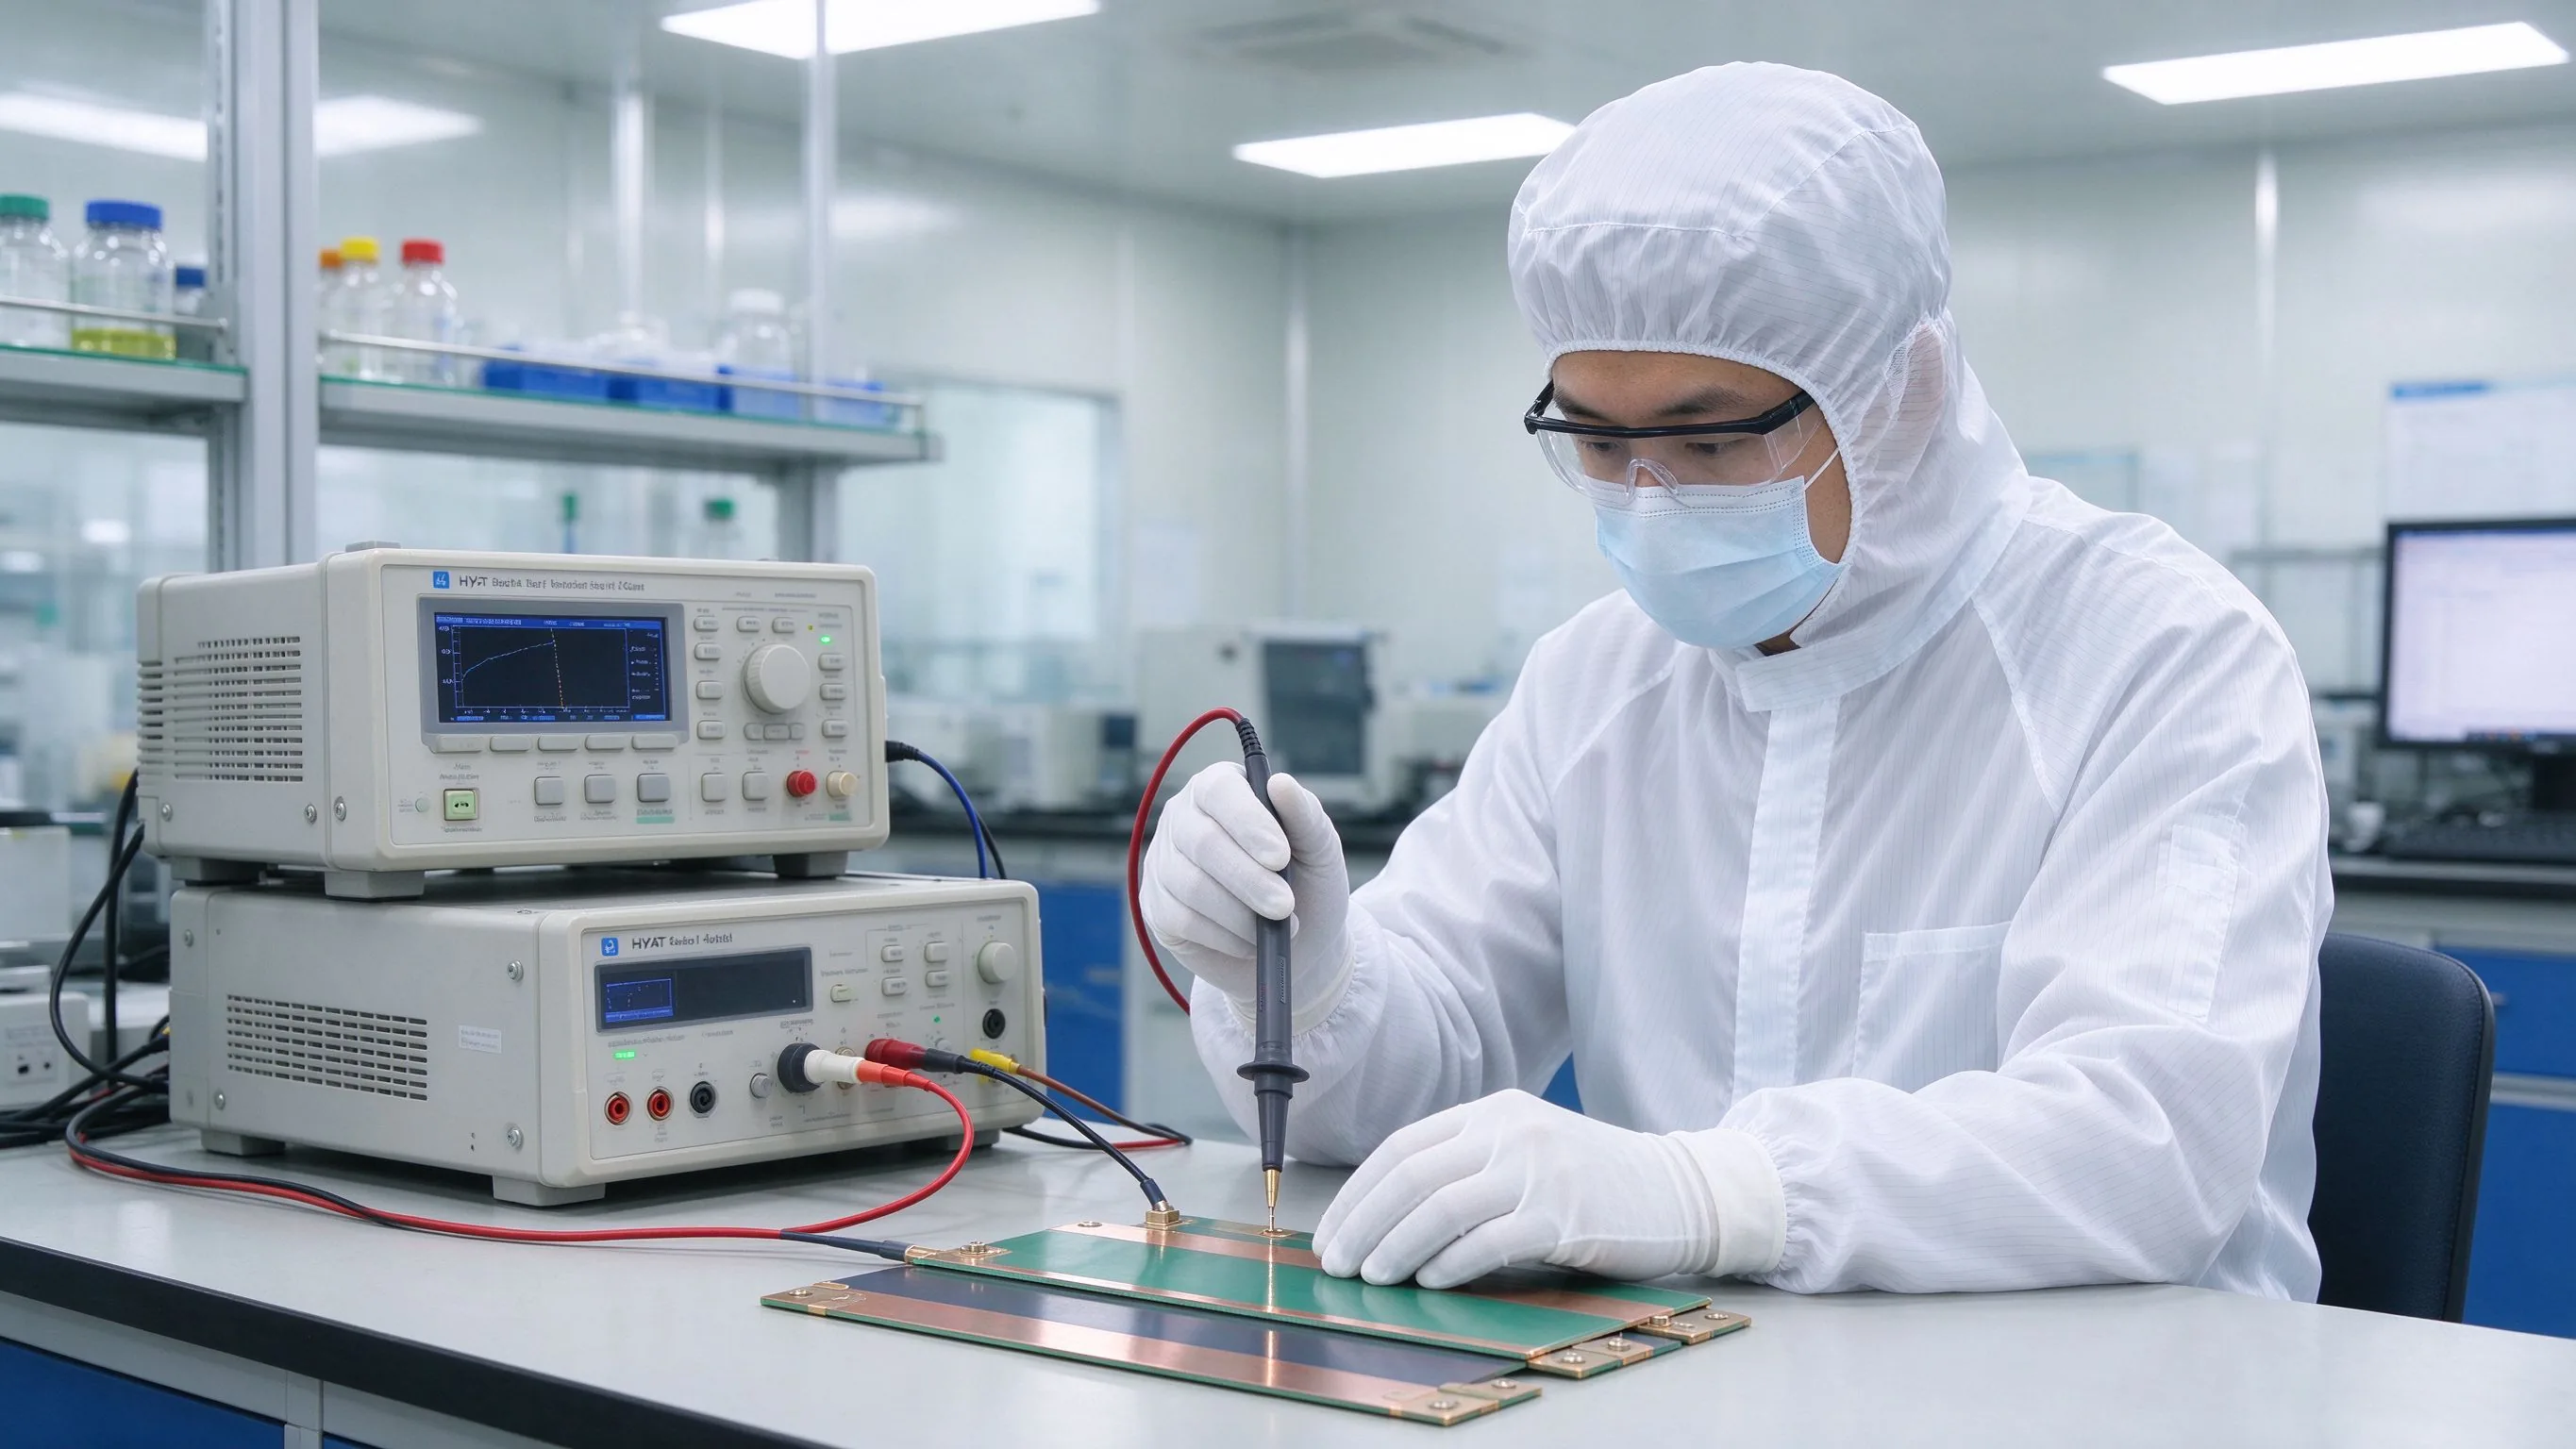
Questa guida definisce come gli acquirenti devono verificare i busbar in ingresso e in usc
Leggi l’articolo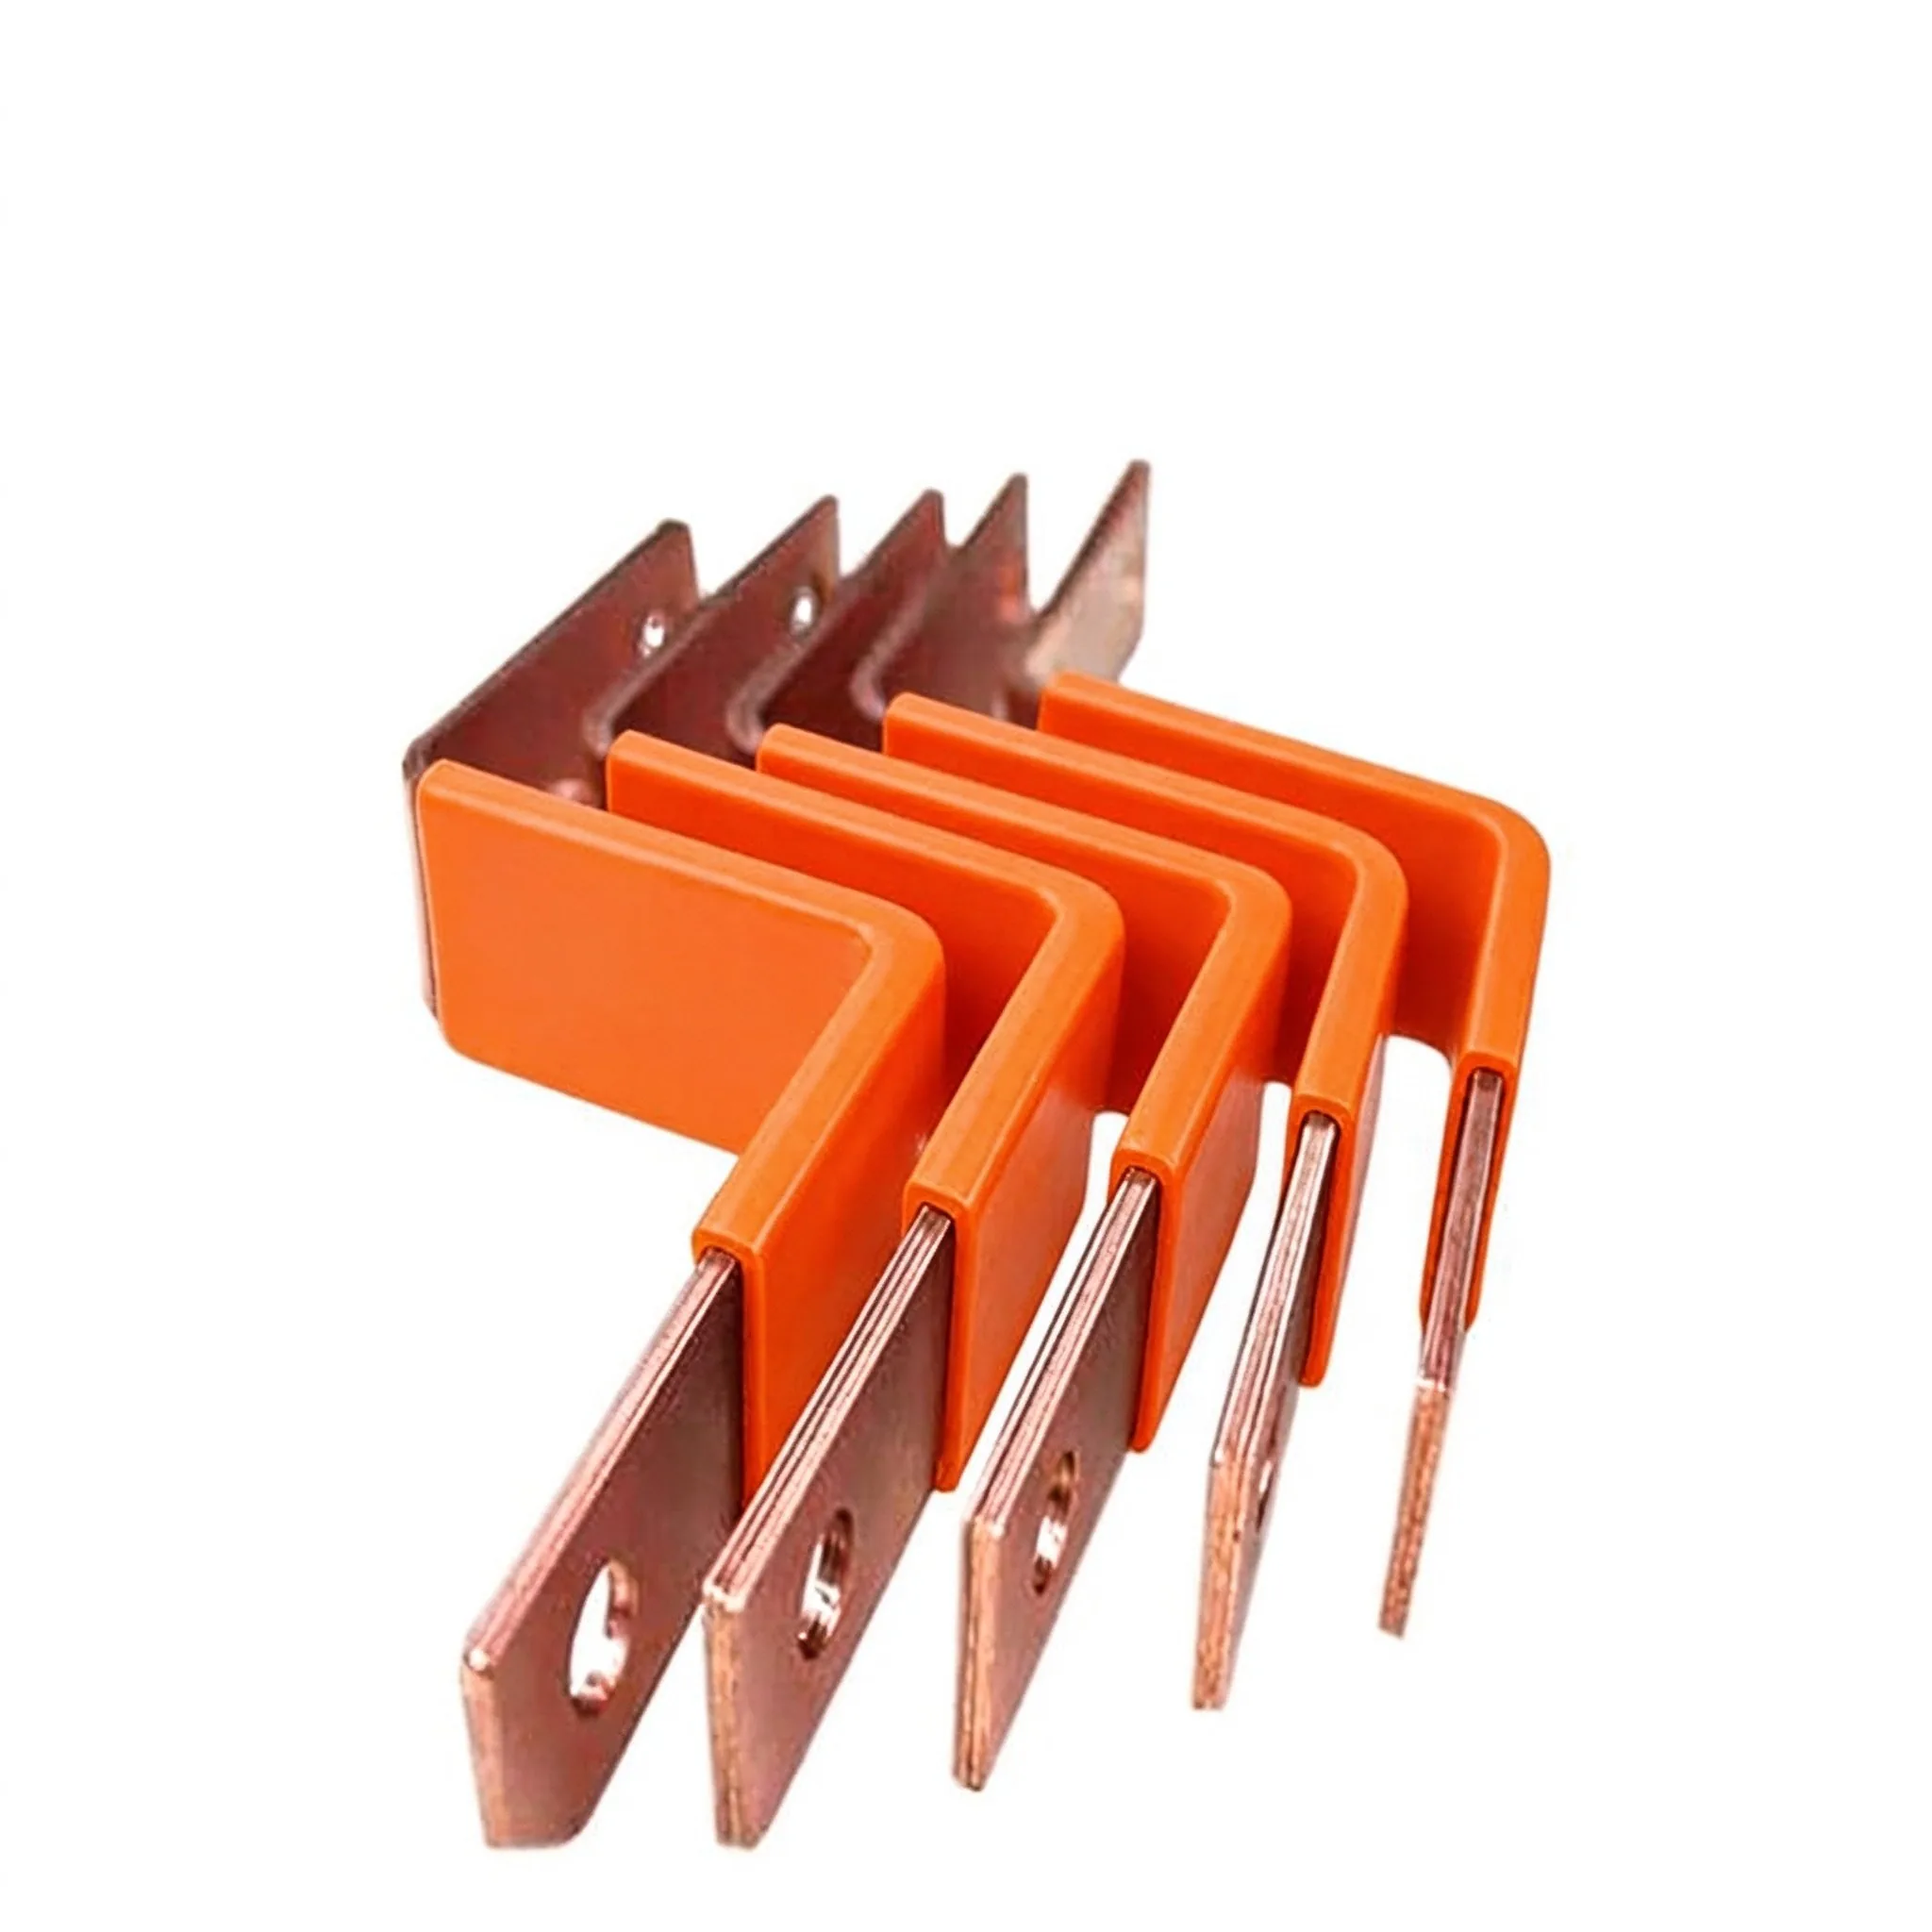
Comprare una sbarra laminata non è come comprare un connettore standard: il pezzo è su mis
Leggi l’articolo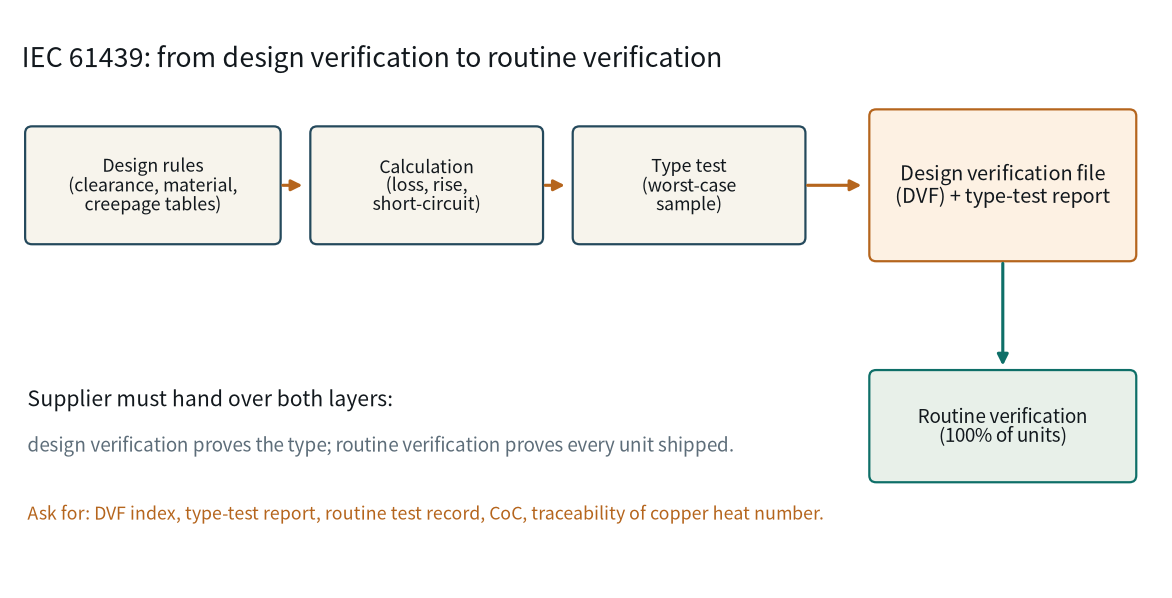
IEC 61439 disciplina il complesso, non la barra di rame. Ed è proprio per questo che ai fo
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
