La qualità dei terminali di solito si giudica a sentimento: il montatore stringe finché sembra giusto, e il giunto o sopravvive oppure si ripresenta. Funziona finché un programma non raggiunge il volume, o finché un cliente non chiede evidenza. Le finestre di coppia e i limiti di pull convertono il sentimento in una specifica che una linea può mantenere.
La qualità dei terminali di solito si giudica a sentimento: il montatore stringe finché sembra giusto, e il giunto o sopravvive oppure si ripresenta. Funziona finché un programma non raggiunge il volume, o finché un cliente non chiede evidenza. Le finestre di coppia e i limiti di pull convertono il sentimento in una specifica che una linea può mantenere.
Un controllo di coppia chiede se il fastener porta il carico di serraggio che il progetto ha assunto. Una prova pull chiede se il giunto — fastener più terminale più busbar — resiste al carico meccanico che l'installazione applicherà. Sono correlate ma non intercambiabili, e un programma che ne fa una sola ha un punto cieco.
La sola coppia può essere soddisfatta da un giunto stretto ma con scarsa area di contatto: una bava sotto la rondella, una faccia del terminale non piana, o un prigioniero che battendo in fondo a un foro cieco. La sola pull può essere soddisfatta da un giunto che regge meccanicamente ma ha resistenza alta, perché la prova pull misura forza, non micro-ohm.
Lo standard di accettazione ha quindi tre misure, non due: la coppia applicata, la resistenza di contatto risultante, e il limite meccanico di pull o push-out. Ognuno ha il proprio piano di campionamento e il proprio registro, e insieme descrivono un giunto invece di un'operazione.
Il contesto di misura per l'isolamento è separato; vedere accettazione hipot e scarica parziale.

La finestra di coppia dovrebbe venire dai dati del fornitore del fastener per la combinazione specifica di prigioniero, rondella, dado e materiale di accoppiamento, corretti per il fatto che un giunto di busbar è di solito un giunto di materiale morbido. Rame e alluminio si deformano sotto la rondella, quindi il carico di serraggio decade dopo il serraggio; la coppia iniziale deve tenere conto di quel rilassamento invece di essere impostata al massimo del fastener.
Per i prigionieri M6 e M8 usati sulla maggior parte dei busbar laminati, le finestre pubblicate si collocano comunemente nell'intervallo 8–12 N·m per M6 e 18–25 N·m per M8, con M10 e M12 più alte. Sono punti di partenza, non valori universali: la finestra corretta dipende dal grado del prigioniero, dal lubrificante sul filetto, dal tipo di rondella e dal materiale del terminale. Un dado in acciaio asciutto su un prigioniero inox e un dado lubrificato sullo stesso prigioniero non producono lo stesso carico di serraggio alla stessa coppia.
La finestra dovrebbe essere dichiarata come un nominale con tolleranza, verificata sull'hardware reale, e registrata sul disegno. "Serrare saldamente" non è una specifica, ed è la frase che produce la variazione più ampia tra turni.
Le opzioni di terminale a cui quelle finestre si applicano sono elencate in connessioni dei busbar.
Ci sono due modi per verificare la coppia, e rispondono a domande diverse. Il primo è controllare l'installazione con una chiave dinamometrica tarata o un avvitatore preset, e registrare l'impostazione invece del risultato. Questo è controllo di produzione: previene il serraggio eccessivo e quello insufficiente, ma non prova che ogni giunto abbia ricevuto la coppia prevista.
Il secondo è misurare la coppia di breakaway su un campione: serrare al nominale, marcare il dado e la rondella, poi dopo un intervallo definito applicare coppia nella direzione di serraggio e registrare il valore al quale inizia il movimento. Un valore di breakaway sotto la finestra indica rilassamento o un problema al filetto; un valore molto sopra indica grippaggio o un fastounder che ha battuto in fondo.
La prova di breakaway distrugge la tracciabilità del giunto nel senso che il giunto è ora stato ri-serrato, quindi appartiene a un campione che viene scartato o rilavorato, mai all'hardware consegnato. Quella distinzione deve essere esplicita nell'istruzione di ispezione, altrimenti un ispettore ben intenzionato proverà ogni giunto e non ne spedirà nessuno correttamente.
Una prova pull applica un carico assiale al terminale e registra il carico al quale il giunto cede, slitta o fallisce. Per un terminale a prigioniero, il percorso di carico è attraverso il prigioniero nel busbar; per una linguetta saldata, attraverso la saldatura; per un terminale a lama, attraverso il crimp o il giunto saldato. Ognuno ha una modalità di cedimento attesa diversa, e il limite di accettazione dovrebbe nominare la modalità che è accettabile.
Una specifica tipica dichiara un carico di prova (proof load) piuttosto che un carico di rottura: il giunto deve sopportare una forza definita per un tempo definito senza movimento, deformazione o variazione di resistenza oltre un limite. È una prova di produzione più utile di una pull distruttiva a rottura, perché si può applicare a un campione e il risultato è un pass/fail invece di un numero che richiede interpretazione.
Il proof load dovrebbe essere ricavato dall'installazione, non scelto a caso. Un busbar in un rack stazionario vede carichi di movimentazione e vibrazione; un busbar in un pacco di trazione vede accelerazione e shock. La norma applicabile all'applicazione fissa il fattore di accelerazione, e il proof load ne consegue dalla massa del terminale e dell'hardware collegato.
I carichi di installazione per applicazione sono descritti in ferroviario e in applicazioni EV.
Due giunti possono passare coppia e pull e ancora differire di un fattore tre nella resistenza di contatto. Misurarla richiede un metodo a quattro fili: una sorgente di corrente attraverso il giunto e una rilevazione di tensione separata in punti definiti, così che la resistenza della sonda e dei conduttori non entri nel risultato. La misura è di solito riportata in micro-ohm a una corrente definita, e il limite è fissato dal rialzo termico che il giunto può produrre alla corrente nominale.
Il limite pratico per un giunto bullonato in rame in buone condizioni è nel basso dei micro-ohm, e il criterio di accettazione dovrebbe essere un massimo, non un tipico. Un giunto che misura 20 µΩ dove il progetto ne assumeva 10 lavorerà sensibilmente più caldo a 1.000 A, e il calore si trova esattamente dove l'isolamento è più sottile.
La resistenza di contatto dà anche alla linea un modo per rilevare problemi che il controllo di coppia non vede: una bava, una faccia contaminata, una rondella montata al contrario o un difetto di placcatura. Sono questi i cedimenti che superano una chiave e falliscono sul campo.
La conseguenza termica di un giunto ad alta resistenza è trattata in gestione termica.
Il piano di campionamento dovrebbe seguire il rischio di processo, non il conteggio dei pezzi. Un giunto prodotto da un avvitatore preset tarato su un processo stabile è un rischio diverso da un giunto assemblato a mano con una chiave dinamometrica e un operatore in movimento. Il primo si può verificare a campione; il secondo richiede un campione per turno.
Un piano di lavoro praticabile usa tre livelli. Ogni giunto: coppia controllata con uno strumento tarato e impostazione registrata. Ogni lotto: resistenza di contatto su un campione dimensionato sul lotto, con accettazione a zero cedimenti per i giunti critici per la sicurezza e un AQL definito per gli altri. Ogni modifica: una pull distruttiva e un controllo di coppia di breakaway quando cambia un fastener, una rondella, la placcatura o il fornitore del terminale.
La dimensione del campione stessa può essere modesta se il processo è controllato. Ciò che conta è che il campione sia casuale all'interno del lotto e che il registro identifichi il lotto. Una prova che non si può legare a una spedizione è una prova che non dimostra nulla sulla spedizione.
L'hardware attorno al giunto è parte del giunto. Una rondella piana distribuisce il carico di serraggio; una rondella spaccata aggiunge una molla che può sopravvivere o meno al ciclo termico; una rondella flangiata seghettata morde la placcatura e può migliorare il contatto elettrico danneggiando la barriera di corrosione. Ogni scelta cambia la finestra di coppia e il risultato della pull.
Per i terminali dei busbar, la specifica comune è una rondella piana temprata più una rondella a molla o Belleville, con il grado del prigioniero abbinato al dado per evitare grippaggio. I prigionieri inox sono comuni per la resistenza alla corrosione ma hanno conducibilità inferiore all'ottone o alla lega di rame, ed è per questo che il prigioniero non è il percorso di corrente preferito e il giunto fa affidamento sul contatto faccia a faccia.
Anche la placcatura sul terminale conta qui. Lo stagno sul rame è il default e si comporta in modo prevedibile sotto il carico di serraggio; l'argento ha resistenza inferiore ma appanna e di solito è riservata a sistemi di contatto specifici. Mescolare superfici placcate e nude in un unico giunto è una cella di corrosione, ed è il tipo di dettaglio che supera una prova di fabbrica e fallisce in un'installazione umida.
I design di terminali a prigioniero, lama e saldatura sono confrontati in lavorazione terminali.
Un giunto che misura correttamente a temperatura ambiente può perdere carico di serraggio dopo qualche centinaio di cicli termici, perché il rame e il fastener si espandono a velocità diverse e il materiale morbido sotto la rondella scorre. Il risultato è un giunto che ha passato l'accettazione e poi lavora caldo.
La prova che lo cattura è un controllo di coppia ritenuta dopo un profilo di ciclo definito: scaldare l'assieme al suo rialzo termico nominale, mantenere, raffreddare, ripetere, poi misurare la coppia di breakaway su un campione. Una perdita di oltre una percentuale definita del valore iniziale indica che la pila di rondelle o la coppia iniziale è inadeguata per l'applicazione.
Le rondelle Belleville o wave sono la mitigazione usuale perché mantengono il carico di serraggio su tutto l'intervallo di espansione. La loro specifica appartiene al disegno, con l'ordine di pila e l'altezza installata, perché una rondella montata nella sequenza sbagliata è peggio di nessuna rondella.
La pratica delle prove di ciclo è descritta in affidabilità nel ciclismo termico.
Il documento di accettazione dovrebbe essere abbastanza corto da essere usato in linea e abbastanza specifico da essere auditato. Servono cinque elementi: la configurazione del giunto con riferimento al disegno, la finestra di coppia con lo strumento e il requisito di taratura, il limite di resistenza di contatto con il metodo di misura, la pull o il proof load con il piano di campionamento, e il registro che lega il risultato a un lotto.
Due elementi in più lo rendono usabile tra turni: un criterio di accettazione visivo — rondella presente, orientamento corretto, nessuna bava, nessun isolamento incrinato al terminale — e un percorso di non conformità che dice cosa succede a un giunto che fallisce. La rilavorazione di un giunto fallito di solito significa sostituire l'hardware, non ri-serrare, perché la placcatura e il rame sono già stati deformati.
Lo standard dovrebbe anche dichiarare ciò che non è permesso: avvitatori a impulso sui terminali, lubrificazione non specificata sul disegno, riutilizzo di rondelle deformate, e serrare un giunto già stato a temperatura senza ispezione. Quelle proibizioni prevengono più cedimenti di qualsiasi prova.
I requisiti a livello di sistema si trovano nell'hub degli standard, e il controllo di processo sulla pagina qualità.
Il registro per ogni lotto dovrebbe portare il codice parte, il lotto o batch, l'identificativo dell'utensile di coppia e la data di taratura, i risultati di campionamento per resistenza di contatto e pull, l'operatore o la cella, e la data. Se il giunto è critico per la sicurezza, il registro dovrebbe portare anche il lotto del fastener.
Lo scopo non è la burocrazia. È il contenimento: quando un cliente segnala un giunto caldo, la prima domanda è quali lotti sono coinvolti, e un registro che lega i dati di coppia e resistenza a una spedizione risponde in minuti. Un registro che dice solo "ispezionato" non risponde a nulla.
I periodi di ritenzione variano per cliente e per regolamento, ma la regola pratica è conservare i registri per la vita del programma più il periodo di garanzia. I registri elettronici che si possono esportare valgono più della carta che va cercata, in particolare quando l'audit del cliente arriva con una richiesta di campionamento.
Il fascicolo di audit più ampio è descritto nella checklist di audit di fabbrica.
Cinque cedimenti sono abbastanza comuni da essere nominati. Una bava o un truciolo sotto la rondella riduce l'area di contatto mentre la coppia legge correttamente. Una faccia del terminale non piana dondola sotto carico e produce un contatto lineare ad alta resistenza. Un prigioniero che batte in fondo a un foro cieco dà una lettura di coppia falsa perché il fastener sta caricando il fondo foro, non il giunto.
Danni alla placcatura da una rondella seghettata o da un avvitatore a impulso espongono il rame, che si ossida e alza la resistenza nel tempo. E un giunto assemblato con la pila di rondelle sbagliata perde il carico di serraggio dopo i cicli anche se la coppia iniziale era corretta.
Ognuno di questi ha un metodo di rilevazione specifico. Le bave si trovano con l'ispezione visiva sulla faccia del terminale prima dell'assemblaggio. La planarità si trova con un controllo di rettitudine o un segno testimone. Il battuto in fondo si trova controllando l'impegno del prigioniero contro la profondità del foro. I danni alla placcatura si trovano con l'ispezione visiva dopo il serraggio. Gli errori di pila di rondelle si trovano con un controllo del primo articolo e uno standard visivo a bordo linea.
I cedimenti sul campo legati ai giunti sono discussi anche in analisi dei cedimenti di connessione.
Per un nuovo programma, la sequenza è: definire il giunto dai carichi dell'applicazione, scegliere l'hardware, eseguire una prova di coppia-a-breakaway e pull sul primo articolo per stabilire la finestra, eseguire un ciclo termico e ri-misurare la ritenzione, poi congelare il disegno con la finestra, la pila di hardware e il metodo di ispezione. Solo allora scrivere l'istruzione di produzione.
Quella sequenza prende due o tre settimane e previene l'esito più costoso: un disegno rilasciato con un valore di coppia che nessuno ha verificato, e una linea di produzione che scopre il problema all'ispezione in ingresso del cliente.
Per i programmi già in produzione, lo stesso lavoro si può fare come studio di validazione sull'hardware corrente. Se lo studio mostra che la finestra è sbagliata, la modifica è una revisione del disegno più un'istruzione di linea, che è più economica di una campagna sul campo e molto più economica di un richiamo.
La sequenza di qualifica dal campione alla serie è in approvvigionamento dal campione alla serie.
Il metodo di ispezione segue il tipo di terminale, e trattare tutti i terminali allo stesso modo è come una linea finisce per provare la cosa sbagliata. Quattro tipi dominano il lavoro sui busbar laminati, e ognuno ha un punto critico diverso.
Un terminale a prigioniero è un giunto bullonato. I punti critici sono l'impegno del prigioniero nella sbarra, la planarità della faccia di contatto, la pila di rondelle e la coppia applicata. Un prigioniero saldato o bloccato per attrito nella sbarra andrebbe controllato per il push-out prima ancora di essere serrato, perché un prigioniero allentato leggerà correttamente su una chiave dinamometrica e si muoverà sotto carico.
Un terminale a lama è un giunto serrato o inserito. I punti critici sono spessore e larghezza della lama contro la specifica del connettore di accoppiamento, l'area di contatto e la forza di ritenzione. La prova pull qui è una prova di push-out nella direzione di inserimento, e il limite di accettazione viene dallo standard del connettore, non dal disegno del busbar.
Una linguetta saldata è un giunto metallurgico. I punti critici sono la penetrazione della saldatura, la porosità e la zona termicamente alterata, e l'ispezione è visiva più una peel distruttiva o una sezione su un campione. La coppia è irrilevante perché non c'è un fastener, e una prova pull al proof load è il controllo di produzione.
Un terminale a crimp o a compressione è un giunto di deformazione. I punti critici sono l'altezza di crimp, la forza di pull-out e la taratura dell'utensile, e lo standard è di solito quello del fornitore del terminale, non del costruttore del busbar. Confondere le cose è comune: un costruttore applica una finestra di coppia da busbar a una connessione crimp e conclude che il giunto è a posto perché il fastener è stretto.
La scheda di lavorazione è dove lo standard di accettazione incontra il turno. Una buona scheda per un busbar con terminali bullonati porta il codice parte, la sequenza delle operazioni, l'impostazione dell'utensile di coppia e la sua data di taratura, la pila di hardware con l'ordine delle rondelle, il requisito di campionamento della resistenza di contatto, i criteri visivi, e un campo firma per operazione.
La modalità di cedimento di una cattiva scheda è sempre la stessa: registra che un'operazione è avvenuta senza registrare cosa era l'operazione. Una scheda che dice "serrare i terminali" e una firma, non dice a un revisore nulla sulla coppia, sull'hardware o sul campione. E non dice nulla al turno successivo, che è come un processo deriva tra turni senza che nessuno se ne accorga.
Due scelte di progettazione rendono la scheda usabile. Mettere la specifica accanto all'operazione invece che su un disegno separato che l'operatore deve andare a prendere, e rendere visibile sulla scheda il percorso di non conformità così che un giunto fallito venga registrato invece che rilavorato in silenzio. Entrambe sono economiche, ed entrambe riducono il varo tra lo standard scritto e il pezzo spedito.
Le schede digitali valgono l'investimento al volume perché possono forzare l'impostazione della coppia, catturare automaticamente l'identificativo dell'utensile ed esportare il record di lotto che il cliente chiederà. A basso volume, una scheda cartacea con la specifica prestampata e un conteggio di campioni funziona, purché la specifica sia effettivamente stampata, non solo richiamata.
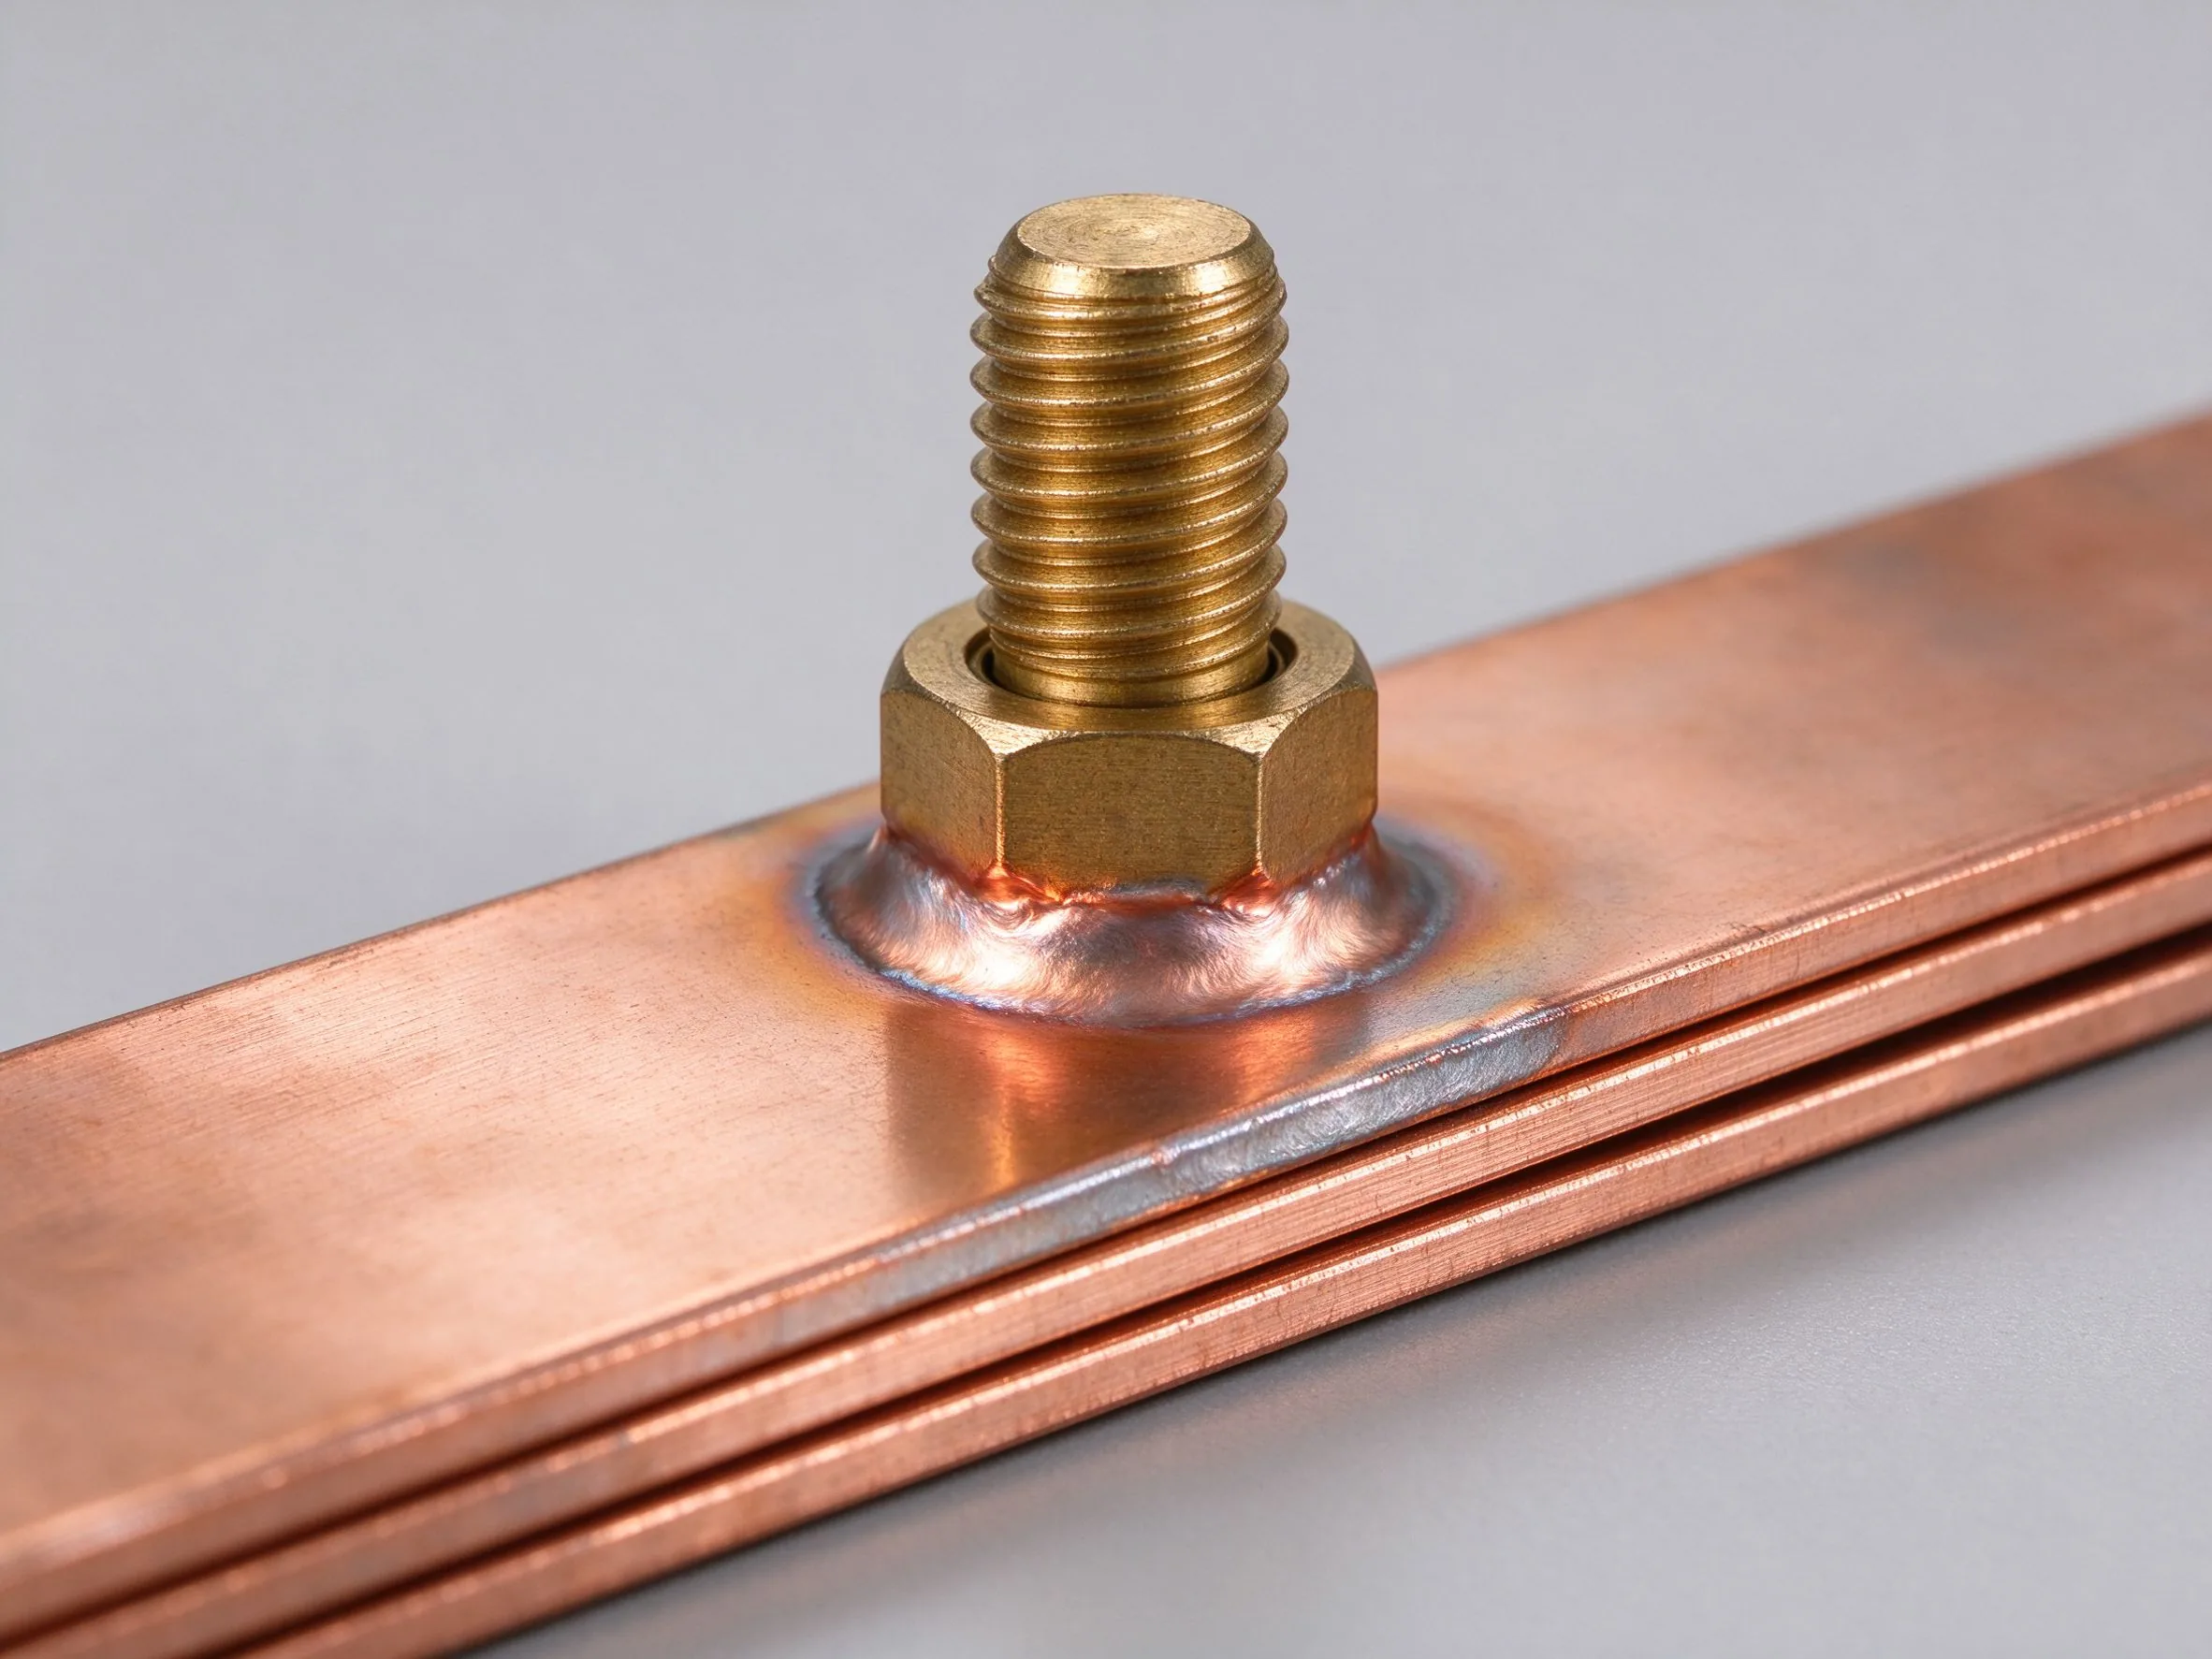
Il terminale è dove una barra laminata incontra il mondo esterno. Questa guida copre prigi
Leggi l’articolo
Una prova hipot dimostra che l'isolamento non è rotto nel secondo in cui è stato sollecita
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
