Điểm yếu nhất của bất kỳ cụm thanh cái nào là nơi nó nối với một thứ khác. Mọi phương pháp nối — hàn siêu âm, hàn laser, hàn điểm trở kháng, trụ bắt vít hay tiếp điểm lưỡi — đều đánh đổi chi phí quy trình với điện trở tiếp xúc, nhiệt đầu vào và khả năng bảo trì thực địa, và lựa chọn đúng thay đổi theo ứng dụng. Hướng dẫn này so sánh các công nghệ nối dùng trên thanh cái ép lớp bằng những con số quan trọng: điện trở tiếp xúc, vùng ảnh hưởng nhiệt, tốc độ quy trình, và hành vi khi sử dụng.
Điểm yếu nhất của bất kỳ cụm thanh cái nào là nơi nó nối với một thứ khác. Mọi phương pháp nối — hàn siêu âm, hàn laser, hàn điểm trở kháng, trụ bắt vít hay tiếp điểm lưỡi — đều đánh đổi chi phí quy trình với điện trở tiếp xúc, nhiệt đầu vào và khả năng bảo trì thực địa, và lựa chọn đúng thay đổi theo ứng dụng. Hướng dẫn này so sánh các công nghệ nối dùng trên thanh cái ép lớp bằng những con số quan trọng: điện trở tiếp xúc, vùng ảnh hưởng nhiệt, tốc độ quy trình, và hành vi khi sử dụng.
Điện trở của bản thân thanh cái dễ kiểm soát — đó là tiết diện đồng gia công. Sự không chắc chắn nằm ở các mối nối: vấu tế bào, đầu cực mô-đun, thanh cái biến tần và rail phân phối đều phụ thuộc vào các nối có điện trở có thể thay đổi theo bậc độ lớn với phương pháp, chuẩn bị bề mặt và mô-men. Nghiên cứu công bố về nối kết pin EV định lượng dải: điện trở tiếp xúc (ECR) trong các mối nối cấp sản xuất rơi dưới 1 mΩ, và các quy trình tiên tiến nhất đạt dưới 0.01 mΩ, trong khi các tiếp điểm kẹp hoặc phòng thí nghiệm kiểm soát kém có thể cao hơn hàng chục milli-ohm. Mỗi milli-ohm thêm tại 300 A tốn 90 mW tổn thất trên mỗi milli-ohm — nhỏ trên mỗi mối nối, quyết định trên cả một bộ pin hàng trăm tế bào.
Lý do thứ hai mối nối quyết định cụm là nhiệt đầu vào. Tế bào pin nhạy nhiệt; một phương pháp nối bơm nhiệt vào đầu cực tế bào có thể hỏng hóa học tế bào hoặc con dấu. Do đó chọn phương pháp cân bằng hiệu suất điện, phơi nhiễm nhiệt, độ bền cơ và khả năng tiếp cận bảo trì.
Hàn siêu âm liên kết bằng ma sát và biến dạng dẻo thay vì nóng chảy. Một sonotrode dao động 20-40 kHz dưới áp kẹp vừa phải, phá vỡ oxit bề mặt và cho phép tiếp xúc kim loại mật thiết; vì không có nóng chảy khối, vùng ảnh hưởng nhiệt tối thiểu, khiến quy trình lý tưởng cho các linh kiện nhạy nhiệt như vấu tế bào lithium-ion và đầu cực lăng trụ. Dữ liệu ECR công bố cho mối hàn siêu âm trên vấu pin nằm khoảng 0.169 mΩ xuống 0.005 mΩ tùy vật liệu và thông số.
Đối với các mối nối khác vật — giao diện đồng-nhôm chiếm ưu thế trong bộ pin — hàn siêu âm tạo một lớp chuyển liên kim loại 1-2 µm trong dưới hai giây mỗi mối, không cần độ nền, thuốc hàn hay keo. Các đánh đổi là: quy trình cần đế cứng, diện tích chân mối hàn tương đối rộng, và đó là một khoản đầu tư máy chuyên dụng. Tại SHANYUAN, hàn siêu âm được áp dụng nơi nhiệm vụ nối kết tế bào đòi hỏi nó, cùng với các chiến lược đầu cực được mô tả trong hướng dẫn nối đầu cực.
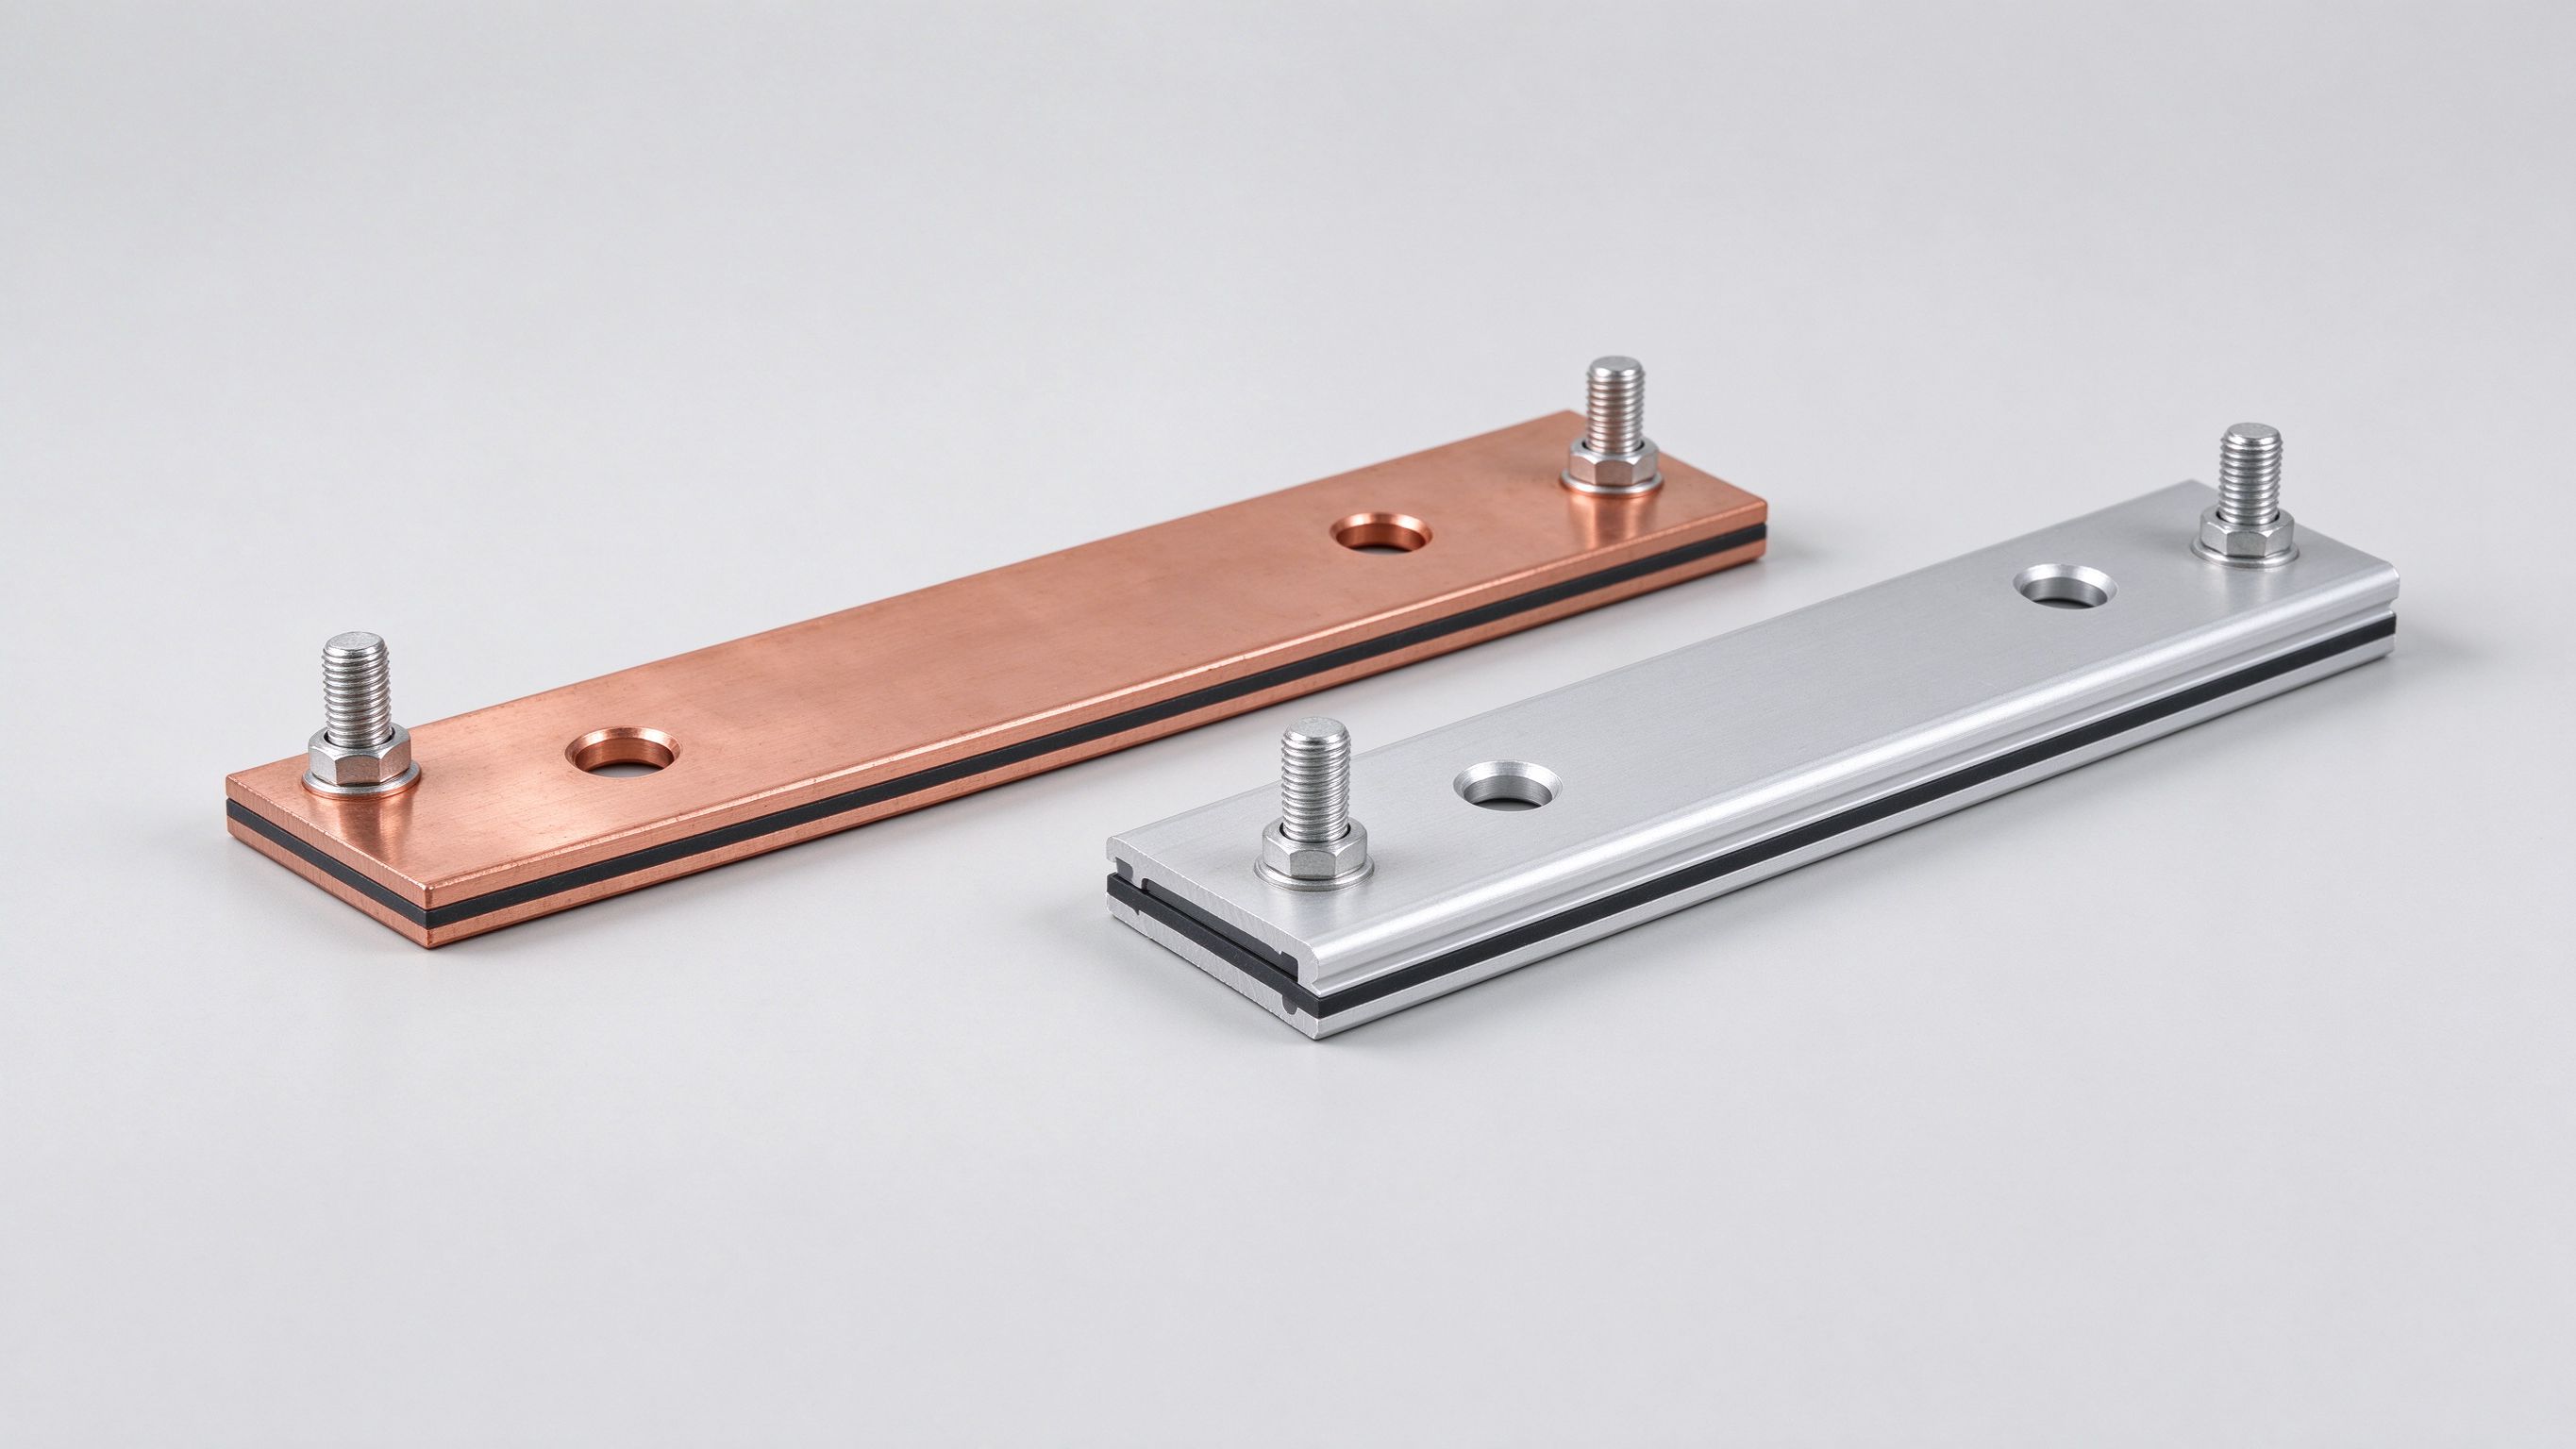
Hàn laser tập trung một chùm năng lượng cao lên mối nối, nóng chảy và hợp nhất vật liệu gần như tức thời, để lại ít thời gian oxy hóa và tạo các mối nối sâu, mạnh gần với độ bền kim loại gốc. Laser sợi loại 1-6 kW ở 1070 nm là loại chủ lực, với dao động chùm tạo các hạt hàn chồng lên nhau để ngấu xuyên nhất quán. Độ phản xạ của đồng là thách thức kinh điển — laser xanh (515 nm) cải thiện hấp thụ lên khoảng 65% so với nguồn IR, đó là lý do nguồn laser xanh và lam đang lan rộng trong hàn thanh cái đồng.
Giá trị ECR công bố cho các nối pin hàn laser đạt khoảng 0.130 mΩ, cạnh tranh với hàn siêu âm, trong đó điểm hàn có thể nhỏ hơn, cho phép đóng gói tế bào chặt hơn. Các đánh đổi là nhiệt đầu vào vào linh kiện (vũng hàn phải được quản lý để bảo vệ tế bào lân cận), khả năng tiếp cận mối nối cho chùm tia, và độ sâu giám sát quy trình. Hàn laser là quy trình chính của SHANYUAN cho cụm thanh cái hàn nơi hình học và thông lượng thuận lợi cho nó.
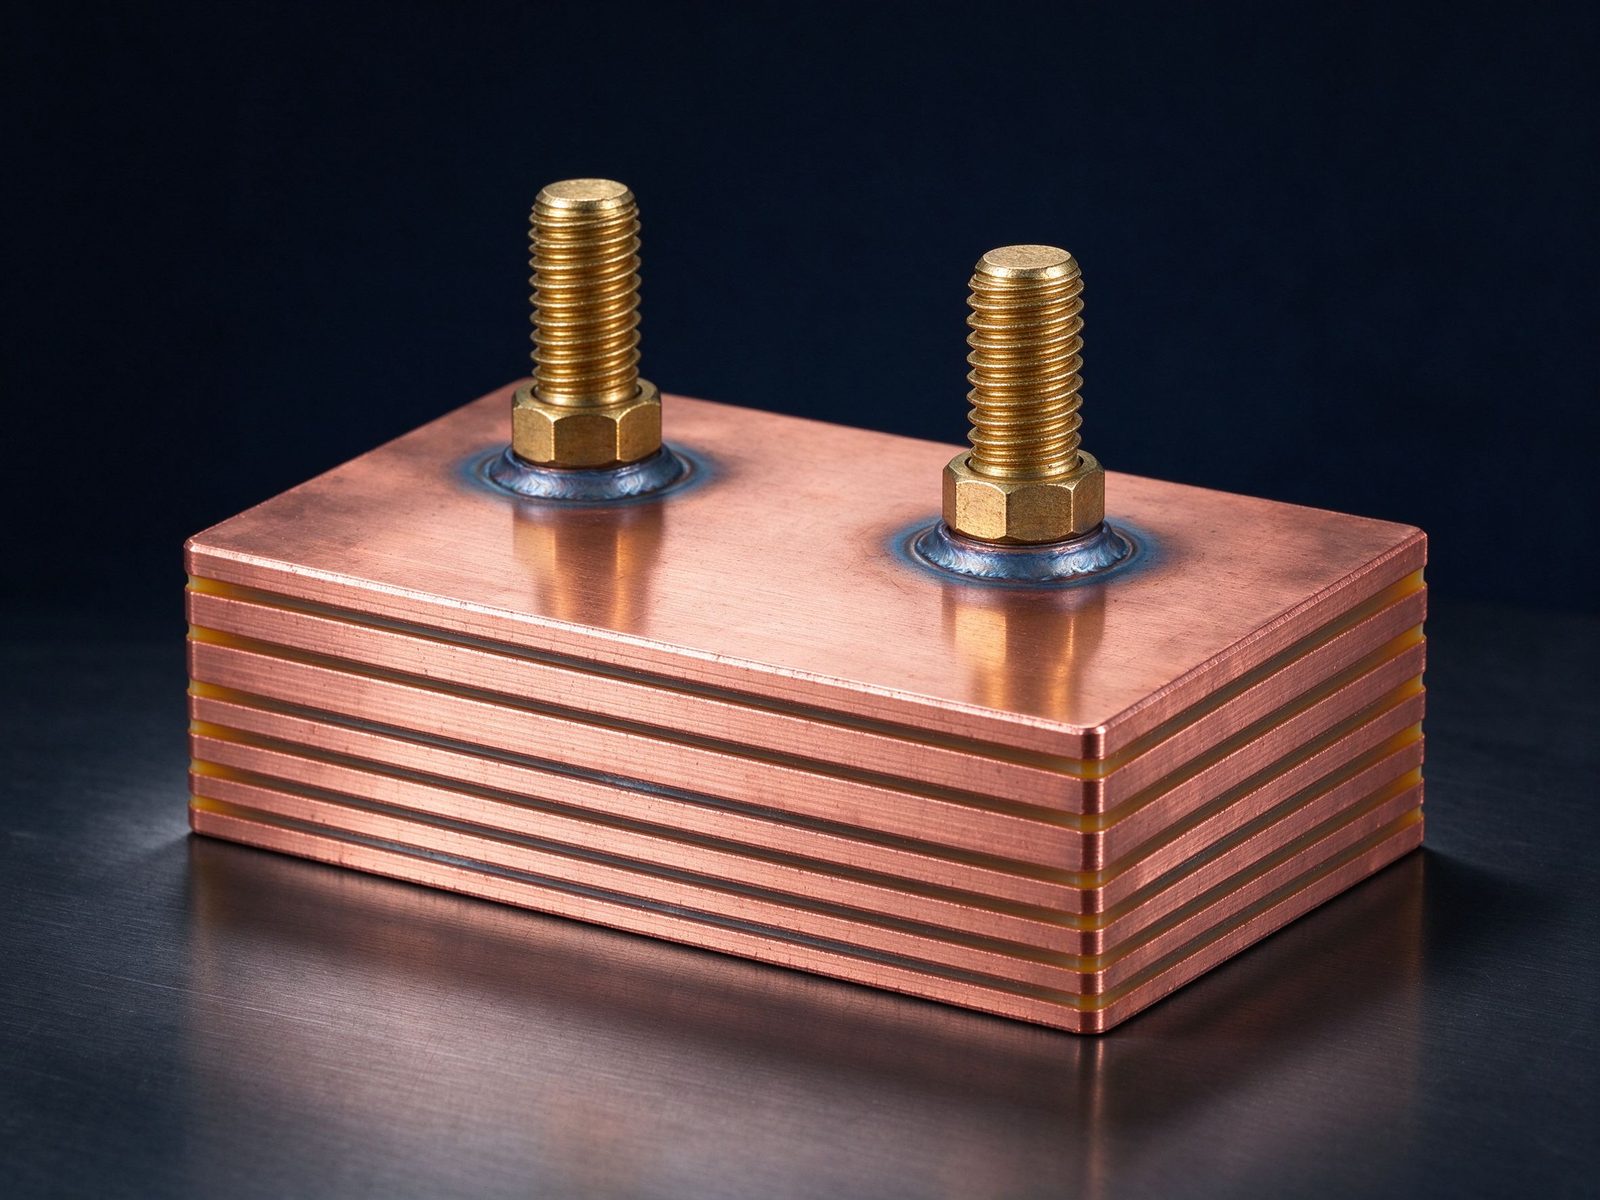
Hàn điểm trở kháng áp dòng cao qua các bộ phận tiếp xúc để nóng chảy giao diện. Nó nhanh và đơn giản, nhưng nghiên cứu công bố ghi nhận khả năng cao có lỗ rỗng trong hạt hàn, khiến nó ít phù hợp hơn cho các ứng dụng dòng cao, sạc nhanh; các phép đo ECR trong tài liệu nằm 0.167 tới 0.340 mΩ. Với nhiệm vụ thanh cái mang 100-1000 A liên tục, dải điện trở đó nằm về phía sai của ngân sách khi có các phương pháp tốt hơn.
Hàn điểm trở kháng vẫn liên quan cho các nối kết nhẹ, dòng thấp và nơi độ đơn giản của thiết bị quan trọng. Đối với thanh cái ép lớp mang công suất, quy trình siêu âm và laser chiếm ưu thế; việc chọn được ghi nhận trong DFM checklist như một phần của xem xét chiến lược đầu cực.
Các nối trụ bắt vít — trụ M6/M8, mối nối đai ốc-vòng l xo phổ biến trên thanh cái ép lớp — vẫn là mặc định nơi cần khả năng tiếp cận bảo trì và dịch vụ mô-đun. Kỷ luật kỹ thuật khác với hàn: áp lực tiếp xúc phải được đặt bằng mô-men (với vòng l xo để giữ nó qua chu kỳ nhiệt), bề mặt phải được mạ để điện trở tiếp xúc ổn định (thiếc là tiêu chuẩn), và mối nối phải được kiểm tra định kỳ. Các tiếp điểm kẹp đặt kém trong môi trường nghiên cứu cho thấy ECR cao tới hàng chục milli-ohm, đó là lý do đặc tả mô-men và thử nghiệm giữ là yêu cầu sản xuất, không phải gợi ý.
Tiếp điểm lưỡi và cắm (ví dụ đầu nối kẹp thanh-cái-thanh-cái) loại bỏ hoàn toàn biến mô-men bằng cách dùng tiếp điểm nén l xo, với cái giá là lực cắm quy định và ngân sách điện trở tiếp xúc cao hơn một chút. Lựa chọn giữa trụ, lưỡi và hàn là một quyết định ứng dụng được đề cập sâu bởi thực hành nối thanh cái và hướng dẫn nối đầu cực.
| Phương pháp | ECR điển hình (mOhm) | Nhiệt đầu vào | Tiếp cận bảo trì | Công dụng điển hình |
|---|---|---|---|---|
| Hàn siêu âm | 0.005 - 0.169 | Tối thiểu (rắn) | Không | Vấu tế bào, mối Cu-Al |
| Hàn laser | ~0.130 | Cục bộ, quản lý được | Không | Cụm thanh cái, thông lượng cao |
| Hàn điểm trở kháng | 0.167 - 0.340 | Nóng chảy cục bộ | Không | Nối kết dòng thấp |
| Trụ bắt vít (siết mô-men) | 0.1 - 1+ (phụ thuộc quy trình) | Không | Có (siết lại) | DC-link bảo trì được tại thực địa |
| Tiếp điểm kẹp/lưỡi | định nghĩa bởi lực l xo | Không | Cắm/rút | Rail phân phối mô-đun |
Các giá trị từ nghiên cứu nối kết pin công bố và dữ liệu nhà cung cấp; lựa chọn đúng phụ thuộc ứng dụng, và sự so sánh làm cho đánh đổi hiện rõ.
Bộ pin trộn đồng và nhôm theo thiết kế — nhôm cho đầu cực tế bào và trọng lượng, đồng cho bus dòng cao. Giao diện giữa chúng đòi hỏi nhiều về mặt luyện kim: nhôm tạo oxit tức thời, và các hợp chất liên kim loại đồng-nhôm lớn lên dưới nhiệt, vì vậy mối nối phải được tạo lạnh (siêu âm) hoặc với năng lượng kiểm soát (laser) và giữ mát khi sử dụng. Các thông số quy trình công bố cho liên kết Cu-Al siêu âm — biên độ khoảng 15 µm, áp 20 MPa, thời gian 1.0 s — tạo một lớp chuyển 1-2 µm đáng tin cậy không độ nền, đó là lý do siêu âm là quy trình tham chiếu cho các mối Cu-Al cấp tế bào.
Đối với các nối khác vật cấp thanh cái, mạ là chiến lược đồng hành: mạ niken hoặc thiếc trên một phía chuẩn hóa tiếp xúc và ngăn sự rỉ điện. So sánh đồng so với nhôm giải thích logic vật liệu phía sau các lựa chọn này.
Chất lượng thanh cái hàn được đảm bảo trong quy trình, không chỉ bằng kiểm tra. Kim tự tháp kiểm soát: thông số quy trình khóa theo loại mối nối (công suất, lực, thời gian, biên độ); giám sát in-line (năng lượng hàn, trở kháng sonotrode, công suất laser) với kiểm soát quy trình thống kê; và xác minh hủy/phá hủy trên kế hoạch lấy mẫu — thử nghiệm bóc cho mối siêu âm, tiết diện và thử nghiệm kéo cho mối laser, điện trở và X-quang trên các bộ phận quan trọng. Đo micro-ohm kế điện trở của mối nối hoàn thiện là cổng điện bắt được hầu hết độ trôi quy trình.
Hệ thống chất lượng của SHANYUAN ghi nhận thông số hàn và dữ liệu xác minh theo lô, và bài quy trình chế tạo đi qua toàn bộ trình tự sản xuất từ chồng lớp tới nối đầu cực.
Quyết định hàn-so-với-bắt-vít thực chất là một quyết định bảo trì. Một mối hàn là vĩnh viễn: điện trở thấp nhất, không có chính sách mô-men, không có lịch siết lại, và không có tiếp cận thực địa — phù hợp với bộ pin, mô-đun kín và bất kỳ nối nào không bao giờ phải đụng tới nữa. Một mối bắt vít là bảo trì được: mô-đun có thể được thay thế, mối nối có thể được kiểm tra, và nối sống sót qua tháo rời — phù hợp với rail phân phối, nối kết PDU và bất kỳ phần nào của hệ thống có kế hoạch bảo trì. Tiếp điểm lưỡi và kẹp nằm ở giữa: chúng tách được không cần công cụ nhưng đòi hỏi lực cắm quy định và có ngân sách điện trở cao hơn một chút.
Mẫu hỗn hợp nổi lên trên các thiết kế 2026 là có chủ đích: hàn các mối vĩnh viễn, quan trọng dòng (tế bào-thanh cái, mô-đun-thanh cái) và bắt vít các mối bảo trì được (rack-chuỗi, PDU, bus DC chính). Ranh giới được đặt bởi triết lý bảo trì của hệ thống, không phải bởi sự thuận tiện. Trang thực hành nối thanh cái và hướng dẫn nối đầu cực trình bày ma trận quyết định.
Hàn thiếc và hàn bạc lấp một ngách hẹp hơn trong nối thanh cái. Hàn thiếc (chì-thiếc hoặc không chì) nhanh và dễ tính, nhưng giới hạn nhiệt độ mối nối (khoảng 150-200 °C) và rão dưới chu kỳ nhiệt loại nó khỏi hầu hết các mối nối mang công suất; nó tồn tại trong các vai trò tín hiệu dòng thấp, nhiệt độ thấp và lắp ráp nhỏ. Hàn bạc (độ nền gốc bạc trên 450 °C) tạo các mối nối mạnh, nhiệt độ cao và được dùng nơi cần một nối lớn, vĩnh viễn mà không cần vốn đầu tư của hàn — ví dụ nối các đoạn đồng dày hoặc kim loại khác vật — nhưng nhiệt đầu vào đòi hỏi quản lý cẩn thận quanh các linh kiện nhạy nhiệt và mạ có thể bị hỏng.
Quy tắc kỹ thuật đơn giản: cho nhiệm vụ thanh cái dòng cao, ưu tiên hàn rắn hoặc năng lượng kiểm soát; dành hàn thiếc và hàn bạc cho các ứng dụng nơi ngân sách nhiệt và hành vi rão đã được xác minh. Cùng logic xuất hiện trong hướng dẫn cặp vật liệu như đồng so với nhôm.
Cổng điện cho mọi thanh cái đã nối là phép đo micro-ohm: một micro-ohm kế bốn dây áp một dòng quy định (thường loại 10 A) và đo sụt milivolt trên mối nối, cho điện trở tiếp xúc tính bằng micro-ohm. Các giá trị chấp nhận được đặt theo loại mối nối và cấp dòng — một mối siêu âm cấp tế bào có thể được chấp nhận dưới vài trăm micro-ohm, một mối DC-link bắt vít dưới một giá trị quy định khi đã áp mô-men. Phép đo bắt được độ trôi quy trình trước khi nó thành hỏng hóc thực địa, và nó đủ rẻ để chạy như một cổng thường xuyên.
Xác minh đồng hành là nhiệt: dưới dòng định mức, độ tăng nhiệt độ của mối nối phải nằm trong ngân sách thiết kế, và một mối nối chạy nóng khi nghiệm thu sẽ chỉ chạy nóng hơn khi sử dụng. Cùng nhau, đo điện trở và nhiệt độ tạo thành hai cổng chấp nhận mà SHANYUAN ghi nhận theo lô trong hệ thống chất lượng — cùng bằng chứng mà người mua nên yêu cầu trong kiểm toán định kỳ của họ.
Với checklist này, người mua có thể so sánh khả năng nối một cách khách quan và tránh cái bẫy đánh giá nhà cung cấp theo giá trên mỗi mối hàn đơn thuần.
Trong sản xuất hàng loạt, nối là một trạm trong một dây chuyền, không phải một quy trình cô lập. Dây thanh cái ép lớp điển hình chạy: kiểm tra nhập vật liệu (chứng chỉ hợp kim đồng, chứng chỉ điện môi) → cắt và đột dập → làm sạch và mạ (nếu thiếc hoặc niken) → ép lớp (liên kết điện môi dưới nhiệt độ và áp kiểm soát) → nối đầu cực (hàn, gắn trụ hoặc hàn bạc lưỡi) → thử nghiệm (hi-pot, điện trở, kích thước, và PD/nhiệt mẫu) → đóng gói và nhãn truy xuất. Trạm nối là nơi rủi ro quy trình tập trung nhất, đó là lý do thông số hàn được khóa theo loại mối và giám sát thống kê.
Góc nhìn dây chuyền giải thích ba thực tế người mua gặp phải. Thứ nhất, khả năng nối được nhúng trong đầu tư dây chuyền: trạm siêu âm và laser cộng thiết bị xác minh là vốn, không phải chi phí quản lý. Thứ hai, thời gian dẫn được đặt bởi trạm xác minh chậm nhất, không phải thông lượng đột dập. Thứ ba, các tuyên bố chất lượng sống hay chết trên dữ liệu nối — đó là lý do bài quy trình chế tạo và tài liệu hệ thống chất lượng là các điểm bắt đầu đúng cho đánh giá nhà cung cấp.
| Ứng dụng | Mối nối điển hình | Tại sao |
|---|---|---|
| Vấu tế bào tới nối kết tế bào | Hàn siêu âm | Rắn, nhiệt tối thiểu, khả năng Cu-Al |
| Thanh cái mô-đun tới đầu cực | Hàn laser hoặc trụ | Thông lượng + độ bền, hoặc tiếp cận bảo trì |
| DC-link biến tần tới thiết bị | Hàn laser / ép khớp | Điện cảm thấp, điện trở thấp, bố cục chặt |
| Phân phối rack/chuỗi | Bắt vít với vòng l xo | Bảo trì thực địa, chính sách siết lại |
| Bus DC chính (container) | Bắt vít hoặc hàn (theo chính sách) | Dòng cao nhất; triết lý bảo trì quyết định |
Bản đồ là điểm bắt đầu, không phải sách quy tắc — lựa chọn cuối cùng đi theo điện áp, dòng, nhiệt độ và yêu cầu bảo trì, dùng logic quyết định trong thực hành nối thanh cái và hướng dẫn nối đầu cực.
Công nghệ nối không đứng yên, và ba phát triển đáng theo dõi trong 2026. Thứ nhất, nguồn laser xanh và lam đang trưởng thành cho đồng: bước sóng xanh 515 nm cải thiện hấp thụ lên khoảng 65% so với IR, cho phép các mối hàn đồng nhanh hơn, nhất quán hơn với ít tia bắn hơn — liên quan trực tiếp tới sản xuất thanh cái và nối kết tế bào. Thứ hai, các quy trình lai đang nổi lên — tiền-bằng siêu âm sau đó gia cố laser, hoặc tiền nhiệt trở kháng trước khi hợp nhất laser — để kết hợp ưu điểm của nối rắn và nóng chảy. Thứ ba, giám sát trong quy trình đang thông minh hơn: năng lượng hàn, chữ ký âm và ảnh nhiệt nuôi các mô hình chất lượng thời gian thực cờ độ trôi trước khi nó thành khuyết tật.
Đối với người mua, hàm ý thực tế là kiểm tra lộ trình quy trình của nhà cung cấp trong quá trình định kỳ: một nhà cung cấp đầu tư vào khả năng laser xanh và giám sát in-line đang định vị cho các chương trình thông lượng cao, độ tin cậy cao hơn đi kèm nền tảng 800 V và sạc megawatt. Phát triển quy trình của SHANYUAN đi theo lộ trình này, và bài quy trình chế tạo mô tả kiến trúc dây chuyền chứa các khả năng này.
Hàn siêu âm đạt 0.005-0.169 mOhm trong dữ liệu mối pin công bố, với hàn laser khoảng 0.130 mOhm — cả hai thấp xa các tiếp điểm bắt vít kiểm soát kém.
Nó là rắn (không nóng chảy), nên nhiệt đầu vào và vùng ảnh hưởng nhiệt tối thiểu, bảo vệ các tế bào nhạy nhiệt.
Khi cần bảo trì thực địa và thay thế mô-đun — nhưng đặc tả mô-men, vòng l xo và siết lại định kỳ là bắt buộc để giữ điện trở tiếp xúc ổn định.
Có — hàn siêu âm tạo một lớp liên kim loại 1-2 um kiểm soát; hàn laser với nguồn xanh là lựa chọn thay thế nhanh, và mạ xử lý các lo ngại điện.
Tiếp tục với thử nghiệm cách điện cho cụm hoàn thiện, quản lý nhiệt cho bao hoạt động, và bài thị trường trong ngày cho bối cảnh kinh doanh.
Quyết định nối là nơi độ tin cậy thực sự được tạo ra: lựa chọn quy trình, kiểm soát thông số, đo lường xác minh và triết lý bảo trì cùng nhau xác định liệu cụm có mang dòng định mức của nó trong nhiều thập kỷ hay không. Một người mua được trang bị các con số điện trở, bản đồ quy trình và checklist nhà cung cấp có thể so sánh các đề xuất trên giá trị kỹ thuật chứ không chỉ giá đơn thuần.
Dù quy trình là gì, logic chấp nhận là như nhau: đặc tả các mục tiêu điện và cơ của mối nối, khóa thông số quy trình, đo mọi mối nối quan trọng, và ghi nhận bằng chứng. Nối được thực hiện theo cách đó không phải là một chi tiết chế tạo — nó là nền tảng của độ tin cậy cụm.
Từ vấu tế bào tới bus container, kỷ luật nối là một: biết ngân sách điện trở, kiểm soát quy trình, đo mối nối và ghi nhận bằng chứng. Các nhà cung cấp sống theo kỷ luật đó lập luận về độ tin cậy bằng con số, và người mua hỏi các con số đó đưa ra các quyết định đứng vững tại thực địa.
Trên thực tế, lựa chọn giữa siêu âm, laser, trở kháng và nối bắt vít được quyết định bởi bốn câu hỏi: bao nhiêu dòng, linh kiện có thể hấp thụ bao nhiêu nhiệt, mối nối có phải bảo trì được không, và chương trình đòi hỏi bằng chứng gì. Trả lời trung thực bốn câu hỏi đó — trước chế tạo dao, trước phát hành hàng loạt — là toàn bộ nghệ thuật nối thanh cái.
MCS chuyển từ thí điểm sang quy mô đội xe trong 2026: sạc 1 MW+ ở 1250 V và tới 3000 A bắt
Read article
BloombergNEF thấy 158-188 GW lưu trữ mới trong 2026. Các nền tảng PCS đang leo từ bus 1500
Read article
Nhiều nhà dự báo đặt thị trường thanh cái ép lớp quanh 1,0–1,06 tỷ USD năm 2026, riêng mản
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
