Lựa chọn cách điện là nơi một bản vẽ thanh cái biến thành một quyết định sản xuất. Cùng một linh kiện đồng có thể được bọc màng PET, nhúng PVC, sơn bột epoxy, hoặc bọc ống co nhiệt — và bốn con đường dẫn đến các định mức điện áp, chiều dày, chi phí và chế độ hỏng khác nhau. Các con số đã được lập hồ sơ tốt: sơn bột epoxy mang đến khoảng 42 kV AC trong các lớp dày, màng PET chịu khoảng 3–10 kV, nhúng PVC vào gần 3,5 kV, và ống co nhiệt PE nằm quanh 2,7 kV (GRL Copper, 2026; RHI Electric, 2026). Hướng dẫn này đi qua logic lựa chọn — mỗi quy trình giỏi cái gì, nó vỡ ở đâu, và lựa chọn thay đổi thế nào khi điện áp và hình học tăng lên.
Lựa chọn cách điện là nơi một bản vẽ thanh cái biến thành một quyết định sản xuất. Cùng một linh kiện đồng có thể được bọc màng PET, nhúng PVC, sơn bột epoxy, hoặc bọc ống co nhiệt — và bốn con đường dẫn đến các định mức điện áp, chiều dày, chi phí và chế độ hỏng khác nhau. Các con số đã được lập hồ sơ tốt: sơn bột epoxy mang đến khoảng 42 kV AC trong các lớp dày, màng PET chịu khoảng 3–10 kV, nhúng PVC vào gần 3,5 kV, và ống co nhiệt PE nằm quanh 2,7 kV (GRL Copper, 2026; RHI Electric, 2026). Hướng dẫn này đi qua logic lựa chọn — mỗi quy trình giỏi cái gì, nó vỡ ở đâu, và lựa chọn thay đổi thế nào khi điện áp và hình học tăng lên.
Thanh cái được định mức như một hệ: tiết diện vật dẫn đặt khả năng chịu dòng, cách điện đặt cấp điện áp và khoảng cách bạn có thể chấp nhận, và tổ hợp đặt kích thước tủ. Một thanh cái 20 kV với một hệ cách điện đúng có thể chạy với khoảng cách pha-và-pha chặt hơn nhiều so với bố trí thanh trần — vỏ nhỏ hơn, ít thép hơn, chi phí thấp hơn (thực hành lựa chọn thanh cái, 2026).
Đánh đổi là cách điện cũng chiếm dung sai, thêm bước quy trình, và có thể hỏng theo những cách vật dẫn không bao giờ hỏng. Chọn cách điện do đó không phải là bước cuối cùng trong bản vẽ — nó là một đầu vào thiết kế.
Ép lớp màng PET: màng điện môi ghép trên vật dẫn, mặc định cho các linh kiện phẳng, số lượng lớn — link pin EV, thanh cái tụ, các chồng ép lớp. Sơn bột epoxy: ứng dụng tĩnh điện hoặc tầng sôi của nhựa nhiệt rắn, đóng rắn thành một lớp dày đặc không lỗ kim — lựa chọn cho hình học 3D và điện áp cao hơn. Nhúng PVC: vật dẫn được gia nhiệt trước và nhúng vào plastisol, tạo một lớp dày phủ theo lỗ và khúc uốn. Bọc ống co nhiệt: một ống co lên linh kiện, đơn giản và sửa được tại hiện trường, nhưng mỏng ở các khúc uốn.
Mỗi quy trình là một thỏa hiệp giữa hiệu suất điện môi, phủ hình học, chi phí và khả năng sửa lại — bảng ở Mục 9 xếp chúng cạnh nhau.
Sơn bột epoxy tạo ra hiệu suất điện môi cao nhất trong bốn quy trình phổ biến. Ứng dụng tầng sôi lên các thanh cái đã gia nhiệt trước, hoặc phun tĩnh điện theo sau là đóng rắn trong lò, cho một lớp dày đặc với độ bền điện môi điển hình 16–30 kV/mm; chiều dày lớp sơn chạy từ 60 µm cho nhiệm vụ điện áp thấp đến 1,5–3,2 mm cho cấp 15 kV (GRL Copper, 2026).
Hai thuộc tính làm nó thành lựa chọn cho nhiệm vụ khắt khe: phủ không lỗ kim trên các khúc uốn, xoắn và mẫu đột lỗ, mà co nhiệt không sánh được, và khả năng chống phóng điện cục bộ nổi trội — một lớp bám dính cao, không khoảng trống loại bỏ các vị trí bắt đầu PD vốn quấy rối cách điện bọc ở 15 kV trở lên.
Kinh tế đã được hiểu rõ. So với nhúng, phun bột nâng độ sử dụng vật liệu khoảng 30% và cắt chi phí tổng thể 18–25% (Apollo Stamping & Welding, 2026). Nhưng quy trình cần hạ tầng thực sự: lò gia nhiệt trước, tầng sôi, đường hầm đóng rắn — vốn chỉ hoàn vốn ở sản lượng.
Các chi phí ẩn nằm nơi khác: che các điểm kết nối trước khi sơn (hoặc tước sau), và sửa lại. Epoxy đóng rắn cứng và giòn; tháo và sơn lại một linh kiện chế tạo sai là tốn công (GRL Copper, 2026). Với một nhà cung cấp, sơn bột là một năng lực dây chuyền, không phải lựa chọn mỗi linh kiện.
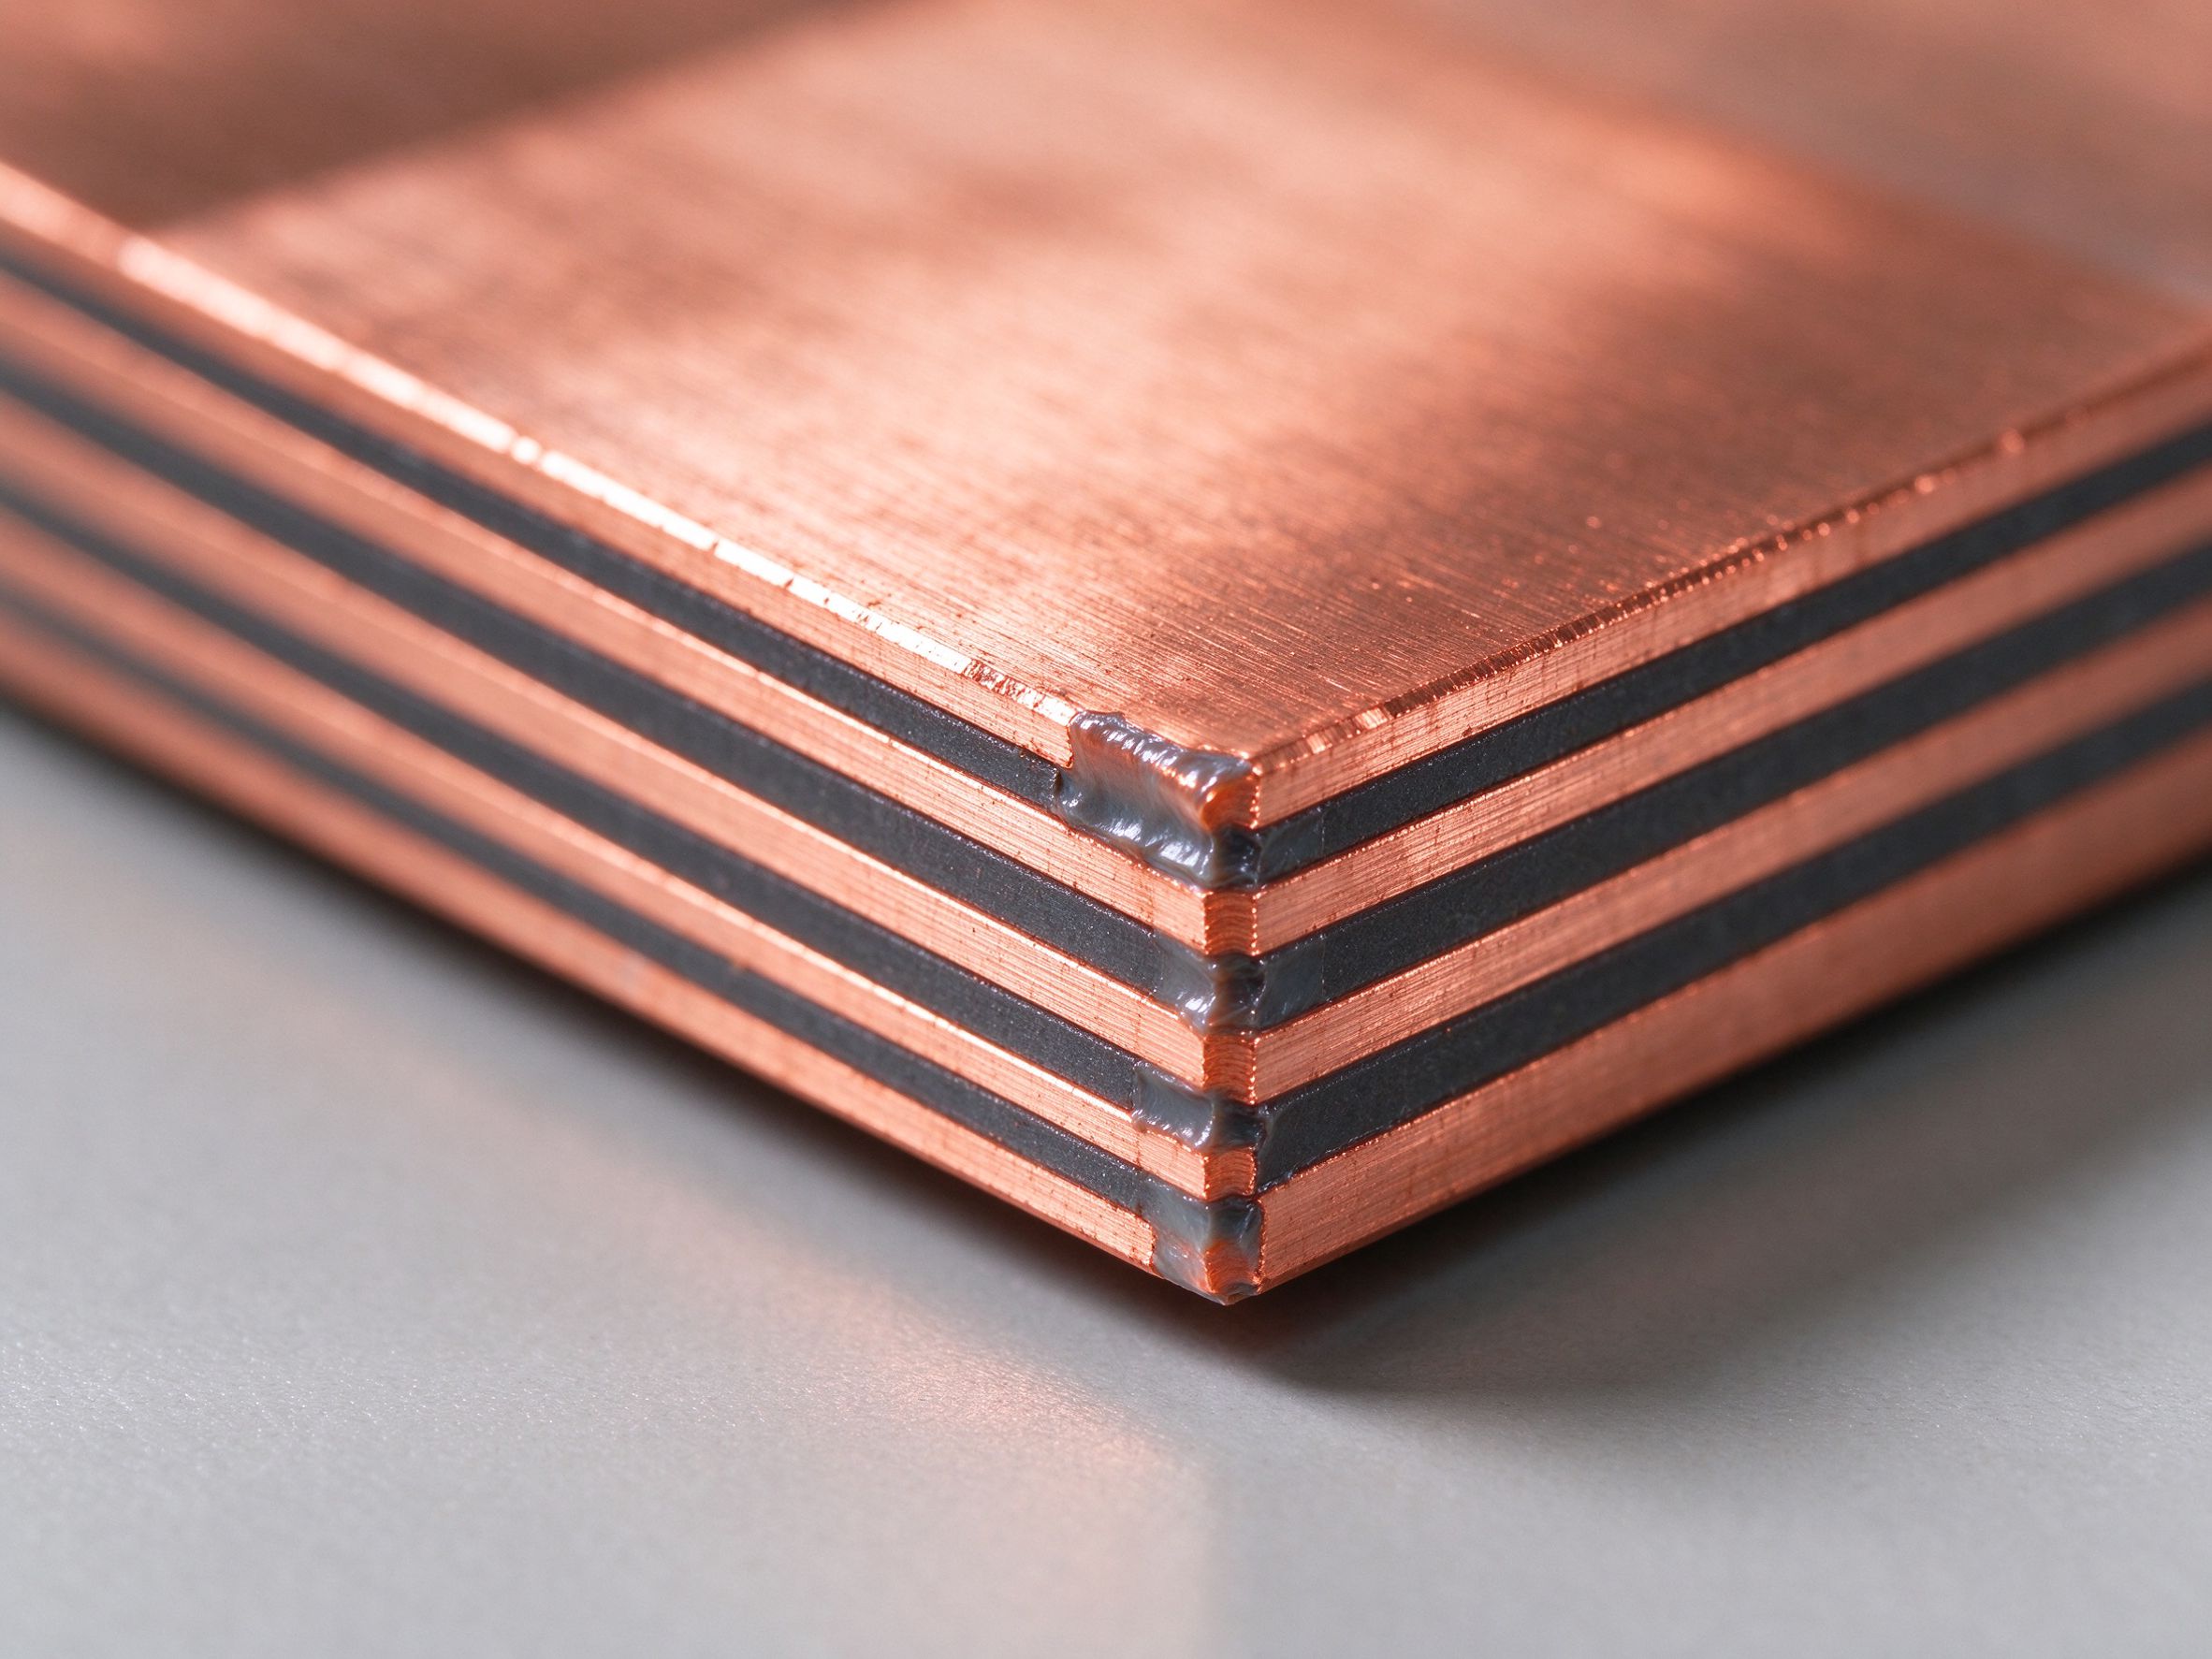
Màng PET là tiêu chuẩn ép lớp cho các thanh cái tụ phim EV, link pin và cụm chồng lớp. Nó cung cấp độ bền điện môi cao trên mỗi chiều dày, bề mặt sạch, chiều dày nhất quán dưới ép nhiệt, và điện áp chịu đựng trong dải 3–10 kV tùy chồng lớp (Apollo, 2026). Màng trắng hoặc trắng sữa từ các nhà bán như GTS (Mỹ) và Krempel (Đức) thống trị các phiếu đặc tả.
Giới hạn là hình học: màng hoạt động trên bề mặt phẳng và các khúc uốn kiểm soát, không trên các hình 3D với lỗ và hồ sơ phức tạp. Khi linh kiện cần phủ theo hình dạng, ngành chuyển sang nhúng hoặc bột.
Nhúng PVC bắt đầu với một vật dẫn đã gia nhiệt trước hạ xuống plastisol lỏng; lớp sơn hình thành qua các lỗ, khúc uốn và hồ sơ không đều mà màng và ống co không theo được (Apollo, 2026). Điện áp chịu đựng thường quanh 3,5 kV AC, dải nhiệt độ -40 đến 125 °C, cấp cháy UL 94 V-0 (RHI Electric, 2026). Cam và xanh lá là các màu chuẩn để nhận biết pha điện.
Điểm mạnh của nhúng — phủ hoàn chỉnh và chi phí dụng cụ thấp — đi kèm một trần điện áp vừa phải. Cho nhiệm vụ tủ và bộ sạc cấp 1000 V nó hoàn toàn đủ dùng; cho switchgear 10 kV+ nó không phải công cụ đúng.
Ống co nhiệt PE là cách điện nhanh nhất để áp dụng và dễ sửa lại nhất tại hiện trường: luồn ống vào, gia nhiệt, xong. Định mức điện áp nằm quanh 2,7 kV AC, nhiệt độ -40 đến 125 °C, với cấp cháy UL 224 VW-1 phổ biến (RHI Electric, 2026).
Điểm yếu của nó là gương của điểm mạnh: tại các khúc uốn ống mỏng ra và có thể nhăn, phủ không theo hình dạng, và độ đồng nhất điện môi vừa phải (GRL Copper, 2026). Co nhiệt vẫn là mặc định cho các linh kiện thân thiện bảo dưỡng, môi trường đường ray và hiện trường nơi một kỹ thuật viên có thể cần tước và đầu cực lại tại chỗ.
Ngoài bốn quy trình cốt lõi, cách điện đúc — PA66 hoặc tương tự ép phun quanh linh kiện — thêm bảo vệ cơ khí và định vị chính xác, với độ bền điện môi và niêm phong IP67-68 mà các quy trình sản lượng không sánh được. Cách điện đùn PA12 mang khoảng 5 kV AC ở -40 đến 150 °C (RHI Electric, 2026).
Đúc là lựa chọn đúng khi thanh cái kiêm một phần kết cấu hoặc môi trường đòi hỏi một cụm kín, bền cơ khí. Chi phí dụng cụ là cổng: khuôn chạy vào hàng chục nghìn đô la và chỉ hợp lý ở sản lượng.
Trần điện áp: co nhiệt ~2,7 kV; nhúng PVC ~3,5 kV; màng PET 3–10 kV; sơn bột cấp 15–42 kV; đúc/đùn 5 kV trở lên. Phủ: bột và nhúng theo hình dạng 3D; màng và ống co thì không. Cấu trúc chi phí: co rẻ nhất mỗi linh kiện nhưng mỏng ở khúc uốn; bột có vốn dây chuyền cao nhất nhưng chi phí đơn vị thấp nhất ở quy mô; đúc nặng dụng cụ.
Sửa lại: co và màng thân thiện hiện trường; bột và đúc thì không. Môi trường: các lớp sơn bột chịu được phơi nhiễm muối và hóa chất — epoxy xếp với khả năng chống phun muối vượt 1000 giờ trong một số đặc tả — trong khi màng cần cụm được bảo vệ.
Chiều dày cách điện là nơi bản vẽ gặp tiêu chuẩn. Cho sơn bột, 60–120 µm phục vụ đến 1.000 V; 1,5–3,2 mm xử lý cấp 15 kV (GRL Copper, 2026). Chồng màng nhân số lớp để đạt điện áp: một ép lớp thanh cái tụ xây 3–10 kV với nhiều lớp màng giữa các vật dẫn.
Quy tắc ngón tay cái: độ bền điện môi trong dải 15–30 kV/mm nghĩa là một lớp 1 mm mang khoảng 15–30 kV chịu đựng — nhưng thiết kế thực tế không bao giờ chạy ở con số đánh thủng. Khoảng bề mặt, không chỉ chiều dày, đặt định mức lắp đặt, và hiệu chỉnh độ cao áp dụng trên 1.000 m.
UL 94 V-0 là cấp cháy mặc định xuyên suốt cả bốn quy trình — và trong 2026 nó đang chuyển từ một dòng phiếu đặc tả thành một yêu cầu có thể kiểm toán, khi các dự án lưu trữ và sạc đối mặt tài liệu thử cháy chặt hơn (xem ghi chú NFPA 855 của chúng tôi). Hành vi cháy của cách điện, không chỉ các con số điện môi, nay rơi vào tệp mà một cơ quan duyệt.
Đòi hỏi cấp cháy trên phiếu dữ liệu, và chứng chỉ nếu linh kiện cấp cho một chương trình BESS hoặc sạc. Vật liệu là như nhau; chuỗi bằng chứng là mới.
Cách điện và mạ tương tác tại các đầu cuối. Mạ thiếc (5–15 µm) hoặc bạc (2–8 µm) tại các vùng khớp được áp dụng trước hoặc sau cách điện tùy quy trình, và các bước che/tước quyết định liệu bề mặt mạ có sạch nơi nó quan trọng không.
Quy tắc thiết kế: định nghĩa ranh giới cách điện trên bản vẽ — màng hoặc lớp sơn kéo dài bao xa qua vùng mạ cuối cùng — và quy định phương pháp che. Một lớp sơn bò lên mặt khớp là một hỏng điện trở tiếp điểm đang chờ chu kỳ nhiệt đầu tiên.
SHANYUAN cung cấp các thanh cái đồng với toàn bộ menu cách điện — ép màng PET cho nhiệm vụ pin và tụ, sơn bột epoxy cho các linh kiện 3D cao áp, và các tùy chọn PVC/co nhiệt cho các cụm thân thiện hiện trường — trên đồng C11000 với mạ thiếc hoặc bạc theo bản vẽ, cách điện UL 94 V-0 làm chuẩn.
Gửi cấp điện áp, hình học và môi trường kèm bản vẽ; kỹ sư của chúng tôi sẽ lọc ra các quy trình cách điện phù hợp và xác nhận chiều dày, khoảng bề mặt và phủ thử. Phản hồi DFM và một báo giá đến trong vòng một ngày làm việc.
Môi trường quyết định nhiều hơn cấp điện áp. Phơi nhiễm ven biển và hóa chất ưa chuộng bột epoxy: các lớp sơn dày đặc, không lỗ kim với khả năng chống phun muối vượt 1.000 giờ trong một số đặc tả, và khả năng chống tracking tốt hơn các bề mặt trần hoặc phủ màng (Apollo, 2026). Độ ẩm có ý nghĩa cho mọi loại cách điện, vì ẩm bề mặt rút ngắn khoảng bề mặt hiệu dụng và mời gọi tracking.
Cho nhiệm vụ ngoài trời, vỏ một phần hoặc sàn nhà máy, đòi hỏi số giờ phun muối và chỉ số tracking (CTI) của hệ cách điện, không chỉ độ bền điện môi. Một lớp sơn 5 kV với hiệu suất tracking kém sẽ hỏng sớm hơn trên một bề mặt bẩn so với một lớp sơn 3 kV có bề mặt sạch.
Cách điện thêm chiều dày, và chiều dày là dung sai. Một lớp sơn bột 0,2–0,5 mm hoặc một chồng màng vài phần mười milimet có thể tiêu thụ ngân sách khoảng không của một cụm chặt, và chiều dày lớp sơn biến thiên xuyên linh kiện — khúc uốn và mép khác với mặt phẳng (Apollo, 2026).
Quy tắc kỹ thuật: định nghĩa kích thước hoàn thiện với cách điện tại chỗ, ghi chú kiểm soát chiều dày (điển hình ±15 µm trên các dây chuyền bột tốt so với ±25 µm thực hành ngành), và xác nhận các khoảng không lắp ráp trên linh kiện đã cách điện, không phải thanh trần. Phiên duyệt DFM bắt được điều này trước khi khuôn hoặc dụng cụ được cắt.
Độ đồng nhất chiều dày là một năng lực quy trình, không phải một điều mong ước. Các dây chuyền tầng sôi và tĩnh điện với phun điều khiển robot giữ chiều dày màng trong các dải chặt; ứng dụng thủ công thì trôi. Thời gian và nhiệt độ đóng rắn đặt các thuộc tính cuối cùng — bột đóng rắn dưới thì mềm và dẫn-tracking, đóng rắn quá thì giòn.
Khi một nhà cung cấp báo giá một quy trình cách điện, đòi hỏi chiều dày được kiểm soát và công nhận thế nào: điều khiển phun tự động, đo trong dây chuyền hoặc lấy mẫu, và các tham số đóng rắn trên phiếu quy trình. Các câu trả lời phân biệt một năng lực dây chuyền với một lời hứa.
Chọn cách điện mà hình học và môi trường ép lên bạn, rồi để chi phí quyết định giữa phần còn lại. Các linh kiện phẳng số lượng lớn đi màng PET; các linh kiện 3D cần điện áp và chống muối đi bột epoxy; các linh kiện sửa lại tại hiện trường hoặc điện áp thấp dùng co nhiệt; và cách điện đúc kiếm được dụng cụ của nó khi thanh cái là kết cấu hoặc kín. Đặc tả cấp điện áp, kiểm soát chiều dày, cấp cháy và môi trường, rồi để bằng chứng quy trình của nhà cung cấp trả lời phần còn lại.
Khả năng sửa lại là một thuộc tính vòng đời, không phải một tiện ích sản xuất. Co nhiệt có thể được cắt và thay thế tại chỗ trong vài phút; màng PET trên một thanh phẳng sửa được bằng một đoạn nối; bột epoxy và cách điện đúc thì không — một lớp sơn hỏng nghĩa là tước và sơn lại tại nhà máy, và một linh kiện đúc nghĩa là một linh kiện mới.
Cho các môi trường đường ray, sạc và sàn nhà máy nơi hỏng hóc xảy ra, đặc tả cách điện với việc sửa lại trong tâm trí: co nhiệt hoặc màng nơi khả năng tiếp cận là có thể, và dành bột hoặc đúc cho các cụm kín. Bản vẽ nên nói cách điện nào sửa được tại hiện trường và thế nào.
Mọi thanh cái đều chu kỳ nhiệt: tải thay đổi, ngày-đêm, sạc-xả. Cách điện phải theo sự nở của đồng mà không tách lớp, nứt hoặc mỏng đi tại các khúc uốn. Các ép lớp màng xử lý điều này theo thiết kế — đường bám di chuyển cùng chồng lớp; các lớp sơn bột cần đủ chiều dày và độ bám để cưỡi trên chuyển động; các linh kiện đúc cứng dựa vào khoảng không.
Thử thực tế là chu kỳ nhiệt, và nó thuộc về công nhận cho bất kỳ nhiệm vụ chu kỳ nào — bộ sạc, ESS, kéo. Một lớp sơn qua được thử điện môi khi lạnh vẫn có thể hỏng sau 5.000 chu kỳ nếu độ bám là biên.
Cách điện thuộc về bản vẽ dưới dạng các ghi chú tường minh, không để cho mặc định của nhà cung cấp: 1) vật liệu và quy trình (màng PET / bột epoxy / nhúng PVC / co nhiệt); 2) chiều dày và dung sai, đo trên linh kiện hoàn thiện; 3) cấp điện áp và yêu cầu thử (chịu đựng, PDIV nếu áp dụng); 4) ranh giới phủ — nơi cách điện dừng và mạ bắt đầu, và phương pháp che.
Bốn dòng đó loại bỏ hầu hết sự mơ hồ trong các báo giá thanh cái. Khi chúng thiếu, các nhà cung cấp báo giá mặc định của riêng họ, và linh kiện đến nơi là cách diễn giải của nhà cung cấp về bản vẽ của bạn, không phải đặc tả của bạn.
PET, Nomex và epoxy DLF là ba điện môi chúng tôi ép lớp vào thanh cái SHANYUAN mỗi ngày. Đ
Read article
Lớp mạ trên một tiếp điểm thanh cái là một chiến lược ăn mòn cũng như một nước cờ dẫn điện
Read article
Một thanh cái hỏng xuyên bề mặt lâu trước khi hỏng xuyên cách điện nếu đường bề mặt quá ng
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
