Một thanh cái ép lớp có thể được thiết kế hoàn hảo, ép hoàn hảo và thử nghiệm hoàn hảo — và vẫn hỏng khi sử dụng nếu đầu cực sai. Trụ quá nhỏ và mối nối nóng lên; sai mô-men và mối nối giãn ra sau vài chu kỳ nhiệt; sai quy trình hàn và hạt hàn nứt; sai cầu chì và nó không đứt khi bạn cần. Tại SHANYUAN chúng tôi lắp bốn loại đầu cực vào thanh cái ép lớp mỗi ngày — trụ ren M6/M8, đầu cực lưỡi, vấu hàn và cầu chì. Hướng dẫn này giải thích cách chế tạo mỗi loại, nơi dùng, và những con số mô-men cùng hàn quan trọng trong thực địa.
Một thanh cái ép lớp có thể được thiết kế hoàn hảo, ép hoàn hảo và thử nghiệm hoàn hảo — và vẫn hỏng khi sử dụng nếu đầu cực sai. Trụ quá nhỏ và mối nối nóng lên; sai mô-men và mối nối giãn ra sau vài chu kỳ nhiệt; sai quy trình hàn và hạt hàn nứt; sai cầu chì và nó không đứt khi bạn cần. Tại SHANYUAN chúng tôi lắp bốn loại đầu cực vào thanh cái ép lớp mỗi ngày — trụ ren M6/M8, đầu cực lưỡi, vấu hàn và cầu chì. Hướng dẫn này giải thích cách chế tạo mỗi loại, nơi dùng, và những con số mô-men cùng hàn quan trọng trong thực địa.
Đồng bên trong một thanh cái ép lớp thiết kế tốt hiếm khi hỏng. Chính mối nối — nơi thanh cái gặp một vật dẫn khác, một cosi, một pad PCB hoặc một cầu chì — mới tích tụ điện trở, nhiệt và sự giãn nở qua nhiều năm. Mọi yếu tố dẫn tới nhiệt độ điểm nóng đều tập trung tại đầu cực:
Chọn loại đầu cực ở giai đoạn DFM, không sau khi bản vẽ được đóng băng. Xem DFM checklist 2026 của chúng tôi để biết các kiểm tra liên quan đầu cực mà chúng tôi chạy trên mọi báo giá thanh cái tùy chỉnh.
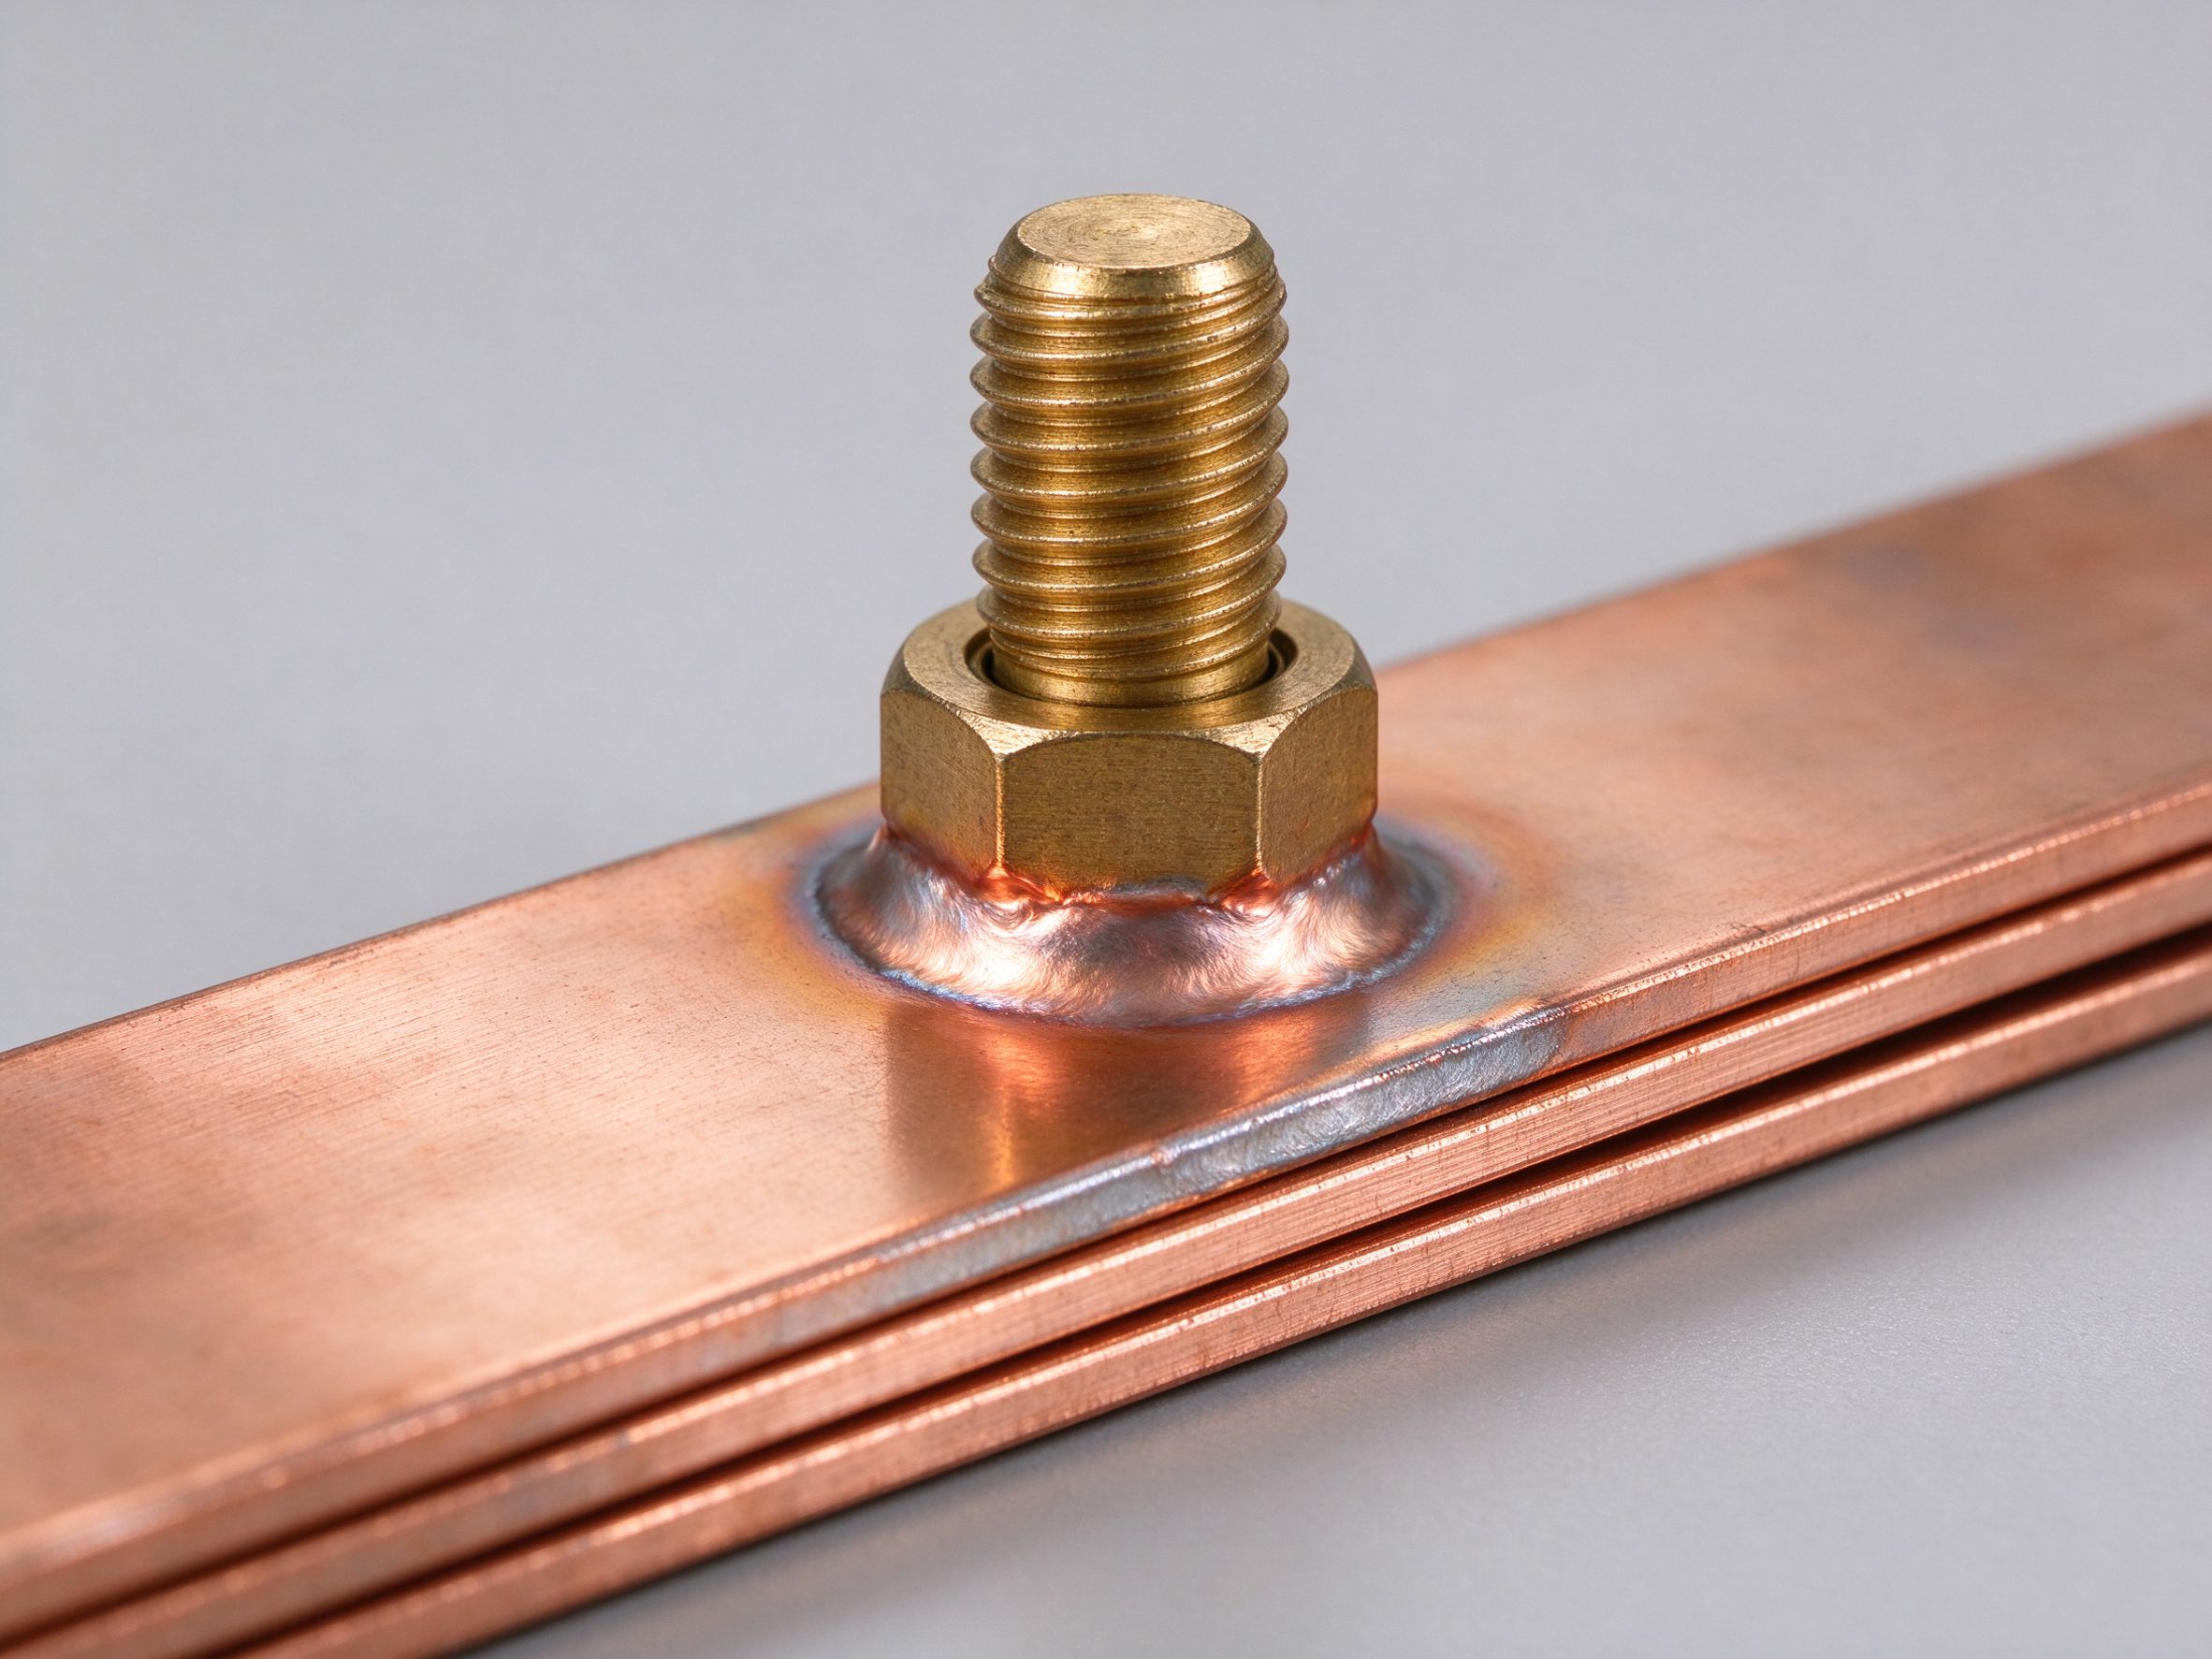
Một trụ ren hoặc được ép vào lỗ đột trên lớp đồng (với thân răng hoặc mặt bích khóa vào tấm) hoặc hàn trở kháng lên lớp. SHANYUAN dùng cả hai phương pháp tùy thuộc dòng và kỳ vọng sử dụng. Trụ nhô qua điện môi và lớp cách điện ngoài để khách hàng có thể bắt vít cosi hoặc khung bus trực tiếp lên thanh cái.
Trụ là đầu cực đúng khi khách hàng cần tháo nối được tại thực địa (bảo trì, thay cầu chì, thay mô-đun) và khi dòng liên tục và bắt vít. Chúng là tiêu chuẩn trên thanh cái điện tử công suất và trên hầu hết DC-link biến tần. Để biết bối cảnh kích cỡ dòng, xem bài về khả năng chịu dòng.
Đầu cực lưỡi là một vấu phẳng, chữ nhật, được tạo hình trực tiếp từ lớp đồng — cùng một tấm, kéo dài ra ngoài. Khách hàng kẹp một đầu nối ghép lên lưỡi. Không bu lông, không công cụ tại mối nối.
Lưỡi thắng về thời gian lắp ráp và các ứng dụng dễ rung nơi đầu nối kẹp khóa về cơ. Chúng thua ở dòng rất cao, nơi mối nối bắt vít phân bố áp lực tốt hơn tiếp xúc kẹp đơn. Chúng tôi thường thấy lưỡi trên thanh cái pin cắm vào BMS hoặc cầu ngắt bảo trì, và trên các điểm lấy tín hiệu và cảm biến dòng thấp.
Vấu hàn là một hình đồng thứ cấp phải được gắn ở nơi tấm chính không tới được — ví dụ một vấu tách ra cảm biến, điểm đất hoặc mô-đun song song. SHANYUAN thường nối chúng bằng hàn trở kháng (hàn đột điểm hoặc hàn điểm) hoặc hàn siêu âm, tùy thuộc chồng vật liệu và dòng.
Cầu chì là một đoạn đồng có cổ được kiểm soát trên đường dẫn dòng. Dưới dòng bình thường nó chỉ là một vật dẫn khác; dưới dòng sự cố nó nóng lên nhanh hơn phần còn lại của thanh và chảy, mở mạch. Cầu chì phổ biến trong nối kết pin, hộp cộng dồn DC và một số biến tần chuỗi.
Chúng tôi thấy cầu chì thường nhất trong các thiết kế lưu trữ năng lượng và pin EV, nơi ngắn mạch tế bào phải được cách ly mà không hạ toàn bộ chuỗi. Đổi cặp với hướng dẫn lớp và mạ trong quy trình chế tạo.
| Loại đầu cực | Công dụng điển hình | Dải dòng | Bảo trì được tại thực địa? | Kiểm tra chính |
|---|---|---|---|---|
| Trụ M6 | Cosi bắt vít, khung bus, DC-link biến tần | Tới ~150–200 A mỗi trụ | Có | Mô-men 6–8 N·m; vòng đệm phẳng |
| Trụ M8 | Mối nối bắt vít dòng cao hơn | Tới ~250–400 A mỗi trụ | Có | Mô-men 10–14 N·m; siết lại sau chu kỳ đầu |
| Vấu lưỡi | Đầu nối cắm, điểm BMS, tách dòng thấp hơn | Vài chục ampe tới ~100 A | Có (đổi đầu nối) | Khớp datasheet đầu nối chính xác |
| Vấu hàn | Tách tới điểm khó tiếp cận, cảm biến, tiếp địa | Phụ thuộc hạt hàn | Không | Vùng hàn không mạ, sạch trước hàn |
| Cầu chì | Bảo vệ tế bào/chuỗi, hộp cộng dồn ESS, bộ pin EV | Định mức theo cổ | Thay được như cụm | Không lỗ trên cổ; nhìn thấy và truy cập được |
Các dải dòng là quy tắc thực tế, không phải giới hạn; con số thực luôn phụ thuộc tiết diện đồng và giãn dòng theo bảng dòng cho phép.
Một dòng quyết định nhanh trước khi bạn phát hành bản vẽ:
Khi bạn mua thanh cái ép lớp, phần đầu cực là nơi nhà cung cấp khác biệt nhất về quy trình và chất lượng. Một giá thanh cái ép lớp rẻ mà bỏ qua thử nghiệm lực kéo trụ hoặc che vùng hàn sẽ lộ ra tại thực địa. SHANYUAN chạy một lần lắp ráp busbar OEM với các thử nghiệm tiêu chuẩn hipot, điện trở cách điện, kích thước, hình ảnh và thông mạch trên mỗi lô, và chi tiết đầu cực được khóa tại DFM. Nếu bạn muốn báo giá, hãy gửi bản vẽ tới busbar@shanyo.com hoặc dùng /contact/ — mẫu trong 5–7 ngày làm việc, sản xuất 2–3 tuần, không MOQ mẫu, vận chuyển đường biển hoặc hàng không toàn cầu. Xem thêm hướng dẫn thiết kế, thanh cái so với cáp và hướng dẫn thiết kế thanh cái.
Mối nối bắt vít không phải là vật dẫn liên tục; nó là tiếp xúc giữa hai bề mặt chạm nhau tại một tập hợp điểm cao vi mô. Điện trở tiếp xúc phụ thuộc áp lực tiếp xúc, độ phẳng bề mặt và bề mặt hoàn thiện. Đồng trần oxy hóa theo thời gian, và lớp oxy đó có điện trở suất cao hơn nhiều so với chính đồng — đó là lý do chúng tôi mạ thiếc mọi bề mặt tiếp xúc lộ ra trên thanh cái. Thiếc giữ điện trở tiếp xúc thấp và ổn định qua hàng nghìn chu kỳ nhiệt, và ngăn sự tăng trưởng oxy mà nếu không sẽ làm mối nối nóng hơn năm này qua năm khác. Tại một trụ M8 siết đúng mô-men, mạ thiếc, điện trở tiếp xúc nên giữ trong vùng vài chục micro-ohm; nếu nó leo lên mili-ohm, có thứ gì đó đã giãn ra hoặc ăn mòn.
Trên thiết bị di động và kéo tải — hệ truyền động EV, xe tải nặng, đường sắt — mối nối thanh cái trải qua rung động liên tục và chu kỳ nhiệt. Hai quy tắc thiết kế giữ mối nối đáng tin cậy: dùng vòng đệm phẳng dưới đai ốc để phân bố tải, và chọn mô-men để trụ ở vùng đàn hồi, không kéo dài quá giới hạn chảy. Vòng đệm l xo không phải là thay thế cho mô-men đúng; trên thực tế đôi khi chúng giảm áp kẹp dài hạn vì chúng giãn lỏng. Với mối nối quan trọng an toàn, chúng tôi khuyến nghị kiểm tra siết lại sau chu kỳ nhiệt đầu tiên, rồi kiểm tra định kỳ theo lịch bảo trì. Chúng tôi thảo luận phía cơ của điều này trong DFM checklist, và phía kích cỡ nhiệt trong bài khả năng chịu dòng.
Đổi kiểu đầu cực sau mẫu đầu tiên nghĩa là cắt lại tấm đồng, mạ lại, ép lớp lại và thử lại. Nếu bản vẽ ghi "lỗ M6" và khách hàng sau đó cần trụ M8 ép, toàn bộ linh kiện thay đổi. Đó chính là lý do xem xét DFM của chúng tôi hỏi về kiểu đầu cực, độ nhô, đầu nối ghép, mô-men và lịch siết lại trước khi chúng tôi báo giá. Đó cũng là lý do chúng tôi hỏi số linh kiện cosi hoặc đầu nối ghép — bước, độ dày và diện tích tiếp xúc được định nghĩa bởi linh kiện ghép đó, không phải bởi thanh cái của chúng tôi. Đưa những chi tiết đó lên bản vẽ trước khi phát hành và mẫu đầu tiên thường khớp ngay lần đầu.
Tóm lại điểm thực tế: chọn trụ M6/M8 cho mối nối nguồn bắt vít tháo được, vấu lưỡi cho đầu nối kẹp, vấu hàn cho tách điểm khó tiếp cận, và cầu chì nơi bạn muốn bảo vệ quá dòng có chủ đích. Giữ vùng hàn không mạ, siết trụ đúng giá trị với vòng đệm phẳng, và kiểm tra lại mô-men sau chu kỳ nhiệt đầu tiên. Nếu bạn không chắc tổ hợp nào phù hợp với biến tần, bộ pin hoặc bộ biến tần của mình, hãy gửi số linh kiện phần cứng ghép cho đội kỹ thuật kèm bản vẽ; chúng tôi sẽ bố trí đầu cực, báo giá linh kiện và giao mẫu trong 5–7 ngày làm việc. Chúng tôi là một nhà chế tạo thanh cái chuyên dụng đặt tại Rizhao, giao hàng toàn cầu, và chọn đầu cực là một trong những câu hỏi chúng tôi trả lời nhanh nhất trên mọi báo giá thanh cái tùy chỉnh.
Mỗi giờ dành cho DFM trước một báo giá thanh cái tùy chỉnh tiết kiệm một tuần làm lại. Đây
Read article
Từ cuộn đồng C11000 đến thanh cái nhiều lớp đã phát mép hoàn chỉnh và được thử nghiệm, hướ
Read article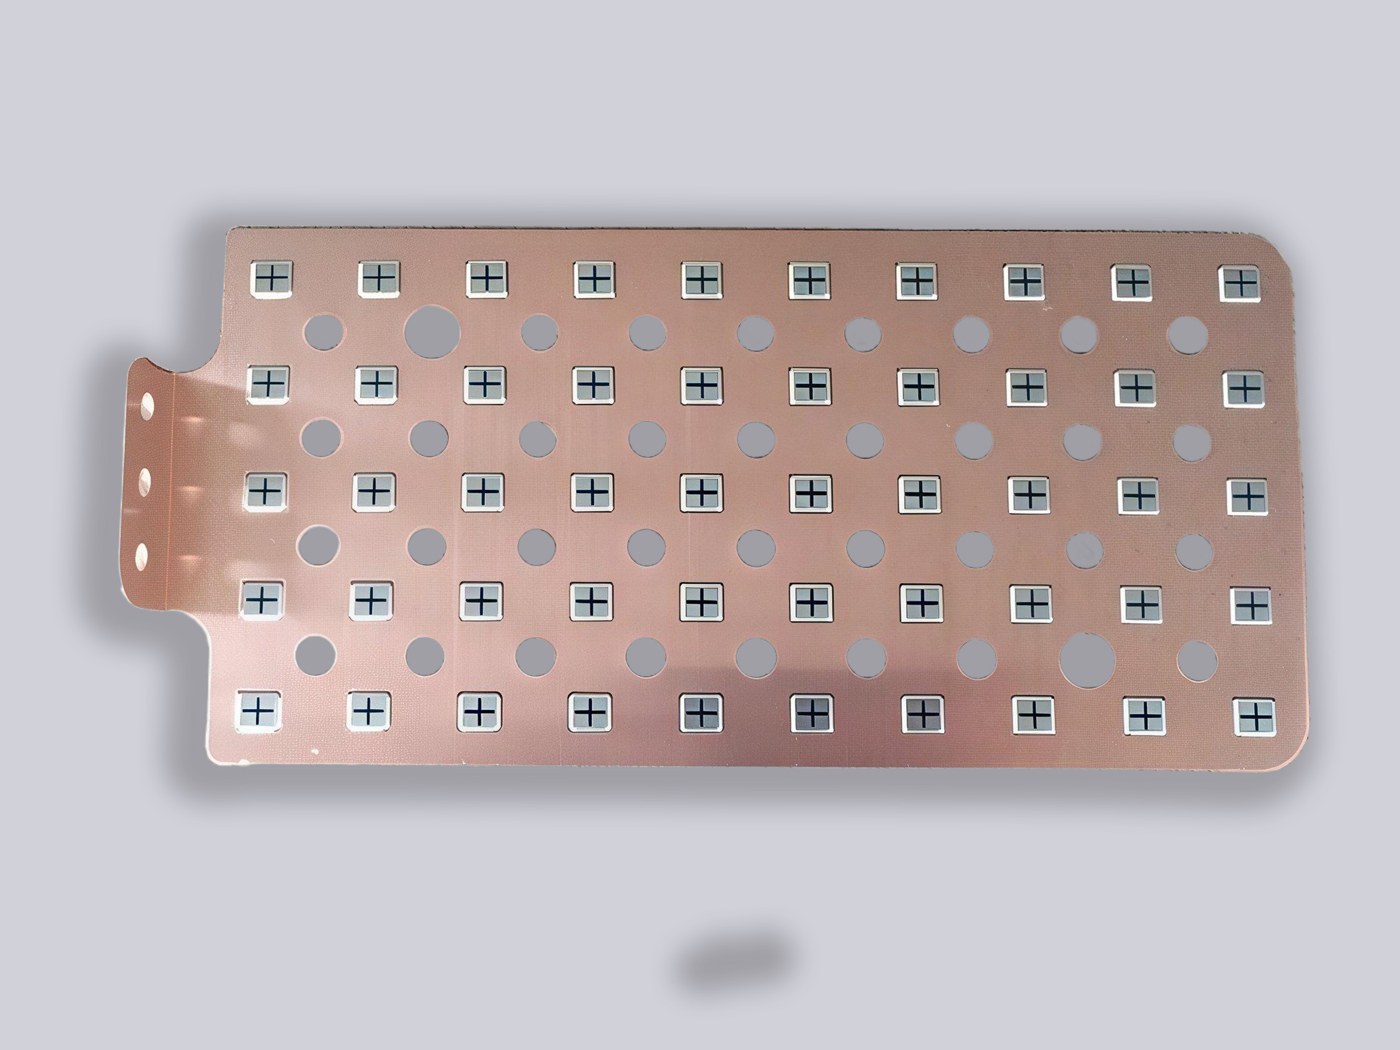
Định mức dòng thanh cái đồng không phải một con số. Nó là một ampacity khởi đầu được điều
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
