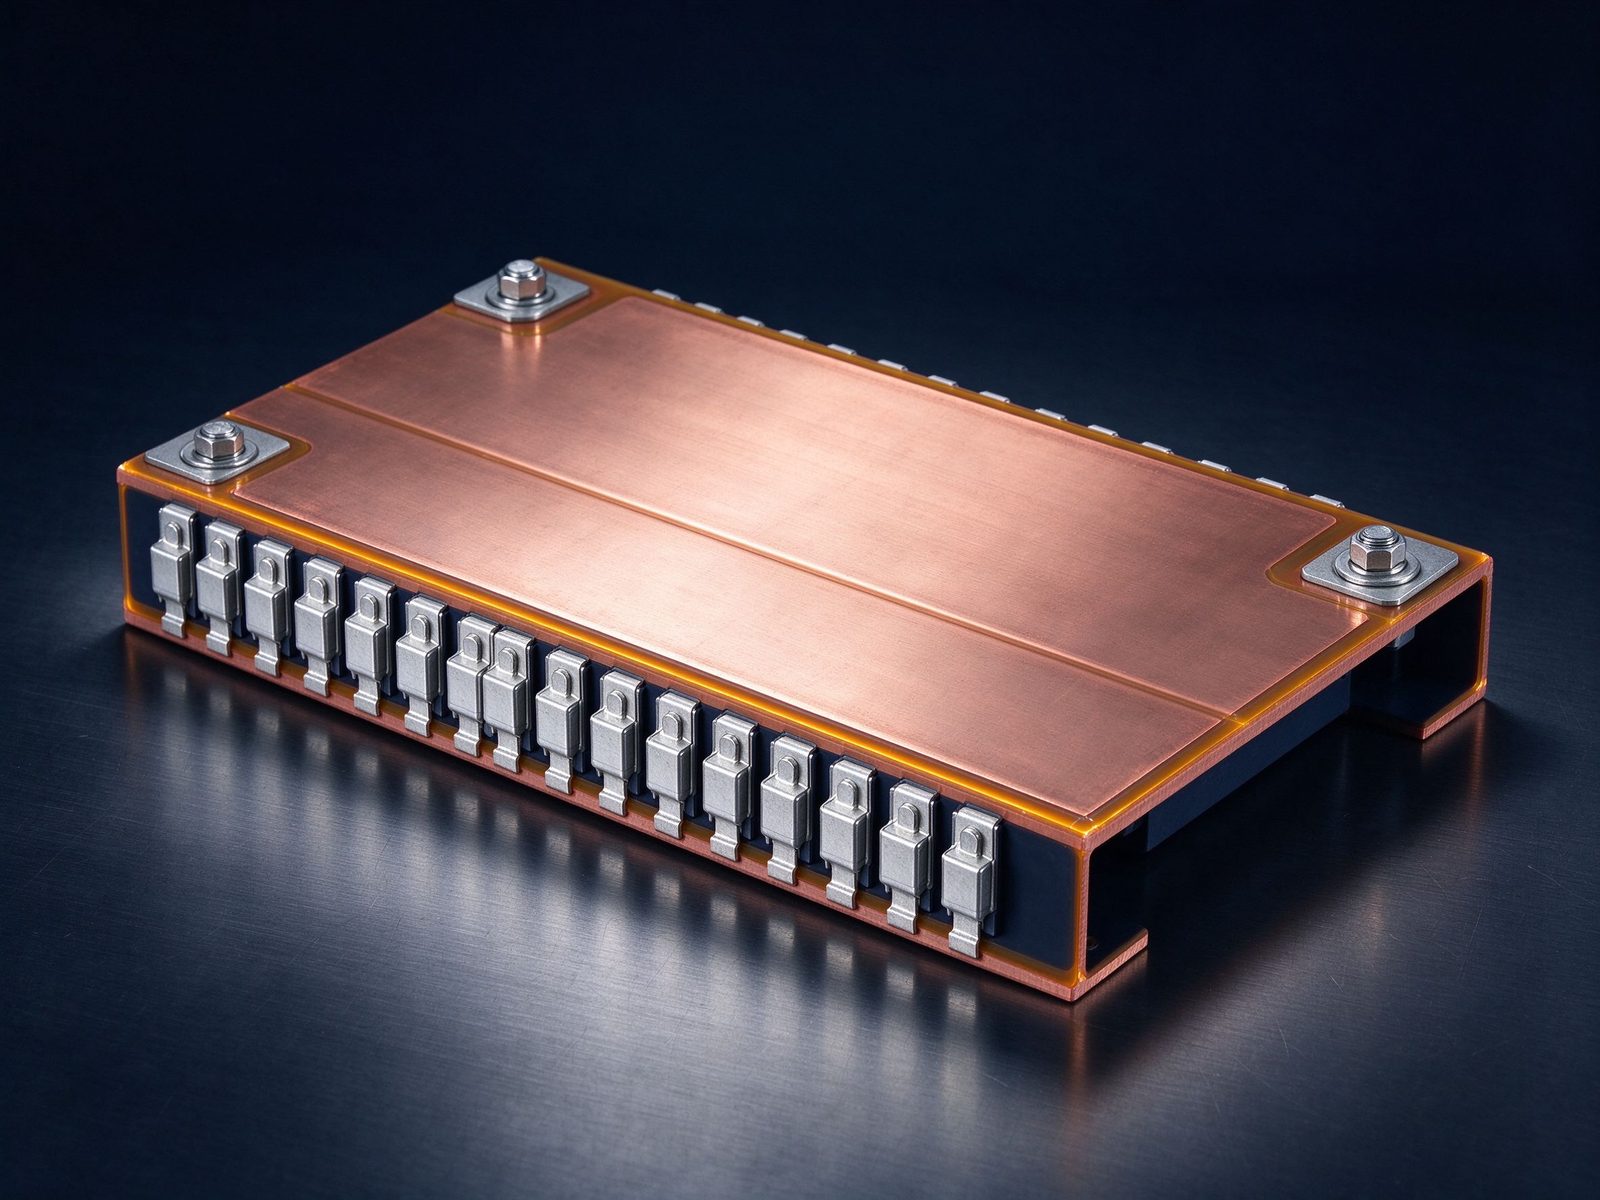
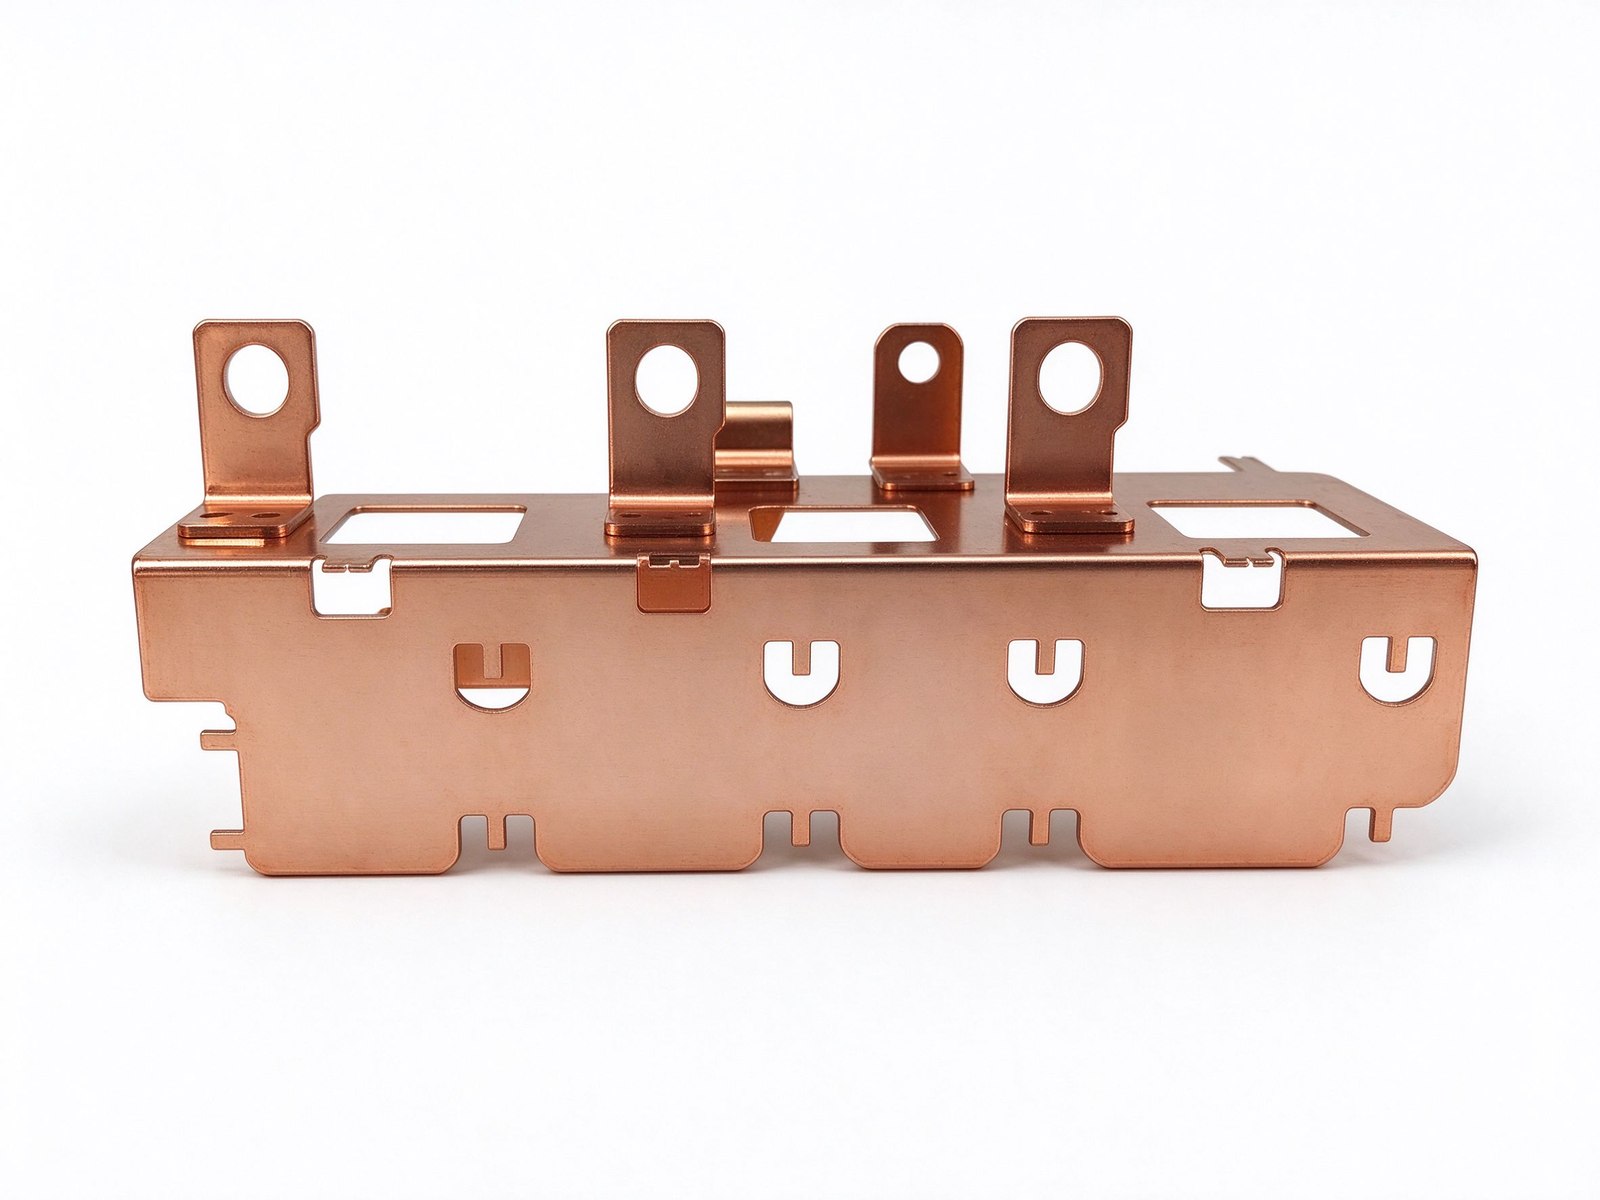
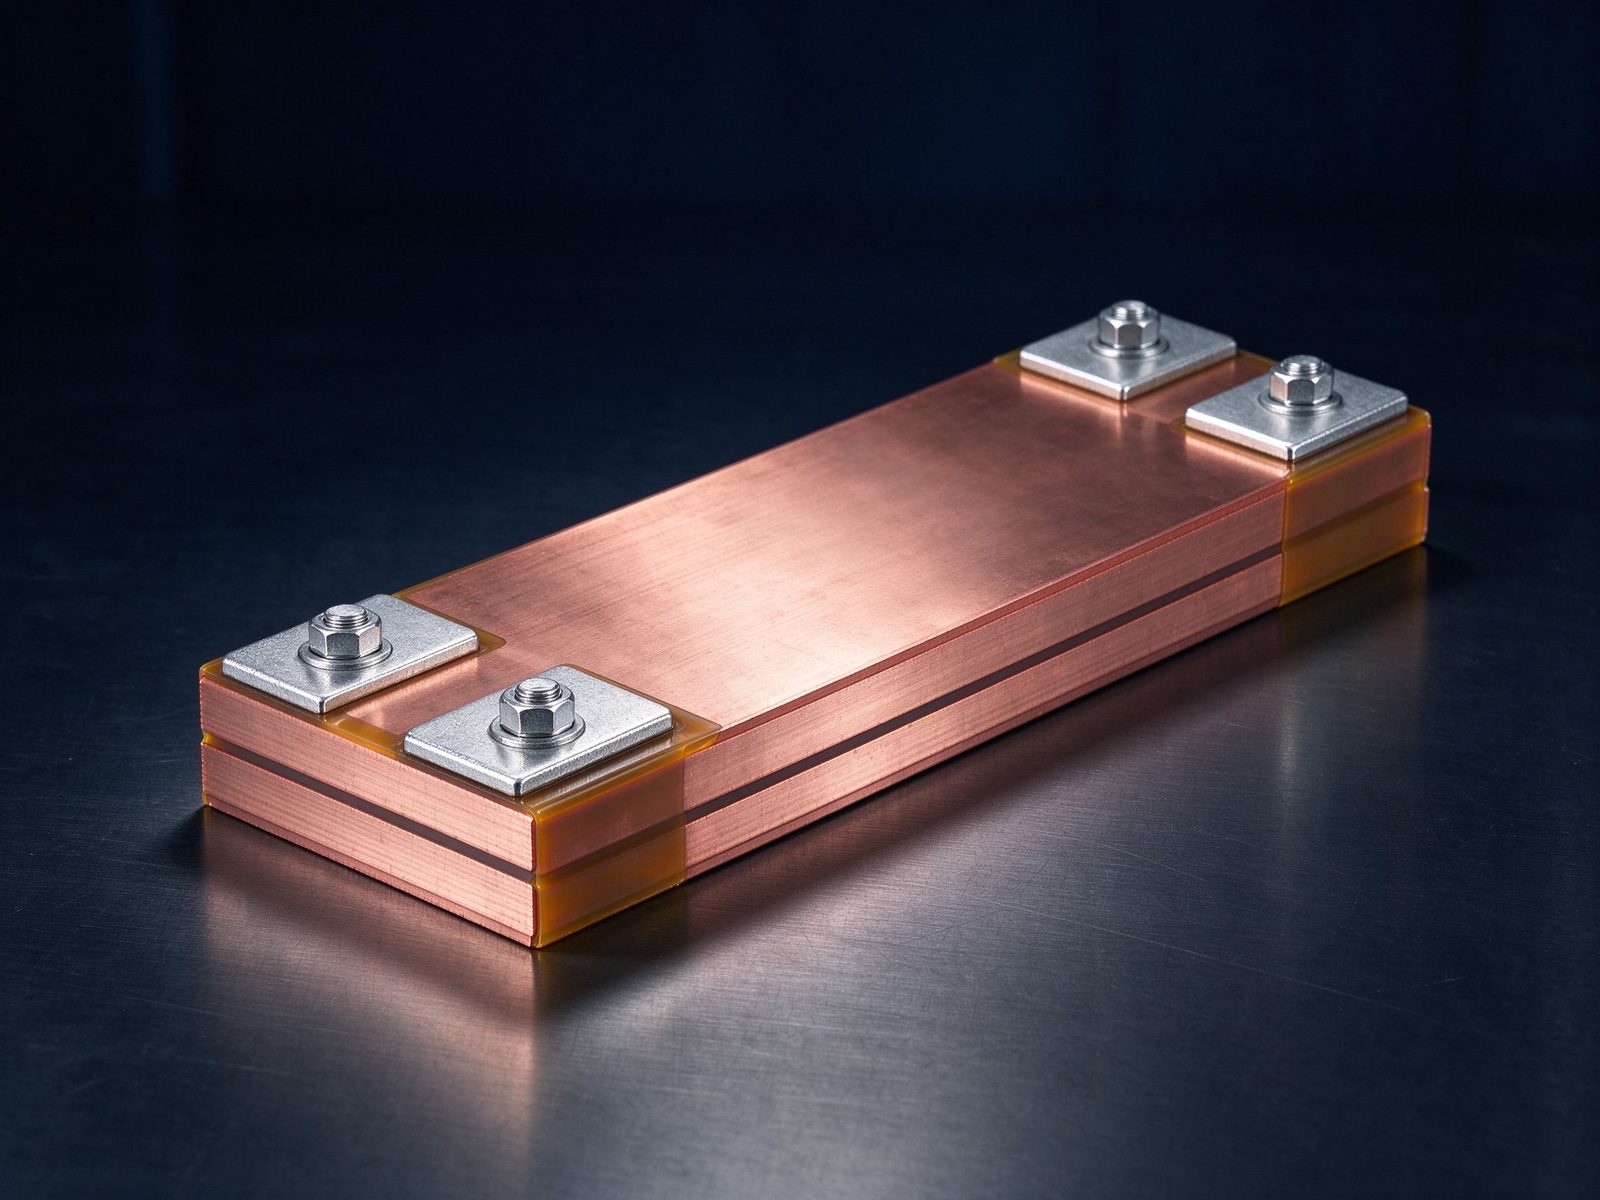
단자 탭이 용접 조립된 대전류 전원 분배용 적층 버스바 어셈블리.
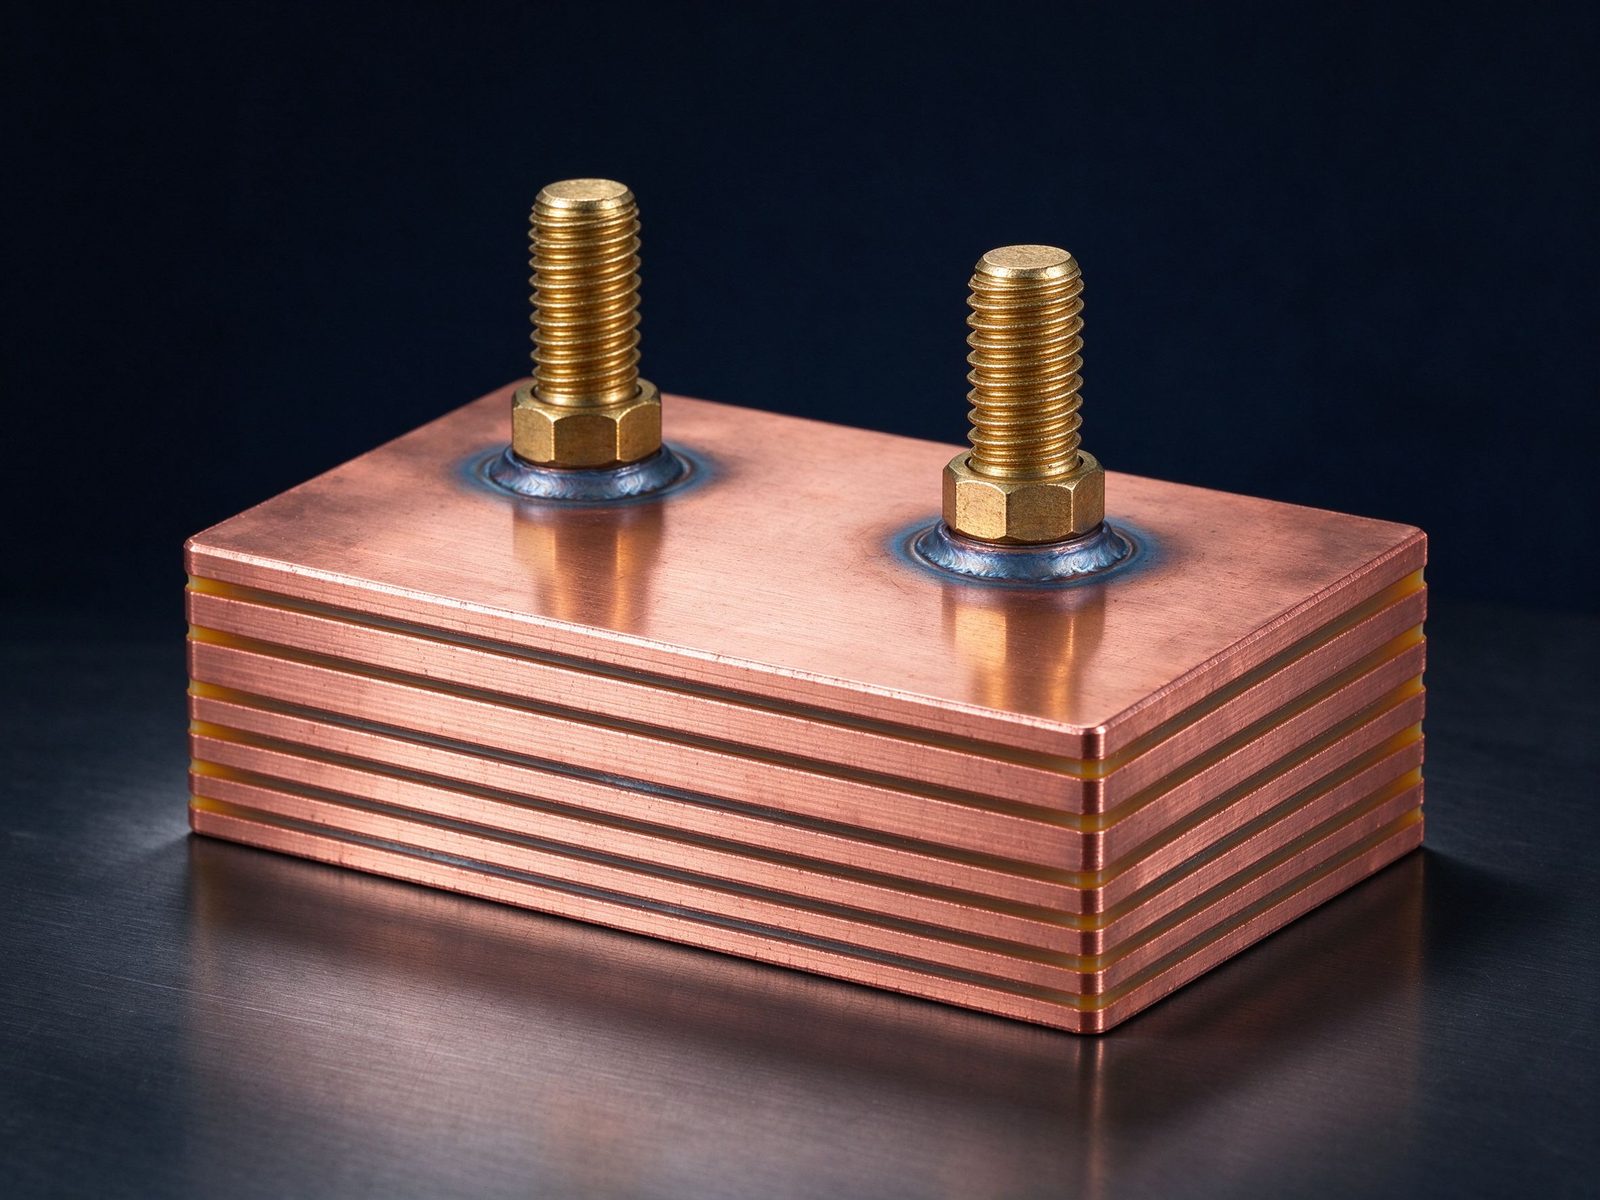
Product imagery: factory photo plus studio renders. The exact geometry, layers and terminals of your part follow your drawing.
최종 값은 도면을 따릅니다 – 이것이 패밀리의 표준 구성입니다.
| Parameter | Value |
|---|---|
| ParameterValue | 도체C11000 동, 주석 도금 |
| 도체 레이어1–3 (전형) | 유전체PET / Nomex / 에폭시 (DLF), 전압 클래스에 따라 선택 |
| 단자용접 탭 (다중 포지션) | 전류 정격설계당, ~1000 A까지 |
| 가장자리 처리전체 가장자리 실링 | SKUSY-PE-214 |
Key characteristics of this product family.
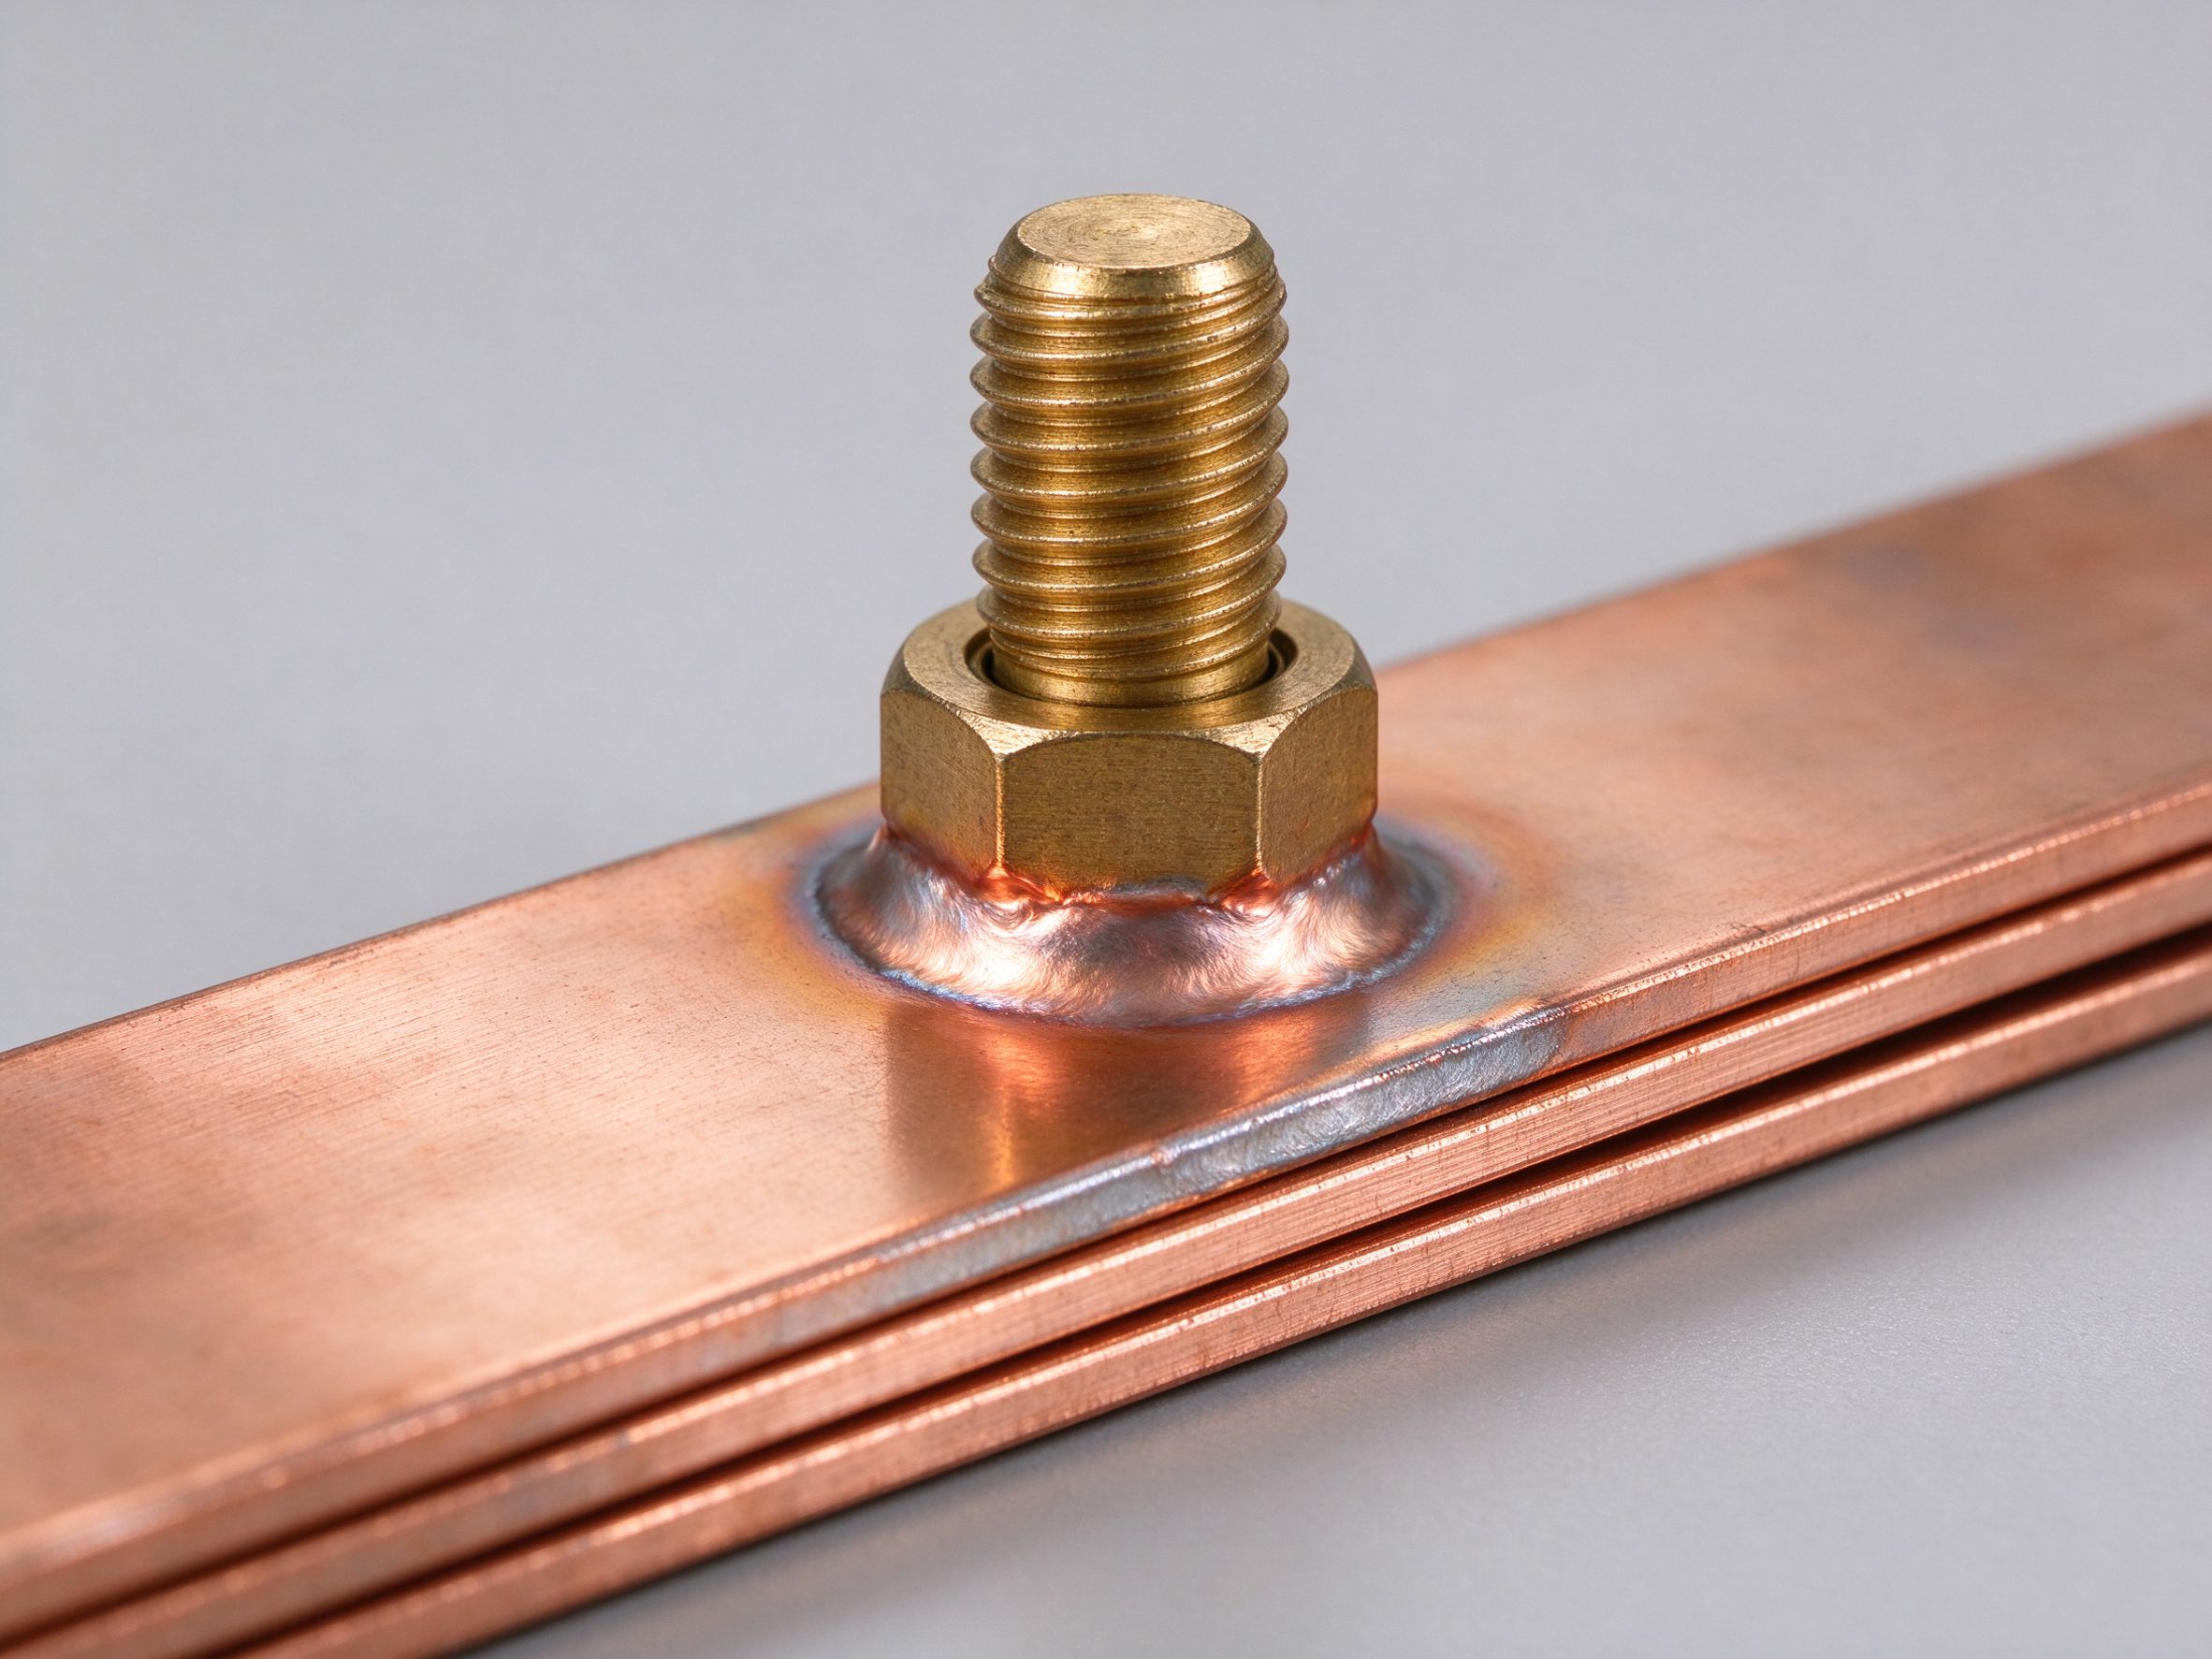
고전류 배전용 프리마운팅 탭이 있는 용접 적층 버스바 조립체.
단자 탭이 볼트되지 않고 적층에 저항 용접된 용접 버스바 조립체. 용접 이음부는 풀림 없이 고진동 하중과 고전류를 carry합니다 — 견인 및 중부하 배전에 적합.
용접 버스바 조립체에서, 단자 탭은 볼트 온이 아니라 적층 스택에 저항 용접됩니다. 제대로 제어된 저항 용접이 넓은 접촉 영역에 걸쳐 탭과 도체를 융합하므로, 이음부가 진동 하에서 풀릴 수 있는 나사 인터페이스 없이 적층의 전류를 carry합니다. 이것이 용접 빌드가 볼트 러그가 재토크 아이템일 견인, 레일, 중부하 정류기 플랜트에서 선호되는 이유입니다.
다른 조인 방법과의 트레이드오프에 대해, 버스바 용접 방법과 접촉 저항 개요를 보세요.
툴링이 커팅되기 전, 당사 엔지니어가 귀사 전류 프로파일, 고장 듀티, 진동 사양에 대해 용접 이음부 형상을 리뷰합니다. 탭 소재, 용접 너겟 크기, 적층 표면으로부터 스탠드오프 높이가 함께 설정되어 용접 존이 연속 부하 하 핫 스팟이 되지 않도록 합니다. 이 리뷰는 도면에서 툴링 부품으로 달리는 커스텀 적층 버스바 설계 서비스의 일부입니다.
흔한 빌드에는 견인 배전, 중부하 크레인 드라이브, 진동이 볼트 러그 하드웨어를 배제하는 고전류 컨버터 프레임이 포함됩니다. 모든 로트가 당사의 품질 및 시험 프로세스에 사용된 배치 기록과 함께 출하며, 완성된 가장자리 실링 조립체의 유전 내전과 절연 저항 체크를 포함. 귀사 머신에 대한 용접 탭 레이아웃을 치수 계산하려면, 견적을 위한 도면 또는 사양을 보내세요.
용접 버스바 조립체는 볼트 탭을 저항 용접 이음부로 대체하므로, 적층에서 용접 탭까지 전류 경로가 짧고 반복 가능합니다. 그 용접 브랜치의 루프 인덕턴스가 런 끝에서 보이는 스위칭 스파이크를 설정합니다; 아래 값은 견인과 중부하 배전에 대해 견적된 용접 적층 버스바 스택에 대한 플래닝 추정치이며, 노트되지 않는 한 260 mm 브랜치를 가정합니다.
| 브랜치 레이아웃 | 용접 스타일 | 브랜치 길이 (전형) | 루프 nH | 690 V 레일 스파이크 (추정) |
|---|---|---|---|---|
| 끝에 용접 탭이 있는 단일 바 | 단일 저항 용접 | 260 mm | 60–90 nH | ≈ 140–210 V |
| 페이스투페이스 적층, 양 끝 용접 탭 | 페어 용접, 미러 | 260 mm | 16–24 nH | ≈ 38–60 V |
| 3 레이어 스택, 용접 상 탭 | 멀티 너겟 용접 | 200 mm | 10–16 nH | ≈ 25–45 V |
| 고진동 버스바 견인, 용접 밴드 탭 | 용접 + 밴드 탭 | 180 mm | 8–13 nH | ≈ 20–36 V |
| 로컬 캡 러그가 있는 용접 적층 버스바 | 캡 러그에서 용접 | 130 mm | 5–9 nH | ≈ 14–26 V |
이 숫자는 주석 도금 C11000 스택에 대한 플래닝 추정치입니다; 스파이크 컬럼은 ΔV = L × di/dt를 따르며, 에지 레이트는 견인급 디바이스에 대해 1.5–2 A/ns 근처로 플래닝됩니다. 저항 용접 버스바 탭은 볼트 이음부와 동일 전류를 carry하지만 진동 하 토크 유지 리스크 없이 carry하며, 그것이 견인과 레일 빌드가 그것을 선호하는 이유입니다. 용접 너겟 크기는 계산 단독이 아니라 이음부 시험 쿠폰에 의해 설정되며, 너겟 전단 강도는 툴링 전에 체크됩니다. 진동과 볼트 이음부 설계 노트가 두 이음부 레짐을 비교하며, 저인덕턴스 버스바 설계 노트가 아웃라인합니다.
용접 버스바 조립체가 특정 다운스트림 디바이스에 대해 툴링되므로, 탭 끝은 제네릭 러그가 아니라 그 디바이스에 랜드하도록 커팅됩니다. 아래 테이블은 당사가 탭을 용접하는 디바이스 패밀리를 수집하며, 견인과 중부하 배전 빌드에서 가장 흔히 보이는 단자 패턴과 함께; 용접 스케줄은 생산 툴링 전 쿠폰 전단 시험에 대해 플래닝됩니다.
| 다운스트림 디바이스 | 단자 패턴 | 당사가 툴링하는 용접 탭 사양 | 전형적 용도 |
|---|---|---|---|
| 스터드 마운트 사이리스터 / 다이오드 모듈 | M5–M8 나사 스터드 | 플랫 용접 탭, 스터드에 드릴 | 레일 견인과 정류기 스택 |
| 정류기 다이오드 스택 | 나사 단자 | 벤드 용접 탭, 고객 도면 | DC 드라이브와 전해 |
| 터미널 블록 피더 | 블록에 나사 클램프 | 포밍 아이가 있는 플랫 탭 | 중부하 피더 패널 |
| 동 버스바 클램프 (커넥터) | 볼트 클램프 면 | 클램프 폭으로 포밍 탭 | 견인 보조 |
| 퓨즈 홀더 / 퓨즈 단자 | 블레이드 또는 나사 퓨즈 끝 | 용접 블레이드 탭, 도금 접점 | DC 분배와 보호 |
| 인덕터 / 초크 단자 | 나사 또는 브레이드 아이 | 브레이드 아이가 있는 용접 탭 | 입력 필터와 PFC 스테이지 |
디바이스 데이터시트와 선호하는 용접 스케줄을 보내세요; DFM 리뷰가 도면에 대해 탭 두께, 용접 너겟 크기, 접촉 도금을 록합니다. 고진동 버스바 견인 빌드는 추가로 툴링 전 쿠폰에서 용접 스케줄 확인을 필요로 합니다. 버스바 용접과 조인 가이드는 당사가 적용하는 저항과 초음파 레짐을 리스트하며, 레일 견인 응용 페이지는 전형적 사용 케이스를 리스트. 용접 너겟은 모든 배치에서 시각 검사되며, 파괴적 검증이 수행됩니다.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Your drawings reach the engineers who build the part.
Design risks flagged when changes are cheap.
Test records per lot, CoC and PPAP on request.
Drawing to delivered production parts, one supplier.
사양 검토에서 출하·검증된 부품까지 – 한 곳에서 책임지는 공급업체.
엔지니어링 팀의 명확한 답변.
모든 SHANYUAN 버스바는 맞춤이지만, 그것이 연결하는 전력 회로는 시장 전반에서 반복됩니다. 대표 3가지 — 귀하의 회로를 보내주시면 적층 구조를 안내해 드립니다.
배터리원과 구동 인버터 사이의 타이트한 저인덕턴스 링크, 400–800 V 플랫폼용 전체 가장자리 실링.
DC-link 커패시터 뱅크에서 IGBT 브리지로의 전류 정류 루프 연결, 스위칭 과도 전압 V = L × di/dt 에 맞춰 설계.
1500 VDC를 향해 상승하는 버스 전압용 컨버터 DC 링크, 연면 거리와 부분방전 마진 포함.