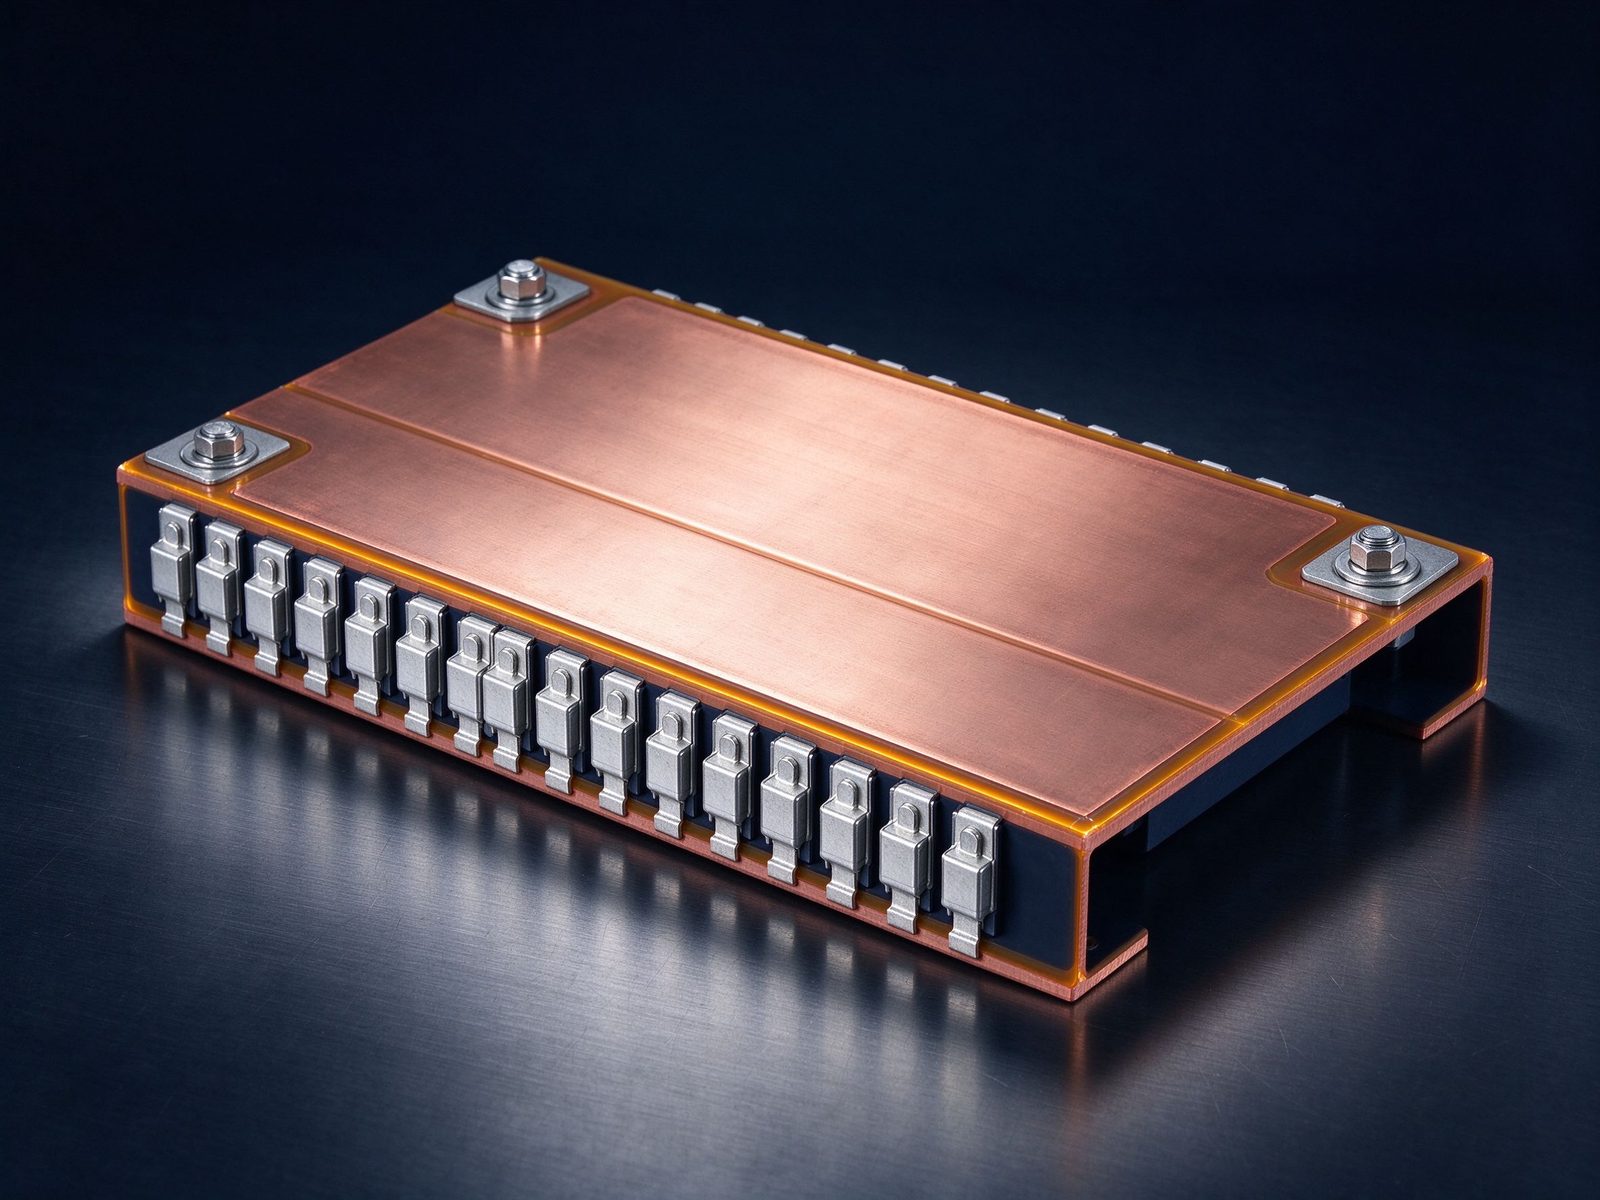
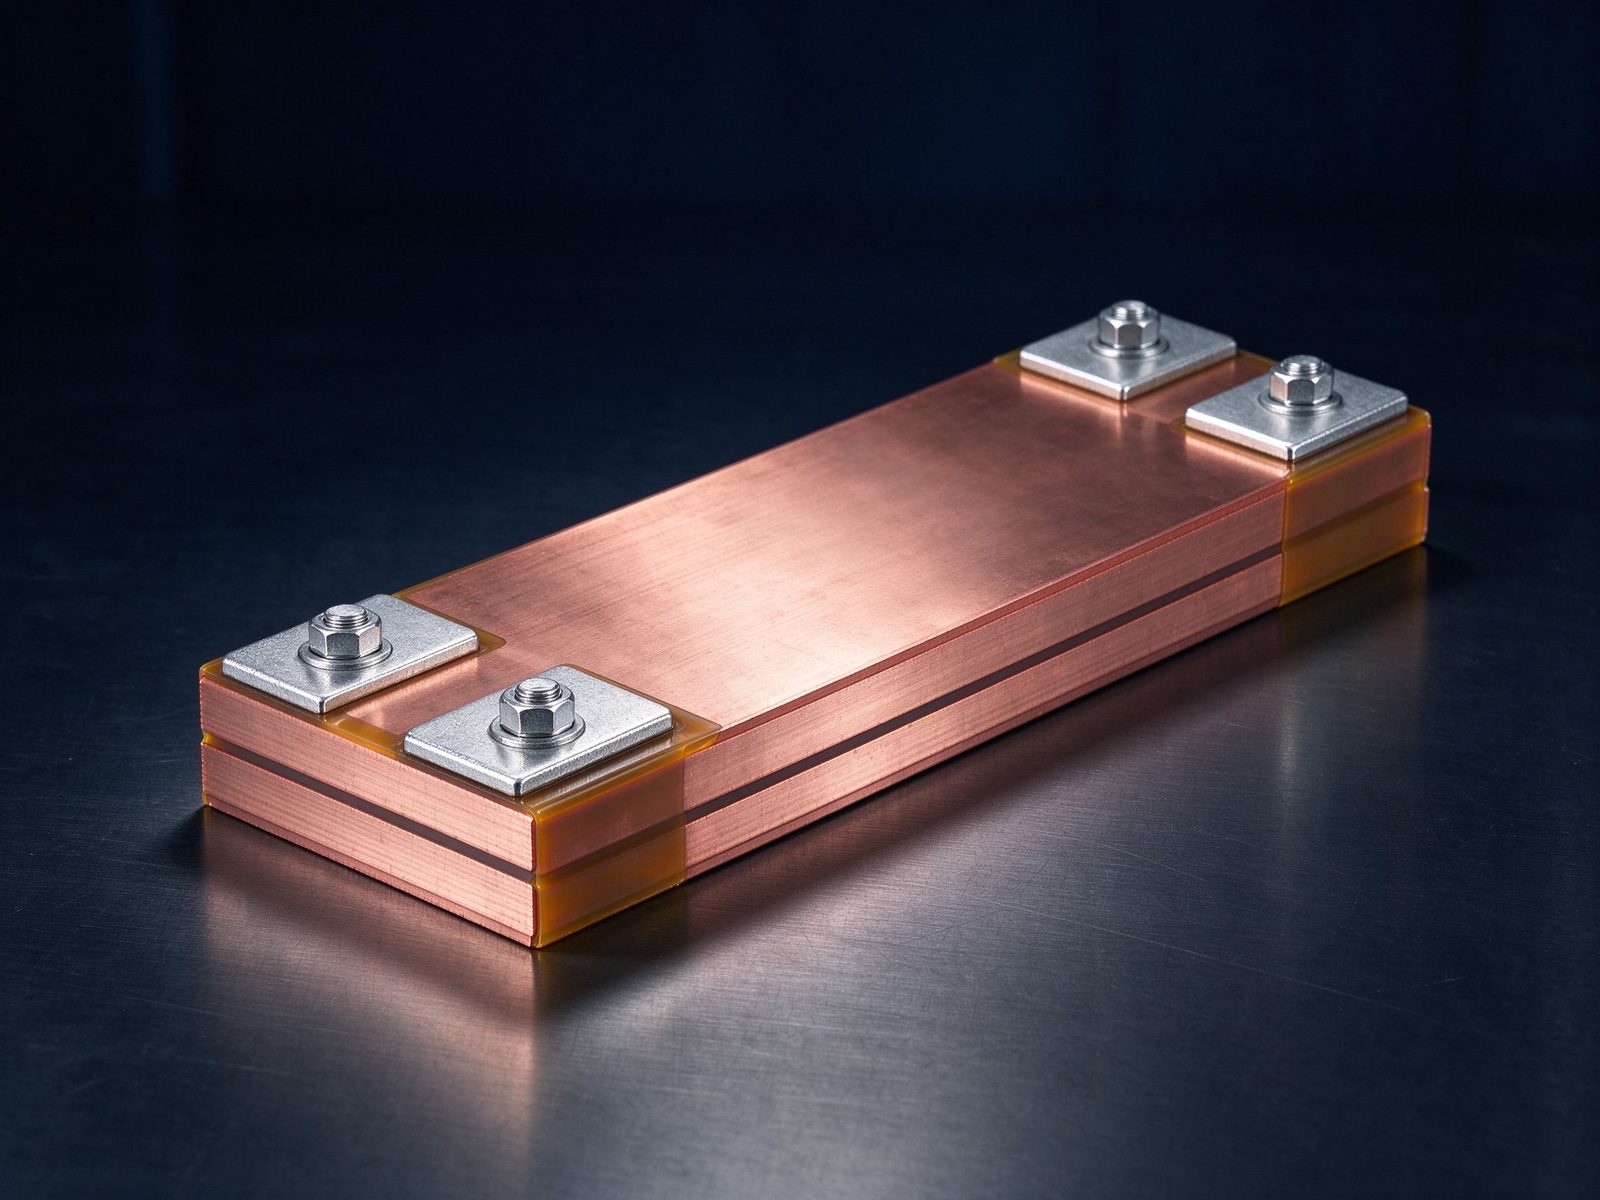
Assemblaggio di barra collettrice laminata saldata per distribuzione di potenza ad alta corrente con capette pre-saldate.
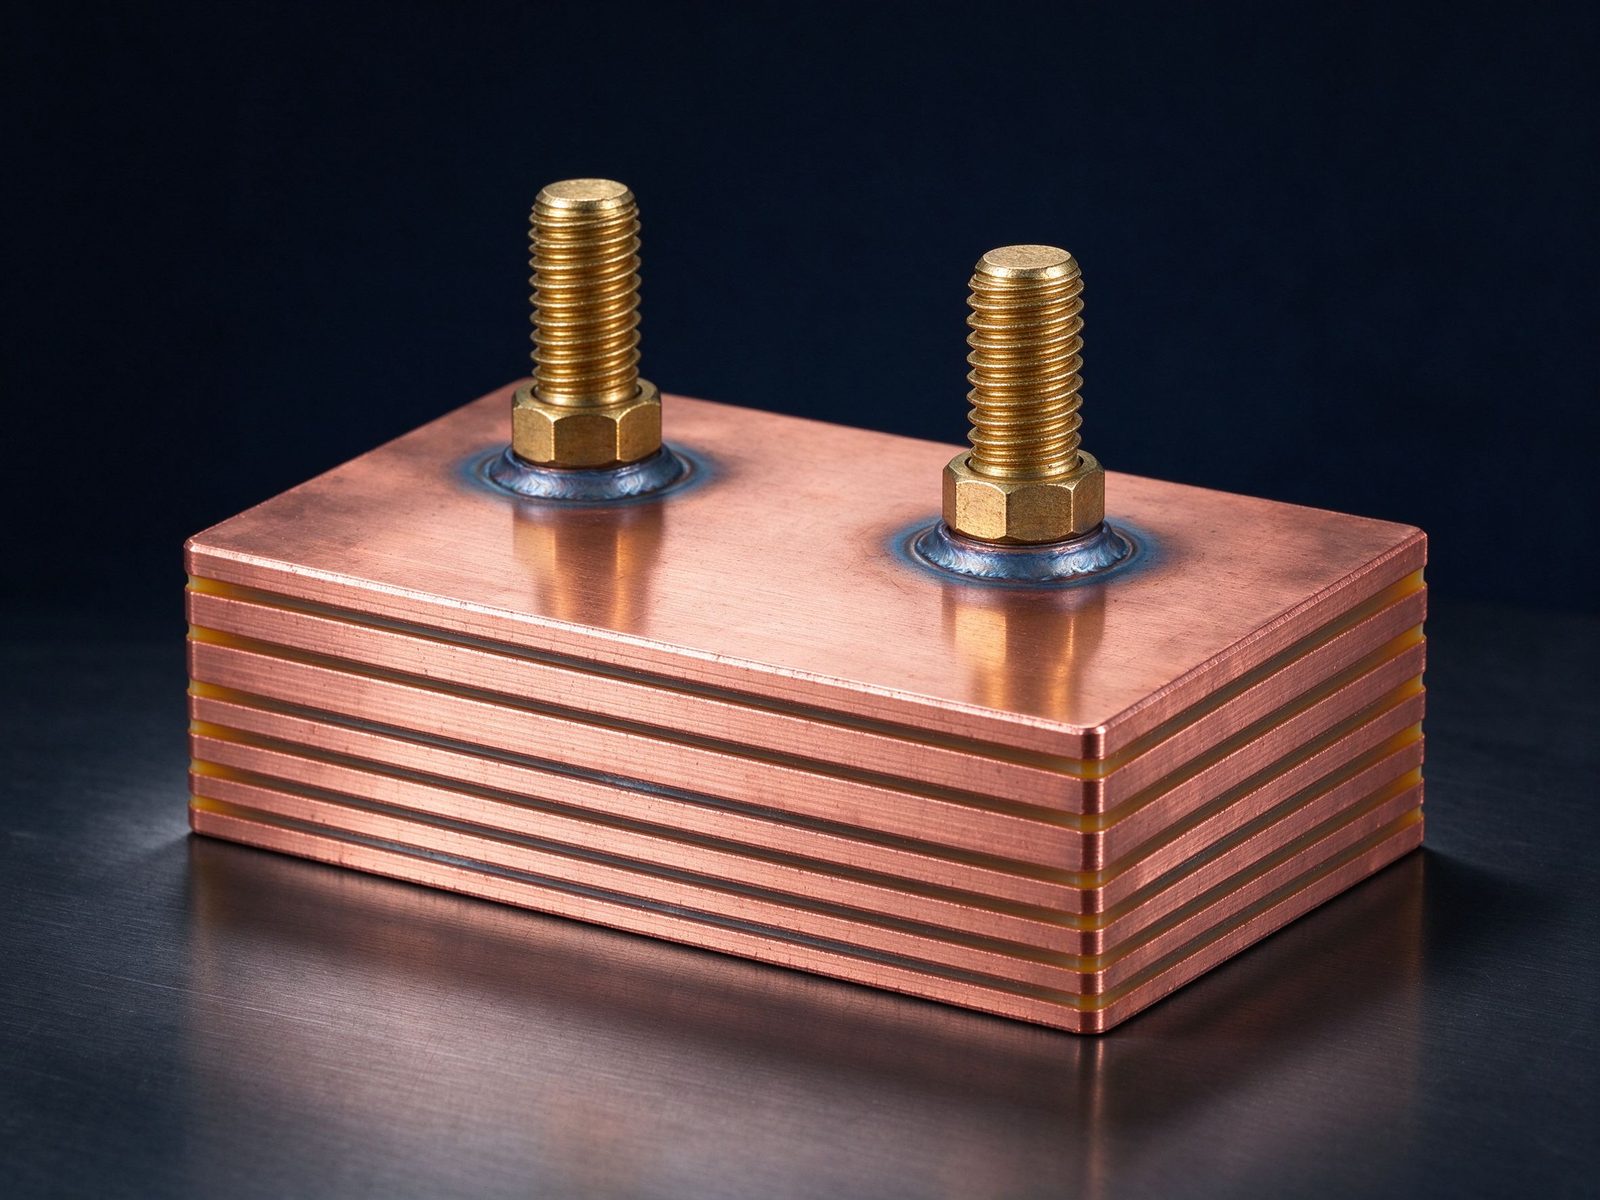
Product imagery: factory photo plus studio renders. The exact geometry, layers and terminals of your part follow your drawing.
I valori finali seguono il vostro disegno: questa è la configurazione standard della famiglia.
| Parameter | Value |
|---|---|
| Conductor | C11000 copper, tin plated |
| Conductor layers | 1–6+ (custom) |
| Dielectric | PET / Nomex / epoxy (DLF) |
| Terminals | Per drawing |
| Current rating | Up to ~1000 A |
| Edge treatment | Full edge sealing |
| SKU | SY-PE-214 |
Key characteristics of this product family.
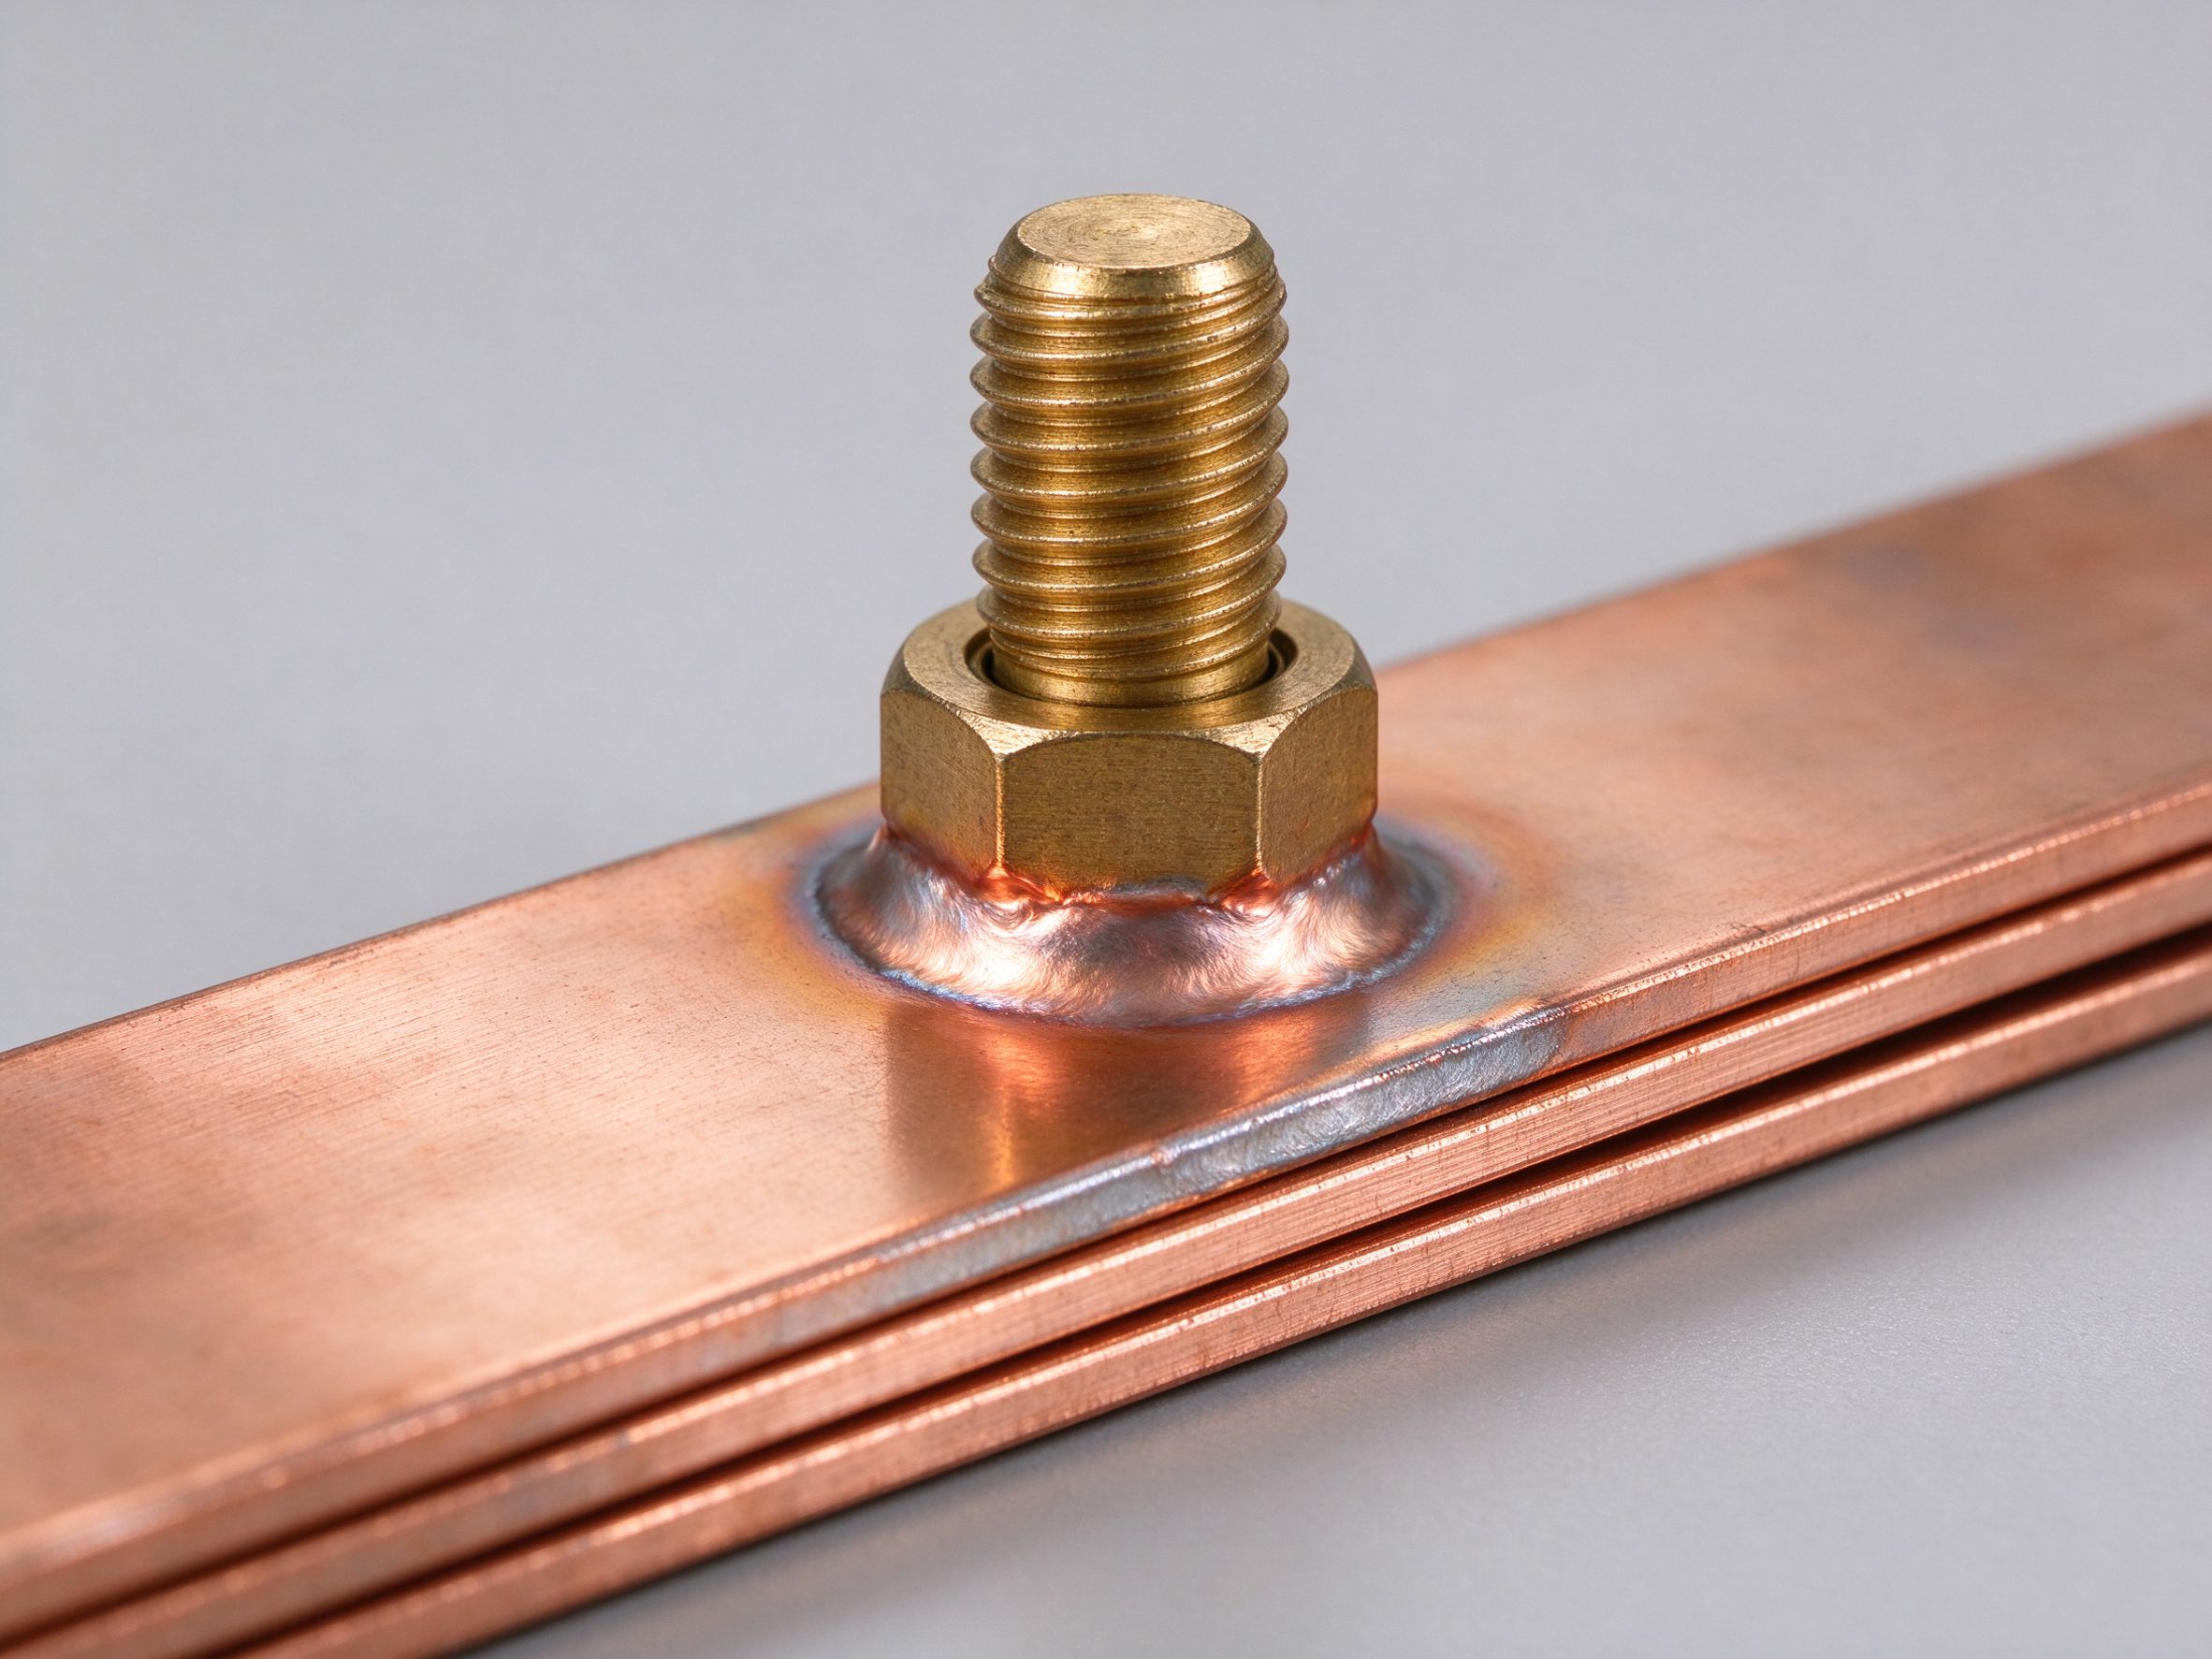
Assemblaggio di barra collettrice laminata saldata per distribuzione di potenza ad alta corrente con capette pre-saldate.
In un assemblaggio di barra saldata le capette terminali sono saldate a resistenza nel pacco del laminato invece che imbullonate. Una saldatura a resistenza controllata fonde capetta e conduttore su un'ampia area di contatto, così il giunto trasporta l'intera corrente del laminato senza un'interfaccia filettata che potrebbe allentarsi sotto vibrazione. È questo il motivo per cui le costruzioni saldate sono preferite in trazione, ferrovia e impianti di raddrizzamento pesanti, dove i capetti imbullonati richiederebbero il riavvitamento periodico.
Per il confronto con altri metodi di giunzione, consultate la nostra panoramica su metodi di saldatura delle barre e resistenza di contatto.
Prima di ricavare l'attrezzatura, i nostri ingegneri verificano la geometria del giunto saldato rispetto al vostro profilo di corrente, al servizio di guasto e alla specifica di vibrazione. Materiale della capetta, dimensione del nugget di saldatura e altezza di distacco dalla superficie del laminato sono definiti insieme, così la zona di saldatura non diventa un punto caldo sotto carico continuo. Questa verifica fa parte del servizio di progettazione di barre laminate custom che va dal disegno al componente attrezzato.
Le costruzioni comuni comprendono distribuzione di trazione, azionamenti per gru pesanti e telai di convertitori ad alta corrente, dove la vibrazione esclude l'hardware a capetto imbullonato. Ogni lotto viene spedito con i registri di lotto usati nel nostro processo qualità e collaudi, comprese le prove di tenuta dielettrica e di resistenza di isolamento sull'assemblaggio finito e sigillato. Per dimensionare una capetta saldata per la vostra macchina, inviate il disegno o la specifica per un preventivo.
Un assemblaggio di barra saldata sostituisce le capette imbullonate con giunti saldati a resistenza, così il percorso di corrente dal laminato alla capetta saldata è breve e ripetibile. L'induttanza di anello di quel ramo saldato determina il picco di commutazione visto a fine percorso; i valori sotto sono stime di pianificazione per stack di barre laminate saldate quotate per trazione e distribuzione pesante, assumendo un ramo di 260 mm se non diversamente indicato.
| Layout del ramo | Tipo di saldatura | Lunghezza ramo (tip.) | Loop nH | Picco su rail 690 V (stima) |
|---|---|---|---|---|
| Barra singola con capetta saldata all'estremità | Saldatura a resistenza singola | 260 mm | 60–90 nH | ≈ 140–210 V |
| Laminato face-to-face, capette saldate alle due estremità | Saldature abbinate, speculari | 260 mm | 16–24 nH | ≈ 38–60 V |
| Stack a tre strati, capette di fase saldate | Saldatura multi-nugget | 200 mm | 10–16 nH | ≈ 25–45 V |
| Barra di trazione ad alta vibrazione, capetta piegata saldata | Saldatura più capetta piegata | 180 mm | 8–13 nH | ≈ 20–36 V |
| Barra laminata saldata con capetto a lug locale | Saldatura al lug | 130 mm | 5–9 nH | ≈ 14–26 V |
Questi numeri sono stime di pianificazione per uno stack C11000 stagnato; la colonna dei picchi segue ΔV = L × di/dt con l'edge rate pianificato intorno a 1,5–2 A/ns per dispositivi di grado trazione. Le capette saldate a resistenza trasportano la stessa corrente di un giunto imbullonato ma senza il rischio di mantenimento della coppia sotto vibrazione, ed è per questo che le costruzioni per trazione e ferrovia le preferiscono. La dimensione del nugget è definita da provini di giunto piuttosto che dal solo calcolo, e la resistenza a taglio del nugget è verificata prima dell'attrezzatura. La nota su vibrazione e progetto dei giunti imbullonati confronta i due regimi di giunto, e le note di progetto per barre a bassa induttanza definiscono la disciplina dell'area di anello.
Poiché un assemblaggio di barra saldata è attrezzato per un dispositivo a valle specifico, l'estremità della capetta è ricavata per appoggiarsi a quel dispositivo piuttosto che a un lug generico. La tabella seguente raccoglie le famiglie di dispositivi per cui saldiamo capette, con gli schemi terminali più comuni nelle costruzioni per trazione e distribuzione pesante; il programma di saldatura è pianificato sulla base di prove a taglio su provini prima dell'attrezzatura di produzione.
| Dispositivo a valle | Schema terminale | Specifica capetta saldata che attrezziamo | Uso tipico |
|---|---|---|---|
| Modulo a tiristore / diodo a montaggio su prigioniero | Prigioniero a vite M5–M8 | Capetta piatta saldata, forata sul prigioniero | Trazione ferroviaria e stack di raddrizzatori |
| Stack diodi raddrizzatori | Terminali a vite | Capetta piegata saldata, disegno cliente | Azionamenti DC ed elettrolisi |
| Alimentazione morsettiera | Morsetto a vite sul blocco | Capetta piatta con occhiello sagomato | Quadri di alimentazione pesanti |
| Morsetto a barra in rame (connettore) | Faccia di serraggio imbullonata | Capetta sagomata alla larghezza del morsetto | Servizi ausiliari di trazione |
| Portafusibile / terminale fusibile | Estremità fusibile a lama o vite | Capetta lama saldata, contatto placcato | Distribuzione e protezione DC |
| Terminale induttore / reattore | Vite o occhiello a treccia | Capetta saldata con occhiello a treccia | Filtri d'ingresso e stadi PFC |
Inviate il datasheet del dispositivo e il programma di saldatura che preferite; la verifica DFM fissa spessore della capetta, dimensione del nugget e placcatura di contatto rispetto al disegno. Le costruzioni di trazione ad alta vibrazione richiedono inoltre la conferma del programma di saldatura su provini prima dell'attrezzatura. La guida alla saldatura e giunzione delle barre elenca i regimi a resistenza e ultrasonici che applichiamo, e la pagina applicazioni di trazione ferroviaria elenca i casi d'uso tipici. I nugget sono ispezionati visivamente su ogni lotto, e un provino di peel distruttivo è testato all'inizio di ogni ciclo produttivo per confermare diametro del nugget e resistenza a taglio. La faccia della capetta saldata è stagnata dopo la saldatura per proteggere la superficie di contatto dall'ossidazione in servizio.
Your drawings reach the engineers who build the part.
Design risks flagged when changes are cheap.
Test records per lot, CoC and PPAP on request.
Drawing to delivered production parts, one supplier.
Dalla revisione della specifica a componenti spediti e testati: un fornitore responsabile.
Risposte dirette dal team di ingegneria.
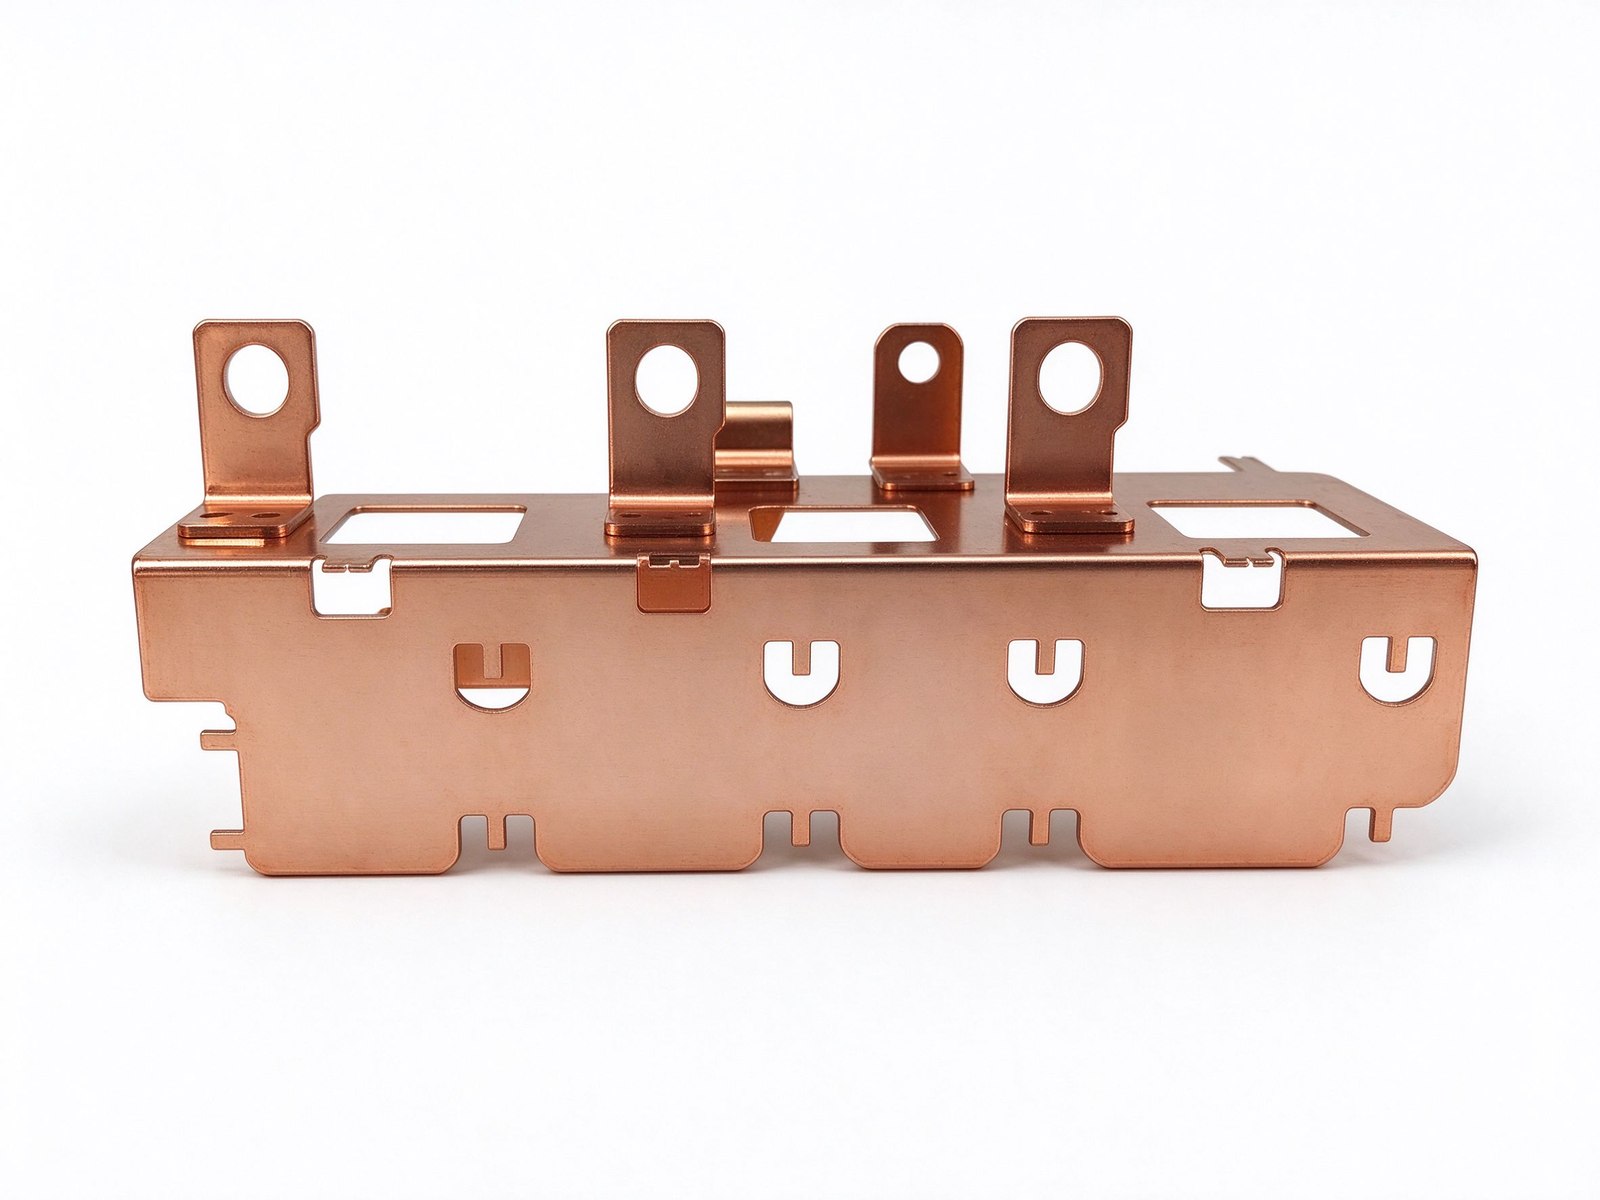
Ogni barra SHANYUAN è custom, ma i circuiti di potenza che collega si ripetono in tutti i mercati. Tre esempi tipici — inviateci il vostro e vi indicheremo il giusto stack-up.
Collegamenti stretti a bassa induttanza tra la sorgente batteria e gli inverter di trazione, con bordi completamente sigillati per piattaforme 400–800 V.
Collegamenti del ciclo di commutazione dai condensatori DC-link ai ponti IGBT, progettati contro la sovraelongazione di commutazione V = L × di/dt.
Collegamenti DC di convertitori costruiti per tensioni di bus crescenti verso 1500 VDC, con margini di creepage e scariche parziali inclusi.
Costruzione, scelta dielettrica e basi di capacità.
Leggi la guida di progettazioneStrati, terminali, dielettrici e montaggio sono tutti configurabili. Inviateci la vostra specifica per una revisione DFM e un'offerta entro un giorno lavorativo.