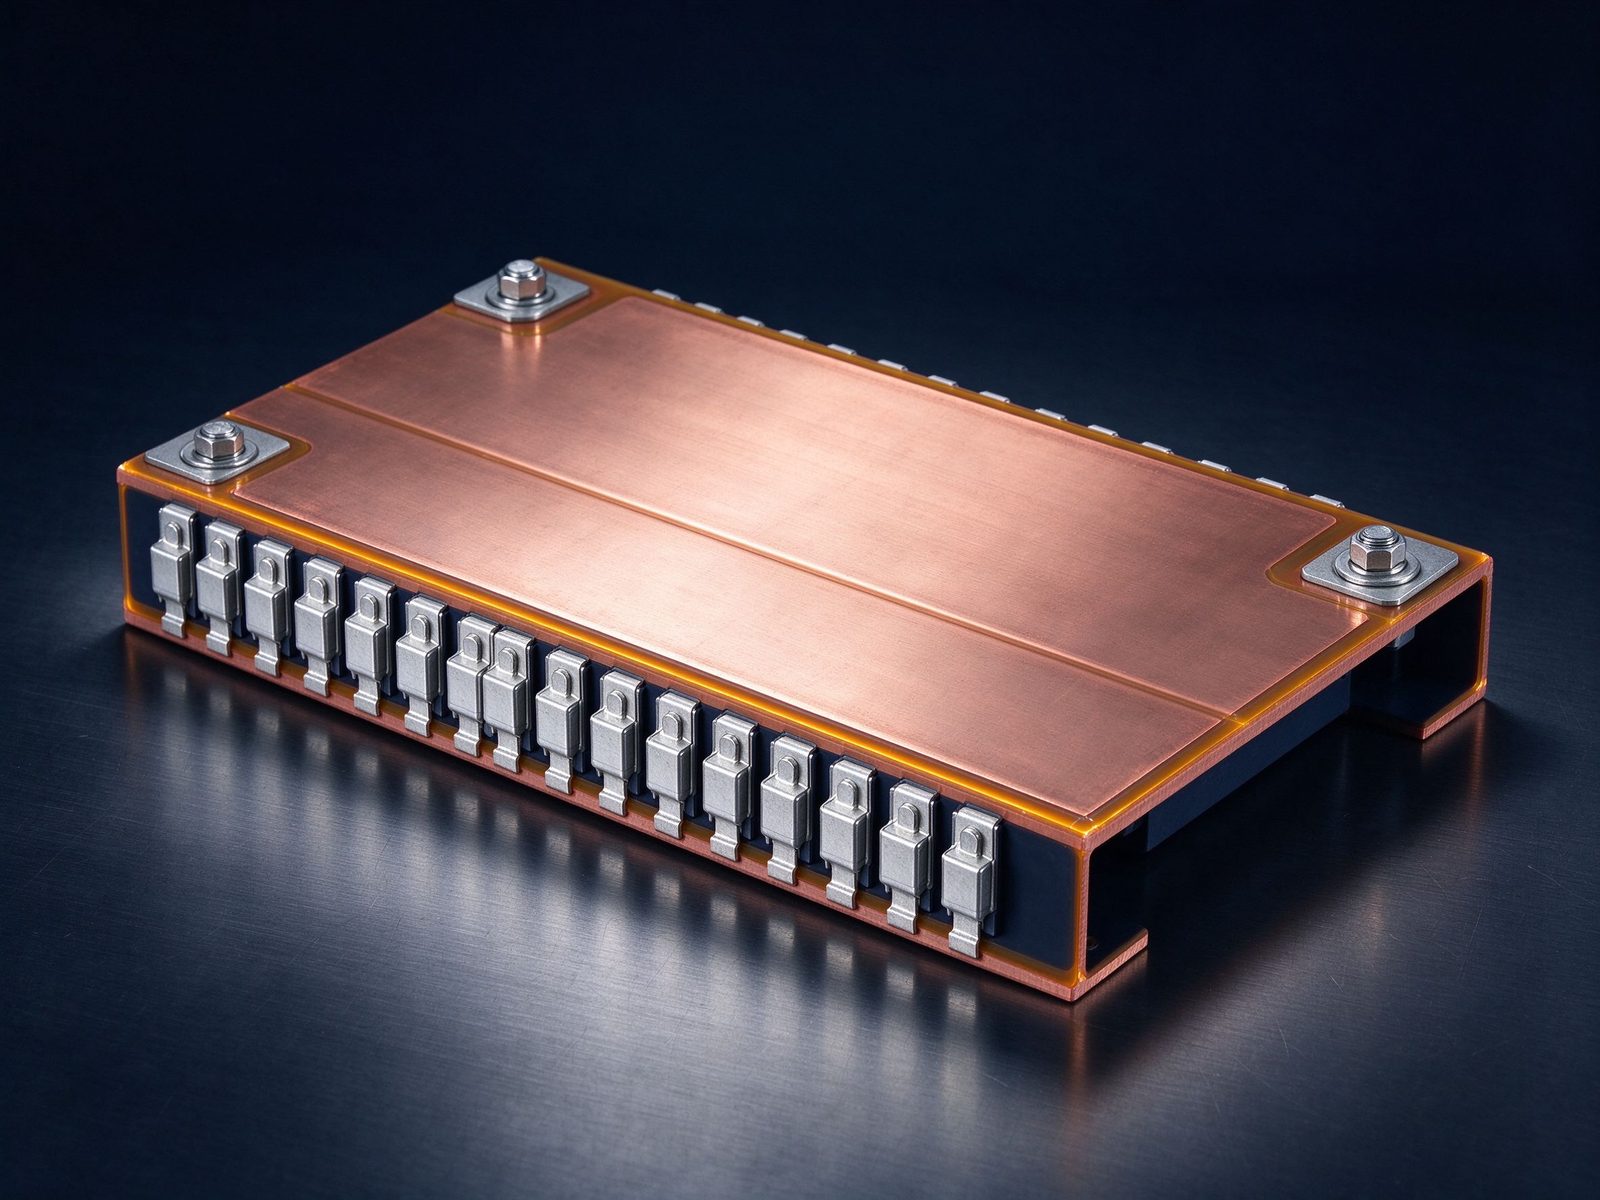
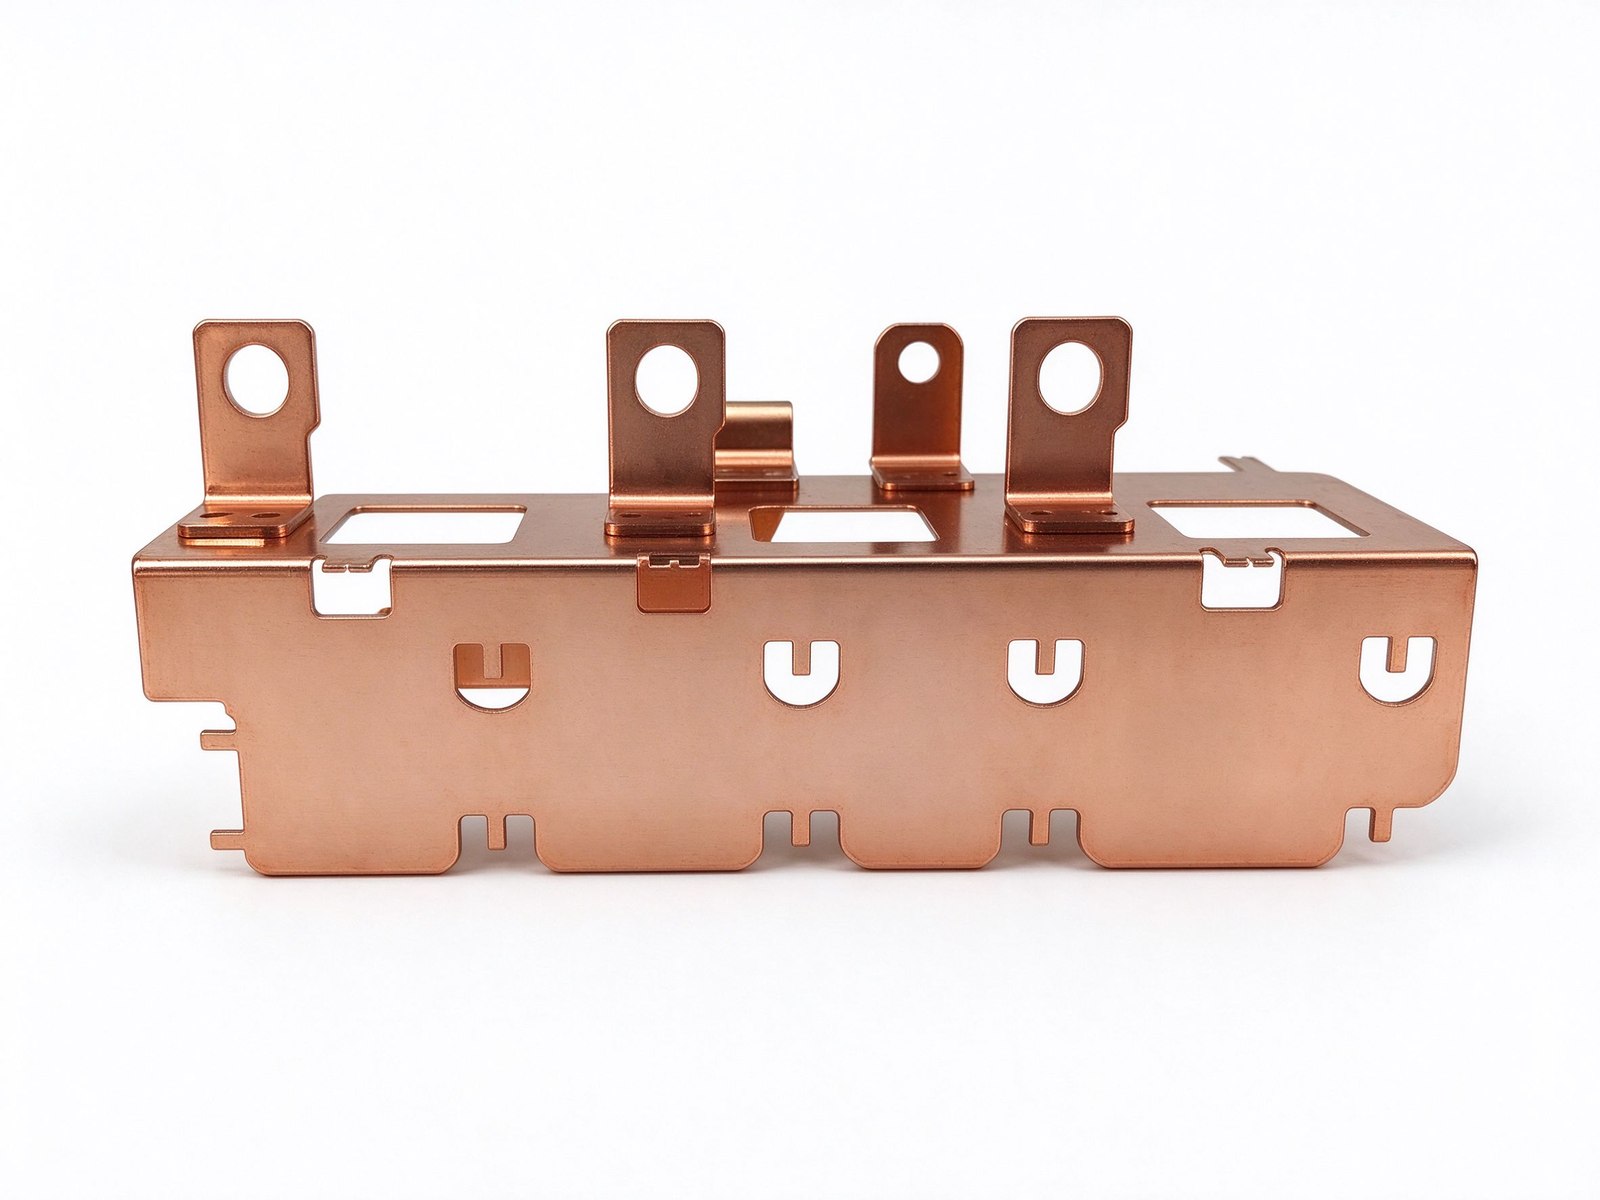
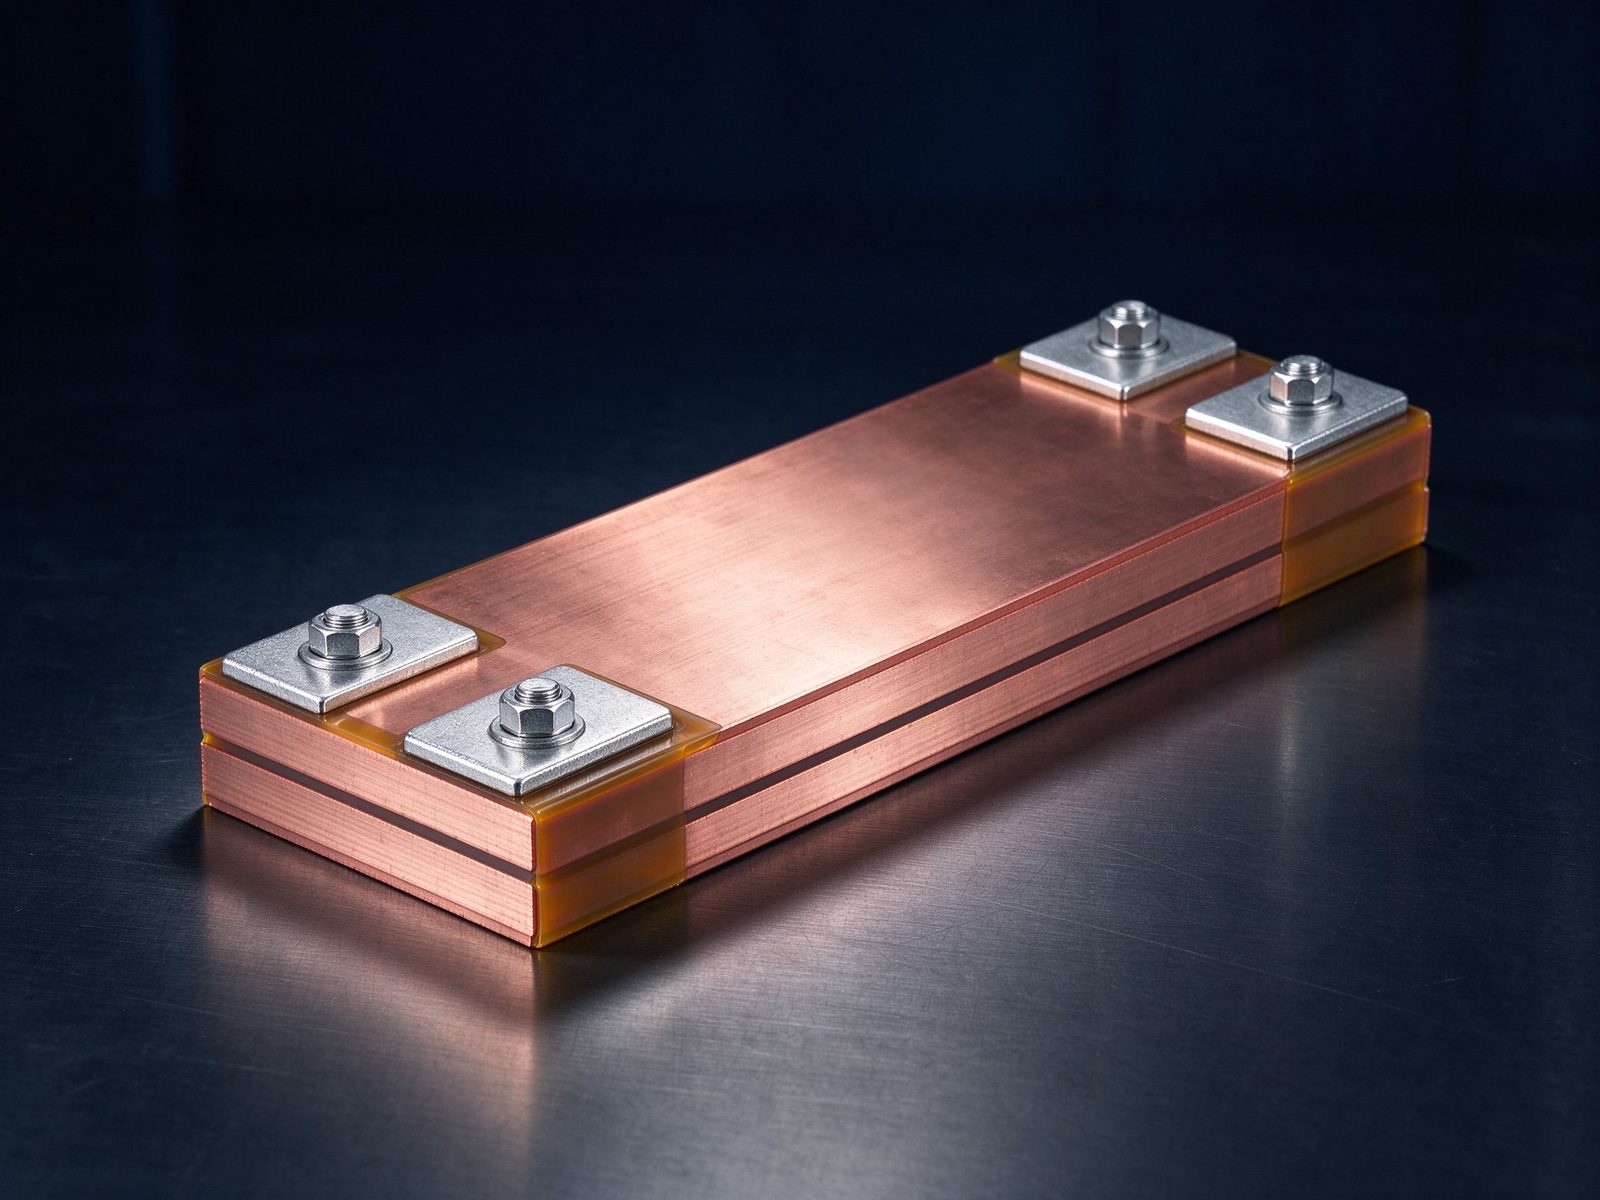
Geschweißte laminierte Stromschienen-Baugruppe für die Hochstrom-Leistungsverteilung mit vormontierten Anschlussfahnen.
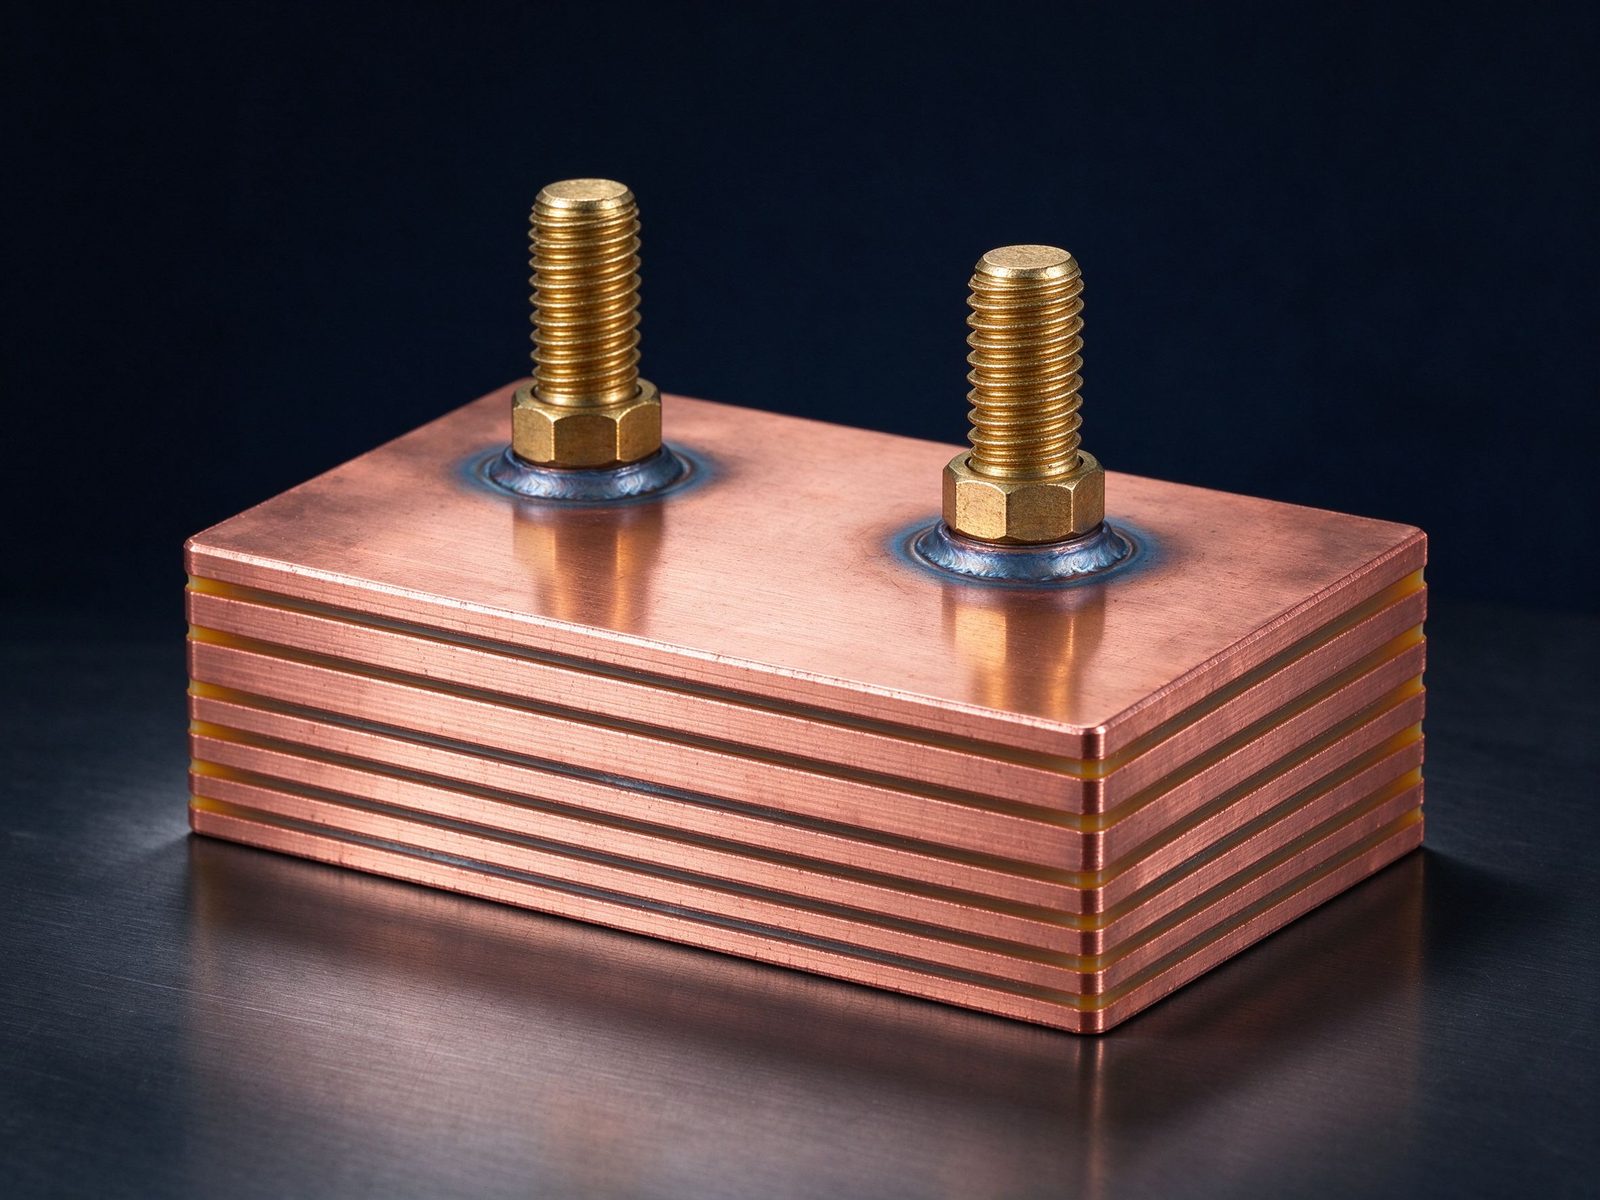
Product imagery: factory photo plus studio renders. The exact geometry, layers and terminals of your part follow your drawing.
Endwerte folgen Ihrer Zeichnung – dies ist die Standardkonfiguration der Familie.
| Parameter | Value |
|---|---|
| Conductor | C11000 copper, tin plated |
| Conductor layers | 1–6+ (custom) |
| Dielectric | PET / Nomex / epoxy (DLF) |
| Terminals | Per drawing |
| Current rating | Up to ~1000 A |
| Edge treatment | Full edge sealing |
| SKU | SY-PE-214 |
Key characteristics of this product family.
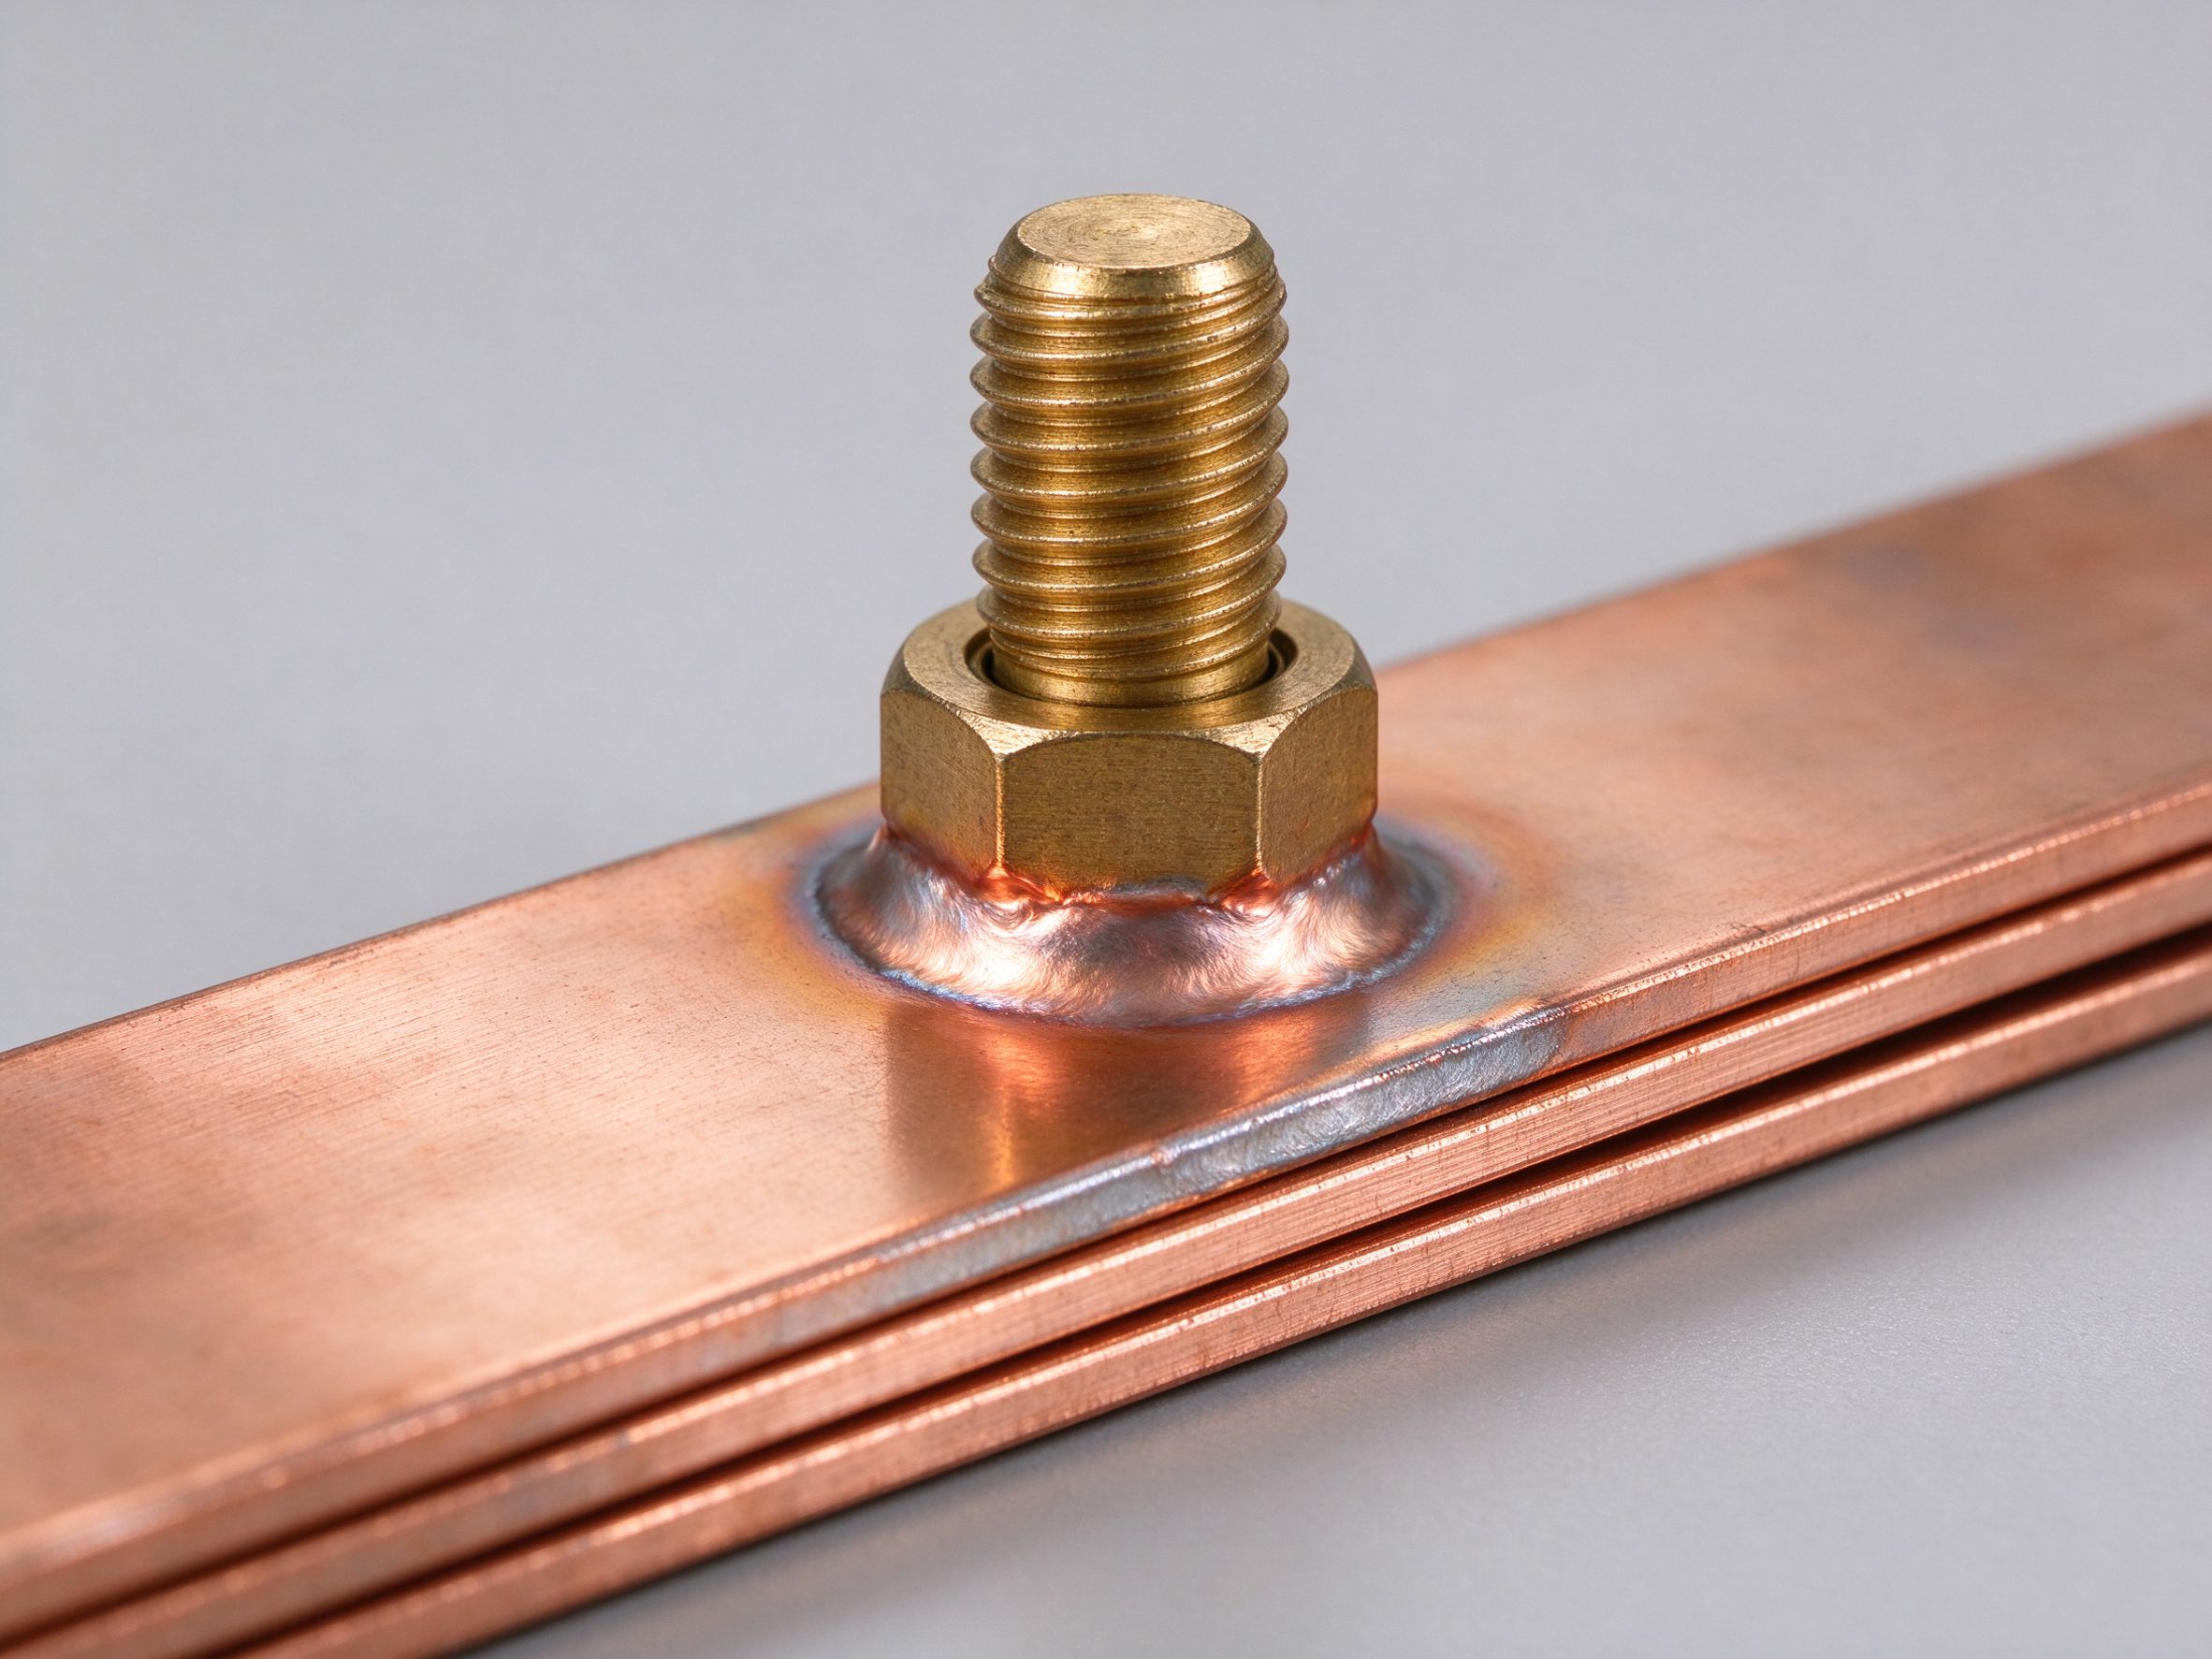
Geschweißte laminierte Stromschienen-Baugruppe für die Hochstrom-Leistungsverteilung mit vormontierten Anschlussfahnen.
In einer geschweißten Sammelschienensystem-Baugruppe sind die Anschlusslaschen in den Laminate-Verbund eingeschweißt statt angeschraubt. Eine richtig beherrschte Widerstandsschweißung verschmilzt Lasche und Leiter über eine große Kontaktfläche, sodass der Fügepunkt den vollen Strom der Laminate trägt – ohne ein Gewinde, das sich unter Schwingung lockern könnte. Genau deshalb werden geschweißte Aufbauten in Traktion, Bahn und schweren Gleichrichteranlagen bevorzugt, wo geschraubte Laschen immer wieder nachgezogen werden müssten.
Die Abwägung gegenüber anderen Fügeverfahren zeigt unsere Übersicht zu Schweißverfahren und Übergangswiderstand von Sammelschienensystemen.
Bevor das Werkzeug geschnitten wird, prüfen unsere Ingenieure die Schweißfuge gegen Ihr Stromprofil, Ihren Fehlerbetrieb und Ihre Schwingungsspezifikation. Laschenwerkstoff, Schweißpunktgröße und der Abstand zur Laminate-Oberfläche werden gemeinsam festgelegt, sodass die Schweißzone unter Dauerlast nicht zur Hotzone wird. Diese Prüfung ist Teil der Konstruktionsdienstleistung für kundenspezifische Laminate, die von der Zeichnung bis zum werkzeuggefertigten Teil reicht.
Typische Aufbauten sind die Traktionsverteilung, schwere Kranantriebe und Hochstrom-Wechselrichterrahmen, bei denen Schwingung geschraubte Laschen ausschließt. Jedes Los wird mit den Chargenprotokollen geliefert, die wir in unserem Qualitäts- und Prüfprozess führen, einschließlich Dielektrikumsfestigkeit und Isolationswiderstand an der fertigen, randversiegelten Baugruppe. Um eine geschweißte Laschenanordnung für Ihre Maschine zu dimensionieren, senden Sie Ihre Zeichnung oder Spezifikation für ein Angebot.
Eine geschweißte Sammelschienensystem-Baugruppe ersetzt geschraubte Laschen durch widerstandsgeschweißte Fügepunkte, sodass der Strompfad von der Lamine zur geschweißten Lasche kurz und wiederholgenau ist. Die Schleifeninduktivität dieses Schweißabzweigs bestimmt den Schaltspitzenwert am Ende der Strecke; die folgenden Werte sind Planungsschätzungen für geschweißte Laminate-Verbünde in Traktion und Schwerlastverteilung, ausgehend von einem 260 mm langen Abzweig sofern nicht anders angegeben.
| Abzweig-Aufbau | Schweißart | Abzweiglänge (Typ.) | Schleife nH | 690 V-Schienen-Spitze (gesch.) |
|---|---|---|---|---|
| Einzelschiene mit geschweißter Lasche am Ende | Einzelwiderstandsschweißung | 260 mm | 60–90 nH | ≈ 140–210 V |
| Gegenüberliegende Laminate, beidseitig geschweißte Laschen | Paarweise Schweißungen, gespiegelt | 260 mm | 16–24 nH | ≈ 38–60 V |
| Dreilagiger Verbund, geschweißte Phasenlaschen | Mehrpunkt-Schweißung | 200 mm | 10–16 nH | ≈ 25–45 V |
| Schwingungsfeste Traktions-Sammelschiene, gebogene Schweißlasche | Schweißung plus gebogene Lasche | 180 mm | 8–13 nH | ≈ 20–36 V |
| Geschweißte Laminate mit lokaler Anschlusslasche | Schweißung an der Anschlusslasche | 130 mm | 5–9 nH | ≈ 14–26 V |
Diese Zahlen sind Planungsschätzungen für einen verzinnten C11000-Verbund; die Spaltenfolge folgt ΔV = L × di/dt mit einer Anstiegsgeschwindigkeit von etwa 1,5–2 A/ns für Traktionsbauteile. Widerstandsgeschweißte Sammelschien-Laschen tragen denselben Strom wie eine geschraubte Verbindung, jedoch ohne das Risiko des Drehmomentverlusts unter Schwingung – weshalb Traktions- und Bahnaufbauten sie bevorzugen. Die Schweißpunktgröße wird durch Fügeversuchsproben festgelegt, nicht allein durch Rechnung, und die Scherfestigkeit des Schweißpunkts wird vor dem Werkzeugbau geprüft. Die Notiz zu Schwingung und geschraubten Verbindungen vergleicht die beiden Fügearten, und die Konstruktionshinweise für induktivitätsarme Sammelschienensysteme legen die Disziplin der Schleifenfläche dar.
Weil eine geschweißte Sammelschienensystem-Baugruppe für ein konkretes nachgeschaltetes Bauteil werkzeuggefertigt wird, ist das Laschende auf dieses Bauteil zugeschnitten, nicht auf eine generische Lasche. Die folgende Tabelle fasst die Bauteilfamilien zusammen, für die wir Laschen einschweißen, mit den Anschlussmustern, die in Traktion und Schwerlastverteilung am häufigsten vorkommen; der Schweißplan wird anhand von Scherversuchen vor dem Serienwerkzeug festgelegt.
| Nachgeschaltetes Bauteil | Anschlussmuster | Geschweißte-Lasche-Spezifikation | Typischer Einsatz |
|---|---|---|---|
| Befestigungs-Thyristor-/Diodenmodul | M5–M8-Gewindebolzen | Flache geschweißte Lasche, auf Bolzen gebohrt | Bahntraktion und Gleichrichterschränke |
| Gleichrichter-Diodenblock | Schraubanschlüsse | Gebogene geschweißte Lasche, Kundenskizze | Gleichstromantriebe und Elektrolyse |
| Reihenklemmen-Einspeisung | Schraubklemme an der Leiste | Flache Lasche mit geformtem Auge | Schwerlast-Einspeisetafeln |
| Kupfer-Sammelschienenklemme (Verbinder) | Geschraubte Klemmfläche | Geformte Lasche zur Klemmbreite | Traktionshilfsbetriebe |
| Sicherungshalter / Sicherungsanschluss | Messer- oder Schraubsicherung | Geschweißte Messerlasche, beschichteter Kontakt | Gleichstromverteilung und Schutz |
| Drosselspulenanschluss | Schraub- oder Geflechtauge | Geschweißte Lasche mit Geflechtauge | Eingangsfilter und PFC-Stufen |
Senden Sie das Bauteildatenblatt und den von Ihnen bevorzugten Schweißplan; der DFM-Review legt Laschendicke, Schweißpunktgröße und Kontaktbeschichtung gegen die Zeichnung fest. Schwingungsfeste Traktionsaufbauten benötigen zusätzlich die Bestätigung des Schweißplans an Prüfblechen vor dem Werkzeugbau. Der Leitfaden zu Schweißen und Fügen von Sammelschienensystemen nennt die von uns angewendeten Widerstands- und Ultraschallverfahren, und die Seite Traktionsanwendungen im Bahnsektor listet typische Anwendungsfälle auf. Schweißpunkte werden an jeder Charge visuell geprüft, und zu Beginn jedes Serienlaufs wird eine zerstörende Abziehprobe getestet, um Schweißpunktdurchmesser und Scherfestigkeit zu bestätigen. Die geschweißte Laschenfläche wird nach dem Schweißen verzinnt, um die Kontaktfläche im Betrieb vor Oxidation zu schützen.
Your drawings reach the engineers who build the part.
Design risks flagged when changes are cheap.
Test records per lot, CoC and PPAP on request.
Drawing to delivered production parts, one supplier.
Von der Spezifikationsprüfung bis zu versandten, geprüften Teilen – ein verantwortlicher Lieferant.
Klare Antworten vom Engineering-Team.
Every SHANYUAN busbar is custom, but the power circuits they connect recur across markets. Three typical ones — send us yours and we will point to the right stack-up.
Tight, low-inductance links between the battery source and traction inverters, fully edge-sealed for 400–800 V platforms.
Commutation-loop connections from DC-link capacitors to IGBT bridges, designed against switching overshoot V = L × di/dt.
Converter DC links built for rising bus voltages toward 1500 VDC, with creepage and partial-discharge margins included.
Aufbau, Dielektrikum-Auswahl und Grundlagen der Stromtragfähigkeit.
Design-Leitfaden lesenLayers, terminals, dielectrics and mounting are all configurable. Send us your spec for DFM review and a quotation within one business day.