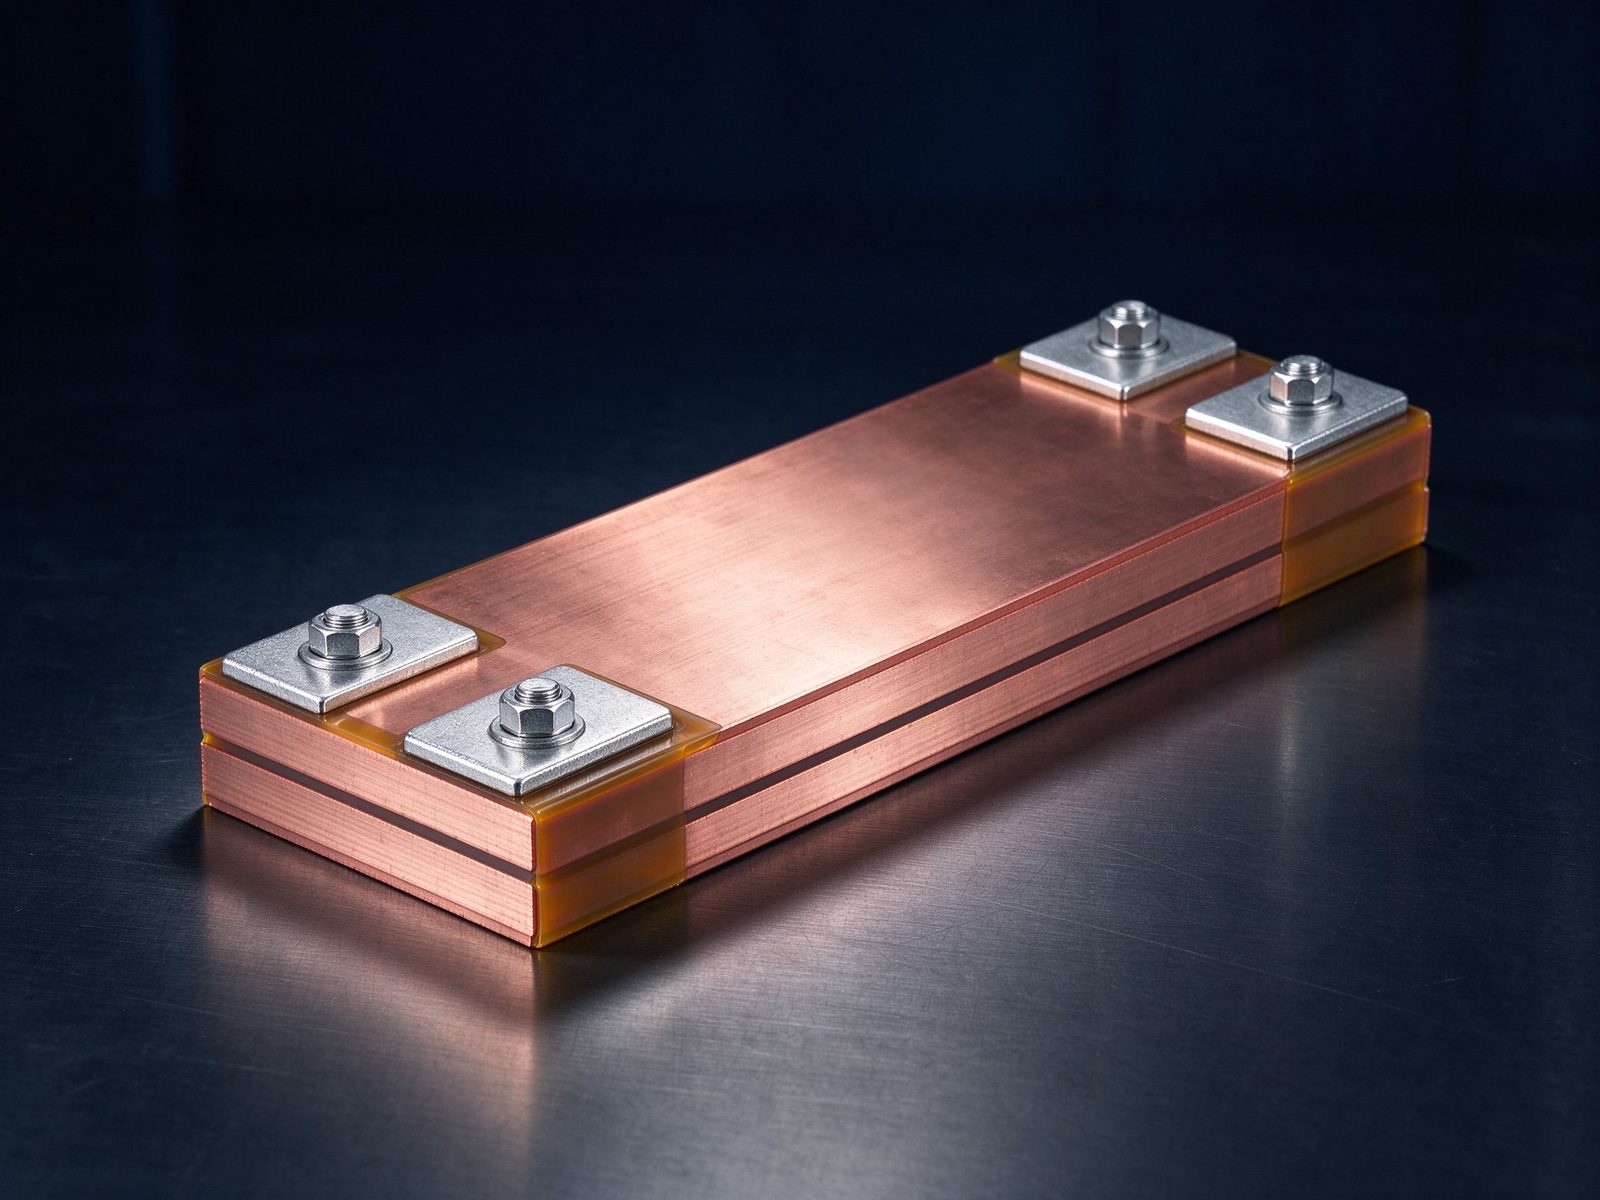
Ensamblaje de barra laminada soldada para distribución de alta corriente, con terminales premontados.
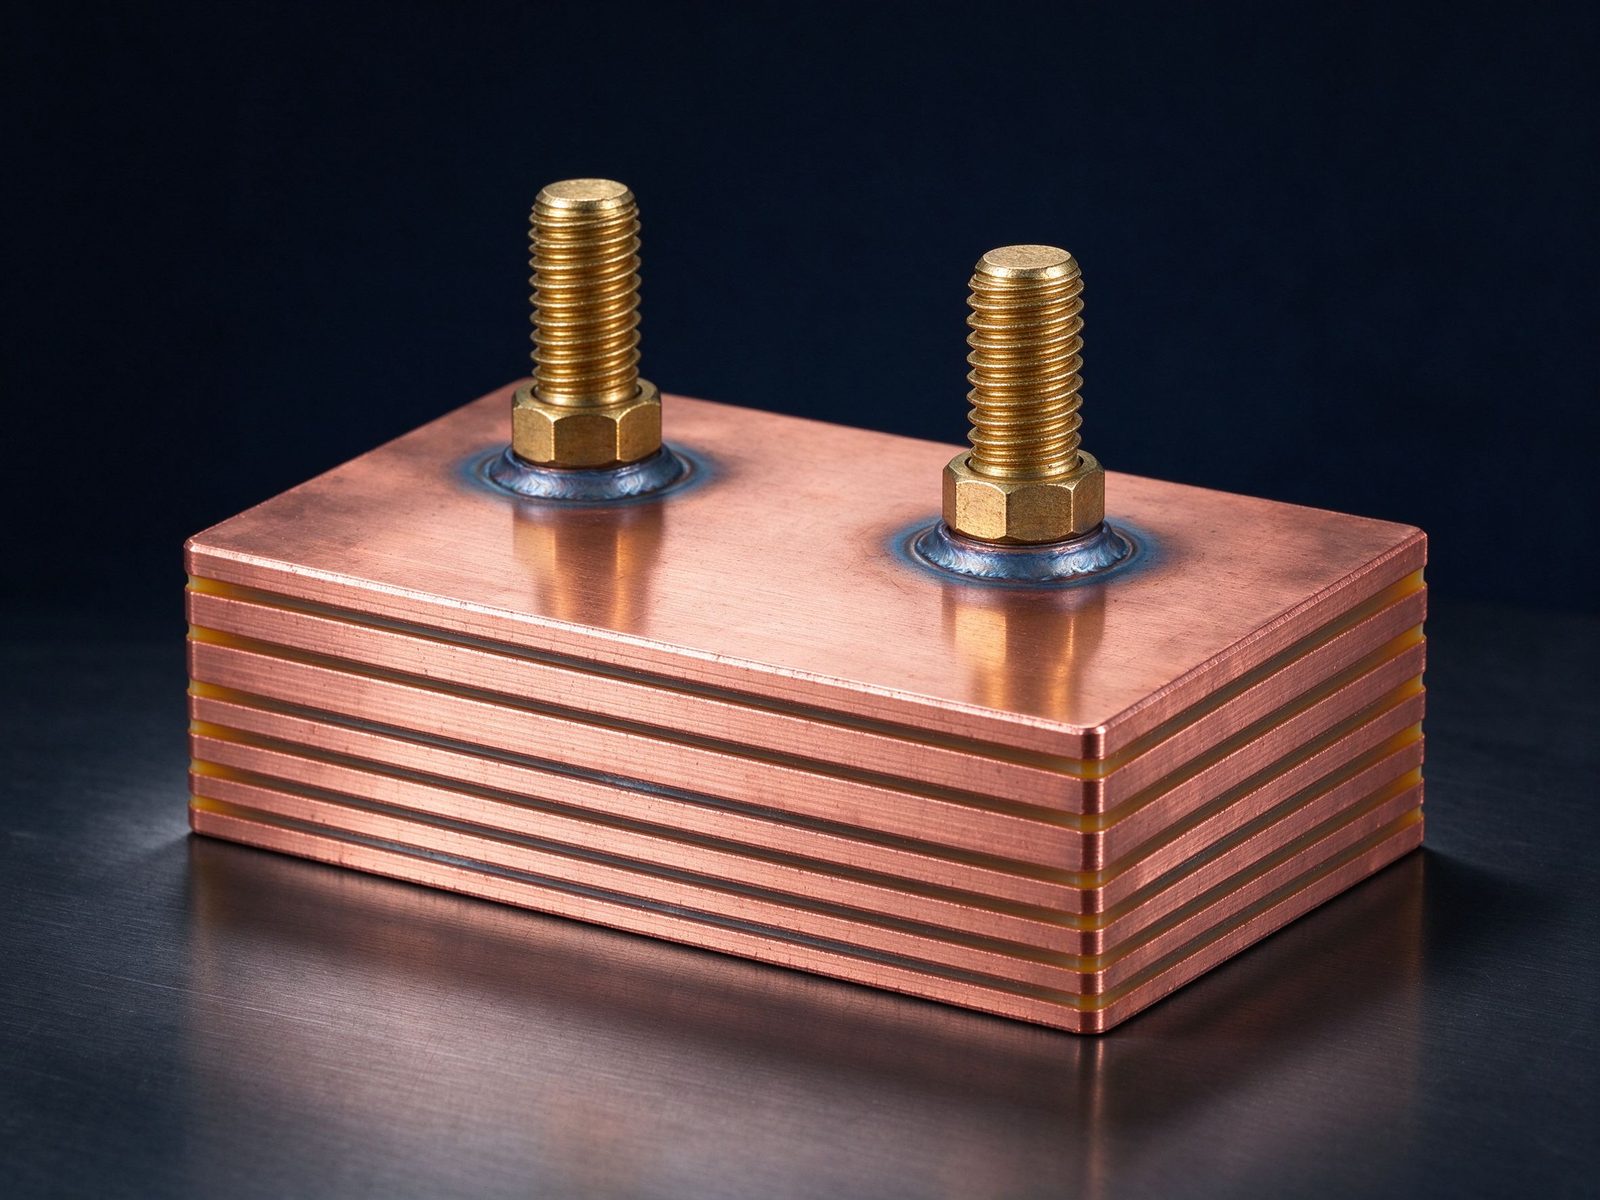
Product imagery: factory photo plus studio renders. The exact geometry, layers and terminals of your part follow your drawing.
Los valores finales siguen su plano: esta es la configuración estándar de la familia.
| Parameter | Value |
|---|---|
| Conductor | C11000 copper, tin plated |
| Conductor layers | 1–6+ (custom) |
| Dielectric | PET / Nomex / epoxy (DLF) |
| Terminals | Per drawing |
| Current rating | Up to ~1000 A |
| Edge treatment | Full edge sealing |
| SKU | SY-PE-214 |
Key characteristics of this product family.
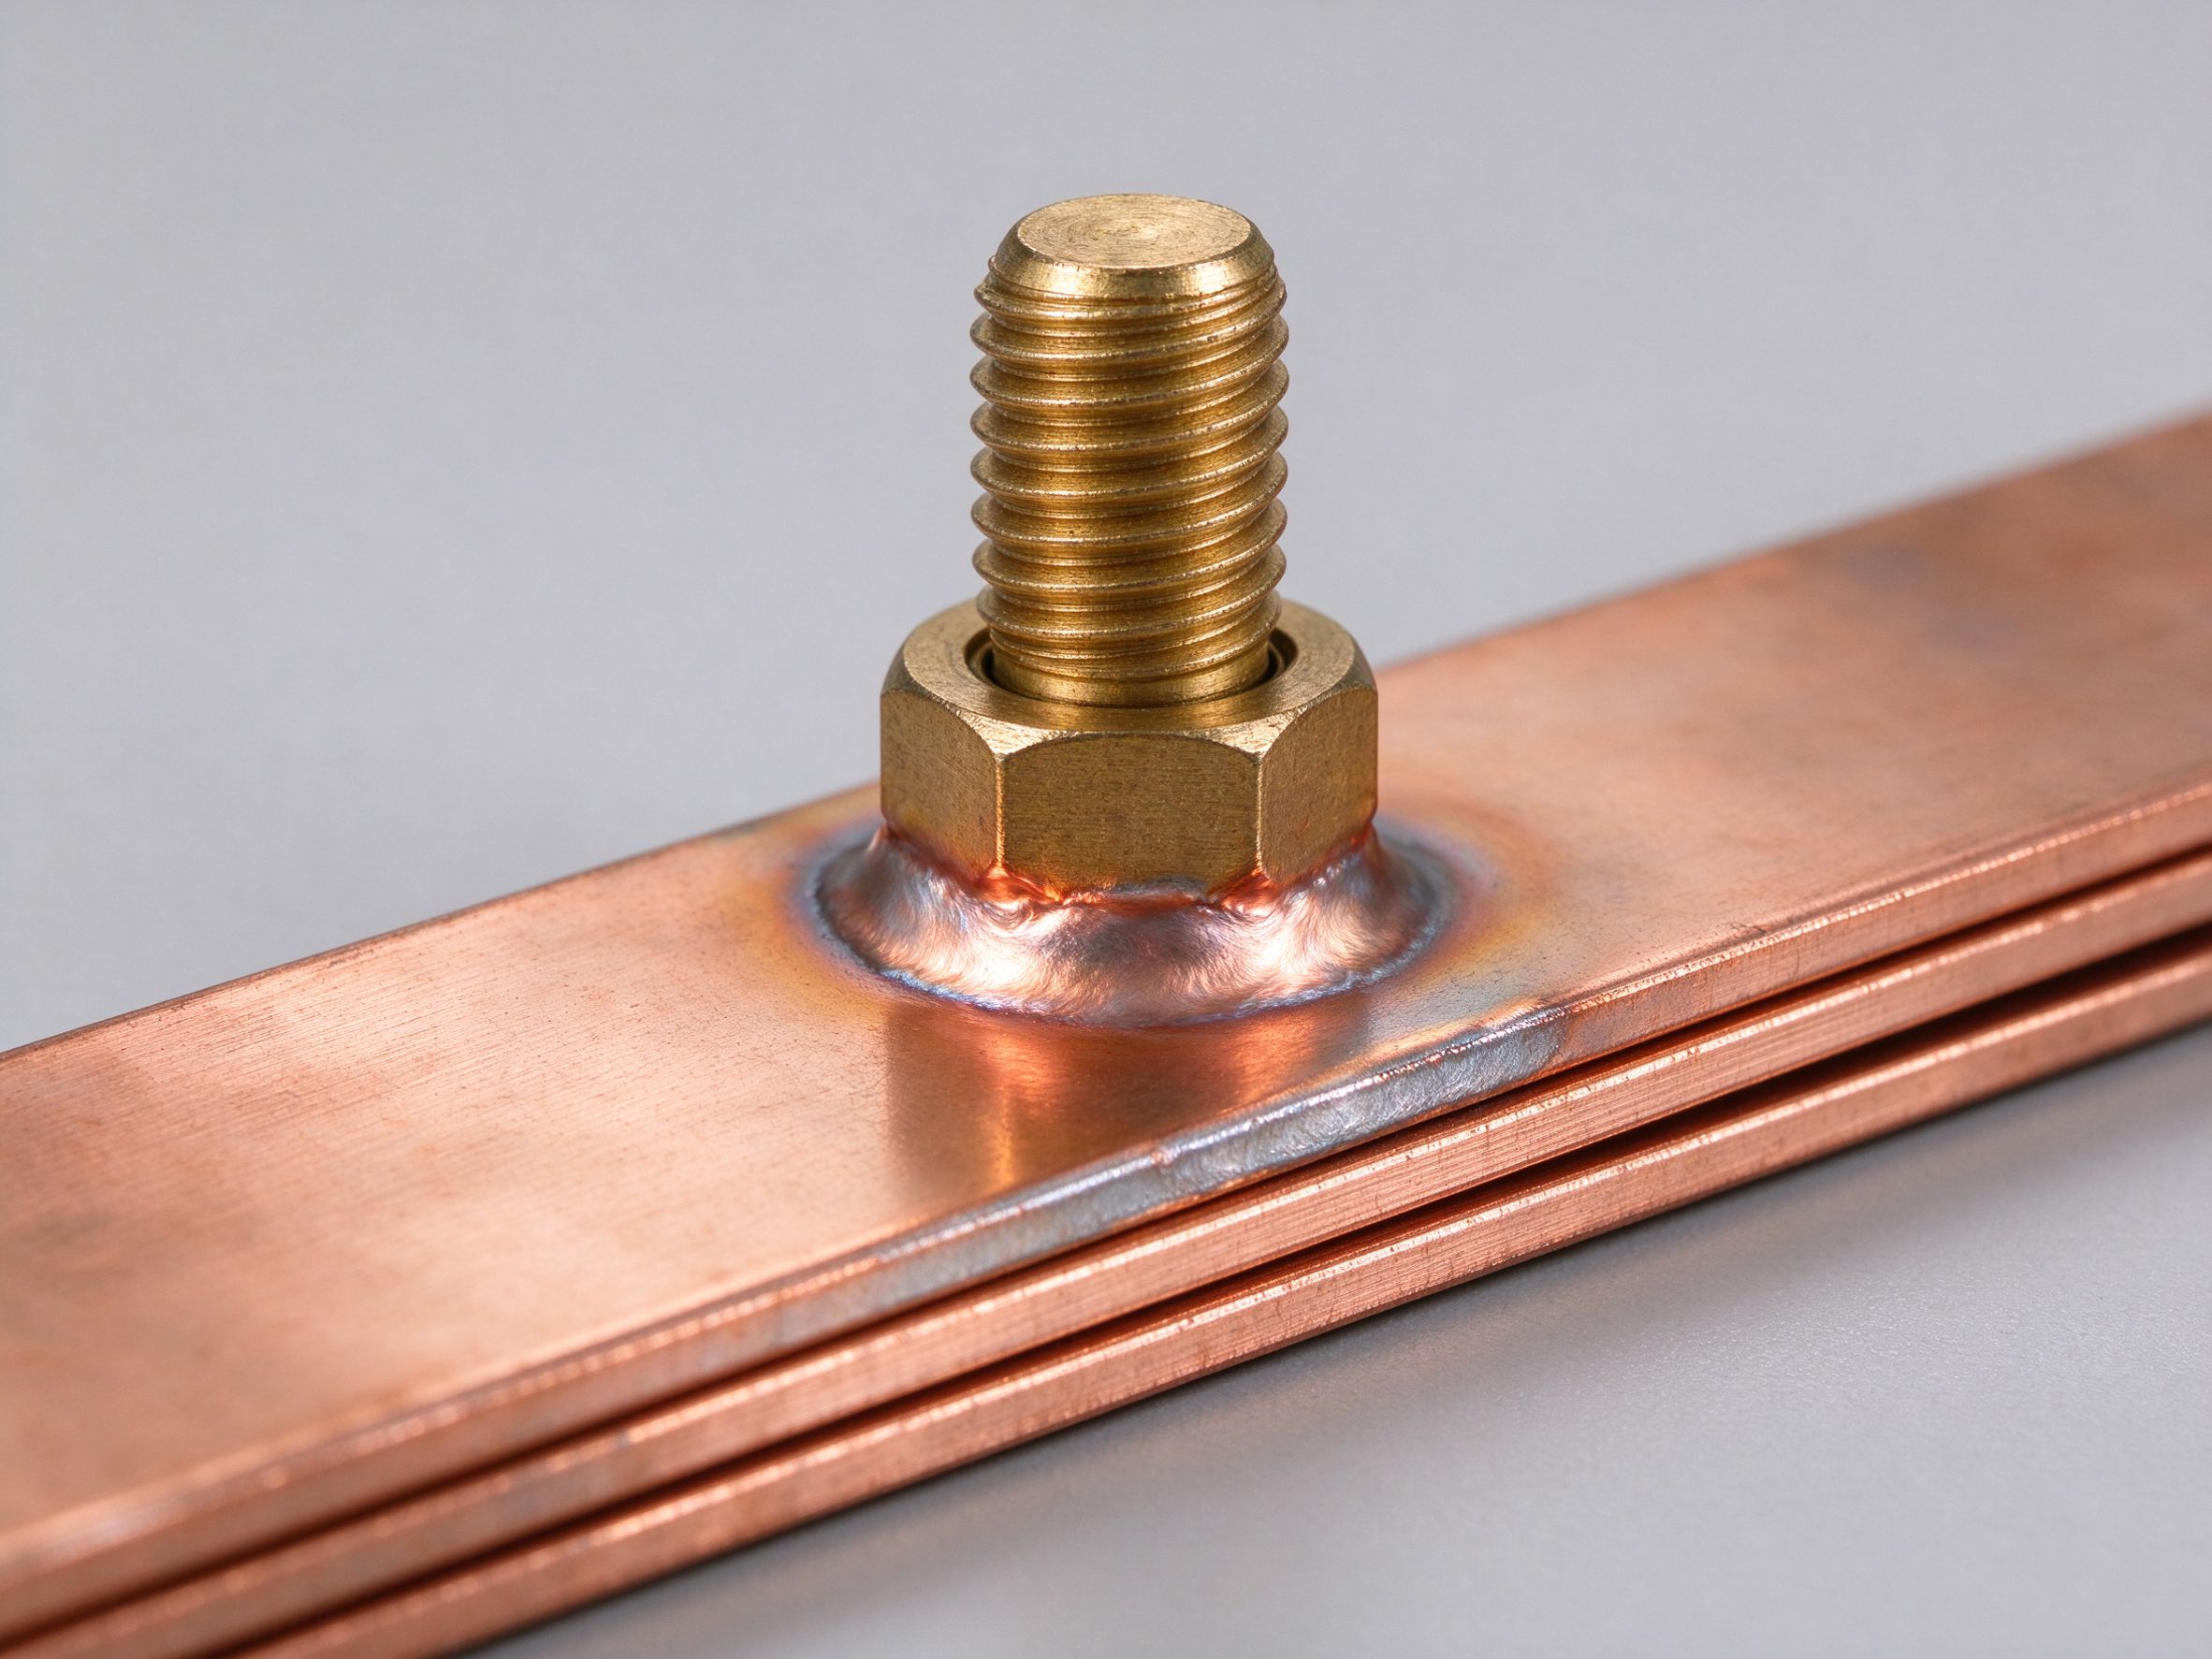
Ensamblaje de barra laminada soldada para distribución de alta corriente, con terminales premontados.
En un ensamblaje de barra soldada, las palas terminales se sueldan por resistencia dentro del apilado laminado en lugar de atornillarse. Una soldadura por resistencia bien controlada fusiona la pala y el conductor sobre una amplia zona de contacto, de modo que la unión conduce toda la corriente del laminado sin una interfaz roscada que pueda aflojarse por vibración. Es la razón por la que las versiones soldadas se prefieren en tracción, ferrocarril y rectificadores de servicio pesado, donde los terminales atornillados requerirían reapriete.
Para la comparativa con otros métodos de unión, consulte nuestra visión general de métodos de soldadura de barras y resistencia de contacto.
Antes de cortar el utillaje, nuestros ingenieros revisan la geometría de la unión soldada frente a su perfil de corriente, régimen de cortocircuito y especificación de vibración. El material de la pala, el tamaño del núcleo de soldadura y la altura de resalte respecto a la superficie del laminado se fijan de forma conjunta para que la zona soldada no se convierta en un punto caliente bajo carga continua. Esta revisión forma parte del servicio de diseño de barras laminadas a medida, que va del plano a la pieza utillada.
Las construcciones habituales incluyen distribución de tracción, accionamientos de grúa de servicio pesado y bastidores de convertidores de alta corriente donde la vibración descarta la tornillería de terminal. Cada lote se envía con los registros de lote empleados en nuestro proceso de calidad y ensayos, incluidos los ensayos de rigidez dieléctrica y resistencia de aislamiento sobre el ensamblaje final con bordes sellados. Para dimensionar un trazado de palas soldadas para su máquina, envíenos su plano o especificación para una cotización.
Un ensamblaje de barra soldada sustituye las palas atornilladas por uniones soldadas por resistencia, de modo que la trayectoria de corriente del laminado a la pala soldada es corta y repetible. La inductancia de espira de esa rama soldada define el pico de conmutación que se observa al final del recorrido; los valores siguientes son estimaciones de planificación para apilados laminados soldados cotizados para tracción y distribución de servicio pesado, suponiendo una rama de 260 mm salvo otra indicación.
| Disposición de rama | Estilo de soldadura | Longitud de rama (típ.) | Espira nH | Pico en barra de 690 V (est.) |
|---|---|---|---|---|
| Barra única con pala soldada en el extremo | Soldadura única por resistencia | 260 mm | 60–90 nH | ≈ 140–210 V |
| Laminado cara a cara, palas soldadas en ambos extremos | Soldaduras parejas, en espejo | 260 mm | 16–24 nH | ≈ 38–60 V |
| Apilado de tres capas, palas de fase soldadas | Soldadura multinúcleo | 200 mm | 10–16 nH | ≈ 25–45 V |
| Barra de tracción de alta vibración, pala doblada soldada | Soldadura más pala doblada | 180 mm | 8–13 nH | ≈ 20–36 V |
| Barra laminada soldada con terminal de bornes local | Soldadura en terminal de bornes | 130 mm | 5–9 nH | ≈ 14–26 V |
Estos números son estimaciones de planificación para un apilado C11000 estañado; la columna de pico sigue ΔV = L × di/dt con pendiente de flanco planificada cerca de 1,5–2 A/ns para dispositivos de grado tracción. Las palas soldadas por resistencia conducen la misma corriente que una unión atornillada pero sin el riesgo de pérdida de apriete por vibración, que es la razón por la que la tracción y el ferrocarril las prefieren. El tamaño del núcleo de soldadura se fija por cupones de ensayo de unión, no solo por cálculo, y la resistencia al corte del núcleo se verifica antes del utillaje. La nota técnica sobre vibración y uniones atornilladas compara los dos regímenes de unión, y las notas de diseño de baja inductancia establecen la disciplina del área de espira.
Dado que un ensamblaje de barra soldada se utilla para un dispositivo descendente concreto, el extremo de la pala se corta para apoyar sobre ese dispositivo y no sobre un terminal genérico. La tabla siguiente recoge las familias de dispositivos sobre las que soldamos palas, con los patrones de terminal más frecuentes en construcciones de tracción y distribución de servicio pesado; el ciclo de soldadura se planifica frente a ensayos de corte de cupones antes del utillaje de producción.
| Dispositivo descendente | Patrón de terminal | Espec. de pala soldada que utillamos | Uso típico |
|---|---|---|---|
| Módulo de tiristor/diodo con montaje en espiga | Espiga roscada M5–M8 | Pala soldada plana, taladrada a la espiga | Tracción ferroviaria y módulos de rectificación |
| Módulo de diodos rectificadores | Terminales de tornillo | Pala soldada doblada, según plano del cliente | Accionamientos de CD y electrólisis |
| Alimentación a bornera | Abrazadera de tornillo en el bloque | Pala plana con ojal conformado | Cuadros de distribución de servicio pesado |
| Abrazadera de barra de cobre (conector) | Superficie de apriete atornillada | Pala conformada al ancho de la abrazadera | Servicios auxiliares de tracción |
| Portafusibles / terminal de fusible | Extremo de fusible de pala o tornillo | Pala de pala soldada, contacto estañado | Distribución y protección de CD |
| Terminal de inductor/choke | Ojal de tornillo o de trenza | Pala soldada con ojal de trenza | Filtros de entrada y etapas PFC |
Envíenos la hoja de datos del dispositivo y el ciclo de soldadura que prefiera; la revisión DFM fija el grosor de pala, el tamaño del núcleo de soldadura y el estañado de contacto frente al plano. Las construcciones de tracción de alta vibración necesitan además que el ciclo de soldadura se confirme sobre cupones antes del utillaje. La guía de soldadura y unión de barras recoge los regímenes por resistencia y ultrasonidos que aplicamos, y la página de aplicaciones de tracción ferroviaria lista los casos de uso típicos. Los núcleos de soldadura se inspeccionan visualmente en cada lote, y al inicio de cada serie de producción se ensaya un cupón destructivo de pelado para confirmar el diámetro del núcleo y la resistencia al corte. La cara de la pala soldada se estaña tras la soldadura para proteger la superficie de contacto de la oxidación en servicio.
Your drawings reach the engineers who build the part.
Design risks flagged when changes are cheap.
Test records per lot, CoC and PPAP on request.
Drawing to delivered production parts, one supplier.
De la revisión de especificaciones a piezas enviadas y probadas: un proveedor responsable.
Respuestas directas del equipo de ingeniería.
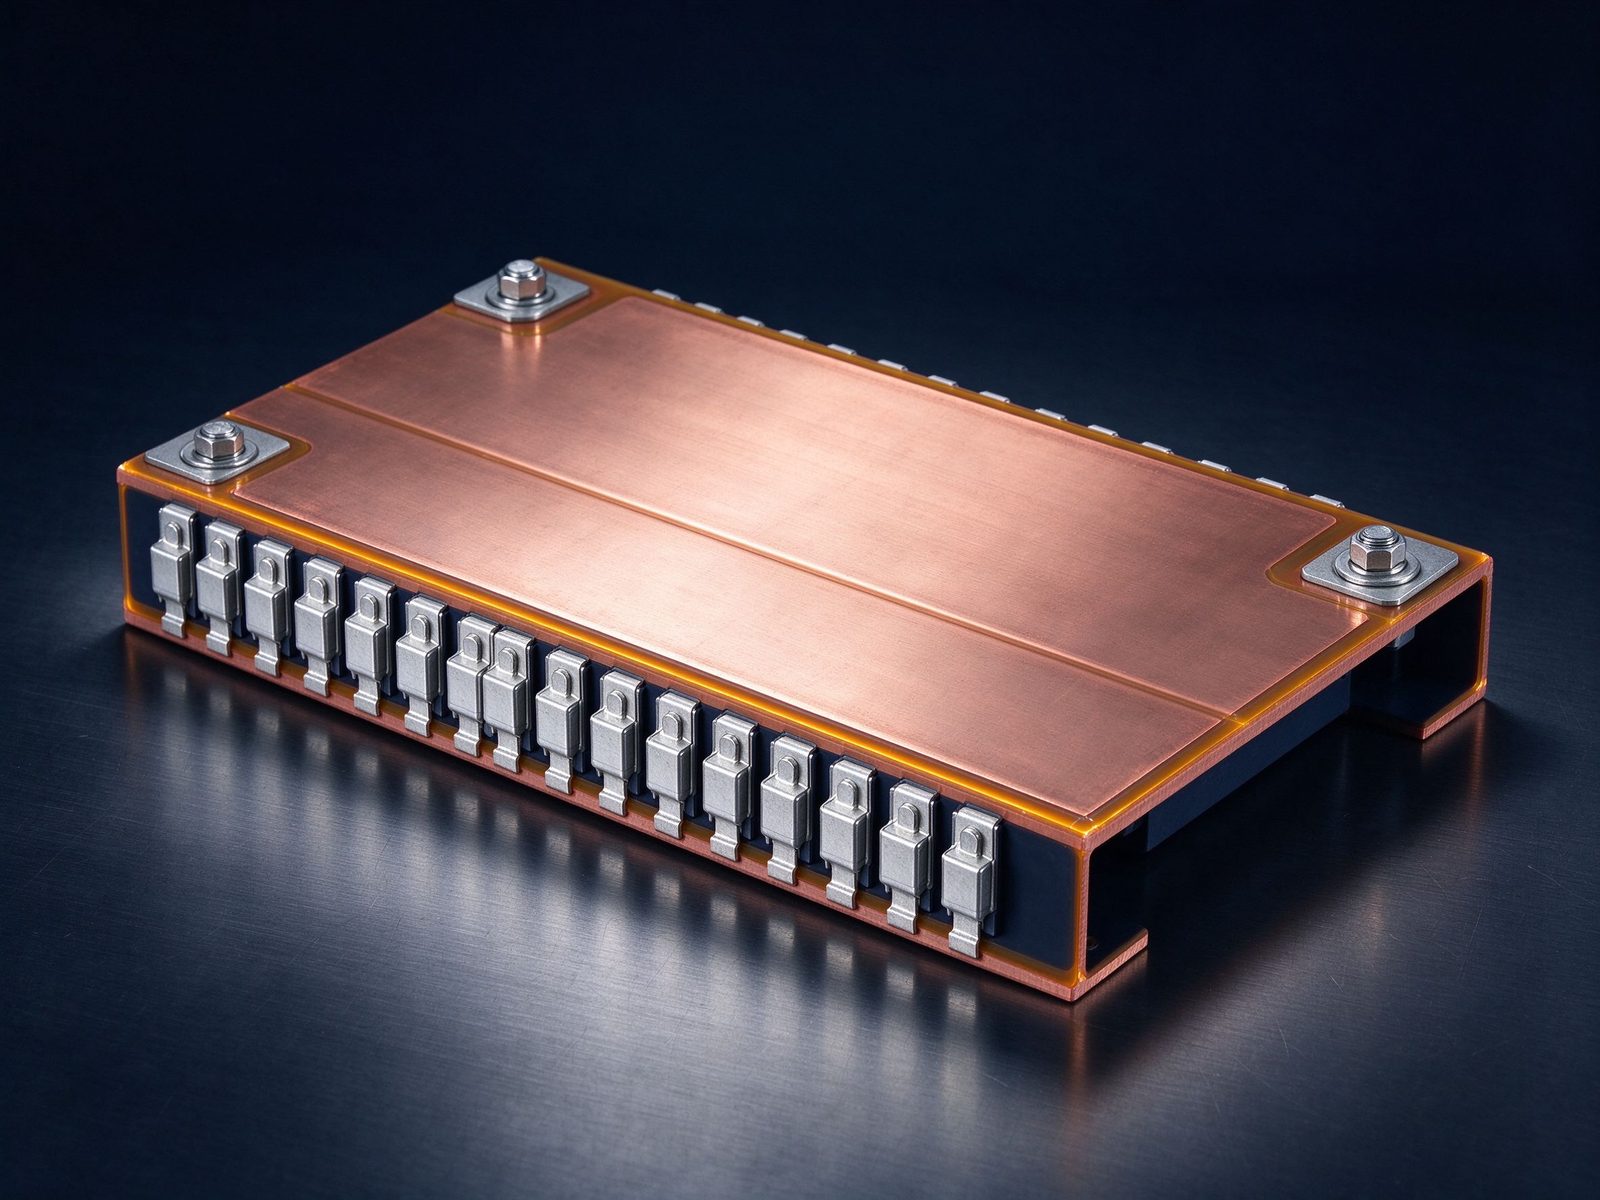
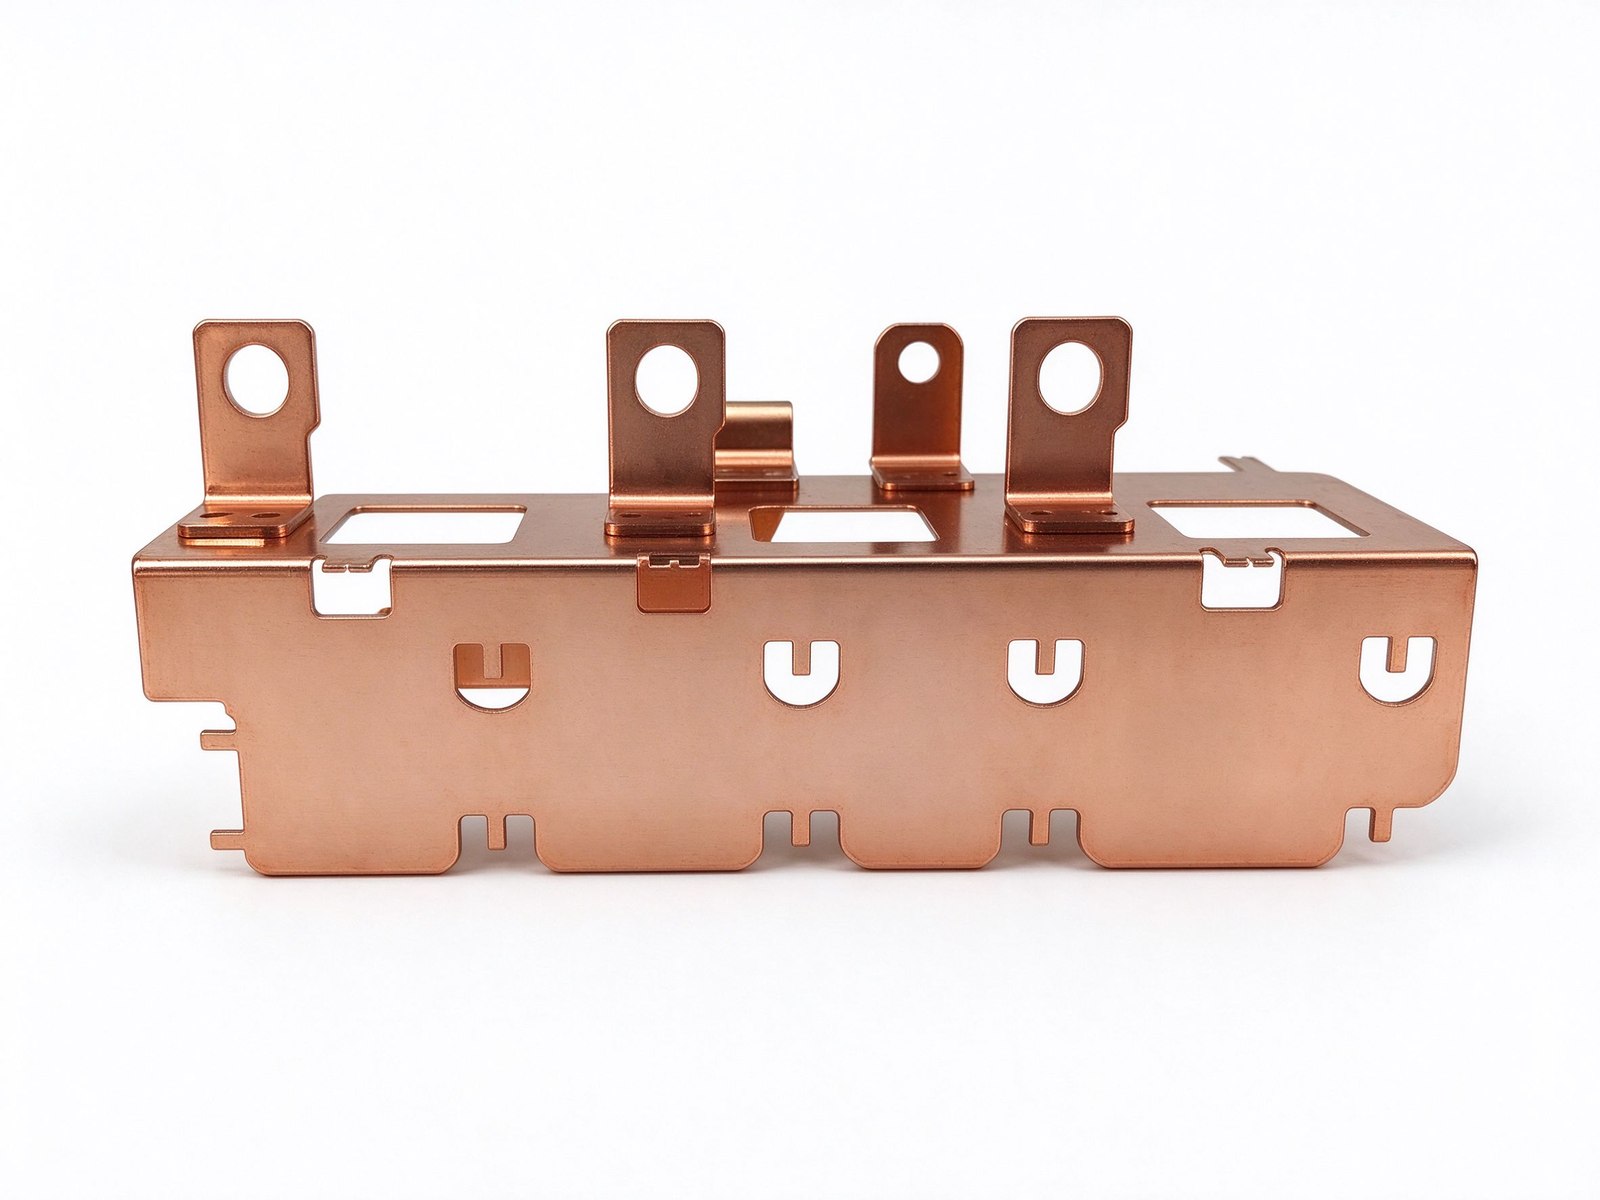
Every SHANYUAN busbar is custom, but the power circuits they connect recur across markets. Three typical ones — send us yours and we will point to the right stack-up.
Tight, low-inductance links between the battery source and traction inverters, fully edge-sealed for 400–800 V platforms.
Commutation-loop connections from DC-link capacitors to IGBT bridges, designed against switching overshoot V = L × di/dt.
Converter DC links built for rising bus voltages toward 1500 VDC, with creepage and partial-discharge margins included.
Construcción, selección dieléctrica y fundamentos de capacidad.
Leer la guía de diseñoLayers, terminals, dielectrics and mounting are all configurable. Send us your spec for DFM review and a quotation within one business day.
