전기 버스바 패밀리 소재 가이드 — 동·알루미늄 합금, 조질과 마감, 도면 기반 제작.
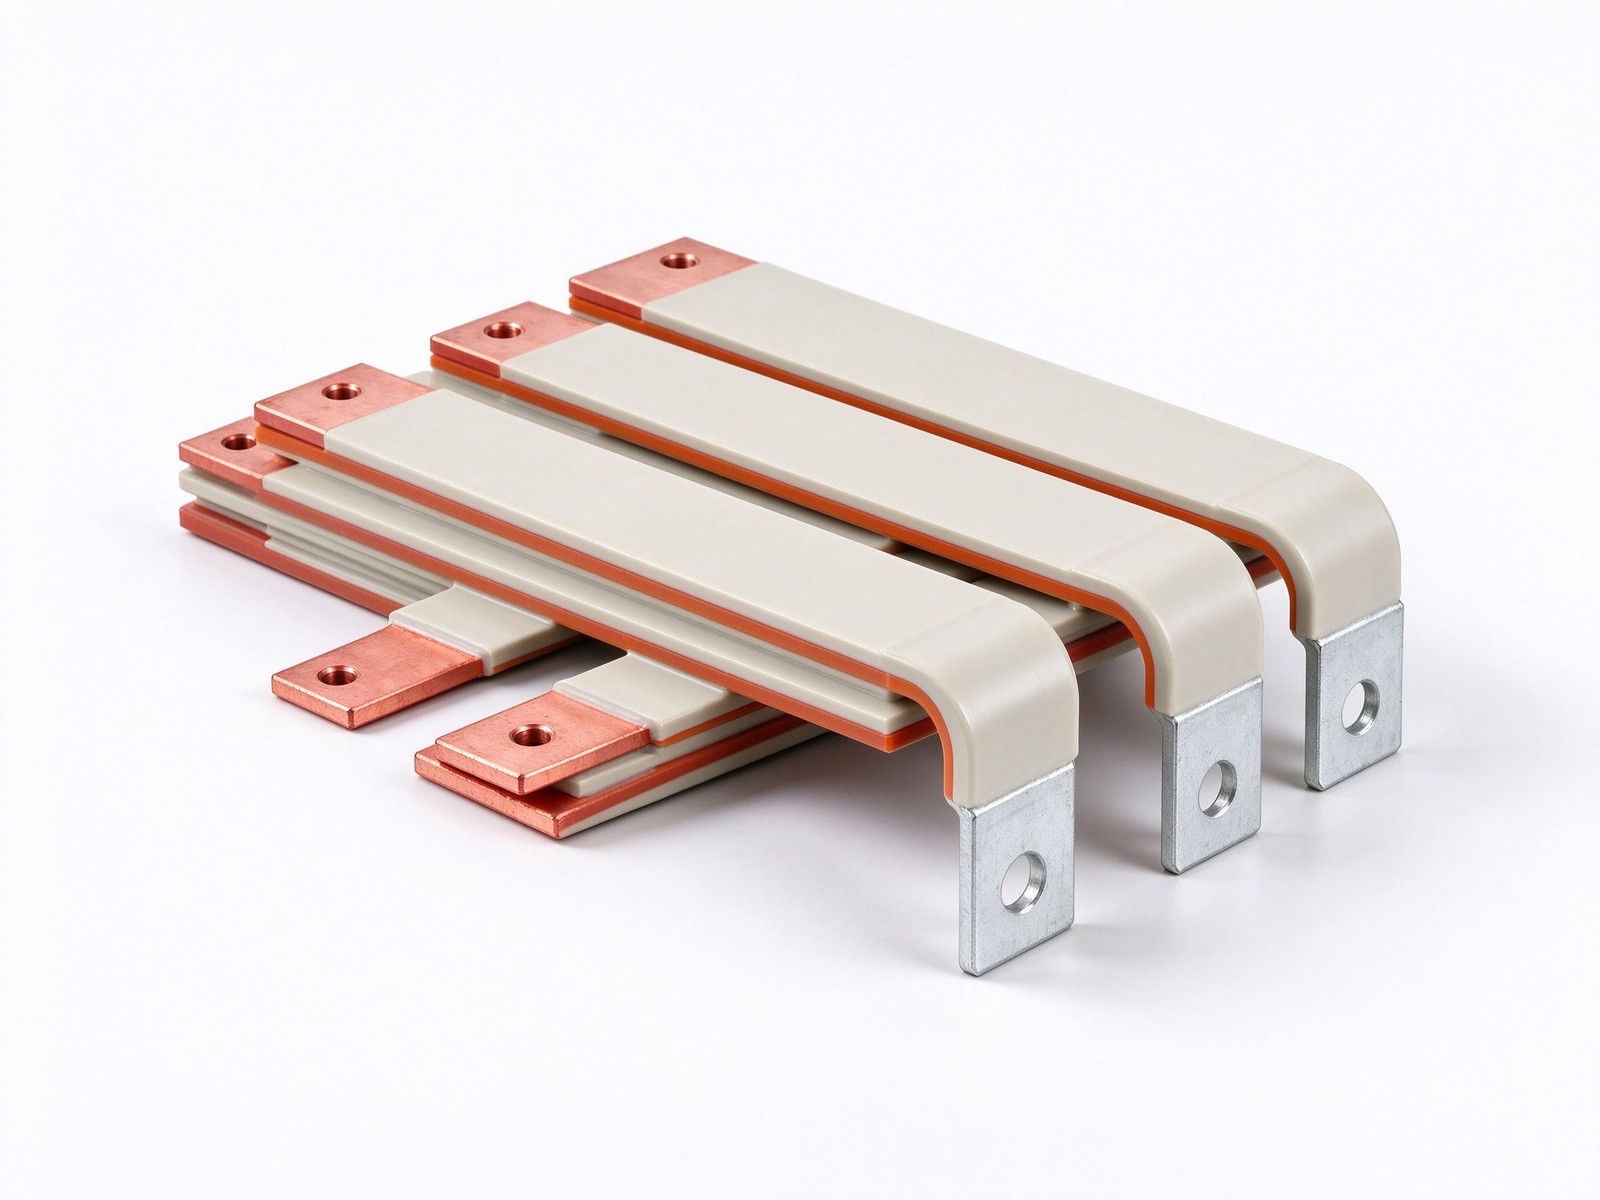
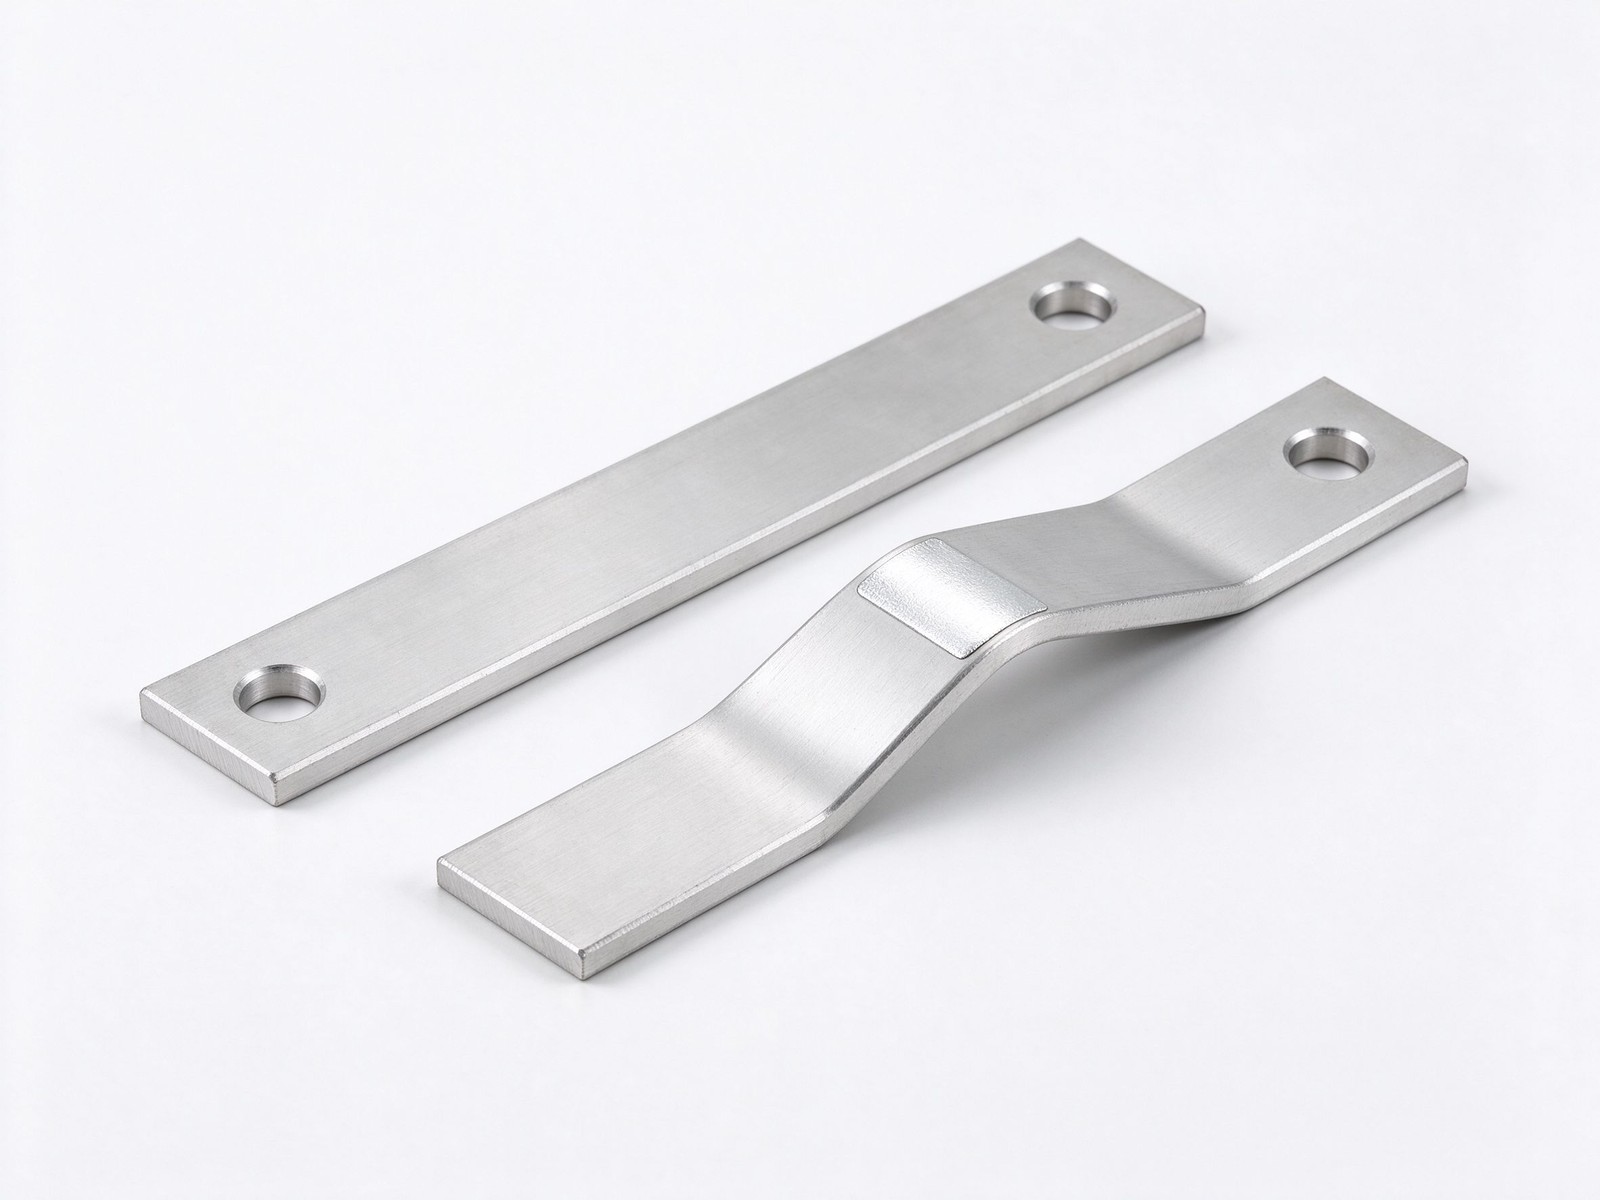
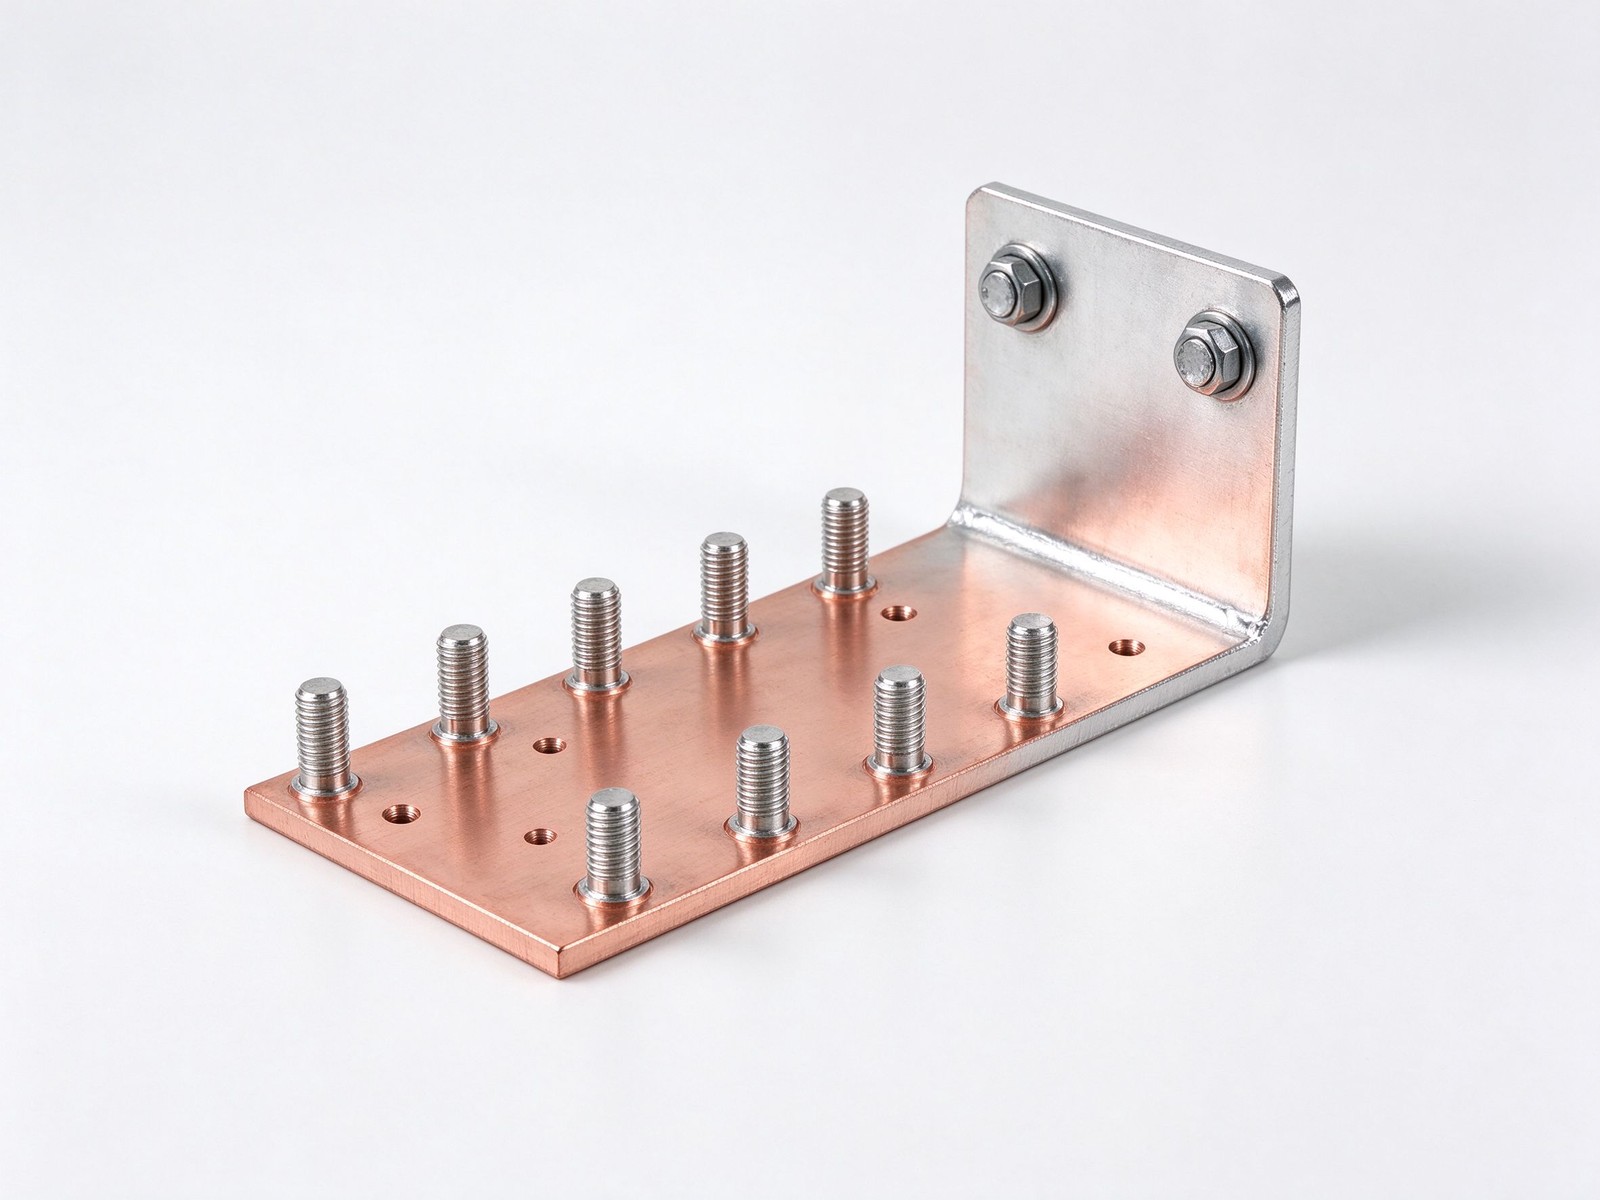
Product imagery: factory photo plus studio renders. The exact geometry, layers and terminals of your part follow your drawing.
최종 값은 도면을 따릅니다 – 이것이 패밀리의 표준 구성입니다.
| Parameter | Value |
|---|---|
| 도체 합금 | C11000 ETP 동 스탠다드; C10100 OFHC, C14500 텔루륨, C360 황동 옵션 |
| 알루미늄 그레이드 | 6101, 6061, 6063, 1350, 1100 전기와 구조 합금 |
| 전도율 범위 | C11000 최소 100% IACS; 6101 알루미늄 57-61% IACS |
| 템퍼 | 어닐 O 템퍼; 하프하드 H01-H04 콜드워크; 머시닝용 하드 템퍼 |
| 마감 | 베어, 주석, 니켈, 은 도금; 에폭시 파우더 코트 옵션 |
| 포맷 | 솔리드 바, 벤드 탭, 적층 스택, 레이어드 플렉서블 바 |
| 패브리케이션 | CNC 펀치, 벤드, 레이저, 워터젯; 툴링 전 DFM 리뷰 |
| SKU | SY-CM-314 |
Key characteristics of this product family.
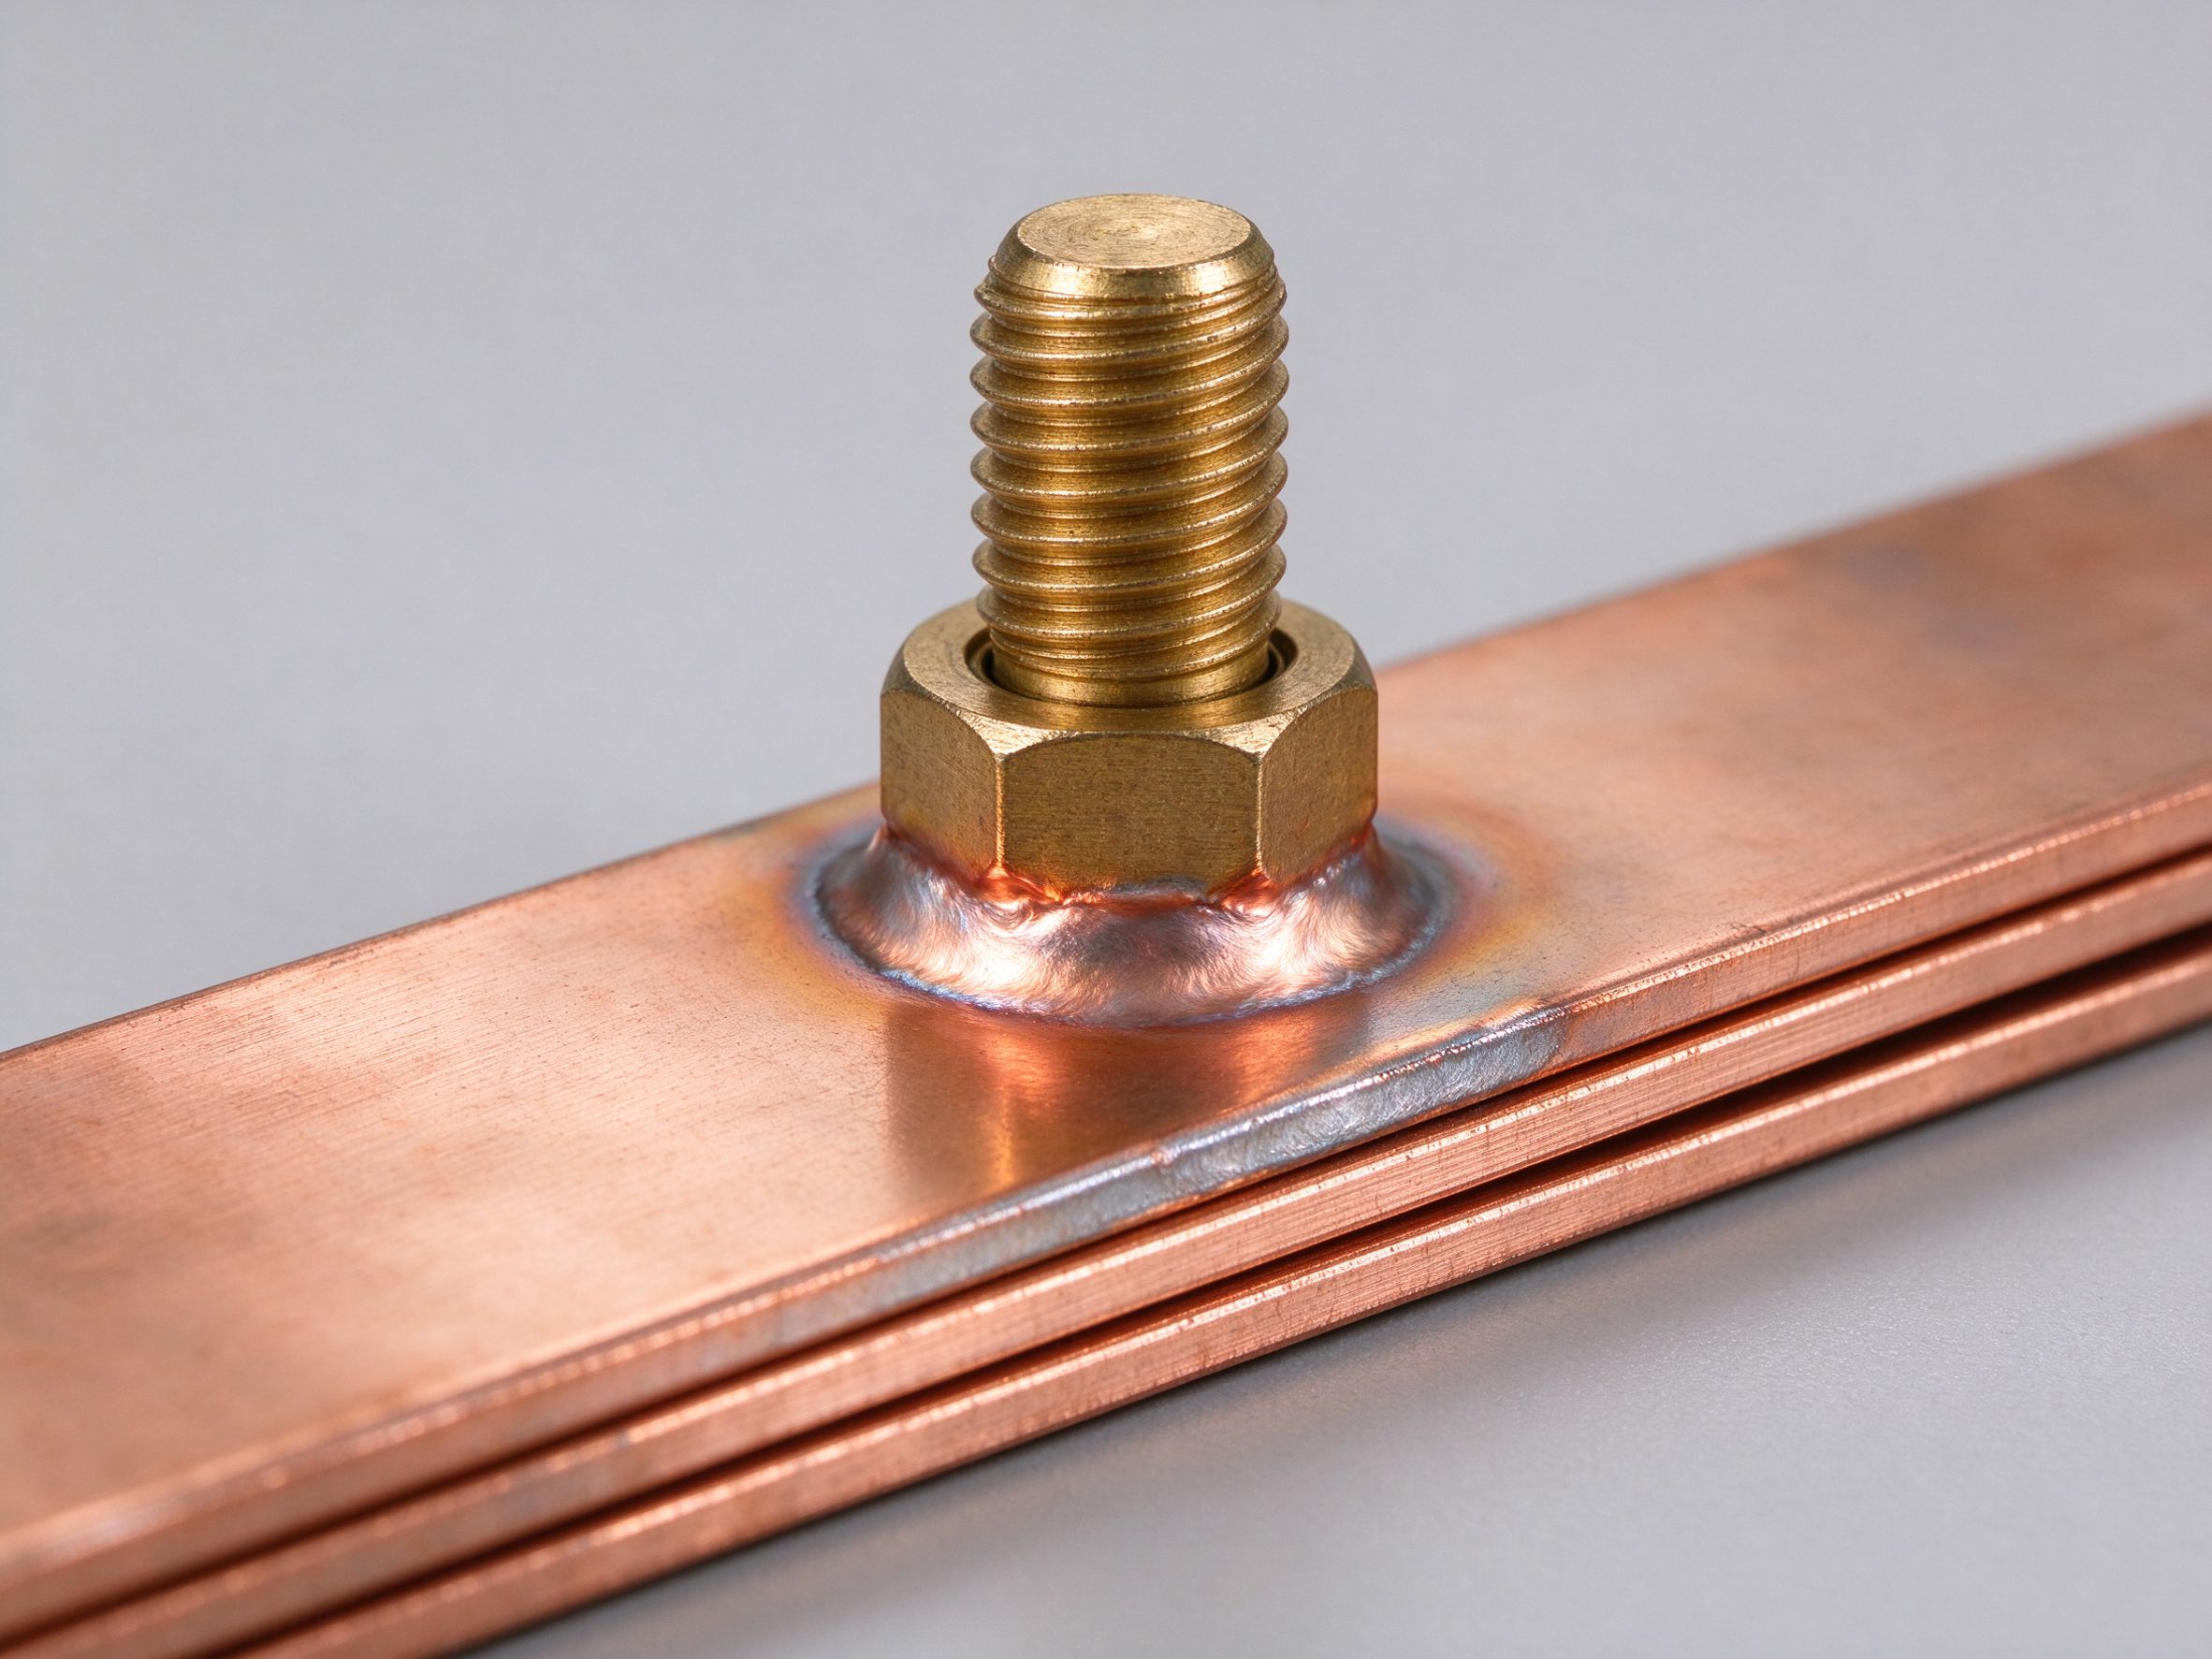
전기 버스바는 한 포인트에서 전력을 컬렉트하고 많은 회로에 그것을 디스트리뷰트하는 도체입니다 — 스위치기어, 판넬, 머신 내부 케이블 번들을 대체하는 동 또는 알루미늄의 리지드 또는 레이어 바. 그것은 한 번에 2 작업을 합니다: 전류를 carry하고, 케이블이 할 수 있는 것보다 훨씬 적은 스페이스에서 그것을 합니다.
엔지니어는 수명 이득을 위해 케이블 대신 버스바를 선택합니다. 바는 동일 전류에 대해 더 차갑게 달리는데, 플랫 섹션이 넓은 열방사 표면을 주기 때문입니다. 전압 강하는 예측 가능하며, 인덕턴스는 낮게 머물고, 풀림 크림프 러그가 없습니다. 리컨피규레이션은 리와이어가 아니라 홀 패턴의 변경입니다 — 버스바에 빌드된 판넬이 업그레이드가 더 빠르고 수십 년 서비스에 걸쳐 메인턴스가 더 싼 이유.
머티리얼 초이스는 대부분 설계 노력이 가는 곳입니다. 은, 동, 금, 알루미늄이 가장 전도율 높은 금속입니다; 동과 알루미늄이 비용과 중량을 지배하며, 높은 전기 전도율은 항상 높은 열전도율과 페어링됩니다. 합금 그레이드는 그런 다음 전도율을 인장 강도, 경도, 머시너빌리티와 트레이드합니다: 아무것도 공짜가 아니며, 올바른 그레이드는 바가 벤드, 펀치, 밀, 또는 스톡으로 남겨지는지에 의존합니다.
SHANYUAN은 귀사 드로잉에서 전기 버스바를 커스텀 빌드합니다. C11000 동은 당사 스탠다드 도체이며, 전기 그레이드 알루미늄은 중량 절감 대안입니다; 패브리케이션은 완전 CNC이며, 도금과 에폭시 파우더 코팅은 인하우스에서 완료되고, 모든 드로잉은 툴링 전 DFM 리뷰를 통과합니다. 엔지니어 답변은 영업일 1일 이내 반환됩니다.
합금 그레이드는 전도율과 샵 거동 사이 트레이드를 설정합니다. C11000 전해 터치 피치 동은 99.9% 퓨어이고 최소 100% IACS를 carry합니다 — 버스바 기본 — 하지만 머신이 거미줄같이 끈끈하고 툴링을 마모시키므로, 피드가 슬로우됩니다. C10100 무산소 동은 약 101% IACS에 도달하며 브레이징, 솔더링, 맞대기 용접이 드로잉에 있는 경우 선택됩니다. C12200은 전도율 페널티로 쉽게 솔더됩니다; C14500 텔루륨 동은 프리커팅 스톡처럼 머신하는 동안 니어퓨어 전도율을 유지합니다; C360 황동은 모든 것 중 머신가능한 동 합금입니다.
커머셜 퓨어 1100과 1350 알루미늄은 50-61% IACS에 앉으며, 1100이 둘 중 더 스트롱입니다; 6000 시리즈 구조 그레이드는 잘 용접됩니다 — 6061 약 40% IACS, 6063 약 50 — 그리고 6101은 57-61%의 스탠다드 전기 그레이드입니다. 알루미늄은 단위 면적당 동의 약 61%를 중량의 3분의 1 미만으로 전도하며, 파운드당 전도율의 거의 2배입니다. 템퍼가 중요합니다: 소프트 O 템퍼는 타이트 반경으로 벤드하며, 하프하드 H01-H04 범위는 직사각형 버스바 기본이고, 하드 템퍼는 머시닝에 적합하지만 벤딩에는 아닙니다. 알루미늄 버스바 범위를 보세요.
이음부가 진동, 열 성장, 마운팅 어라인먼트를 흡수하는 곳에서, 고전류 플렉서블 버스바는 얇은 전도 레이어를 스택하고 끝을 솔리드 용접합니다 — 별도 러그 없이 — 섹션당 더 많은 전류를 carry하고 솔리드 바보다 열을 더 잘 쉐드합니다. 불규칙 또는 원오프 형상에 대해, 에폭시 파우더 코팅은 모든 벤드, 펀치, 밀 후 적용되어, 수축 튜브 또는 딥 코팅이 할 수 없는 곳에서 절연이 유니폼 유지되도록 합니다. 두 경로 모두 귀사 드로잉에서 커스텀 버스바 설계에서 시작하며 툴링 전 DFM 리뷰가 있습니다.
도체 합금 선택은 임의 전기 버스바 드로잉에서 첫 번째 실제 결정입니다. 아래 크로스레퍼런스는 당사 샵이 실제로 커트하는 5 그레이드를 팩합니다 — 당사가 첫 미팅에서 엔지니어에게 핸드하는 버스바 도체 머티리얼 가이드 — 치수 계산과 이음부 설계가 거는 전형적 퍼블리시드 숫자와 함께.
| 도체 그레이드 | 당사가 출하하는 템퍼 | 전형적 전도율 | 밀도 | 전형적 인장 범위 | 존재 이유 |
|---|---|---|---|---|---|
| C11000 ETP 동 | 하프하드 H04 | 100% IACS | 8.89 g/cm3 | 240-330 MPa | 분배와 스위치기어 바, 에브리데이 기본 |
| C10100 무산소 동 | 어닐 소프트 | 101% IACS | 8.94 g/cm3 | 220-260 MPa | 무산소 메탈이 중요한 브레이즈드 또는 맞대기 용접 조립 |
| C14500 텔루륨 동 | 하프하드 | 약 90% IACS | 8.94 g/cm3 | 260-360 MPa | 밀드, 나사가공, 하이볼륨 머신 단자 |
| C12200 DHP 동 | 소프트 어닐 | 약 85% IACS | 8.94 g/cm3 | 200-260 MPa | 쉽게 솔더, 파이핑 스타일 또는 벤드 도체 |
| 6101-T6 알루미늄 | 압출 T6 | 57-61% IACS | 2.70 g/cm3 | 195-220 MPa | 중량 민감 분배 런, 6101 알루미늄 버스바 합금 |
C11000 C10100 버스바 동 합금 스플릿은 정격이 아니라 프로세스에 관한 것입니다: C11000은 컷앤드릴 작업에 대해 더 싸고 스티프하게 머무는 반면, C10100은 브레이징 열을 통해 사운드 머뭅니다. 그레이드 초이스는 드물게 이음부 하드웨어를 변경하지만, 벤딩 허용을 시프트합니다: 하프하드 C11000과 C14500은 어닐 OFHC보다 타이트 반경을 홀드하며, 클램프 압력 하에서 플로우하고 스트레치합니다. 테이블 숫자는 전형적 퍼블리시드 숫자입니다; 툴링 릴리스 전 귀사 DFM 드로잉에 대해 정확한 템퍼를 컨펌하세요. 더 넓은 전도율 대 중량 트레이드는 당사의 동 대 알루미늄 노트에 설명됩니다, 그레이드가 초이스되면 다음 스텝은 치수 계산이며, 그 패스는 허용 전류 차트 리드에서 시작합니다.
합금이 세틀되면, 전기 버스바 치수 계산은 단일 룩업이 아니라 3 패스 작업입니다. 아래 플로우는 당사 엔지니어가 DFM 미팅에서 런하는 동일한 것이며, 첫 패스를 밀리미터로 스케치하는 컨버전 테이블과 함께입니다.
| 타겟 연속 정격 | 제안 C11000 동 섹션 | 동일 상승 6101 알루미늄 섹션 | 플래닝 노트 |
|---|---|---|---|
| 약 150 A | 15 x 3 mm (45 mm2) | 19 x 3 mm | 컨트롤과 보조 회로 |
| 약 350 A | 30 x 5 mm (150 mm2) | 38 x 5 mm | 라이트 판넬 피더 바 |
| 약 700 A | 50 x 5 mm (250 mm2) | 64 x 5 mm | 메인 스위치보드 피더 |
| 약 1,200 A | 80 x 8 mm (640 mm2) | 102 x 8 mm | 변압기 2차 라이저 |
| 약 1,800 A | 100 x 10 mm (1,000 mm2) | 127 x 10 mm | 병렬 바 빌드, 서포트 체크 |
알루미늄 컬럼은 당사가 다른 곳에서 사용하는 동일 폭퍼스트 규칙을 적용합니다: 추가 폭이 추가 두께를 이기는 것은 방사면을 2배로도 만들기 때문입니다. 병렬 런은 열을 쉐어하므로, 커팅 전 각 바의 독립 정격을 작은 플래닝 마진만큼 트림하세요. 이 로우는 정격 값이 아니라 플래닝 추정치입니다; 최종 섹션은 DFM 리뷰에서 귀사 인클로저, 서포트, 이음부 레이아웃에 대해 록됩니다. 배경을 원하는 판넬 빌더는 스위치보드 내부 버스바가 하는 일을 읽으세요.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Where this busbar configuration earns its place.
Your drawings reach the engineers who build the part.
Design risks flagged when changes are cheap.
Test records per lot, CoC and PPAP on request.
Drawing to delivered production parts, one supplier.
사양 검토에서 출하·검증된 부품까지 – 한 곳에서 책임지는 공급업체.
엔지니어링 팀의 명확한 답변.
모든 SHANYUAN 버스바는 맞춤이지만, 그것이 연결하는 전력 회로는 시장 전반에서 반복됩니다. 대표 3가지 — 귀하의 회로를 보내주시면 적층 구조를 안내해 드립니다.
배터리원과 구동 인버터 사이의 타이트한 저인덕턴스 링크, 400–800 V 플랫폼용 전체 가장자리 실링.
DC-link 커패시터 뱅크에서 IGBT 브리지로의 전류 정류 루프 연결, 스위칭 과도 전압 V = L × di/dt 에 맞춰 설계.
1500 VDC를 향해 상승하는 버스 전압용 컨버터 DC 링크, 연면 거리와 부분방전 마진 포함.