多くのブスバー・サプライヤー監査は、チェックリストを持った購入担当者が二時間で実施します。それでも要点を見つけるには十分です。ただしチェックリストが印象ではなくエビデンスを求める場合に限ります。以下の十二項目は、工程を保持できるサプライヤーと、サンプルを通すことしかできないサプライヤーを繰り返し分けてきた項目です。
多くのブスバー・サプライヤー監査は、チェックリストを持った購入担当者が二時間で実施します。それでも要点を見つけるには十分です。ただしチェックリストが印象ではなくエビデンスを求める場合に限ります。以下の十二項目は、工程を保持できるサプライヤーと、サンプルを通すことしかできないサプライヤーを繰り返し分けてきた項目です。
ブスバーは単純な物体ですが、多くの隠れた工程を経て作られます。入荷銅の検証、歪み取り、精密打抜き、加圧加熱下でのフィルム積層、端子加工、plating、電気試験、モールドです。その工程のうち二つを飛ばしても、物体の見た目は同じです。
だからこそ監査が必要です。サンプルは完璧でも、工程がそれを反復できないことは珍しくありません。サンプルは丁寧に作られ、量産はそうならないからです。監査が見るのは能力です。校正済みの計器、文書化されたパラメータ、トレース可能な材料、そして各工程の責任者です。
商務的な防御にもなります。八月後に不良が出たとき、監査記録があれば共同調査になり、なければ言い争いになります。リコールに比べれば監査は安く、「全数検査」というカタログの主張を試す唯一の確実な手段です。
まず入荷エリアから始めます。銅の納入ごとにヒート番号、グレードと調質を記したミルシート、そしてその証明書を保管場所に結びつける受け入れ記録があるべきです。一つのヒート番号を棚から完成組立品まで追跡させてください。どこかで道が途切れれば、顧客のトレーサビリティ要求にも答えられないサプライヤーです。
次に証明書がどう扱われるかを確認します。よくある発見は、ミルシートのフォルダがあるだけで生産ロットと紐付いていない、つまりトレーサビリティが紙の上だけ、という状態です。望ましいのは、ヒート番号を打抜き、積層、試験まで運ぶ工程カードです。
導電率がどう検証されるかも見てください。ミルシートだけに頼るサプライヤーは、グレード代替に対して無防備です。社内での導電率測定、校正記録付きの簡易渦電流計であっても、意味のある管理です。
積層は隠れた不良が最も作り込まれる工程です。プレスのパラメータ(温度、圧力、保持時間)、そしてそれがロットごとに記録されているか、一度設定して忘れられているかを尋ねてください。フィルム保管も見ます。PET と Nomex は吸湿性で、吹きさらしの工場に置かれた原反は、乾燥庫保管のものと同じには積層されません。
切断サンプルでボイドと層間剥離を確認し、量産でそれをどう検出しているかを尋ねてください。積層後の目視検査は普通で、partial discharge 試験はより良く、しかし稀です。
plating は二つ目の隠れた工程です。ミクロン厚さ、測定法(蛍光 X 線が標準)、めっき前洗浄シーケンスを尋ねてください。活性化工程を省略するめっきラインは、厚さ検査は通りますが、半年後にはんだ付け性や腐食試験で不合格になります。
plating 仕様が図面に書かれていること、口頭合意でないことを確認してください。「標準錫」は仕様ではなく、受け入れ検査は約束を検証できません。
ブスバー・サプライヤーに完全な高電圧試験室は不要ですが、定義された試験能力と校正済みの計器は必要です。全数に対して何を試験するのか(導通、hipot、絶縁抵抗、寸法)、初回ロットだけで何を試験するのかを尋ねてください。
次に校正台帳を見せてもらいます。すべての hipot 試験器、マイクロオーム計、ノギス、torque レンチに校正日と国家標準にトレース可能な証明書があるべきです。校正のない計器は、誤合格の最も多い原因です。
partial discharge 試験を標榜するなら、本ノイズレベルと検出器の校正を尋ねてください。電気的ノイズの多い工場で行われた PD 試験は、10 pC の不良を見逃したまま、きれいな報告書を出し得ます。
より高電圧の積層バーでは、試験台そのものが適格性確認項目です。シールド、接地、フィルタ構成が、測定に意味を持たせます。当社が使う構成はpartial discharge 試験ノートに記載しています。
接続不良は、多くの場合 torque の不良です。torque レンチが校正されているか、指定値が作業手順書に書かれているか、組立中ではなく組立後に値が検証されているかを確認してください。締結具が落ち着く前に描かれたトルクマークは飾りです。
スタッド付き積層バーでは、スタッドが導体に溶接またはリベット留めされているか、単なる圧入でないかを確認し、引き抜き試験データを求めてください。torque で回るスタッドは目視検査を通り、現場で失敗します。
梱包は見た目以上に重要です。銅は重く柔らかいため、縁保護のないカートンは端子の曲がりと plating の擦過を伴って到着し、双方に説明不能な受け入れ不合格になります。梱包仕様を求め、図面ではなく実際に出荷されるカートンを見てください。
文書こそが監査の勝負どころです。図面管理手順、改訂履歴、そして一つの変更の実例を求めてください。誰が承認し、誰が顧客に通知し、検証エビデンスはどうなるのか。
監査で最も強い一言は「顧客部品に対する直近三回の変更と承認記録を見せてください」です。きれいな変更履歴を持つサプライヤーは二分で答えます。持たないサプライヤーは、それぞれの変更が記録するほど小さくなかった理由を説明します。
検査記録が契約期間保管されているか、ロットで検索できる形か(上司のメールに眠っていないか)を確認してください。記録が施錠キャビネットの紙だけなら、顧客要求に 24 時間でどう答えるのかを尋ねてください。
生産能力はスライド上の数字ではなく、工程上の制約です。どの工程がボトルネックか(プレス圧、積層オートクレーブ、めっきライン、試験台)、提示リードタイムが何パーセントの稼働率を前提にしているかを尋ねてください。95% 稼働で四週間を提示するサプライヤーは、希望を提示しています。
変動対応の証拠を探してください。第二直勤務計画、多能工オペレータ、特定工程の適格 subcontractor です。plating の外注は一般的で許容できますが、外注先が監査済みで工程が固定されている場合に限ります。
EHS は商務的に重要です。操業停止を予測するからです。銅粉、めっき薬品、プレス安全の三領域をざっと見てください。囲い込みと排水処理のないめっきラインは、一回の立入検査で受注を遅らせる停止に直面しています。
十分な監査を重ねると、信号は予測可能になります。一つ目は、最終検査に使う計器に校正ラベルがないことです。二つ目は、床のヒート番号に紐付かないミルシートです。三つ目は、積層パラメータが記録ではなくホワイトボードに書かれていることです。四つ目は、plating 厚さが測定データなしに「標準」と記述されることです。五つ目は、変更履歴が存在しないことで、つまり将来のすべての変更が見えなくなることを意味します。
これらは単独では安全上の大惨事ではありません。合わさると、記録ではなく記憶で管理された工程を描き出し、記憶は生産量が上がったときに限って失効します。
逆に、設備は控えめでも記録の強いサプライヤーが、たいてい安全な選択です。記録はすぐ改善できますが、記録を残さない文化はそうではありません。
最初の二十分は質問せずに床を歩きます。作業台の上に何があるか、工程カードに何が書かれているか、オペレータが何を手に取るかを見ます。そして直近の生産ロットを一つ選び、出荷から入荷銅まで逆にたどります。
図面を台本として使います。図面の各指示(グレード、plating 厚さ、絶縁材、torque 値、試験要求)に対応する管理が床にあるべきです。指示に管理がなければ、それが指摘事項です。
最後の三十分を文書に充てます。校正台帳、変更履歴、不適合記録、そして直近三回の顧客クレームと是正措置です。要約ではなくコピーを求めてください。コピーをためらうサプライヤーは、それ自体が何かを伝えています。
十二項目をそれぞれ 0〜5 で採点し、点数の横にエビデンスを記録します。エビデンスのない点数は意見であり、意見は不良調査を生き延びません。
契約に参照されない監査は、単なる工場見学です。購買契約に三つの条項を入れてください。承認済み材料グレードと書面承認なき代替の禁止、各出荷に添付すべき書類一式、そして工程または拠点変更時の通知義務です。
量が見合うなら四つ目を加えてください。年次、または変更通知後に再監査する権利です。監査が専門的であればサプライヤーはこれを素直に受け入れ、拒むサプライヤーはたいていその条項のために書かれた相手です。
最後に、不適合時のエスカレーション経路を合意してください。誰が、どの時間で、どのエビデンスで調査し、その間ロットはどう扱うか。事前合意済みの経路は危機を手順に変えます。当社が各出荷に添える記録は品質文書のページに、監査員が目にする検査ポイントは品質システムの概要にまとめています。
関連資料:工程内品質管理、ボイドフリー積層設計、RFQ におけるサプライヤー評価、熱設計、品質文書。
あわせてボルト接続の設計、積層ブスバー設計ガイド、用途選択もご覧ください。
本ガイドは購入者が入荷・出荷バスバーをどう検証すべきかを定義する。検査段階、寸法・めっき・絶縁・接合の試験項目、AQL サンプリングロジック、CoC や EN 10204 3.1
記事を読む
積層バスバーの購入は標準コネクタの購入とは違う。部品はカスタム、銅は毎週動き、試験記録が部品が顧客監査に通るかを決める。このガイドが枠組みを提供する:RFQデータ、見積比較、12項
記事を読む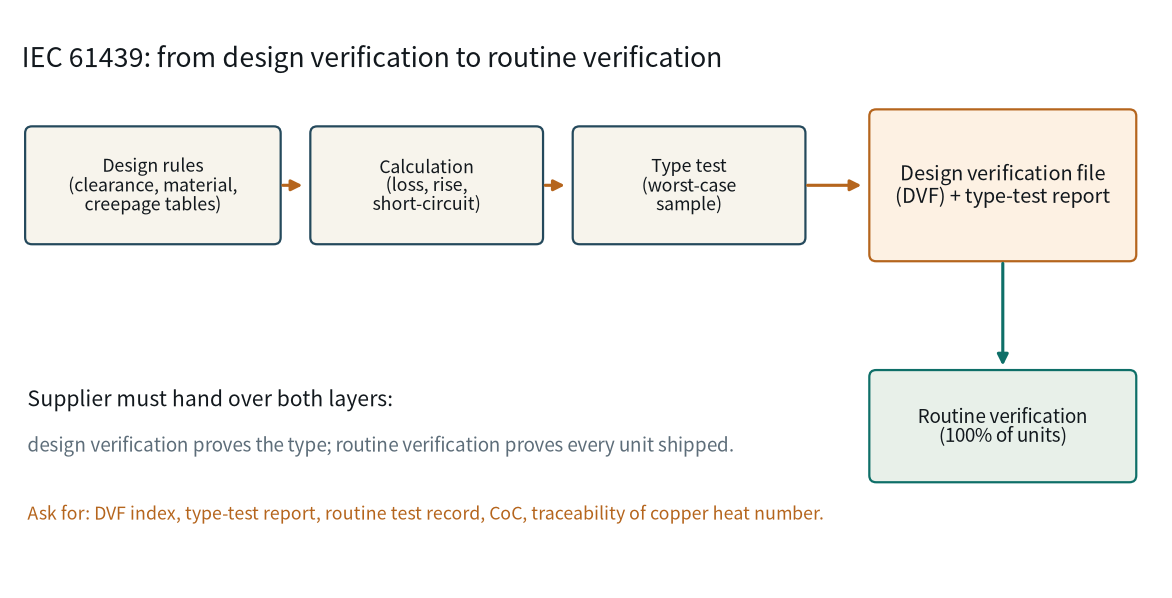
IEC 61439 が規律するのは銅バーではなく組立品です。だからこそブスバーのサプライヤーは、しばしば持ち合わせていない検証エビデンスを求められます。規格が実際に要求する事項、そ
記事を読む
Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。
