Una sbarra puo essere elettricamente perfetta in fabbrica e fallire in silenzio cinque anni dopo, e la causa e quasi sempre il ciclaggio termico. Ogni ciclo di carico scalda il rame, ogni arresto lo raffredda, e il disadattamento di espansione tra rame, dielettrico e ferramenta affatica lentamente l'interfaccia piu debole: una saldatura, una giunzione bullonata, un bordo di laminato. L'industria dell'elettronica di potenza lo ha documentato per decenni nei moduli IGBT: il disadattamento CTE guida la fatica di saldatura, le crepe iniziano sotto il chip, il punto piu caldo, e la deriva della tensione di conduzione e l'avviso misurabile.
Una sbarra puo essere elettricamente perfetta in fabbrica e fallire in silenzio cinque anni dopo, e la causa e quasi sempre il ciclaggio termico. Ogni ciclo di carico scalda il rame, ogni arresto lo raffredda, e il disadattamento di espansione tra rame, dielettrico e ferramenta affatica lentamente l'interfaccia piu debole: una saldatura, una giunzione bullonata, un bordo di laminato. L'industria dell'elettronica di potenza lo ha documentato per decenni nei moduli IGBT: il disadattamento CTE guida la fatica di saldatura, le crepe iniziano sotto il chip, il punto piu caldo, e la deriva della tensione di conduzione e l'avviso misurabile.
Le due prove esercitano parti diverse dell'assieme. Il ciclaggio termico cambia la temperatura di tutto il modulo o assieme tra punti fissati (per esempio meno 40 a piu 125 gradi secondo IEC 60068-2-14) e stressa il livello del packaging: deformazione della base, delaminazione della saldatura del substrato, crepe del mold e aumento di resistenza globale. Il power cycling scalda invece solo i dispositivi attivi per auto-riscaldamento, shock termici locali rapidi, e stressa le interfacce a livello di chip: die-attach e fili di bonding. In un assieme di barre, l'equivalente e la distinzione tra cicli ambientali (tutto l'assieme, laminati, ferramenta) e cicli di carico (riscaldamento per corrente del conduttore e delle connessioni).
Per una sbarra per elettronica di potenza contano entrambe: il laminato vede cicli ambientali negli armadi esterni, mentre le connessioni vedono cicli di carico ogni volta che il convertitore opera. La guida a vibrazione e giunzioni bullonate tratta il lato meccanico; questa guida il lato termico della stessa storia di affidabilita.
Ogni materiale di un assieme di barre si espande con la temperatura in modo diverso. Il rame si espande circa 17 ppm/K, l'alluminio circa 23 ppm/K, le pellicole PET e i dielettrici epossidici un ordine di grandezza di piu nel piano o attraverso lo spessore a seconda della costruzione, e la ferramenta d'acciaio circa 12 ppm/K. Quando l'assieme si scalda, ogni strato vuole crescere di una quantita diversa, e le interfacce sopportano la differenza come sforzo di taglio. Nel corso di migliaia di cicli, quello sforzo si accumula come creep, vuoti, crepe e delaminazione negli strati di saldatura e adesivo.
La letteratura IEEE sulla fatica di saldatura dei moduli IGBT e esplicita sul meccanismo: a causa della differenza di CTE tra strati adiacenti nel modulo multistrato, lo sforzo termomeccanico eccessivo si presenta nello strato di saldatura, e la fatica di saldatura si accumula tra la base e il substrato DCB sotto forma di creep, vuoti, crepe o delaminazione. La versione da sbarra della stessa fisica e la giunzione saldata o adesiva tra strati di rame e dielettrico, e tra alette di terminali e conduttore.
La fatica e un fenomeno locale e inizia dove la temperatura e piu alta. In un modulo IGBT, e la saldatura direttamente sotto il centro del chip: il calore fluisce attraverso il chip verso la saldatura, e la zona piu calda e piu stressata si crepa per prima. In un assieme di barre, gli equivalenti sono le connessioni dei terminali (dove si concentra la densita di corrente), le interfacce accanto alle fonti di calore (terminali dei moduli, banchi di resistenze) e le zone del laminato sopra gli incroci della sbarra dove la densita di perdite raggiunge il picco.
La conseguenza di design e che l'affidabilita si decide nei punti caldi, non nella temperatura media. Una simulazione termica che riporta solo una media di 40 gradi nasconde l'interfaccia dei terminali a 95 gradi dove iniziera la crepa. La nostra guida al design di gestione termica mostra come identificare i punti caldi per simulazione prima del primo prototipo e raffreddare le interfacce che altrimenti affaticherebbero per prime.
Le giunzioni saldate delle barre, alette dei terminali, giunzioni di strati laminati, connessioni sbarra-terminale, sono il luogo classico di fatica. Le saldature senza piombo si comportano diversamente dalle tradizionali stagno-piombo: sono piu rigide e fluiscono diversamente, e il deterioramento della resistenza termica quando la saldatura si crepa segue spesso un'altra curva. La sequenza di guasto e coerente: compaiono microcrepe sul bordo dell'interfaccia, crescono sotto i cicli, aumentano la resistenza termica locale, alzano la temperatura della giunzione e accelerano il ciclo successivo, un ciclo di retroazione positiva che finisce in una connessione aperta o calda.
L'evidenza di prova proviene da studi di power cycling sui moduli IGBT, dove la tensione collettore-emettitore in conduzione (V_CE_ON) e la tensione diretta (V_F) sono derivate come indicatori standard di monitoraggio del degrado della saldatura. L'equivalente nelle barre e la deriva della resistenza di contatto nelle giunzioni bullonate e l'aumento dell'impedenza termica nelle interfacce saldate. Monitorare entrambi trasforma un guasto in una riparazione pianificata.
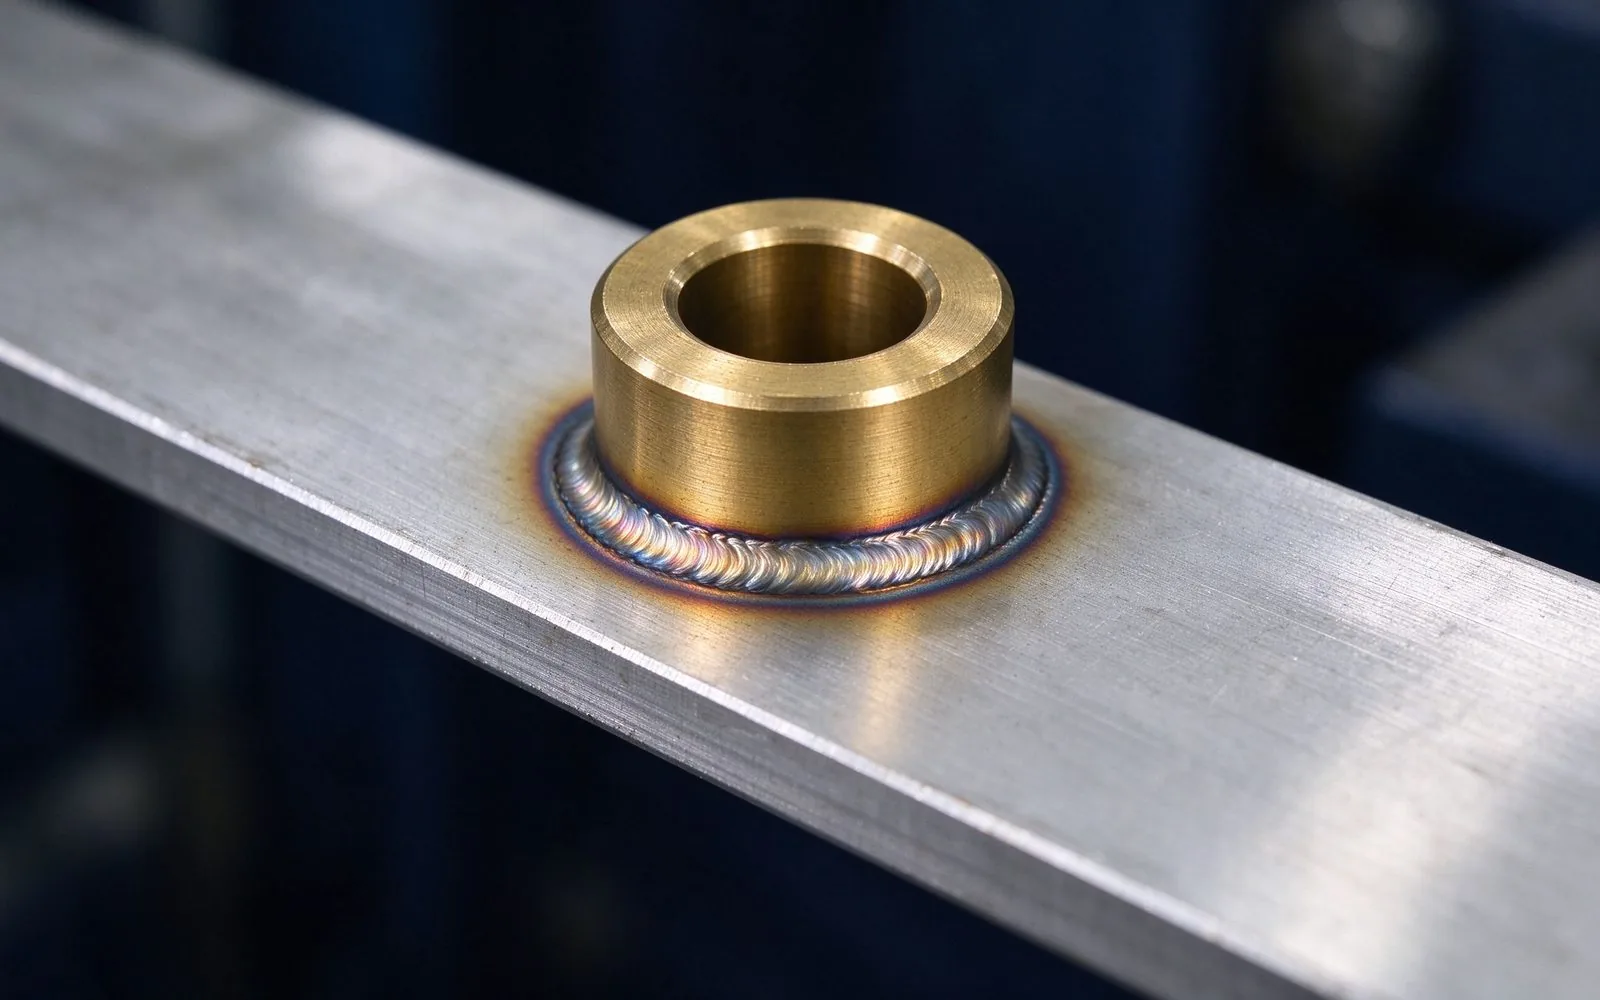
Nei moduli IGBT, il sollevamento del filo di bonding e la crepa del tallone sono l'altro modo di usura dominante: il filo affatica nel tallone della giunzione, dove l'alluminio transita dal filo al pad. Gli analoghi nelle barre sono le giunzioni saldate (ultrasonica, laser o TIG) e le alette saldate delle barre batteria. Le saldature concentrano lo sforzo nel dito della saldatura; sotto ciclaggio termico, li iniziano crepe e crescono attraverso la zona di saldatura. La guida a saldatura e giunzione tratta il design della giunzione; il messaggio di affidabilita e che la geometria della saldatura, non solo la sua resistenza, decide la vita dei cicli.
Le contromisure di design sono le stesse che proteggono i fili di bonding: mantenere piccolo il range di temperatura ciclata (raffreddare l'interfaccia), allontanare la giunzione dal gradiente di temperatura piu forte e scegliere geometrie di giunzione con raggi generosi cosi lo sforzo si distribuisce invece di concentrarsi.
Le giunzioni bullonate delle barre si rilassano sotto ciclaggio termico, anche quando la coppia di serraggio era perfetta in installazione. Il meccanismo e il creep: i pad di rame si ammorbidiscono e fluiscono leggermente a temperatura elevata, la forza di serraggio scende, la resistenza di contatto sale, la giunzione corre piu calda e il ciclo successivo la rilassa di piu. Negli ambienti con vibrazione, entrambi i meccanismi si combinano, rilassamento termico piu allentamento meccanico, quindi il design di giunzioni valutato a vibrazione e il design termico condividono la stessa prova di giunzione.
Le correzioni pratiche: rondelle elastiche o a tazza che mantengono la forza mentre il rame fluisce; procedure di riserraggio dopo la prima stagione termica; superfici di contatto placcate che mantengono l'interfaccia libera da ossidi; e documentazione di coppia che dice alla manutenzione come dovrebbe essere la giunzione. Una giunzione bullonata e un articolo di manutenzione, non un dettaglio da installare e dimenticare; il piano di affidabilita deve dire quando si riesamina.
La costruzione laminata stessa cicla: gli strati di rame si espandono contro il dielettrico, e nel corso di migliaia di cicli la giunzione puo micro-delaminare sui bordi del laminato. Il pericolo non e strutturale, e elettrico: un bordo delaminato diventa un vuoto, e un vuoto in un laminato ad alta tensione e un sito di scariche parziali. La tensione di inizio delle scariche parziali scende man mano che il vuoto cresce, e il guasto appare come perdita o scarica anni dopo l'installazione. Per questo la sigillatura dei bordi e la laminazione senza vuoti sono caratteristiche di affidabilita, non cosmetiche.
Per la costruzione di barre laminate multistrato, la qualita della laminazione si mostra nella prova di ciclaggio termico: dopo 1.000 cicli, un buon laminato non mostra cambiamento nella tensione di inizio delle scariche parziali, mentre uno marginale mostra deriva misurabile. La nostra guida al design senza scariche parziali tratta la fisica di vuoti e bordi, e la guida alle prove di isolamento le misurazioni che catturano la deriva.
Il menu di prove di affidabilita per assiemi di barre segue le norme che l'industria dell'elettronica di potenza usa gia. Cicli di temperatura secondo IEC 60068-2-14 con rampe, tempi di mantenimento e numeri di cicli definiti; power cycling secondo la metodologia esaminata nella letteratura IEEE con lo swing di temperatura di giunzione o connessione come variabile di controllo; cicli di umidita (IEC 60068-2-30 o IEC 60068-2-38) dove applica l'operazione esterna; e vibrazione secondo IEC 60068-2-6/2-64 per trasporto e ambienti operativi. Il piano di prove deve dichiarare il criterio di guasto, quanta deriva di resistenza di contatto o quale cambiamento della tensione di inizio scariche parziali costituisca un guasto, prima che corra il primo ciclo.
La revisione IEEE del power cycling nota che le prove di power cycling prevedono la vita dei componenti nei convertitori di potenza e che i circuiti di misura di V_CE_ON e V_F sono il percorso standard di monitoraggio della condizione durante la prova. La stessa logica si applica a un programma di barre: definire l'indicatore, misurarlo durante la prova e pubblicare la curva con la scheda tecnica.
Cinque regole di design dominano l'affidabilita sotto ciclaggio termico. Primo, minimizzare il range di temperatura ciclata nelle interfacce: ogni riduzione di 10 gradi circa raddoppia la vita a fatica di molti materiali, quindi raffreddare la giunzione e una misura di affidabilita, non solo un conforto di derating. Secondo, compensare i coefficienti dove possibile: giunzioni in alluminio su barre in alluminio, rame su rame e ferramenta che si colloca tra i CTE dei pezzi che tiene. Terzo, distribuire lo sforzo: raggi generosi, aree di contatto piu grandi, bullonatura distribuita. Quarto, proteggere l'interfaccia: placcatura che resta libera da ossidi, sigillatura che tiene l'umidita fuori dalla giunzione. Quinto, pianificare l'ispezione: giunzioni accessibili, coppia documentata e un punto di monitoraggio dove resistenza o temperatura possano misurarsi in operazione.
La nostra lista di controllo DFM contiene i punti relativi all'affidabilita, e la guida di design le regole di layout; insieme danno il livello di disegno di questo articolo.
Gli acquirenti di barre per applicazioni intensive di cicli, trazione EV, container di storage, azionamenti industriali, gondole eoliche, devono mettere le evidenze di affidabilita nella RFQ: il piano di prove di ciclaggio termico, il numero di cicli obiettivo, i criteri di guasto e gli indicatori di monitoraggio. Un fornitore che puo mostrare dati di 1.000 cicli con resistenza di contatto stabile fa un'offerta diversa da uno che cita solo la classificazione statica. La guida alla valutazione dei fornitori pesa queste evidenze accanto a prezzo e tempi.
Per i programmi EV e automotive, il requisito c'e gia via aspettative di qualificazione tipo AEC; per le applicazioni industriali e di storage, la disciplina si sta allineando. Gli acquirenti che la aggiungono ora sono quelli che evitano l'anno di garanzia.
L'indicatore piu affidabile di una giunzione di sbarra che si affatica e la deriva: resistenza di contatto crescente, temperatura di giunzione crescente rispetto alla linea di base o tensione di inizio scariche parziali decrescente in un laminato ad alta tensione. Tutti e tre sono misurabili in operazione con i giusti agganci di design: un pad di rilevamento sulla sbarra, una giunzione accessibile, un punto di misura delle scariche parziali. Il programma di qualita dietro un ordine di barre deve includere le istruzioni di monitoraggio, non solo il certificato di prova.
In pratica, la scansione a infrarossi alla messa in servizio e a ogni servizio annuale cattura presto le giunzioni calde; la misura di resistenza le cattura prima, ma richiede accesso. La combinazione, scansione alla messa in servizio, scansione annuale e verifica di coppia dopo la prima stagione termica, e la versione economica del monitoraggio della condizione che cattura il 90 per cento dei guasti da ciclaggio prima che siano guasti.
Il ciclaggio termico in una barra è guidato da due fonti di calore: il ciclo ambiente e il ciclo di carico. Il ciclo di carico è quello che il progettista controlla, ed è governato dalla densità di corrente. A un giunto di terminale, la corrente si ammassa nell'area di contatto; la perdita risultante riscalda il giunto; l'aumento di temperatura aumenta la resistenza di contatto (la resistività del rame sale con la temperatura); e il giunto più caldo dissipa più perdita, un loop di retroazione che gira più caldo della barra circostante. Un giunto dimensionato per 30°C di aumento alla media della barra può girare a 60°C al contatto, esattamente l'escursione di temperatura che affatica l'interfaccia.
Le risorse di ampacità e di ripartizione di corrente coprono il lato del dimensionamento; il lato dell'affidabilità è lo stesso calcolo visto dall'interfaccia. Se l'area di contatto è troppo piccola, nessuna placcatura o coppia salverà il giunto dalla fatica da ciclaggio.
Un modello di campo ricorrente nei rack di stoccaggio energetico illustra il meccanismo. Le barre dei rack dimensionate per 30°C di aumento a 25°C ambiente girano bene il primo anno; nel secondo anno, pochi terminali bullonati mostrano temperatura elevata alla scansione annuale; entro il terzo anno, quei terminali vengono ri-serbati e alcune linguette sostituite. La causa principale è il ciclo giornaliero del container: la carica diurna riscalda la barra a 55-65°C, lo spegnimento notturno la raffredda a 20°C, e l'escursione di 40°C si ripete quotidianamente, circa 1.400 cicli alla fine del secondo anno, abbastanza per allentare un giunto M8 serrato in modo marginale.
La correzione è la combinazione che questa guida raccomanda: area di contatto più grande, rondelle a molla per mantenere la forza di serraggio, ri-serratura al servizio di un anno e una linea di base di commissioning così che la deriva sia visibile. L'articolo sul link DC dello stoccaggio copre il lato elettrico; la lezione di affidabilità è che il ciclo giornaliero è una prova che gira indipendentemente dal fatto che il prodotto sia stato qualificato per essa.
L'alluminio presenta un caso CTE speciale: si espande di circa 23 ppm/K contro i 17 ppm/K del rame e i 12 ppm/K dell'acciaio, e il suo film di ossido si riforma a ogni interfaccia disturbata. Un giunto alluminio-rame sotto ciclaggio termico vede l'espansione differenziale più il problema dell'ossido, e l'interfaccia affatica più velocemente di un giunto tra metalli simili. Dove l'alluminio appare su percorsi non critici o dove il peso conta, il design dovrebbe gestire il disallineamento: pezzi di transizione bimetallici, connessioni a molla, aree di contatto più grandi e placcatura che inibisce la ri-ossidazione.
La nostra risorsa rame contro alluminio copre il compromesso a livello di conduttore; la regola di affidabilità è che ogni interfaccia di metalli dissimili è una voce di manutenzione con un intervallo di ispezione definito. La scelta di placcatura, barriere di nichel, finiture di stagno, fa parte della gestione del CTE e della corrosione allo stesso giunto.
Le prove a livello di componente provano il pezzo; le condizioni a livello di sistema decidono il servizio reale. Una barra può superare 1.000 cicli a 60°C di escursione al banco e fallire comunque in un container dove l'escursione è di 45°C ma la vibrazione è presente, o dove l'umidità ambiente accelera il degrado dell'interfaccia. La qualificazione di affidabilità dovrebbe quindi combinare la prova termica con le condizioni reali del sistema: il profilo termico dell'armadio, la vibrazione di montaggio e il programma di servizio. Le guide sulla vibrazione e sull'umidità esterna coprono le altre due gambe dello stesso triangolo di qualificazione.
Per gli acquirenti, la richiesta è un piano di prova combinato invece di tre certificati separati: ciclaggio termico sull'assemblaggio come montato, con umidità dove si applica il servizio esterno, e vibrazione dove l'applicazione lo richiede. I pezzi che passano singolarmente e falliscono insieme è la lacuna di qualificazione più comune dell'industria.
L'affidabilità è in definitiva una questione di calendario: quanti anni di servizio sopravvive l'assemblaggio? La scorciatoia ingegneristica è la relazione di Coffin-Manson, la vita a fatica scala con l'escursione di temperatura a una potenza, tipicamente circa meno 2 a meno 3 per la saldatura. Questo rende l'escursione la variabile dominante: ridurre un'escursione da 60°C a 45°C può approssimativamente raddoppiare o triplicare la vita, e ridurla a 30°C può moltiplicarla più volte. La stessa fisica che rende utile la regola dei 10°C rende facile giustificare l'investimento in raffreddamento.
Per un programma di barra personalizzata, la stima della vita dovrebbe essere dichiarata con l'ipotesi di escursione: progettata per 5.000 cicli a 50°C di escursione è una dichiarazione testabile, mentre progettata per 20 anni è una speranza senza ciclo di servizio. I nostri documenti su cortocircuito e termici definiscono insieme il servizio meccanico completo che copre la stima della vita.
Il fascicolo di affidabilità che viaggia con un ordine di barre dovrebbe contenere: il piano di prova, i conteggi dei cicli e i criteri di guasto, gli indicatori di monitoraggio (resistenza di contatto, temperatura, innesco PD), la stima della vita con l'ipotesi di escursione, e le raccomandazioni di servizio, intervallo di ri-serratura, punti di ispezione, criteri di sostituzione. Gli acquirenti che ricevono questo fascicolo possono mettere la barra su un programma di manutenzione invece di scoprire la fatica sul campo.
La nostra pagina qualità descrive il controllo di prova e documentale dietro il fascicolo, e la visita in fabbrica mostra l'attrezzatura di prova del ciclaggio. La disciplina è semplice: dichiarare il servizio, provare il servizio e pubblicare ciò che è stato provato. Questo è l'intero contratto di affidabilità tra un fornitore di barre e un costruttore di convertitori.
Quanti cicli deve sopravvivere una sbarra? Dipende dall'applicazione: gli azionamenti industriali specificano tipicamente centinaia a migliaia di cicli; lo storage automotive e connesso alla rete puo richiedere migliaia con criteri di guasto definiti. Le giunzioni bullonate o saldate sono migliori sotto cicli? Le saldate non hanno rilassamento ma concentrano lo sforzo nel dito; le bullonate possono riserrarsi ma si rilassano per creep. La risposta giusta dipende dallo swing di temperatura e dal piano di manutenzione. Come so se la mia sbarra si sta affaticando? Misurate la deriva di resistenza di contatto o temperatura di giunzione contro la linea di base di messa in servizio. Il design puo correggere i problemi di ciclaggio? Quasi sempre: raffreddare l'interfaccia e distribuire lo sforzo sono i due cambi piu efficaci. Contattate il nostro team di ingegneria per una revisione di affidabilita del vostro layout.
Una connessione di barra è buona quanto il suo giunto. Le saldature ultrasuoni raggiungono
Leggi l’articolo
Un giunto imbullonato di una barra si guasta in uno dei due modi: la vibrazione lo allenta
Leggi l’articolo
Il progetto termico di una barra decide la sua vera portata. La convezione naturale dissip
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate profilo di corrente, classe di tensione e tipi di terminali — i nostri ingegneri rispondono entro un giorno lavorativo.