Chất lượng đầu nối thường được đánh giá bằng cảm giác: thợ lắp siết tới khi thấy vừa, và mối hoặc sống sót hoặc quay lại bảo hành. Cách đó chạy tới khi một chương trình đạt khối lượng, hoặc khi một khách hàng hỏi bằng chứng. Cửa sổ mô-men và giới hạn kéo biến cảm giác đó thành một đặc tính mà dây chuyền có thể giữ.
Chất lượng đầu nối thường được đánh giá bằng cảm giác: thợ lắp siết tới khi thấy vừa, và mối hoặc sống sót hoặc quay lại bảo hành. Cách đó chạy tới khi một chương trình đạt khối lượng, hoặc khi một khách hàng hỏi bằng chứng. Cửa sổ mô-men và giới hạn kéo biến cảm giác đó thành một đặc tính mà dây chuyền có thể giữ.
Một kiểm tra mô-men hỏi xem bộ chặn có mang được tải kẹp mà thiết kế giả định hay không. Một thử kéo hỏi xem mối nối — bộ chặn cộng đầu nối cộng thanh cái — có chống chịu được tải cơ khí mà lắp đặt sẽ đặt lên hay không. Hai thứ liên quan nhưng không thay thế được, và một chương trình chỉ làm một trong hai đang có một điểm mù.
Mô-men đơn thuần có thể được thỏa mãn bởi một mối chặt nhưng có diện tích tiếp xúc kém: một ba dưới vòng đệm, một mặt đầu nối không phẳng, hay một stud chạm đáy trong một lỗ bả. Kéo đơn thuần có thể được thỏa mãn bởi một mối giữ được cơ khí nhưng có điện trở cao, vì thử kéo đo lực, không đo micro-ohm.
Tiêu chuẩn nghiệm thu vì vậy có ba phép đo, không phải hai: mô-men áp dụng, điện trở tiếp điểm kết quả, và giới hạn kéo hay đẩy cơ khí. Mỗi phép có kế hoạch mẫu và hồ sơ riêng, và cùng nhau chúng mô tả một mối nối chứ không phải một thao tác.
Bối cảnh đo đạc cho cách điện là tách biệt; xem nghiệm thu hipot và phóng điện cục bộ.

Cửa sổ mô-men nên đến từ dữ liệu của nhà cung cấp bộ chặn cho tổ hợp cụ thể stud, vòng đệm, đai ốc và vật liệu ghép, điều chỉnh cho thực tế rằng một mối nối thanh cái thường là một mối nối vật liệu mềm. Đồng và nhôm biến dạng dưới vòng đệm, nên tải kẹp suy giảm sau khi siết; mô-men ban đầu phải tính tới sự giãn ra đó chứ không đặt ở giá trị tối đa của bộ chặn.
Với các stud M6 và M8 dùng trên hầu hết thanh cái nhiều lớp, các cửa sổ công bố thường nằm trong khoảng 8–12 N·m cho M6 và 18–25 N·m cho M8, với M10 và M12 cao hơn. Đó là điểm khởi đầu, không phải giá trị phổ quát: cửa sổ đúng phụ thuộc cấp stud, bôi trơn ren, loại vòng đệm và vật liệu đầu nối. Một đai ốc thép khô trên một stud thép không gỉ và một đai ốc bôi trơn trên cùng stud không tạo cùng tải kẹp ở cùng mô-men.
Cửa sổ nên được nêu như một danh định với một dung sai, kiểm chứng trên phần cứng thực, và ghi trên bản vẽ. "Siết chắc chắn" không phải một đặc tính, và đó là cụm từ tạo ra biến thiên lớn nhất giữa các ca.
Một lỗi thiết kế phổ biến là lấy cửa sổ mô-men từ bảng công bố của nhà sản xuất bulong cho thép kết cấu, rồi áp thẳng vào đầu nối đồng. Bảng đó giả định hai mặt thép cứng, không co giãn; trên một đầu nối đồng, vật mềm sẽ chảy dưới vòng đệm ngay sau khi siết, và tải kẹp thực tế rơi xuống nhanh. Vì vậy, với mọi ứng dụng thanh cái, nên giảm mô-men danh định so với giá trị áp dụng cho mối nối thép, rồi kiểm chứng lại bằng cách đo điện trở tiếp điểm trên một mẫu. Cách làm này tránh cả hai nguy cơ: siết quá làm lún mặt đồng, và siết thiếu làm điện trở cao.
Các lựa chọn đầu nối mà các cửa sổ này áp dụng được liệt kê trong kết nối thanh cái.
Có hai cách kiểm chứng mô-men, và chúng trả lời các câu hỏi khác nhau. Cách thứ nhất là điều khiển lắp ráp bằng một cờ lê mô-men đã hiệu chuẩn hoặc một bộ vặn định trước, và ghi cài đặt chứ không ghi kết quả. Đây là kiểm soát sản xuất: nó chống siết quá và siết thiếu nhưng không chứng minh mỗi mối nhận được đúng mô-men định trước.
Cách thứ hai là đo mô-men bẻ trên một mẫu: siết tới danh định, đánh dấu đai ốc và vòng đệm, rồi sau một khoảng xác định áp mô-men theo chiều siết và ghi giá trị mà tại đó bắt đầu chuyển động. Một giá trị bẻ dưới cửa sổ chỉ ra giãn lỏng hay một vấn đề ren; một giá trị cao hơn xa chỉ ra gắn kết hay một bộ chặn chạm đáy.
Thử bẻ phá vỡ khả năng truy xuất của mối nối theo nghĩa là mối giờ đã được siết lại, nên nó thuộc về một mẫu bị loại hay làm lại, không bao giờ trên phần cứng đã giao. Sự phân biệt đó phải được nói rõ trong chỉ dẫn kiểm tra, nếu không một kiểm tra viên có thiện chí sẽ thử mọi mối và không giao đúng cái nào.
Một thử kéo áp một lực dọc trục lên đầu nối và ghi lực tại đó mối nối bị chảy trượt, trượt hay hỏng. Với một đầu nối stud, đường đi lực qua stud vào thanh cái; với một vấu hàn, qua mối hàn; với một đầu nối lưỡi, qua crimp hay mối hàn thiếc. Mỗi loại có một chế độ hỏng dự kiến khác, và giới hạn nghiệm thu nên nêu rõ chế độ nào được chấp nhận.
Một đặc tính điển hình nêu một lực kiểm chứng chứ không phải lực phá hủy: mối phải chịu được một lực xác định trong một thời gian xác định mà không chuyển động, biến dạng hay đổi điện trở quá một giới hạn. Đó là một thử sản xuất hữu ích hơn một kéo phá hủy tới hỏng, vì nó có thể áp trên một mẫu và kết quả là đạt hay trượt chứ không phải một con số cần diễn giải.
Lực kiểm chứng nên được dẫn xuất từ lắp đặt, không chọn tùy tiện. Một thanh cái trong một giá cố định thấy lực cầm tay và rung; một thanh cái trong pack truyền động thấy gia tốc và sốc. Tiêu chuẩn áp dụng cho ứng dụng đặt hệ số gia tốc, và lực kiểm chứng theo đó suy ra từ khối lượng đầu nối và phần cứng gắn kèm.
Tải lắp đặt theo ứng dụng được mô tả trong đường sắt và ứng dụng EV.
Hai mối có thể vượt cả mô-men và kéo mà vẫn chênh nhau gấp ba lần về điện trở tiếp điểm. Đo nó cần phương pháp bốn dây: một nguồn dòng qua mối và một cảm biến áp riêng tại các điểm xác định, để điện trở của đầu dò và dây dẫn không lọt vào kết quả. Phép đo thường được báo cáo bằng micro-ohm ở một dòng xác định, và giới hạn được đặt bởi mức tăng nhiệt mà mối có thể tạo ra ở dòng định mức.
Giới hạn thực tế cho một mối đồng bulong ở tình trạng tốt nằm trong khoảng micro-ohm thấp, và tiêu chí nghiệm thu nên là một giá trị tối đa, không phải một giá trị điển hình. Một mối đo 20 µΩ ở nơi thiết kế giả định 10 µΩ sẽ chạy nóng hơn đáng kể ở 1.000 A, và nhiệt nằm đúng nơi cách điện mỏng nhất.
Điện trở tiếp điểm còn cho dây chuyền một cách phát hiện các vấn đề mà kiểm soát mô-men không thể: một ba, một mặt dính bẩn, một vòng đệm lắp ngược hay một lỗi mạ. Đó là các hỏng vượt qua cờ lê mà trượt trên hiện trường.
Thực tế đo đạc trên dây chuyền cho thấy, ngay cả khi mọi thợ cùng dùng một cờ lê hiệu chuẩn, điện trở tiếp điểm giữa các mối vẫn có thể chênh nhau tới ba lần nếu không có kiểm tra. Biến thiên đó không đến từ cờ lê, mà đến từ tình trạng bề mặt: một vết dầu mỏng trên mặt đầu nối, một hạt mạ bong, hay một vòng đệm để lâu trong kho có thể làm ôxy hóa nhẹ. Đo điện trở tiếp điểm trên mẫu bắt được những khác biệt tinh tế mà mô-men không thể nhìn thấy, và nó là lý do phép đo này không nên coi là tùy chọn cho các ứng dụng dòng cao.
Hệ quả nhiệt của một mối điện trở cao được đề cập trong quản lý nhiệt.
Kế hoạch lấy mẫu nên theo rủi ro quy trình, không theo số bộ phận. Một mối được tạo bởi một bộ vặn định trước đã hiệu chuẩn trên một quy trình ổn định là một rủi ro khác với một mối lắp tay bằng cờ lê mô-men và một thợ đang chuyển ca. Mẫu đầu có thể được kiểm chứng bằng audit; mẫu thứ hai cần một mẫu mỗi ca.
Một kế hoạch sản phẩm khả dụng dùng ba tầng. Mọi mối: mô-men kiểm soát bằng một dụng cụ đã hiệu chuẩn và ghi cài đặt. Mọi lô: điện trở tiếp điểm trên một mẫu kích cỡ theo lô, với nghiệm thu không hỏng cho mối nối tới hạn an toàn và một AQL xác định cho các mối khác. Mọi thay đổi: một kéo phá hủy và một kiểm tra mô-men bẻ khi một bộ chặn, vòng đệm, mạ hay nhà cung cấp đầu nối đổi.
Kích cỡ mẫu bản thân có thể khiêm tốn nếu quy trình được kiểm soát. Quan trọng là mẫu được ngẫu nhiên trong lô và hồ sơ định danh được lô. Một thử không buộc được vào một lô hàng là một thử không chứng minh gì về lô hàng.
Phần cứng quanh mối là một phần của mối. Một vòng đệm phẳng phân tán tải kẹp; một vòng đệm xẻ thêm một lò xo có thể sống sót chu kỳ nhiệt hay không; một vòng đệm mặt bích răng cưa cắn vào lớp mạ và có thể cải thiện tiếp xúc điện trong khi làm hỏng hàng rào ăn mòn. Mỗi lựa chọn đổi cửa sổ mô-men và kết quả kéo.
Với đầu nối thanh cái, đặc tính phổ biến là một vòng đệm phẳng tôi cứng cộng một vòng đệm lò xo hay Belleville, với cấp stud khớp với đai ốc để tránh gắn kết. Stud thép không gỉ phổ biến vì chống ăn mòn nhưng có độ dẫn thấp hơn đồng thau hay hợp kim đồng, đó là lý do stud không phải đường dẫn dòng ưu tiên và mối dựa vào tiếp xúc mặt-với-mặt.
Lớp mạ trên đầu nối cũng quan trọng ở đây. Thiếc trên đồng là mặc định và ứng xử đoán trước dưới tải kẹp; bạc có điện trở thấp hơn nhưng xỉn màu và thường dành cho các hệ tiếp xúc cụ thể. Trộn bề mặt mạ và trần trong cùng một mối là một tế bào ăn mòn, và đó là loại chi tiết sống sót qua thử nhà máy mà trượt trong lắp đặt ẩm.
Một thực hành ngày càng phổ biến trong ngành là dùng một vòng đệm Belleville thay vì vòng đệm phẳng và lò xo đơn lẻ. Belleville không chỉ giữ tải kẹp trong dải nhiệt rộng, mà còn cho phép đo trực quan độ giãn nở: khi vòng bị nén phẳng quá mức, kỹ thuật viên biết rằng tải kẹp đã rơi và mối cần được siết lại. Đối với các thanh cái dùng trong BESS hay ô tô, nơi chu kỳ nhiệt lặp lại hàng nghìn lần, Belleville thường là khoản đầu tư đáng giá so với chi phí một lần thu hồi mối lỏng.
Các thiết kế đầu nối stud, lưỡi và hàn được so sánh trong gia công đầu nối.
Một mối đo đúng ở nhiệt độ phòng có thể mất tải kẹp sau vài trăm chu kỳ nhiệt, vì đồng và bộ chặn nở ở các hệ số khác nhau và vật liệu mềm dưới vòng đệm bị chảy creep. Kết quả là một mối đã qua nghiệm thu mà sau đó chạy nóng.
Thử bắt được điều này là một kiểm tra giữ mô-men sau một hồ sơ chu kỳ xác định: làm nóng cụm tới mức tăng nhiệt định mức, giữ, làm nguội, lặp lại, rồi đo mô-men bẻ trên một mẫu. Mất hơn một phần trăm định nghĩa so với giá trị ban đầu chỉ ra rằng chồng vòng đệm hay mô-men ban đầu không đủ cho ứng dụng.
Vòng đệm Belleville hay sóng là biện pháp giảm thiểu thường gặp vì chúng giữ tải kẹp xuyên suốt dải nở. Đặc tính của chúng thuộc về bản vẽ, kèm thứ tự chồng và chiều cao lắp, bởi một vòng đệm lắp sai thứ tự còn tệ hơn không có vòng đệm nào.
Thực hành thử chu kỳ được trình bày trong độ tin cậy chu kỳ nhiệt.
Văn bản nghiệm thu nên đủ ngắn để dùng trên dây chuyền và đủ cụ thể để audit được. Nó cần năm yếu tố: cấu hình mối nối với một tham chiếu bản vẽ, cửa sổ mô-men kèm yêu cầu dụng cụ và hiệu chuẩn, giới hạn điện trở tiếp điểm kèm phương pháp đo, lực kéo hay kiểm chứng kèm kế hoạch mẫu, và hồ sơ buộc kết quả vào một lô.
Hai yếu tố nữa làm nó dùng được xuyên các ca: một tiêu chí nghiệm thu thị giác — có vòng đệm, đúng hướng, không ba, không nứt cách điện tại đầu nối — và một đường không phù hợp nói rõ điều gì xảy ra với một mối trượt. Làm lại một mối trượt thường nghĩa là thay phần cứng, không phải siết lại, vì lớp mạ và đồng đã bị biến dạng.
Tiêu chuẩn cũng nên nêu điều không được phép: bộ vặn tác động trên đầu nối, bôi trơn không được chỉ định trên bản vẽ, tái dùng vòng đệm đã biến dạng, và siết một mối đã qua nhiệt mà không kiểm tra. Những lệnh cấm đó ngăn nhiều hỏng hơn bất kỳ thử nào.
Một lỗi tinh tế thường thấy là thợ lặn thêm dầu hay mỡ vào ren để siết dễ hơn, ngay cả khi bản vẽ không yêu cầu. Việc đó làm hệ số ma sát giảm, và cùng một cờ lê ở cùng cài đặt sẽ tạo ra tải kẹp cao hơn dự kiến, đôi khi vượt ngưỡng chảy của đồng hoặc làm nứt mặt đầu nối. Vì vậy tiêu chuẩn nên cấm mọi bôi trơn không được chỉ định, và nếu cần bôi trơn, phải dùng đúng loại nhà cung cấp bộ chặn khuyến nghị và ghi rõ trong đặc tính.
Các yêu cầu cấp hệ thống nằm trong trung tâm tiêu chuẩn, và kiểm soát quy trình trên trang chất lượng.
Hồ sơ cho mỗi lô nên mang mã hàng, lô hay batch, định danh dụng cụ mô-men và ngày hiệu chuẩn, kết quả mẫu cho điện trở tiếp điểm và kéo, thợ hay tổ, và ngày. Nếu mối nối tới hạn an toàn, hồ sơ cũng nên mang lô bộ chặn.
Mục đích không phải giấy tờ. Nó là khoanh vùng: khi một khách hàng báo một mối nóng, câu hỏi đầu tiên là lô nào bị ảnh hưởng, và một hồ sơ buộc dữ liệu mô-men và điện trở vào một lô hàng trả lời được trong vài phút. Một hồ sơ chỉ ghi "đã kiểm tra" không trả lời gì.
Thời gian giữ hồ sơ khác nhau theo khách hàng và quy định, nhưng quy tắc thực tiễn là giữ hồ sơ suốt đời chương trình cộng thời gian bảo hành. Hồ sơ điện tử xuất được đáng giá hơn giấy phải tìm kiếm, đặc biệt khi audit khách hàng đến kèm một yêu cầu mẫu.
Hồ sơ audit rộng hơn được mô tả trong danh sách kiểm tra audit nhà máy.
Năm hỏng đủ phổ biến để gọi tên. Một ba hay mảnh vụn dưới vòng đệm giảm diện tích tiếp xúc trong khi mô-men đọc đúng. Một mặt đầu nối không phẳng lắc dưới tải và tạo một đường tiếp điểm điện trở cao. Một stud chạm đáy trong một lỗ bả cho một giá trị mô-men giả vì bộ chặn đang tải đáy lỗ, không phải tải mối.
Lớp mạ hỏng do một vòng đệm răng cưa hay một bộ vặn tác động lộ đồng, vốn ôxi hóa và nâng điện trở theo thời gian. Và một mối lắp với chồng vòng đệm sai mất tải kẹp sau chu kỳ dù mô-men ban đầu đúng.
Mỗi hỏng có một phương pháp phát hiện riêng. Ba được tìm bằng kiểm tra thị giác tại mặt đầu nối trước khi lắp. Độ phẳng được tìm bằng một kiểm tra thẳng hay một dấu chứng. Chạm đáy được tìm bằng cách kiểm tra chiều ăn khớp stud với độ sâu lỗ. Lớp mạ hỏng được tìm bằng kiểm tra thị giác sau khi siết. Lỗi chồng vòng đệm được tìm bằng kiểm tra bài đầu và một tiêu chuẩn thị giác line-side.
Điều đáng nói là các chế độ hỏng này hiếm khi xuất hiện đột ngột ở loạt đầu tiên; chúng thường ẩn dần trong sản xuất, khi một dây chuyền thay đổi thợ, thay đổi lô vật liệu, hoặc đơn giản là vòng đệm được lắp sai chiều. Một trong những giá trị của tiêu chuẩn nghiệm thu ba phép đo là nó tạo ra các điểm kiểm tra lặp lại, cho phép phát hiện sự trôi quy trình trong vài lô thay vì đợi tới khi khách hàng báo mối nóng. Đó là khác biệt giữa kiểm soát chất lượng phòng ngừa và khắc phục hậu quả.
Các hỏng hiện trường liên quan mối nối cũng được thảo luận trong phân tích hỏng kết nối.
Với một chương trình mới, trình tự là: định nghĩa mối nối từ tải ứng dụng, chọn phần cứng, chạy một thử mô-men-tới-bẻ và kéo bài đầu để thiết lập cửa sổ, chạy một chu kỳ nhiệt và đo lại sự giữ, rồi đóng băng bản vẽ với cửa sổ, chồng phần cứng và phương pháp kiểm tra. Chỉ rồi mới viết chỉ dẫn sản xuất.
Trình tự đó mất hai đến ba tuần và ngăn kết quả đắt nhất: một bản vẽ phát hành với một giá trị mô-men mà không ai kiểm chứng, và một dây chuyền phát hiện vấn đề tại khâu kiểm nhập của khách hàng.
Với các chương trình đã sản xuất, cùng công việc có thể làm như một nghiên cứu kiểm chứng trên phần cứng hiện tại. Nếu nghiên cứu cho thấy cửa sổ sai, thay đổi là một sửa bản vẽ cộng một chỉ dẫn dây chuyền, rẻ hơn một chiến dịch hiện trường và rẻ hơn nhiều một thu hồi.
Trình tự công nhận từ mẫu đến loạt nằm trong mua từ mẫu đến loạt.
Phương pháp kiểm tra theo loại đầu nối, và đối xử mọi đầu nối như nhau là cách một dây chuyền kết thúc bằng việc thử nhầm thứ. Bốn loại thống trị công việc thanh cái nhiều lớp, và mỗi loại có một điểm tới hạn khác.
Một đầu nối stud là một mối bộ chặn. Các điểm tới hạn là chiều ăn khớp của stud vào thanh, độ phẳng mặt tiếp xúc, chồng vòng đệm và mô-men áp dụng. Một stud được hàn hay khóa ma sát vào thanh nên được kiểm tra đẩy ra trước khi nó từng được siết, vì một stud lỏng sẽ đọc đúng trên cờ lê mô-men mà di chuyển dưới tải.
Một đầu nối lưỡi là một mối kẹp hay chèn. Các điểm tới hạn là bề dày và chiều rộng lưỡi so với đặc tính của đầu nối ghép, diện tích tiếp xúc, và lực giữ. Thử kéo ở đây là một thử đẩy ra theo chiều chèn, và giới hạn nghiệm thu đến từ tiêu chuẩn đầu nối chứ không từ bản vẽ thanh cái.
Một vấu hàn là một mối luyện kim. Các điểm tới hạn là độ thấu hàn, xốp và vùng ảnh hưởng nhiệt, và kiểm tra là thị giác cộng một thử bóc phá hủy hay mặt cắt trên một mẫu. Mô-men không liên quan vì không có bộ chặn, và một thử kéo tới lực kiểm chứng là kiểm tra sản xuất.
Một đầu nối crimp hay nén là một mối biến dạng. Các điểm tới hạn là chiều cao crimp, lực rút và hiệu chuẩn dụng cụ, và tiêu chuẩn thường là của nhà cung cấp đầu nối chứ không phải của xưởng gia công thanh cái. Trộn lẫn điều này là phổ biến: một xưởng áp một cửa sổ mô-men thanh cái lên một kết nối crimp rồi kết luận mối ổn vì bộ chặt chẽ.
Phiếu luân chuyển là nơi tiêu chuẩn nghiệm thu gặp ca. Một phiếu tốt cho một thanh cái với đầu nối bulong mang mã hàng, trình tự thao tác, cài đặt dụng cụ mô-men và ngày hiệu chuẩn của nó, chồng phần cứng với thứ tự vòng đệm, yêu cầu mẫu điện trở tiếp điểm, tiêu chí thị giác, và một trường ký tên cho mỗi thao tác.
Chế độ hỏng của một phiếu luân chuyển xấu luôn giống nhau: nó ghi rằng một thao tác đã diễn ra mà không ghi thao tác là gì. Một phiếu ghi "siết đầu nối" và một chữ ký không nói cho kiểm tra viên gì về mô-men, phần cứng hay mẫu. Nó cũng không nói gì cho ca tiếp theo, và đó là cách một quy trình trôi giữa các ca mà không ai nhận ra.
Hai lựa chọn thiết kế làm một phiếu dùng được. Đặt đặc tính cạnh thao tác chứ không trên một bản vẽ riêng mà thợ phải đi lấy, và làm đường không phù hợp hiện rõ trên phiếu để một mối trượt được ghi chứ không lặng lẽ làm lại. Cả hai đều rẻ, và cả hai đều thu hẹp khoảng cách giữa tiêu chuẩn viết và bộ phận giao.
Phiếu điện tử đáng đầu tư ở khối lượng vì chúng có thể thực thi cài đặt mô-men, tự động bắt định danh dụng cụ và xuất hồ sơ lô mà khách hàng sẽ hỏi. Ở khối lượng thấp, một phiếu giấy với đặc tính in sẵn và một bảng đếm mẫu là đủ, miễn là đặc tính thực sự được in chứ không chỉ tham chiếu. Dù giấy hay điện tử, điều cốt lõi không đổi: phiếu phải biến một thao tác cảm tính thành một dãy số đo lặp lại được, để bất kỳ ai đọc cũng tái dựng được chính xác mối nối đã được lắp như thế nào.
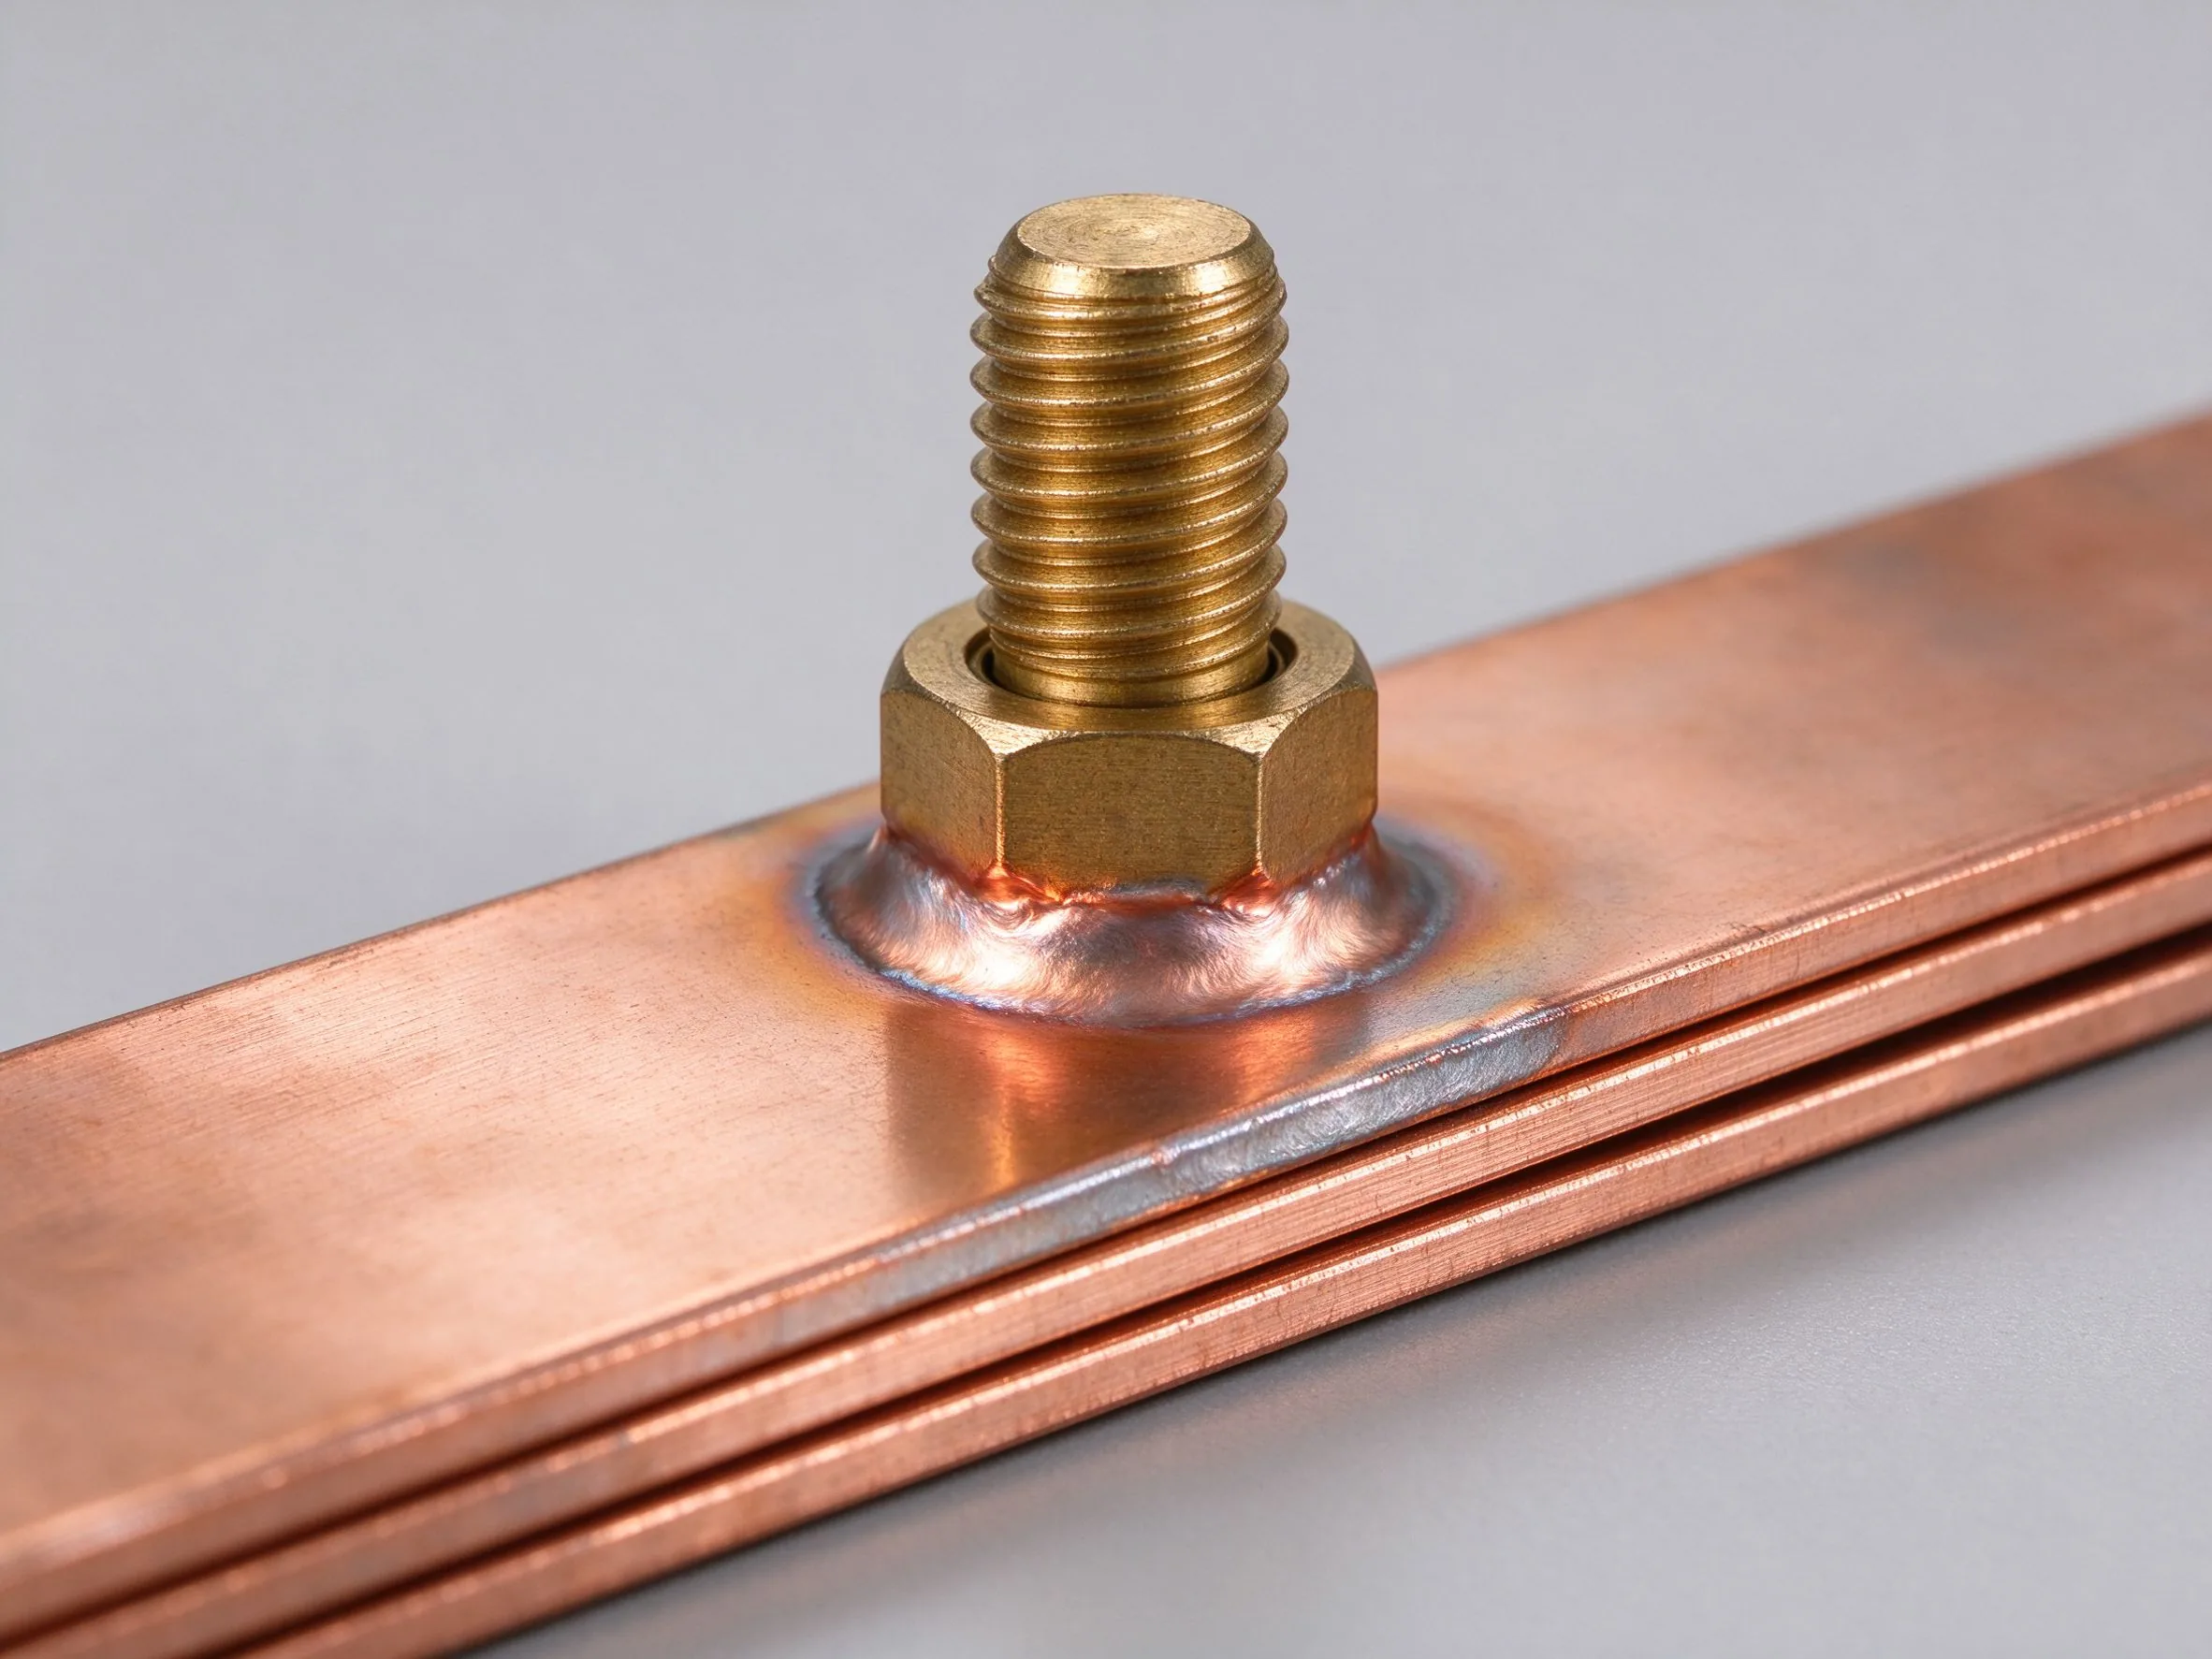
Đầu cực là nơi thanh cái ép lớp gặp thế giới bên ngoài. Hướng dẫn này đề cập trụ ren M6/M8
Đọc bài viết
Một thử hipot chứng minh cách điện không đánh thủng trong giây nó bị áp. Nó không chứng mi
Đọc bài viết
Nadia Rahman là kỹ sư chất lượng và tuân thủ với 9 năm kinh nghiệm trong hệ thống chất lượng linh kiện điện. Cô quản lý chương trình ISO 9001 và IATF 16949 của SHANYUAN, kiểm tra đầu vào và đầu ra, cùng tài liệu tuân thủ UL/IEC. Cô có bằng Cử nhân Kỹ thuật công nghiệp tại Đại học Birmingham. Cô viết
Gửi đặc tính dòng, cấp điện áp và loại đầu cực — kỹ sư của chúng tôi phản hồi trong một ngày làm việc.
