La qualité d'une borne se juge habituellement au toucher : l'ajusteur serre jusqu'à ce que cela semble bon, et le joint survit ou revient. Cela fonctionne jusqu'à ce qu'un programme atteigne le volume, ou jusqu'à ce qu'un client réclame des preuves. Les fenêtres de couple et les limites d'arrachement convertissent le toucher en une spécification qu'une ligne peut tenir.
La qualité d'une borne se juge habituellement au toucher : l'ajusteur serre jusqu'à ce que cela semble bon, et le joint survit ou revient. Cela fonctionne jusqu'à ce qu'un programme atteigne le volume, ou jusqu'à ce qu'un client réclame des preuves. Les fenêtres de couple et les limites d'arrachement convertissent le toucher en une spécification qu'une ligne peut tenir.
Un contrôle de couple demande si la fixation porte bien la force de serrage que la conception supposait. Un essai d'arrachement demande si le joint — fixation plus borne plus busbar — résiste à la charge mécanique que l'installation appliquera. Ils sont reliés mais pas interchangeables, et un programme qui ne fait que l'un deux a une angle mort.
Le couple seul peut être satisfait par un joint serré mais avec une mauvaise surface de contact : une bavure sous la rondelle, une face de borne non plane, ou un goujon en butée dans un trou borgne. L'arrachement seul peut être satisfait par un joint qui tient mécaniquement mais avec une résistance élevée, parce que l'essai d'arrachement mesure une force, et non des micro-ohms.
Le standard de réception comporte donc trois mesures, et non deux : le couple appliqué, la résistance de contact résultante, et la limite d'arrachement ou de refoulement. Chacune a son propre plan d'échantillonnage et son propre enregistrement, et ensemble elles décrivent un joint plutôt qu'une opération.
Le contexte de mesure de l'isolation est séparé ; voir la réception du test diélectrique et les décharges partielles.

La fenêtre de couple devrait provenir des données du fournisseur de fixation pour la combinaison précise goujon, rondelle, écrou et matériau récepteur, ajustée du fait qu'un joint de busbar est généralement un joint en matériau mou. Le cuivre et l'aluminium se déforment sous la rondelle, si bien que la force de serrage se relâche après le serrage ; le couple initial doit tenir compte de ce relâchement plutôt qu'être fixé au maximum de la fixation.
Pour les goujons M6 et M8 utilisés sur la plupart des barres stratifiées, les fenêtres publiées se situent couramment dans la plage 8–12 N·m pour le M6 et 18–25 N·m pour le M8, avec des valeurs plus élevées en M10 et M12. Ce sont des points de départ, et non des valeurs universelles : la bonne fenêtre dépend de la nuance du goujon, de la lubrification filetée, du type de rondelle et du matériau de la borne. Un écrou acier sec sur un goujon inox et un écrou lubrifié sur le même goujon ne produisent pas la même force de serrage à même couple.
La fenêtre doit être énoncée comme une valeur nominale avec tolérance, vérifiée sur la quincaillerie réelle, et portée sur le dessin. « Serrer fermement » n'est pas une spécification, et c'est la phrase qui produit la plus grande variation entre postes.
Les options de bornes auxquelles s'appliquent ces fenêtres sont répertoriées dans les connexions de busbar.
Il y a deux façons de vérifier le couple, et elles répondent à des questions différentes. La première consiste à contrôler l'installation avec une clé dynamométrique étalonnée ou un tournevis à valeur préréglée, et à enregistrer le réglage plutôt que le résultat. C'est un contrôle de production : il prévient le sur-serrage et le sous-serrage, mais ne prouve pas que chaque joint a reçu le couple visé.
La seconde consiste à mesurer le couple de décochage sur un échantillon : serrer à la valeur nominale, marquer l'écrou et la rondelle, puis après un intervalle défini appliquer le couple dans le sens du serrage et enregistrer la valeur à laquelle le mouvement démarre. Une valeur de décochage sous la fenêtre indique un relâchement ou un problème de filetage ; une valeur bien au-dessus indique un grippage ou une fixation en butée.
L'essai de décochage détruit la traçabilité du joint en ce sens que le joint a désormais été reserré, si bien qu'il appartient à un échantillon qui est rebuté ou repris, et jamais à la quincaillerie livrée. Cette distinction doit être explicite dans l'instruction d'inspection, sinon un inspecteur bien intentionné essaira chaque joint et n'en livrera aucun correctement.
Un essai d'arrachement applique une charge axiale à la borne et enregistre la charge à laquelle le joint cède, glisse ou rompt. Pour une borne à goujon, le chemin de charge passe par le goujon dans le busbar ; pour une cosse soudée, par la soudure ; pour une borne à lame, par le sertissage ou le joint brasé. Chacun a un mode de rupture attendu différent, et la limite de réception doit nommer le mode qui est acceptable.
Une spécification typique énonce une charge d'épreuve plutôt qu'une charge de rupture : le joint doit résister à une force définie pendant un temps défini sans mouvement, déformation ni variation de résistance au-delà d'une limite. C'est un essai de production plus utile qu'un arrachement destructif jusqu'à la rupture, parce qu'il peut être appliqué à un échantillon et que le résultat est une acceptation ou un refus plutôt qu'un chiffre exigeant interprétation.
La charge d'épreuve devrait être dérivée de l'installation, et non choisie arbitrairement. Un busbar dans un rack fixe subit des charges de manutention et des vibrations ; un busbar dans un pack de traction subit des accélérations et des chocs. La norme applicable à l'application fixe le facteur d'accélération, et la charge d'épreuve en découle pour la masse de la borne et de la quincaillerie associée.
Les charges d'installation par application sont décrites sous la rubrique ferroviaire et applications VE.
Deux joints peuvent passer le couple et l'arrachement et encore différer d'un facteur trois en résistance de contact. La mesure exige une méthode à quatre fils : une source de courant aux bornes du joint et une mesure de tension séparée en des points définis, de sorte que la résistance de la sonde et du fil n'entre pas dans le résultat. La mesure est habituellement rapportée en micro-ohms à un courant défini, et la limite est fixée par l'élévation de température que le joint peut produire au courant nominal.
La limite pratique pour un joint cuivre boulonné en bon état se situe dans la plage du micro-ohm bas, et le critère de réception devrait être un maximum, et non une valeur typique. Un joint qui mesure 20 µΩ là où la conception supposait 10 µΩ tournera nettement plus chaud à 1 000 A, et la chaleur se situe exactement là où l'isolation est la plus mince.
La résistance de contact donne aussi à la ligne un moyen de détecter les problèmes que le contrôle de couple ne peut pas : une bavure, une face contaminée, une rondelle montée à l'envers ou un défaut de dépôt. Ce sont les défaillances qui passent une clé et échouent sur le terrain.
La conséquence thermique d'un joint à haute résistance est couverte dans la gestion thermique.
Le plan d'échantillonnage devrait suivre le risque du procédé, et non le nombre de pièces. Un joint produit par un tournevis préréglé étalonné sur un procédé stable n'est pas le même risque qu'un joint assemblé à la main avec une clé dynamométrique et un opérateur mobile. Le premier peut être vérifié par audit ; le second exige un échantillon par poste.
Un plan de production opérable utilise trois niveaux. Chaque joint : couple contrôlé avec un outil étalonné et un réglage enregistré. Chaque lot : résistance de contact sur un échantillon dimensionné au lot, avec une acceptation zéro défaillance pour les joints critiques pour la sécurité et un AQL défini pour les autres. Chaque modification : un arrachement destructif et un contrôle de couple de décochage lorsqu'un fournisseur de fixation, de rondelle, de dépôt ou de borne change.
La taille de l'échantillon elle-même peut être modeste si le procédé est maîtrisé. Ce qui importe, c'est que l'échantillon soit aléatoire dans le lot et que l'enregistrement identifie le lot. Un essai qui ne peut pas être rattaché à une expédition est un essai qui ne prouve rien sur l'expédition.
La quincaillerie autour du joint fait partie du joint. Une rondelle plate répartit la force de serrage ; une rondelle coupée ajoute un ressort qui survivra ou non au cycle thermique ; une rondelle frein dentée mord dans le dépôt et peut améliorer le contact électrique tout en endommageant la barrière anti-corrosion. Chaque choix modifie la fenêtre de couple et le résultat d'arrachement.
Pour les bornes de busbar, la spécification courante est une rondelle plate trempée plus une rondelle ressort ou Belleville, la nuance du goujon étant assortie à l'écrou pour éviter le grippage. Les goujons inox sont courants pour la tenue à la corrosion mais ont une conductivité plus faible que le laiton ou l'alliage de cuivre, ce qui explique pourquoi le goujon n'est pas le chemin de courant préféré et que le joint compte sur le contact face à face.
Le dépôt sur la borne importe aussi ici. L'étain sur cuivre est la norme et se comporte de façon prévisible sous la force de serrage ; l'argent a une résistance plus faible mais se ternit et est habituellement réservé à des systèmes de contact spécifiques. Mélanger des surfaces déposées et nues dans un même joint est une pile de corrosion, et c'est le genre de détail qui survit à un essai usine et échoue dans une installation humide.
Les conceptions de bornes à goujon, lame et soudure sont comparées dans l'usinage de bornes.
Un joint qui se mesure correctement à température ambiante peut perdre de la force de serrage après quelques centaines de cycles thermiques, parce que le cuivre et la fixation se dilatent à des taux différents et que le matériau mou sous la rondelle flue. Le résultat est un joint qui a passé la réception et tourne plus chaud plus tard.
L'essai qui attrape cela est un contrôle de couple retenu après un profil de cycle défini : chauffer l'ensemble à son élévation de température nominale, maintenir, refroidir, répéter, puis mesurer le couple de décochage sur un échantillon. Une perte de plus qu'un pourcentage défini de la valeur initiale indique que l'empilement de rondelles ou le couple initial est inadéquat pour l'application.
Les rondelles Belleville ou ondulées sont l'atténuation habituelle parce qu'elles maintiennent la force de serrage sur toute la plage de dilatation. Leur spécification appartient au dessin, avec l'ordre de l'empilement et la hauteur installée, parce qu'une rondelle montée dans le mauvais ordre est pire qu'aucune rondelle.
La pratique des essais de cyclage est exposée dans la fiabilité du cyclage thermique.
Le document de réception devrait être assez court pour être utilisé sur la ligne et assez précis pour être auditable. Il a besoin de cinq éléments : la configuration du joint avec une référence de dessin, la fenêtre de couple avec l'exigence d'outil et d'étalonnage, la limite de résistance de contact avec la méthode de mesure, la charge d'arrachement ou d'épreuve avec le plan d'échantillonnage, et l'enregistrement qui rattache le résultat à un lot.
Deux éléments de plus le rendent utilisable d'un poste à l'autre : un critère d'acceptation visuel — rondelle présente, orientation correcte, absence de bavures, absence d'isolation fissurée à la borne — et un parcours de non-conformité qui indique ce qu'il advient d'un joint défaillant. La reprise d'un joint défaillant signifie généralement remplacer la quincaillerie, et non resserrer, parce que le dépôt et le cuivre ont déjà été déformés.
Le standard devrait aussi énoncer ce qui n'est pas autorisé : les visseuses à choc sur les bornes, la lubrification non spécifiée sur le dessin, la réutilisation de rondelles déformées, et le serrage d'un joint déjà passé en température sans inspection. Ces interdictions préviennent plus de défaillances que n'importe quel essai.
Les exigences de niveau système se trouvent dans le hub des normes, et le contrôle de procédé sur la page qualité.
L'enregistrement pour chaque lot devrait porter la référence pièce, le lot, l'identification de l'outil de couple et sa date d'étalonnage, les résultats d'échantillon pour la résistance de contact et l'arrachement, l'opérateur ou la cellule, et la date. Si le joint est critique pour la sécurité, l'enregistrement devrait aussi porter le lot de fixation.
Le but n'est pas la paperasse. Il est le confinement : lorsqu'un client signale un joint chaud, la première question est de savoir quels lots sont touchés, et un enregistrement qui rattache les données de couple et de résistance à une expédition répond en quelques minutes. Un enregistrement qui dit seulement « contrôlé » ne répond à rien.
Les durées de conservation varient selon le client et la réglementation, mais la règle pratique est de conserver les enregistrements pour la durée de vie du programme plus la période de garantie. Les enregistrements électroniques exportables valent mieux que le papier qu'il faut fouiller, en particulier lorsque l'audit du client arrive avec une demande d'échantillon.
Le dossier d'audit élargi est décrit dans la liste de contrôle d'audit usine.
Cinq défaillances sont assez courantes pour être nommées. Une bavure ou un copeau sous la rondelle réduit la surface de contact pendant que le couple affiche correctement. Une face de borne non plane bascule sous charge et produit un contact linéique à haute résistance. Un goujon en butée dans un trou borgne donne une lecture de couple fausse parce que la fixation charge le fond du trou, et non le joint.
Un endommagement du dépôt par une rondelle dentée ou une visseuse à choc expose le cuivre, qui s'oxyde et voit sa résistance monter avec le temps. Et un joint assemblé avec le mauvais empilement de rondelles perd de la force de serrage après cyclage même si le couple initial était correct.
Chacune de ces défaillances a une méthode de détection spécifique. Les bavures sont trouvées par inspection visuelle sur la face de la borne avant assemblage. La planéité est trouvée par un contrôle d'équerre ou une marque de témoin. La butée est trouvée en vérifiant l'engagement du goujon par rapport à la profondeur du trou. L'endommagement du dépôt est trouvé par inspection visuelle après serrage. Les erreurs d'empilement de rondelles sont trouvées par un contrôle sur premier article et un standard visuel au poste.
Les défaillances terrain liées aux joints sont aussi discutées dans l'analyse de défaillance de connexion.
Pour un nouveau programme, la séquence est : définir le joint à partir des charges de l'application, choisir la quincaillerie, mener un essai de couple-décochage et d'arrachement sur premier article pour établir la fenêtre, mener un cyclage thermique et remesurer la rétention, puis figer le dessin avec la fenêtre, l'empilement de quincaillerie et la méthode d'inspection. Ce n'est qu'ensuite qu'on rédige l'instruction de production.
Cette séquence prend deux à trois semaines et prévient l'issue la plus coûteuse : un dessin diffusé avec une valeur de couple que personne n'a vérifiée, et une ligne de production qui découvre le problème au contrôle réception du client.
Pour les programmes déjà en production, le même travail peut être mené comme une étude de validation sur la quincaillerie actuelle. Si l'étude montre que la fenêtre est erronée, la modification est une révision de dessin plus une instruction de ligne, ce qui est moins cher qu'une campagne terrain et beaucoup moins cher qu'un rappel.
La séquence de qualification de l'échantillon à la série est dans l'achat de l'échantillon à la série.
La méthode d'inspection suit le type de borne, et traiter toutes les bornes de la même façon est la manière dont une ligne finit par essayer la mauvaise chose. Quatre types dominent le travail sur barres stratifiées, et chacun a un point critique différent.
Une borne à goujon est un joint de fixation. Les points critiques sont l'engagement du goujon dans la barre, la planéité de la face de contact, l'empilement de rondelles et le couple appliqué. Un goujon soudé ou verrouillé par friction dans la barre devrait être contrôlé en refoulement avant même d'être serré, parce qu'un goujon desserré affichera correctement à la clé dynamométrique et bougera sous charge.
Une borne à lame est un joint serré ou inséré. Les points critiques sont l'épaisseur et la largeur de la lame par rapport à la spécification du connecteur récepteur, la surface de contact et la force de rétention. L'essai d'arrachement ici est un essai de refoulement dans le sens de l'insertion, et la limite de réception provient de la norme du connecteur plutôt que du dessin du busbar.
Une cosse soudée est un joint métallurgique. Les points critiques sont la pénétration de la soudure, la porosité et la zone affectée thermiquement, et l'inspection est visuelle plus un pelage destructif ou une coupe sur échantillon. Le couple est sans objet puisqu'il n'y a pas de fixation, et un essai d'arrachement à charge d'épreuve est le contrôle de production.
Une borne sertie ou comprimée est un joint par déformation. Les points critiques sont la hauteur de sertissage, la force d'arrachement et l'étalonnage de l'outil, et le standard est habituellement celui du fournisseur de la borne plutôt que celui du façonneur de busbar. Le mélanger est courant : un façonneur applique une fenêtre de couple de busbar à une connexion sertie et conclut que le joint est bon parce que la fixation est serrée.
La fiche de route est l'endroit où le standard de réception rencontre le poste. Une bonne fiche pour un busbar à bornes boulonnées porte la référence pièce, la séquence des opérations, le réglage de l'outil de couple et sa date d'étalonnage, l'empilement de quincaillerie avec l'ordre des rondelles, l'exigence d'échantillon de résistance de contact, les critères visuels, et une champ de signature par opération.
Le mode de défaillance d'une mauvaise fiche de route est toujours le même : elle enregistre qu'une opération a eu lieu sans enregistrer ce qu'était l'opération. Une fiche qui dit « serrer les bornes » et une signature n'apprennent rien à un auditeur sur le couple, la quincaillerie ou l'échantillon. Elles n'apprennent rien au poste suivant, non plus, ce qui est comment un procédé dérive d'un poste à l'autre sans que personne ne le remarque.
Deux choix de conception rendent une fiche utilisable. Placer la spécification à côté de l'opération plutôt que sur un dessin séparé que l'opérateur doit aller chercher, et rendre le parcours de non-conformité visible sur la fiche pour qu'un joint défaillant soit enregistré plutôt que repris discrètement. Les deux sont bon marché, et les deux réduisent l'écart entre le standard écrit et la pièce livrée.
Les fiches numériques valent l'investissement au volume parce qu'elles peuvent imposer le réglage de couple, capturer l'identification de l'outil automatiquement et exporter l'enregistrement de lot que le client réclamera. Au faible volume, une fiche papier avec spécification préimprimée et comptage d'échantillons fonctionne, à condition que la spécification soit réellement imprimée plutôt que référencée.
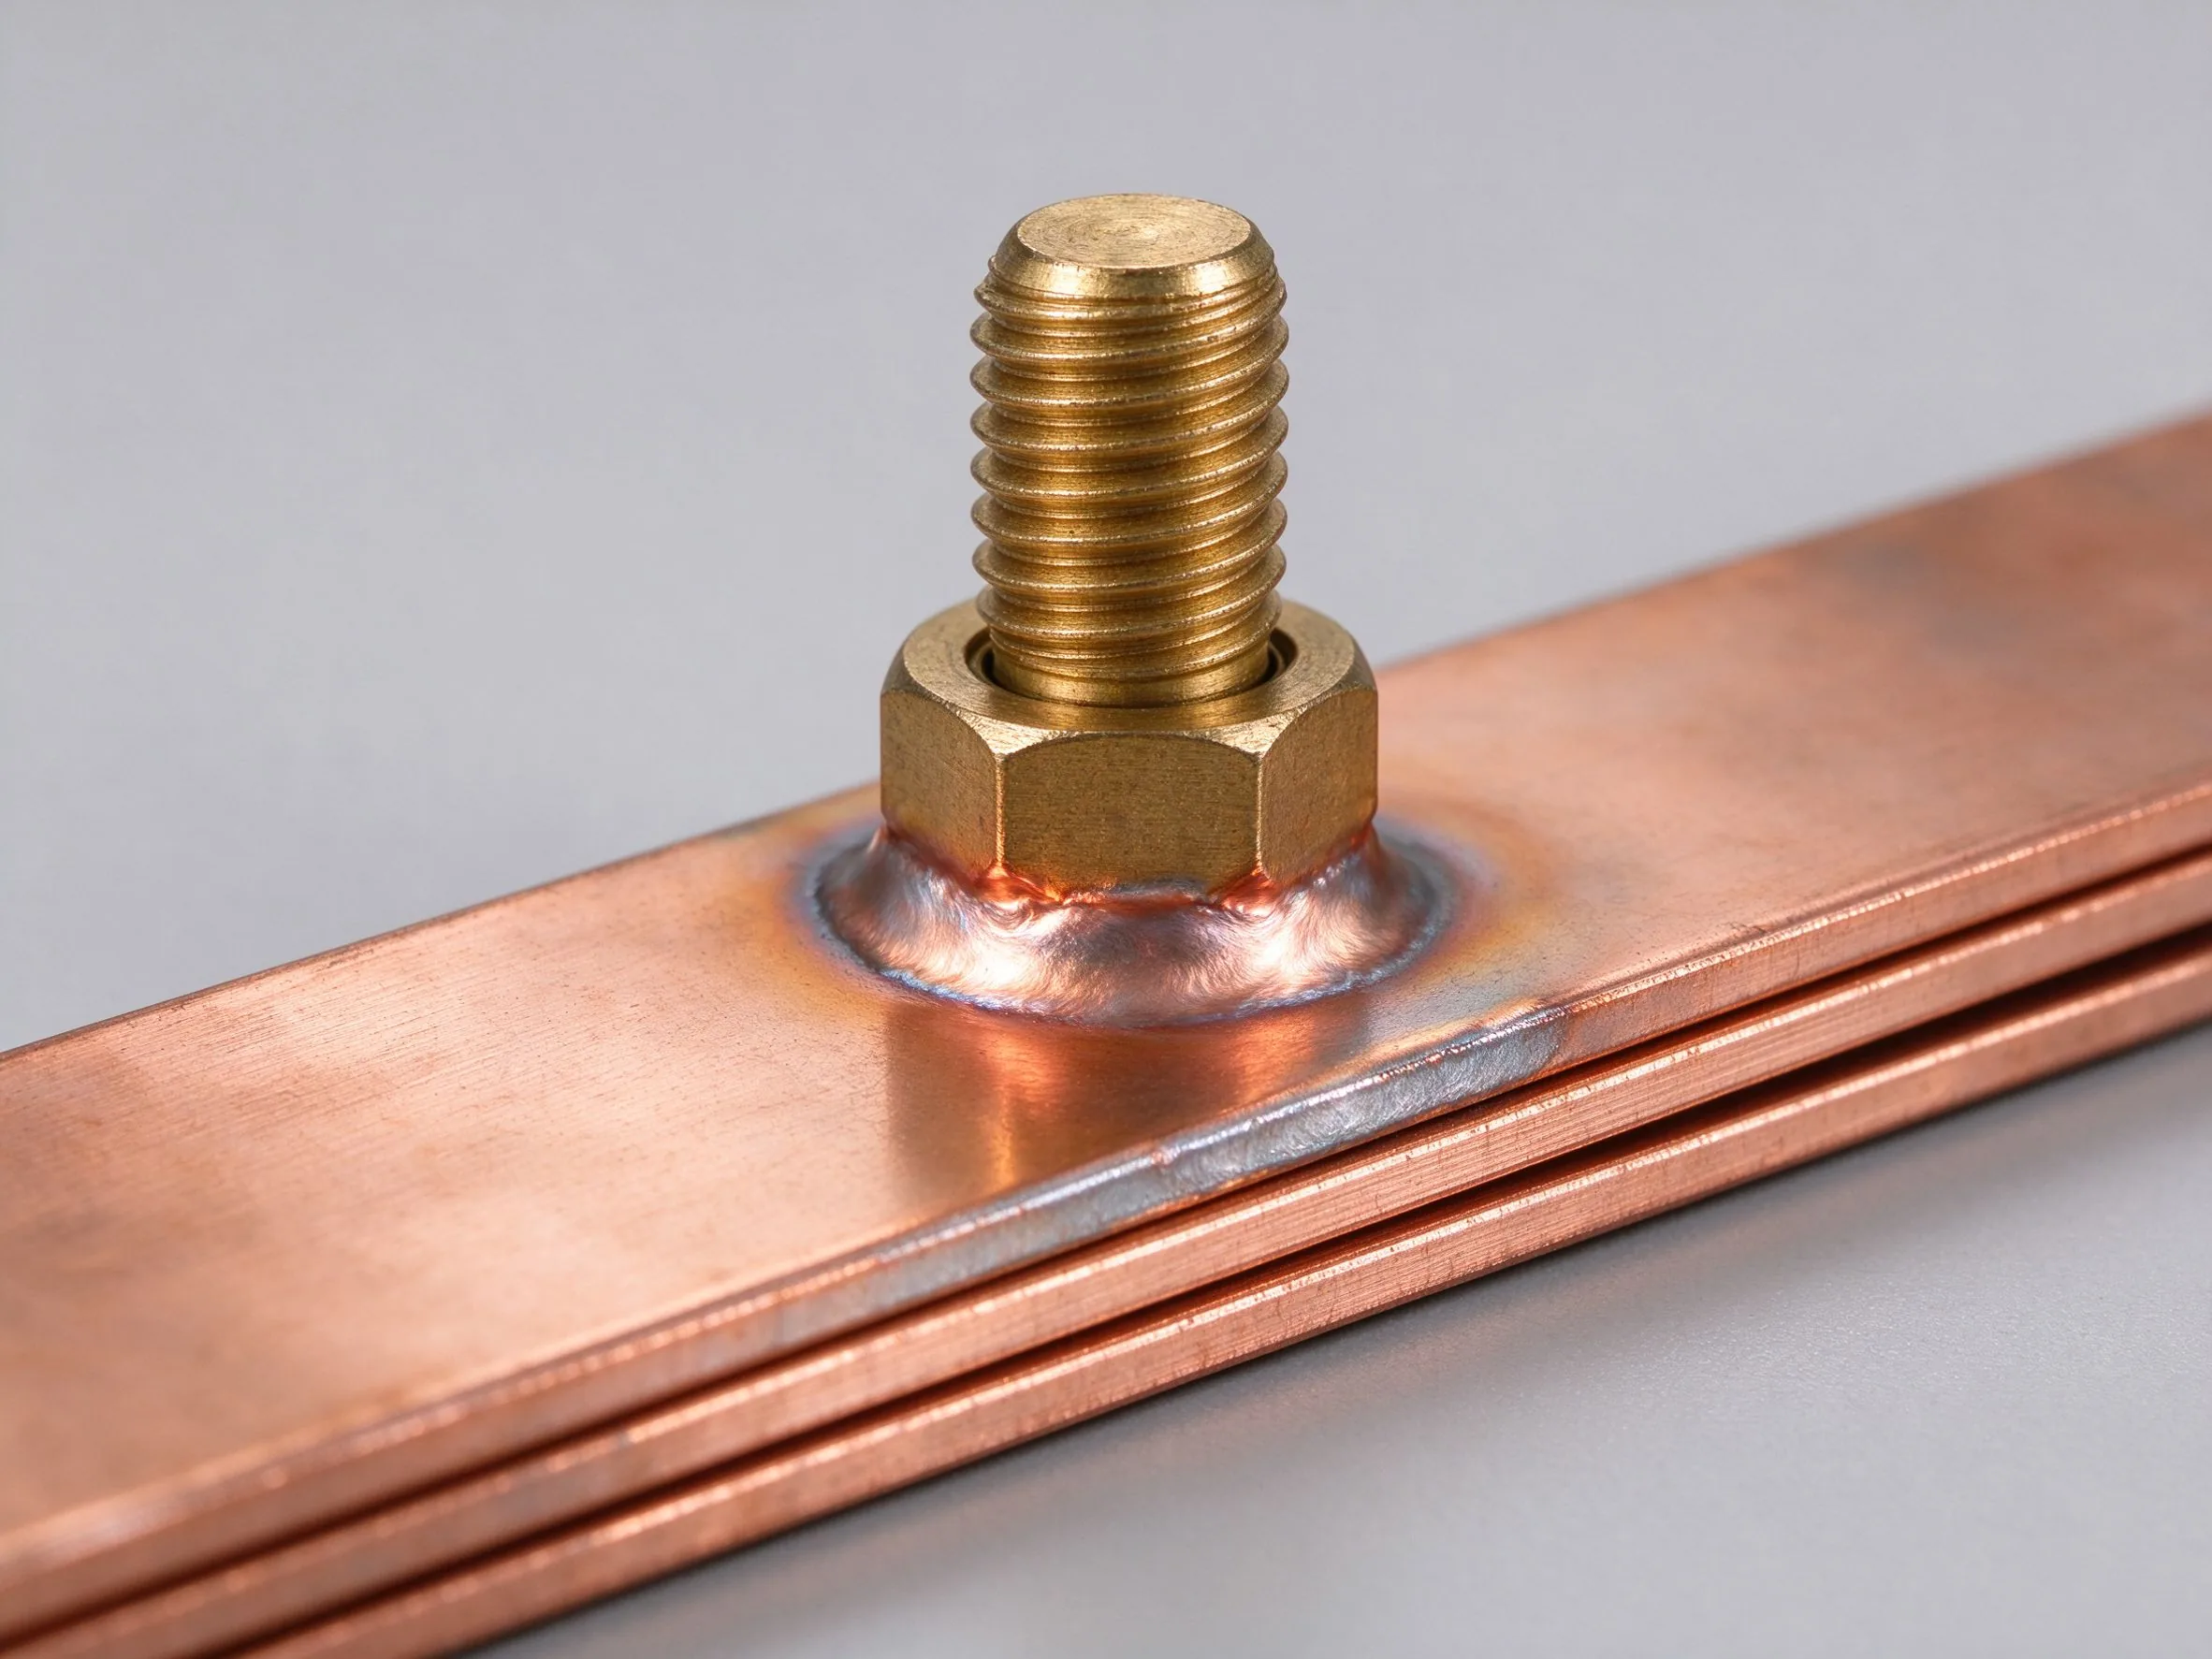
La borne est le point où une barre laminée rencontre le monde extérieur. Ce guide couvre l
Lire l’article
Un essai diélectrique prouve que l'isolation n'a pas rompu dans la seconde où elle a été s
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
