Ogni busbar laminato esce di fabbrica dopo una prova dielettrica. Ben pochi acquirenti sanno dire quale tensione è stata applicata, per quanto tempo, a quale velocità di rampa, e se la corrente di fuga è stata registrata. Quei quattro fatti sono la differenza tra una prova che protegge il cliente e un timbro su una scheda di lavorazione.
Ogni busbar laminato esce di fabbrica dopo una prova dielettrica. Ben pochi acquirenti sanno dire quale tensione è stata applicata, per quanto tempo, a quale velocità di rampa, e se la corrente di fuga è stata registrata. Quei quattro fatti sono la differenza tra una prova che protegge il cliente e un timbro su una scheda di lavorazione.
Una prova di tenuta dielettrica applica una tensione superiore a quella di esercizio per un tempo definito e osserva se l'isolamento subisce rottura. È un controllo go/no-go sui difetti grossolani: un pinhole in un film, un percorso conduttivo lungo un bordo, un vuoto che si ionizza alla tensione di prova, o un corpo estraneo che fa ponte tra gli strati.
Ciò che non dimostra è la durata. Una sbarra che sopravvive 60 secondi alla tensione di prova può ancora contenere vuoti che scaricano a una tensione più bassa per anni, erodendo lentamente il dielettrico finché l'isolamento non fallisce in servizio. Quel varo è il motivo per cui esiste la misura di scarica parziale, e per cui uno standard di accettazione basato solo sull'hipot è incompleto per qualsiasi sbarra che vedrà un campo alto continuo.
La prova inoltre non è un sostituto della qualità costruttiva. Una sbarra ben costruita passa facilmente; una mal costruita può passare per fortuna e fallire sul pezzo successivo. La prova protegge il cliente dal pezzo cattivo, non dal processo cattivo.
Il punto di vista dal lato progetto della costruzione esente da scariche è in progetto esente da scarica parziale.
La tensione di prova è ricavata dalla tensione di isolamento nominale dell'assieme e dallo standard a cui l'assieme è costruito, non scelta dal costruttore. Per gli assiemi di quadri e apparecchiature di comando a bassa tensione, IEC 61439-1 definisce le proprietà dielettriche e la corrispondente verifica, e i valori di prova scalano con la tensione di isolamento nominale, non con la tensione di lavoro dell'applicazione.
La conseguenza pratica è che una sbarra nominale per un DC link da 1.000 V si prova a un valore ben oltre 1.000 V — comunemente nell'ordine dei basso kilovolt — perché la prova intende dimostrare il margine, non riprodurre lo stress di esercizio. Usare la tensione di esercizio come tensione di prova è un errore comune nelle specifiche scritte internamente, e produce una prova alla quale quasi nulla fallisce.
Per i componenti dentro un assieme certificato, la certificazione dell'assieme può definire la prova di routine, e la prova del fornitore del componente deve essere coerente con quella, non inventata separatamente. Quando lo standard del cliente e l'abitudine del costruttore non concordano, il disegno dovrebbe citare lo standard e il punto, così che il disaccordo si risolva sulla carta prima della prima spedizione.
Il quadro normativo è indicizzato nell'hub degli standard.
La tensione di prova in alternata è la scelta convenzionale perché sollecita l'isolamento in entrambe le polarità ed è più facile da generare al livello richiesto. La prova in continua si usa dove il sistema di isolamento opererà effettivamente in DC, e dove la capacità di un pacco laminato grande rende la prova AC poco praticabile, oppure dove conta la distribuzione del campo in DC.
Le due non sono equivalenti. Una prova DC allo stesso valore di picco applica uno stress costante che può caricare le interfacce e produrre una distribuzione di campo diversa dall'AC, e può mancare difetti che rispondono all'inversione di polarità. Una prova AC allo stesso valore RMS applica un picco più alto, ed è per questo che gli standard specificano quale intendono e a quale valore.
Per un busbar che vivrà su un DC link, c'è un argomento per provare entrambe: una prova AC di routine per la rilevazione dei difetti, e una prova DC o una misura di scarica parziale con polarizzazione DC per caratterizzare il comportamento sotto il campo di esercizio reale. La seconda non è una prova di produzione; è una prova di qualifica di progetto, e appartiene al registro di tipo.
Una prova che applica la tensione piena in un gradino carica bruscamente l'isolamento e può produrre un transitorio che o fa scattare il limite di fuga o, peggio, innesca una scarica che non avverrebbe con una rampa controllata. Gli standard specificano tipicamente una rampa su pochi secondi, un mantenimento al livello di prova per una durata definita — comunemente un minuto per le prove di tipo e un periodo più breve per le prove di routine — e una scarica controllata a fine prova.
Il tempo di mantenimento esiste per far sviluppare i processi lenti. Un vuoto che sta per ionizzarsi di solito lo fa nei primi secondi; un percorso superficiale che sta per dare tracking ne richiede di più. Una prova di routine di un secondo è una comodità produttiva, ed è adeguata solo quando il processo è stabile e il design è già stato provato a tipo alla durata piena.
La scarica a fine prova conta per la sicurezza dell'operatore e per la prova successiva. Un pacco laminato con grande capacità tra strati conserva carica dopo che l'alimentazione è rimossa, e una sbarra maneggiata prima della scarica può dare una scossa o una scintilla che danneggia la superficie dell'isolamento. L'attrezzatura di prova dovrebbe includere un resistore di scarica e un'indicazione visibile che il circuito è a massa.
Il perimetro di accettazione dal lato acquirente è discusso nel quadro di confronto dei preventivi.
La maggior parte degli hipot mostra la corrente di fuga, e la maggior parte degli operatori guarda solo la spia di pass. Il valore di fuga è il numero più informativo: una sbarra con una fuga stabile e bassa per tutto il mantenimento si comporta come un condensatore, mentre una sbarra la cui fuga sale costantemente sta mostrando un difetto ionizzante o un percorso superficiale che si sta scaldando.
Uno standard di accettazione utile registra la fuga all'inizio e alla fine del mantenimento e fissa un massimo, più una regola per cui il valore non deve salire di oltre una percentuale definita. Quella regola cattura la sbarra che supera la soglia go/no-go ma è sulla via del cedimento.
La fuga dipende anche da umidità e temperatura. Una prova fatta in una stanza asciutta e fredda può sottostimare la fuga che la stessa sbarra mostrerebbe in un container umido. Se il limite di accettazione è stretto, la condizione di prova andrebbe registrata, e il limite dovrebbe essere fissato tenendo a mente l'ambiente più avverso atteso.
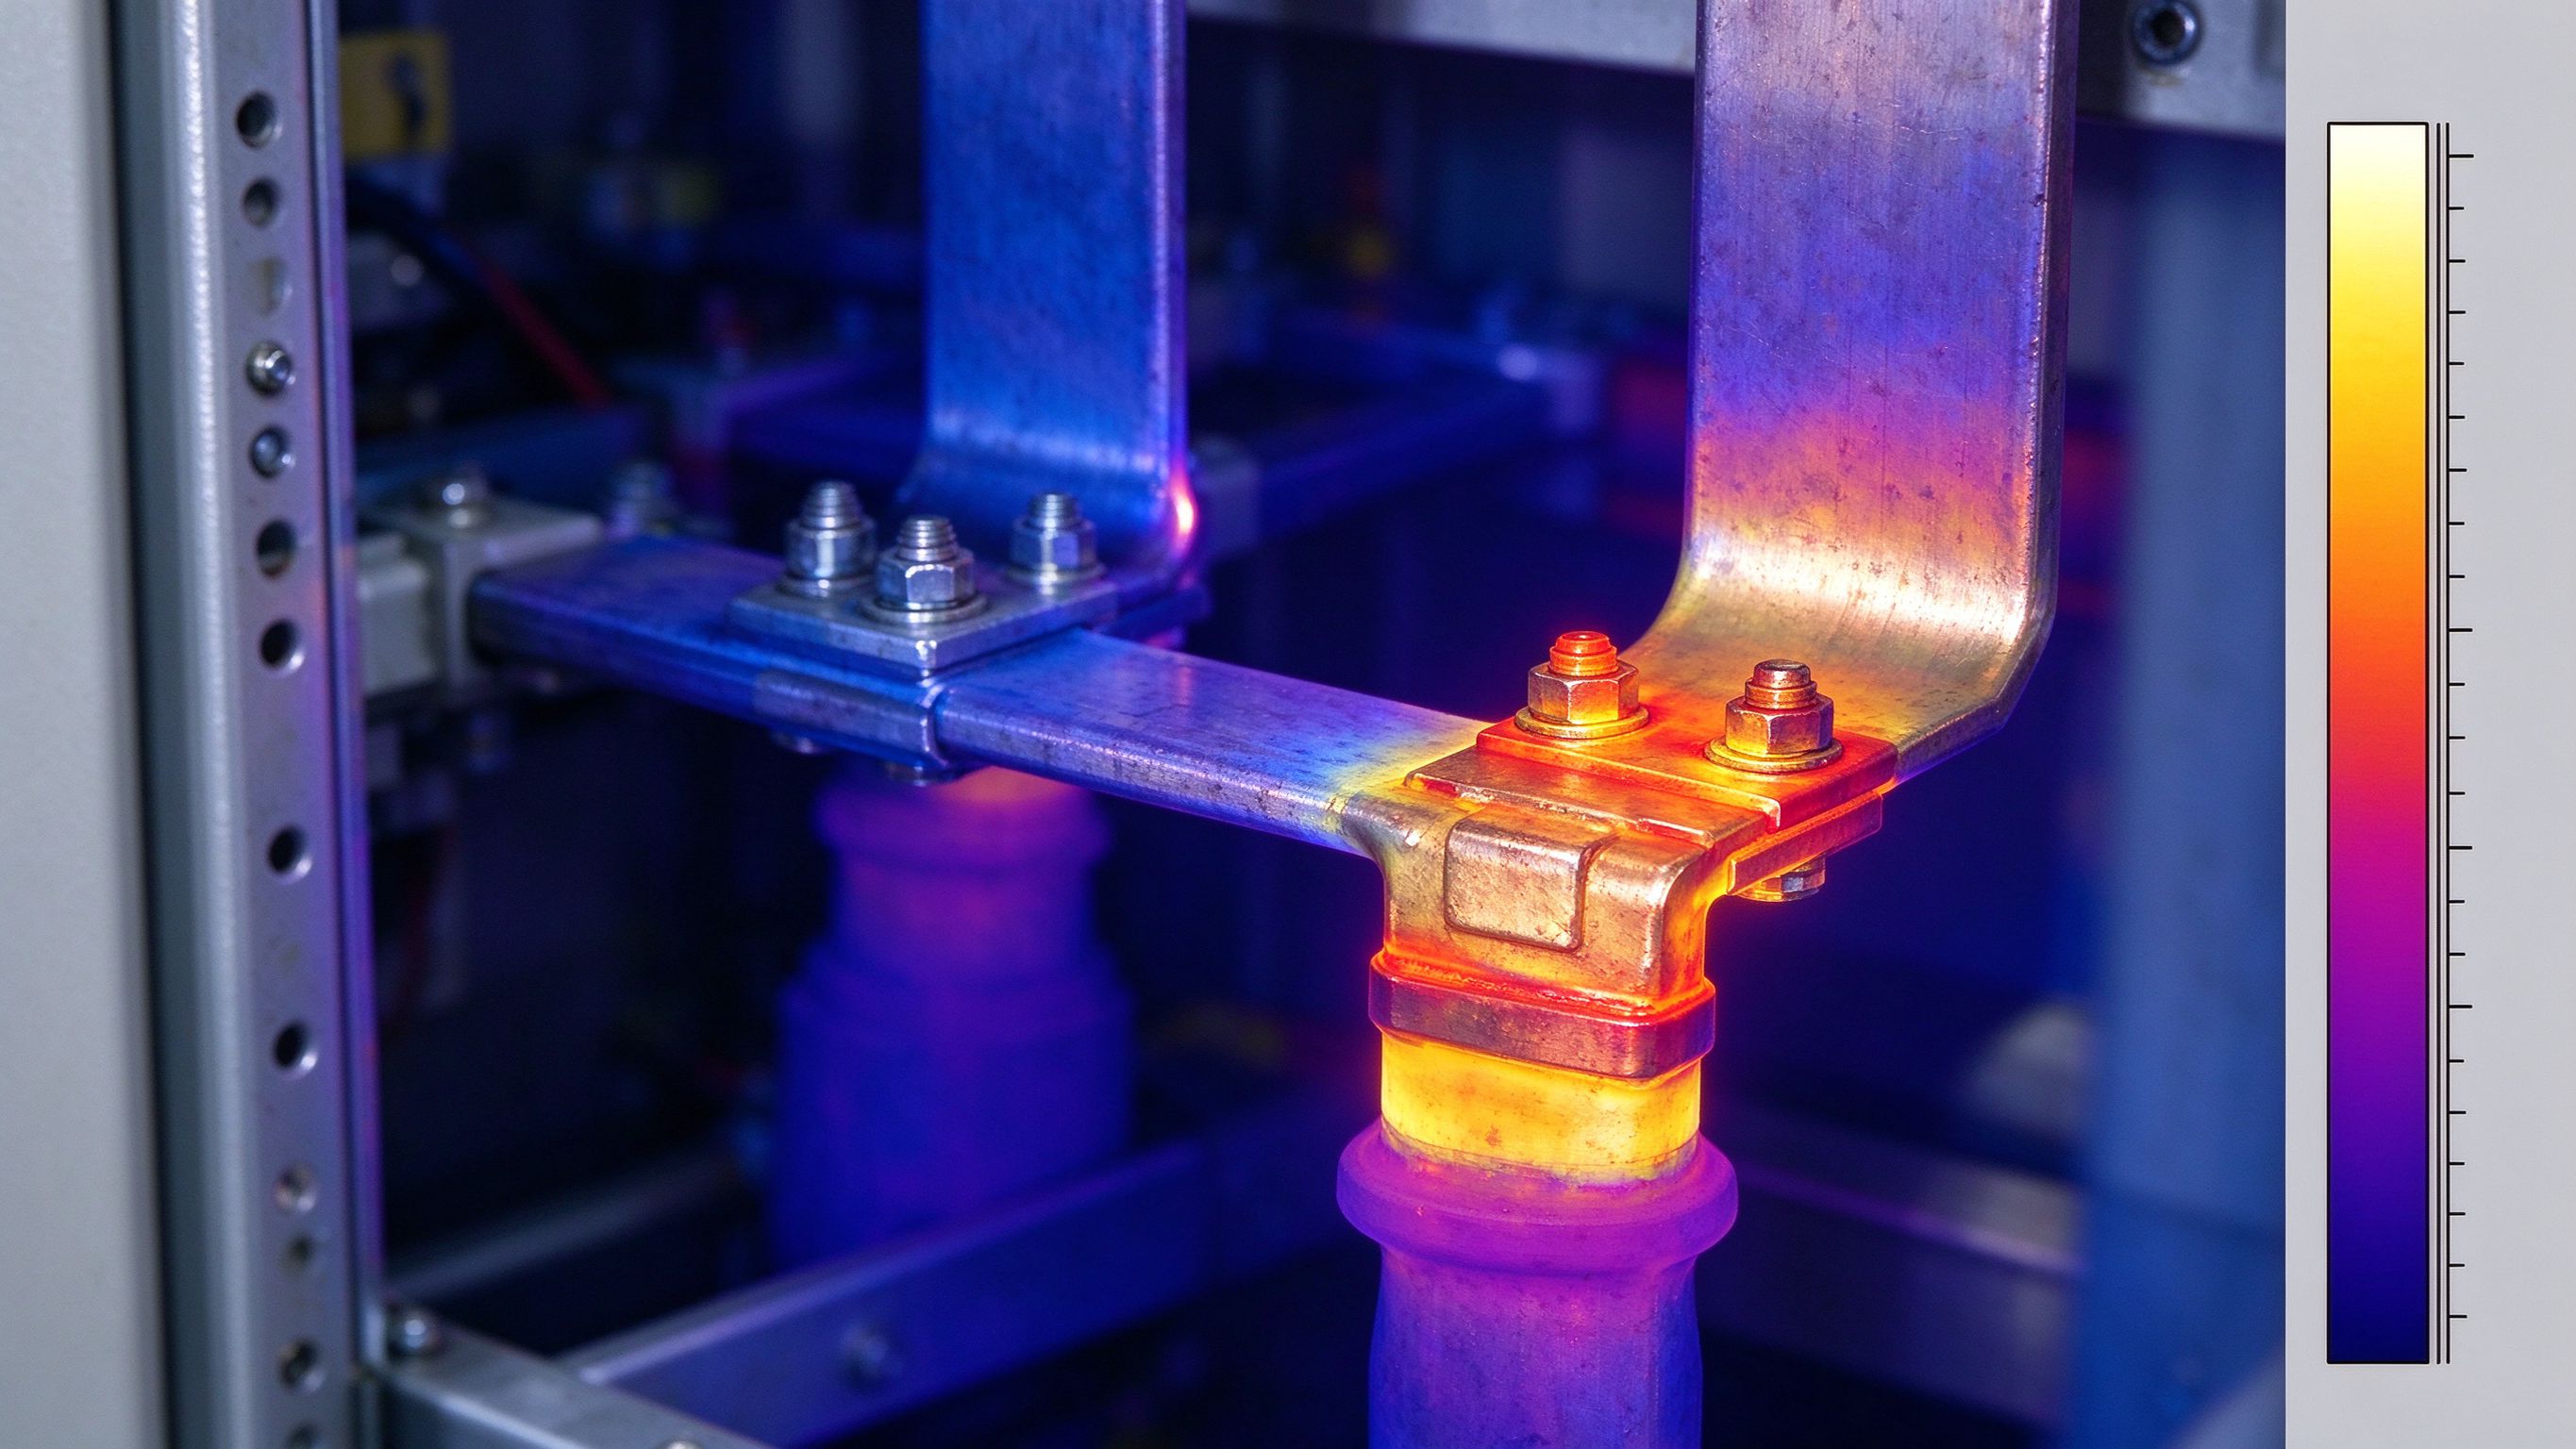
La scarica parziale è una rottura localizzata che non fa ponte sull'isolamento. Avviene nei vuoti, ai bordi del conduttore, lungo le interfacce delaminate e ai confini tra materiali con permittività diversa. Ogni evento trasferisce una piccola carica, e l'effetto cumulativo negli anni erode il dielettrico finché non fallisce.
La misura è espressa in picocoulomb, e il limite di accettazione è fissato a un multiplo definito della tensione di esercizio — comunemente 1,2–1,5 volte — con un fondo di rumore di fondo specificato. Una sbarra che non mostra scarica oltre, diciamo, 5 pC a 1,2 volte la tensione di esercizio è un prodotto diverso da una che ne mostra 50 pC.
La misura è sensibile alla disposizione di prova: il condensatore di accoppiamento, la schermatura, la messa a terra e il rumore ambientale influenzano tutti il risultato. Una prova di scarica parziale fatta su un banco accanto a un gruppo saldatura non è una misura; è un numero. L'attrezzatura e il livello di fondo appartengono al registro di prova.
Il trattamento a livello applicativo è in scarica parziale.
Quattro siti contano la maggior parte dell'attività di scarica. Il bordo del foglio di conduttore, dove il campo si concentra e il film è sottile. L'interfaccia tra il film e il potting o il rivestimento, dove può formarsi un vuoto durante la polimerizzazione. L'estremità del terminale, dove la geometria del conduttore cambia bruscamente e l'isolamento è spesso più sottile. E qualsiasi foro trapanato o bordo tagliato dove una bava o una delaminazione crea una tasca di gas.
Progettare contro questi è una questione di geometria e processo: arrotondare il bordo del foglio dove il campo è più alto, controllare la sovrapposizione al confine, assicurarsi che il potting bagni la superficie senza intrappolare aria, e mantenere la transizione del terminale graduale invece che a gradini.
I controlli di processo che contano sono la pulizia prima della laminazione, i cicli di pressa controllati, e un profilo di polimerizzazione che non emetta gas nel pacco. Un vuoto che si forma durante la polimerizzazione è invisibile a una prova hipot e visibile a una misura di scarica parziale, che è l'argomento per fare entrambe sul primo articolo di ogni nuovo progetto di pacco.
Le scelte di materiale e strato che muovono la tensione di innesco sono in selezione del dielettrico.
Una prova dielettrica su un busbar è una prova ad alta energia, e l'attrezzatura dovrebbe trattarla come tale: un involucro o una protezione interbloccata, un percorso di scarica, un'indicazione chiara dello stato di prova, e una procedura che impedisca a una seconda persona di toccare la sbarra durante il mantenimento. I cavi di prova dovrebbero essere nominati per la tensione e la corrente, e il percorso di ritorno dovrebbe essere solido, perché un ritorno fluttuante produce letture di fuga irregolari.
La sbarra dovrebbe essere provata in una condizione che rifletta il più possibile il suo montaggio. Provare una sbarra nuda in aria e poi installarla contro un involucro metallico con un piccolo traferro prova due sistemi di isolamento diversi. Se l'installazione si affida all'involucro per le distanze in aria, l'attrezzatura di prova dovrebbe includere un piano a massa alla distanza specificata.
Per la produzione, l'attrezzatura dovrebbe anche proteggere la sbarra: punti di contatto che non graffiano la placcatura, supporti che non deformano il pacco, e una procedura di movimentazione che tenga i terminali fuori dal banco. Una prova che danneggia il pezzo non è un cancello di qualità.
I dettagli costruttivi dal lato prodotto sono sulle pagine dei busbar per l'elettronica di potenza.
Uno standard di accettazione di produzione per l'integrità dielettrica ha tre livelli. Ogni unità: una prova di tenuta di routine alla tensione e durata specificate, con fuga registrata e un limite massimo. Ogni lotto: un campione di scarica parziale al multiplo di tensione definito, con la dimensione del campione fissata dalla stabilità del processo. Ogni modifica di progetto o processo: una prova di tipo alla durata piena, con misura di PD e una prova di rottura su un campione sacrificale.
I criteri di pass dovrebbero essere dichiarati come numeri, non come descrizioni. "Nessuna rottura e fuga sotto X mA a Y kV per Z secondi" è auditabile. "Isolamento in buone condizioni" no.
La regola di rilavorazione conta quanto il criterio. Una sbarra che fallisce una prova hipot è di solito stata danneggiata internamente, e riprovare dopo asciugatura o pulizia non ripristina l'isolamento. La disposizione corretta è scarto o revisione ingegneristica, non un secondo tentativo.
La pratica delle prove di routine e di tipo in linea è descritta sulla pagina qualità.
Mentre i busbar si spostano verso i rack da 800 VDC e gli front-end dei trasformatori statici a media tensione, lo standard di accettazione dielettrica deve cambiare in tre modi. La tensione di prova sale con la tensione di isolamento nominale, il che alza l'energia nella prova e l'importanza dell'attrezzatura. Il criterio di scarica parziale diventa obbligatorio invece che opzionale, perché un campo DC continuo rende l'erosione da scarica un meccanismo a vita limitante.
Il terzo cambiamento è la condizione di prova. A media tensione, la contaminazione superficiale e l'umidità dominano la tenuta superficiale, quindi una prova di fabbrica a secco può far passare una sbarra che fallisce in un'installazione umida. Lo standard dovrebbe includere una prova condizionata in umidità su un campione, oppure un criterio di fuga superficiale misurato dopo il condizionamento.
I materiali seguono la stessa logica. PET, Nomex e rivestimento DLF si comportano tutti diversamente sotto campo continuo, e la qualifica dovrebbe essere eseguita sul pacco materiale reale, non su un coupon generico. Un materiale che passa a 400 V non è automaticamente qualificato a 800 V, anche allo stesso spessore dielettrico, perché la distribuzione del campo e la tensione di innesco della scarica parziale cambiano.
Il caso del rack a 800 VDC è trattato nei busbar per data center a 800 VDC, e il caso a media tensione nei busbar per trasformatori statici.
Il registro di prova dovrebbe permettere a un lettore di ricostruire la prova senza fare domande: codice parte e numero di serie o lotto, standard di prova e punto, tensione applicata, velocità di rampa, tempo di mantenimento, fuga all'inizio e alla fine, pass o fail, identificativo dello strumento e data di taratura, temperatura e umidità ambiente, operatore e data.
Per la scarica parziale, il registro aggiunge il multiplo della tensione di prova, la quantità misurata, il livello di rumore di fondo e la descrizione dell'attrezzatura. Per una prova di tipo, aggiunge la tensione di rottura e l'ubicazione del cedimento, che è l'informazione che migliora il progetto successivo.
Quel registro è anche ciò che l'audit del cliente chiederà, e ciò che un organismo di certificazione vorrà vedere quando l'assieme viene sottomesso. Un costruttore che può produrlo senza ricostruire il turno è un costruttore che ha un processo, non solo un tester.
Le aspettative di tracciabilità sono descritte nella tracciabilità del passaporto batteria.
Un'unità che fallisce alla tensione di routine di solito ha un difetto grossolano: un pinhole, una bava conduttiva, un film danneggiato durante la movimentazione, o un vuoto di laminazione al bordo. L'ubicazione del cedimento dice quale. Un cedimento all'estremità del terminale punta a un danno di lavorazione o assemblaggio; un cedimento lungo un bordo punta a un problema di registrazione o di rifinitura.
Un'unità che passa la prova di routine ma mostra alta scarica parziale ha un difetto più piccolo: un vuoto di interfaccia, una delaminazione che non ha ancora fatto ponte, o una superficie contaminata. Questo è il cedimento più insidioso perché supera il cancello e fallisce in servizio. La risposta è aumentare il tasso di campionamento e ispezionare il processo, non alzare la tensione dell'hipot, che non lo troverà.
Un'unità che passa a freddo e fallisce dopo il ciclismo termico ha un vuoto che si apre con l'espansione. Quel pattern appartiene alla prova di tipo, e il rimedio di solito sta nel processo di laminazione o di potting, non nella scelta del materiale.
Per il lato meccanico dello stesso giunto, vedere accettazione della coppia e della pull e le connessioni dei busbar.
Un gruppo di prova dielettrica che legge il 3% in basso è un gruppo che fa passare sbarre che dovrebbe far fallire. La taratura è quindi parte dello standard di accettazione, non un dettaglio di manutenzione: lo strumento dovrebbe essere tarato contro un riferimento a intervalli definiti, e il certificato di taratura dovrebbe essere tracciabile e disponibile in audit.
Per la produzione, il controllo più utile è una verifica giornaliera con un artefatto noto — un condensatore di riferimento o una scatola di prova con una fuga definita — che confermi che il gruppo si comporta bene prima dell'inizio del turno. Un gruppo che fallisce il controllo mattutino viene messo fuori servizio, il che è più economico che scoprire la deriva dopo una spedizione.
La misura di scarica parziale ha una seconda dimensione di taratura: il livello di rumore di fondo va misurato con l'attrezzatura alimentata e la sbarca disconnessa, e il limite di accettazione deve stare comodamente sopra quel fondo. Un limite fissato a 5 pC in una stanza con 8 pC di rumore di fondo è un limite che o fa fallire tutto o viene ignorato in silenzio.
La frequenza delle prove segue il rischio. Prove di routine su ogni unità, scarica parziale su un campione di lotto, prove di tipo complete su modifiche di progetto e processo, e una riqualifica periodica — annuale, oppure dopo una modifica di materiale o processo — mantiene lo standard vivo invece di congelarlo al giorno del rilascio del disegno. Uno standard che non viene mai riv teso tende a descrivere il processo com'era, non com'è.
Un acquirente che qualifica un fornitore di busbar per un'applicazione ad alta tensione può sapere la maggior parte di ciò che conta da tre registri. Il primo è il rapporto di prova di tipo per il progetto specifico del pacco, non per un pezzo simile: tensione applicata, tempo di mantenimento, livello di scarica parziale, ubicazione della rottura e descrizione dell'attrezzatura. Un rapporto senza la descrizione dell'attrezzatura non è riproducibile.
Il secondo è il registro di prova di routine per un lotto recente, che mostri i valori di fuga invece del solo timbro di pass, e lo stato di taratura dello strumento. Un record di lotto con un'unica riga di pass e nessun numero è un record scritto dopo il fatto.
Il terzo è il registro modifiche degli ultimi due anni, che copra le modifiche di materiale, processo e attrezzatura. Un fornitore che ha cambiato un fornitore di film o un composto di potting senza rieseguire la prova di tipo ha un prodotto non qualificato, anche se ogni prova di routine da allora è passata.
Quei tre registri prendono un pomeriggio per essere esaminati e rispondono alle domande che un tour di fabbrica non può: se il progetto è stato qualificato, se la prova di produzione produce dati, e se il cambiamento è controllato. Per un programma a 800 VDC o a media tensione, vale la pena richiederli prima della RFQ, non dopo la prima spedizione.
Una barra guasta silenziosamente quando un void dentro il suo isolamento inizia a scaricar
Leggi l’articolo
Un giunto stretto non è uguale a un giunto corretto. Finestre di coppia, limiti di pull e
Leggi l’articolo
Sofia Lindqvist è ingegnere di prove ad alta tensione e scariche parziali con 8 anni di esperienza nella qualificazione dielettrica delle sbarre laminate. Conduce misure di scariche parziali secondo IEC 60270, prove di tenuta e diagnostica dell'isolamento, e ha contribuito a costruire il labora
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
