La calidad de los terminales normalmente se juzga por el tacto: el instalador aprieta hasta que parece correcto, y la unión o sobrevive o regresa. Eso funciona hasta que un programa alcanza el volumen, o hasta que un cliente pide evidencia. Las ventanas de par y los límites de tracción convierten el tacto en una especificación que una línea puede sostener.
La calidad de los terminales normalmente se juzga por el tacto: el instalador aprieta hasta que parece correcto, y la unión o sobrevive o regresa. Eso funciona hasta que un programa alcanza el volumen, o hasta que un cliente pide evidencia. Las ventanas de par y los límites de tracción convierten el tacto en una especificación que una línea puede sostener.
Una verificación de par pregunta si el sujetador carga la fuerza de pinza que el diseño asumía. Un ensayo de tracción pregunta si la unión — sujetador más terminal más barra — resiste la carga mecánica que la instalación aplicará. Están relacionadas pero no son intercambiables, y un programa que solo hace una de ellas tiene un punto ciego.
El par por sí solo se puede satisfacer con una unión que está apretada pero tiene mala área de contacto: una rebaba bajo la arandela, una cara del terminal que no está plana, o un espárrago que toca fondo en un agujero roscado ciego. La tracción por sí sola se puede satisfacer con una unión que aguanta mecánicamente pero tiene alta resistencia, porque el ensayo de tracción mide fuerza, no microohmios.
El estándar de aceptación tiene, por tanto, tres mediciones y no dos: el par aplicado, la resistencia de contacto resultante, y el límite mecánico de tracción o push-out. Cada una tiene su propio plan de muestreo y su propio registro, y juntas describen una unión más que una operación.
El contexto de medición del aislamiento es separado; vea aceptación de hipot y descargas parciales.

La ventana de par debería venir de los datos del proveedor del sujetador para la combinación específica de espárrago, arandela, tuerca y material de acoplamiento, ajustada por el hecho de que una unión de barra es normalmente una unión de material blando. El cobre y el aluminio se deforman bajo la arandela, de modo que la fuerza de pinza decae después del apriete; el par inicial tiene que contemplar esa relajación en lugar de fijarse en el máximo del sujetador.
Para los espárragos M6 y M8 usados en la mayoría de las barras laminadas, las ventanas publicadas comúnmente sitúan el M6 entre 8 y 12 N·m y el M8 entre 18 y 25 N·m, con M10 y M12 más altos. Esos son puntos de partida, no valores universales: la ventana correcta depende del grado del espárrago, la lubricación de la rosca, el tipo de arandela y el material del terminal. Una tuerca de acero en seco sobre un espárrago inoxidable y una tuerca lubricada sobre el mismo espárrago no producen la misma fuerza de pinza al mismo par.
La ventana debería indicarse como un nominal con tolerancia, verificarse sobre la herrajería real y registrarse en el dibujo. "Aprietese firmemente" no es una especificación, y es la frase que produce la mayor variación entre turnos.
Las opciones de terminal a las que aplican esas ventanas están listadas en conexiones de barras.
Hay dos formas de verificar el par, y responden a preguntas distintas. La primera es controlar la instalación con una llave dinamométrica calibrada o un destornillador de valor prefijado, y registrar el ajuste más que el resultado. Esto es control de producción: previene el sobreapriete y el infraapriete pero no prueba que cada unión recibió el par previsto.
La segunda es medir el par de despegue en una muestra: apriete al nominal, marque la tuerca y la arandela, después un intervalo definido aplique par en la dirección de apriete y registre el valor al que empieza el movimiento. Un valor de despegue por debajo de la ventana indica relajación o un problema de rosca; un valor muy por encima indica agarre en seco (galling) o un sujetador que hizo fondo.
El ensayo de despegue destruye la trazabilidad de la unión en el sentido de que la unión ahora se ha re-apretado, de modo que pertenece a una muestra que se desecha o se retrabaja, nunca a herrajería entregada. Esa distinción tiene que ser explícita en la instrucción de inspección, o un inspector bien intencionado ensayará cada unión y no embarcará ninguna correctamente.
Un ensayo de tracción aplica una carga axial al terminal y registra la carga a la que la unión cede, se desliza o falla. Para un terminal de espárrago, el camino de carga va por el espárrago hacia la barra; para una pestaña soldada, por la soldadura; para un terminal de pala, por el engaste o la unión soldada. Cada uno tiene un modo de fallo esperado distinto, y el límite de aceptación debería nombrar el modo que es aceptable.
Una especificación típica indica una carga de prueba y no una carga de rotura: la unión debe soportar una fuerza definida durante un tiempo definido sin movimiento, deformación o un cambio de resistencia por encima de un límite. Ese es un ensayo de producción más útil que una tracción destructiva hasta el fallo, porque se puede aplicar a una muestra y el resultado es un pasa o no pasa más que un número que requiere interpretación.
La carga de prueba debería derivarse de la instalación, no elegirse arbitrariamente. Una barra en un rack estacionario ve cargas de manipulación y vibración; una barra en un pack de tracción ve aceleración y choque. La norma aplicable a la aplicación fija el factor de aceleración, y la carga de prueba se sigue de la masa del terminal y la herrajería anexa.
Las cargas de instalación por aplicación se describen en ferroviaria y en aplicaciones VE.
Dos uniones pueden pasar par y tracción y aún diferir por un factor de tres en resistencia de contacto. Medirla requiere un método de cuatro hilos: una fuente de corriente a través de la unión y una detección de voltaje separada en puntos definidos, de modo que la resistencia de la sonda y del cable no entre en el resultado. La medición se reporta normalmente en microohmios a una corriente definida, y el límite lo fija el ascenso de temperatura que la unión puede producir a corriente nominal.
El límite práctico para una unión atornillada de cobre en buen estado está en el rango de los microohmios bajos, y el criterio de aceptación debería ser un máximo, no un típico. Una unión que mide 20 µΩ donde el diseño asumía 10 µΩ funcionará notablemente más caliente a 1.000 A, y el calor se sienta exactamente donde el aislamiento es más delgado.
La resistencia de contacto también le da a la línea una forma de detectar problemas que el control de par no puede: una rebaba, una cara contaminada, una arandela instalada al revés o un defecto de recubrimiento. Esos son los fallos que pasan una llave y fallan en campo.
La consecuencia térmica de una unión de alta resistencia se cubre en gestión térmica.
El plan de muestreo debería seguir el riesgo del proceso, no el conteo de piezas. Una unión producida por un destornillador prefijado calibrado en un proceso estable es un riesgo distinto de una unión ensamblada a mano con una llave dinamométrica y un operador en movimiento. La primera se puede verificar por auditoría; la segunda necesita una muestra por turno.
Un plan de producción trabajable usa tres niveles. Cada unión: par controlado con una herramienta calibrada y un ajuste registrado. Cada lote: resistencia de contacto en una muestra dimensionada al lote, con aceptación de cero fallos para uniones de seguridad crítica y un AQL definido para las demás. Cada cambio: una tracción destructiva y una verificación de par de despegue cuando cambia un sujetador, arandela, recubrimiento o proveedor de terminal.
El tamaño de muestra en sí puede ser modesto si el proceso está controlado. Lo que importa es que la muestra sea aleatoria dentro del lote y que el registro identifique el lote. Un ensayo que no se puede ligar a un embarque es un ensayo que no prueba nada sobre el embarque.
La herrajería alrededor de la unión es parte de la unión. Una arandela plana distribuye la fuerza de pinza; una arandela partida añade un resorte que puede sobrevivir o no al ciclo térmico; una arandela de diente de sierra muerde el recubrimiento y puede mejorar el contacto eléctrico mientras daña la barrera de corrosión. Cada elección cambia la ventana de par y el resultado de la tracción.
Para terminales de barra la especificación común es una arandela plana endurecida más una arandela de resorte o Belleville, con el grado del espárrago igualado a la tuerca para evitar el agarre en seco. Los espárragos inoxidables son comunes por resistencia a la corrosión pero tienen menor conductividad que el latón o la aleación de cobre, que es por qué el espárrago no es el camino de corriente preferido y la unión depende del contacto cara a cara.
El recubrimiento del terminal importa también aquí. El estaño sobre cobre es el predeterminado y se comporta de forma predecible bajo la fuerza de pinza; la plata tiene menor resistencia pero se empaña y normalmente se reserva para sistemas de contacto específicos. Mezclar superficies recubiertas y desnudas en una misma unión es una celda de corrosión, y es el tipo de detalle que sobrevive a un ensayo de fábrica y falla en una instalación húmeda.
Los diseños de terminal de espárrago, pala y soldadura se comparan en mecanizado de terminales.
Una unión que mide correctamente a temperatura ambiente puede perder fuerza de pinza después de unos pocos cientos de ciclos térmicos, porque el cobre y el sujetador se expanden a ritmos distintos y el material blando bajo la arandela fluye por fluencia. El resultado es una unión que pasó la aceptación y después funciona caliente.
El ensayo que atrapa esto es una verificación de par retenido después de un perfil de ciclo definido: caliente el conjunto a su ascenso de temperatura nominal, mantenga, enfríe, repita, después mida el par de despegue en una muestra. Una pérdida de más de un porcentaje definido del valor inicial indica que el apilamiento de arandelas o el par inicial es inadecuado para la aplicación.
Las arandelas Belleville u onduladas son la mitigación habitual porque mantienen la fuerza de pinza a lo largo del rango de expansión. Su especificación pertenece al dibujo, con el orden del apilamiento y la altura instalada, porque una arandela instalada en el orden equivocado es peor que ninguna arandela.
La práctica de ensayo de ciclado se expone en fiabilidad por ciclado térmico.
El documento de aceptación debería ser lo bastante corto para usarse en línea y lo bastante específico para auditarse. Necesita cinco elementos: la configuración de la unión con una referencia de dibujo, la ventana de par con el requisito de herramienta y calibración, el límite de resistencia de contacto con el método de medición, la tracción o carga de prueba con el plan de muestreo, y el registro que liga el resultado a un lote.
Dos elementos más lo hacen usable entre turnos: un criterio de aceptación visual — arandela presente, orientación correcta, sin rebabas, sin aislamiento agrietado en el terminal — y un camino de no conformidad que dice qué pasa con una unión que falla. El retrabajo de una unión fallida normalmente significa reemplazar la herrajería, no re-apretar, porque el recubrimiento y el cobre ya se han deformado.
El estándar debería indicar también lo que no está permitido: destornilladores de impacto en terminales, lubricación no especificada en el dibujo, reutilización de arandelas deformadas, y apretar una unión que ya ha estado a temperatura sin inspección. Esas prohibiciones previenen más fallos que cualquier ensayo.
Los requisitos a nivel de sistema están en el centro de normas, y el control de proceso en la página de calidad.
El registro de cada lote debería llevar el número de parte, el lote o batch, la identificación de la herramienta de par y su fecha de calibración, los resultados de muestra para resistencia de contacto y tracción, el operador o celda, y la fecha. Si la unión es de seguridad crítica, el registro debería llevar también el lote del sujetador.
El propósito no es papeleo. Es contención: cuando un cliente reporta una unión caliente, la primera pregunta es qué lotes están afectados, y un registro que liga los datos de par y resistencia a un embarque la responde en minutos. Un registro que solo dice "inspeccionado" no responde nada.
Los periodos de retención varían por cliente y por regulación, pero la regla práctica es guardar los registros durante la vida del programa más el periodo de garantía. Los registros electrónicos que se pueden exportar valen más que el papel que hay que buscar, particularmente cuando llega la auditoría del cliente con una solicitud de muestra.
El expediente de auditoría más amplio se describe en la lista de verificación de auditoría de fábrica.
Cinco fallos son lo bastante comunes para nombrarlos. Una rebaba o viruta bajo la arandela reduce el área de contacto mientras el par se lee correctamente. Una cara del terminal que no está plana oscila bajo carga y produce un contacto lineal de alta resistencia. Un espárrago que hace fondo en un agujero ciego da una lectura de par falsa porque el sujetador está cargando el fondo del agujero, no la unión.
El daño al recubrimiento por una arandela dentada o un destornillador de impacto expone el cobre, que se oxida y eleva la resistencia con el tiempo. Y una unión ensamblada con el apilamiento de arandelas equivocado pierde fuerza de pinza después del ciclado aunque el par inicial fuera correcto.
Cada uno de estos tiene un método de detección específico. Las rebabas se encuentran por inspección visual en la cara del terminal antes del ensamblaje. La planaridad se encuentra con una verificación de rectitud o una marca de testigo. El fondo se encuentra verificando el compromiso del espárrago contra la profundidad del agujero. El daño al recubrimiento se encuentra por inspección visual después del apriete. Los errores de apilamiento de arandelas se encuentran con una verificación de primer artículo y un estándar visual en línea.
Los fallos de campo relacionados con uniones se discuten también en el análisis de fallos de conexión.
Para un programa nuevo, la secuencia es: definir la unión desde las cargas de la aplicación, seleccionar la herrajería, ejecutar un par de primer artículo a despegue y un ensayo de tracción para establecer la ventana, ejecutar un ciclo térmico y re-medir la retención, después congelar el dibujo con la ventana, el apilamiento de herrajería y el método de inspección. Solo entonces escribir la instrucción de producción.
Esa secuencia toma dos a tres semanas y previene el resultado más caro: un dibujo liberado con un valor de par que nadie verificó, y una línea de producción que descubre el problema en la inspección de entrada del cliente.
Para programas ya en producción, el mismo trabajo se puede hacer como un estudio de validación sobre la herrajería actual. Si el estudio muestra que la ventana es incorrecta, el cambio es una revisión de dibujo más una instrucción de línea, que es más barato que una campaña en campo y mucho más barato que una retirada.
La secuencia de cualificación de muestra a serie está en compras de muestra a serie.
El método de inspección sigue al tipo de terminal, y tratar todos los terminales iguales es como una línea termina ensayando la cosa equivocada. Cuatro tipos dominan el trabajo de barras laminadas, y cada uno tiene un punto crítico distinto.
Un terminal de espárrago es una unión de sujetador. Los puntos críticos son el compromiso del espárrago en la barra, la planaridad de la cara de contacto, el apilamiento de arandelas y el par aplicado. Un espárrago soldado o fijado por fricción en la barra debería verificarse por push-out antes de apretarse nunca, porque un espárrago suelto leerá correctamente en una llave dinamométrica y se moverá bajo carga.
Un terminal de pala es una unión abrazada o insertada. Los puntos críticos son el espesor y ancho de la pala contra la especificación del conector de acoplamiento, el área de contacto y la fuerza de retención. El ensayo de tracción aquí es un ensayo de push-out en la dirección de inserción, y el límite de aceptación viene de la norma del conector y no del dibujo de la barra.
Una pestaña soldada es una unión metalúrgica. Los puntos críticos son la penetración de la soldadura, la porosidad y la zona afectada por el calor, y la inspección es visual más un peeling destructivo o corte transversal en una muestra. El par es irrelevante porque no hay sujetador, y un ensayo de tracción a carga de prueba es la verificación de producción.
Un terminal engastado o de compresión es una unión por deformación. Los puntos críticos son la altura del engaste, la fuerza de extracción y la calibración de la herramienta, y el estándar normalmente es el del proveedor del terminal y no el del fabricante de la barra. Confundir esto es común: un fabricante aplica una ventana de par de barra a una conexión engastada y concluye que la unión está bien porque el sujetador está apretado.
La hoja de ruta es donde el estándar de aceptación se encuentra con el turno. Una buena hoja para una barra con terminales atornillados lleva el número de parte, la secuencia de operaciones, el ajuste de la herramienta de par y su fecha de calibración, el apilamiento de herrajería con el orden de arandelas, el requisito de muestra de resistencia de contacto, los criterios visuales y un campo de firma por operación.
El modo de fallo de una mala hoja de ruta es siempre el mismo: registra que una operación ocurrió sin registrar qué fue la operación. Una hoja que dice "apretar terminales" y una firma no le dice a un auditor nada sobre el par, la herrajería o la muestra. Tampoco le dice nada al siguiente turno, que es como un proceso se desvía entre turnos sin que nadie lo note.
Dos elecciones de diseño hacen una hoja usable. Colocar la especificación junto a la operación y no en un dibujo separado que el operador tiene que buscar, y hacer visible el camino de no conformidad en la hoja de modo que una unión fallida se registre y no se retrabaje en silencio. Ambas son baratas, y ambas reducen la brecha entre el estándar escrito y la pieza embarcada.
Las hojas digitales valen la inversión en volumen porque pueden forzar el ajuste de par, capturar la identificación de la herramienta automáticamente y exportar el registro de lote que el cliente pedirá. A bajo volumen una hoja en papel con una especificación pre-impresa y un conteo de muestra funciona, siempre que la especificación esté realmente impresa y no referenciada.
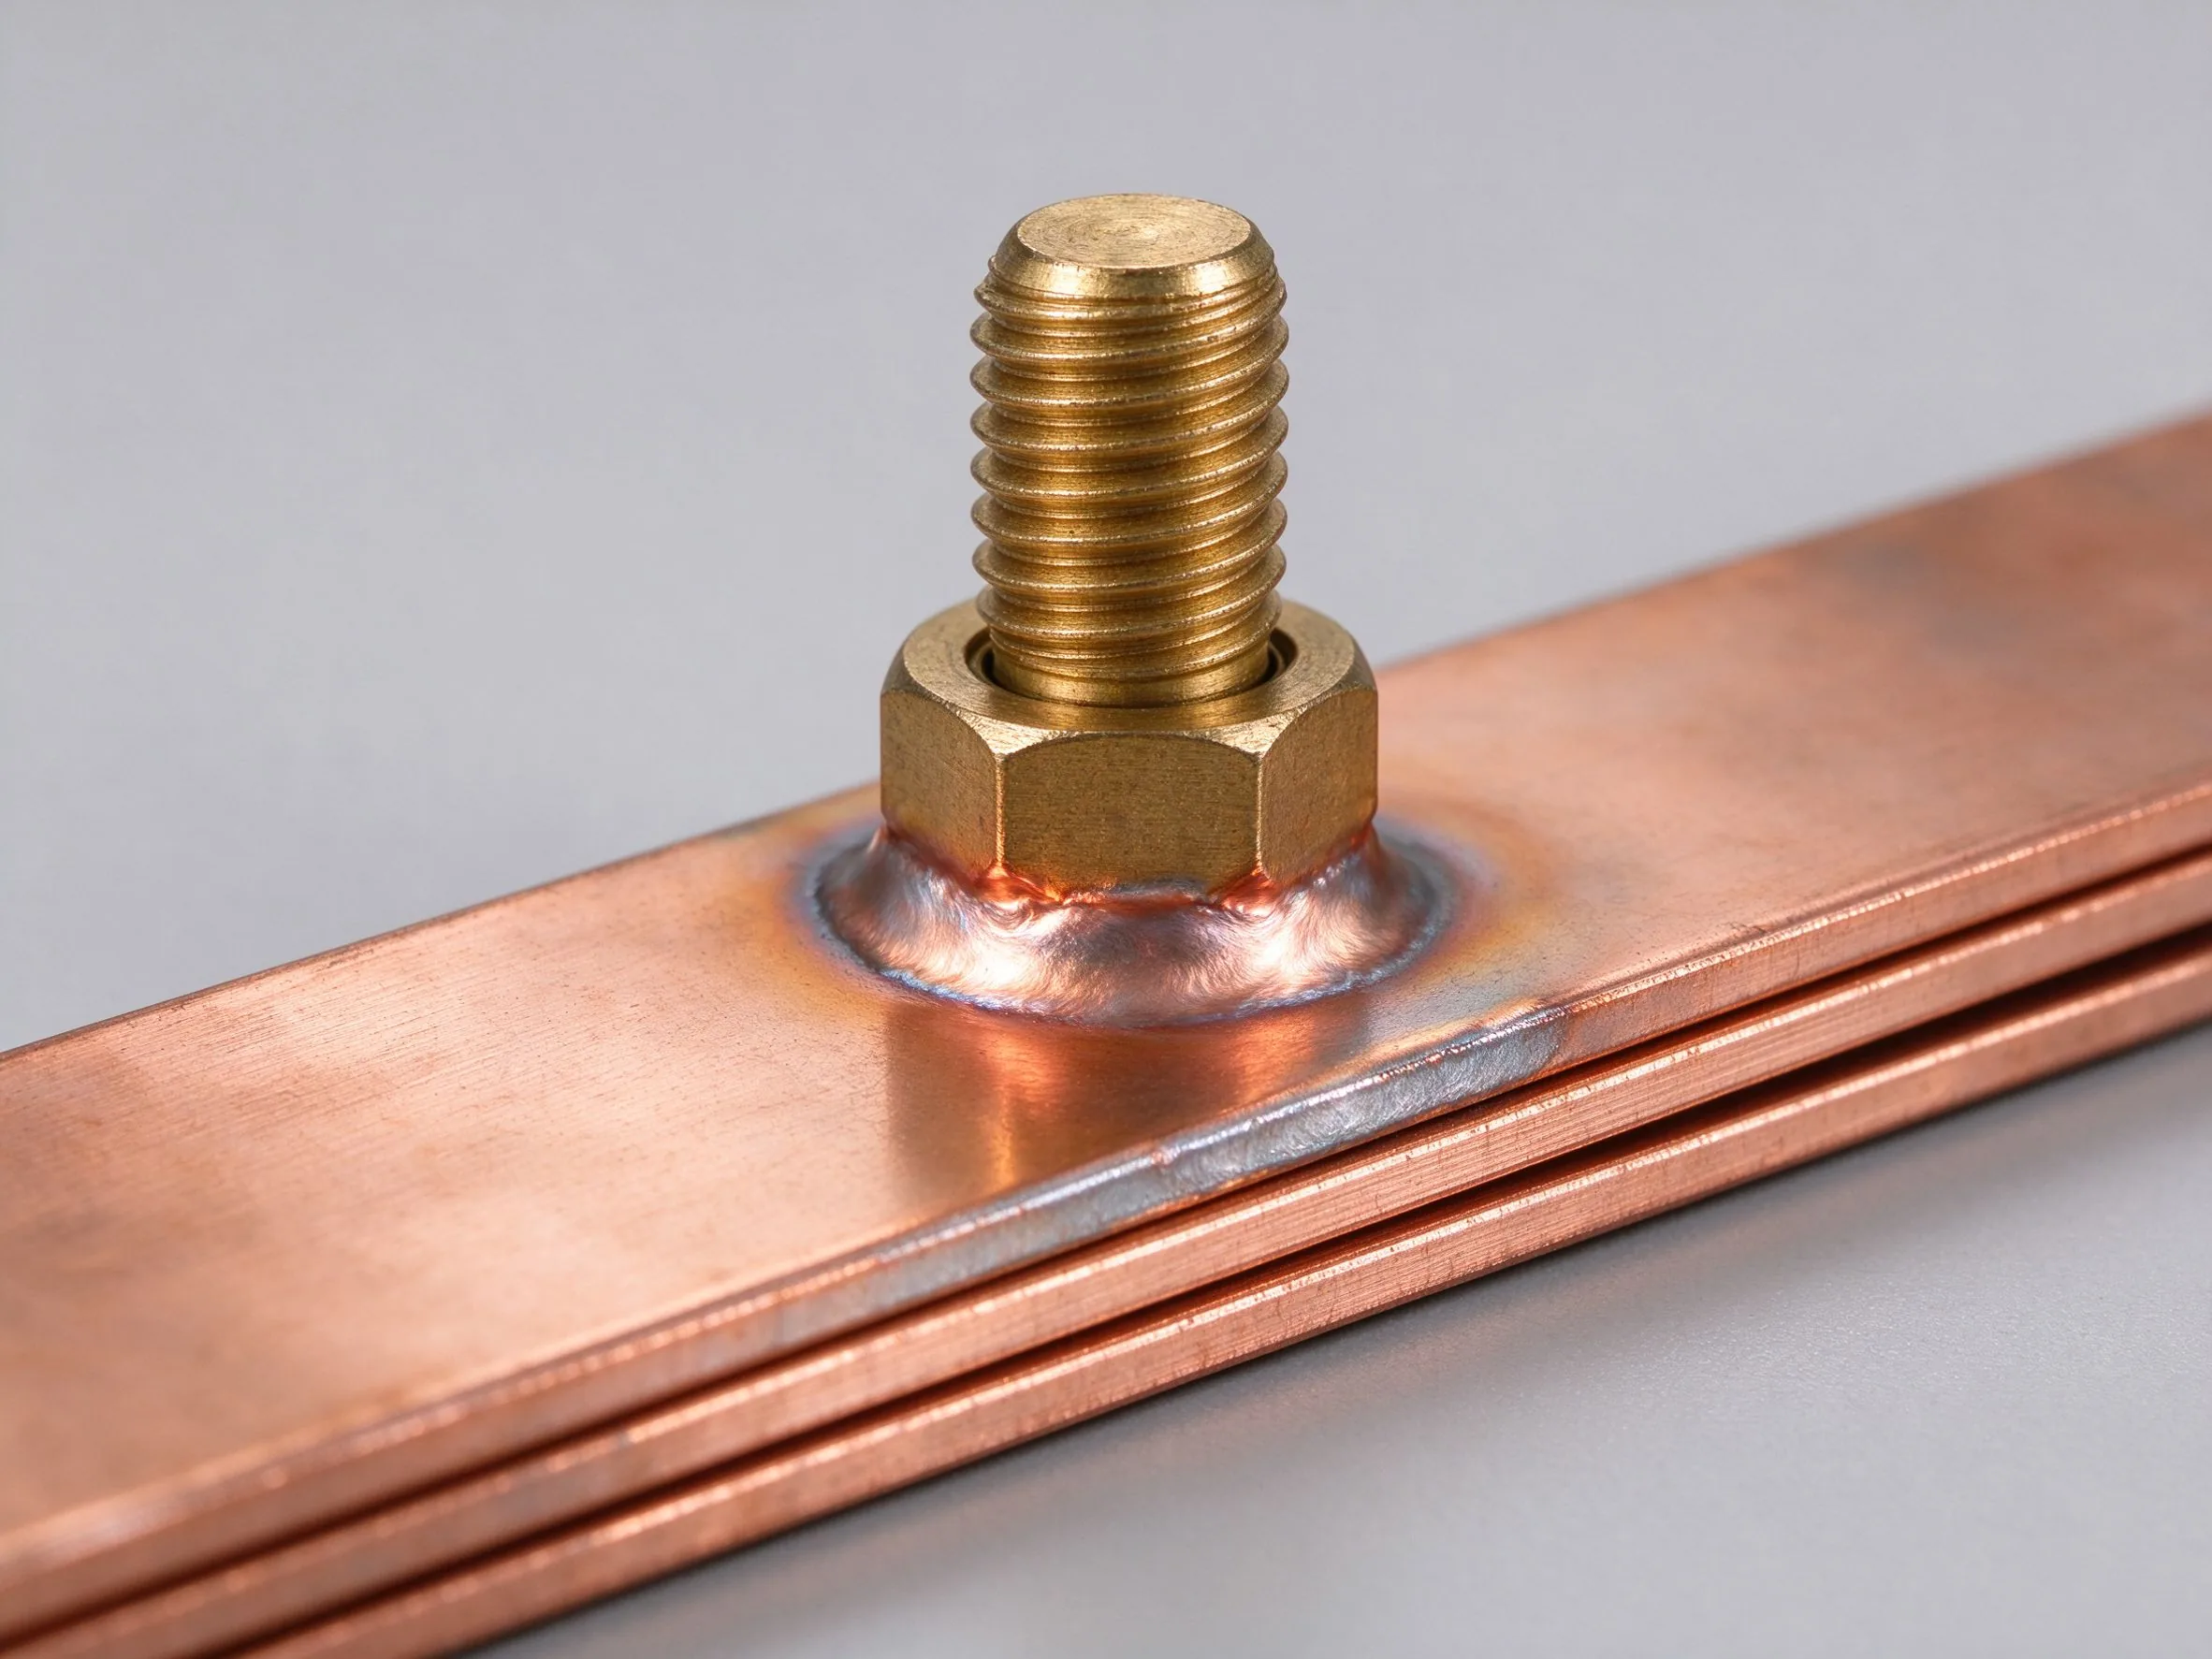
El terminal es donde una barra laminada se encuentra con el mundo exterior. Esta guía cubr
Leer artículo
Un ensayo hipot prueba que el aislamiento no se rompió en el segundo que estuvo estresado.
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
