جودة الطرفية عادة ما تُحكم بالحدس: فيشد الفني حتى يبدو الصواب، والوصلة إما أن تنجو أو تعود. وهذا ينجح حتى يصل البرنامج إلى حجم الإنتاج، أو حتى يطلب العميل دليلاً. نوافذ العزم وحدود السحب تحول الحدس إلى مواصفة يستطيع الخط أن يحتفظ بها.
جودة الطرفية عادة ما تُحكم بالحدس: فيشد الفني حتى يبدو الصواب، والوصلة إما أن تنجو أو تعود. وهذا ينجح حتى يصل البرنامج إلى حجم الإنتاج، أو حتى يطلب العميل دليلاً. نوافذ العزم وحدود السحب تحول الحدس إلى مواصفة يستطيع الخط أن يحتفظ بها.
فحص العزم يسأل ما إذا كان المثبت يحمل حمل التثبيت الذي افترضه التصميم. واختبار السحب يسأل ما إذا كانت الوصلة — المثبت بالإضافة إلى الطرفية بالإضافة إلى قضيب التوصيل — تقاوم الحمل الميكانيكي الذي سيطبقه التركيب. وهما مرتبطان لكنهما غير قابلين للتبديل، والبرنامج الذي يفعل واحداً فقط لديه نقطة عمياء. وهذا يعني أن الاعتماد على أحدهما دون الآخر يترك جانباً مهماً من جودة الوصلة دون فحص، مما قد يؤدي إلى مشاكل ميدانية لاحقاً.
العزم وحده يمكن أن يرضي وصلة محكمة لكنها ذات مساحة تلامس سيئة: نحاسة تحت الغسالة، أو وجه طرفية غير مسطح، أو مسمار يرتد في قاع ثقب أعمى. والسحب وحده يمكن أن يرضي وصلة تصمد ميكانيكياً لكنها ذات مقاومة عالية، لأن اختبار السحب يقيس القوة لا الميكرو أوم. وهذا يعني أن كلا الاختبارين يكشف عن نوع مختلف من المشاكل، وغياب أحدهما يعني أن المشكلة من نوعه سوف تفلت من الفحص. وخصوصاً في التطبيقات الحرجة، فإن الاعتماد على اختبار واحد فقط يعتبر مخاطرة غير مبررة.
لذلك فإن معيار القبول له ثلاثة قياسات، لا اثنين: العزم المطبق، ومقاومة التلامس الناتجة، وحد السحب أو الدفع الميكانيكي. ولكل منها خطة عيناتها وسجلها الخاص، وهي معاً تصف وصلة لا عملية. وهذا يعني أن المشتري يجب أن يطلب الثلاثة معاً في أي معيار قبول، لأن كل منهما يكمل الآخر، وغياب أي منهما يترك ثغرة في ضمان جودة الوصلة.
سياق القياس للعزل منفصل؛ راجع قبول hipot والتفريغ الجزئي.

يجب أن تأتي نافذة العزم من بيانات مورد المثبت للمزيج المحدد من المسمار، والغسالة، والصامولة، والمادة المقابلة، معدلة لحقيقة أن وصلة قضيب التوصيل عادة ما تكون وصلة مادة ناعمة. فالنحاس والألومنيوم يتشوهان تحت الغسالة، لذلك يتحلل حمل التثبيت بعد الشد؛ والعزم الابتدائي يجب أن يأخذ هذا الارتخاء في الحسبان بدلاً من أن يُحدد عند أقصى قيمة للمثبت. وهذا يعني أن تحديد نافذة العزم ليس مسألة قيمة رقمية عشوائية، بل هو عملية هندسية تأخذ في الحسبان خصائص المواد المعنية، وخصوصاً المواد الناعمة التي تتشوه تحت الأحمال.
بالنسبة لمسامير M6 وM8 المستخدمة في معظم قضبان التوصيل الرقائقية، تقع النوافذ المنشورة عادة في نطاق 8–12 N·m لـ M6 و18–25 N·m لـ M8، مع قيم أعلى لـ M10 وM12. وهذه نقاط بداية، لا قيم عالمية: فالنافذة الصحيحة تعتمد على درجة المسمار، وتشحيم الخيط، ونوع الغسالة، ومادة الطرفية. فالصامولة الفولاذية الجافة على مسمار ستانلس، والصامولة المشحمة على نفس المسمار، لا تنتجان نفس حمل التثبيت عند نفس العزم. وهذا يعني أن المشتري يجب أن يطلب نافذة عزم محددة لنوع المثبت والمواد المستخدمة في التطبيق، بدلاً من الاعتماد على قيم عامة قد لا تناسب الحالة.
يجب أن تُحدد النافذة كقيمة اسمية مع تفاوت، وتُتحقق منها على العتاد الفعلي، وتُسجل على الرسم. فعبارة شد بإحكام ليست مواصفة، وهي العبارة التي تنتج أكبر تباين بين الورديات. وهذا يعني أن الغموض في تعليمات العزم هو مصدر رئيسي لعدم الاتساق في الإنتاج، وخصوصاً عندما يتم العمل من قبل ورديات مختلفة، أو عمال مختلفين، بدون معيار مكتوب واضح.
خيارات الطرفية التي تنطبق عليها هذه النوافذ مدرجة في وصلات قضيب التوصيل.
هناك طريقتان للتحقق من العزم، وهما تجيب على سؤالين مختلفين. الأولى هي التحكم في التركيب باستخدام مفتاح عزم معاير أو أداة ضبط مسبق، وتسجيل الإعداد لا النتيجة. وهذا تحكم إنتاجي: يمنع الشد الزائد والناقص لكنه لا يثبت أن كل وصلة تلقت العزم المقصود. وهذا يعني أن الطريقة الأولى تضمن أن الأداة مضبوطة بشكل صحيح، لكنها لا تضمن أن كل وصلة تم شدها فعلاً بالعزم الصحيح، لأن الأخطاء البشرية أو مشاكل الأداة قد تؤدي إلى انحرافات غير مكتشفة.
الثانية هي قياس عزم الانفصال على عينة: شد إلى القيمة الاسمية، ثم حدد الصامولة والغسالة، وبعد فترة محددة طبق عزم في اتجاه الشد، وسجل القيمة التي تبدأ عندها الحركة. فقيمة انفصال تحت النافذة تشير إلى ارتخاء أو مشكلة خيط؛ والقيمة الأعلى بكثير تشير إلى نقر أو مثبت مرتد. وهذا يعني أن قياس عزم الانفصال يكشف عن مشاكل لم يلتقطها التحكم في الأداة، مثل الارتخاء بعد الشد، أو مشاكل في الخيوط، أو تلف في المثبت نفسه.
اختبار الانفصال يدمر قابلية تتبع الوصلة بمعنى أن الوصلة أعيد شدها الآن، لذلك ينتمي إلى عينة تُخرد أو يُعاد تصنيعها، ولا يُطبق أبداً على العتاد المسلم. وهذا التمييز يجب أن يكون صريحاً في تعليمات الفحص، وإلا فإن مفتشاً ذا نية حسنة سيختبر كل وصلة ولن يسلم أي منها بشكل صحيح. وهذا يعني أن إجراءات الفحص يجب أن تكون واضحة تماماً حول أي الاختبارات مدمرة وأيها غير مدمرة، حتى لا يتم تطبيق اختبار مدمرة على منتج نهائي مخصص للشحن.
اختبار السحب يطبق حملاً محورياً على الطرفية ويسجل الحمل الذي عنده الوصلة تخضع، أو تنزلق، أو تفشل. فبالنسبة لطرفية مسمارية، مسار الحمل يمر عبر المسمار إلى قضيب التوصيل؛ وبالنسبة للسان ملحوم، يمر عبر اللحام؛ وبالنسبة لطرفية نصلية، يمر عبر العقص أو وصلة اللحام. وكل منها له نمط فشل متوقع مختلف، ويجب أن يحدد حد القبول النمط المقبول. وهذا يعني أن اختبار السحب ليس اختباراً عاماً ينطبق على كل أنواع الطرفيات بنفس الطريقة، بل يجب تكييفه مع تصميم الطرفية المحدد.
المواصفة النموذجية تحدد حمل إثبات لا حمل كسر: فيجب على الوصلة أن تصمد لقوة محددة لوقت محدد دون حركة، أو تشوه، أو تغير مقاومة يتجاوز حداً. وهذا اختبار إنتاجي أكثر فائدة من سحب مدمر حتى الفشل، لأنه يمكن تطبيقه على عينة والنتيجة نجاح أو رسوب لا رقماً يحتاج إلى تفسير. وهذا يعني أن اختبار الإثبات مصمم ليكون عملياً في بيئة الإنتاج، حيث تكون النتيجة بسيطة وسهلة التسجيل، بدلاً من اختبار معقد يتطلب تحليلاً مكثفاً لكل عينة.
يجب أن يُشتق حمل الإثبات من التركيب، لا أن يُختار عشوائياً. فقضيب توصيل في رف ثابت يرى أحمال مناولة واهتزازاً؛ وقضيب توصيل في حزمة جر يرى تسارعاً وصدمة. والمعيار المطبق للتطبيق يحدد معامل التسارع، وحمل الإثبات يتبع من كتلة الطرفية والعتاد الملحق. وهذا يعني أن مستوى اختبار السحب يجب أن يعكس الظروف الفعلية التي ستواجهها الطرفية في التطبيق النهائي، بدلاً من استخدام قيمة عامة لا تأخذ في الحسبان طبيعة الاستخدام.
أحمال التركيب حسب التطبيق موصوفة تحت السكك الحديدية وتطبيقات المركبات الكهربائية.
وصلتان يمكن أن تجتازا العزم والسحب ولا يزال بينهما فرق عامل ثلاثة في مقاومة التلامس. وقياسها يتطلب طريقة الأسلاك الأربعة: مصدر تيار عبر الوصلة، وحساس جهد منفصل عند نقاط محددة، حتى لا تدخل مقاومة المسبار والسلك في النتيجة. ويُبلغ عن القياس عادة بالميكرو أوم عند تيار محدد، ويُحدد الحد بواسطة الارتفاع الحراري الذي يمكن أن تنتجه الوصلة عند التيار المقنن. وهذا يعني أن مقاومة التلامس هي مقياس أساسي لجودة الوصلة الكهربائية، ولا يمكن الاستغناء عنها حتى لو كان الشكل الميكانيكي للوصلة صحيحاً.
الحد العملي لوصلة نحاسية مثبتة بمسامير في حالة جيدة هو في نطاق الميكرو أوم المنخفض، ومعيار القبول يجب أن يكون حداً أقصى، لا قيمة نموذجية. فالوصلة التي تقيس 20 ميكرو أوم حيث افترض التصميم 10 ميكرو أوم سوف تعمل أسخن بشكل ملحوظ عند 1,000 A، والحرارة تجلس بالضبط حيث يكون العزل أرق. وهذا يعني أن المشتري يجب أن يحدد حداً أقصى لمقاومة التلامس، لأن حتى الفروق الصغيرة في المقاومة يمكن أن تؤدي إلى تسخين كبير عند التيارات العالية، مما يقصر من عمر العزل والوصلة.
مقاومة التلامس أيضاً تعطي الخط طريقة للكشف عن مشاكل لا يستطيع التحكم في العزم كشفها: نحاسة، وجه ملوث، أو غسالة مركبة رأساً على عقب، أو عيب طلاء. وهذه هي الإخفاقات التي تجتاز مفتاح الربط وتفشل في الميدان. وهذا يعني أن قياس مقاومة التلامس يكشف عن عيوب تصنيعية لا تظهر في الفحص البصري أو في قياس العزم، وبالتالي فهو ضروري لضمان الجودة الكاملة للوصلة.
النتيجة الحرارية للوصلة عالية المقاومة مغطاة في الإدارة الحرارية.
يجب أن تتبع خطة أخذ العينات مخاطر العملية، لا عدد القطع. فالوصلة المنتجة بواسطة أداة ضبط مسبق معايرة على عملية مستقرة، هي خطر مختلف عن الوصلة المجمعة يدوياً بمفتاح عزم ومشغل متغير. الأولى يمكن التحقق منها بالتدقيق؛ والثانية تحتاج عينة لكل وردية. وهذا يعني أن مستوى أخذ العينات يجب أن يتناسب مع مستوى التحكم في العملية، فكلما كانت العملية أقل استقراراً، زادت الحاجة إلى عينات أكثر تكراراً.
خطة إنتاج قابلة للتطبيق تستخدم ثلاث طبقات. كل وصلة: عزم متحكم فيه بأداة معايرة وإعداد مسجل. كل دفعة: مقاومة تلامس على عينة بحجم الدفعة، مع قبول خالي من الفشل للوصلات الحرجة السلامة، وAQL محدد للآخرين. كل تغيير: سحب مدمر وفحص عزم انفصال عندما يتغير المثبت، أو الغسالة، أو الطلاء، أو مورد الطرفية. وهذا يعني أن نظام أخذ العينات الشامل يجمع بين الفحص المستمر لكل قطعة، والفحص الدوري لكل دفعة، والفحص الخاص عند أي تغيير في العملية أو المواد.
حجم العينة نفسه يمكن أن يكون متواضعاً إذا كانت العملية مضبوطة. والمهم هو أن تكون العينة عشوائية داخل الدفعة، وأن يسجل الدفعة. فالاختبار الذي لا يمكن ربطه بشحنة هو اختبار لا يثبت شيئاً عن الشحنة. وهذا يعني أن تتبع العينات وربطها بالدفعات والشحنات مهم بقدر عدد العينات نفسها، لأن الفحص بلا تتبع لا يقدم قيمة حقيقية لضمان الجودة.
العتاد حول الوصلة هو جزء من الوصلة. فالغسالة المسطحة توزع حمل التثبيت؛ والغسالة المنقسمة تضيف نابضاً قد ينجو أو لا ينجو من الدورة الحرارية؛ وغسالة الفلنجة المسننة تعض الطلاء ويمكن أن تحسن التلامس الكهربائي بينما تتلف حاجز التآكل. وكل خيار يغير نافذة العزم ونتيجة السحب. وهذا يعني أن اختيار أنواع الغسالات والمثبتات ليس قراراً ثانوياً، بل هو جزء من التصميم الكهربائي والميكانيكي للوصلة، ويجب أن يؤخذ في الحسبان عند تحديد مواصفات العزم والاختبار.
بالنسبة لطرفيات قضبان التوصيل، المواصفة الشائعة هي غسالة مسطحة مقوى بالإضافة إلى غسالة نابض أو بيلفيل، مع درجة المسمار مطابقة للصامولة لتجنب النقر. والمسامير الستانلس شائعة لمقاومة التآكل لكنها ذات توصيل أقل من النحاس الأصفر أو سبيكة النحاس، وهذا هو السبب في أن المسمار ليس مسار التيار المفضل، والوصلة تعتمد على التلامس من وجه إلى وجه. وهذا يعني أن المصمم يجب أن يكون على دراية بالتفاعل بين مادة المثبات ومادة الطرفية، وخصوصاً من حيث التوصيلية ومقاومة التآكل، لأن هذه الخصائص تؤثر على أداء الوصلة الكهربائي.
الطلاء على الطرفية مهم هنا أيضاً. فالقصدير على النحاس هو الافتراضي ويتوقع بشكل تحت حمل التثبيت؛ والفضة مقاومتها أقل لكنها تتأكسد وتُخصص عادة لأنظمة تلامس محددة. ومزيج الأسطح المطلية والعارية في وصلة واحدة هو خلية تآكل، وهذا النوع من التفاصيل ينجو من اختبار المصنع ويفشل في تركيب رطب. وهذا يعني أن اختيار الطلاء يجب أن يكون متسقاً في جميع أجزاء الوصلة، وأن يؤخذ في الحسبان الظروف البيئية التي ستتعرض لها، لأن التآكل التدريجي يمكن أن يقوض الوصلة مع الوقت حتى لو اجتازت الاختبارات الأولية.
تصاميم طرفيات المسمار والنصل واللحام مقارنة في تشغيل الطرفيات.
الوصلة التي تقيس بشكل صحيح عند درجة حرارة الغرفة يمكن أن تفقد حمل التثبيت بعد بضع مئات من الدورات الحرارية، لأن النحاس والمثبت يتمددان بمعدلات مختلفة، والمادة الناعمة تحت الغسالة تزحف. والنتيجة هي وصلة اجتازت القبول ثم تعمل ساخنة لاحقاً. وهذا يعني أن الاختبار عند درجة حرارة الغرفة وحده لا يكفي لضمان موثوقية الوصلة على المدى الطويل، لأن الدورات الحرارية المتكررة يمكن أن تؤدي إلى ارتخاء تدريجي في الوصلة.
الاختبار الذي يكشف هذا هو فحص عزم محتفظ به بعد مظهر دورة محدد: سخن المجموعة إلى ارتفاع الحرارة المقنن، احتفظ بها، بردها، كرر، ثم قس عزم الانفصال على عينة. ففقدان أكثر من نسبة محددة من القيمة الابتدائية يشير إلى أن مجموعة الغسالة أو العزم الابتدائي غير كافية للتطبيق. وهذا يعني أن اختبار الدورة الحرارية مع قياس الاحتفاظ بالعزم هو الطريقة الوحيدة للكشف عن مشاكل الارتخاء التي قد تظهر بعد أشهر أو سنوات من التشغيل.
غسالات بيلفيل أو الغسالات الموجية هي التخفيف المعتاد لأنها تحافظ على حمل التثبيت عبر نطاق التمدد. ومواصفاتها يجب أن تكون على الرسم، مع ترتيب المجموعة والارتفاع المركب، لأن الغسالة المركبة بالتسلسل الخاطئ أسوأ من لا غسالة على الإطلاق. وهذا يعني أن اختيار نوع الغسالة وطريقة تركيبها تفاصيل حرجة تؤثر على موثوقية الوصلة، ويجب أن تحدد بدقة في الرسومات والتعليمات، لا أن تترك للفني ليقررها في الموقع.
ممارسة اختبار الدورات موضحة في موثوقية الدورة الحرارية.
يجب أن يكون مستند القبول قصيراً بما يكفي للاستخدام على الخط، ومحدداً بما يكفي للتدقيق. ويحتاج خمسة عناصر: تكوين الوصلة مع مرجع الرسم، ونافذة العزم مع الأداة ومتطلب المعايرة، وحد مقاومة التلامس مع طريقة القياس، وحمل السحب أو الإثبات مع خطة العينات، والسجل الذي يربط النتيجة بدفعة. وهذا يعني أن معيار القبول يجب أن يكون عملياً ومختصراً بما يكفي ليستخدمه العمال على أرض المصنع، وفي نفس الوقت مفصلاً بما يكفي ليكون قابلاً للتدقيق من قبل العملاء.
عنصران إضافيان يجعلانها قابلة للاستخدام عبر الورديات: معيار قبول بصري — غسالة موجودة، اتجاه صحيح، لا نحاسات، لا عزل متشقق عند الطرفية — ومسار عدم مطابقة يحدد ما يحدث للوصلة التي تفشل. وإعادة العمل على وصلة فاشلة عادة ما تعني استبدال العتاد، لا إعادة الشد، لأن الطلاء والنحاس قد تشوه بالفعل. وهذا يعني أن المعيار يجب أن يغطي ليس فقط كيفية فحص الوصلة، بل أيضاً ماذا يفعل عندما تفشل، لأن عدم وجود إجراء واضح لإعادة العمل يؤدي إلى إصلاحات غير مناسبة قد تؤدي إلى مشاكل لاحقة.
يجب أن يحدد المعيار أيضاً ما هو غير مسموح به: أدوات تأثير على الطرفيات، تشحيم غير محدد على الرسم، إعادة استخدام غسالات مشوهة، وشد وصلة كانت بالفعل عند درجة حرارة دون فحص. وهذه المحظورات تمنع إخفاقات أكثر من أي اختبار. وهذا يعني أن المعيار يجب أن يضع حدوداً واضحة للممارسات غير الآمنة أو غير الصحيحة، لأن كثيراً من إخفاقات الوصلات تنبع من ممارسات تشغيل خاطئة، لا من سوء تصميم.
متطلبات النظام في مركز المعايير، ومراقبة العملية في صفحة الجودة.
يجب أن يحمل سجل كل دفعة رقم القطعة، والدفعة أو المجموعة، وتعريف أداة العزم وتاريخ معايرتها، ونتائج العينات لمقاومة التلامس والسحب، والمشغل أو الخلية، والتاريخ. وإذا كانت الوصلة حرجة السلامة، يجب أن يحمل السجل أيضاً دفعة المثبت. وهذا يعني أن السجلات يجب أن تكون شاملة بما يكفي لتتبع أي مشكلة محتملة إلى مصدرها، سواء كانت مشكلة في المواد، أو في العملية، أو في عامل معين.
الغرض ليس أعمالاً ورقية. بل هو الاحتواء: عندما يبلغ عميل عن وصلة ساخنة، يكون السؤال الأول هو أي الدفعات متأثرة، والسجل الذي يربط بيانات العزم والمقاومة بشحنة يجيب عليها في دقائق. أما السجل الذي يقول فقط تم فحصه، فلا يجيب على شيء. وهذا يعني أن قيمة السجلات ليست في مجرد الامتثال للوائح، بل في القدرة على احتواء المشاكل بسرعة عندما تظهر، مما يقلل من نطاق التأثير والتكلفة.
فترات الاحتفاظ تختلف حسب العميل واللائحة، لكن القاعدة العملية هي الاحتفاظ بالسجلات لمدة عمر البرنامج بالإضافة إلى فترة الضمان. والسجلات الإلكترونية التي يمكن تصديرها تستحق أكثر من الورق الذي يجب البحث فيه، وخصوصاً عندما يصل تدقيق العميل مع طلب عينة. وهذا يعني أن الاستثمار في نظام سجلات إلكتروني يمكن البحث فيه وتصديره، هو استثمار مفيد على المدى الطويل، ويسهل من عمليات التدقيق والتفتيش من قبل العملاء.
ملف التدقيق الأوسع موصوف في قائمة تدقيق المصنع.
خمسة إخفاقات شائعة بما يكفي لتسميتها. فنحاسة أو شريحة تحت الغسالة تقلل مساحة التلامس بينما يقرأ العزم بشكل صحيح. ووجه طرفية غير مسطح يتأرجح تحت الحمل وينتج تلامس خطي عالي المقاومة. ومسمار يرتد في قاع ثقب أعمى يعطي قراءة عزم خاطئة لأن المثبت يحمل قاع الثقب لا الوصلة. وهذا يعني أن كل هذه المشاكل لا تكتشف بفحص العزم وحده، لأن العزم قد يبدو طبيعياً بينما الوصلة في الواقع معيبة. والفحوص الإضافية — مثل مقاومة التلامس والفحص البصري — ضرورية لكشف هذه الأنواع من الإخفاقات.
وتلف الطلاء من غسالة مسننة أو أداة تأثير يكشف النحاس، الذي يتأكسد ويرفع المقاومة مع الوقت. والوصلة المركبة بمجموعة غسالات خاطئة تفقد حمل التثبيت بعد الدورات على الرغم من أن العزم الابتدائي كان صحيحاً. وهذا يعني أن تلف الطلاء والتركيب الخاطئ للغسالات هما مصدران شائعان آخران لمشاكل الوصلة، وكلاهما قد لا يظهر في الفحص الأولي، لكنهما يؤديان إلى تدهور الأداء مع الوقت. ولهذا السبب فإن الفحص البصري الدقيق بعد التركيب مهم بقدر قياس العزم.
لكل من هذه طريقة كشف محددة. فالنحاسات تُكتشف بالفحص البصري عند وجه الطرفية قبل التجميع. والتسطح يُكتشف بفحص الاستقامة أو علامة كشف مرجعية. والارتداد يُكتشف بالتحقق من انخراط المسمار مقابل عمق الثقب. وتلف الطلاء يُكتشف بالفحص البصري بعد الشد. وأخطاء مجموعة الغسالة تُكتشف بفحص أول قطعة ومعيار بصري على الخط. وهذا يعني أن معيار الفحص يجب أن يتضمن فحوصاً بصرية وقياسات محددة لكل نوع من أنواع العيوب المحتملة، بدلاً من الاعتماد على فحص عام واحد.
إخفاقات الميدان المتعلقة بالوصلة نوقشت أيضاً في تحليل فشل التوصيل.
للبرنامج الجديد، التسلسل هو: حدد الوصلة من أحمال التطبيق، اختر العتاد، شغل أول قطعة باختبار عزم إلى الانفصال واختبار سحب لتأسيس النافذة، شغل دورة حرارية وأعد قياس الاحتفاظ، ثم جمد الرسم بالنافذة ومجموعة العتاد وطريقة الفحص. وفقط بعد ذلك اكتب تعليمات الإنتاج. وهذا يعني أن وضع معيار قبول لبرنامج جديد هو عملية منهجية تبدأ بفهم متطلبات التطبيق، ثم تنتقل إلى الاختبار والتطوير، ولا تنتقل إلى الإنتاج الضخم إلا بعد تجميد جميع المعلمات.
هذا التسلسل يستغرق أسبوعين إلى ثلاثة أسابيع ويمنع النتيجة الأكثر تكلفة: رسم يُصدر بقيمة عزم لم يتحقق منها أحد، وخط إنتاج يكتشف المشكلة عند فحص الاستلام لدى العميل. وهذا يعني أن الوقت المستثمر في التأهيل الأولي يقلل من المخاطر الكبيرة لاحقاً، مثل اكتشاف مشاكل الجودة بعد أن تكون الأجزاء قد شحنت للعميل. وهذا النهج الوقائي أرخص بكثير من التعامل مع العواقب بعد وقوعها.
بالنسبة للبرامج الموجودة بالفعل في الإنتاج، يمكن القيام بنفس العمل كدراسة تحقق على العتاد الحالي. وإذا أظهرت الدراسة أن النافذة خاطئة، فإن التغيير هو تنقيح رسم بالإضافة إلى تعليمات خط، وهو أرخص من حملة ميدانية وأرخص بكثير من استرجاع. وهذا يعني أن تطبيق معيار القبول ليس مقتصراً على البرامج الجديدة، بل يمكن تطبيقه أيضاً على البرامج القائمة لتحسين الجودة واكتشاف المشاكل قبل أن تصبح مكلفة.
تسلسل التأهيل من العينة إلى السلسلة في المشتريات من العينة إلى السلسلة.
طريقة الفحص تتبع نوع الطرفية، ومعاملة جميع الطرفيات بنفس الطريقة هي كيف ينتهي الخط بفحص الشيء الخطأ. وأربعة أنواع تهيمن على أعمال قضبان التوصيل الرقائقي، وكل منها له نقطة حرجة مختلفة. وهذا يعني أن معيار الفحص يجب أن يكيف مع كل نوع طرفية، لأن محاولة استخدام مجموعة فحص واحدة لجميع الأنواع ستؤدي إلى تفويت عيوب محددة في تصميمات معينة.
فالطرفية المسمارية هي وصلة مثبتة. والنقاط الحرجة هي انخراط المسمار في القضيب، وتسطح وجه التلامس، ومجموعة الغسالة، والعزم المطبق. والمسمار الملحوم أو المثبت بالاحتكاك في القضيب يجب فحصه للدفع قبل عزمه على الإطلاق، لأن المسمار المرتخي سيقرأ بشكل صحيح على مفتاح العزم ويتحرك تحت الحمل. وهذا يعني أن الطرفيات المسمارية تتطلب فحصاً دقيقاً لضمان تثبيت المسمار بشكل صحيح، وأن أي ارتخاء في المسمار نفسه يمكن أن يؤدي إلى قراءات عزم خاطئة وفشل لاحق.
الطرفية النصلية هي وصلة مثبتة أو مدرجة. والنقاط الحرجة هي سماكة وعرض النصل مقابل مواصفات الموصل المقابل، ومساحة التلامس، وقوة الاحتفاظ. واختبار السحب هنا هو اختبار دفع في اتجاه الإدخال، وحد القبول يأتي من معيار الموصل لا من رسم قضيب التوصيل. وهذا يعني أن الطرفيات النصلية تتطلب فحوصاً مختلفة عن الطرفيات المسمارية، وأن معايير القبول يجب أن تستند إلى متطلبات الموصل الذي ستتصل به، لا إلى مواصفات القضيب نفسه.
اللسان الملحوم هو وصلة معدنية حرارية. والنقاط الحرجة هي اختراق اللحام، والمسامير، والمنطقة المتأثرة بالحرارة، والفحص بصري بالإضافة إلى سحب تقشير أو مقطع مدمر على عينة. والعزم غير ذي صلة لأنه لا يوجد مثبت، واختبار السحب إلى حمل إثبات هو الفحص الإنتاجي. وهذا يعني أن الوصلات الملحومة تتطلب نوعاً مختلفاً تماماً من الفحص، يركز على جودة اللحام بدلاً من العزم، ويشمل اختبارات مدمرة على عينات لضمان أن اللحام سليم.
الطرفية المعقوصة أو المضغوطة هي وصلة تشوه. والنقاط الحرجة هي ارتفاع العقص، وقوة السحب، ومعايرة الأداة، والمعيار عادة ما يكون لمورد الطرفية لا لمصنع قضيب التوصيل. ومزج هذا هو شائع: يطبق المصنع نافذة عزم قضيب توصيل على وصلة معقوصة ويستنتج أن الوصلة جيدة لأن المثبت محكم. وهذا يعني أن الخلط بين أنواع الوصلات وطرق الفحص الخاصة بكل منها هو خطأ شائع، ويؤدي إلى فحوص غير فعالة لا تكشف عن العيوب الحقيقية في الوصلة.
بطاقة المسار هي حيث يلتقي معيار القبول بالوردية. فالبطاقة الجيدة لقضيب توصيل بطرفيات مثبتة تحمل رقم القطعة، وتسلسل العملية، وإعداد أداة العزم وتاريخ معايرتها، ومجموعة العتاد مع ترتيب الغسالة، ومتطلب عينة مقاومة التلامس، والمعايير البصرية، وحقل توقيع لكل عملية. وهذا يعني أن بطاقة المسار ليست مجرد سجل، بل هي أداة توجيه على الخط، تضمن أن كل عامل يتبع نفس الإجراءات، وأن كل خطوة موثقة بشكل صحيح.
نمط فشل بطاقة المسار السيئة هو دائماً نفسه: تسجل أن العملية حدثت دون تسجيل ما هي العملية. فالبطاقة التي تقول شد الطرفيات وتوقيع، لا تخبر المدقق شيئاً عن العزم، أو العتاد، أو العينة. وهي أيضاً لا تخبر الوردية التالية شيئاً، وهكذا تنجرف العملية بين الورديات دون أن يلاحظ أحد. وهذا يعني أن بطاقة المسار الغامضة هي مصدر رئيسي لعدم الاتساق، لأنها لا توفر المعلومات اللازمة للعمال اللاحقين أو للمدققين لفهم ما تم فعله بالضبط.
خياران تصميميان يجعلان البطاقة قابلة للاستخدام. ضع المواصفة بجانب العملية بدلاً من رسم منفصل يجب على المشغل إحضاره، واجعل مسار عدم المطابقة مرئياً على البطاقة حتى تُسجل الوصلة الفاشلة بدلاً من إعادة العمل عليها بهدوء. وكلاهما رخيص، وكلاهما يقلل الفجوة بين المعيار المكتوب والقطعة المشحونة. وهذا يعني أن بطاقة المسار الجيدة يجب أن تكون سهلة الاستخدام على الخط، مع وضع جميع المعلومات الضرورية في متناول العامل، وتشجيع الإبلاغ عن المشاكل بدلاً من إخفائها.
البطاقات الرقمية تستحق الاستثمار عند حجم الإنتاج لأنها تستطيع فرض إعداد العزم، والتقاط تعريف الأداة تلقائياً، وتصدير سجل الدفعة الذي سيطلبه العميل. وعند الحجم المنخفض، تعمل بطاقة ورقية بمواصفة مطبوعة مسبقاً وجدول عينات، بشرط أن تكون المواصفة مطبوعة فعلاً لا مُشار إليها. وهذا يعني أن هناك خيارات مختلفة لبطاقات المسار حسب حجم الإنتاج، وكل خيار له مزاياه، والأهم هو أن تكون التعليمات واضحة وسهلة الوصول للعمال.
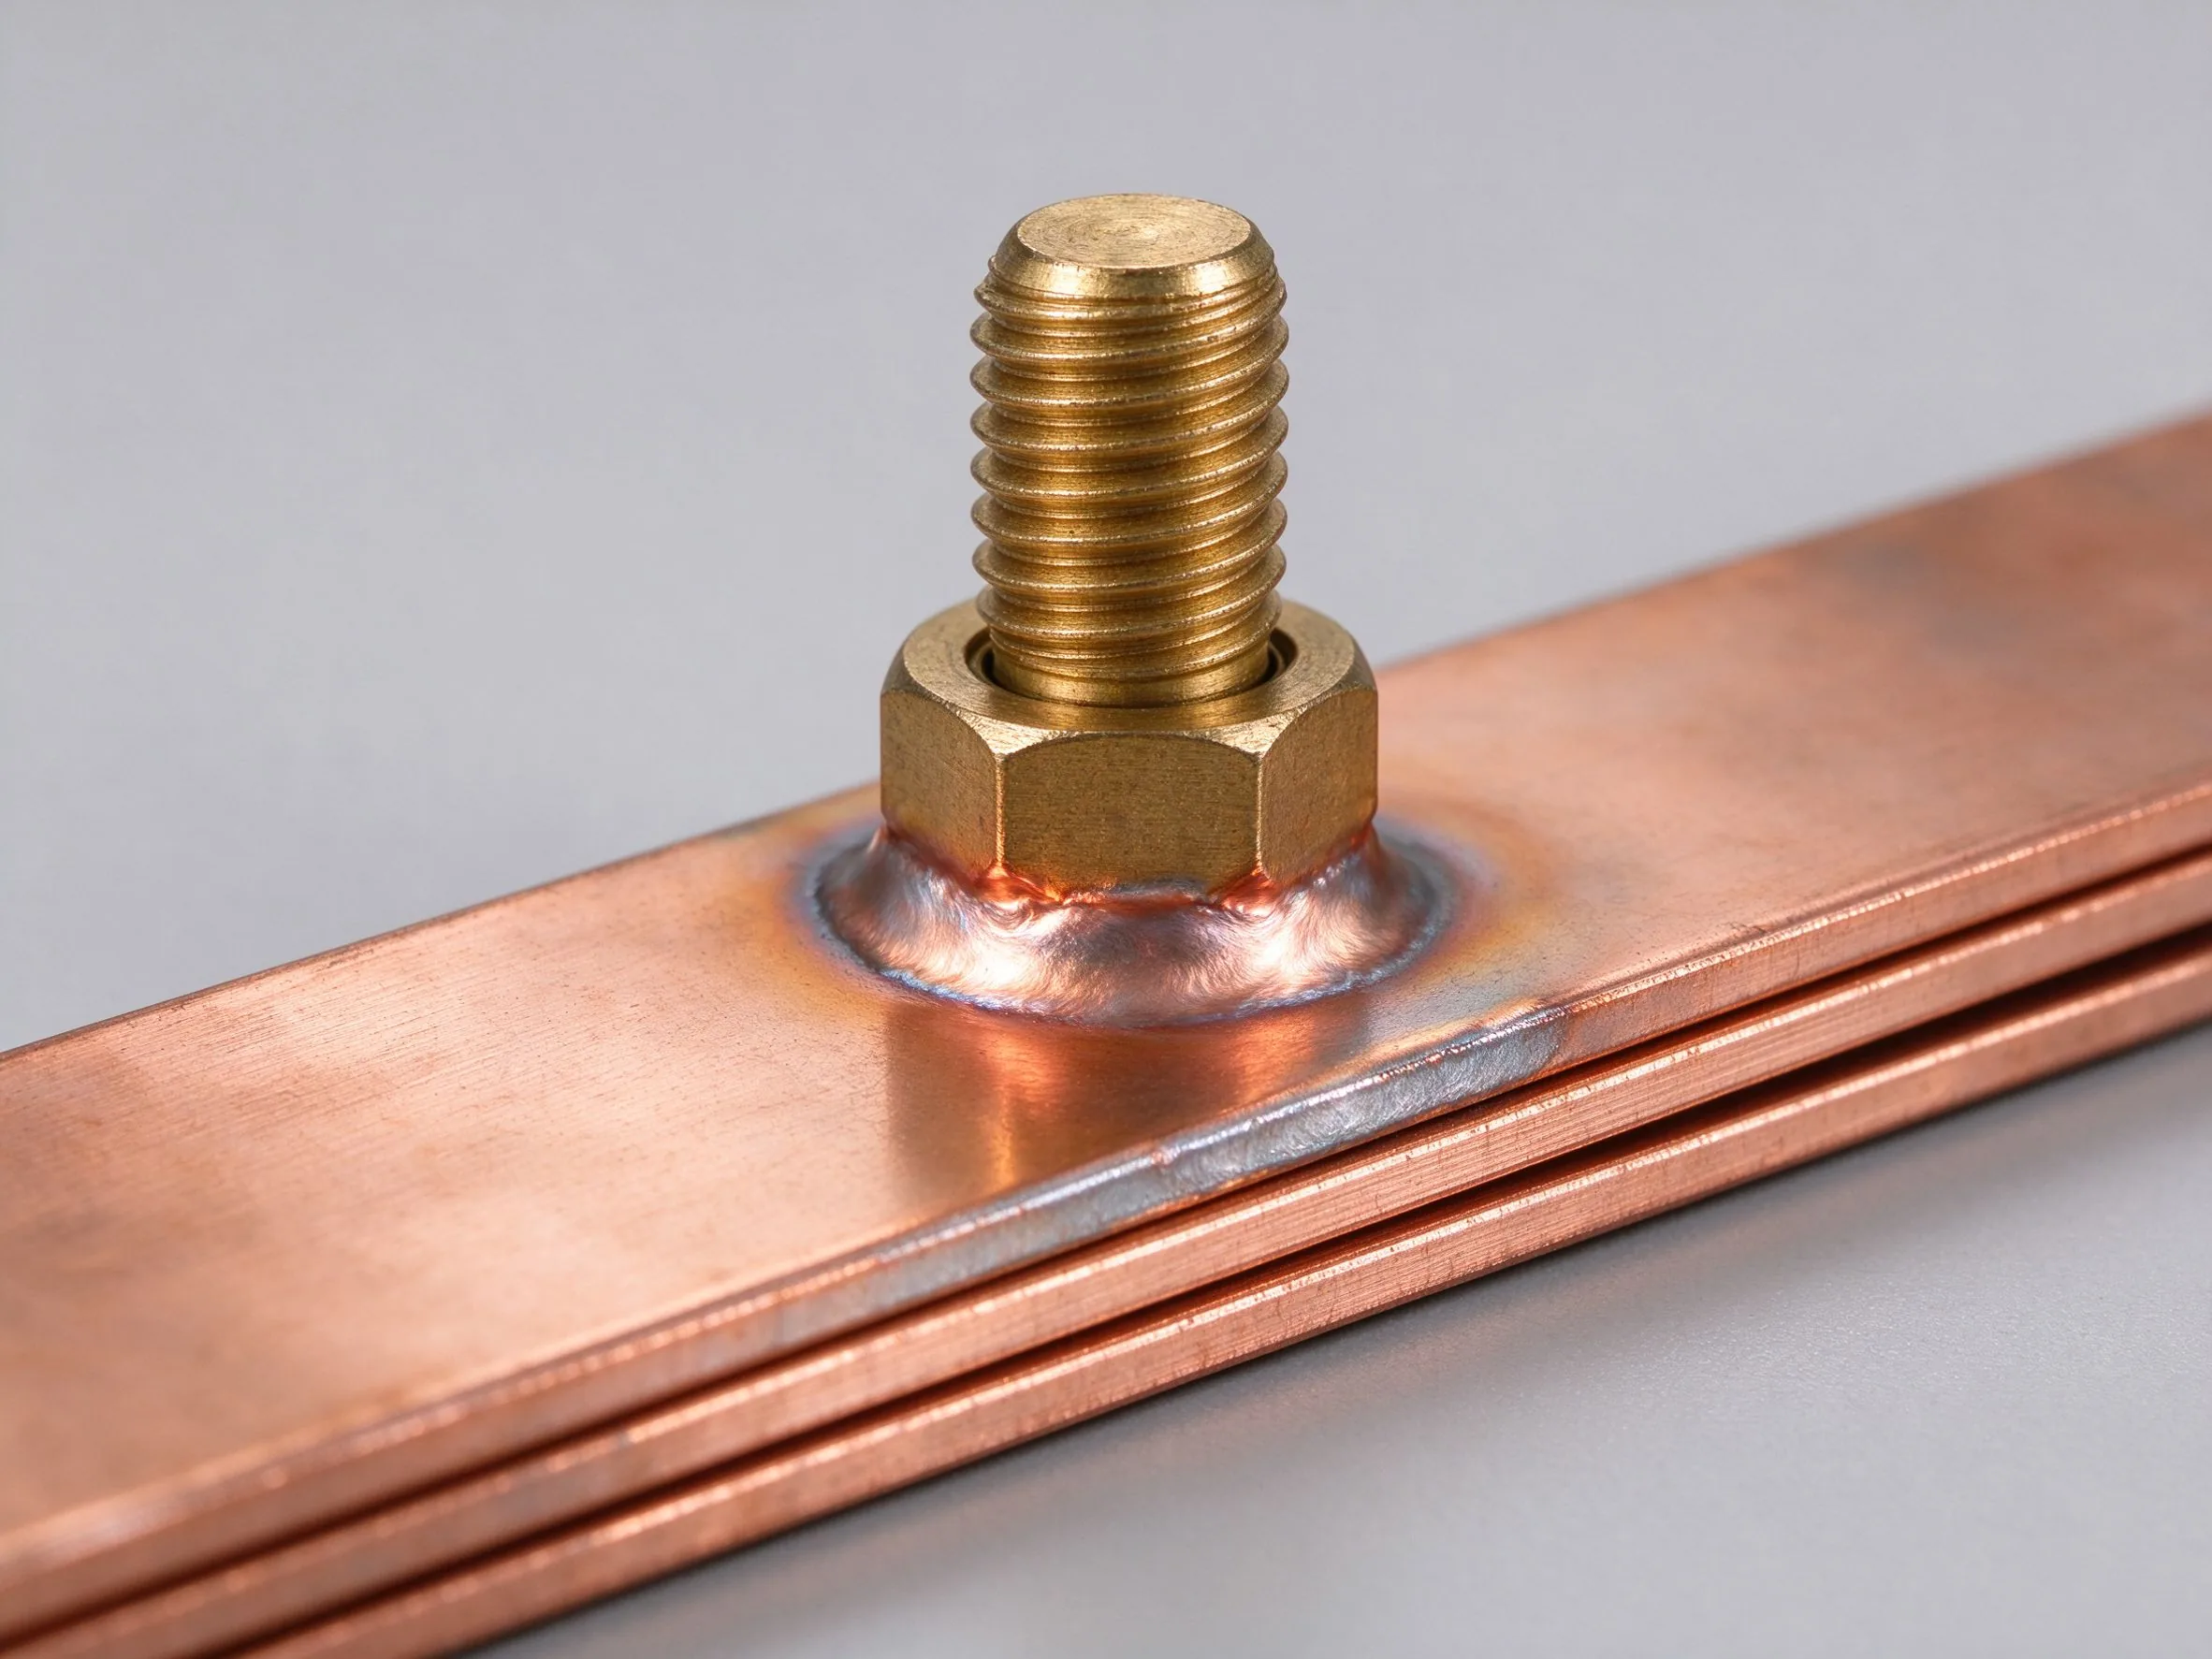
الطرف هو حيث يلتقي قضيب التوصيل المصفح بالعالم الخارجي. يغطي هذا الدليل أذرع M6/M8 الملولب
اقرأ المقال
اختبار hipot يثبت أن العزل لم ينهار في الثانية التي تعرض فيها للإجهاد. لكنه لا يثبت أن الق
اقرأ المقال
نادية رحمان مهندسة جودة وامتثال بخبرة 9 سنوات في أنظمة جودة المكونات الكهربائية. تدير برامج ISO 9001 وIATF 16949 في SHANYUAN، وفحص المدخلات والمخرجات، ووثائق الامتثال UL/IEC. حاصلة على بكالوريوس الهندسة الصناعية من جامعة برمنغهام. تكتب عن مراقبة جودة القضبان ووثائق الامتثال للمشاريع التصديرية.
أرسل منحنى التيار وفئة الجهد وأنواع الأطراف — يرد مهندسونا خلال يوم عمل واحد.
