DFM — design for manufacturing — è il passo che la maggior parte degli ingegneri salta e che la maggior parte dei fornitori vorrebbe silenziosamente che non saltassero. Un disegno che sembra corretto sullo schermo ma ignora utensilizzazione, laminazione, tenuta dei bordi e realtà della saldatura torna con revisioni, settimane perse e un prezzo silenziosamente gonfiato. In SHANYUAN eseguiamo una revisione DFM su ogni file prima di emettere un'offerta di barra custom, e condividiamo quella checklist qui così potete precontrollare i vostri progetti. Se state cercando di comprare barre laminate per una nuova piattaforma, percorrere questa lista prima di inviare il PDF è il modo più veloce per un primo campione pulito.
DFM — design for manufacturing — è il passo che la maggior parte degli ingegneri salta e che la maggior parte dei fornitori vorrebbe silenziosamente che non saltassero. Un disegno che sembra corretto sullo schermo ma ignora utensilizzazione, laminazione, tenuta dei bordi e realtà della saldatura torna con revisioni, settimane perse e un prezzo silenziosamente gonfiato. In SHANYUAN eseguiamo una revisione DFM su ogni file prima di emettere un'<strong>offerta di barra custom</strong>, e condividiamo quella checklist qui così potete precontrollare i vostri progetti. Se state cercando di <strong>comprare barre laminate</strong> per una nuova piattaforma, percorrere questa lista prima di inviare il PDF è il modo più veloce per un primo campione pulito.
La prima cosa che controlliamo è se il disegno dice effettivamente quanti strati ci sono, e cosa fa ognuno. Una barra laminata non è solo una piastra spessa — è uno stack definito di strati di rame e dielettrici, di solito da 1 a 6+ in SHANYUAN.
Le definizioni degli strati mancanti sono la causa n.1 dei cicli di offerta. Vedere il percorso del processo produttivo per come lo stack diventa un pezzo.
La pellicola dielettrica deve sbalzare ogni bordo esposto del rame del margine di progetto. Troppo poco e perdete creepage; troppo e la pellicola si raggrinzisce durante la laminazione.
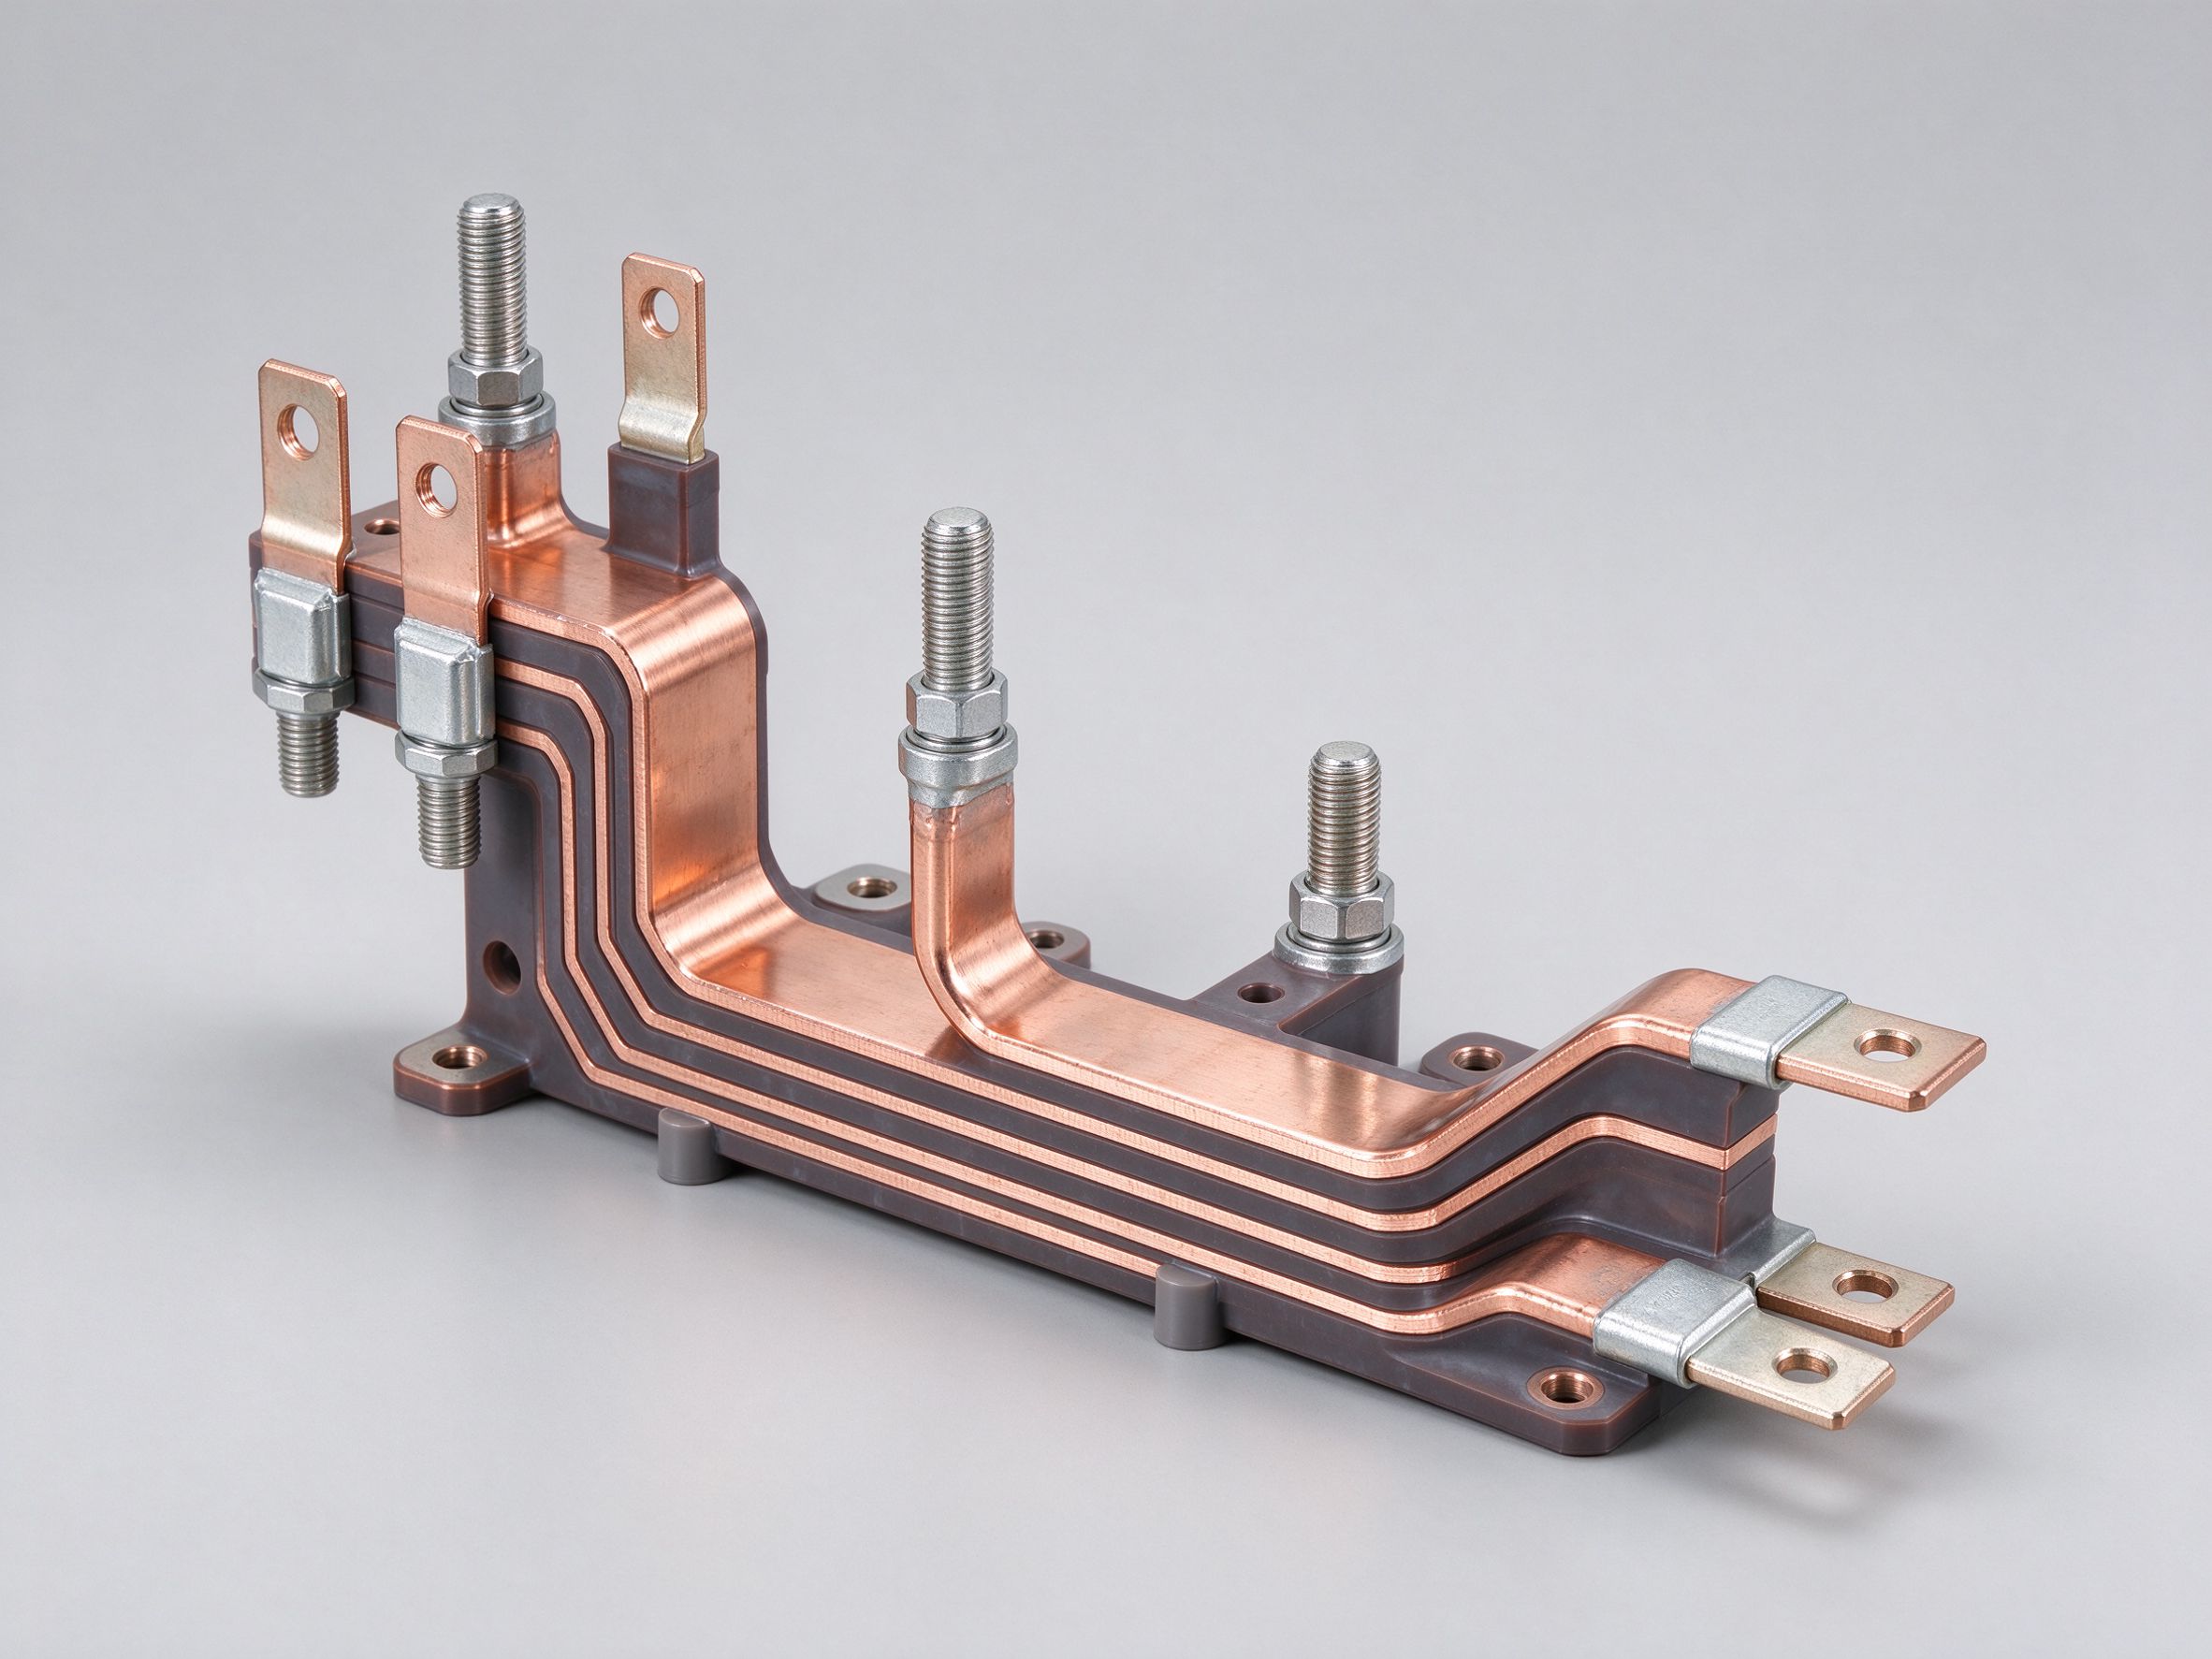
Il creepage è il percorso più breve lungo una superficie isolante tra due parti in tensione; la distanza in aria è la traferra d'aria in linea retta. Le tabelle stile IEC 60664 fissano i minimi in base alla tensione di lavoro e al grado di inquinamento. Prima di inviare il disegno, confermate:
Ricontrolleremo questi durante la DFM, ma un disegno che già rispetta le distanze salta un ciclo di revisione. È anche qui che le barre per piattaforme VE ed ESS ricevono scrutinio extra, perché le loro classi di tensione sono più alte dell'apparecchiatura industriale tradizionale.
I terminali sono dove una barra incontra il resto del sistema, e sono dove gli errori DFM fanno più male. Controllate:
Una svista comune: un disegno che mostra un foro ma non dice se è un foro di passaggio per un prigioniero fornito dal cliente, un prigioniero a pressione, o un prigioniero saldato. Ognuno si costruisce diversamente e si quota diversamente. Per le build ad alta corrente di batteria e inverter, il layout terminale è coperto in più dettaglio nelle barre per batterie e nelle barre per elettronica di potenza.
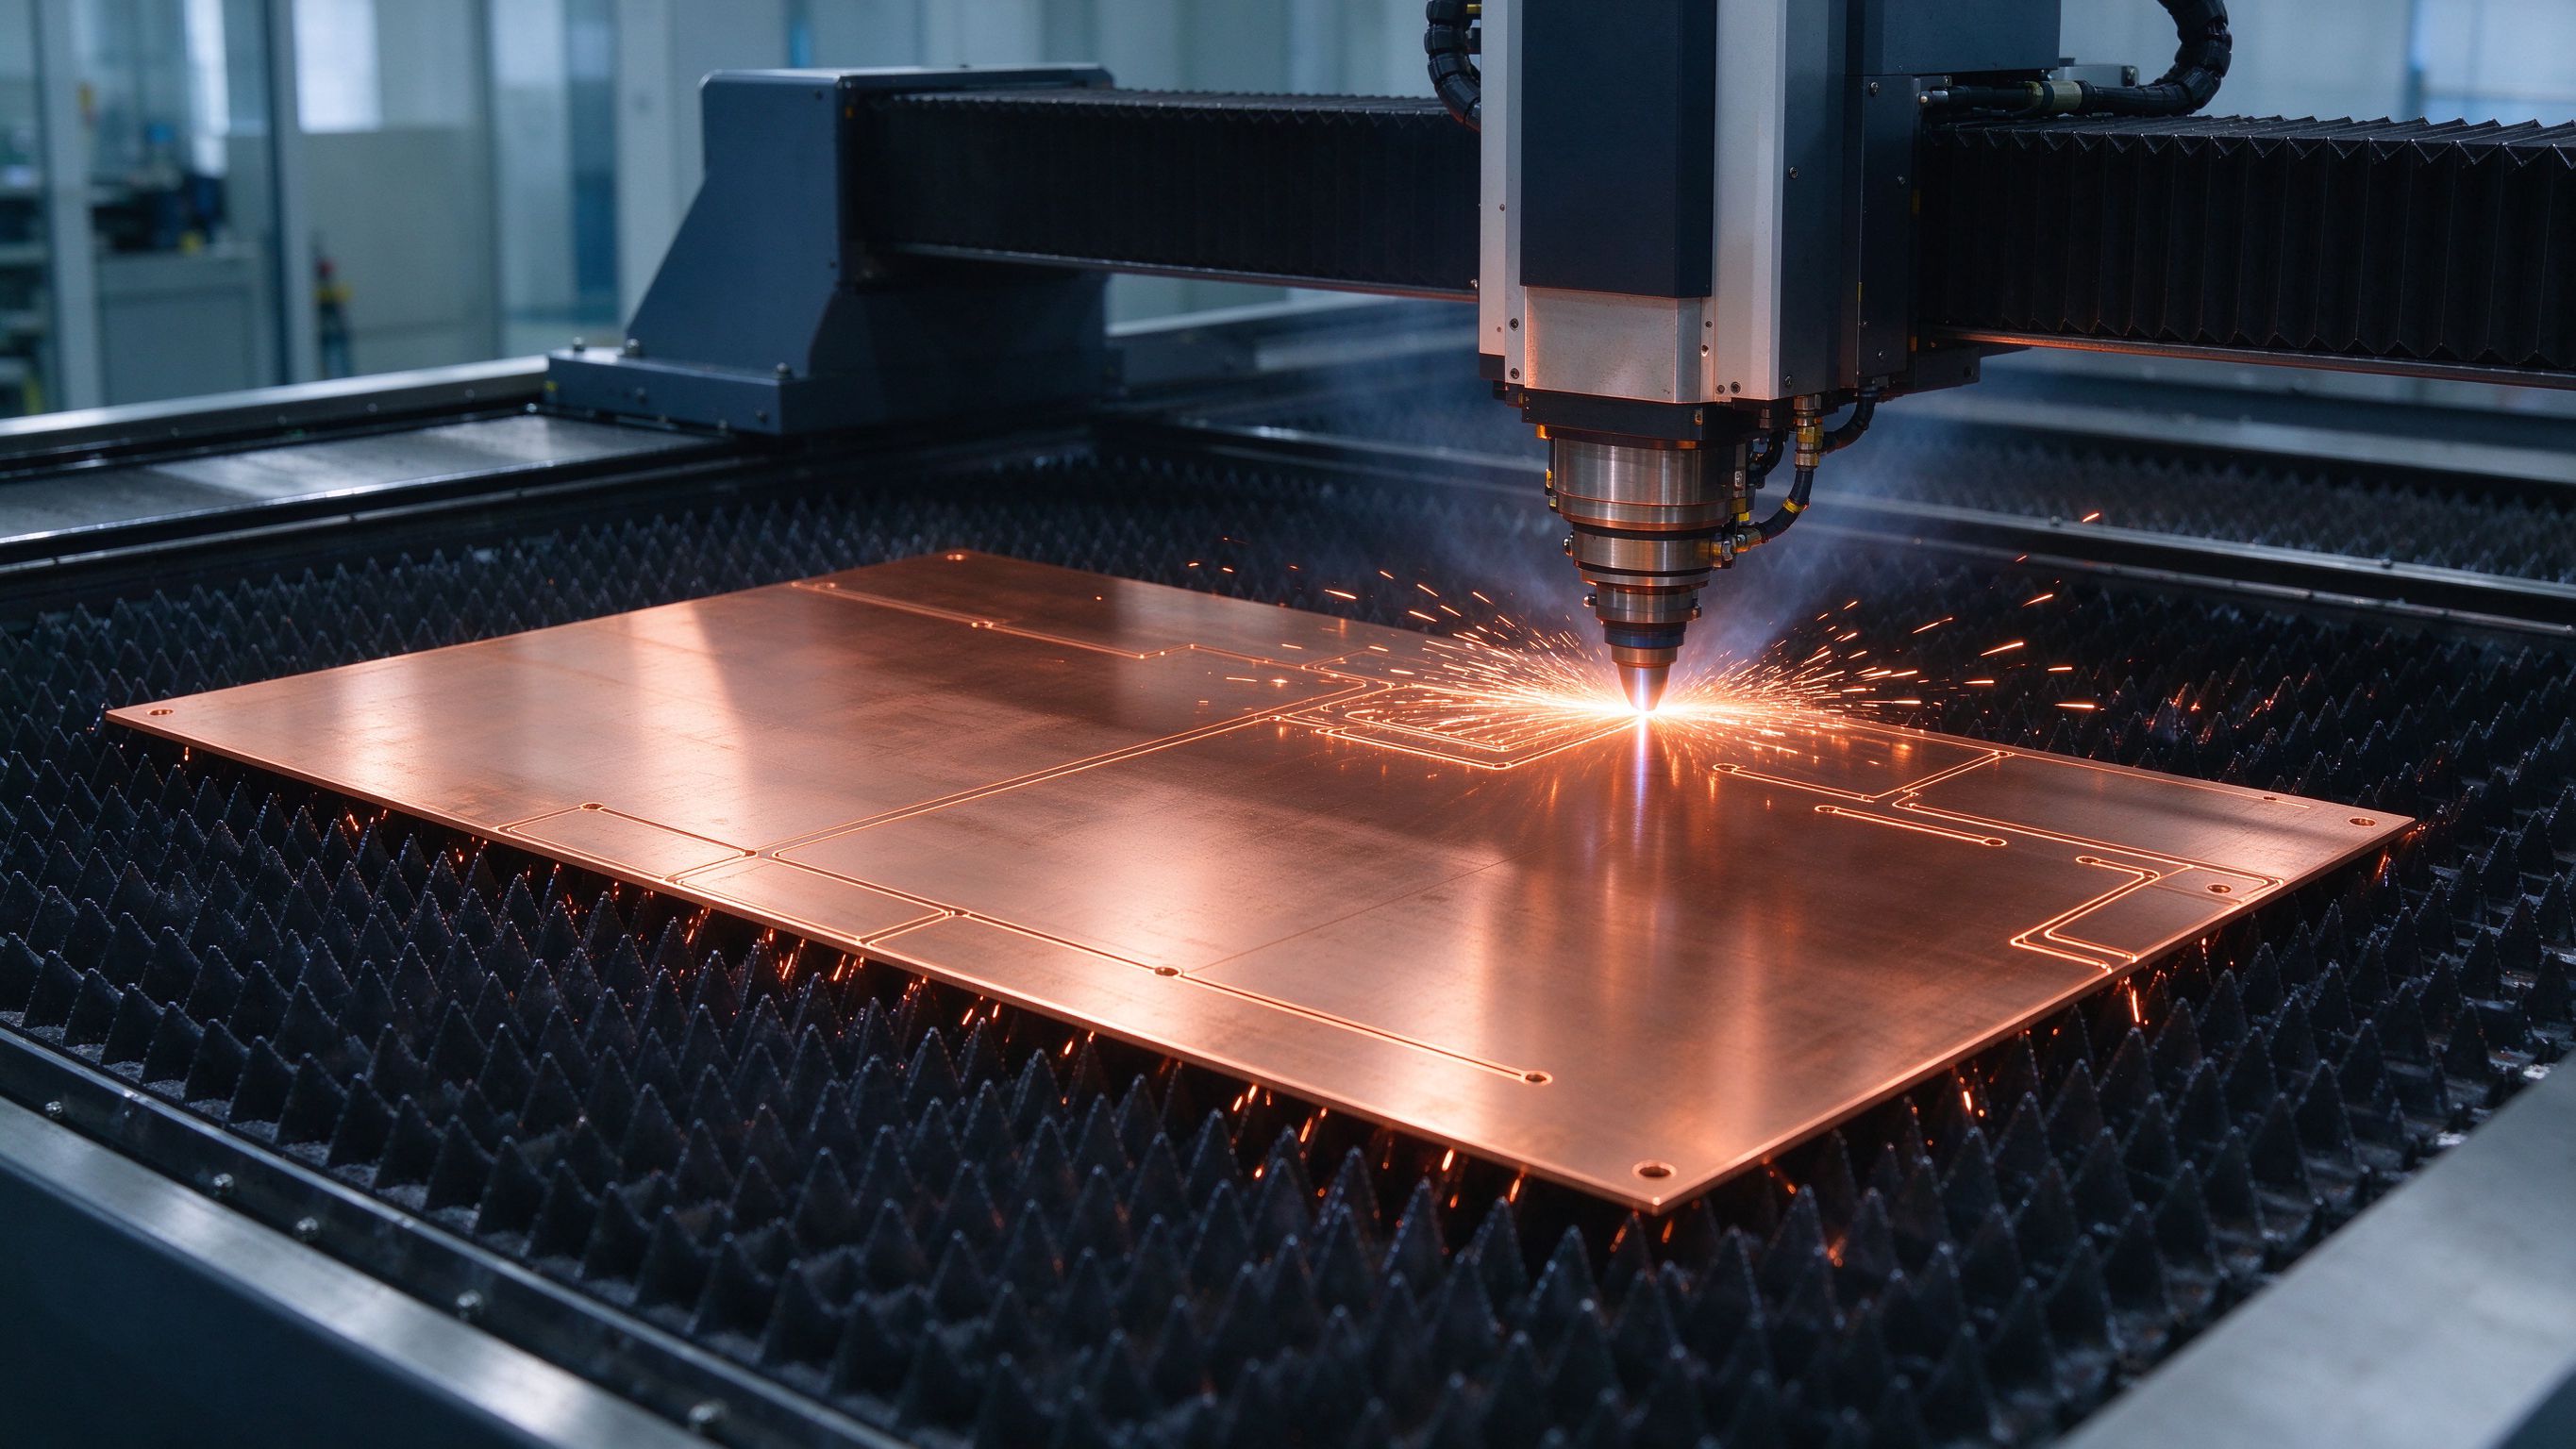
Le zone di saldatura a resistenza o ultrasonica devono rimanere libere da placcatura, perché i residui di stagno o nichel indeboliscono il nugget di saldatura. Prima della quotazione, marcare sul disegno:
Se una zona di saldatura non è marcata, placcheremo l'intero pezzo, e la saldatura sarà più debole. È una cosa economica da fare bene e una costosa da scoprire dopo la produzione. Per contesto su cosa questi giunti devono sopravvivere, vedere le applicazioni inverter.
Le barre negli inverter VE, ESS e applicazioni PCS vedono migliaia di cicli termici. Il rame si espande e si contrae; il dielettrico no. Negli anni, il cycling ripetuto può allentare un giunto imbullonato o flettere una saldatura. I controlli DFM che contano:
Infine, il lato meccanico:
Quando tutto quanto sopra è sul disegno, la nostra revisione DFM è breve, l'offerta di barra custom è accurata al primo tentativo, e i campioni arrivano in 5–7 giorni lavorativi. Quando manca, torneremo con domande — il che è utile, ma costa il tempo che preferireste spendere costruendo.
Pronto a inviare un disegno? Email a busbar@shanyo.com, o usate /contact/. Siamo un OEM di barre e fornitore di barre dedicato con sede a Rizhao, Shandong, che spedisce in tutto il mondo via mare o aria. Sfogliate la nostra guida alla progettazione e la guida al progetto delle barre per maggior profondità.
La DFM va più veloce quando il disegno stesso è completo. Accettiamo PDF, STEP ed esportazioni stile Gerber, e preferiamo un PDF a layer dove ogni strato di rame è sul proprio layer con nome. Le note dello stack (spessore del rame, tipo e spessore del dielettrico, placcatura, tenuta dei bordi) dovrebbero stare sul cartiglio del disegno, non in un thread di email. Le tolleranze dimensionali contano: i blocchi di tolleranza generale ci lasciano costruire efficientemente, mentre i richiami sul passo terminale critico e sulle posizioni dei fori ci lasciano ispezionare le caratteristiche giuste. Se avete un connettore di accoppiamento o capocorda dal lato cliente, includetene il numero di parte — quel singolo dettaglio cattura un numero sorprendente di errori di passo terminale prima che l'utensile sia tagliato.
Una volta che la DFM è concordata, tagliamo il primo articolo al laser (nessun utensile duro), costruiamo un piccolo lotto di campioni, eseguiamo la batteria di collaudi completa — dimensionale, visiva, hipot, resistenza di isolamento e continuità — e spediamo il campione con un rapporto di collaudo di fabbrica. Quel campione è ciò che il vostro team di ingegneria collauda da banco prima che ci impegniamo nell'utensilizzazione di produzione. Dopo l'approvazione del campione, gli stampi sono costruiti e la produzione di massa gira in 2–3 settimane. Non c'è MOQ di campione, il che significa che potete avviare una nuova piattaforma con uno o due pezzi prototipo senza un impegno di produzione. Questo è il flusso che usiamo per i clienti VE, ESS e inverter industriali, ed è il flusso standard descritto sulla pagina dei servizi di barra custom.
Una breve lista delle revisioni che più spesso proponiamo: allargare un collo stretto nel percorso di corrente per abbassare la temperatura dell'hot-spot; aggiungere uno sbalzo della pellicola di 5 mm dove il disegno mostrava un bordo rame-a-rame; spostare una capetta di saldatura di 10 mm lontano da un'area placcata; aggiungere una fessura o sezione flessibile tra due punti bullonati rigidi; e dividere una tratta molto lunga non supportata con un foro di montaggio extra. Ognuno di questi è un cambiamento di 5 minuti su un file CAD e una correzione di settimane in produzione. È l'intera ragione per cui eseguiamo la DFM gratuitamente prima di quotare — ci costa un paio d'ore di tempo di ingegneria e salva al cliente mesi di iterazione.
Vediamo clienti ogni settimana che inviano un disegno con buon progetto elettrico ma mancante dei piccoli dettagli produttivi — maschere della zona di saldatura, stile del prigioniero, margine di bordo — e poi si chiedono perché la prima offerta torna vaga. Trenta minuti su questa checklist prima di premere invio di solito trasformano un'offerta di andirivieni in un prezzo a passaggio singolo. Se volete un secondo paio di occhi su un disegno prima di rilasciarlo al mercato più ampio, inviatelo a busbar@shanyo.com; eseguiremo la revisione DFM gratuitamente, anche se state ancora confrontando fornitori. Come OEM di barre focalizzato, il nostro lavoro è rendere la build il più semplice possibile per voi, e la DFM è dove questo inizia.
Prima di premere invio sul disegno, percorrete questa lista di una riga: numero di strati con nome, spessore del rame e del dielettrico sul cartiglio, ogni bordo esposto ha sbalzo della pellicola, il creepage rispetta la classe di tensione, le dimensioni dei fori terminali corrispondono all'elemento di fissaggio, prigioniero vs lama vs capetta di saldatura vs giunto fusibile è disegnato, le zone di saldatura sono mascherate dalla placcatura, il percorso di corrente non ha angoli acuti nel collo, i fori di montaggio e i distanziatori sono richiamati, e la temperatura di hot-spot nel caso peggiore è scritta. Se tutti e dieci sono sul PDF, la vostra offerta di barra custom tornerà ferma e veloce. Se tre o quattro mancano, aspettatevi domande — e una timeline leggermente più lunga. Non siamo pignoli; è ciò che separa un'offerta che potete costruire da un'offerta che dovete revisionare tre volte.
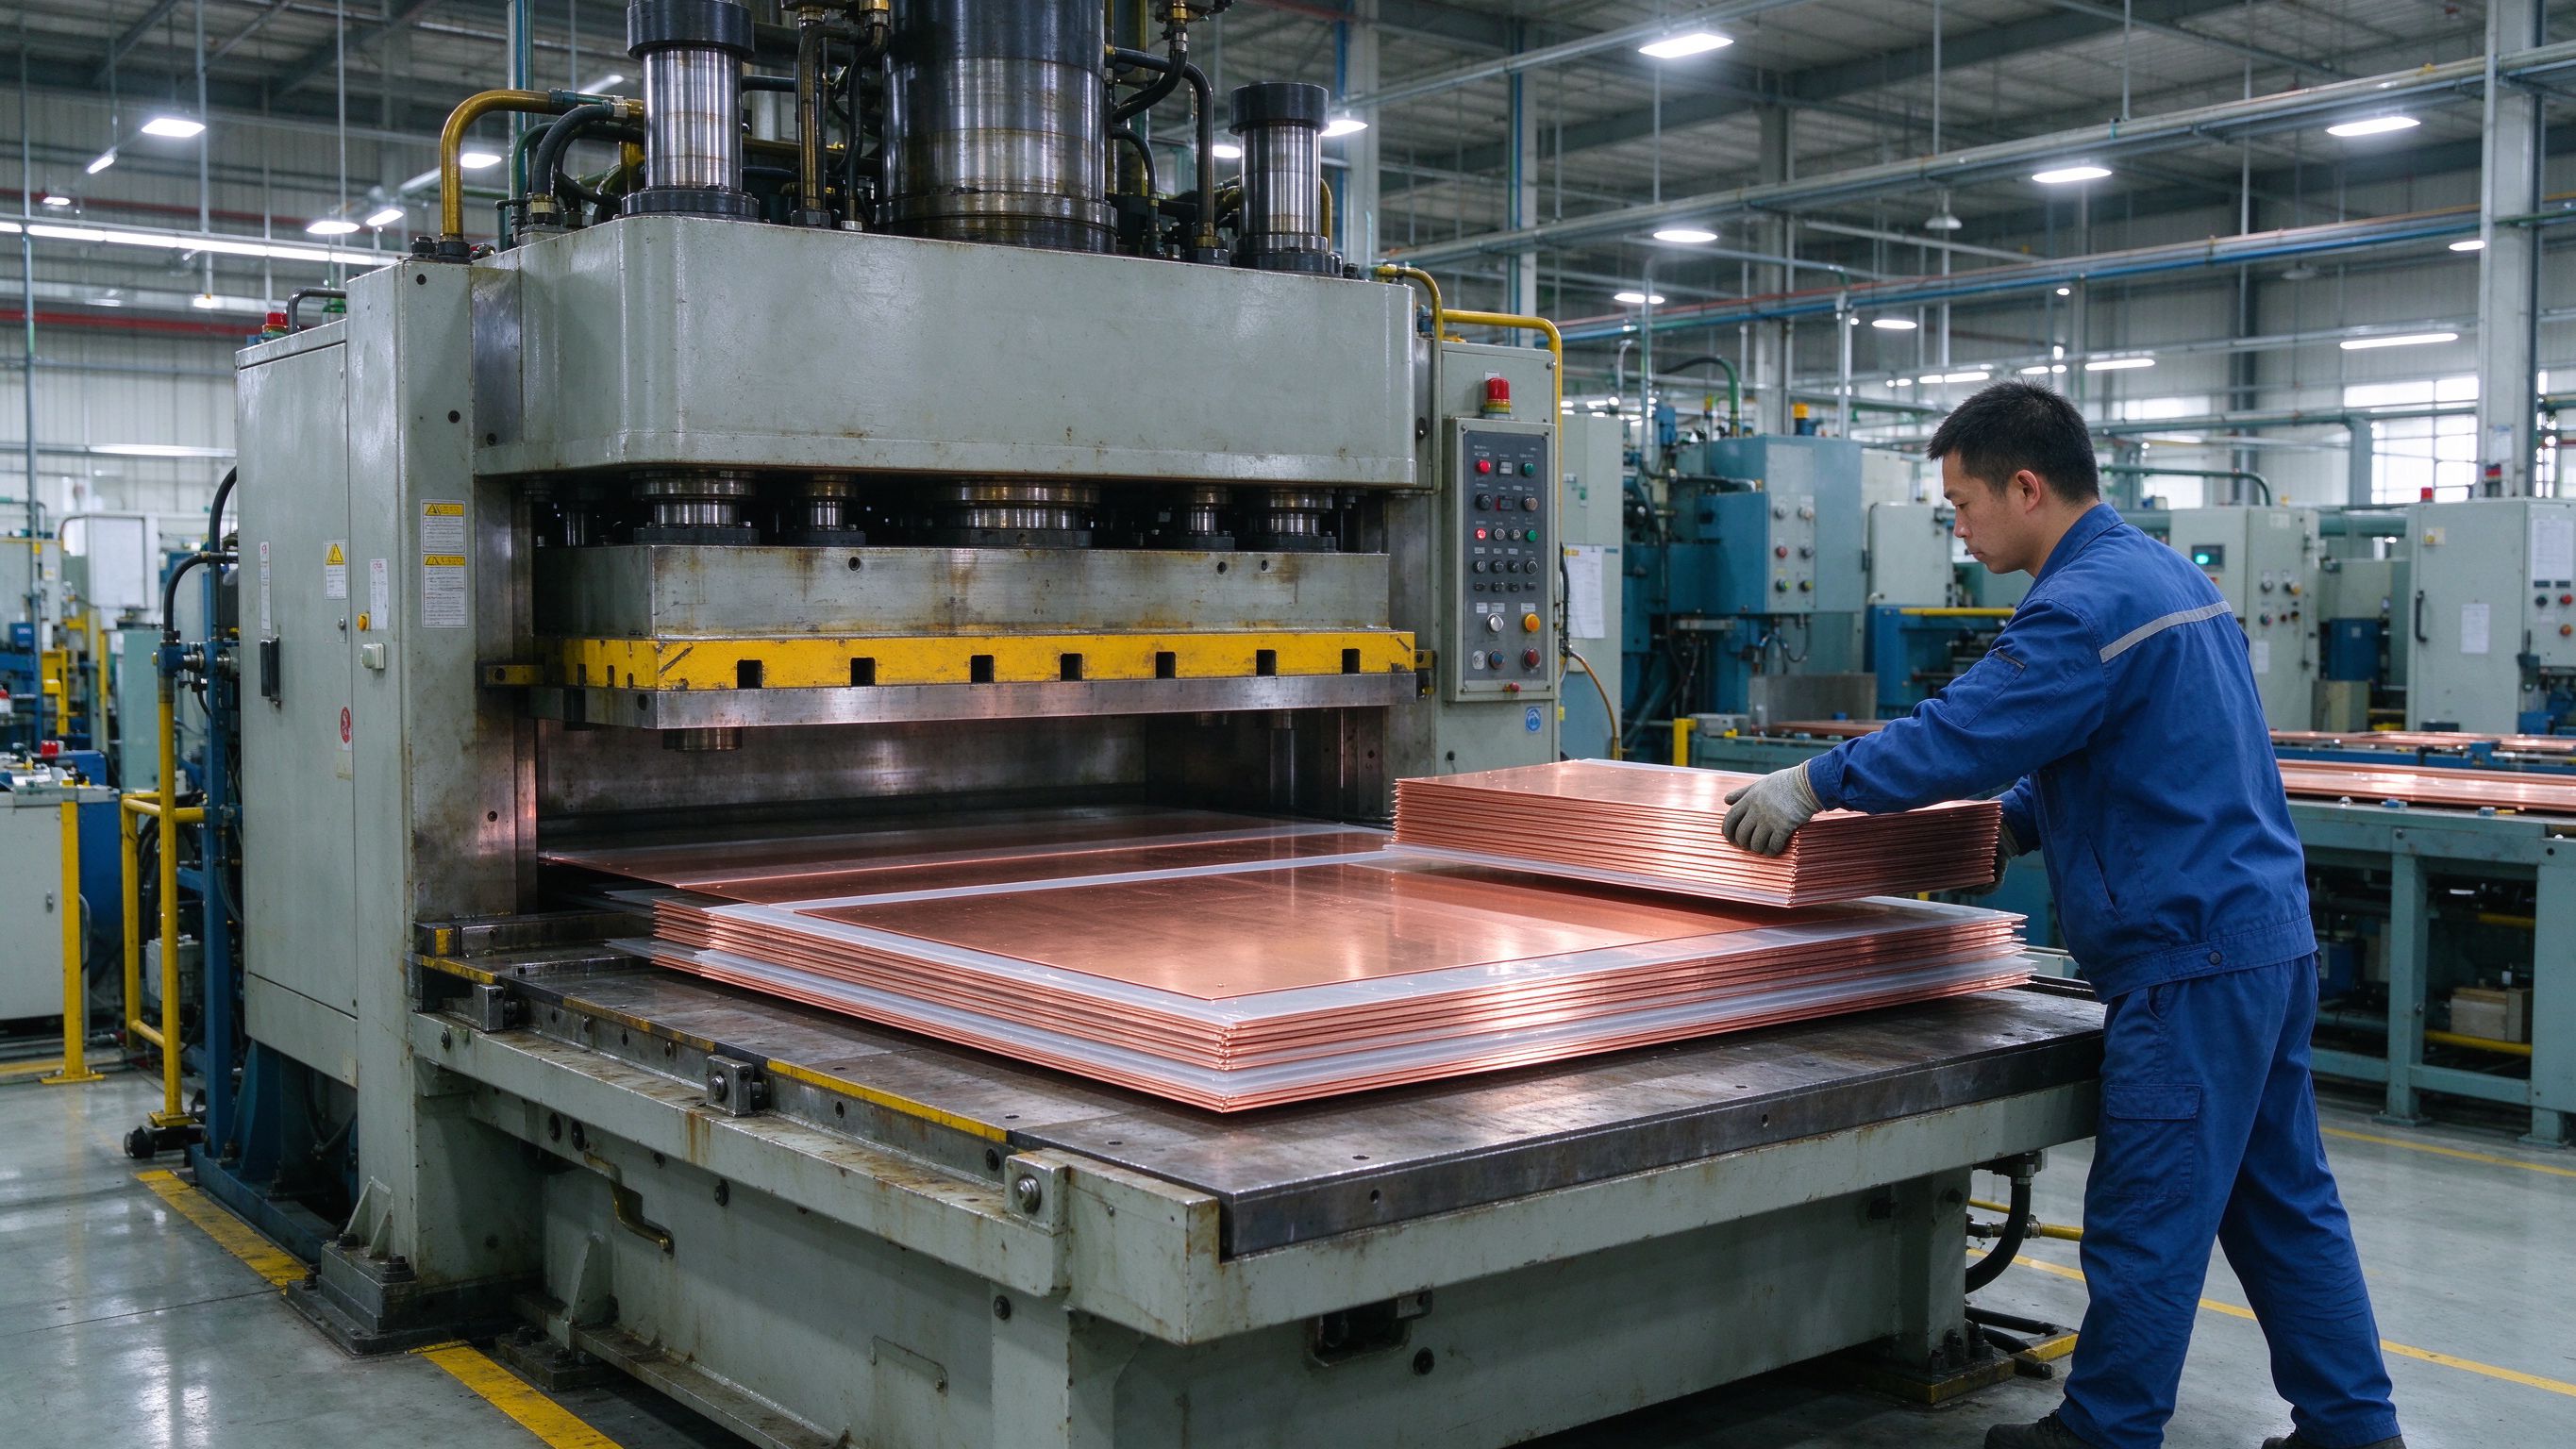
Dalla bobina di rame C11000 a una barra multistrato completamente sigillata e collaudata,
Read article
Il terminale è dove una barra laminata incontra il mondo esterno. Questa guida copre prigi
Read article
La portata di una barra in rame non è un singolo numero. È un'ampacità di partenza corrett
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
