Il punto più debole di qualsiasi assieme di barre è dove si unisce a qualcos'altro. Ogni metodo di connessione — saldatura ultrasonica, saldatura laser, puntinatura a resistenza, prigionieri bullonati o contatti a lama — scambia costo di processo contro resistenza di contatto, apporto di calore e assistenza in campo, e la scelta giusta cambia con l'applicazione. Questa guida confronta le tecnologie di giunzione usate sulle barre laminate per i numeri che contano: resistenza di contatto, zona termicamente influenzata, velocità di processo, e comportamento in servizio.
Il punto più debole di qualsiasi assieme di barre è dove si unisce a qualcos'altro. Ogni metodo di connessione — saldatura ultrasonica, saldatura laser, puntinatura a resistenza, prigionieri bullonati o contatti a lama — scambia costo di processo contro resistenza di contatto, apporto di calore e assistenza in campo, e la scelta giusta cambia con l'applicazione. Questa guida confronta le tecnologie di giunzione usate sulle barre laminate per i numeri che contano: resistenza di contatto, zona termicamente influenzata, velocità di processo, e comportamento in servizio.
La resistenza propria di una barra è facile da controllare — è una sezione di rame lavorata. L'incertezza vive nei giunti: capette di cella, terminali di modulo, barre di inverter e barre di distribuzione dipendono tutti da connessioni la cui resistenza può variare di ordini di grandezza con metodo, preparazione superficiale e coppia. La ricerca pubblicata sulle interconnessioni di batterie VE quantifica la fascia: la resistenza di contatto (ECR) nei giunti grado produzione si attesta sotto 1 mΩ, e i processi allo stato dell'arte raggiungono sotto 0,01 mΩ, mentre i contatti di laboratorio o a morsetto scarsamente controllati possono stare decine di milliohm più in alto. Ogni milliohm in più a 300 A costa 90 mW di perdita per milliohm — piccolo per giunto, decisivo su un pacco di centinaia.
La seconda ragione per cui il giunto decide l'assieme è l'apporto di calore. Le celle batteria sono sensibili alla temperatura; un metodo di giunzione che inietta calore nel terminale della cella può danneggiare la chimica della cella o la tenuta. La selezione del metodo bilancia quindi prestazioni elettriche, esposizione termica, robustezza meccanica e accesso di servizio.
La saldatura ultrasonica lega per attrito e deformazione plastica piuttosto che fusione. Un sonotrodo oscilla a 20-40 kHz sotto moderata pressione di serraggio, rompendo gli ossidi superficiali e consentendo contatto metallico intimo; poiché non c'è fusione bulk, la zona termicamente influenzata è minima, il che rende il processo ideale per pezzi sensibili alla temperatura come le capette di cella agli ioni di litio e i terminali prismatici. I dati ECR pubblici per le saldature ultrasoniche sulle capette di batteria vanno da circa 0,169 mΩ fino a 0,005 mΩ a seconda del materiale e dei parametri.
Per i giunti dissimili — l'interfaccia rame-alluminio che domina i pacchi batteria — la saldatura ultrasonica crea uno strato di transizione intermetallico di 1-2 µm in meno di due secondi per giunto, senza riempitivo, flusso o adesivo. I compromessi sono: il processo necessita di un supporto rigido, l'impronta della saldatura è relativamente larga, ed è un investimento su macchinario specializzato. In SHANYUAN, la saldatura ultrasonica è applicata dove il compito di interconnessione di cella lo richiede, insieme alle strategie terminali descritte nella guida alle connessioni terminali.
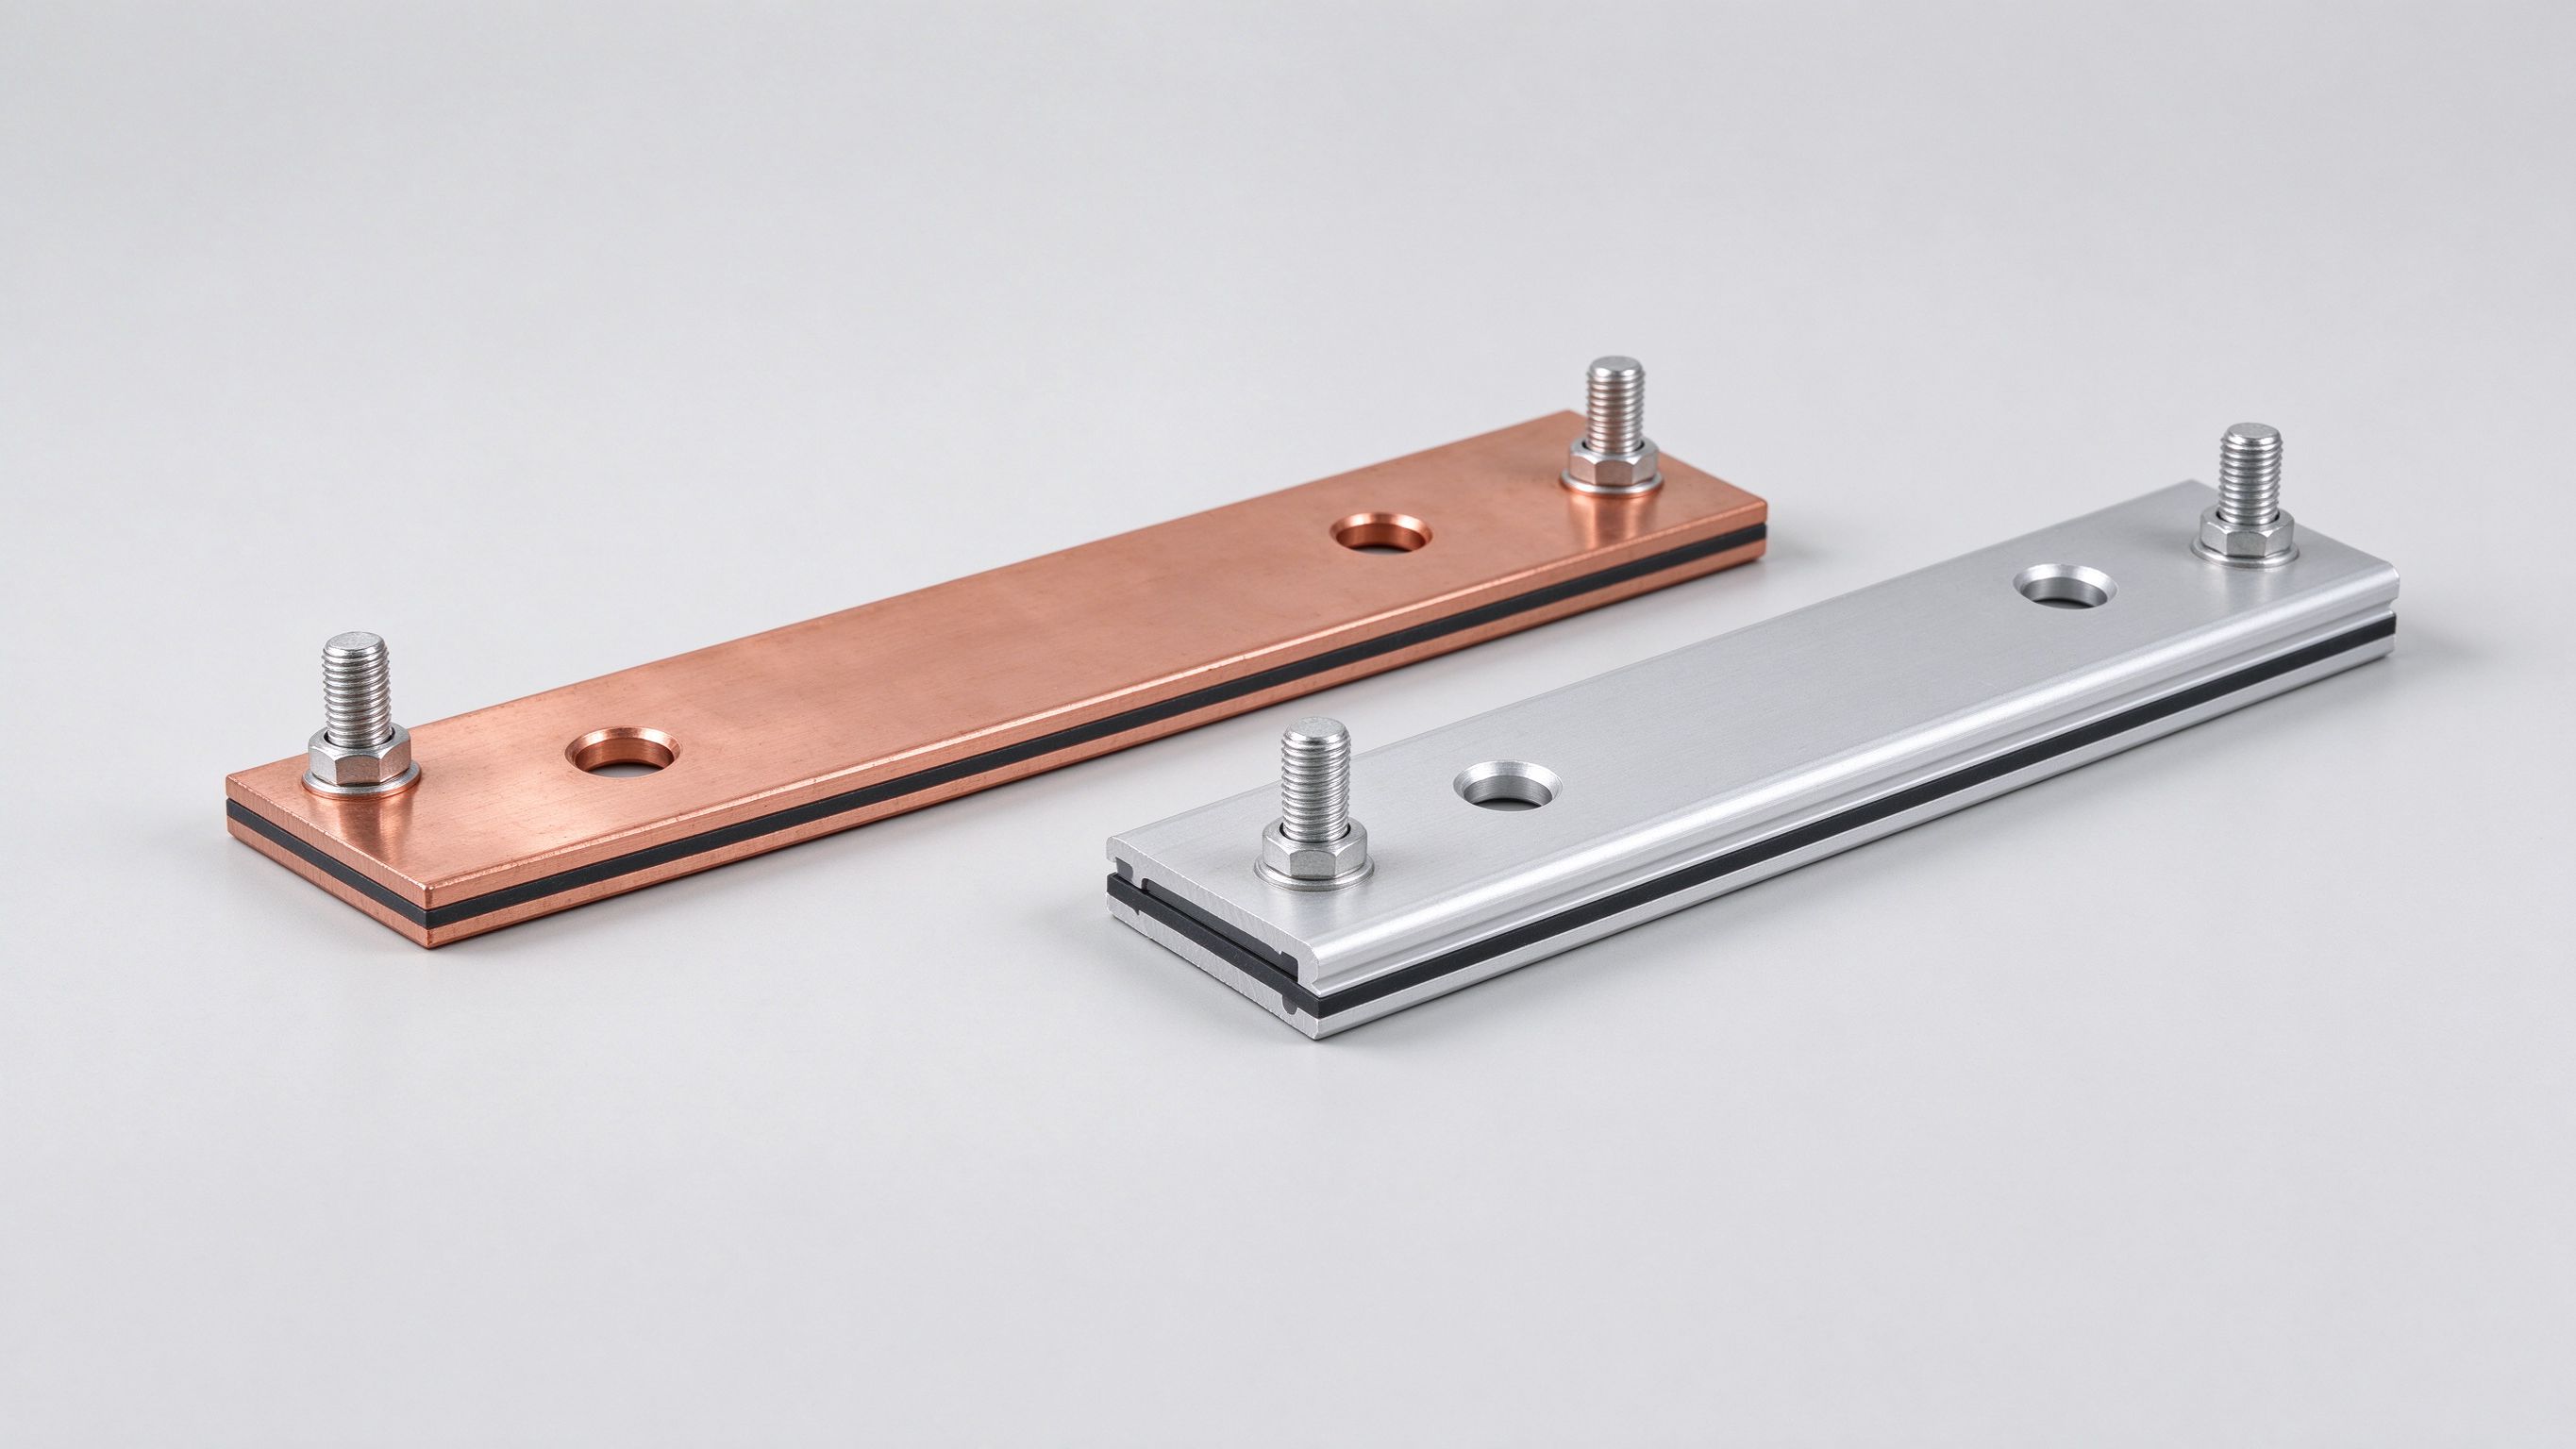
La saldatura laser concentra un fascio ad alta energia sul giunto, fondendo e fusa i materiali quasi istantaneamente, il che lascia poco tempo all'ossidazione e produce giunti profondi e robusti vicini alla resistenza del metallo base. I laser a fibra nella classe 1-6 kW a 1070 nm sono i cavalli di battaglia, con oscillazione del fascio che crea nugget di saldatura sovrapposti per penetrazione costante. La riflettività del rame è la sfida classica — i laser verdi (515 nm) migliorano l'assorbimento a circa il 65% rispetto alle sorgenti IR, che è perché le sorgenti laser verdi e blu si stanno diffondendo nella saldatura delle barre in rame.
I valori ECR pubblici per le connessioni di batteria saldate al laser raggiungono circa 0,130 mΩ, competitivi con la saldatura ultrasonica, mentre lo spot di saldatura può essere più piccolo, consentendo impaccamento più fitto delle celle. I compromessi sono apporto di calore nel pezzo (il bagno di fusione deve essere gestito per proteggere le celle vicine), accessibilità del giunto per il fascio, e profondità del monitoraggio di processo. La saldatura laser è il processo primario di SHANYUAN per gli assiemi di barra saldata dove geometria e produttività la favoriscono.
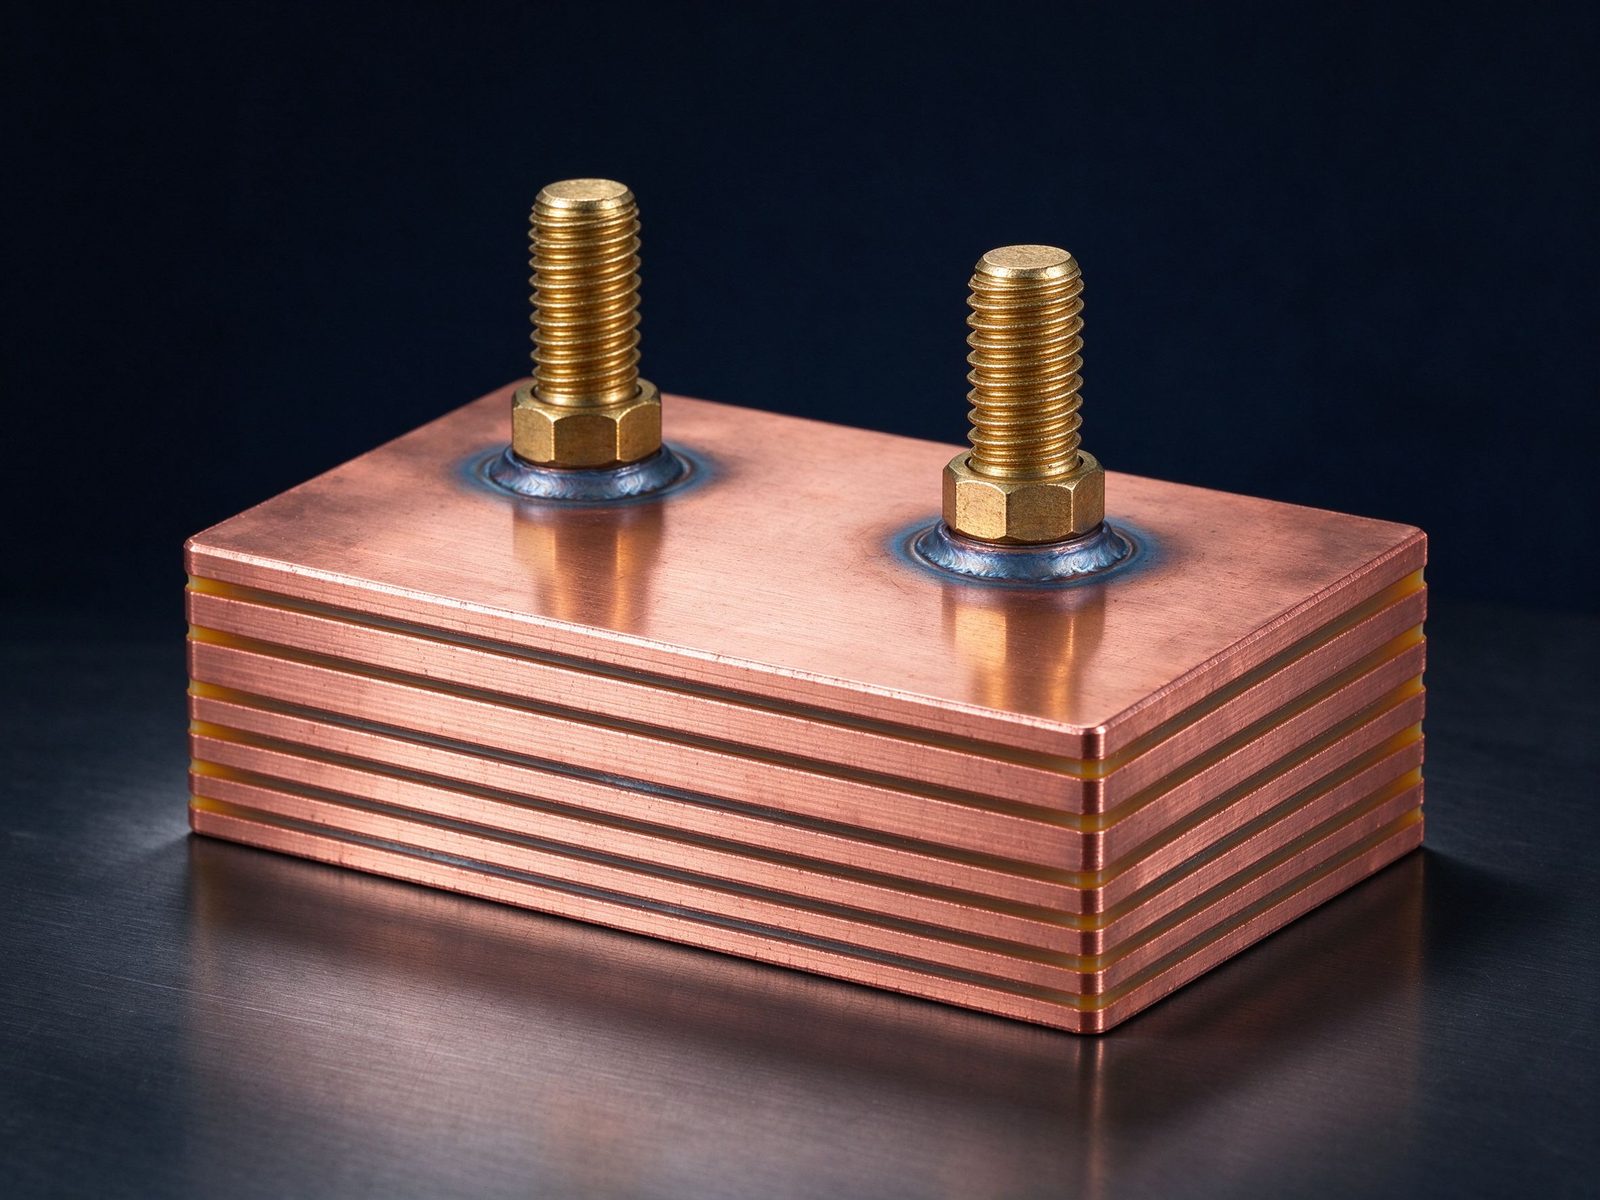
La puntinatura a resistenza applica alta corrente attraverso le parti a contatto per fondere l'interfaccia. È veloce e semplice, ma la ricerca pubblicata nota un'alta probabilità di void nel nugget di saldatura, rendendola meno adatta per applicazioni ad alta corrente e ricarica veloce; le misure ECR in letteratura vanno da 0,167 a 0,340 mΩ. Per il compito della barra che trasporta 100-1000 A continui, quella fascia di resistenza sta dal lato sbagliato del budget quando metodi migliori sono disponibili.
La puntinatura a resistenza rimane rilevante per le interconnessioni leggere e a bassa corrente e dove la semplicità dell'apparecchiatura conta. Per le barre laminate portanti potenza, i processi ultrasonico e laser dominano; la selezione è documentata nella checklist DFM come parte della revisione della strategia terminale.
Le connessioni a prigioniero bullonato — il prigioniero M6/M8, i giunti dado-e-rosetta-elasticia comuni sulle barre laminate — rimangono il default dove sono richiesti accesso di manutenzione e servizio modulare. La disciplina ingegneristica è diversa dalla saldatura: la pressione di contatto deve essere fissata dalla coppia (con rosette elastiche per preservarla attraverso il cycling termico), le superfici devono essere placcate per una resistenza di contatto stabile (lo stagno è standard), e il giunto deve essere ispezionato periodicamente. I contatti a morsetto scarsamente regolati in contesti di ricerca mostrano ECR fino a decine di milliohm, che è perché la specifica della coppia e i collaudi di ritenzione sono requisiti di produzione, non suggerimenti.
I contatti a lama e plug-in (per esempio i connettori a clip barra-a-barra) rimuovono del tutto la variabile della coppia usando contatti a molla, al costo di una forza di inserzione definita e di un budget di resistenza di contatto leggermente più alto. La scelta tra prigioniero, lama e saldatura è una decisione applicativa coperta in profondità dalla pratica delle connessioni per barra e dalla guida alle connessioni terminali.
| Metodo | ECR tipico (mOhm) | Apporto di calore | Accesso di servizio | Uso tipico |
|---|---|---|---|---|
| Saldatura ultrasonica | 0,005 - 0,169 | Minimo (stato solido) | Nessuno | Capette di cella, giunti Cu-Al |
| Saldatura laser | ~0,130 | Locale, gestibile | Nessuno | Assiemi di barra, alta produttività |
| Puntinatura a resistenza | 0,167 - 0,340 | Fusione locale | Nessuno | Interconnessioni a bassa corrente |
| Prigioniero bullonato (coppia) | 0,1 - 1+ (dipendente dal processo) | Nessuno | Sì (ritocco coppia) | DC link assistibili in campo |
| Contatto morsetto / lama | definito dalla forza della molla | Nessuno | Spin/spina | Barre di distribuzione modulari |
I valori vengono dalla ricerca pubblicata sulle interconnessioni di batteria e dai dati dei fornitori; la scelta giusta è specifica dell'applicazione, e il confronto rende visibile il compromesso.
I pacchi batteria mescolano rame e alluminio per progetto — alluminio per i terminali delle celle e il peso, rame per la barra ad alta corrente. L'interfaccia tra loro è metallurgicamente impegnativa: l'alluminio forma ossido all'istante, e gli intermetallici rame-alluminio crescono sotto il calore, così il giunto deve essere formato a freddo (ultrasonico) o con energia controllata (laser) e mantenuto fresco in servizio. I parametri di processo pubblicati per la legatura ultrasonica Cu-Al — circa 15 µm di ampiezza, 20 MPa di pressione, 1,0 s di durata — producono uno strato di transizione affidabile di 1-2 µm senza riempitivo, che è perché l'ultrasonico è il processo di riferimento per i giunti Cu-Al a livello di cella.
Per le connessioni dissimili a livello di barra, la placcatura è la strategia compagna: la placcatura nichel o stagno su un lato normalizza il contatto e previene il creep galvanico. Il confronto rame contro alluminio spiega la logica dei materiali dietro queste scelte.
La qualità della barra saldata è assicurata nel processo, non solo dall'ispezione. La piramide di controllo: parametri di processo bloccati per tipo di giunto (potenza, forza, tempo, ampiezza); monitoraggio in linea (energia di saldatura, impedenza del sonotrodo, potenza del laser) con controllo statistico di processo; e verifica distruttiva/non distruttiva su un piano di campionamento — prove di peel per i giunti ultrasonici, sezione e prove di strappo per le saldature laser, resistenza e raggi X sui pezzi critici. La misura del micro-ohmmetro della resistenza del giunto finito è la porta elettrica che cattura la maggior parte della deriva di processo.
Il sistema qualità di SHANYUAN documenta i parametri di saldatura e i dati di verifica per lotto, e l'articolo sul processo produttivo illustra la sequenza produttiva completa dallo stack alla giunzione terminale.
La decisione saldato-contro-bullonato è in realtà una decisione di manutenzione. Un giunto saldato è permanente: resistenza minima, nessuna politica di coppia, nessuna schedule di ritocco, e nessun accesso in campo — il che si adatta ai pacchi batteria, ai moduli sigillati e a qualsiasi connessione che non deve mai essere toccata di nuovo. Un giunto bullonato è assistibile: il modulo può essere sostituito, il giunto può essere ispezionato, e la connessione sopravvive allo smontaggio — il che si adatta alle barre di distribuzione, alle interconnessioni PDU e a qualsiasi parte del sistema con un piano di manutenzione. I contatti a lama e a clip si collocano nel mezzo: sono separabili senza utensili ma richiedono una forza di inserzione definita e hanno un budget di resistenza leggermente più alto.
Il modello ibrido che emerge nei progetti 2026 è deliberato: saldare i giunti permanenti e critici per corrente (cella-a-barra, modulo-a-barra) e bullonare quelli assistibili (rack-a-stringa, PDU, barra DC principale). Il confine è fissato dalla filosofia di manutenzione del sistema, non dalla comodità. La pagina di pratica delle connessioni per barra e la guida alle connessioni terminali espongono la matrice decisionale.
La saldatura (stagno-piombo o senza piombo) e la brasatura riempiono una nicchia più stretta nella giunzione delle barre. La saldatura (stagno-piombo o senza piombo) è veloce e indulgente, ma il limite di temperatura del giunto (circa 150-200 °C) e il creep sotto cycling termico la squalificano per la maggior parte dei giunti portanti potenza; persiste nei ruoli di segnale a bassa corrente e bassa temperatura e nei piccoli assiemi. La brasatura (riempitivo a base argento sopra 450 °C) crea giunti robusti e ad alta temperatura ed è usata dove è necessaria una connessione grande e permanente senza il capitale della saldatura — per esempio unire sezioni di rame spesse o metalli dissimili — ma l'apporto di calore richiede gestione attenta attorno ai componenti sensibili al calore e la placcatura può essere danneggiata.
La regola ingegneristica è semplice: per il compito della barra ad alta corrente, preferire la saldatura allo stato solido o a energia controllata; riservare saldatura e brasatura per applicazioni dove il budget di temperatura e il comportamento al creep sono stati verificati. La stessa logica appare nella guida all'abbinamento dei materiali come rame contro alluminio.
La porta elettrica per ogni barra giuntata è la misura del micro-ohm: un micro-ohmmetro a quattro fili applica una corrente definita (spesso classe 10 A) e misura la caduta di millivolt sul giunto, restituendo la resistenza di contatto in micro-ohm. I valori di accettazione sono fissati per tipo di giunto e classe di corrente — un giunto ultrasonico a livello di cella può essere accettato sotto poche centinaia di micro-ohm, un giunto DC-link bullonato sotto un valore definito con la coppia applicata. La misura cattura la deriva di processo prima che diventi un guasto in campo, ed è abbastanza economica da girare come porta di routine.
La verifica compagna è termica: sotto corrente nominale, l'innalzamento di temperatura del giunto deve rimanere dentro il budget di progetto, e un giunto che lavora caldo all'accettazione lavorerà solo più caldo in servizio. Insieme, le misure di resistenza e temperatura formano le due porte di accettazione che SHANYUAN documenta per lotto nel sistema qualità — la stessa evidenza che gli acquirenti dovrebbero richiedere nella loro audit di qualifica.
Con questa checklist, l'acquirente può confrontare oggettivamente la capacità di giunzione ed evitare la trappola di valutare i fornitori sul prezzo per sola saldatura.
Nella produzione di serie, la giunzione è una stazione in un flusso, non un processo isolato. La tipica linea di barra laminata gira: ispezione in ingresso del materiale (certificati lega di rame, certificati dielettrici) → taglio e stampaggio → pulizia e placcatura (se stagno o nichel) → laminazione (legame dielettrico a temperatura e pressione controllate) → giunzione terminale (saldatura, attacco prigioniero o brasatura lama) → collaudo (hi-pot, resistenza, dimensionale, e PD/termico di campione) → imballaggio ed etichettatura di rintracciabilità. La stazione di giunzione è dove si concentra la maggior parte del rischio di processo, che è perché i parametri di saldatura sono bloccati per tipo di giunto e monitorati statisticamente.
La vista di linea spiega tre realtà che gli acquirenti incontrano. Primo, la capacità di giunzione è integrata nell'investimento di linea: le stazioni ultrasoniche e laser più l'apparecchiatura di verifica sono capitale, non overhead. Secondo, i tempi di consegna sono fissati dalla stazione verificata più lenta, non dalla produttività dello stampaggio. Terzo, le affermazioni di qualità vivono o muoiono sui dati di giunzione — che è perché l'articolo sul processo produttivo e la documentazione del sistema qualità sono i punti di partenza giusti per la valutazione dei fornitori.
| Applicazione | Giunto tipico | Perché |
|---|---|---|
| Capetta di cella a interconnessione di cella | Saldatura ultrasonica | Stato solido, calore minimo, Cu-Al capace |
| Barra di modulo a terminali | Saldatura laser o prigioniero | Produttività + robustezza, o accesso di servizio |
| DC link di inverter a dispositivi | Saldatura laser / press-fit | Bassa induttanza, bassa resistenza, layout fitto |
| Distribuzione rack/stringa | Bullonato con rosette elastiche | Servizio in campo, politica di ritocco coppia |
| Barra DC principale (container) | Bullonato o saldato (per politica) | Corrente massima; la filosofia di manutenzione decide |
La mappa è un punto di partenza, non un regolamento — la scelta finale segue tensione, corrente, requisiti termici e di manutenzione, usando la logica decisionale nella pratica delle connessioni per barra e nella guida alle connessioni terminali.
La tecnologia di giunzione non è statica, e tre sviluppi meritano attenzione nel 2026. Primo, le sorgenti laser verdi e blu stanno maturando per il rame: la lunghezza d'onda verde 515 nm migliora l'assorbimento a circa il 65% rispetto all'IR, consentendo saldature di rame più veloci e costanti con meno spruzzi — direttamente rilevante per la produzione di barre e interconnessioni di celle. Secondo, i processi ibridi stanno emergendo — pre-legatura ultrasonica seguita da rinforzo laser, o preriscaldamento a resistenza prima della fusione laser — per combinare i vantaggi della giunzione allo stato solido e per fusione. Terzo, il monitoraggio in-process sta diventando più intelligente: l'energia di saldatura, le firme acustiche e la termografia alimentano modelli di qualità in tempo reale che segnalano la deriva prima che diventi un difetto.
Per gli acquirenti, l'implicazione pratica è controllare la roadmap di processo del fornitore durante la qualifica: un fornitore che investe nella capacità di laser verde e monitoraggio in linea si sta posizionando per i programmi a maggiore produttività e affidabilità che arrivano con le piattaforme 800 V e la ricarica da megawatt. Lo sviluppo di processo di SHANYUAN segue questa roadmap, e l'articolo sul processo produttivo descrive l'architettura di linea che ospita queste capacità.
La saldatura ultrasonica raggiunge 0,005-0,169 mOhm nei dati pubblici sui giunti di batteria, con la saldatura laser intorno a 0,130 mOhm — entrambe ben sotto i contatti bullonati scarsamente controllati.
È allo stato solido (senza fusione), così l'apporto di calore e la zona termicamente influenzata sono minimi, proteggendo le celle sensibili alla temperatura.
Quando sono richiesti servizio in campo e sostituzione modulare — ma la specifica della coppia, le rosette elastiche e il ritocco periodico della coppia sono obbligatori per mantenere stabile la resistenza di contatto.
Sì — la saldatura ultrasonica crea uno strato intermetallico controllato di 1-2 µm; la saldatura laser con sorgenti verdi è l'alternativa veloce, e la placcatura gestisce le preoccupazioni galvaniche.
Proseguire con i collaudi dell'isolamento per l'assieme finito, la gestione termica per l'involucro operativo, e l'articolo di mercato del giorno per il contesto di business.
La decisione di giunzione è dove l'affidabilità è davvero fatta: scelta del processo, controllo dei parametri, misura di verifica e filosofia di manutenzione insieme determinano se l'assieme consegna la sua corrente nominale per decenni. Un acquirente armato dei numeri di resistenza, della mappa dei processi e della checklist del fornitore può confrontare le proposte sul merito ingegneristico piuttosto che sul solo prezzo.
Qualunque sia il processo, la logica di accettazione è la stessa: specificare i target elettrici e meccanici del giunto, bloccare i parametri di processo, misurare ogni giunto critico, e documentare l'evidenza. La giunzione fatta in quel modo non è un dettaglio produttivo — è il fondamento dell'affidabilità dell'assieme.
Dalle capette di cella alla barra di container, la disciplina di giunzione è una: conoscere il budget di resistenza, controllare il processo, misurare il giunto e documentare l'evidenza. I fornitori che vivono di quella disciplina fanno l'argomentazione di affidabilità in numeri, e gli acquirenti che chiedono i numeri prendono decisioni che reggono in campo.
In pratica, la scelta tra giunzione ultrasonica, laser, a resistenza e bullonata è decisa da quattro domande: quanta corrente, quanto calore il pezzo può assorbire, se il giunto deve essere assistibile, e quale evidenza il programma richiede. Rispondere onestamente a quelle quattro domande — prima dell'utensilizzazione, prima del rilascio della serie — è l'intera arte della giunzione delle barre.
MCS passa da pilota a scala flotta nel 2026: ricarica da 1 MW+ a 1250 V e fino a 3000 A re
Read article
BloombergNEF prevede 158-188 GW di nuovo accumulo di energia nel 2026. Le piattaforme PCS
Read article
Diversi previsori collocano il mercato delle barre laminate vicino a USD 1.0-1.06 miliardi
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
