Une barre laminée a l'air simple de l'extérieur — un sandwich de cuivre plat et scellé avec quelques pattes boulonnées. À l'intérieur, c'est le produit d'une séquence étroitement contrôlée d'étapes matériau, de coupe, de traitement de surface, de liaison diélectrique et d'inspection. Chez SHANYUAN, chaque barre laminée que nous expédions est construite dans notre propre usine de Rizhao, Shandong, en cuivre C11000 sans oxygène (aluminium sur demande), conducteurs étamés et diélectriques PET, Nomex ou époxy DLF. Cet article parcourt le procédé complet afin que les ingénieurs et les équipes achats comprennent ce qui se passe entre une sortie Gerber/PDF et une pièce finie et essayée.
Une barre laminée a l'air simple de l'extérieur — un sandwich de cuivre plat et scellé avec quelques pattes boulonnées. À l'intérieur, c'est le produit d'une séquence étroitement contrôlée d'étapes matériau, de coupe, de traitement de surface, de liaison diélectrique et d'inspection. Chez SHANYUAN, chaque barre laminée que nous expédions est construite dans notre propre usine de Rizhao, Shandong, en cuivre C11000 sans oxygène (aluminium sur demande), conducteurs étamés et diélectriques PET, Nomex ou époxy DLF. Cet article parcourt le procédé complet afin que les ingénieurs et les équipes achats comprennent ce qui se passe entre une sortie Gerber/PDF et une pièce finie et essayée.
Le procédé commence longtemps avant que le métal ne touche un outil. Chaque travail s'ouvre par un contrôle de disponibilité matériau contre le plan client. Notre conducteur standard est le cuivre C11000 électrolytique à jet de fusion, sélectionné pour sa conductivité >100 % IACS et sa dureté de recuit constante ; là où le poids ou le coût pilote le choix, nous offrons l'aluminium comme alternative, bien que la résistance de contact au joint de fixation nécessite alors une attention de conception supplémentaire.
Les épaisseurs de tôle tombent le plus souvent entre 0,8 mm et 3,0 mm, selon le calibre de courant et le nombre de couches (nous construisons couramment 1 à 6+ couches). Les films diélectriques sont coupés en une ébauche maître légèrement surdimensionnée afin que le tronçonnage ultérieur puisse exposer du cuivre propre aux fenêtres de bornes tout en gardant l'isolement couvrant entièrement le chemin du courant.
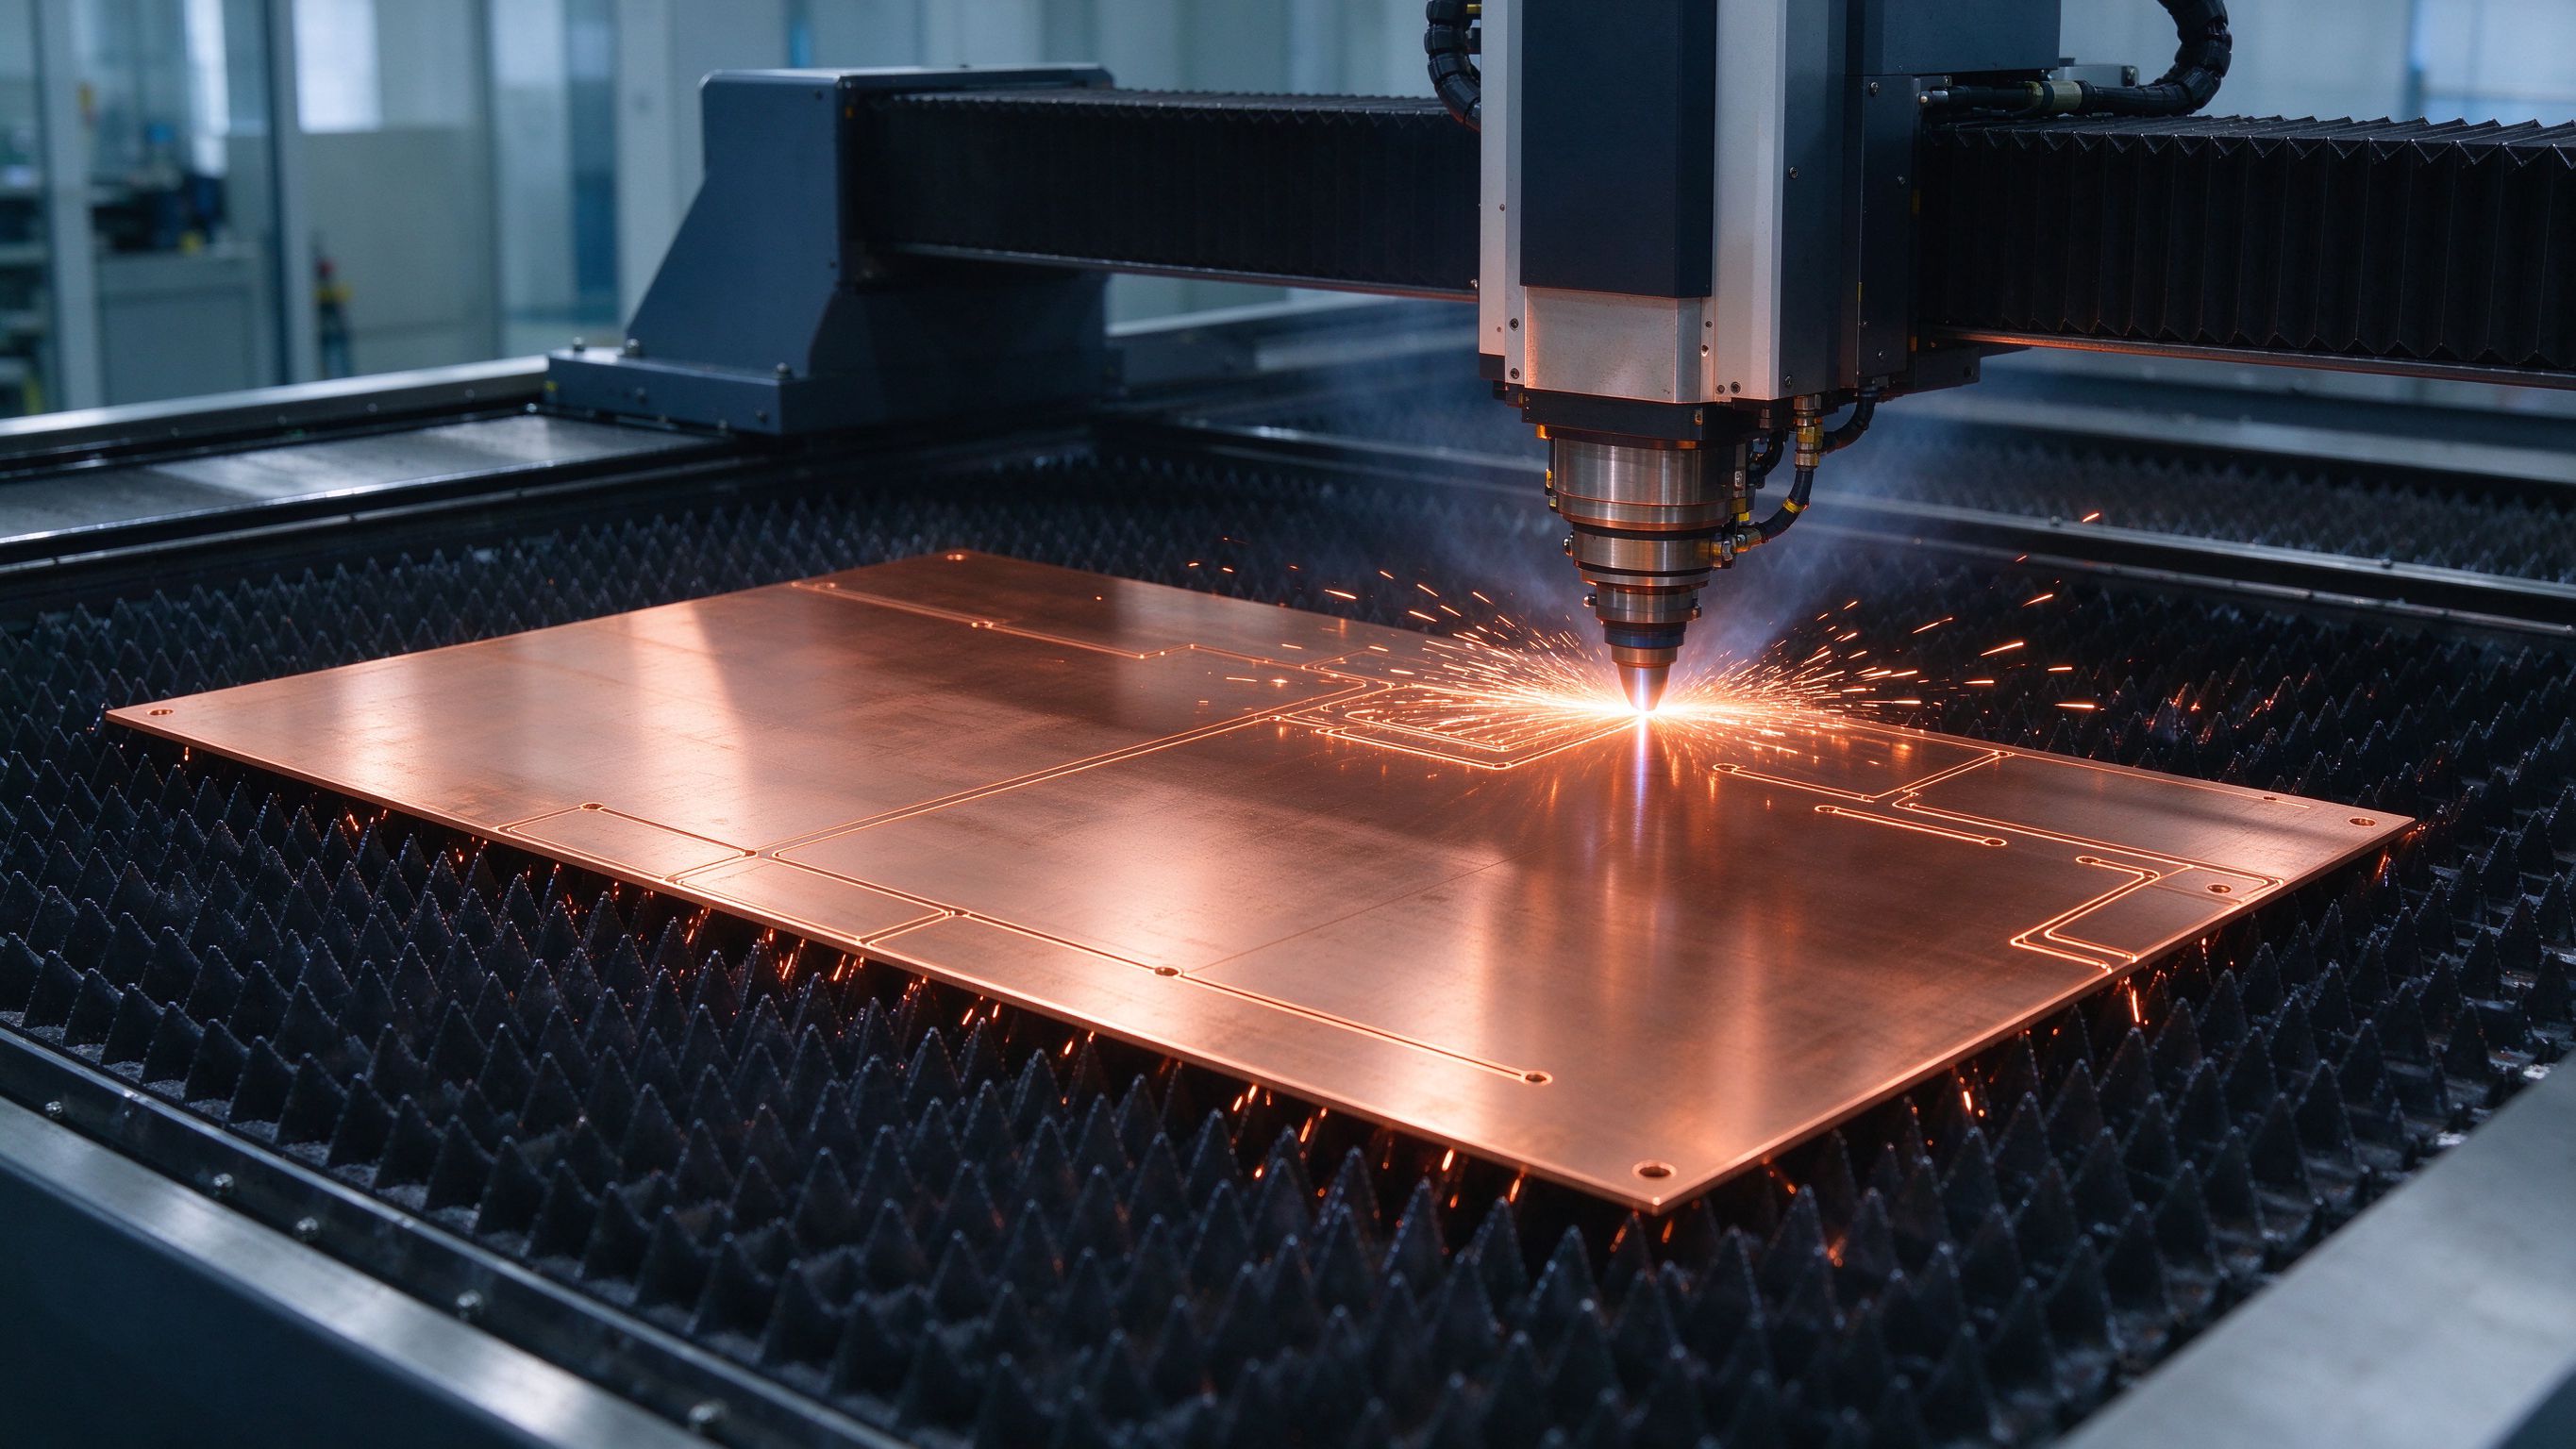
Chaque couche de cuivre est une ébauche plate qui doit correspondre aux données CAO à quelques dixièmes de millimètre près. Nous utilisons deux routes de coupe selon le volume et la complexité des caractéristiques.
Pour les commandes répétées au-dessus d'environ quelques centaines de pièces, une filière progressif ou à coupure simple outillée en dur donne le temps de cycle le plus rapide et le chant le plus net. La découpe, le perçage et l'entaillage se produisent en une course de presse. C'est la route par défaut une fois qu'une conception est figée et que nous sommes en production en série.
Pour les constructions de première pièce, les pièces de rechange à faible volume, ou les pièces avec des découpes complexes autour des modules IGBT, condensateurs DC-link et porte-fusibles, la découpe laser à fibre est utilisée. Elle évite le coût d'outillage et le délai, et elle gère les entailles internes serrées qu'un poinçon simple ne peut atteindre sans fendre la filière. Nos échantillons expédient typiquement en 5–7 jours ouvrés par cette route.
Après coupe, chaque couche passe par un ébavurage et un contrôle visuel. Les bavures sur le chant sont plus que cosmétiques : une écharde de cuivre tranchante peut percer un film PET mince pendant le laminage et créer un chemin de décharge partielle latent. Voir aussi notre guide de conception pour les recommandations de rayon de chant.
Le cuivre nu s'oxyde rapidement, surtout en environnement humide ou corrosif. Toutes les surfaces de contact exposées — trous de bornes, zones de soudure, tout cuivre laissé nu après tronçonnage des chants — reçoivent un étamage électrolytique. L'étain donne trois bénéfices pratiques :
L'épaisseur de placage est contrôlée par plan ; les zones d'exposition typiques courent 5–8 µm. Les zones qui doivent rester nues pour le soudage ultrasonique ou par résistance (par exemple, pattes de fusible) sont masquées avant placage et nettoyées immédiatement après, car la chimie résiduelle de placage peut contaminer le goutte de soudure.
C'est là où un tas de cuivre et de film en vrac devient une barre laminée. Les opérateurs travaillent sur un banc propre et contrôlé contre l'électricité statique. Chaque couche de cuivre est prise avec des pinces à vide et alignée au film, en utilisant soit des nids à goujons, soit un système d'alignement optique pour les géométries plus serrées.
| Diélectrique | Usage typique | Pourquoi nous y recourons |
|---|---|---|
| Film PET | La plupart des barres industrielles, <130 °C continu | Meilleur équilibre coût/performance, tenue diélectrique constante, facile à laminer |
| Papier Nomex | Classe thermique plus haute, cycles de température plus élevés | Auto-extinguible, mécaniquement résistant, gère les excursions de point chaud |
| DLF (film de couche diélectrique / poudre époxy) | Pièces contournées, irrégulières ou très compactes | Suit la forme du cuivre, lie directement, pas d'enveloppe de film nécessaire |
Nous allons plus profond sur les arbitrages dans notre guide de sélection diélectrique. L'opérateur d'empilage confirme que le film chevauche le cuivre d'au moins la marge de ligne de fuite de conception sur chaque chant exposé et que les fenêtres de bornes s'alignent exactement avec les trous poinçonnés dans le cuivre.
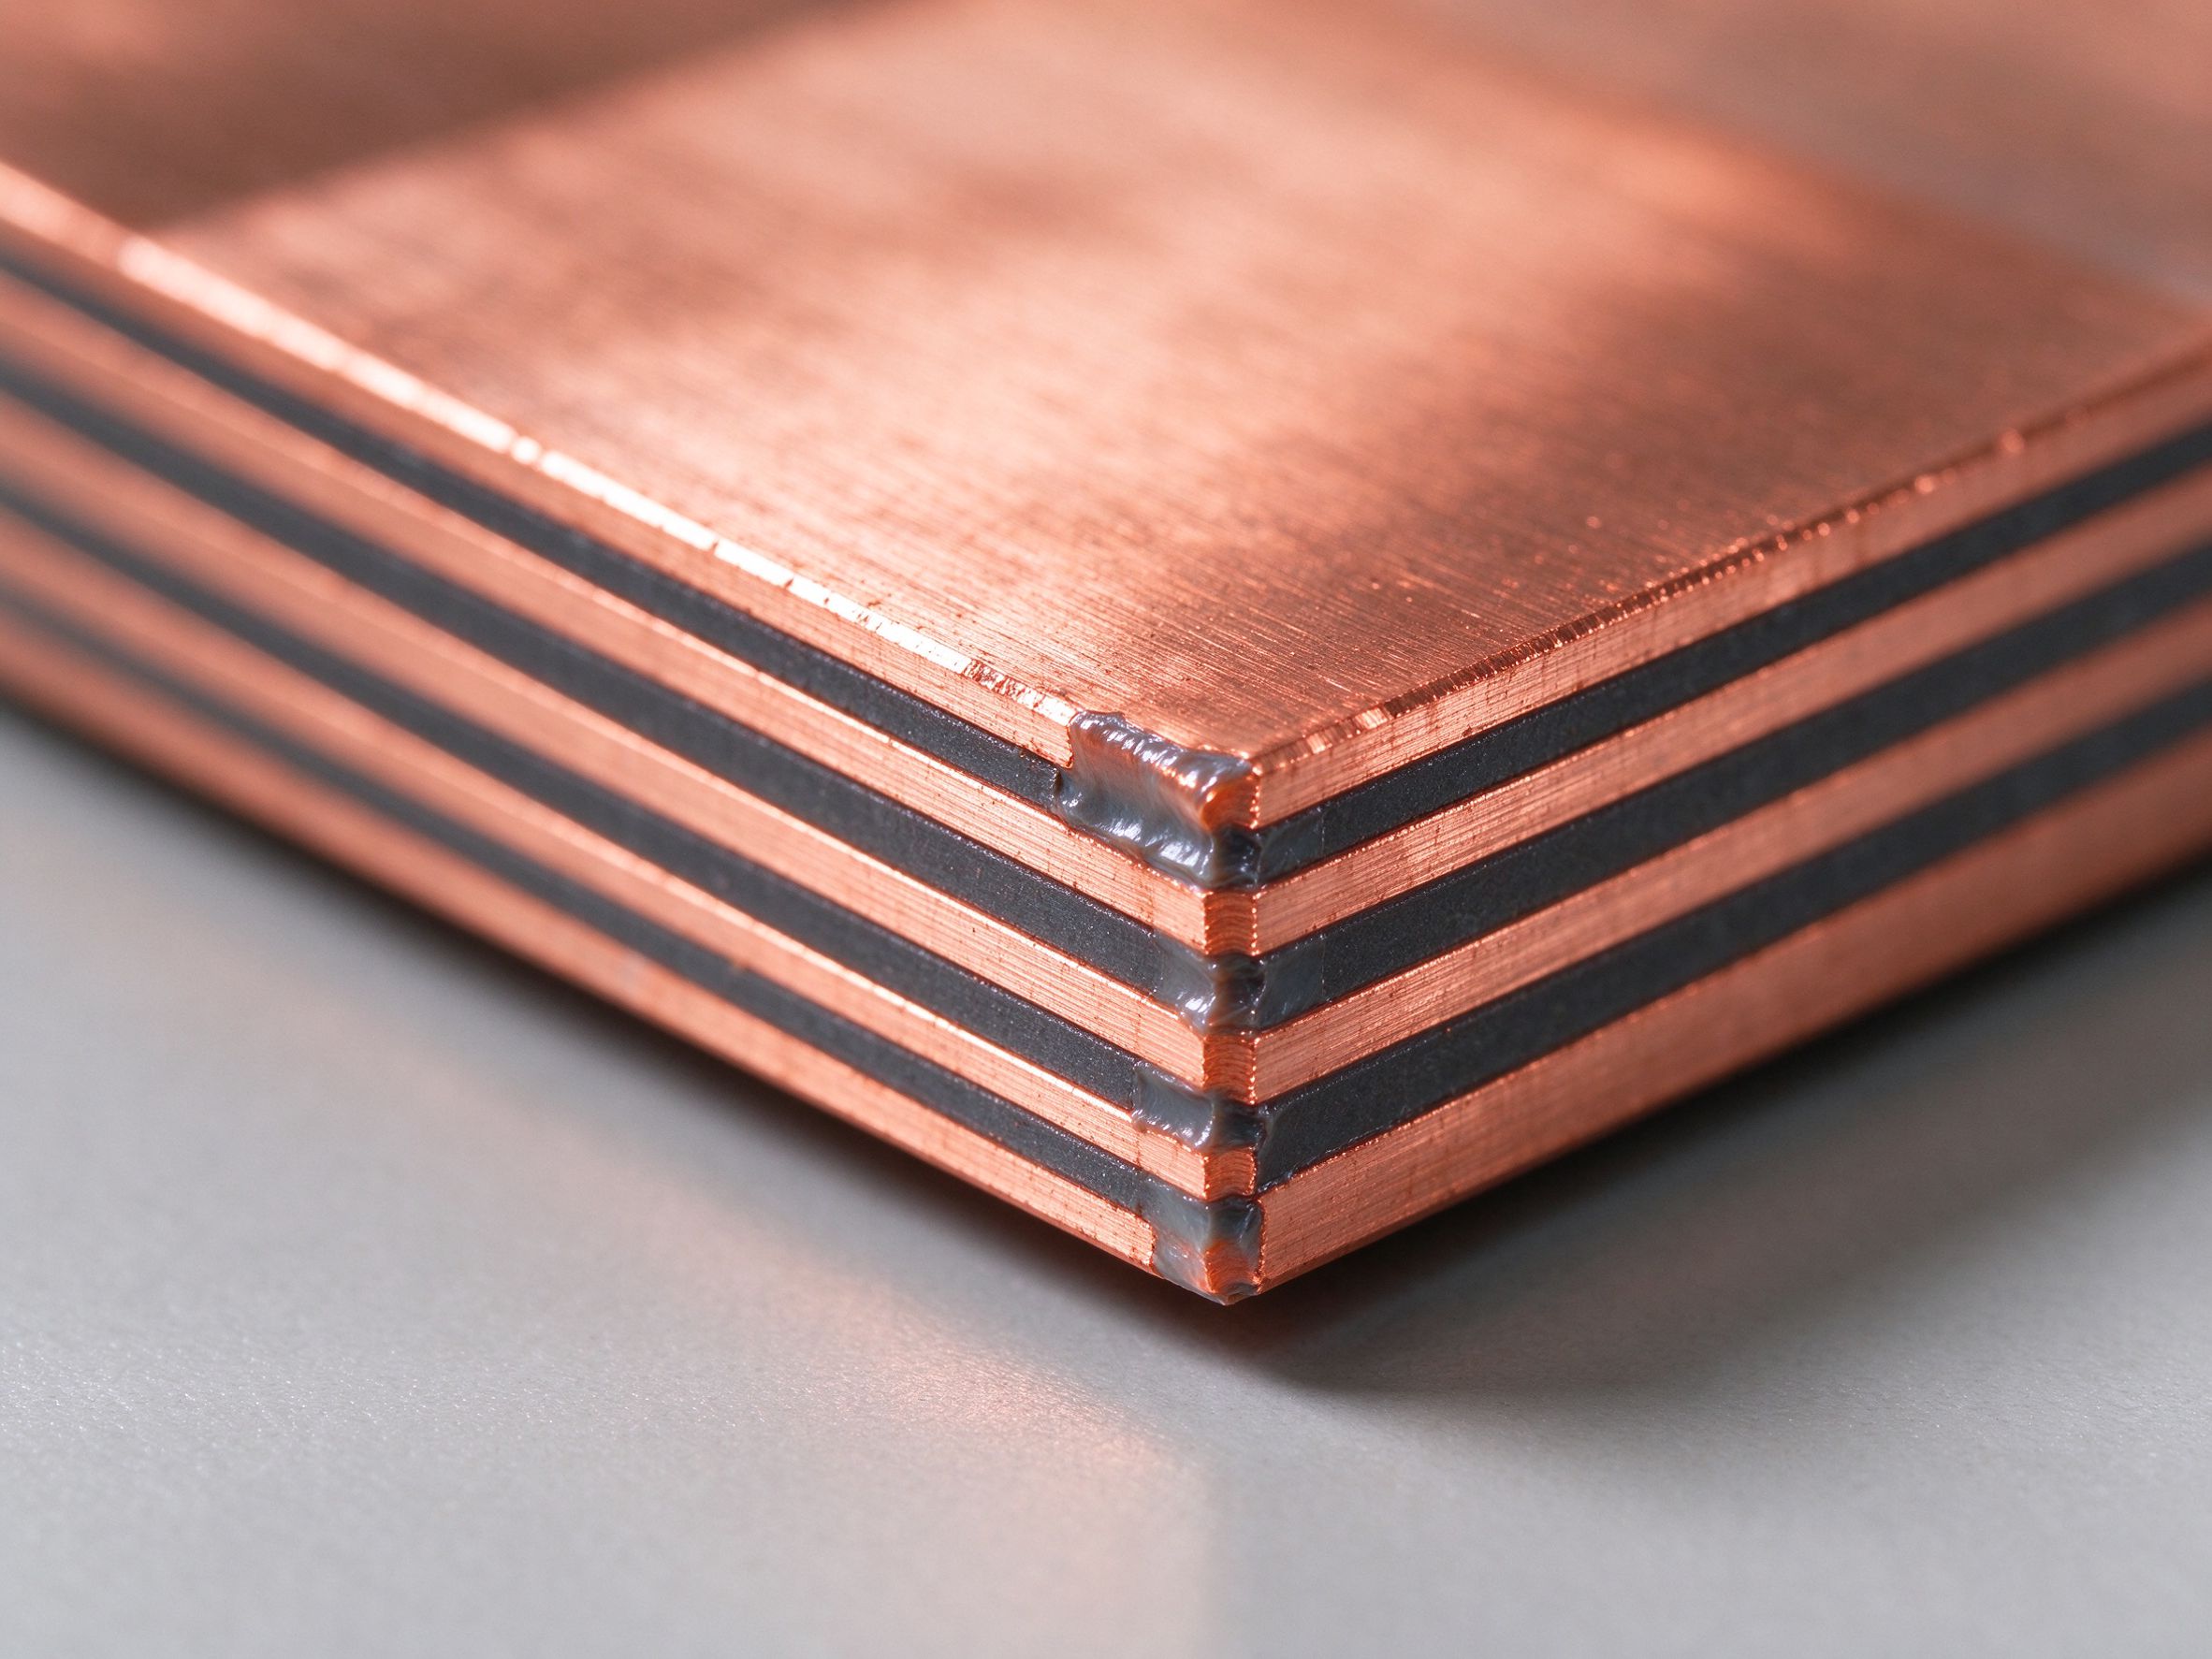
L'empilage aligné est transféré vers une presse à plateau chauffant. La chaleur et la pression activent la couche adhésive sur le diélectrique (ou polymérisent l'époxy DLF), liant chaque couche en un bloc rigide et sans vide. Le temps de presse, la température et la pression sont contrôlés par recette selon le type de film et l'épaisseur de pièce — il n'y a pas de « nombre unique » qui fonctionne pour chaque construction.
Maîtriser les vides compte. Un vide piégé entre cuivre et film n'est pas qu'un défaut visuel : c'est une poche d'air avec une tenue diélectrique beaucoup plus basse que le film, et il peut devenir un site de décharge partielle sous dv/dt élevé, raison pour laquelle SHANYUAN utilise une étanchéité complète des chants et des cycles de presse contrôlés plutôt qu'une simple liaison manuelle.
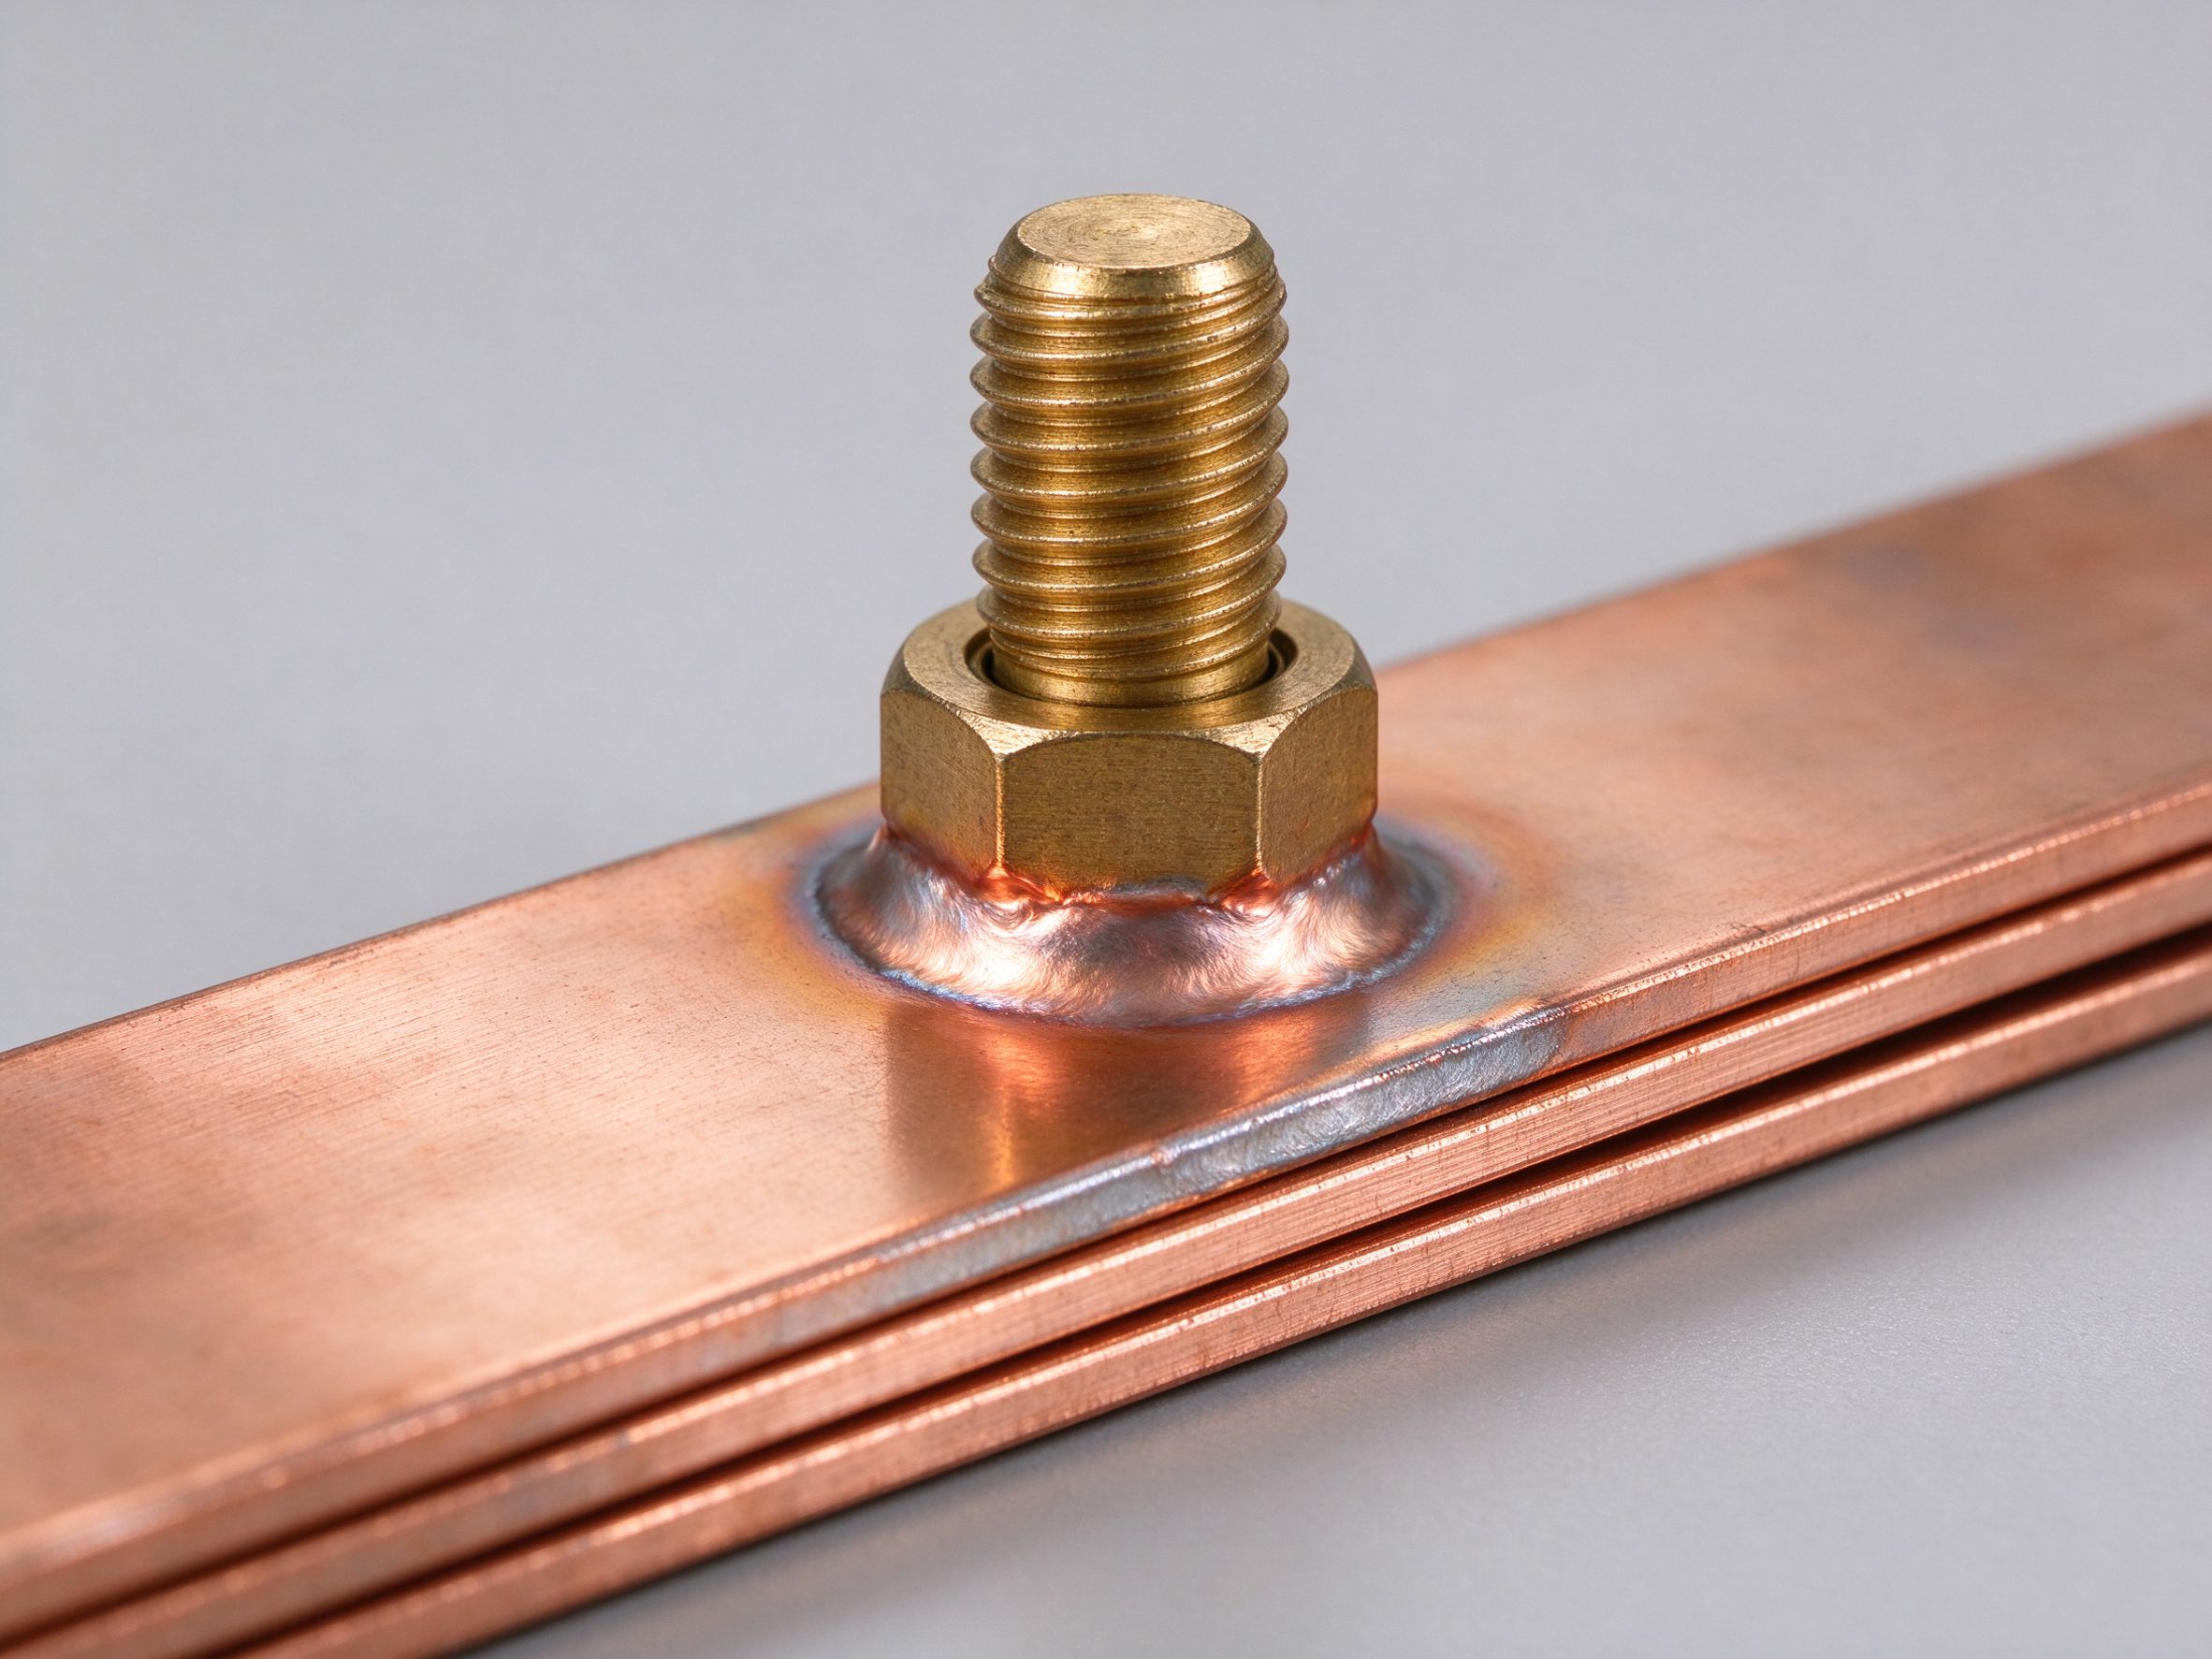
Après polymérisation sous presse, le profil extérieur est tronçonné et chaque chant exposé reçoit un cordon d'étanchéité ou une enveloppe d'isolement secondaire. Ensuite, la quincaillerie de bornes est fixée.
Le couple et les paramètres de soudure sont fixés par conception de joint. Nous couvrons cela en détail dans le guide de connexion des bornes. Les zones de soudure sont gardées hors de la zone plaquée dans la mesure du possible, car les résidus de placage affaiblissent le goutte.
Une barre laminée n'est pas finie quand elle sort de la presse. Le contour extérieur, les positions de trous et les entretoises de bornes sont amenés à la dimension finale sur des centres de tronçonnage ou d'usinage CNC, puis elle se déplace vers la qualité.
Nous n'affichons pas de numéros de certification tiers sur le site parce que le périmètre de certification dépend du système terminal du client ; à la place, nous délivrons un rapport d'essai usine avec chaque expédition, et tout le flux siège à l'intérieur de notre système qualité.
Fondée en 2012, SHANYUAN (Rizhao Shanyuan Electronic Components Co., Ltd.) fait tourner tout ce procédé sous un même toit à Wulian Street, Rizhao. Faits commerciaux pratiques qui importent aux ingénieurs :
Si vous comparez des fournisseurs ou essayez d'acheter des barres laminées pour une nouvelle plateforme, la voie la plus rapide est de sortir votre plan et demander un devis de barre sur mesure — nous exécuterons d'abord une revue DFM (voir notre check-list DFM 2026) afin que le devis que vous obtenez reflète ce que nous pouvons réellement construire, non un espace réservé optimiste.
Des questions sur une étape spécifique ? Joignez-nous à /contact/ ou email busbar@shanyo.com. Pour d'autres sujets d'ingénierie, parcourez le hub ressources et le guide de conception de barre.
Parce que chaque étape sur cette page se produit sous un même toit à Rizhao, nous ne remettons pas une pièce à moitié construite à un sous-traitant entre la coupe et le laminage. Cela sonne comme un détail logistique, mais c'est ce qui nous permet de tenir des tolérances serrées sur l'alignement des couches : une ébauche qui va de notre lit laser directement à notre banc d'empilage n'a pas été ballottée entre trois usines, et l'enregistrement diélectrique-vers-cuivre reste où le plan dit. C'est aussi ce qui nous permet de livrer les échantillons en 5–7 jours ouvrés — pas d'attente chez un enduiseur, un layeur et un essayeur prenant chacun leur propre file de deux semaines. Lorsque vous comparez un devis de barre sur mesure entre fournisseurs, demandez si chaque étape est interne ou sous-traitée ; la réponse explique habituellement à la fois le prix et le délai.
Chaque lot que nous expédions porte un rapport d'essai usine rattaché au numéro d'ordre de travail. Ce rapport enregistre le lot de cuivre utilisé, le rouleau de film diélectrique, la recette de presse, la tension hipot et la lecture de résistance d'isolement. Si une question de terrain revient des années plus tard, nous pouvons rattacher la pièce à la bobine et au lot de film exacts. Nous ne publions pas de numéros de certification tiers sur ce site parce que le périmètre de certification appartient au système terminal du client — à la place, nous donnons à nos clients les données d'essai brutes dont ils ont besoin pour exécuter leur propre qualification niveau système. Voir notre page qualité pour le résumé du procédé, et la page à propos pour l'arrière-plan usine.
Une dernière note pour les ingénieurs recevant un échantillon : la pièce de première pièce est construite selon le plan, non selon une hypothèse optimiste. Si quelque chose dans l'empilage a besoin d'être ajusté après l'essai au banc, nous itérons sur la route de découpe laser — pas de coût d'outillage pour changer une dimension — jusqu'à ce que l'échantillon soit approuvé. Une fois approuvé, ce plan devient la référence de production, et chaque lot ultérieur est construit selon le même empilage, la même recette de presse et les mêmes limites d'essai. C'est le sens pratique d'une chaîne d'approvisionnement de barre laminée reproductible chez SHANYUAN : un échantillon auquel vous pouvez faire confiance, et une construction en production qui correspond à l'échantillon que vous avez qualifié.
PET, Nomex et DLF époxy sont les trois diélectriques que nous laminons dans les barres SHA
Read article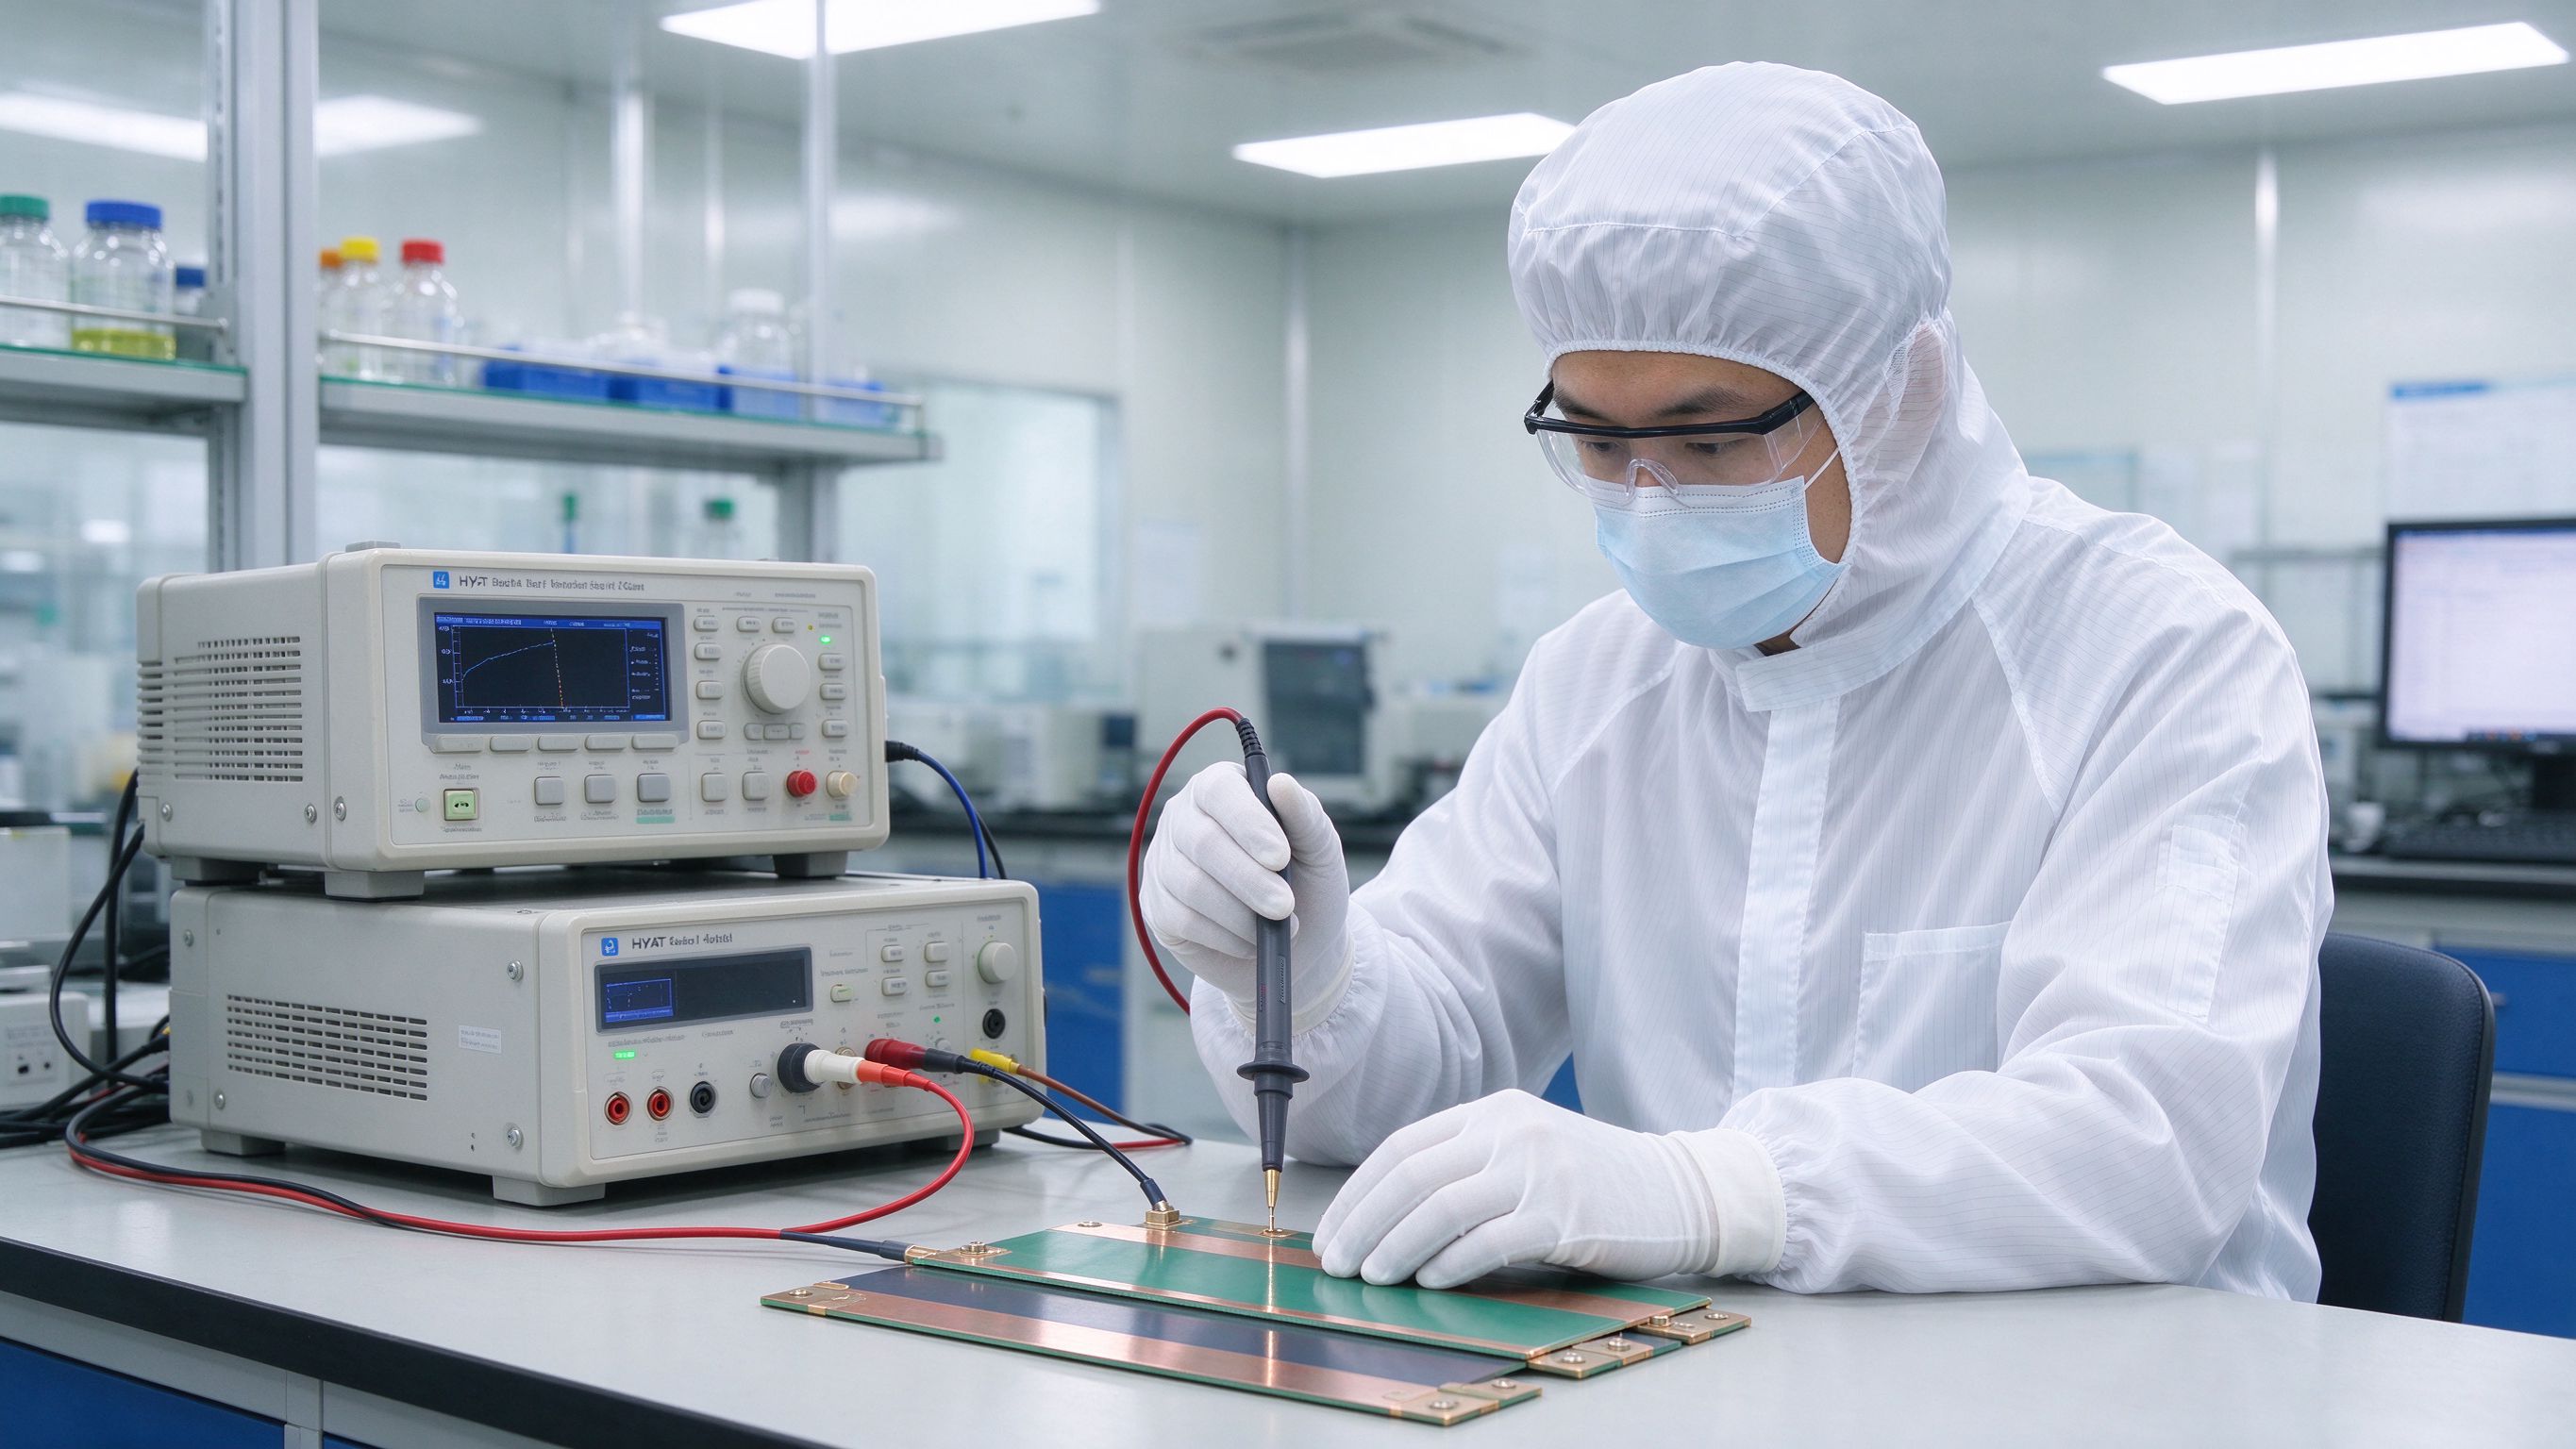
Chaque heure passée en DFM avant un devis de barre sur mesure évite une semaine de reprise
Read articleLa borne est le point où une barre laminée rencontre le monde extérieur. Ce guide couvre l
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
