La décharge partielle est le mode de défaillance qui ne se présente jamais à la porte de l'usine. Un laminé peut passer le hipot, porter la charge pendant des années, et être quand même discrètement érodé de l'intérieur parce qu'un vide microscopique siège là où le champ électrique est le plus fort. À 1 kV c'est un désagrément ; à 10 kV et plus c'est une falaise de fiabilité. Ce guide explique comment la décharge partielle démarre à l'intérieur d'une barre laminée, quelles mesures de conception la gardent hors — correction de champ, laminage sans vide, contrôle des chants et terminaisons — et quels chiffres d'essai prouvent réellement un fonctionnement sans DP. Les principes viennent de travaux sur structures de barre planes haute tension : un bus DC basé sur PCB, coté 16 kV, a été démontré sans DP jusqu'à 18 kV, et une barre laminée optimisée pour un module SiC 10 kV a atteint une tension d'amorçage de décharge partielle de 11,6 kV crête efficace (CPES Virginia Tech, 2020-2021).
La décharge partielle est le mode de défaillance qui ne se présente jamais à la porte de l'usine. Un laminé peut passer le hipot, porter la charge pendant des années, et être quand même discrètement érodé de l'intérieur parce qu'un vide microscopique siège là où le champ électrique est le plus fort. À 1 kV c'est un désagrément ; à 10 kV et plus c'est une falaise de fiabilité. Ce guide explique comment la décharge partielle démarre à l'intérieur d'une barre laminée, quelles mesures de conception la gardent hors — correction de champ, laminage sans vide, contrôle des chants et terminaisons — et quels chiffres d'essai prouvent réellement un fonctionnement sans DP. Les principes viennent de travaux sur structures de barre planes haute tension : un bus DC basé sur PCB, coté 16 kV, a été démontré sans DP jusqu'à 18 kV, et une barre laminée optimisée pour un module SiC 10 kV a atteint une tension d'amorçage de décharge partielle de 11,6 kV crête efficace (CPES Virginia Tech, 2020-2021).
La décharge partielle (DP) est une rupture diélectrique localisée qui ne pont pas l'intervalle d'isolement complet. Elle se produit dans des vides, aux chants de conducteur, ou sur des surfaces où le champ local dépasse la tenue du matériau — et elle dépose de l'énergie dans l'isolement à chaque cycle. Sur des mois et des années, cette érosion répétée transforme un diélectrique sain en un chemin de défaillance carbonisé et conducteur.
La DP se mesure en picocoulombs (pC). La règle empirique du métier pour l'isolement solide : l'amorçage devrait être maintenu sous 10 pC à la tension de service assignée, et pour le devoir moyenne tension, les spécifications modernes exigent couramment <10 pC à la tension assignée (pratique des isolateurs de barre, 2026).
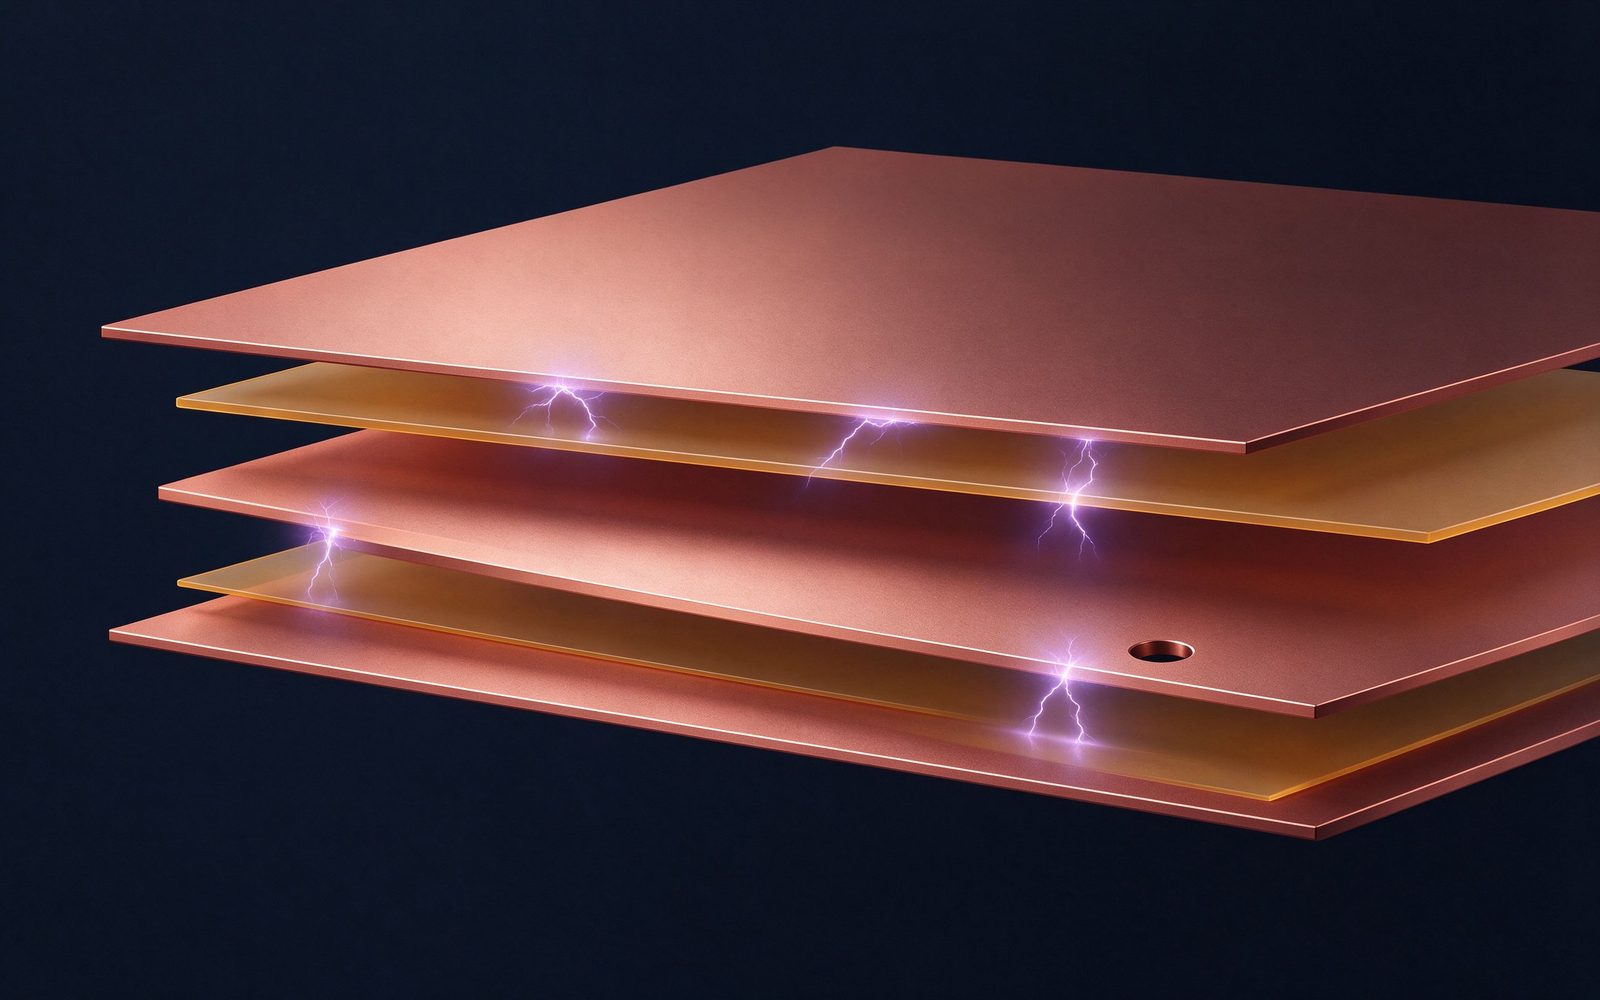
Les barres laminées sont construites en empilant des couches de cuivre et des films diélectriques, puis en liant sous chaleur et pression. Les vides qui comptent naissent à trois endroits : air piégé entre couches de film pendant la pose, dégazage de solvant ou d'humidité pendant le cycle de liaison, et micro-jeux au chant du film où la pression de laminage est plus faible.
Le laminage assisté sous vide existe précisément pour éliminer les deux premiers. Lorsque l'empilage est lié sous vide, l'air n'a nulle part où se cacher, et le résultat est une interface plus dense, sans vide. C'est pourquoi les structures de barre haute tension pour convertisseurs MT utilisent le laminage sous vide comme une étape de procédure non négociable (CPES Virginia Tech, 2020).
L'air a une rigidité diélectrique d'environ 3 kV/mm à la pression atmosphérique, un ordre de grandeur en dessous des 15-30 kV/mm que portent l'isolement PET, Nomex et époxy. Un vide est donc un trou dans l'armure diélectrique : le champ s'y concentre, l'air rompt en premier, et la décharge mange lentement le matériau environnant.
Parce que le vide est petit, la rupture est partielle — elle ne déclenche pas le hipot — mais elle est persistante. C'est pourquoi deux laminés aux empilés diélectriques identiques peuvent avoir des vies en service complètement différentes : l'un est sans vide, l'autre non, et seule l'essai de DP les distingue.
La DP ne démarre pas à la tension la plus élevée — elle démarre à la concentration de champ la plus forte. Dans une barre plane, le champ s'entasse aux chants de conducteur, aux trous traversants plaqués et non plaqués, et aux pastilles de montage en surface (CPES Virginia Tech, 2020). La correction de champ déplace ce pic loin de l'air et dans le diélectrique, où la rigidité diélectrique est plus haute.
La boîte à outils pratique : enfouir les conducteurs dans des couches internes, des couches blindées qui déplacent le champ E de pic vers un plan contrôlé, et des plaques ou motifs de correction qui façonnent la distribution équipotentielle aux chants. Dans une conception de module 10 kV, des traces de cuivre à l'intérieur du PCB ont servi de plaques de correction de champ pour déplacer le pic de champ de l'air vers le FR4, atteignant un fonctionnement sans DP à 11,6 kV crête efficace (CPES Virginia Tech, 2021).
La géométrie la plus à risque dans toute barre est le point triple — là où conducteur, isolement et un troisième milieu (généralement air ou embase) se rencontrent. À une borne, le champ peut se concentrer à la jointure du métal, du film et de l'air, et la décharge de surface démarre là bien avant que l'isolement de masse ne soit sollicité.
Trois contre-mesures dominent : blinder le point triple avec une couche conductrice ou semi-conductrice afin que le pic se déplace dans l'isolement ; allonger le chemin de ligne de fuite par extension de film ou manchons ; et éviter les chants de métal vifs à la terminaison. Les deuxième et troisième sont de la pure géométrie ; le premier demande une décision de conception tôt, parce qu'une couche blindée change tout l'empilage.
L'augmentation de champ à un coin vif évolue approximativement avec le rayon : un chant de couteau concentre le champ à plusieurs fois la contrainte moyenne, un chant arrondi le fait chuter dramatiquement. Dans la conception de laminé, le profil du chant du conducteur est fixé à l'emboutissage et ne peut être corrigé ensuite par l'isolement.
Conseil pratique : spécifiez un rayon de chant minimal sur le cuivre avant le devis, et vérifiez le dessin pour les bavures d'emboutissage — une bavure est une source de DP intégrée. Pour le devoir haute tension, envisagez une extension de film au-delà du chant du conducteur, afin que le diélectrique, non l'air, prenne la contrainte à la frontière.
L'essai de DP sous contrainte DC se comporte différemment de l'AC. Sous AC, un vide décharge deux fois par cycle ; sous DC, le taux de répétition des décharges dépend de la relaxation de charge dans le vide — souvent beaucoup plus bas, ce qui rend la DP DC plus dure à détecter et plus facile à sous-estimer.
Les barres DC link de convertisseur et ESS ont donc besoin d'un essai de DP DC spécifiquement, pas seulement de l'essai AC hérité de la pratique de distribution. Une barre plane cotée 16 kV a été démontrée sans DP jusqu'à 18 kV DC avec une PDIV mesurée de 20 kV entre les pôles DC (CPES Virginia Tech, 2020) — l'essai DC étant le pertinent pour le devoir d'onduleur.
Deux chiffres comptent sur la fiche d'essai. PDIV — tension d'amorçage de décharge partielle — est la tension où la décharge apparaît la première fois à mesure que la tension monte. PDEV — tension d'extinction de décharge partielle — est celle où elle cesse à mesure que la tension descend. L'écart entre eux est l'hystérésis : un matériau qui commence à décharger à 8 kV peut continuer à décharger jusqu'à 5 kV, et l'extinction compte pour les systèmes qui voient des creux de tension.
Lorsque vous spécifiez une barre, demandez les deux, testés selon IEC 60270 avec le niveau de bruit de fond énoncé. Un fournisseur qui ne cite que la PDIV vous raconte la moitié de l'histoire.
La cible <10 pC à la tension assignée est un seuil pratique, non un chiffre magique — elle sépare l'intégrité d'isolement réelle d'un empilage chargé de vides qui échouera en service. La chaîne de mesure est standard : condensateur de couplage, calibré à une charge connue, avec l'objet d'essai sollicité à la tension assignée et au-dessus.
Pour un programme de barre, l'essai d'acceptation exécute typiquement : rampe jusqu'à la PDIV et relevé ; maintien à la tension assignée et vérification <10 pC ; rampe descendante et relevé de la PDEV. L'essai par échantillonnage convient pour la production, mais la qualification de conception devrait porter sur des pièces représentatives avec les mêmes outils et matériaux que la production.
La DP à la surface suit la distance de ligne de fuite et le dégagement tout autant que l'isolement de masse. La contamination, l'humidité et l'altitude raccourcissent toutes le chemin effectif de ligne de fuite, et la DP sur une surface sale devient rapidement un crayonnage carbonisé qui se termine par un contournement.
Nos conseils de conception de ligne de fuite et dégagement couvrent les règles de dimensionnement ; l'angle DP est la vérification : essai de DP de surface dans la condition environnementale attendue (humidité, ou une classe de pollution) plutôt qu'un environnement de laboratoire immaculé. Pour les barres extérieures ou partiellement enfermées, la différence est matérielle.
Le film PET est la bête de somme : haute rigidité diélectrique (typiquement >200 V/µm), bas coût, laminage propre. Le Nomex ajoute une marge thermique et une ténacité mécanique, ce qui compte pour les classes de température plus élevées et le devoir de cyclage. Le DLF (film double couche) et autres laminés échangent coût contre marge de DP de la même façon.
Le choix du matériau fixe le plafond ; le procédé fixe si vous l'atteignez. Un empilage de film médiocre, laminé sans vide, survivra à un empilage de film premium chargé de vides. C'est pourquoi le contrôle du procédé — pas seulement la spécification matériau — est la vraie décision de DP.
Lorsque vous mettez une barre haute tension sur le marché ou dans un programme de production, l'exigence de DP appartient à la spécification, pas à une conversation ultérieure. Minimum trois postes : cibles PDIV et PDEV selon IEC 60270, une limite <10 pC à la tension assignée, et la méthode d'essai énoncée (AC et/ou DC selon le devoir).
Ajoutez les attentes de procédé — laminage sans vide, rayon de chant, blindage si requis — et la documentation : rapports d'essai DP par qualification de conception, plus relevés d'échantillonnage de production. Ce fichier est ce qui sépare une barre qui est expédiée d'une barre qui performe.
SHANYUAN produit des barres laminées avec laminage à vide contrôlé et essai diélectrique par lot, incluant les relevés hipot, de résistance d'isolement et de continuité avec CoC. Pour les programmes à plus haute tension nous qualifions l'empilage — nombre de couches, type de film, extension de chant — contre les cibles de DP avant que l'outillage de production ne soit coupé.
Envoyez la classe de tension, les exigences diélectriques et les limites d'essai avec votre dessin ; notre équipe d'ingénierie confirmera l'empilage et le plan de qualification, et répondra sous un jour ouvré.
L'essai de DP est plus lent et plus coûteux que le hipot, de sorte que le dépistage de production est généralement par échantillonnage — une fréquence définie, par exemple une pièce par lot ou par poste, exécutée à travers la séquence complète PDIV/PDEV tandis que chaque pièce reçoit le hipot de routine. Le relevé d'échantillonnage ancre alors le lot.
Le piège est la dérive de procédé : un changement d'outillage, un nouveau lot de film ou un décalage de température de laminage peut réintroduire des vides sans déclencher les essais de routine. Le correctif est une carte de contrôle sur la PDIV d'échantillonnage — si la tension d'amorçage s'abaisse à travers les lots, le procédé a bougé et l'investigation démarre avant la défaillance terrain, pas après.
Une barre sans DP peut être vaincue après avoir quitté la presse. La manutention raye l'isolement ; les outils d'assemblage entaillent le film aux terminaisons ; et une vis enfoncée trop profondément en un point de montage devient une concentration de contrainte locale. La phase de conception devrait supposer quelque abus et lui construire une marge : film plus épais aux zones de manutention, protections de chant, et instructions d'assemblage claires sur le couple et l'outillage.
Pour les programmes haute tension, nos dessins spécifient les contraintes de manutention et d'assemblage sur la même feuille que les exigences électriques — parce que la pièce qui arrive sans DP n'est utile que si elle est encore sans DP après installation.
Toutes les barres n'ont pas besoin d'une conception sans DP. En dessous d'environ 1 kV, la DP liée aux vides est rarement le mécanisme limitant la vie — les problèmes thermiques et mécaniques dominent. L'argument en faveur d'une spécification sans DP se renforce au-dessus de 1 kV, et devient non négociable à 3,3 kV et plus, en devoir de convertisseur et MT, et partout où l'isolement est mince relativement à la classe de tension.
La règle de décision pour un acheteur : si la tension système est au-dessus de 1 kV, ou que le devoir est un DC alimenté par convertisseur (qui voit des transitoires de commutation), mettez la PDIV/PDEV et la limite 10 pC dans la spécification. En dessous, le coût de l'essai de DP n'achète peut-être rien de significatif.
L'essai de DP ajoute un coût — équipement, temps, revue d'ingénierie — et la question budgétaire est légitime. La défaillance qu'il prévient est rarement spectaculaire : pas un déclenchement de hipot à l'usine, mais une rupture diélectrique en milieu de vie sur le terrain, une réclamation sous garantie, un événement d'arrêt, et une investigation de cause racine qui se termine au vide que personne n'a testé.
Pour un programme de production la comparaison de coût est sans appel : l'essai DP par échantillonnage ajoute un petit pourcentage au coût unitaire, tandis qu'une défaillance terrain sur un rack convertisseur ou ESS coûte des ordres de grandeur de plus. La décision de spécification est une décision de risque, et le risque est asymétrique en faveur de l'essai partout où la tension le justifie.
Un rapport d'essai DP n'est utile que si vous savez le lire. L'essentiel : circuit d'essai et calibration (selon IEC 60270), niveau de bruit de fond, PDIV avec la vitesse de rampe, la magnitude à la tension assignée en pC, PDEV en descente, et les conditions environnementales (température, humidité, altitude).
Deux signaux d'alarme : un niveau de bruit proche de la limite des 10 pC, ce qui rend le passage sans signification, et un rapport qui ne cite que la PDIV sans PDEV. Si le rapport d'un fournisseur manque l'un ou l'autre, demandez le relevé d'essai complet — la réponse vous dit si l'essai était réel.
Au-dessus de 1 000 m, la densité de l'air chute et sa rigidité diélectrique avec — environ 1 % par 100 m selon certaines lignes directrices. Une marge de DP fixée au niveau de la mer peut se réduire silencieusement sur un site à haute altitude, et la décharge de surface en air raréfié démarre plus tôt que l'essai d'usine ne l'avait prédit.
Pour les barres haute tension installées en régions de plateau, déclassiez soit la tension de service, soit épaississez le diélectrique, soit prolongez la ligne de fuite selon la correction d'altitude. Les chiffres PDIV/PDEV du rapport d'essai sont mesurés à l'altitude d'essai ; l'altitude d'installation a besoin de sa propre vérification, non d'une hypothèse.
Les barres DC link en devoir de convertisseur voient plus que la contrainte DC : elles voient les transitoires de commutation des appareils à côté. Chaque événement de commutation impose une marche dv/dt sur l'isolement de la barre, et si un vide est présent, le front rapide peut amorcer une décharge que le champ DC en régime seul n'aurait pas démarrée. C'est pourquoi la conception sans DP n'est pas optionnelle pour les barres alimentées par convertisseur en moyenne tension.
La réponse de conception est la même boîte à outils — vides éliminés, champ corrigé, chants rayonnés — appliquée en gardant la transitoire à l'esprit. Si le dv/dt du système est élevé, demandez l'essai DP sous la forme d'onde du convertisseur, ou au moins sous DC, plutôt qu'un pur essai AC 50 Hz.
L'essai d'isolement répond à quatre questions : tient-il la tension assignée, décharge-t-i
Read articleUne barre claquent sur une surface bien avant de claquer à travers son isolement si le che
Read article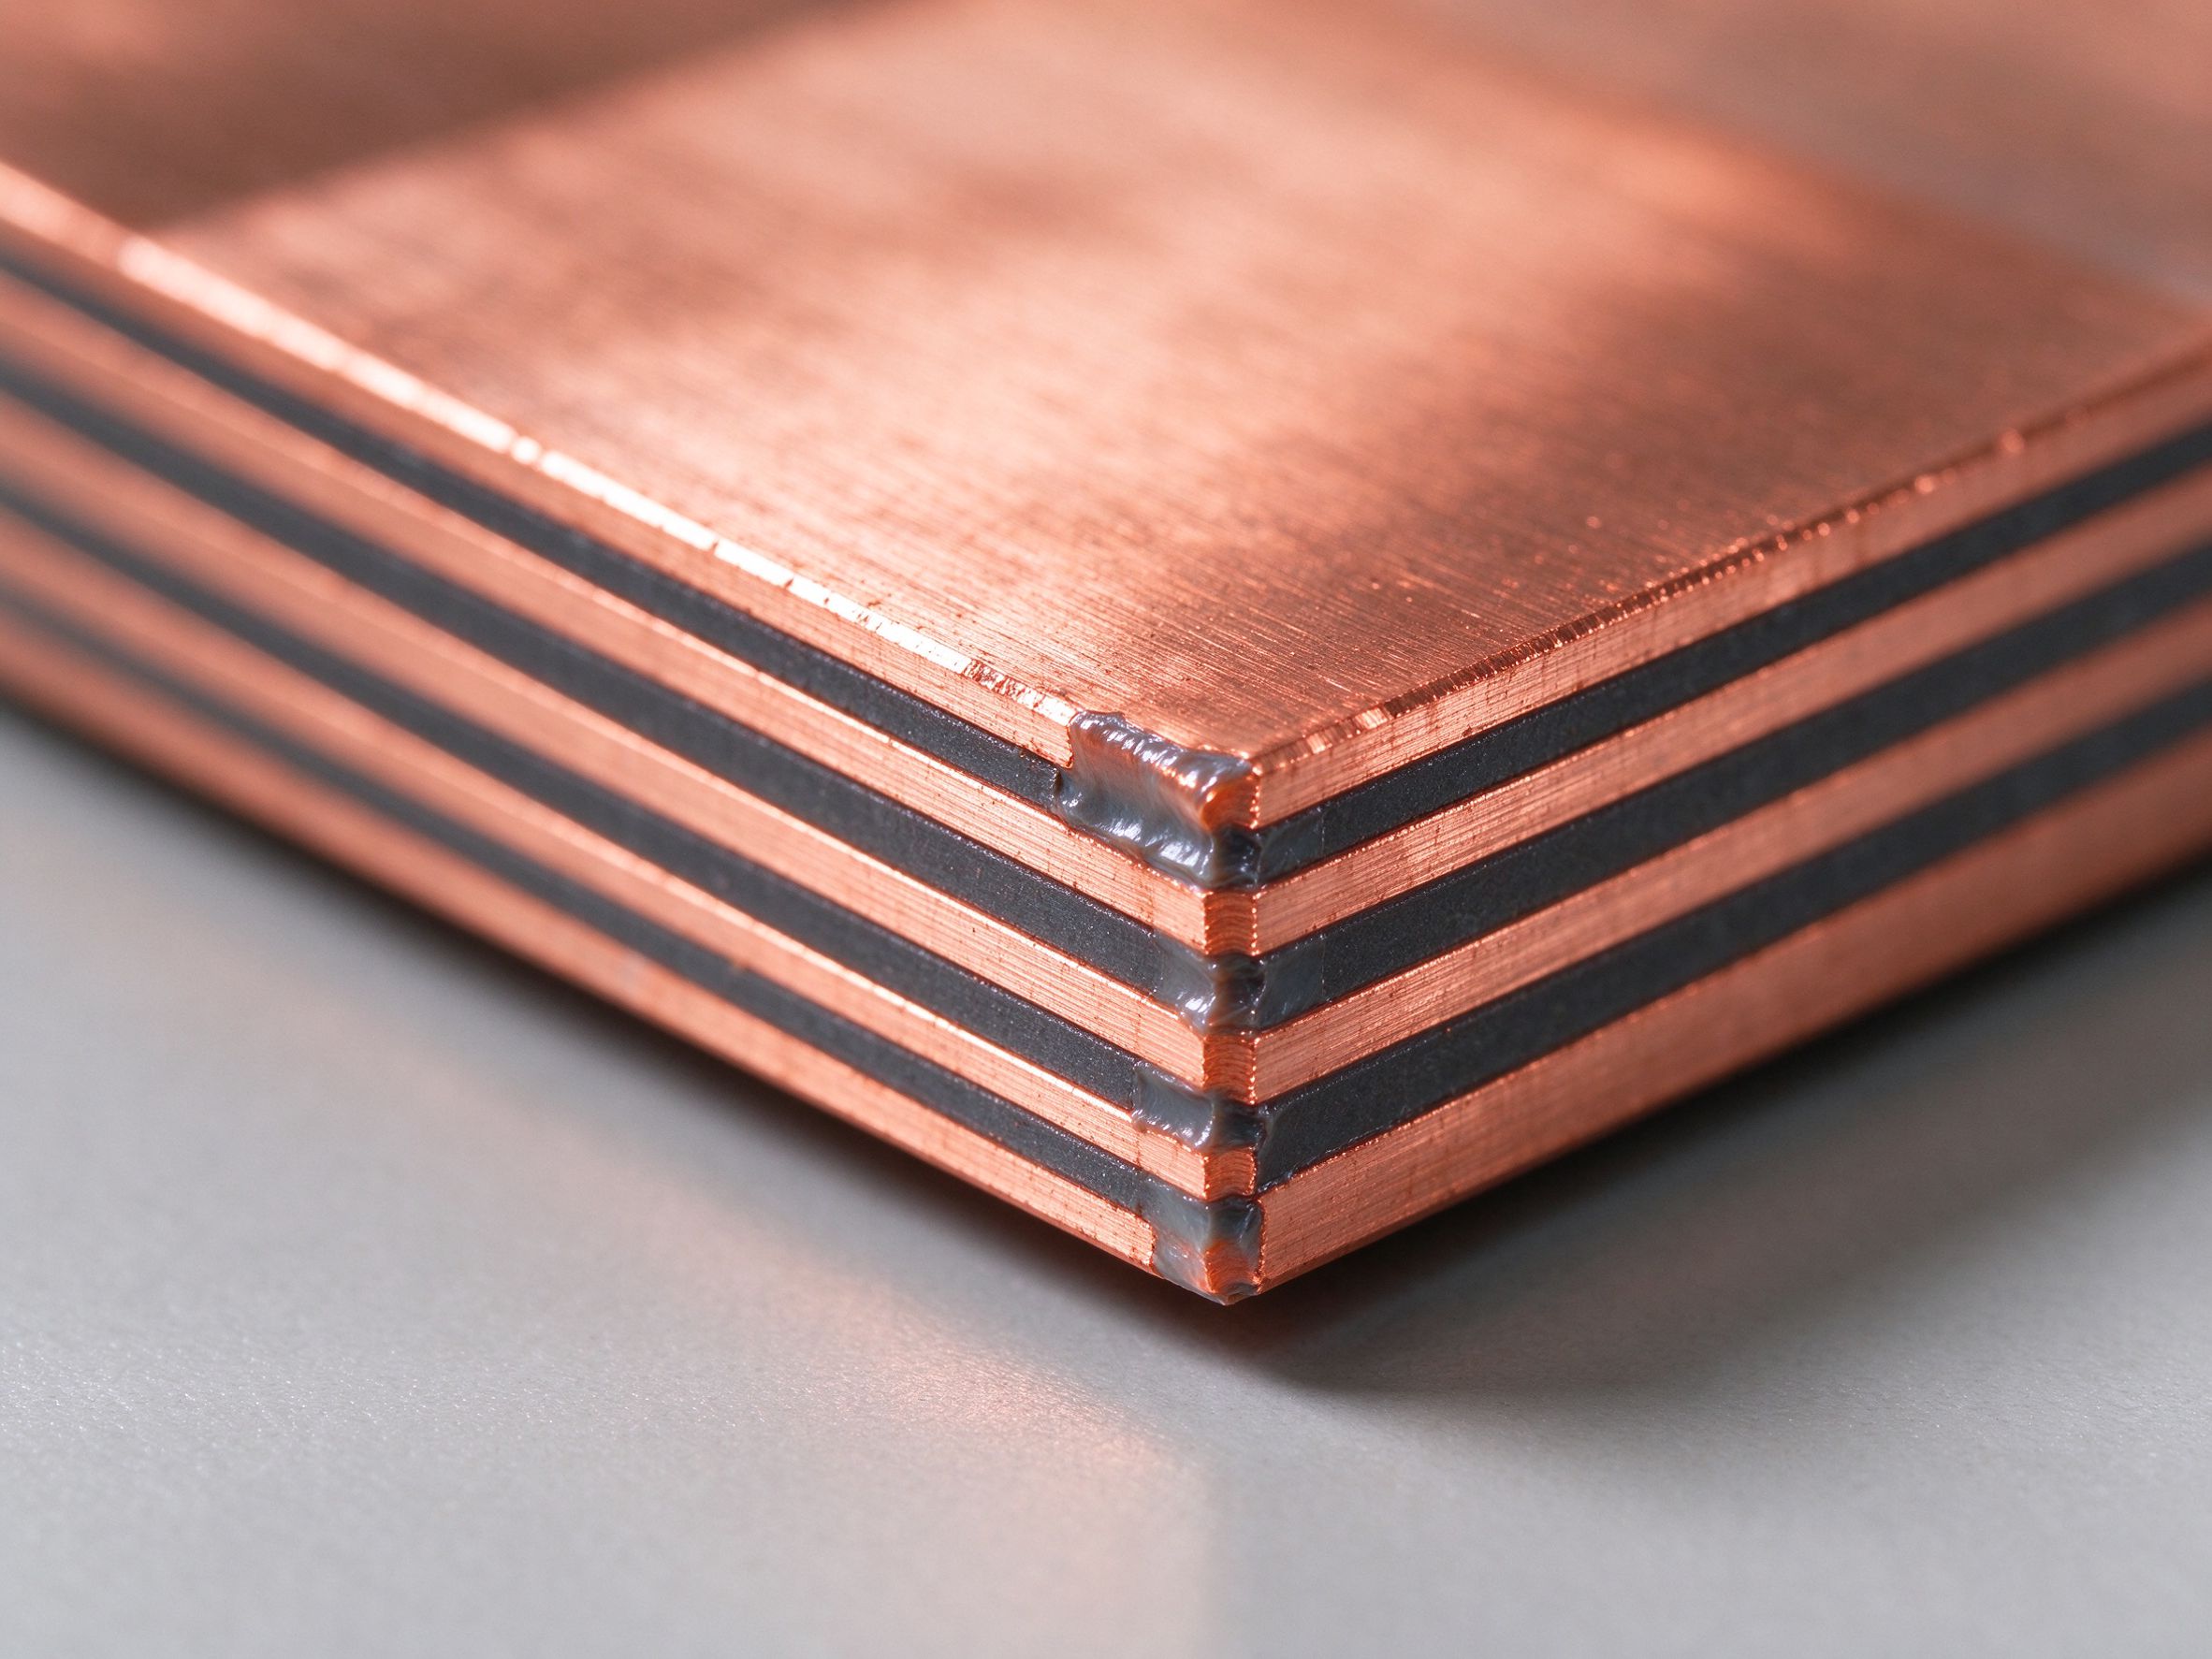
PET, Nomex et DLF époxy sont les trois diélectriques que nous laminons dans les barres SHA
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
