À une demande annuelle de 2 000 pièces, les trois voies d'approvisionnement en busbar laminé de cet article aboutissent à environ 303 000, 285 000 et 92 000 dollars par an dans notre TCO chiffré — un écart d'un facteur trois qui n'a rien à voir avec le prix du cuivre et tout à voir avec l'absorption des coûts fixes, l'amortissement de l'outillage et l'emplacement de la presse. Le cuivre LME a atteint en moyenne environ 13 647 $/t en 2026 (LME, 2026), donc le cuivre dans une pile de 0,8 kg vaut environ 11 $ par pièce ; les 35 à 140 $ restants, c'est la décision fabrication-sous-traitance que vous allez prendre, et elle mérite une fiche d'une page avant la prochaine réunion capex.
À une demande annuelle de 2 000 pièces, les trois voies d'approvisionnement en busbar laminé de cet article aboutissent à environ 303 000, 285 000 et 92 000 dollars par an dans notre TCO chiffré — un écart d'un facteur trois qui n'a rien à voir avec le prix du cuivre et tout à voir avec l'absorption des coûts fixes, l'amortissement de l'outillage et l'emplacement de la presse. Le cuivre LME a atteint en moyenne environ 13 647 $/t en 2026 (LME, 2026), donc le cuivre dans une pile de 0,8 kg vaut environ 11 $ par pièce ; les 35 à 140 $ restants, c'est la décision fabrication-sous-traitance que vous allez prendre, et elle mérite une fiche d'une page avant la prochaine réunion capex.
Chaque programme d'électronique de puissance qui atteint environ 1 500 à 3 000 unités par an aboutit à la même réunion : l'ingénierie veut le procédé sous son propre toit pour le contrôle, les achats veulent le prix unitaire rendu, et la finance veut le dossier des coûts fixes écrit. Pour une simple étiquette emboutie, la réunion finit en dix minutes. Pour un busbar laminé, elle ne finit pas, parce que la pièce est à l'intersection de l'emboutissage, du collage diélectrique, de l'isolation haute tension et du contrôle de la décharge partielle (PD) — quatre procédés qu'un atelier mécanique général ne maîtrise pas.
Cet article ne rouvre pas le débat sur la finition de placage, le choix du matériau d'isolation, la comparaison de devis ou le TCO MOQ/délai ; ceux sont traités ailleurs dans notre bibliothèque. Il répond à une seule question : donné un volume annuel connu, devez-vous acheter une presse, confier le plan à un sous-traitant régional, ou l'envoyer à un fournisseur intégré offshore ? Le cadre de décision ci-dessous est celui même avec lequel nous guidons les acheteurs qui nous demandent comment choisir un fabricant de busbar qui tiendra réellement les tolérances en série.
Les trois options sur la table sont volontairement étroites. Option A : une ligne de lamination interne dans votre propre usine. Option B : un sous-traitant local à distance de conduite de votre chaîne d'assemblage. Option C : un fournisseur intégré offshore qui découpe le cuivre, découpe la diélectrique, lamine, cuissonne, essaye et livre la pièce finie. Tout le reste — distributeurs, assembleurs de kits, ateliers courtiers — est une variante de l'une de ces trois.
Une étiquette en cuivre emboutie tolère ±0,2 mm et part en camion. Un busbar laminé multicouche doit enregistrer deux ou trois feuilles de cuivre l'une contre l'autre à ±0,05 mm sur une portée de 400 mm, coller un film diélectrique sur toute la face sans vides, laisser la marge de ligne de fuite correcte à chaque bord, puis survivre à un essai hi-pot à la tension nominale plus une mesure PD à 1,5 fois la tension de phase. Ratez l'un de ces points et la pièce passe l'essai de production mais échappe sur le terrain.
La chaîne de procédé est ce qui rend la question du capital non triviale. Découpage du cuivre ou poinçonnage CNC, ébavurage, étamage, découpe du diélectrique, enregistrement des couches, lamination sur plateau chaud sous pression et température, parachèvement des bords, post-cuisson, hi-pot, PD, contrôle de résistance de contact et contrôle visuel final. Un atelier qui sait faire six de ces étapes n'est pas un fabricant de busbar laminé ; c'est un sous-traitant de rang deux.
Cette profondeur de procédé explique aussi pourquoi la conception de boucle à faible inductance que vous avez dessinée sur CAD ne se transpose pas proprement d'un fournisseur à l'autre. La planéité des plateaux, la tolérance d'épaisseur du diélectrique et le profil de température de la presse apparaissent tous comme une dérive d'inductance et une tension d'amorçage de PD. Si vous n'avez pas fait tourner vous-même une ligne de lamination, vous sous-estimerez la montée en maturité du rendement d'un facteur deux — un point qui compte beaucoup quand vous faites les comptes en section 7.
Une ligne interne signifie que vous achetez ou louez la presse, embauchez les ingénieurs procédé, qualifiez le fournisseur de film diélectrique et faites tourner la ligne sous vos propres murs. L'avantage, c'est le contrôle total : les modifications d'ingénierie se font le jour même, les plans ne quittent jamais votre serveur, et vous pouvez régler le cycle de lamination pour votre propre profil de courant. L'inconvénient, c'est la pile de coûts fixes qui vous suit que vous fassiez 500 pièces par an ou 50 000.
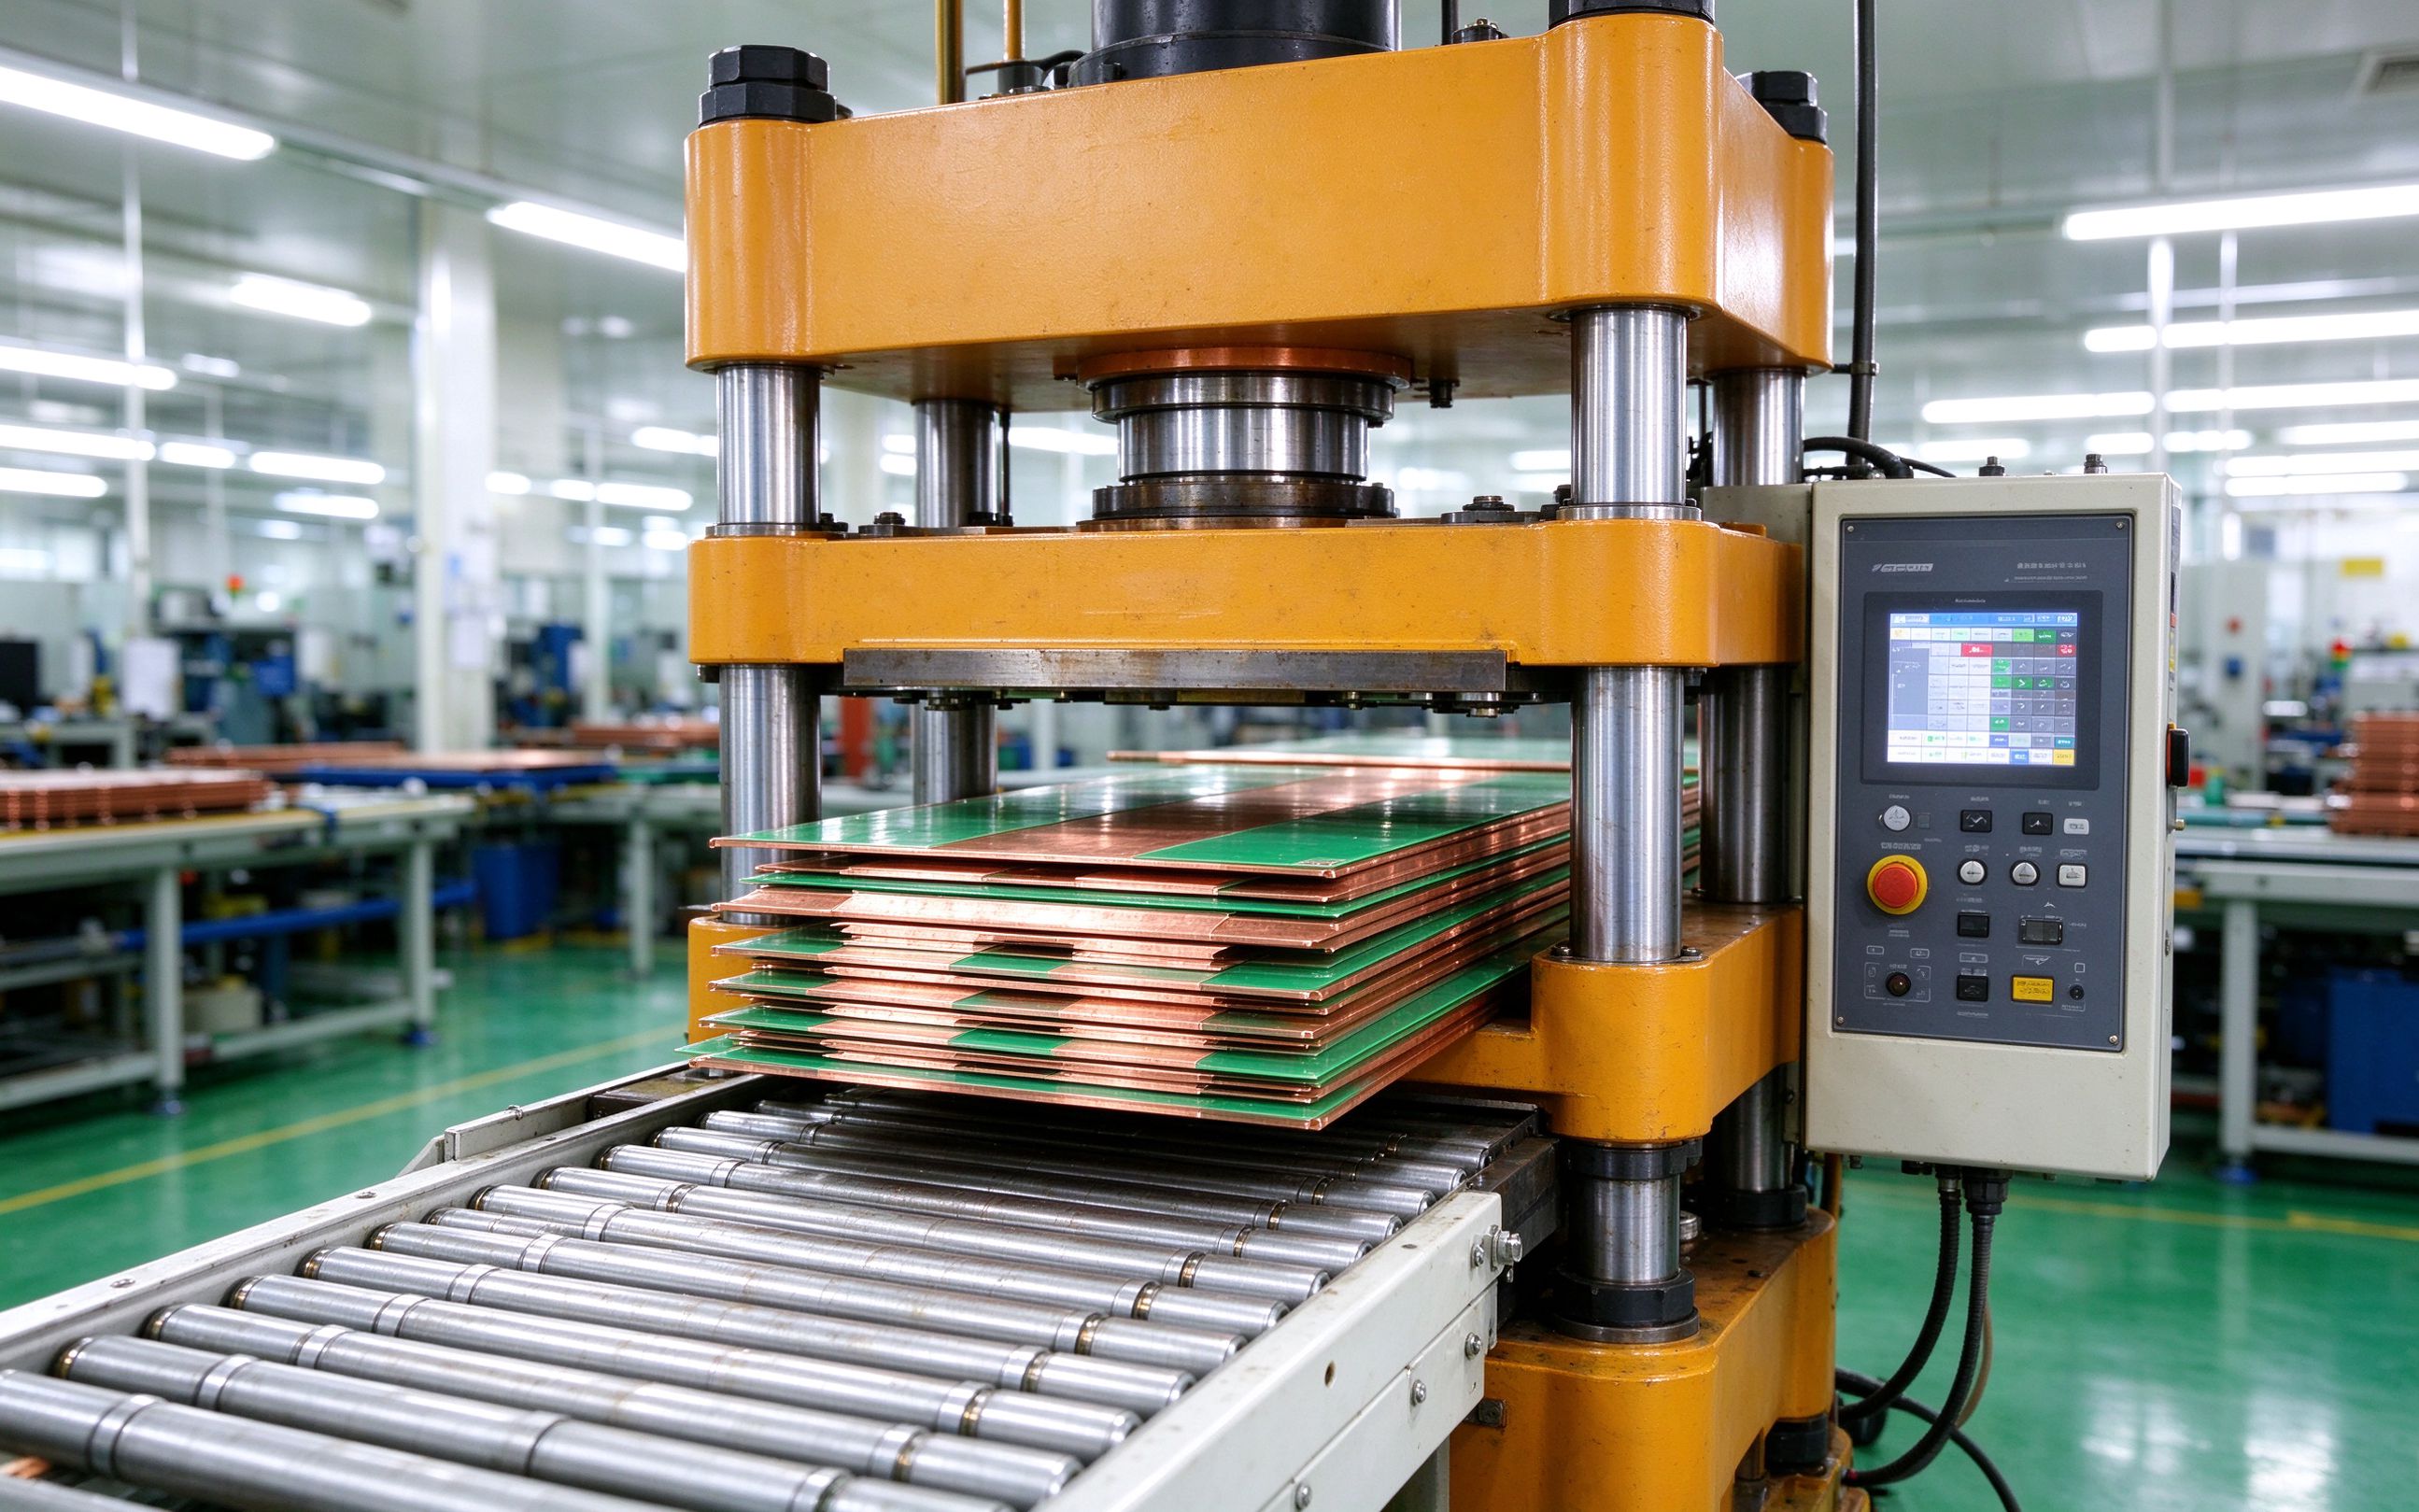
Les postes d'investissement ressemblent grosso modo à ceci pour une ligne petite à moyenne : une presse chaude à quatre colonnes de 200 à 300 tonnes avec plateaux chauffants, environ 180 000 $ ; un poinçonneur CNC de précision ou un découpage fin pour les profils de cuivre, environ 120 000 $ ; un poste de découpe du diélectrique, environ 35 000 $ ; un testeur hi-pot plus un banc d'essai de décharge partielle, environ 45 000 $ ; un aménagement de salle blanche modeste et utilités, environ 60 000 $ ; et l'outillage de première pièce, environ 25 000 $. Cela totalise environ 465 000 $ avant d'embaucher un seul opérateur. Notre note précédente sur les lignes de production automatisées de lamination décrit à quoi ressemble une ligne à grande échelle ; cet article parle de la petite ligne qu'un acheteur de taille moyenne achèterait vraiment.
Vient ensuite le coût des personnes. Un ingénieur procédé lamination compétent coûte 85 000 à 110 000 $ en charge complète en Europe de l'Ouest ou en Amérique du Nord, et vous en avez besoin d'au moins un. Deux opérateurs sur deux postes, plus un ingénieur qualité partagé avec une autre ligne, ajoutent encore 130 000 à 160 000 $. La montée en maturité du rendement est le tueur silencieux : les ateliers qui n'ont jamais laminé tournent typiquement à 55 à 65 % de rendement au premier passage pendant les six premiers mois, ne grimpant à 85 % qu'une fois le cycle de presse et la manipulation du diélectrique réglés. Cette ferraille atterrit sur votre P&L.
Un sous-traitant régional à deux heures de route de votre chaîne d'assemblage paraît attrayant sur une diapositive : MOQ faible, rappel ingénierie le lendemain, pas de fret maritime, pas de courtier en douane, pas de combat de pays d'origine avec votre service douane. C'est aussi l'option que les acheteurs regrettent le plus en série, parce que le prix unitaire cache la charge de coûts fixes que le sous-traitant lui-même porte.
L'économie est simple. Un sous-traitant local en Allemagne, dans le Midwest supérieur ou en Ontario paie des salaires occidentaux, loue un atelier propre et facture son taux horaire atelier environ 85 à 120 $ de l'heure. Parce que les busbar laminés sont de faible volume, haute mixité pour la plupart des ateliers locaux, ils font tourner la presse en petits lots, changent fréquemment de configuration et tarent chaque lot pour récupérer le temps de préparation. Le résultat est un prix unitaire deux à trois fois un devis offshore, avant même de comparer le contenu en cuivre.
L'histoire du support ingénierie est mitigée. Un bon sous-traitant local assistera à votre revue de conception, suggérera des ajustements de géométrie de borne et tournera un ECO en cinq jours ouvrés. Un médiocre cotera votre plan comme s'il s'agissait d'un simple busbar, ratera l'empilement diélectrique puis vous appellera trois semaines avant la livraison pour demander quel essai de décharge partielle vous vouliez vraiment. Vérifier cet écart demande le même travail d'audit fournisseur que pour toute source — notre checklist du processus de devis parcourt les mêmes questions que nous envoyons aux acheteurs.
Là où l'option B gagne vraiment, c'est l'urgence et la proximité IP. Si votre programme est en phase prototype à faible volume, que vous avez besoin d'un ECO tourné en jours, et que vos plans ne peuvent pas quitter le pays, un sous-traitant local est souvent le bon choix malgré le prix. Une fois le volume franchi quelques milliers de pièces par an, l'écart de prix unitaire commence à acheter beaucoup d'heures d'ingénierie ailleurs.
Un fournisseur intégré offshore fait toute la chaîne sous un même toit : refendage du cuivre et CNC, placage, découpe du diélectrique, lamination, post-cuisson, hi-pot, PD, emballage et export. Parce que la presse tourne à près de 100 % d'utilisation répartie sur de nombreux clients, le coût fixe de la presse et de la salle blanche est réparti sur des dizaines de milliers de pièces par an, et cela apparaît directement dans le prix unitaire.
Les compromis sont réels et bien connus. L'outillage est payé une fois, mais vous vous engagez typiquement sur une quantité minimum de commande — souvent 500 à 1 000 pièces par numéro de pièce — pour amortir la préparation. Le délai du PO au quai est de huit à quatorze semaines, fret maritime inclus, donc vous portez un stock de sécurité. Les modifications d'ingénierie voyagent par e-mail et visioconférence ; une révision de plan qu'un sous-traitant local met une semaine prend à un fournisseur offshore deux à quatre semaines, parce que la modification doit traverser un Nouvel An chinois, une rétention douane ou un cycle de groupage de fret.
Le traitement tarifaire et de pays d'origine, c'est le joker. Les droits Section 301 américains sur les ensembles électriques chinois ont bougé plusieurs fois depuis 2018, et l'UE a sa propre classification douanière pour les busbar laminés sous le HS 8538.90. Nous ne coterons pas ici un taux de droit précis — cela change chaque trimestre et dépend de la classification HTS — mais votre modèle de coût rendu doit inclure une ligne de droit explicite, pas une vague note « environ dix pour cent ». Notre note sur le routage tarifaire et d'approvisionnement 2026 couvre les angles de routage ; cet article demande seulement que vous y mettiez un vrai chiffre.
La question IP, c'est celle que les dirigeants posent le plus. Un fournisseur offshore intégré réputé signera un NDA mutuel, fournira une politique de plans tenus uniquement sur serveur et gardera vos Gerber et PDFs hors de son CRM commercial. Vous voulez quand même un processus de modification d'ingénierie structuré, des plans sous contrôle de version et un historique de révisions documenté — la même discipline que vous attendez de toute source.
Le tableau 1 met les dix dimensions de décision côte à côte. Les notations sont typiques pour un busbar laminé de taille moyenne (deux à quatre couches, 300 à 500 mm de long, 200 à 600 A, diélectrique PET ou Nomex, cuivre étamé). Vos propres chiffres bougeront de plus ou moins trente pour cent selon la complexité de la pièce et votre géographie, mais le classement relatif est stable.
| Dimension | A. Lamination interne | B. Sous-traitant local | C. Offshore intégré |
|---|---|---|---|
| Capex et amortissement | ~465 k$ ligne, amortissement 5 ans | Aucun au bilan acheteur | Aucun au bilan acheteur |
| Outillage et changement de série | Interne ; ~25 k$ par nouvel empilement | ~15–25 k$, changement rapide | ~5–9 k$, changement plus long |
| Coût unitaire (variable) | Bas, une fois le rendement mûr | Le plus haut, ~2–3× offshore | Le plus bas FOB |
| MOQ | Aucun en interne | 50–200 pcs | 500–1 000 pcs |
| Délai au quai | Jours, sur site | 2–4 semaines | 8–14 semaines fret inclus |
| Réponse ECO | Le jour même | 1–2 semaines | 3–6 semaines |
| IP / contrôle des plans | Total, dans le pare-feu | Élevé, NDA local | NDA + accès contrôlé requis |
| Droits et pays d'origine | Domestique, pas de droit | Domestique, pas de droit | Ligne de droit explicite, dépend HTS |
| Preuves qualité (FAI/PPAP/PD) | Vous détenez les données | Packagé sur demande | Packagé ; audit requis |
| Risque de rupture d'approvisionnement | Site unique, équipement unique | Régional, atelier unique | Océan + géopolitique, mais capacité profonde |
Lisez la matrice horizontalement, pas verticalement. Aucune option ne gagne chaque ligne. L'option A gagne en vitesse ECO, IP et droits mais perd en absorption des coûts fixes. L'option B gagne en délai et proximité IP mais perd en coût unitaire. L'option C gagne en coût unitaire et profondeur qualité mais perd en délai, vitesse ECO et exposition tarifaire. La décision n'est pas « laquelle est la meilleure » ; c'est « quelle ligne compte le plus pour ce programme ».
Nous faisons tourner les chiffres sur une pièce concrète : un busbar laminé 3 couches, 0,8 kg de cuivre C11000 par pièce, diélectrique PET, bornes étamées, noté 400 A continu. La demande annuelle est de 2 000 pièces, livrées en quatre lots de 500. Nous amortissons l'outillage côté acheteur sur la vie attendue de la ligne et incluons le cuivre au pronostic de moyenne LME 2026 d'environ 13 647 $/t (LME, 2026), ce qui place le contenu en cuivre à environ 11 $ par pièce.
Coût fixe : amortissement de ligne 93 000 $/an (linéaire 5 ans sur 465 k$), un ingénieur procédé plus allocation main-d'œuvre 130 000 $/an, surcharge usine 40 000 $/an. Sous-total fixe : 263 000 $/an. Coût variable par pièce : cuivre 11 $, film diélectrique 1,20 $, étamage 1,80 $, main-d'œuvre directe 4 $, ferraille à 10 % de perte de rendement 2 $. Sous-total variable : ~20 $/pc. À Q = 2 000, total = 263 000 $ + 2 000 × 20 $ = 303 000 $/an, soit environ 151,5 $/pc.
Côté acheteur fixe : outillage 18 000 $ amorti sur deux ans = 9 000 $/an. Variable : prix unitaire coté 138 $/pc, livré localement, pas de droit. À Q = 2 000, total = 9 000 $ + 2 000 × 138 $ = 285 000 $/an, soit 142,5 $/pc.
Côté acheteur fixe : outillage 6 000 $ amorti sur trois ans = 2 000 $/an. Prix unitaire FOB variable 38 $/pc. Fret océanique + assurance alloués à 2,60 $/pc. Droit illustratif à 7,5 % du FOB = 2,85 $/pc (à vérifier avec votre courtier en douane ; la classification HTS prévaut). Livraison intérieure + dédouanement 1,50 $/pc. Variable rendu : 44,95 $/pc ≈ 45 $/pc. À Q = 2 000, total = 2 000 $ + 2 000 × 45 $ = 92 000 $/an, soit 46 $/pc.
Égalons l'option A à l'option C : 263 000 $ + 20 $Q = 2 000 $ + 45 $Q, ce qui donne Q* ≈ 10 440 pièces/an. En dessous, l'offshore gagne en trésorerie. Au-dessus, l'interne gagne à mesure que le coût fixe de presse se répartit. Égalons l'option A à l'option B : 263 000 $ + 20 $Q = 9 000 $ + 138 $Q, ce qui donne Q* ≈ 2 150 pièces/an. Donc au volume donné de 2 000 pièces, l'option B est en réalité légèrement moins chère que l'option A — un résultat qui surprend les acheteurs qui supposent que construire en interne gagne toujours à bas volume. Le vrai écart est entre l'option C et les deux autres : l'offshore économise environ 193 000 $ par an contre le sous-traitant local et 211 000 $ par an contre l'interne à ce volume. Notre guide MOQ, délai et TCO reprend le même modèle pour les acheteurs qui veulent brancher leurs propres chiffres.
L'arithmétique de basculement est nécessaire mais pas suffisante. Le tableau 2 fait correspondre les conditions de programme que les acheteurs décrivent réellement à une source primaire recommandée, avec un repli nommé. Traitez-les comme des valeurs par défaut, pas comme des contrats — votre équipe ingénierie et risque peut passer outre chaque ligne avec une raison documentée.
| Si votre programme ressemble à ceci… | Source primaire | Replis / couverture |
|---|---|---|
| < 1 500 pcs/an, haute mixité, ECO fréquents | Sous-traitant local (option B) | Fournisseur offshore pour stabilisateurs à longue durée |
| 1 500–8 000 pcs/an, design stable, plateforme unique | Offshore intégré (option C) | Qualifier un second atelier offshore pour la double source |
| > 10 000 pcs/an, un empilement dominant, IP sensible | Ligne interne (option A) | Débord offshore à la pointe |
| Prototype < 200 pcs, ECO urgents, plans ne pouvant quitter le pays | Sous-traitant local (option B) | Lamination interne au banc pour échantillons |
| Certifié sécurité (UL/IEC produit fini), preuves niveau PPAP | Offshore intégré avec audit (option C) | Sous-traitant local pour FAI et dépannage |
| Exposition géopolitique / tarifaire est le risque dominant | Double source offshore + sous-traitant local | Ne pas single-sourcer une seule géographie |
La dernière ligne mérite qu'on s'y arrête. Depuis 2018, les taux de droit et les contrôles à l'exportation ont bougé sur un cycle trimestriel, et une ligne offshore en single source peut passer du « meilleur prix » au « ne peut pas dédouaner » en 90 jours. Le tableau de correspondance évite délibérément de recommander la pure option C pour les programmes critiques sécurité sans repli local ; c'est la prime de risque que les acheteurs paient même quand le prix unitaire dit le contraire.
Quelle que soit l'option choisie, c'est la chaîne de preuves qui distingue une source qualifiée d'un devis dans une boîte mail. Pour les busbar laminés de qualité industrielle et automobile, attendez au minimum un rapport d'inspection de première pièce (FAI), un relevé dimensionnel, des certificats matière pour le cuivre C11000 et le film diélectrique, des données d'essai hi-pot et de décharge partielle, et un enregistrement de traçabilité reliant chaque lot à un lot de cuivre et un lot de film.
Les acheteurs automobiles reconnaîtront le package plus profond comme le PPAP — Production Part Approval Process, défini par l'AIAG et requis sous IATF 16949:2016 pour les pièces de production à sécurité pertinente. Le PPAP n'est pas un contrôle d'échantillon ; c'est une déclaration documentée que le cycle de presse, le lot de diélectrique et la formation des opérateurs sont eux-mêmes approuvés pour la production. Une ligne interne doit construire ce processus de preuves à partir de zéro. Un sous-traitant local peut l'avoir pour les pièces embouties mais pas pour les pièces laminées — demandez à voir un PPAP de busbar laminé, pas un PPAP générique. Un fournisseur intégré offshore travaillant pour des clients d'électronique de puissance aura généralement déjà l'armoire à dossiers ; vous voudrez quand même l'auditer.
La preuve de décharge partielle, c'est ce que les acheteurs oublient. Un busbar laminé qui passe le hi-pot à 2 kV mais commence à émettre de la PD à 1,5 kV est une défaillance sur le terrain qui attend d'arriver. Demandez à chaque soumissionnaire un rapport d'essai PD à la tension nominale plus 20 %, avec la valeur pC mesurée, pas juste une case « passe/échoue ». Notre article complémentaire sur l'inspection des vides et CT des busbar laminés (dans ce lot) couvre le volet non destructif ; cette section insiste seulement pour que le rapport existe et soit traçable au lot que vous achetez.
Contextee normatif : les distances de ligne de fuite et d'isolement diélectriques pour l'équipement final sont fixées par l'IEC 62368-1 / UL 62368-1 pour l'électronique IT et AV, et par l'IEC 61439 pour les appareillages à basse tension. Le busbar lui-même est un composant ; le certificateur du produit final regardera vos données FAI et PD pour confirmer que la coordination d'isolation a été respectée. Rien de tout cela ne change la réponse fabrication-sous-traitance, mais cela change quels fournisseurs sont même éligibles à coter.
Les acheteurs de busbar laminés sont presque toujours des entreprises d'électronique de puissance — fabricants d'onduleurs, équipes de chaîne de traction EV, intégrateurs de systèmes de stockage — dont l'inductance de boucle, la géométrie des couches et le placement des bornes font partie de l'avantage concurrentiel du produit. Le plan n'est pas une donnée neutre. Il révèle votre fréquence de commutation, votre tension de lien DC et le placement de vos composants.
La production interne place le plan à l'intérieur de votre propre pare-feu, avec les mêmes contrôles d'accès que ceux que vous utilisez déjà pour les Gerber. Un sous-traitant local dans votre pays opère sous un NDA local et votre système juridique local, ce qui rend l'application pratique. Un fournisseur offshore exige une structure plus délibérée : un NDA mutuel avec une clause de résiliation définie, une politique de rétention des plans qui restreint qui, côté fournisseur, voit le fichier, un processus de contrôle de version qui ne fait pas tourner de PDFs par e-mail, et une clause d'audit qui laisse votre équipe qualité vérifier le journal d'accès sur demande.
Le test pratique est simple. Demandez à chaque fournisseur présélectionné de décrire, par écrit, qui dans son entreprise a accès à votre dossier de plans, combien de temps l'accès persiste après la fin du programme, et ce qu'il advient de l'outillage quand le contrat se termine. La réponse sépare les ateliers qui traitent les plans comme un document de travail de ceux qui les traitent comme un actif à réutiliser. Si vous voulez structurer cette conversation avant le premier appel d'offres, notre page busbar sur mesure reprend les mêmes clauses de confidentialité et de propriété de l'outillage que nous attendons des fournisseurs que nous auditerions nous-mêmes.
Une décision fabrication-sous-traitance devient plus facile dès que le dossier d'appel d'offres est sans ambiguïté. La cause la plus fréquente d'une dispersion de trois devis qu'on ne peut pas normaliser est que le plan était incomplet. Envoyez à chaque soumissionnaire — finance interne incluse — le même dossier, et exigez la même ventilation des coûts en retour. Le contenu minimal :
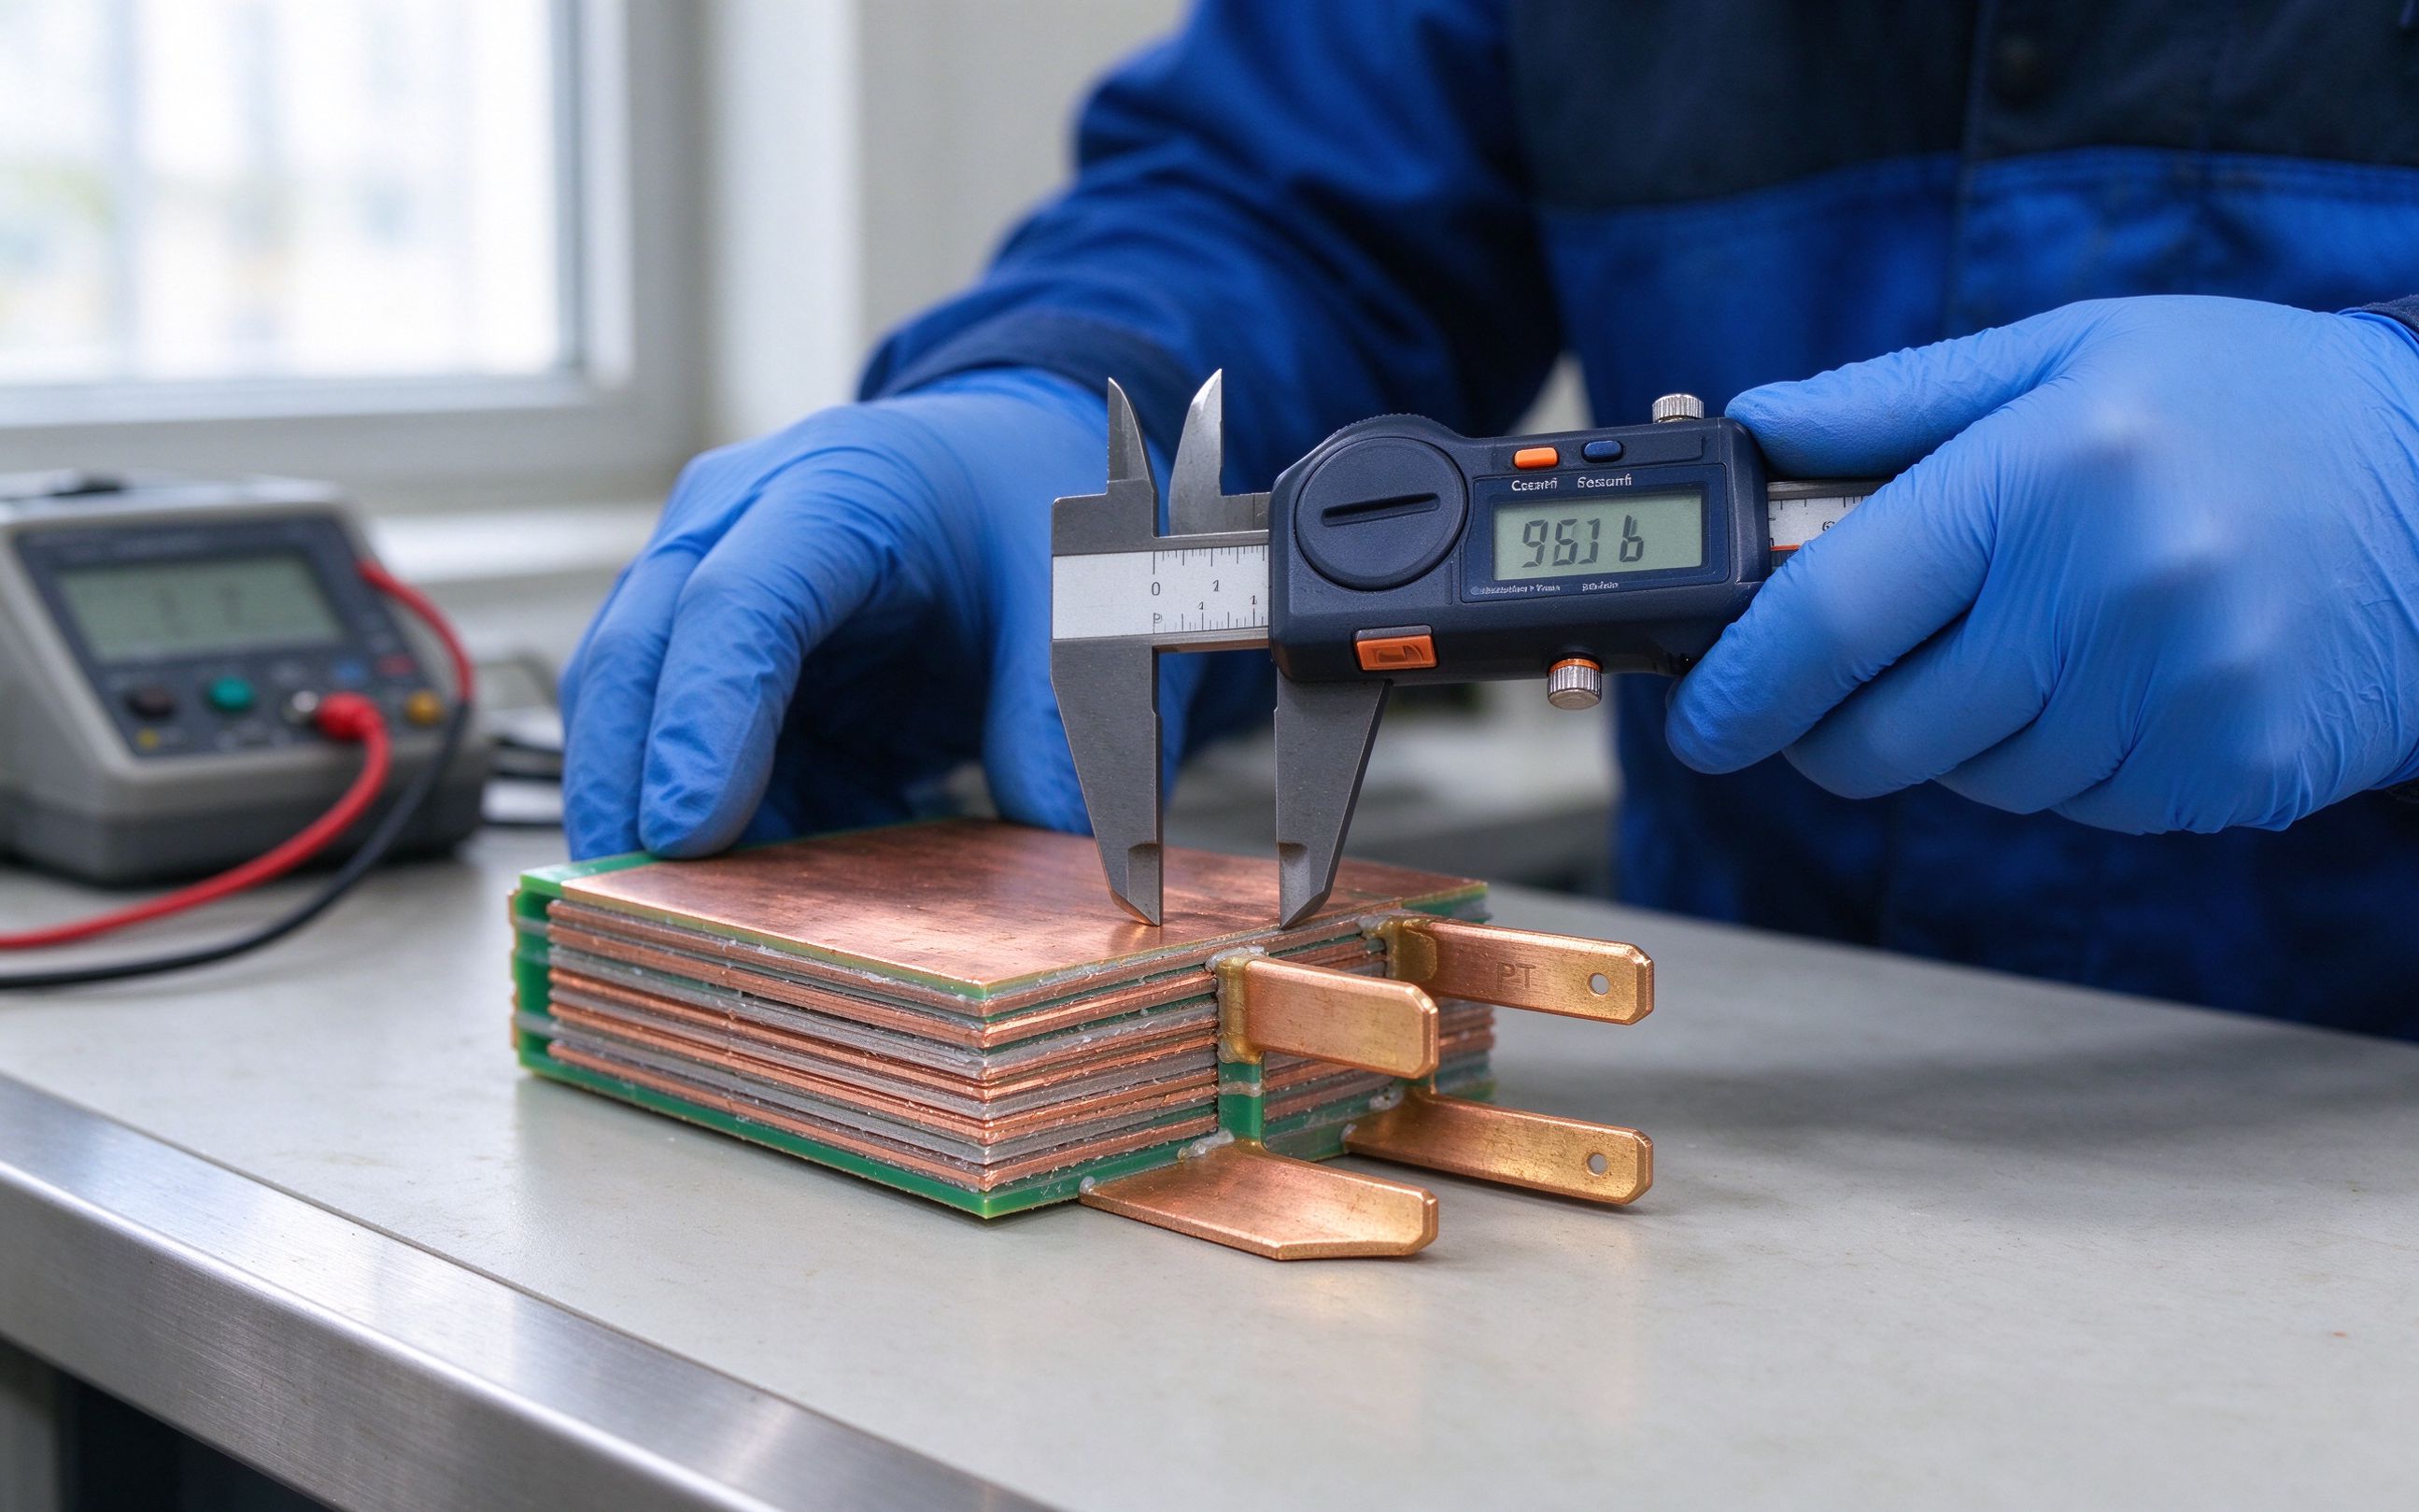
Ce dossier prend à un ingénieur une demi-journée à assembler et évite des semaines de va-et-vient de devis. Notre page spécifications liste les dimensions d'empilement contre lesquelles nous cotons couramment ; si un soumissionnaire refuse de tarifer l'une de ces lignes, ce refus est en soi un signal de sélection.
Le choix fabrication-sous-traitance ne vit pas dans le vide. Il fixe le délai, l'IP et le coût de toutes les décisions en aval. Si vous choisissez l'offshore intégré, votre feuille de route produit doit supposer des délais de 10 semaines et concevoir pour cela ; si vous choisissez l'interne, votre budget capex doit absorber la montée en maturité du rendement. Les autres pièces du programme que ce lot rédige — les busbar PPA SMR derrière le compteur à échelle réseau, les busbar de puissance impulsionnelle des pilotes de fusion, les busbar d'électrification de la chaleur industrielle, et le guide de conception de confinement d'arc interne — poussent chacune les chiffres de volume, tension et fiabilité dans des directions différentes, et chacune mérite sa propre fiche fabrication-sous-traitance plutôt qu'une règle unique entreprise.
Faites tourner le calcul de la section 7 sur votre vraie pièce. Si votre basculement ressort près de 5 000 pièces par an et que votre prévision se situe à 3 000, la réponse est presque toujours l'offshore intégré avec un sous-traitant local comme couverture ECO et IP. Si votre basculement se situe en dessous de votre volume actuel et que vos plans sont vraiment sensibles, une ligne interne commence à paraître rationnelle. Si vous n'arrivez pas du tout à faire basculer les chiffres, c'est en soi un résultat — la pièce est peut-être sur-spécifiée, et une revue DFM avec un fournisseur qui fait cela chaque semaine récupérera plus de coût que n'importe quel combat capex interne.
Envoyez-nous le plan, le volume annuel et votre prix rendu cible. Nous reviendrons avec un tableau TCO normalisé sur les trois options, un calendrier outillage et MOQ, et le package documentaire FAI/PD que nous expédierions si nous étions la source. Utilisez le formulaire de contact ou écrivez directement ; nous répondons sous un jour ouvré.
Le prix pièce le plus bas n'est rarement le coût total le plus bas. Ce cadre met outillage
Lire l’article
La plupart des secondes sources existent sur la liste fournisseurs et non sur le dessin. U
Lire l’article
Lucas Meyer conseille les équipes d'approvisionnement sur le cuivre, la tarification des barres et l'évaluation des fournisseurs, avec 13 ans d'expérience dans les métaux industriels et l'achat de composants électriques. Il a développé le modèle de cotation cuivre de SHANYUAN et
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
