Le choix d'isolement est là où un dessin de barre devient une décision de production. La même pièce en cuivre peut être enveloppée de film PET, trempée dans le PVC, revêtue de poudre époxy ou gainée de thermorétractable — et les quatre chemins mènent à des cotations tension, épaisseurs, coûts et modes de défaillance différents. Les chiffres sont bien documentés : le revêtement poudre époxy porte jusqu'à environ 42 kV AC en couches épaisses, le film PET tient environ 3-10 kV, le trempage PVC avoisine 3,5 kV, et la gaine thermorétractable PE siège autour de 2,7 kV (GRL Copper, 2026 ; RHI Electric, 2026). Ce guide parcourt la logique de sélection — ce que chaque procédé fait bien, où il échoue, et comment le choix change à mesure que la tension et la géométrie montent.
Le choix d'isolement est là où un dessin de barre devient une décision de production. La même pièce en cuivre peut être enveloppée de film PET, trempée dans le PVC, revêtue de poudre époxy ou gainée de thermorétractable — et les quatre chemins mènent à des cotations tension, épaisseurs, coûts et modes de défaillance différents. Les chiffres sont bien documentés : le revêtement poudre époxy porte jusqu'à environ 42 kV AC en couches épaisses, le film PET tient environ 3-10 kV, le trempage PVC avoisine 3,5 kV, et la gaine thermorétractable PE siège autour de 2,7 kV (GRL Copper, 2026 ; RHI Electric, 2026). Ce guide parcourt la logique de sélection — ce que chaque procédé fait bien, où il échoue, et comment le choix change à mesure que la tension et la géométrie montent.
La barre est cotée comme un système : la section du conducteur fixe la capacité de courant, l'isolement fixe la classe de tension et l'espacement auquel vous pouvez prétendre, et la combinaison fixe la taille de l'armoire. Une barre 20 kV avec un système d'isolement correct peut fonctionner avec un espacement phase-à-phase bien plus serré qu'un agencement de barre nue — enceinte plus petite, moins d'acier, coût plus bas (pratique de sélection de barre, 2026).
La contrepartie est que l'isolement absorbe aussi de la tolérance, ajoute des étapes de procédé, et peut échouer de façons que le conducteur ne fera jamais. Choisir l'isolement n'est donc pas une dernière étape du dessin — c'est une entrée de conception.
Laminage film PET : film diélectrique lié sur le conducteur, le défaut pour les pièces planes et à haut volume — liaisons batterie VE, barres de condensateur, empilés laminés. Revêtement poudre époxy : application électrostatique ou au lit fluidisé de résine thermodurcissable, durcissant en une couche dense sans trous d'épingle — le choix pour les géométries 3D et la tension plus élevée. Trempage PVC : le conducteur est préchauffé et trempé dans le plastisol, formant un revêtement conforme épais qui suit trous et courbures. Gainage thermorétractable : un tube rétrécit sur la pièce, simple et retouchable sur site, mais mince aux courbures.
Chaque procédé est un compromis entre performance diélectrique, couverture géométrique, coût et retouchabilité — le tableau de la section 9 les aligne côte à côte.
Le revêtement poudre époxy produit la plus haute performance diélectrique des quatre procédés courants. L'application au lit fluidisé sur barres préchauffées, ou la pulvérisation électrostatique suivie du passage au four, donne une couche dense avec une rigidité diélectrique typique de 16-30 kV/mm ; l'épaisseur de revêtement va de 60 µm pour le devoir basse tension jusqu'à 1,5-3,2 mm pour la classe 15 kV (GRL Copper, 2026).
Deux propriétés en font le choix pour le devoir exigeant : une couverture sans trous d'épingle aux courbures, torsades et motifs poinçonnés, que la gaine thermorétractable ne peut égaler, et une résistance remarquable à la décharge partielle — une couche haute adhérence, sans vide, élimine les sites d'amorçage de DP qui affligent l'isolement enveloppé à 15 kV et plus.
L'économie est bien comprise. Face au trempage, la pulvérisation poudre relève l'utilisation de matière d'environ 30 % et réduit le coût global de 18-25 % (Apollo Stamping & Welding, 2026). Mais le procédé demande une vraie infrastructure : fours de préchauffage, lits fluidisés, tunnels de cuisson — un capital qui ne se rentabilise qu'au volume.
Les coûts cachés siègent ailleurs : le masquage des points de connexion avant revêtement (ou le décapage après), et la retouche. L'époxy durci est dur et cassant ; enlever et re-revêtir une pièce mal traitée est intensif en main-d'œuvre (GRL Copper, 2026). Pour un fournisseur, le revêtement poudre est une capacité de ligne, non un choix pièce par pièce.
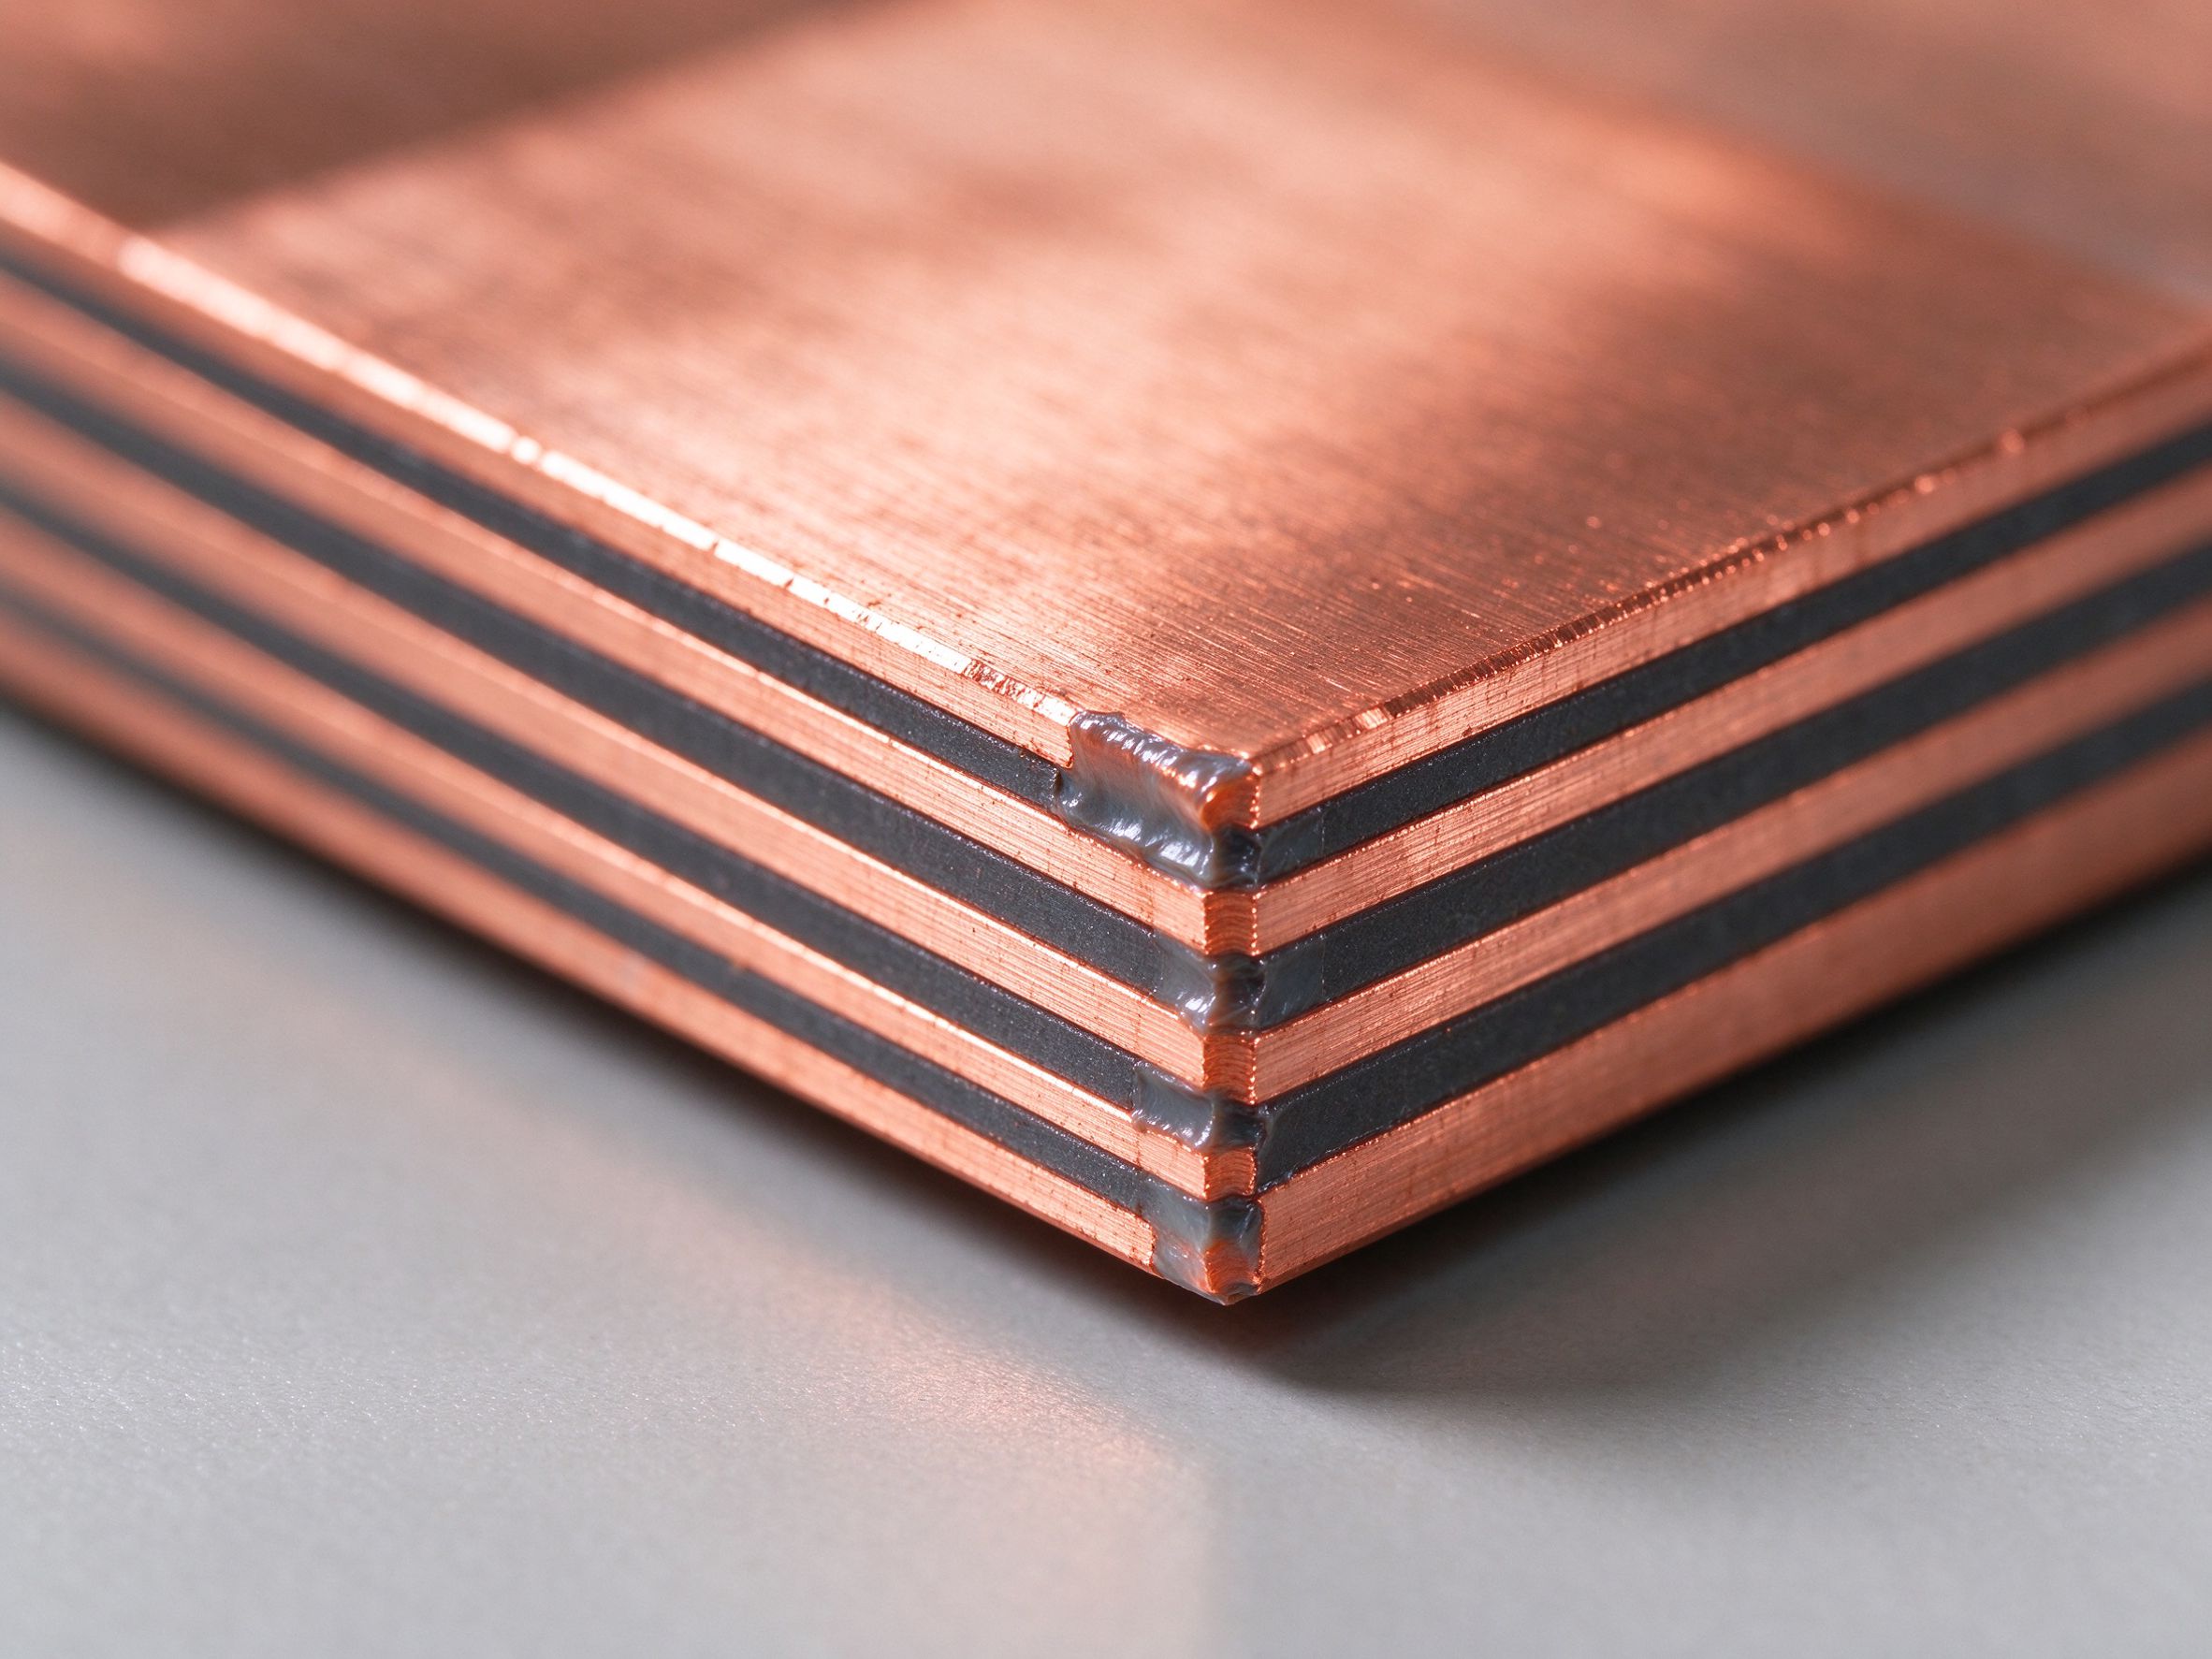
Le film PET est le standard de laminage pour les barres de condensateur à film VE, les liaisons batterie et les assemblages empilés. Il offre une haute rigidité diélectrique par épaisseur, des surfaces propres, une épaisseur constante sous laminage à presse chaude, et une tension de tenue dans la plage 3-10 kV selon l'empilage (Apollo, 2026). Le film blanc ou blanc laiteux de fournisseurs comme GTS (US) et Krempel (Allemagne) domine les fiches de spécification.
La limite est la géométrie : le film fonctionne sur des surfaces planes et des courbures contrôlées, pas sur des formes 3D avec trous et profils complexes. Lorsque la pièce a besoin d'une couverture conforme, l'industrie passe au trempage ou à la poudre.
Le trempage PVC commence par un conducteur préchauffé abaissé dans le plastisol liquide ; le revêtement se forme sur les trous, courbures et profils irréguliers que le film et le tube thermorétractable ne peuvent suivre (Apollo, 2026). La tension de tenue est typiquement autour de 3,5 kV AC, plage de température -40 à 125 °C, classe de flamme UL 94 V-0 (RHI Electric, 2026). L'orange et le vert sont les couleurs standard pour l'identification de phase électrique.
Les forces du trempage — couverture complète et faible coût d'outillage — s'accompagnent d'un plafond de tension modéré. Pour le devoir de chargeur et d'armoire de classe 1000 V il est tout à fait adéquat ; pour l'appareillage 10 kV+ ce n'est pas l'outil adapté.
La gaine thermorétractable PE est l'isolement le plus rapide à appliquer et le plus facile à retoucher sur site : glissez le tube, chauffez, terminé. Les cotations de tension siègent autour de 2,7 kV AC, température -40 à 125 °C, avec la classe de flamme UL 224 VW-1 courante (RHI Electric, 2026).
Ses faiblesses sont le miroir de ses forces : aux courbures le tube s'amincit et peut se froisser, la couverture n'est pas conforme, et l'uniformité diélectrique est modérée (GRL Copper, 2026). Le thermorétractable reste le défaut pour les pièces conviviales de maintenance, les environnements rail et terrain où un technicien peut avoir besoin de dépouiller et re-terminaler sur site.
Au-delà des quatre procédés de base, l'isolement moulé — PA66 ou équivalent injecté autour de la pièce — ajoute une protection mécanique et un positionnement précis, avec une rigidité diélectrique et une étanchéité IP67-68 que les procédés de volume ne peuvent égaler. L'isolement extrudé PA12 porte environ 5 kV AC à -40 à 150 °C (RHI Electric, 2026).
Le moulage est le bon choix lorsque la barre double d'élément structurel ou que l'environnement exige un ensemble scellé et mécaniquement robuste. Le coût d'outillage est la porte : les moules atteignent des dizaines de milliers de dollars et ne se rentabilisent qu'au volume.
Plafond de tension : thermorétractable ~2,7 kV ; trempage PVC ~3,5 kV ; film PET 3-10 kV ; revêtement poudre classe 15-42 kV ; moulé/extrudé 5 kV et plus. Couverture : poudre et trempage se conforment aux formes 3D ; film et tube thermorétractable non. Structure de coût : thermorétractable le moins cher par pièce mais mince aux courbures ; poudre a le plus haut capital de ligne mais le plus bas coût unitaire à l'échelle ; moulage est lourd en outillage.
Retouche : thermorétractable et film sont conviviaux sur site ; poudre et moulé non. Environnement : les revêtements poudre tiennent dans l'exposition au sel et aux produits chimiques — les empilés époxy à résistance au brouillard salin au-delà de 1 000 heures dans certaines spécifications — tandis que le film a besoin que l'assemblage soit protégé.
L'épaisseur d'isolement est là où le dessin rencontre le standard. Pour le revêtement poudre, 60-120 µm sert jusqu'à 1 000 V ; 1,5-3,2 mm traite la classe 15 kV (GRL Copper, 2026). Les empilés de film multiplient les couches pour atteindre la tension : un laminé de barre de condensateur construit 3-10 kV avec plusieurs couches de film entre conducteurs.
La règle empirique : une rigidité diélectrique dans la plage 15-30 kV/mm signifie qu'une couche de 1 mm porte environ 15-30 kV de tenue — mais les conceptions réelles ne tournent jamais au chiffre de rupture. La distance de ligne de fuite, pas seulement l'épaisseur, fixe la cotation installée, et la correction d'altitude s'applique au-dessus de 1 000 m.
UL 94 V-0 est la classe de flamme par défaut à travers les quatre procédés — et en 2026 elle passe d'une ligne de fiche de spécification à une exigence auditable, à mesure que les projets de stockage et de recharge font face à une documentation d'essai au feu plus stricte (voir notre note NFPA 855). Le comportement de flamme de l'isolement, pas seulement ses chiffres diélectriques, entre désormais dans le fichier qu'une autorité examine.
Demandez la classe de flamme sur la fiche de données, et le certificat si la pièce alimente un programme BESS ou de recharge. Le matériau est le même ; la traînée de preuve est nouvelle.
L'isolement et le placage interagissent aux terminaisons. Le placage étain (5-15 µm) ou argent (2-8 µm) aux zones de joint est appliqué avant ou après l'isolement selon le procédé, et les étapes de masquage/décapage décident si la surface plaquée reste propre là où cela compte.
Règle de conception : définissez la frontière d'isolement sur le dessin — jusqu'où le film ou le revêtement s'étend au-delà de la dernière zone plaquée — et spécifiez la méthode de masquage. Un revêtement qui rampe sur la face de joint est une défaillance de résistance de contact qui attend son premier cycle thermique.
SHANYUAN fournit des barres de cuivre avec la gamme complète d'isolement — laminage film PET pour le devoir batterie et condensateur, revêtement poudre époxy pour les pièces 3D haute tension, et options PVC/thermorétractable pour les constructions conviviales sur site — en cuivre C11000 avec placage étain ou argent selon dessin, isolement UL 94 V-0 en standard.
Envoyez la classe de tension, la géométrie et l'environnement avec le dessin ; nos ingénieurs présélectionneront les procédés d'isolement adaptés et confirmeront l'épaisseur, la ligne de fuite et la couverture d'essai. La rétroaction DFM et un devis arrivent sous un jour ouvré.
L'environnement décide plus que la classe de tension. L'exposition côtière et chimique favorise la poudre époxy : revêtements denses, sans trous d'épingle, à résistance au brouillard salin au-delà de 1 000 heures dans certaines spécifications, et meilleure résistance au crayonnage que les surfaces nues ou couvertes de film (Apollo, 2026). L'humidité compte pour chaque type d'isolement, parce que l'humidité de surface raccourcit la ligne de fuite effective et invite le crayonnage.
Pour le devoir extérieur, partiellement enfermé ou en atelier, demandez les heures de brouillard salin et l'indice de suivi (CTI) du système d'isolement, pas seulement la rigidité diélectrique. Un revêtement 5 kV à mauvaise performance de suivi échouera plus tôt sur une surface sale qu'un revêtement 3 kV à surface propre.
L'isolement ajoute de l'épaisseur, et l'épaisseur est une tolérance. Un revêtement poudre à 0,2-0,5 mm ou un empilage de film à quelques dixièmes de millimètre peut consommer le budget de dégagement d'un assemblage serré, et l'épaisseur de revêtement varie à travers la pièce — courbures et chants diffèrent des plans (Apollo, 2026).
La règle d'ingénierie : définissez les dimensions finies avec l'isolement en place, notez le contrôle d'épaisseur (typiquement ±15 µm sur les bonnes lignes poudre contre ±25 µm de pratique du secteur), et confirmez les dégagements d'assemblage sur la pièce isolée, non la barre nue. La revue DFM attrape cela avant que le moule ou l'outillage ne soit coupé.
L'uniformité d'épaisseur est une capacité de procédé, pas un souhait. Les lignes au lit fluidisé et électrostatiques avec pulvérisation contrôlée par robot tiennent l'épaisseur de film dans des bandes serrées ; l'application manuelle dérive. Le temps et la température de cuisson fixent les propriétés finales — une poudre sous-cuite est molle et sujette au crayonnage conducteur, surcuite est cassante.
Lorsqu'un fournisseur chiffre un procédé d'isolement, demandez comment l'épaisseur est contrôlée et vérifiée : contrôle de pulvérisation automatique, mesure en ligne ou par échantillonnage, et les paramètres de cuisson sur la feuille de procédé. Les réponses séparent une capacité de ligne d'une promesse.
Choisissez l'isolement que la géométrie et l'environnement vous imposent, puis laissez le coût décider entre les autres. Les pièces planes à haut volume vont au film PET ; les pièces 3D nécessitant tension et résistance au sel vont à la poudre époxy ; les pièces retouchables sur site ou basse tension prennent le thermorétractable ; et l'isolement moulé gagne son outillage lorsque la barre est structurelle ou scellée. Spécifiez la classe de tension, le contrôle d'épaisseur, la classe de flamme et l'environnement, et laissez la preuve de procédé du fournisseur répondre au reste.
La retouchabilité est une propriété de cycle de vie, pas une commodité de production. Le thermorétractable peut être coupé et remplacé sur site en quelques minutes ; le film PET sur une barre plate est réparable par une épissure ; la poudre époxy et l'isolement moulé ne le sont pas — un revêtement endommagé signifie décapage et re-revêtement à l'usine, et une pièce moulée signifie une pièce neuve.
Pour les environnements rail, recharge et atelier où les dommages arrivent, spécifiez l'isolement en gardant la retouche à l'esprit : thermorétractable ou film là où l'accès est probable, et réservez la poudre ou le moulage pour les assemblages scellés. Le dessin devrait dire quel isolement est réparable sur site et comment.
Chaque barre cyclage thermiquement : changements de charge, jour-nuit, charge-décharge. L'isolement doit suivre l'expansion du cuivre sans se délaminer, se fissurer ou s'amincir aux courbures. Les laminés de film gèrent cela par conception — la ligne de liaison se déplace avec l'empilage ; les revêtements poudre ont besoin d'assez d'épaisseur et d'adhérence pour chevaucher le mouvement ; les pièces moulées rigides comptent sur le dégagement.
L'essai pratique est le cyclage thermique, et il appartient à la qualification pour tout devoir cyclé — chargeur, ESS, traction. Un revêtement qui passe les essais diélectriques à froid peut encore échouer après 5 000 cycles si l'adhérence est marginale.
L'isolement appartient au dessin sous forme de notes explicites, non laissé au défaut du fournisseur : 1) matériau et procédé (film PET / poudre époxy / trempage PVC / thermorétractable) ; 2) épaisseur et tolérance, mesurées sur la pièce finie ; 3) classe de tension et exigence d'essai (tenue, PDIV si applicable) ; 4) frontière de couverture — où l'isolement s'arrête et où le placage commence, et la méthode de masquage.
Ces quatre lignes éliminent la plupart de l'ambiguïté dans les devis de barre. Lorsqu'elles manquent, les fournisseurs chiffrent leurs propres défauts, et la pièce qui arrive est l'interprétation du fournisseur de votre dessin, non votre spécification.
PET, Nomex et DLF époxy sont les trois diélectriques que nous laminons dans les barres SHA
Read article
Le placage sur un contact de barre est une stratégie de corrosion autant qu'un pari de con
Read article
Une barre claquent sur une surface bien avant de claquer à travers son isolement si le che
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
