Le point le plus faible de tout assemblage de barre est où il rejoint autre chose. Chaque méthode de raccordement — soudage ultrasonique, soudage laser, soudage par points par résistance, goujons boulonnés ou contacts à came — arbitre le coût du procédé contre la résistance de contact, l'apport de chaleur et la réparabilité terrain, et le bon choix change avec l'application. Ce guide compare les technologies d'assemblage utilisées sur les barres laminées par les chiffres qui comptent : résistance de contact, zone affectée par la chaleur, vitesse du procédé et comportement en service.
Le point le plus faible de tout assemblage de barre est où il rejoint autre chose. Chaque méthode de raccordement — soudage ultrasonique, soudage laser, soudage par points par résistance, goujons boulonnés ou contacts à came — arbitre le coût du procédé contre la résistance de contact, l'apport de chaleur et la réparabilité terrain, et le bon choix change avec l'application. Ce guide compare les technologies d'assemblage utilisées sur les barres laminées par les chiffres qui comptent : résistance de contact, zone affectée par la chaleur, vitesse du procédé et comportement en service.
La propre résistance d'une barre est facile à contrôler — c'est une section de cuivre usinée. L'incertitude vit dans les joints : cosses de cellule, bornes de module, barres d'onduleur et rails de distribution dépendent tous de raccordements dont la résistance peut varier de plusieurs ordres de grandeur selon la méthode, la préparation de surface et le couple. La recherche publiée sur les interconnexions de batterie VE quantifie la plage : la résistance de contact (ECR) dans les joints de niveau production tombe sous 1 mΩ, et les procédés de pointe atteignent sous 0,01 mΩ, tandis que les contacts de laboratoire ou bridés mal contrôlés peuvent se situer quelques dizaines de milliohms plus haut. Chaque milliohm supplémentaire à 300 A coûte 90 mW de perte par milliohm — petit par joint, décisif à travers un pack de centaines.
La seconde raison pour laquelle le joint décide de l'assemblage est l'apport de chaleur. Les cellules de batterie sont sensibles à la température ; une méthode d'assemblage qui injecte de la chaleur dans la borne de cellule peut endommager la chimie de la cellule ou l'étanchéité. La sélection de méthode arbitre donc performance électrique, exposition thermique, résistance mécanique et accès de service.
Le soudage ultrasonique lie par friction et déformation plastique plutôt que par fusion. Une sonotrode oscille à 20-40 kHz sous une pression de bridage modérée, brisant les oxydes de surface et permettant un contact métallique intime ; parce qu'il n'y a pas de fusion massive, la zone affectée par la chaleur est minimale, ce qui rend le procédé idéal pour les pièces sensibles à la température comme les cosses de cellules lithium-ion et les bornes prismatiques. Les données ECR publiées pour les soudures ultrasoniques sur cosses de batterie vont d'environ 0,169 mΩ jusqu'à 0,005 mΩ selon le matériau et les paramètres.
Pour les joints dissemblables — l'interface cuivre-aluminium qui domine les packs batterie — le soudage ultrasonique crée une couche de transition intermétallique de 1-2 µm en moins de deux secondes par joint, sans métal d'apport, flux ni adhésif. Les arbitrages sont : le procédé nécessite un support rigide, l'empreinte de soudage est relativement large, et c'est un investissement machine spécialisé. Chez SHANYUAN, le soudage ultrasonique est appliqué là où la fonction d'interconnexion de cellule l'exige, aux côtés des stratégies de borne décrites dans le guide de raccordement des bornes.
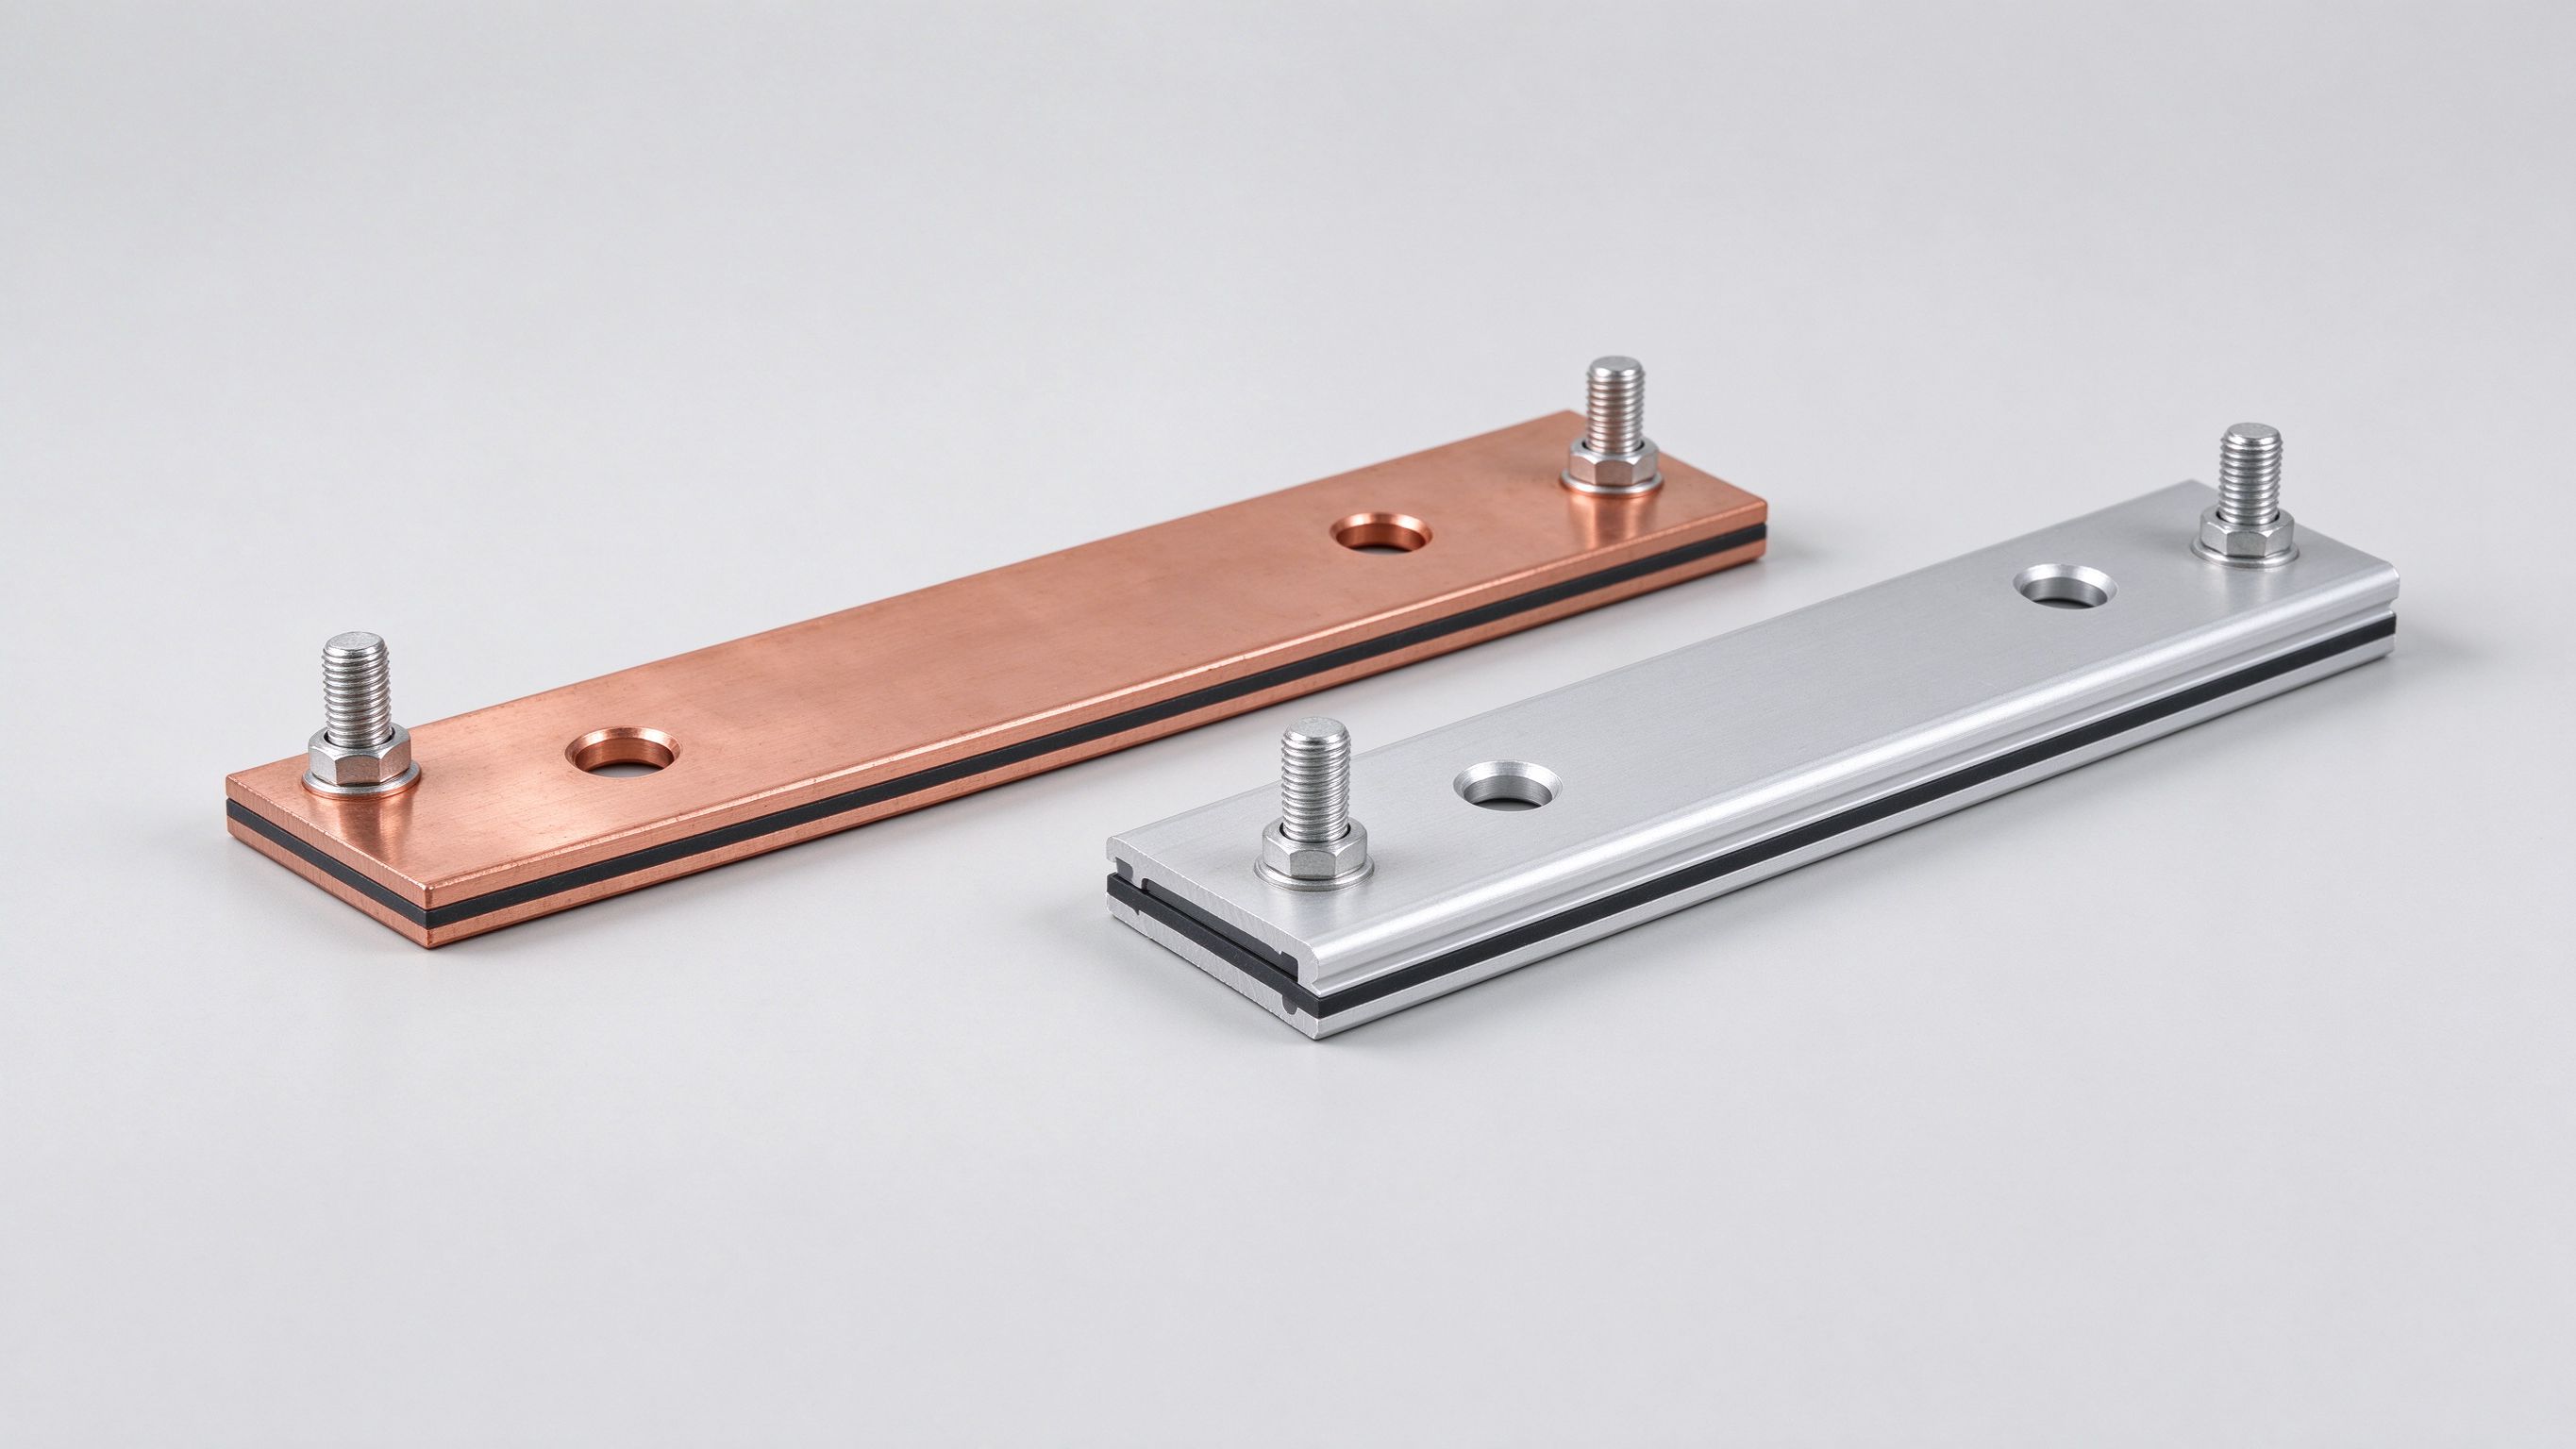
Le soudage laser concentre un faisceau haute énergie sur le joint, faisant fondre et fusionner les matériaux presque instantanément, ce qui laisse peu de temps à l'oxydation et produit des joints profonds et forts proches de la résistance du métal de base. Les lasers à fibre dans la classe 1-6 kW à 1070 nm sont les bêtes de somme, avec l'oscillation du faisceau créant des nuggets de soudage qui se chevauchent pour une pénétration constante. La réflectivité du cuivre est le défi classique — les lasers verts (515 nm) améliorent l'absorption à environ 65 % contre les sources IR, raison pour laquelle les sources laser vertes et bleues se répandent dans le soudage de barres cuivre.
Les valeurs ECR publiées pour les raccordements de batterie soudés au laser atteignent environ 0,130 mΩ, compétitives avec le soudage ultrasonique, tandis que la tache de soudage peut être plus petite, permettant un emballage plus serré des cellules. Les arbitrages sont l'apport de chaleur dans la pièce (le bain de fusion doit être géré pour protéger les cellules voisines), l'accessibilité du joint pour le faisceau, et la profondeur de surveillance du procédé. Le soudage laser est le procédé principal de SHANYUAN pour les assemblages de barre soudés où la géométrie et le débit le favorisent.
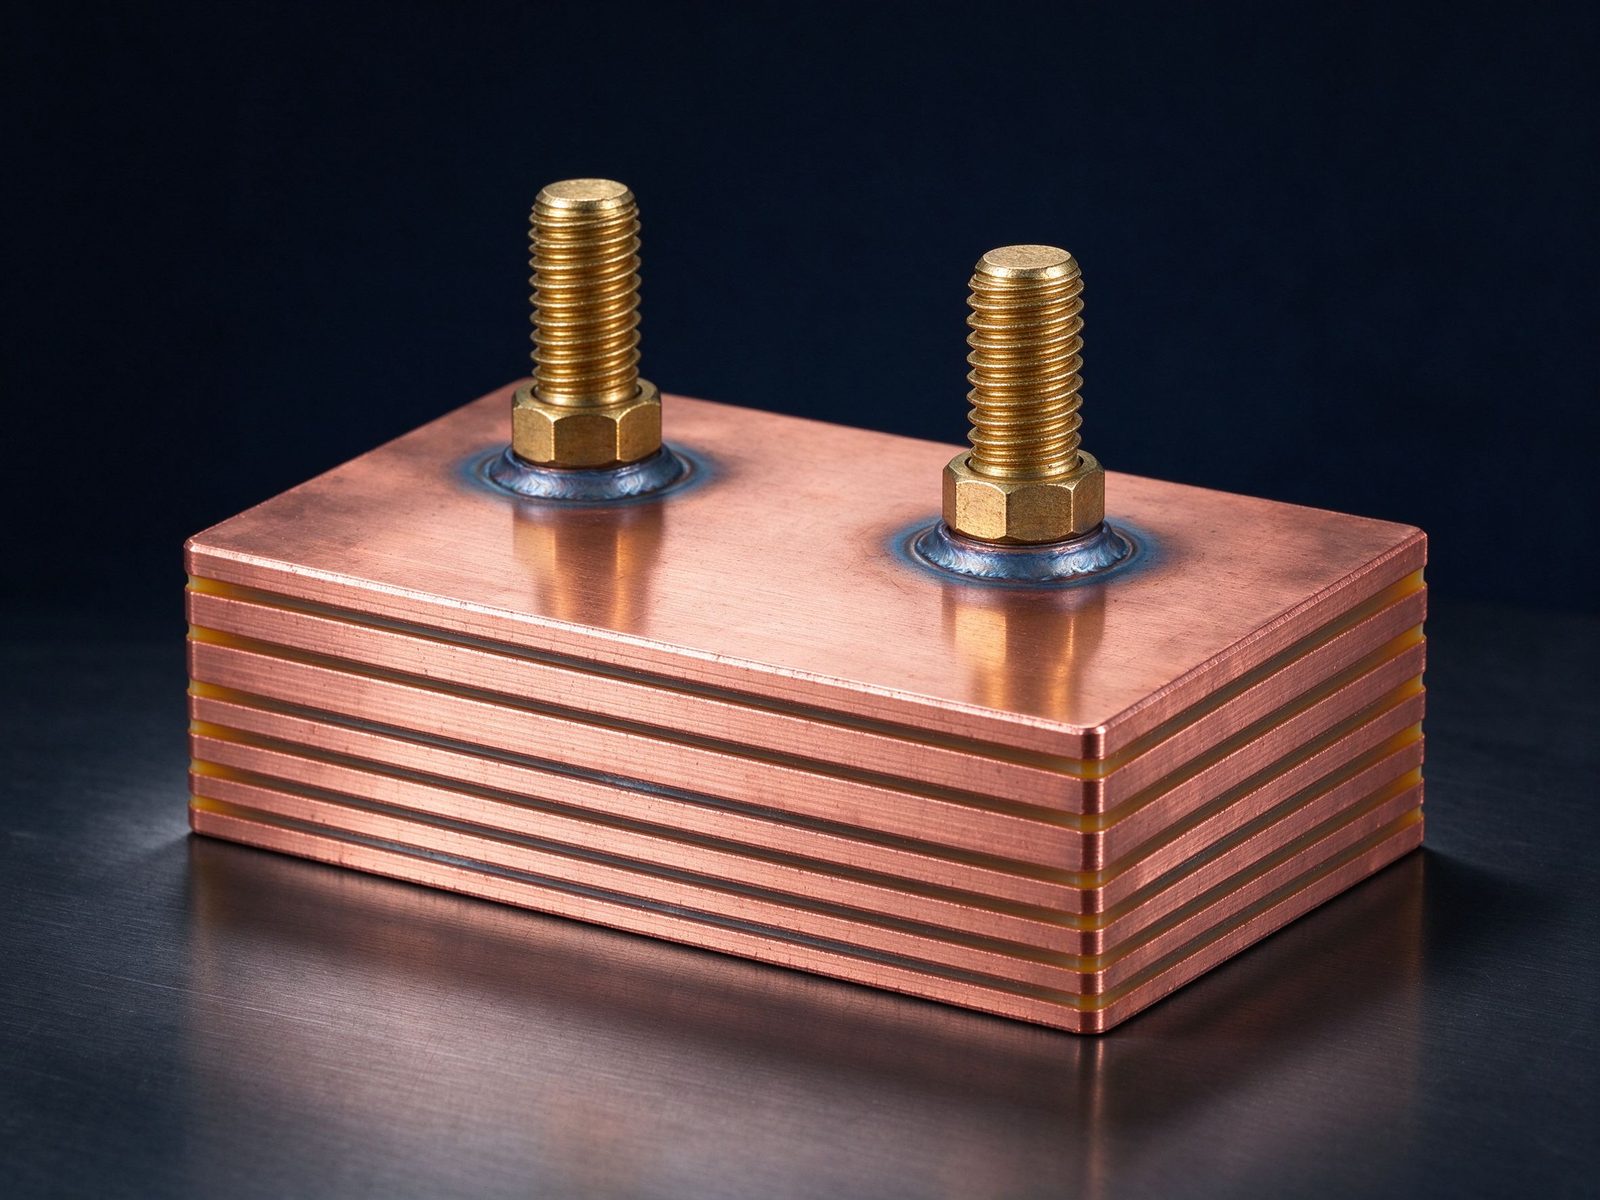
Le soudage par points par résistance applique un courant élevé à travers les pièces en contact pour faire fondre l'interface. Il est rapide et simple, mais la recherche publiée note une forte probabilité de vides dans le nugget de soudage, le rendant moins adapté aux applications à haut courant et charge rapide ; les mesures ECR dans la littérature vont de 0,167 à 0,340 mΩ. Pour la fonction de barre qui porte 100-1000 A en continu, cette bande de résistance se situe du mauvais côté du budget lorsque de meilleurs procédés sont disponibles.
Le point par résistance reste pertinent pour les interconnexions légères à faible courant et où la simplicité de l'équipement compte. Pour les barres laminées porteuses de puissance, les procédés ultrasonique et laser dominent ; la sélection est documentée dans la check-list DFM comme partie de la revue de stratégie de bornes.
Les raccordements à goujon boulonné — le goujon M6/M8, les joints écrou-rondelle ressort courants sur les barres laminées — restent le défaut là où l'accès de maintenance et le service modulaire sont requis. La discipline d'ingénierie est différente du soudage : la pression de contact doit être fixée par le couple (avec rondelles ressort pour la préserver à travers le cyclage thermique), les surfaces doivent être plaquées pour une résistance de contact stable (l'étain est standard), et le joint doit être inspecté périodiquement. Les contacts bridés mal réglés dans les paramètres de recherche montrent des ECR aussi hautes que quelques dizaines de milliohms, raison pour laquelle la spécification de couple et l'essai de rétention sont des exigences de production, non des suggestions.
Les contacts à came et enfichables (par exemple les connecteurs à clip barre-à-barre) éliminent entièrement la variable de couple en utilisant des contacts à ressort, au prix d'une force d'insertion définie et d'un budget de résistance de contact légèrement plus élevé. Le choix entre goujon, came et soudure est une décision d'application couverte en profondeur par la pratique de raccordement des barres et le guide de raccordement des bornes.
| Méthode | ECR typique (mΩ) | Apport de chaleur | Accès de service | Usage typique |
|---|---|---|---|---|
| Soudure ultrasonique | 0,005 - 0,169 | Minimal (état solide) | Aucun | Cosses de cellule, joints Cu-Al |
| Soudure laser | ~0,130 | Local, gérable | Aucun | Assemblages de barre, haut débit |
| Point par résistance | 0,167 - 0,340 | Fusion locale | Aucun | Interconnexions à faible courant |
| Goujon boulonné (couplé) | 0,1 - 1+ (dépend du procédé) | Aucun | Oui (re-couple) | DC-links réparables sur le terrain |
| Contact bride / came | défini par la force du ressort | Aucun | Branchement/débranchement | Rails de distribution modulaires |
Les valeurs proviennent de la recherche publiée sur les interconnexions de batterie et des données fournisseurs ; le bon choix est spécifique à l'application, et la comparaison rend l'arbitrage visible.
Les packs batterie mélangent cuivre et aluminium par conception — aluminium pour les bornes de cellule et le poids, cuivre pour la barre à haut courant. L'interface entre eux est exigeante métallurgiquement : l'aluminium forme un oxyde instantanément, et les intermétalliques cuivre-aluminium croissent sous chaleur, de sorte que le joint doit être formé à froid (ultrasonique) ou avec énergie contrôlée (laser) et gardé frais en service. Les paramètres de procédés publiés pour le liage ultrasonique Cu-Al — environ 15 µm d'amplitude, 20 MPa de pression, 1,0 s de durée — produisent une couche de transition fiable de 1-2 µm sans métal d'apport, raison pour laquelle l'ultrasonique est le procédé de référence pour les joints Cu-Al au niveau cellule.
Pour les raccordements dissemblables au niveau barre, le placage est la stratégie compagne : le placage nickel ou étain d'un côté normalise le contact et prévient le fluage galvanique. La comparaison cuivre contre aluminium explique la logique matériau derrière ces choix.
La qualité de barre soudée est assurée dans le procédé, non par l'inspection seule. La pyramide de contrôle : paramètres de procédé verrouillés par type de joint (puissance, force, temps, amplitude) ; surveillance en ligne (énergie de soudage, impédance de sonotrode, puissance laser) avec contrôle statistique du procédé ; et vérification destructive/non destructive selon un plan d'échantillonnage — essais de pelage pour les joints ultrasoniques, section et essais de traction pour les soudures laser, résistance et rayons X sur les pièces critiques. La mesure au micro-ohmmètre de la résistance du joint fini est la porte électrique qui attrape la plupart des dérives de procédé.
Le système qualité de SHANYUAN documente les paramètres de soudage et les données de vérification par lot, et l'article sur le procédé de fabrication parcourt la séquence de production complète de l'empilage au raccordement des bornes.
La décision soudé-contre-boulonné est vraiment une décision de maintenance. Un joint soudé est permanent : plus basse résistance, pas de politique de couple, pas de planning de re-couple, et pas d'accès terrain — ce qui convient aux packs batterie, modules scellés et tout raccordement qui ne doit plus jamais être touché. Un joint boulonné est réparable : le module peut être remplacé, le joint inspecté, et le raccordement survit au démontage — ce qui convient aux rails de distribution, interconnexions PDU et toute partie du système avec un planning de maintenance. Les contacts à came et à clip siègent entre les deux : ils sont séparables sans outil mais nécessitent une force d'insertion définie et ont un budget de résistance légèrement plus élevé.
Le motif hybride émergent à travers les conceptions 2026 est délibéré : souder les joints permanents et critiques en courant (cellule-vers-barre, module-vers-barre) et boulonner ceux qui sont réparables (bâti-vers-string, PDU, barre DC principale). La frontière est fixée par la philosophie de maintenance du système, non par la commodité. La page de pratique raccordement de barre et le guide de raccordement des bornes établissent la matrice de décision.
La soudure tendre et le brasage remplissent un créneau plus étroit dans l'assemblage de barres. La soudure tendre (étain-plomb ou sans plomb) est rapide et tolérante, mais la limite de température du joint (environ 150-200 °C) et le fluage sous cyclage thermique la disqualifient pour la plupart des joints porteurs de puissance ; elle persiste dans les rôles de signal et petit assemblage à faible courant et basse température. Le brasage (métal d'apport à base d'argent au-dessus de 450 °C) crée des joints forts et haute température et est utilisé là où un grand raccordement permanent est nécessaire sans le capital du soudage — par exemple joindre des sections épaisses de cuivre ou des métaux dissemblables — mais l'apport de chaleur nécessite une gestion prudente autour des composants sensibles à la chaleur et le placage peut être endommagé.
La règle d'ingénierie est simple : pour la fonction de barre à haut courant, préférer le soudage à l'état solide ou à énergie contrôlée ; réserver la soudure tendre et le brasage aux applications où le budget de température et le comportement au fluage ont été vérifiés. La même logique apparaît dans les conseils d'appariement de matériaux comme cuivre contre aluminium.
La porte électrique pour toute barre assemblée est la mesure au micro-ohmmètre : un micro-ohmmètre à quatre fils applique un courant défini (souvent classe 10 A) et mesure la chute millivolts à travers le joint, produisant la résistance de contact en micro-ohms. Les valeurs de réception sont fixées par type de joint et classe de courant — un joint ultrasonique au niveau cellule peut être reçu sous quelques centaines de micro-ohms, un joint boulonné DC-link sous une valeur définie avec le couple appliqué. La mesure attrape la dérive du procédé avant qu'elle ne devienne une défaillance terrain, et elle est assez bon marché pour tourner comme porte de routine.
La vérification compagne est thermique : sous le courant calibré, l'élévation de température du joint doit rester dans le budget de conception, et un joint qui tourne chaud à la réception ne fera que tourner plus chaud en service. Ensemble, les mesures de résistance et de température forment les deux portes de réception que SHANYUAN documente par lot dans le système qualité — la même preuve que les acheteurs devraient demander dans leur audit de qualification.
Avec cette check-list, l'acheteur peut comparer la capacité d'assemblage objectivement et éviter le piège d'évaluer les fournisseurs au prix par soudure seul.
En production en série, l'assemblage est une station dans un flux, non un procédé isolé. La ligne typique de barre laminée tourne : inspection entrante des matériaux (certificats alliage cuivre, certificats diélectriques) → découpe et poinçonnage → nettoyage et placage (si étain ou nickel) → laminage (liaison diélectrique sous température et pression contrôlées) → raccordement des bornes (soudage, fixation de goujon ou brasage de came) → essais (hipot, résistance, dimensionnel, et DP/thermique échantillon) → emballage et étiquetage de traçabilité. La station d'assemblage est où la plupart du risque de procédé se concentre, raison pour laquelle les paramètres de soudage sont verrouillés par type de joint et surveillés statistiquement.
La vue ligne explique trois réalités que les acheteurs rencontrent. Premièrement, la capacité d'assemblage est embarquée dans l'investissement ligne : les stations ultrasonique et laser plus l'équipement de vérification sont du capital, non des frais généraux. Deuxièmement, les délais sont fixés par la station vérifiée la plus lente, non par le débit de poinçonnage. Troisièmement, les revendications de qualité vivent ou meurent sur les données d'assemblage — raison pour laquelle l'article sur le procédé de fabrication et la documentation du système qualité sont les bons points de départ pour l'évaluation fournisseur.
| Application | Joint typique | Pourquoi |
|---|---|---|
| Cosse de cellule vers interconnexion de cellule | Soudure ultrasonique | État solide, chaleur minimale, capable Cu-Al |
| Barre de module vers bornes | Soudure laser ou goujon | Débit + résistance, ou accès de service |
| DC-link d'onduleur vers appareils | Soudure laser / press-fit | Faible inductance, basse résistance, disposition serrée |
| Distribution bâti/string | Boulonné avec rondelles ressort | Service terrain, politique de re-couple |
| Barre DC principale (conteneur) | Boulonné ou soudé (selon politique) | Plus haut courant ; la philosophie de maintenance décide |
La carte est un point de départ, non un livre de règles — le choix final suit les exigences de tension, courant, thermiques et de maintenance, en utilisant la logique de décision de la pratique de raccordement des barres et du guide de raccordement des bornes.
La technologie d'assemblage n'est pas statique, et trois développements méritent d'être suivis en 2026. Premièrement, les sources laser vertes et bleues mûrissent pour le cuivre : la longueur d'onde verte 515 nm améliore l'absorption à environ 65 % contre l'IR, permettant des soudures de cuivre plus rapides et constantes avec moins de projections — directement pertinent pour la production de barres et d'interconnexions de cellules. Deuxièmement, des procédés hybrides émergent — pré-liage ultrasonique suivi d'un renfort laser, ou pré-chauffage par résistance avant fusion laser — pour combiner les avantages de l'assemblage à l'état solide et par fusion. Troisièmement, la surveillance en cours de procédé devient plus intelligente : l'énergie de soudage, les signatures acoustiques et l'imagerie thermique alimentent des modèles de qualité en temps réel qui signalent la dérive avant qu'elle ne devienne un défaut.
Pour les acheteurs, l'implication pratique est de vérifier la feuille de route des procédés du fournisseur pendant la qualification : un fournisseur qui investit dans la capacité laser verte et de surveillance en ligne se positionne pour les programmes à plus haut débit et plus haute fiabilité qui arrivent avec les plateformes 800 V et la recharge mégawatt. Le développement de procédés de SHANYUAN suit cette feuille de route, et l'article sur le procédé de fabrication décrit l'architecture de ligne qui accueille ces capacités.
Le soudage ultrasonique atteint 0,005-0,169 mΩ dans les données publiées sur les joints de batterie, le soudage laser autour de 0,130 mΩ — tous deux bien en dessous des contacts boulonnés mal contrôlés.
Il est à l'état solide (pas de fusion), de sorte que l'apport de chaleur et la zone affectée par la chaleur sont minimaux, protégeant les cellules sensibles à la température.
Lorsque le service terrain et le remplacement modulaire sont requis — mais la spécification de couple, les rondelles ressort et le re-couple périodique sont obligatoires pour garder la résistance de contact stable.
Oui — le soudage ultrasonique crée une couche intermétallique contrôlée de 1-2 µm ; le soudage laser avec sources vertes est l'alternative plus rapide avec énergie contrôlée, et le placage traite les préoccupations galvaniques.
Continuez avec l'essai d'isolement pour l'assemblage fini, la gestion thermique pour l'enveloppe de fonctionnement, et l'article marché du jour pour le contexte commercial.
La décision d'assemblage est où la fiabilité est vraiment faite : le choix du procédé, le contrôle des paramètres, la mesure de vérification et la philosophie de maintenance déterminent ensemble si l'assemblage délivre son courant calibré pendant des décennies. Un acheteur armé des chiffres de résistance, de la carte des procédés et de la check-list fournisseur peut comparer les propositions sur le mérite d'ingénierie plutôt que sur le prix seul.
Quel que soit le procédé, la logique de réception est la même : spécifiez les cibles électriques et mécaniques du joint, verrouillez les paramètres du procédé, mesurez chaque joint critique, et documentez la preuve. L'assemblage fait ainsi n'est pas un détail de fabrication — c'est le fondement de la fiabilité de l'assemblage.
Des cosses de cellule à la barre de conteneur, la discipline d'assemblage est une : connaître le budget de résistance, contrôler le procédé, mesurer le joint et documenter la preuve. Les fournisseurs qui vivent de cette discipline font l'argument de fiabilité en chiffres, et les acheteurs qui demandent les chiffres prennent des décisions qui tiennent sur le terrain.
En pratique, le choix entre assemblage ultrasonique, laser, par résistance et boulonné se décide par quatre questions : combien de courant, combien de chaleur la pièce peut-elle absorber, le joint doit-il être réparable, et quelle preuve le programme requiert. Répondre honnêtement à ces quatre questions — avant l'outillage, avant la libération en série — est tout l'art de l'assemblage de barre.
Le MCS passe du pilote à l'échelle flotte en 2026 : la recharge 1 MW+ à 1250 V et jusqu'à
Read article
BloombergNEF voit 158-188 GW de nouveau stockage d'énergie en 2026. Les plateformes PCS gr
Read article
Plusieurs prévisionnistes situent le marché des barres laminées près de 1,0-1,06 milliard
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
