Jede lamellierte Sammelschiene verlässt das Werk nach einer dielektrischen Prüfung. Nur wenige Einkäufer können sagen, welche Spannung aufgebracht wurde, wie lange, bei welcher Rampensteilheit und ob der Leckstrom protokolliert wurde. Diese vier Fakten sind der Unterschied zwischen einem Test, der den Kunden schützt, und einem Stempel auf einer Begleitkarte.
Jede lamellierte Sammelschiene verlässt das Werk nach einer dielektrischen Prüfung. Nur wenige Einkäufer können sagen, welche Spannung aufgebracht wurde, wie lange, bei welcher Rampensteilheit und ob der Leckstrom protokolliert wurde. Diese vier Fakten sind der Unterschied zwischen einem Test, der den Kunden schützt, und einem Stempel auf einer Begleitkarte.
Eine dielektrische Spannfestigkeitsprüfung legt über eine festgelegte Zeit eine Spannung oberhalb der Betriebsspannung an und beobachtet, ob die Isolation durchschlägt. Sie ist eine Go/No-Go-Prüfung auf grobe Fehler: ein Nadelstich in einer Folie, ein leitfähiger Pfad entlang einer Kante, ein Hohlraum, der unter der Prüfbeanspruchung ionisiert, oder ein Fremdkörper, der die Lagen überbrückt.
Was sie nicht beweist, ist die Dauerfestigkeit. Eine Schiene, die 60 Sekunden bei der Prüfspannung übersteht, kann dennoch Hohlräume enthalten, die Jahre lang bei niedrigerer Spannung entladen und das Dielektrikum langsam angreifen, bis die Isolation im Feld ausfällt. Diese Lücke existiert, weil es die Teilentladungs-Messung gibt – und warum ein Abnahme-Standard ohne sie für jede Schiene unvollständig ist, die ein kontinuierliches hohes Feld sieht.
Der Test ist auch kein Ersatz für die Konstruktionsqualität. Eine gut gebaute Schiene besteht mühelos; eine schlecht gebaute kann mit Glück bestehen und beim nächsten Exemplar scheitern. Der Test schützt den Kunden vor dem schlechten Exemplar – nicht vor dem schlechten Prozess.
Die konstruktionsseitige Sicht der entladungsfreien Auslegung steht in entladungsfreiem Design.
Die Prüfspannung leitet sich aus der Bemessungs-Isolationsspannung der Baugruppe und der Norm ab, nach der die Baugruppe gebaut ist – nicht nach der Wahl des Fertigers. Für Niederspannungs-Schaltgeräte-Baugruppen definiert die IEC 61439-1 die dielektrischen Eigenschaften und die zugehörige Verifizierung, und die Prüfwerte skalieren mit der Bemessungs-Isolationsspannung, nicht mit der Arbeitsspannung der Anwendung.
Die praktische Folge ist, dass eine Schiene, die für einen 1.000-V-DC-Zwischenkreis bemessen ist, deutlich über 1.000 V geprüft wird – üblicherweise im niedrigen Kilovolt-Bereich – weil der Test die Marge beweisen soll, nicht die Betriebsbeanspruchung nachbilden. Die Betriebsspannung als Prüfspannung zu nehmen ist ein häufiger Fehler in hausgeschriebenen Spezifikationen, und er erzeugt einen Test, an dem so gut wie nichts scheitert.
Für Komponenten innerhalb einer zertifizierten Baugruppe kann deren Zertifizierung die Routineprüfung festlegen, und die Prüfung des Komponenten-Lieferanten sollte damit konsistent sein statt separat erfunden. Wenn die Kundennorm und die Gewohnheit des Fertigers auseinanderliegen, sollte die Zeichnung Norm und Klausel nennen – damit die Meinungsverschiedenheit auf dem Papier geklärt ist, bevor die erste Lieferung geht.
Das Normen-Gerüst ist im Normen-Zentrum indexiert.
Die AC-Prüfspannung ist die konventionelle Wahl, weil sie die Isolation in beiden Polaritäten beansprucht und auf dem benötigten Niveau leichter erzeugt werden kann. Die DC-Prüfung wird dort eingesetzt, wo das Isolationssystem tatsächlich unter Gleichspannung arbeitet, wo die Kapazität eines großen lamellierten Stapels die AC-Prüfung unpraktikabel macht – oder wo die DC-Feldverteilung relevant ist.
Beide sind nicht gleichwertig. Eine DC-Prüfung bei demselben Spitzenwert bringt eine konstante Beanspruchung, die Grenzflächen laden und eine von AC abweichende Feldverteilung erzeugen kann – und sie kann Fehler übersehen, die auf einen Polaritätswechsel ansprechen. Eine AC-Prüfung bei demselben Effektivwert bringt eine höhere Spitze, weshalb Normen festlegen, welche gemeint ist und bei welchem Wert.
Für eine Sammelschiene, die auf einem DC-Zwischenkreis lebt, gibt es ein Argument für beide Prüfungen: eine AC-Routineprüfung zur Fehlerdetektion und eine DC-Prüfung oder eine DC-bias-behaftete Teilentladungs-Messung, um das Verhalten unter dem tatsächlichen Betriebsfeld zu charakterisieren. Letztere ist keine Produktionsprüfung; sie ist eine Konstruktions-Qualifizierung, und sie gehört ins Typenprüf-Protokoll.
Ein Test, der die volle Spannung stufig aufbringt, lädt die Isolation schlagartig und kann einen transienten Vorgang erzeugen, der entweder den Leckstrom-Grenzwert auslöst oder – schlimmer – eine Entladung initiiert, die bei gesteuerter Rampe nicht aufgetreten wäre. Normen spezifizieren üblicherweise eine Rampe über wenige Sekunden, ein Halten auf dem Prüfpegel für festgelegte Dauer – üblicherweise eine Minute für Typprüfungen und eine kürzere Zeit für Routineprüfungen – sowie ein gesteuertes Entladen am Ende.
Die Haltezeit existiert, damit sich langsame Prozesse entwickeln können. Ein Hohlraum, der ionisieren wird, tut dies üblicherweise in den ersten Sekunden; ein Oberflächenpfad, der kriechen wird, braucht länger. Eine Ein-Sekunden-Routineprüfung ist eine Produktionsbequemlichkeit und nur dann ausreichend, wenn der Prozess stabil ist und der Entwurf bereits in voller Dauer typengeprüft ist.
Das Entladen am Ende ist für die Bedienpersonensicherheit und für den nächsten Test wichtig. Ein lamellierter Stapel mit großer lagenweite Kapazität hält Ladung, nachdem die Versorgung getrennt wurde – und eine Schiene, die vor dem Entladen angefasst wird, kann einen Schlag oder Funken abgeben, der die Isolationsoberfläche beschädigt. Die Prüfvorrichtung sollte einen Entladewiderstand und eine sichtbare Anzeige enthalten, dass der Kreis spannungsfrei ist.
Der Abnahme-Umfang auf Einkäuferseite ist in dem Angebot-Vergleichsrahmen diskutiert.
Die meisten Hipot-Geräte zeigen einen Leckstrom an, und die meisten Bediener schauen nur auf die „Bestanden“-Lampe. Der Leckstromwert ist die aussagekräftigere Zahl: Eine Schiene mit stabilem, geringem Leckstrom über die Haltezeit verhält sich wie ein Kondensator; eine Schiene, deren Leckstrom stetig klettert, zeigt einen ionisierenden Fehler oder einen sich erwärmenden Oberflächenpfad.
Ein brauchbarer Abnahme-Standard protokolliert den Leckstrom zu Beginn und am Ende der Haltezeit, setzt ein Maximum und eine Regel, wonach der Wert um nicht mehr als einen festgelegten Prozentsatz steigen darf. Diese Regel fängt die Schiene ab, die die Go/No-Go-Schwelle passiert, aber auf dem Weg zum Ausfall ist.
Der Leckstrom hängt zudem von Feuchte und Temperatur ab. Ein Test in einem trockenen, kühlen Raum kann den Leckstrom unterschätzen, den dieselbe Schiene in einem feuchten Container zeigen würde. Ist die Abnahme-Grenze straff, sollte der Prüfzustand protokolliert werden, und die Grenze ist unter Berücksichtigung der schlimmsten zu erwartenden Umgebung zu setzen.
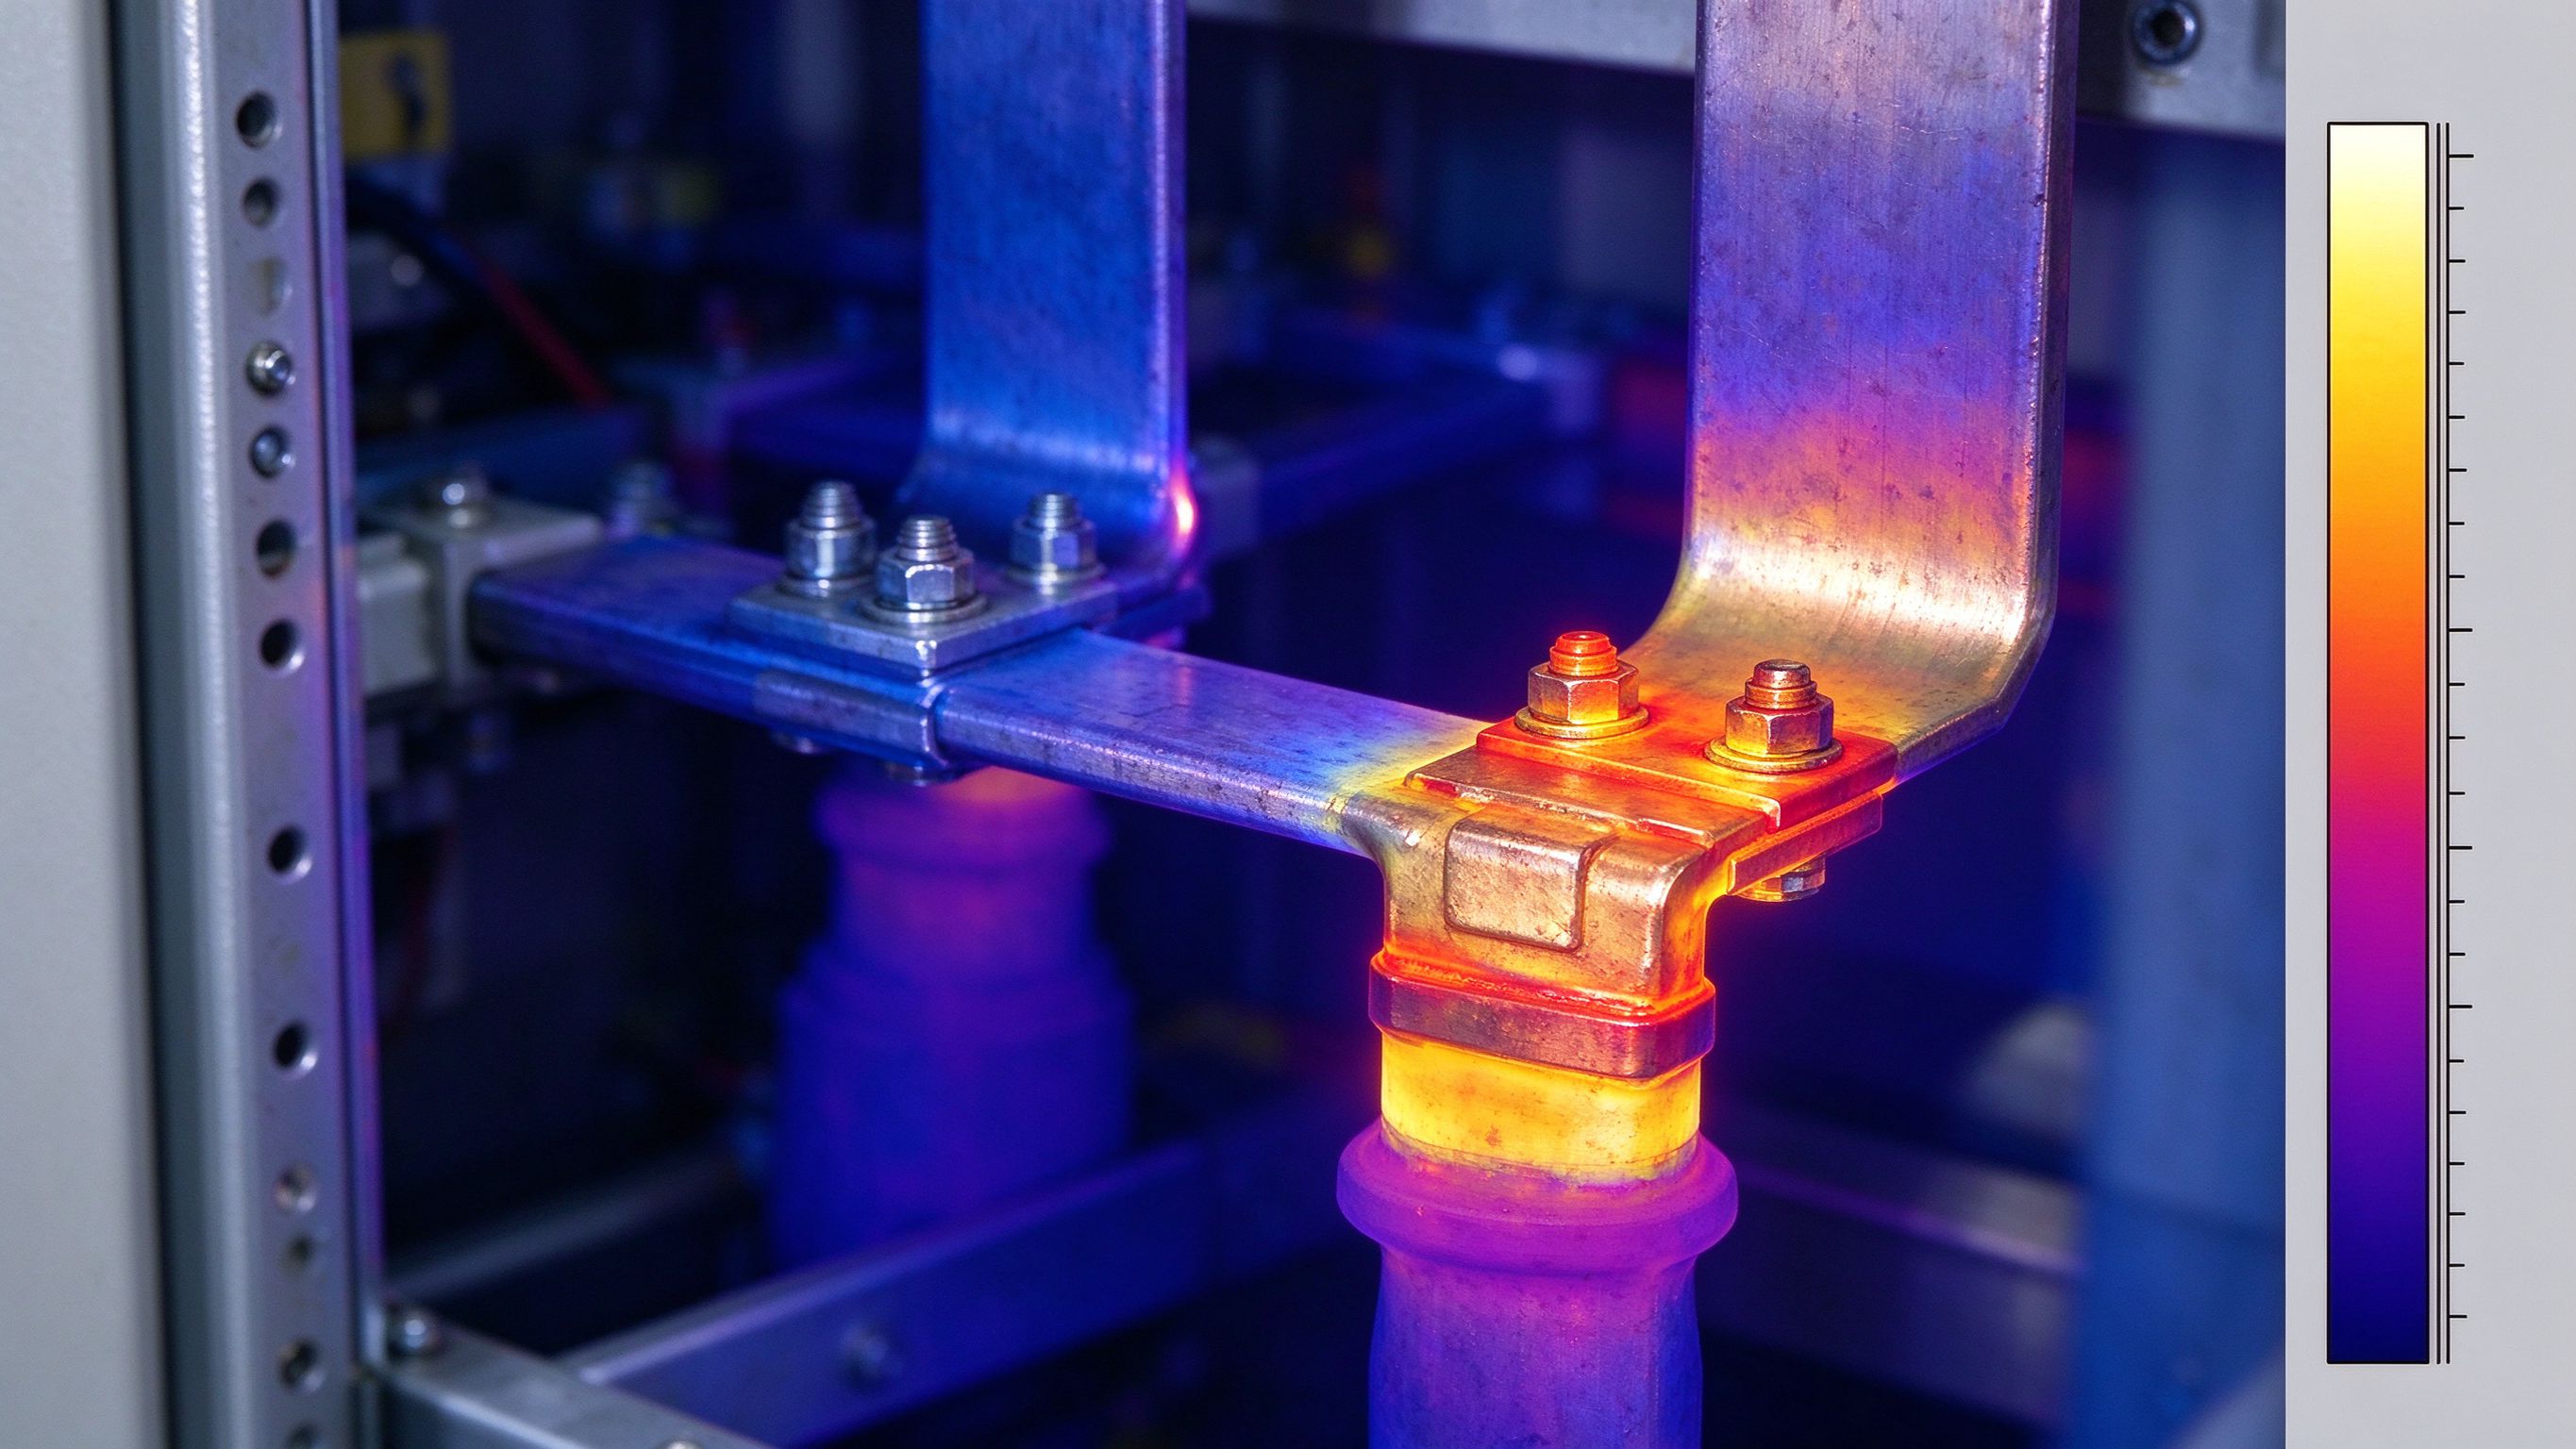
Teilentladung ist ein lokaler Durchbruch, der die Isolation nicht überbrückt. Er tritt in Hohlräumen, an Leiterkanten, entlang delaminierter Grenzflächen und an den Grenzen zwischen Materialien mit unterschiedlicher Dielektrizitätszahl auf. Jedes Ereignis überträgt eine kleine Ladung, und die Kumulation über Jahre greift das Dielektrikum an, bis es versagt.
Die Messung wird in Pikocoulomb angegeben, und die Abnahme-Grenze wird bei einem definierten Vielfachen der Betriebsspannung gesetzt – üblicherweise dem 1,2- bis 1,5-fachen – mit spezifiziertem Hintergrund-Störpegel. Eine Schiene, die bei dem 1,2-fachen der Betriebsspannung keine Entladung über etwa 5 pC zeigt, ist ein anderes Produkt als eine, die 50 pC zeigt.
Die Messung reagiert empfindlich auf den Prüfaufbau: der Koppel kondensator, die Abschirmung, die Erdung und das Umgebungsrauschen beeinflussen alle das Ergebnis. Eine Teilentladungs-Prüfung auf dem Werkbank-Nebentisch neben einem Schweißgerät ist keine Messung – sie ist eine Zahl. Die Vorrichtung und der Hintergrundpegel gehören ins Prüfprotokoll.
Die anwendungsseitige Behandlung steht in Teilentladung.
Vier Orte verantworten den Großteil der Entladungsaktivität. Die Kante der Leiterfolie, wo sich das Feld bündelt und die Folie dünn ist. Die Grenzfläche zwischen Folie und Verguss oder Beschichtung, wo während des Aushärtens ein Hohlraum entstehen kann. Das Anschlussende, wo die Leitergeometrie abrupt wechselt und die Isolation oft dünner ist. Und jedes gebohrte Loch oder jede Schnittkante, wo ein Grat oder eine Delamination ein Gaspolster bildet.
Dagegen zu konstruieren ist eine Frage von Geometrie und Prozess: die Folienkante dort abrunden, wo das Feld am höchsten ist; den Überlapp am Rand steuern; sicherstellen, dass der Verguss die Oberfläche benetzt, ohne Luft einzuschließen; und den Anschluss-Übergang gradual statt gestuft ausführen.
Die Prozesskontrollen, die zählen, sind die Sauberkeit vor dem Laminieren, gesteuerte Pressezyklen und ein Aushärteprofil, das nicht in den Stapel ausgast. Ein Hohlraum, der während des Aushärtens entsteht, ist für eine Hipot-Prüfung unsichtbar und für die Teilentladungs-Messung sichtbar – genau das ist das Argument, beide am ersten Muster jedes neuen Stapel-Designs durchzuführen.
Material- und Lagen-Wahl, die die Entladungs-Initiierungsspannung verschieben, stehen in Isolationsstoff-Auswahl.
Eine dielektrische Prüfung an einer Sammelschiene ist eine energiereiche Prüfung, und die Vorrichtung sollte sie als solche behandeln: eine Umhausung oder verriegelte Schutzeinrichtung, einen Entladeweg, eine klare Anzeige des Prüfzustands und ein Verfahren, das verhindert, dass eine zweite Person die Schiene während des Haltens berührt. Die Prüfleitungen müssen für Spannung und Strom ausgelegt sein, und der Rückweg muss fest sein – denn ein schwebender Rückweg erzeugt unberechenbare Leckstrom-Werte.
Die Schiene ist in einem Zustand zu prüfen, der den eingebauten so weit wie möglich widerspiegelt. Eine nackte Schiene in Luft zu prüfen und sie dann gegen ein Metallgehäuse mit kleinem Luftspalt einzubauen, prüft zwei verschiedene Isolationssysteme. Beruht der Einbau auf dem Gehäuse für die Luftstrecke, sollte die Prüfvorrichtung eine geerdete Ebene im festgelegten Abstand enthalten.
Für die Produktion sollte die Vorrichtung die Schiene zugleich schonen: Kontaktstellen, die die Beschichtung nicht zerkratzen, Auflagen, die den Stapel nicht verformen, und ein Handhabungsverfahren, das die Anschlüsse von der Werkbank fernhält. Ein Test, der das Bauteil beschädigt, ist kein Qualitätstor.
Die konstruktionsseitigen Details stehen auf den Produktseiten für Leistungselektronik-Sammelschiensysteme.
Ein Abnahme-Standard für die dielektrische Integrität in der Produktion hat drei Ebenen. Jedes Exemplar: eine Routine-Spannfestigkeitsprüfung bei der festgelegten Spannung und Dauer, mit protokolliertem Leckstrom und Maximalgrenze. Jede Charge: eine Teilentladungs-Stichprobe beim festgelegten Spannungsvielfachen, mit Stichprobengröße nach Prozessstabilität. Jede Konstruktions- oder Prozessänderung: eine Typenprüfung in voller Dauer, mit TE-Messung und einem Durchbruchstest an einem Opfer-Muster.
Die Bestehen-Kriterien sind als Zahlen zu formulieren, nicht als Umschreibungen. „Kein Durchbruch und Leckstrom unter X mA bei Y kV für Z Sekunden“ ist auditierbar. „Isolation in gutem Zustand“ ist es nicht.
Die Nacharbeits-Regel ist ebenso wichtig wie das Kriterium. Eine Schiene, die die Hipot-Prüfung nicht besteht, ist meist innerlich beschädigt – und erneutes Prüfen nach Trocknung oder Reinigung stellt die Isolation nicht wieder her. Die korrekte Disposition ist Ausschuss oder Ingenieur-Review, nicht ein zweiter Versuch.
Routine- und Typenprüf-Praxis an der Linie ist auf der Qualitätsseite beschrieben.
Wenn Sammelschiensysteme in 800-VDC-Racks und in Mittelspannungs-Feststofftransformator-Eingänge vorstoßen, muss sich der dielektrische Abnahme-Standard auf drei Arten ändern. Die Prüfspannung steigt mit der Bemessungs-Isolationsspannung, was die Energie im Test und die Bedeutung der Vorrichtung hebt. Das Teilentladungs-Kriterium wird verpflichtend statt optional, weil ein kontinuierliches DC-Feld die Entladungserosion zu einem lebensdauerbegrenzenden Mechanismus macht.
Die dritte Änderung ist der Prüfzustand. In der Mittelspannung dominieren Oberflächenverschmutzung und Feuchte das Oberflächendurchhalten – ein trockener Werkstest kann daher eine Schiene bestehen lassen, die in feuchter Installation ausfällt. Der Standard sollte eine feuchte-konditionierte Prüfung an einer Stichprobe enthalten, oder eine Oberflächen-Leckstrom-Kennzahl, die nach der Konditionierung gemessen wird.
Die Materialien folgen derselben Logik. PET, Nomex und die DLF-Beschichtung verhalten sich unter Dauerfeld unterschiedlich, und die Qualifizierung ist am realen Materialstapel zu fahren, nicht an einem generischen Coupon. Ein Material, das bei 400 V besteht, ist nicht automatisch bei 800 V qualifiziert – auch nicht bei gleicher Dielektrikumsdicke – weil sich die Feldverteilung und die TE-Initiierungsspannung ändern.
Der 800-VDC-Rack-Fall ist in 800-VDC-Rechenzentrums-Sammelschiensystemen behandelt, der Mittelspannungsfall in Feststofftransformator-Sammelschiensystemen.
Das Prüfprotokoll sollte es einem Leser erlauben, den Test ohne Rückfrage zu rekonstruieren: die Artikelnummer und Serie oder Charge, die Prüfnorm und Klausel, die aufgebrachte Spannung, die Rampensteilheit, die Haltezeit, der Leckstrom zu Beginn und am Ende, Bestehen oder Nichtbestehen, die Geräte-Identifikation und das Kalibrierungsdatum, die Umgebungstemperatur und Feuchte, der Bediener und das Datum.
Für die Teilentladung ergänzt das Protokoll das Spannungsvielfache, die Messgröße, den Hintergrund-Störpegel und die Beschreibung der Vorrichtung. Für eine Typenprüfung ergänzt es die Durchbruchspannung und den Ort des Versagens – genau jene Information, die den nächsten Entwurf verbessert.
Dieses Protokoll ist zugleich das, nach dem das Audit des Kunden fragen wird, und das, was eine Zertifizierungsstelle sehen will, wenn die Baugruppe eingereicht wird. Ein Fertiger, der es ohne Rekonstruktion der Schicht vorlegen kann, ist ein Fertiger mit Prozess, nicht nur mit Prüfgerät.
Erwartungen an die Rückverfolgbarkeit sind in Batteriepass-Rückverfolgbarkeit aufbereitet.
Ein Exemplar, das bei der Routine-Spannung scheitert, hat üblicherweise einen groben Fehler: einen Nadelstich, einen leitfähigen Grat, eine während der Handhabung beschädigte Folie oder einen Laminier-Hohlraum am Rand. Die Stelle des Versagens verrät, welcher. Ein Versagen am Anschlussende deutet auf Bearbeitungs- oder Montageschäden hin; ein Versagen entlang einer Kante auf Registrier- oder Beschnitt-Fehler.
Ein Exemplar, das die Routineprüfung besteht, aber hohe Teilentladung zeigt, hat einen kleineren Fehler: einen Grenzflächen-Hohlraum, eine Delamination, die noch nicht überbrückt ist, oder eine verunreinigte Oberfläche. Das ist der heimtückischere Ausfall, weil er das Tor passiert und im Feld scheitert. Die Antwort ist, die Stichprobenrate zu erhöhen und den Prozess zu inspizieren – nicht die Hipot-Spannung zu straffen, die ihn nicht findet.
Ein Exemplar, das kalt besteht und nach dem Temperaturwechsel scheitert, hat einen Hohlraum, der sich mit der Ausdehnung öffnet. Dieses Muster gehört in die Typenprüfung, und die Abhilfe liegt üblicherweise im Laminier- oder Vergussprozess, nicht in der Materialauswahl.
Die mechanische Seite derselben Fügung siehe in Drehmoment und Zug-Abnahme und Sammelschienen-Verbindungen.
Ein dielektrisches Prüfgerät, das um 3 Prozent zu niedrig misst, ist ein Gerät, das Schienen passieren lässt, die es ablehnen müsste. Die Kalibrierung ist daher Teil des Abnahme-Standards, kein Wartungsdetail: Das Gerät sollte in festgelegtem Abstand gegen einen Referenzstandard kalibriert sein, und das Kalibrierungszertifikat muss rückführbar und beim Audit verfügbar sein.
Für die Produktion ist die nützlichere Kontrolle eine tägliche Verifikation mit einem bekannten Prüfling – ein Referenzkondensator oder eine Prüfbox mit festgelegtem Leckstrom – die bestätigt, dass das Gerät sich vor Schichtbeginn korrekt verhält. Ein Gerät, das den Morgen-Check nicht besteht, wird außer Betrieb genommen; das ist billiger als den Drift nach einer Lieferung zu entdecken.
Die Teilentladungs-Messung hat eine zweite Kalibrierungs-Dimension: der Hintergrund-Störpegel ist mit eingeschalteter Vorrichtung und getrennter Schiene zu messen, und die Abnahme-Grenze sollte bequem über diesem Pegel sitzen. Eine Grenze, die bei 5 pC in einem Raum mit 8 pC Hintergrundpegel gesetzt ist, ist eine Grenze, die entweder alles ablehnt oder stillschweigend ignoriert wird.
Die Prüfhäufigkeit folgt dem Risiko. Routineprüfungen an jedem Exemplar, Teilentladung an der Chargen-Stichprobe, volle Typenprüfungen bei Konstruktions- und Prozessänderungen sowie eine periodische Nequalifizierung – jährlich, oder nach einem Material- oder Prozesswechsel – hält den Standard lebendig, statt ihn am Tag der Zeichnungsfreigabe einzufrieren. Ein Standard, der nie überprüft wird, beschreibt den Prozess, wie er war, nicht wie er ist.
Ein Einkäufer, der einen Sammelschienen-Lieferanten für eine Hochspannungs-Anwendung qualifiziert, erfährt das meiste, was zählt, aus drei Akten. Die erste ist der Typenprüfbericht für das konkrete Stapel-Design – nicht für ein ähnliches Bauteil: aufgebrachte Spannung, Haltezeit, Teilentladungs-Pegel, Durchbruchsort und die Vorrichtungs-Beschreibung. Ein Bericht ohne die Vorrichtungs-Beschreibung lässt sich nicht reproduzieren.
Die zweite ist das Routine-Prüfprotokoll einer aktuellen Charge, das die Leckstrom-Werte zeigt, nicht nur den Bestemmpel – und den Kalibrierungsstatus des Geräts. Ein Chargen-Protokoll mit einer einzigen „Bestanden“-Zeile ohne Zahlen ist ein Protokoll, das nachträglich geschrieben wurde.
Die dritte ist das Änderungsprotokoll der letzten zwei Jahre, das Material-, Prozess- und Vorrichtungsänderungen abdeckt. Ein Lieferant, das einen Folien-Lieferanten oder einen Verguss-Werkstoff gewechselt hat, ohne die Typenprüfung zu wiederholen, hat ein nicht qualifiziertes Produkt – auch wenn jede Routineprüfung seither bestanden wurde.
Diese drei Akten an einem Nachmittag durchzusehen beantwortet die Fragen, die eine Werksbesichtigung nicht beantwortet: Ob der Entwurf qualifiziert wurde, ob die Produktionsprüfung Daten erzeugt, und ob Änderungen gesteuert sind. Für ein 800-VDC- oder Mittelspannungs-Programm sind sie es wert, vor der Anfrage verlangt zu werden – nicht erst nach der ersten Lieferung.
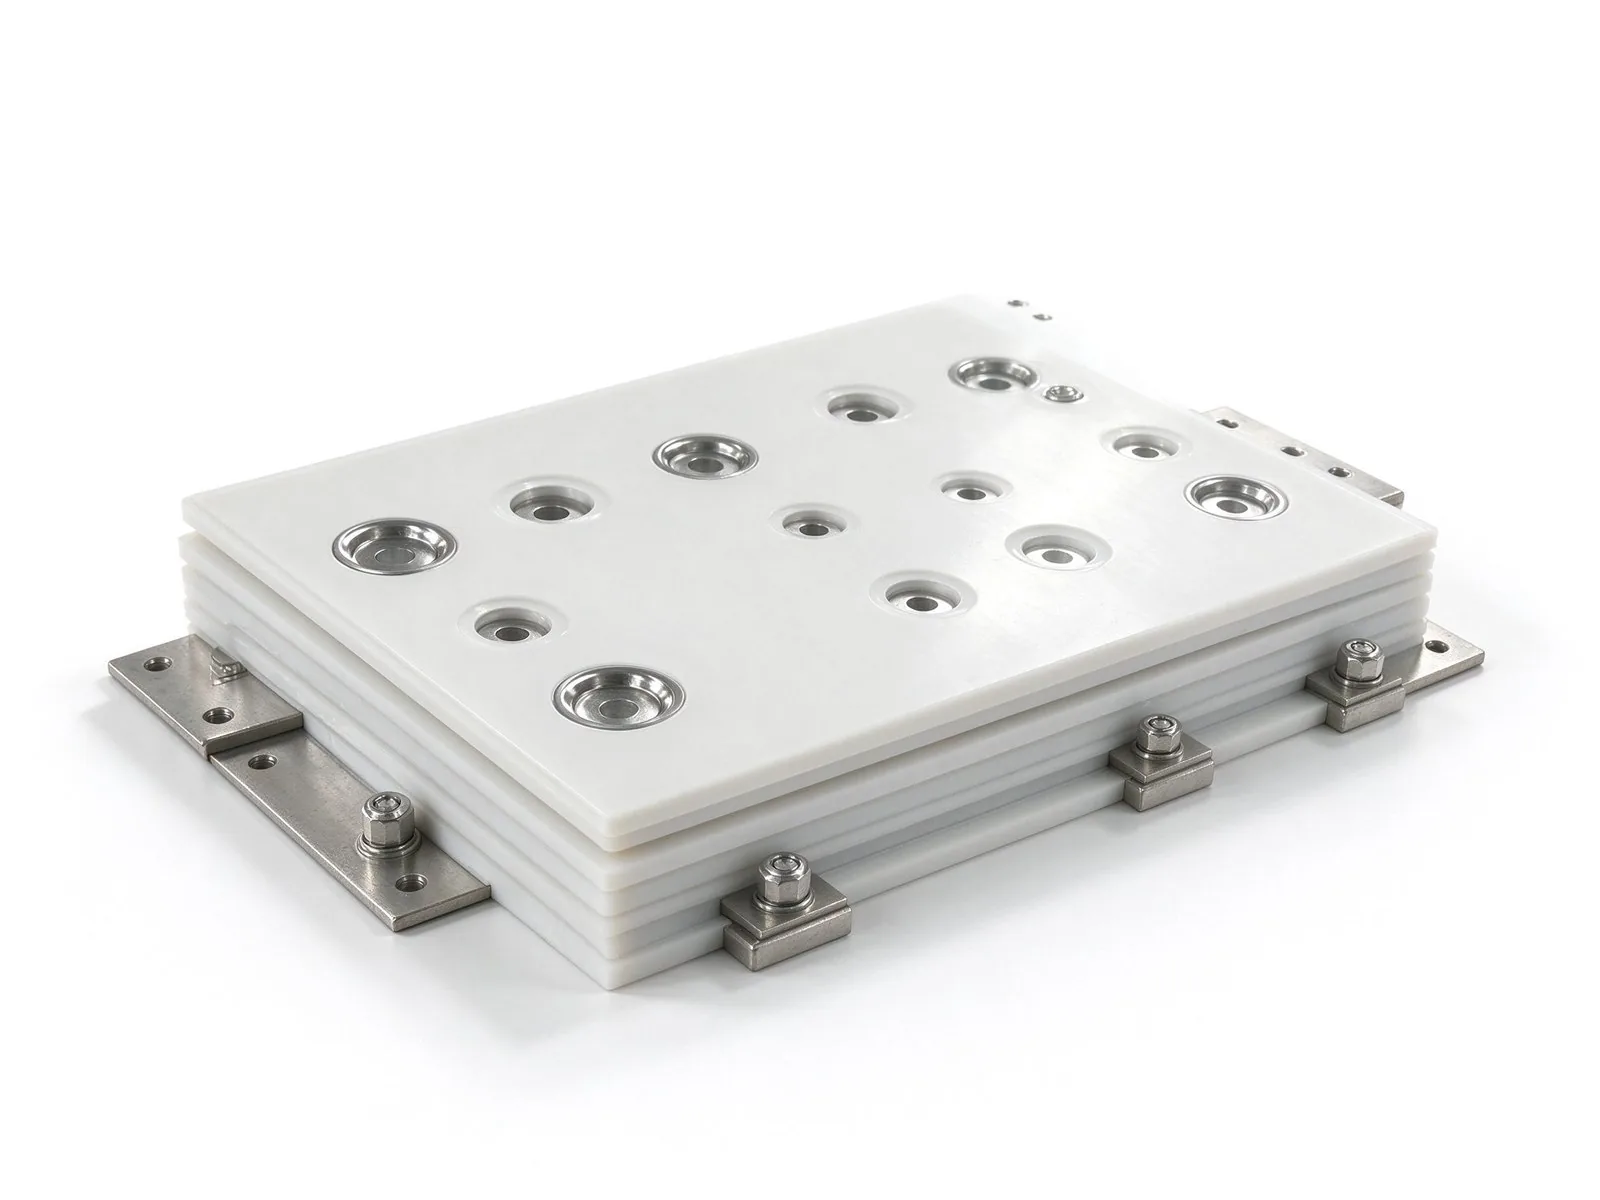
Eine Stromschiene versagt leise, wenn ein Hohlraum in der Isolation zu entladen beginnt. D
Artikel lesen
Eine Fügung, die fest ist, ist noch keine Fügung, die richtig ist. Drehmomentfenster, Zugg
Artikel lesen
Sofia Lindqvist ist Ingenieurin für Hochspannungs- und Teilentladungsprüfung mit 8 Jahren Erfahrung in der dielektrischen Qualifizierung lamellierter Stromschienen. Sie führt IEC-60270-Teilentladungsmessungen, Spannungsfestigkeitsprüfungen und Isolationsdiagnostik durch und half beim Aufbau des inte
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
