대전류 블라인드 메이트 커넥터가 존재하는 이유는 1,200 A 드로어를 사람이 1분 만에 손으로 토크 조여 넣을 수 없기 때문이다. 볼트를 없애면 확신도 함께 사라진다. 결합 중에 아무것도 보이지 않고, 사용 중에 다시 조일 수도 없다. 이 글은 인터페이스가 결합할지 결정하는 공차 누적, 접촉을 깨끗하게 유지하는 힘과 와이프, 1,000 A 열 예산, 프레팅 고장 뒤의 진동 프로파일, 그리고 RFQ가 담아야 할 여덟 가지 값을 다룬다.
대전류 블라인드 메이트 커넥터가 존재하는 이유는 1,200 A 드로어를 사람이 1분 만에 손으로 토크 조여 넣을 수 없기 때문이다. 볼트를 없애면 확신도 함께 사라진다. 결합 중에 아무것도 보이지 않고, 사용 중에 다시 조일 수도 없다. 이 글은 인터페이스가 결합할지 결정하는 공차 누적, 접촉을 깨끗하게 유지하는 힘과 와이프, 1,000 A 열 예산, 프레팅 고장 뒤의 진동 프로파일, 그리고 RFQ가 담아야 할 여덟 가지 값을 다룬다.
블라인드 메이트 부스바 커넥터는 사람이 보지 않은 채 닫히는 접합부다. 플러그 절반은 드로어, 블레이드 서버, 전력 모듈, 배터리 랙에 실리고, 리셉터클 절반은 고정된 부스바에 실린다. 드로어가 밀려 들어가면 두 절반이 맞물리고, 전기적 접속은 렌치 든 기술자가 아니라 드로어의 움직임으로 만들어진다.
그 단일 속성이 이 커넥터 주변의 설계 언어 전부를 설명한다. 결합 중에는 아무것도 손이 닿지 않으므로 형상이 스스로 안내해야 한다. 결합 후에는 창이나 센서 외에는 검사할 수 없으므로 접촉부가 부분 결합에도 견뎌야 한다. 사용 중에 다시 토크를 조일 수 없으므로 스프링력이 10년을 유지해야 한다.
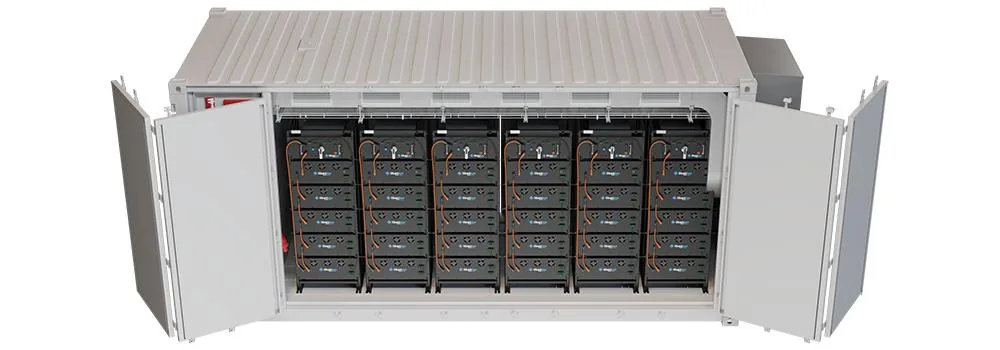
응용은 특수하다. 블레이드 서버와 AI 랙은 1,200 A 드로어를 60초 안에 수작업으로 케이블링할 수 없어 이를 쓰고, 배터리 랙은 스왑 스테이션이나 컨테이너식 ESS가 토크 렌치 없이 400 kg 모듈을 연결해야 해서 쓴다. 산업용 전력 모듈과 모듈형 UPS도 같은 이유다. 각 경우 커넥터는 전기적으로는 옳았으나 운영적으로 불가능했던 볼트 접합부를 대체한다.
그 트레이드오프가 이 글 전체 주제다. 볼트를 없앨 때 접촉 확신에서 무엇을 내주는지, 그리고 그 손실을 관리하도록 커넥터를 어떻게 지정할지. 접속 방식 전반 비교는 당사 커넥터 선정 가이드에 있다.
모든 블라인드 메이트 인터페이스는 스택업 문제다. 플러그 위치는 드로어 레일, 섀시 프레임, 부스바 마운팅 브라켓, 바 자체에 의존한다. 리셉터클 위치는 프레임, 바, 애자에 의존한다. 각각이 공차를 기여하고 그 합은 커넥터 플로트보다 작아야 한다.
전형적인 랙 응용의 스택은 이렇다. 드로어 레일 위치 ±1.0 mm, 섀시 용접 프레임 ±1.5 mm, 부스바 브라켓 ±0.8 mm, 접촉 길이에 걸쳐 바 평탄도 0.5 mm, 리셉터클 마운팅 ±0.5 mm. 이 값들의 제곱합근은 약 2.1 mm, 최악선형합은 4.3 mm다. ±1.5 mm 플로트를 가진 커넥터는 통계적 경우는 통과하나 최악 경우는 탈락하며, 그래서 좋은 설계는 RSS가 아니라 선형합을 기준으로 지정된다.
플로트는 보통 비대칭이다. 결합 방향을 따른 축방향 플로트는 깊이 편차를 흡수하며 대개 가장 커서 2–5 mm다. 부스바 평면의 횡방향 플로트는 접점이 바 모서리에 정렬되어야 하므로 더 작아 보통 0.5–1.5 mm다. 각도 플로트는 일부 설계에 존재하며 제공 비용이 가장 비싸다.
실무적 결과는 커넥터와 부스바를 하나의 조립품으로 설계해야 한다는 것이다. 커넥터를 사서 다른 도면의 홀 패턴을 가진 바에 얹는 고객은, 효과를 알 수 없는 플로트로 새 인터페이스를 만든 셈이다. 이것이 초도품 제출에서 우리가 보는 가장 흔한 실패다.
블라인드 메이트 커넥터는 정해진 순서로 물리며, 그 순서는 설계 결정이다. 가장 먼저 닿는 것은 보통 가이드 핀 또는 램프로 잔여 횡방향 오프셋을 교정한다. 횡정렬이 끝나야 접점이 리셉터클에 들어가기 시작하고, 접촉이 맞물려야 전력 경로가 닫힌다.
가이드 우선 설계는 접점이 지렛대로 쓰이는 것을 막는다. 가이드 요소 없는 커넥터는 대부분 결합되고 가끔 2 mm 오프셋으로 결합되어 접촉 핑거를 구부리고 아무도 보지 못하는 고저항 접합부를 만든다.
가이드 요소는 삽입력 프로파일도 결정한다. 잘 설계된 인터페이스는 정렬 중에 힘이 완만히 오르다가 접점이 와이프하면서 피크를 찍고 래치가 물리면서 떨어진다. 일찍 힘이 튀면 가이드가 접점과 싸우는 것이고, 피크가 없으면 접점이 와이프하지 않는 것이다.
대전류 설계에서 가이드 요소는 대개 접점 어레이 바깥의 긴 핀 한 쌍으로, 전류는 전혀 통하지 않고 어긋난 드로어의 횡하중 전부를 흡수하도록 치수 정해진다. 길이가 정렬 창을, 직경이 전단되기 전까지 교정 가능한 어긋남을 결정한다.
삽입력은 접점이 아니라 인터페이스 전체의 최댓값으로 지정되며, 사람 또는 리프트 기구가 그 힘을 만들어야 하므로 숫자가 중요하다. 캠 핸들이 달린 랙 드로어는 200–400 N이 편안한 범위다. 손으로 미는 배터리 모듈은 실무적 상한이 더 낮아 약 150–250 N인데, 작업자가 보통 애매한 높이에서 일하기 때문이다.
힘은 세 가지에서 나온다. 접촉 핑거의 스프링 컴플라이언스 ×접점 수, 와이프 마찰, 래치 또는 실링. 접점당 5 N인 40접점 인터페이스는 마찰 전에 이미 200 N이다.
그래서 대전류 블라인드 메이트 커넥터는 작은 접점을 많이 쓰지 않고 큰 접점을 적게 쓴다. 접점당 20 N인 8접점은 160 N이며, 5 N짜리 40개 소형 접점보다 더 많은 전류를 더 낮은 변동성으로 나른다. 접촉 스프링 재질이 중요한 이유기도 하다. 베릴륨동 또는 고강도 동합금 스프링은 1,000사이클 뒤에도 힘을 유지하지만, 싼 황동 스프링은 이완되어 힘이 절반으로 떨어진다.
인발력은 별도 지정되는 경우가 많고 더 높은데, 접촉 와이프가 나갈 때도 긁어내도록 설계되었기 때문이다. 넣기는 쉽고 빼기는 어려운 커넥터는 결함이 아니라 접촉을 깨끗이 유지하려는 의도적 선택이다.
볼트 접합부는 사람이 준비한 깨끗한 표면에 의존한다. 블라인드 메이트 접점은 결합 동작이 스스로 청소하는 것에 의존한다. 접촉 형상은 두 표면이 하중을 받은 상태로 1–3 mm 미끄러지도록 설계되어 산화막을 깨고 이물을 밀어낸다.
와이프 길이와 와이프 힘이 두 파라미터다. 와이프가 너무 짧으면 산화막이 남고, 너무 길면 수백 사이클 만에 도금이 뚫린다. 주석 도금 접점에는 중간 힘으로 1.5–2.5 mm 와이프가 일반적 타협이다. 금 도금 접점은 금이 주석처럼 가공경화하지 않으므로 더 긴 와이프가 허용되나, 대전류 동력 접점의 금은 비싸고 대개 동일 하우징의 신호급 핀에만 쓴다.
결합 사이클 수가 상업적으로 중요한 사양이다. 연 두 번 정비하는 랙 드로어는 10년에 20사이클을 본다. 배터리 스왑 모듈은 3,000사이클을 볼 수 있고, 시험 지그는 50,000사이클을 볼 수 있다. 도금 계통은 전류 정격이 아니라 사이클 수에 맞춰 골라야 한다.
60사이클 주석은 서비스 작업에는 괜찮지만 스왑 스테이션에는 나쁜 선택이다. 이 지점에서 커넥터 사양과 도금 사양을 함께 써야 하며, 그래서 도금과 부식 거동이 어떤 커넥터 데이터시트의 동반 읽기 자료인 이유다.
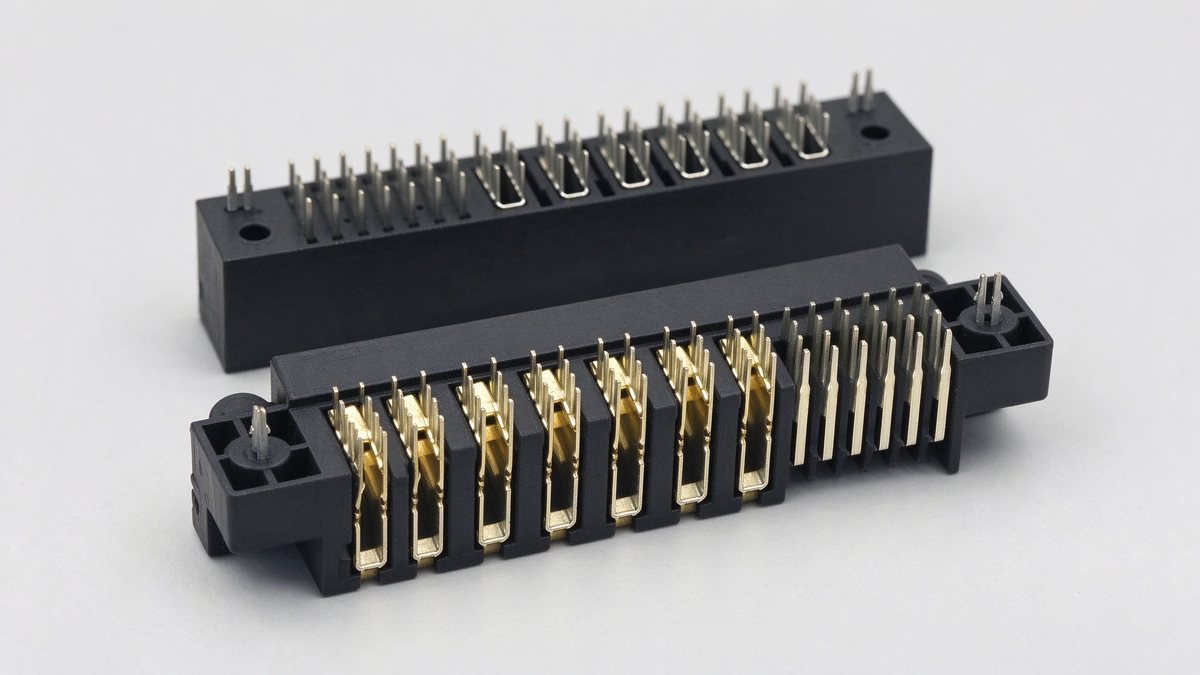
커넥터 데이터시트는 자유 공기 중, 정해진 주위 온도에서 모든 접점에 통전한 30 °C 온도상승 조건의 접점당 전류 정격을 준다. 그 정격은 실험실 조건이며 현장 조건은 거의 그렇지 않다.
세 가지 감량 요인이 작용한다. 주위 온도: 55 °C 밀폐 랙 안의 커넥터는 25 °C 시험보다 25 K 여유가 적어 허용 상승이 거의 절반으로 준다. 군집: 나란히 놓인 접점은 서로를 데우므로 40접점 어레이는 단독 접점 대비 접점당 정격의 15–25%를 잃을 수 있다. 공기 흐름: 정지 공기 엔클로저의 커넥터는 덕트형 랙의 커넥터보다 더 뜨거우며 차이는 10 K에 이를 수 있다.
결과적으로 접점당 100 A 정격 커넥터도 실제 설치에서는 접점당 65 A밖에 못 쓸 수 있으며, 알 수 있는 유일한 방법은 계산이 아니라 조립품에 대한 온도상승 시험이다. 이것은 바 허용전격을 지배하는 논리와 같으며 허용전류표도 동일한 주의를 건다.
여유 배치는 전기 문제엔 도움을 주되 열 문제엔 아니다. 네 접점을 병렬로 300 A를 나르면 이상적으로는 75 A씩이지만, 실제로는 저항이 가장 낮은 접점이 더 많이 가져가고 전류 분배는 바 형상과 접점 정렬에 달렸다. 20% 불균형이 정상이므로 어레이는 정격 합이 아니라 여유를 두고 지정해야 한다.
1,000 A에서 30 W를 발산하는 블라인드 메이트 커넥터는 밀폐 랙 안에서 진지한 열 문제이며, 30 W는 인터페이스 전체 저항 30 µΩ에 해당한다. 깨끗한 상태라면 4 µΩ짜리 접점 8개 병렬에 바-커넥터 인터페이스를 더하면 그 범위에 닿는, 까다롭지만 달성 가능한 숫자다.
열 경로는 저항만큼 중요하다. 접점에서 생긴 열은 어딘가로 가야 한다. 바로, 하우징으로, 또는 공기로. 하우징이 좋은 열전도체고 접점이 구리 바에 눌려 있는 커넥터는, 저항은 같아도 열을 가두는 절연 하우징의 커넥터보다 차갑게 돈다.
이래서 대전류 블라인드 메이트 설계가 점점 금속 하우징, 또는 금속 히트 스프레더를 단 플라스틱 하우징을 쓰고, 마운팅 면이 사양의 일부가 되는 것이다. 접촉 길이 50 mm로 바에 볼트 체결된 커넥터는 20 mm 스텁에 볼트 체결된 커넥터와 냉각이 다르다.
액냉 랙에서는 커넥터가 콜드 플레이트에 직접 장착될 수 있어 열 문제가 완전히 바뀌고 접촉면 결로 위험이 도입된다. 냉각 아키텍처는 액냉 데이터센터 부스바 글에, 응용 문맥은 데이터센터 응용 페이지에 있다.
Search Console 데이터의 한 쿼리가 주목을 받는다. high-current busbar connector, blind mating, vibration resistant. 16일간 평균 위치 9.09에서 79회 노출을 모았지만 클릭은 전혀 없었다. 이것은 관련 페이지는 있으나 그 쿼리에 답하기 위해 별도로 만들어진 페이지는 없을 때의 전형이다.
그 쿼리 뒤의 공학은 실재한다. 레일 탑재 또는 차량 탑재 부스바 접합부는 넓은 스펙트럼의 랜덤 진동을 보며, 마찰에만 의존하는 커넥터는 프레팅된다. 프레팅은 접촉 계면을 부식시키고 저항을 올리며, 기계적으로 실패하기 훨씬 전에 열적으로 접합부를 탈락시킨다.
랜덤 진동은 주파수 대역에 걸쳐 g²/Hz 단위의 가속도 스펙트럼 밀도로 지정된다. 철도 장비는 흔히 IEC 61373에 적합 판정을 받으며, 5–150 Hz 대역에서 차체 탑재·대차 탑재·차축 탑재 장비에 대해 축당 10분, 관련 범주에는 장수명 시험 시간을 정한다. 도로 차량과 산업 프로파일은 고객이 정하지만 형태는 비슷하다.
설계 대응은 제한적이고 잘 알려져 있다. 접촉 수직력을 높여 인터페이스가 분리되지 않게 한다. 상대 운동을 없애는 보조 래치를 추가한다. 산화막을 다시 깨는 와이프 작용을 가진 접촉 형상을 쓴다. 또는 입력을 감쇠하는 컴플라이언트 요소 위에 커넥터를 장착한다. 동일 문제의 볼트 접합판은 진동·볼트 접합 설계 글에 있다.
통전 랙의 블라인드 메이트 커넥터는 부하 상태에서 결합되는 일이 흔하며, 그래서 접촉 순서가 모든 것을 바꾼다. 전원 접점이 제어 핀보다 먼저 닫히면 부하의 돌입 전류가 아직 부분 결합 상태인 접점을 흐르고, 그 결과 아크는 벤치 시험에 절대 안 잡히는 방식으로 도금을 침식한다.
표준 해법은 단계적 순서다. 접지 먼저, 저항을 통한 프리차지, 주전원, 신호. 각 단계는 다른 길이의 접점을 써서 물리적 삽입 순서가 전기적 순서를 강제한다. 프리차지 접점은 정해진 시간 동안 제한된 전류를 나르며, 대개 수백 밀리초 동안 DC 링크가 모선 전압의 90%에 도달할 때까지다.
부하가 인버터나 서버 전원공급장치처럼 용량성 DC 링크일 때 프리차지 저항은 통제된 램프와 용접된 접점을 가르는 차이다. 부하가 배터리일 때는 방향이 뒤바뀌어 인발 시 방전 아크가 문제가 되며, 동일한 단계화를 주접점이 마지막에 끊기도록 적용한다.
요구해야 할 사양 항목은 길이가 적힌 접촉 순서 도면과 1,000결합 사이클 뒤에도 순서가 유지된다는 시험 증거다. 문서화된 순서가 없는 커넥터는 아무리 전류 정격이 좋아도 핫플러그에 부적합하다.
다섯 가지 시험이 적합 판정된 블라인드 메이트 커넥터와 카탈로그 도면을 가른다.
결합 사이클 내구성을 목표 사이클 수까지, 접촉 저항을 전·중간·후에 측정한다. 합부 기준은 정격 전류에서 밀리볼트 강하 한도로, 대개 접점 쌍당 20–30 mV이며 수 µΩ에 해당한다.
부하하 열주기를 주위 온도에서 동작 온도까지, 최소 100사이클, 저항을 감시한다. 정적 시험이 놓치는 스프링 이완과 차팽창 문제를 잡아낸다.
적용 표준에 따른 랜덤 진동과 충격, 수행 중 저항을 감시한다. 진동 중 1밀리초라도 접점이 열리면 현장에서 실패할 접점이다.
염무 또는 습윤 열, 도금 계통에 대해, 특히 하우징이 밀폐되지 않은 곳에서.
그리고 실제 엔클로저 안 정격 전류에서의 조립품 전체 온도상승 시험. 접점당 정격은 실험실 숫자이기 때문이다.
결정은 전류가 아니라 서비스 접근성이 이끈다. 볼트 접합부는 단가당 전류를 가장 많이 나르고 제작 편차를 가장 넓게 용인하지만, 토크 렌치와 문서화된 값을 든 사람을 필요로 한다. 클립 온 커넥터는 블라인드 메이트보다 빠르고 싸지만 빼려면 손이 필요하고 정렬되려면 안내가 필요하다. 블라인드 메이트 커넥터는 가장 비싸고 공차 누적 편차를 가장 적게 용인하며, 접합부에 손이 닿지 않을 때 작동하는 유일한 방식이다.
접근 가능하고 한 번만 조립하면 볼트가 보통 맞다. 접근 가능하고 서비스가 잦으면 클립이 보통 맞다. 접근 불가능하거나 모듈이 기계로 교체되면 블라인드 메이트가 유일한 선택이며, 비용은 제거하는 다운타임으로 정당화된다.
두 번째 축은 고장전류다. 적절한 보강이 있는 볼트 접합부는 고장을 견딘다. 블라인드 메이트 커넥터는 하우징과 래치가 접점을 묶어두는 것에 의존하며, 고장 내력은 조립품으로서 시험되어야 한다. 20 kA 정격 커넥터를 50 kA 시스템에 넣는 것은 차단 능력이 떨어지는 퓨즈다.
세 번째 축은 바다. 블라인드 메이트는 공차 부담을 바와 브라켓에 밀어 넣으며, 그래서 이 응용의 바는 전단 띠재가 아니라 평탄도가 호출된 정밀 가공 부품이다. 당사의 대전류 플렉서블 부스바 라인은 이 인터페이스용으로 지정되며, 층 수 트레이드오프는 층 수 선정 가이드에 있다.
여덟 가지 값이 있으면 블라인드 메이트 RFQ는 견적 가능해지고, 여덟 가지가 빠지면 대화에 그친다.
축당 결합 방향과 필요 플로트. 인발·삽입력 한계, 구동 방식이 수동인지 캠인지 모터인지. 접점당·총전류, 주위 온도와 엔클로저 조건. 수명 동안 예상 결합 사이클. 핫플러그가 필요하면 접촉 순서. 고장전류와 지속 시간. 적용 표준이 딸린 진동·충격 프로파일. 그리고 바 인터페이스: 재질, 도금, 두께, 평탄도, 홀 패턴.
프로젝트 성공 여부는 견적 발부 여부를 결정하는 두 가지가 더 있다. 초도품 합부 기준과 예비품 전략이다. 예비 커넥터 키트가 없고 커넥터 리드 타임이 16주인 블라인드 메이트 인터페이스는 통전 랙의 단일 고장점이며, 한 번의 정전을 겪은 구매자는 그 이후 예비품을 지정한다.
동일한 규율은 두 번째 커넥터 공급원을 적합할 때도 적용되며 그것은 이중 소스 인증 가이드 주제이고, 인터페이스 도면을 여러 언어로 옮길 때는 용어 대조표가 다룬다.
David Osei는 SHANYUAN 적층 버스바 제품 라인을 담당하는 제품 마케팅 엔지니어입니다. 전기 부품 테크니컬 마케팅에 9년 경력을 보유하며 응용 요구사항을 제품 정의, 선정 가이드, 기술 콘텐츠로 변환합니다. KNUST에서 전기전자공학 학사 학위를 취득했습니다. 버스바 제품 선정과 응용 기반 구매 결정에 대해 집필합니다.