Una barra laminada parece simple desde fuera, un sándwich plano de cobre sellado con unas pocas pestañas atornilladas. Por dentro, es el producto de una secuencia estrechamente controlada de pasos de material, corte, tratamiento de superficie, unión dieléctrica e inspección. En SHANYUAN, cada barra laminada que enviamos se construye en nuestra propia fábrica de Rizhao, Shandong, usando cobre libre de oxígeno C11000 (aluminio bajo petición), conductores estañados y dieléctricos PET, Nomex o epoxi DLF. Este artículo recorre el proceso completo para que los ingenieros y equipos de compras entiendan qué ocurre entre una release de Gerber/PDF y una pieza terminada y ensayada.
Una barra laminada parece simple desde fuera, un sándwich plano de cobre sellado con unas pocas pestañas atornilladas. Por dentro, es el producto de una secuencia estrechamente controlada de pasos de material, corte, tratamiento de superficie, unión dieléctrica e inspección. En SHANYUAN, cada barra laminada que enviamos se construye en nuestra propia fábrica de Rizhao, Shandong, usando cobre libre de oxígeno C11000 (aluminio bajo petición), conductores estañados y dieléctricos PET, Nomex o epoxi DLF. Este artículo recorre el proceso completo para que los ingenieros y equipos de compras entiendan qué ocurre entre una release de Gerber/PDF y una pieza terminada y ensayada.
El proceso empieza mucho antes de que el metal toque una herramienta. Cada trabajo abre con una verificación de preparación de material contra el plano del cliente. Nuestro conductor estándar es cobre electrolítico de paso rígido C11000, seleccionado por su conductividad >100% IACS y dureza de recocido consistente; donde el peso o el coste impulsan la elección, ofrecemos aluminio como alternativa, aunque la resistencia de contacto en la unión del tornillo necesita entonces atención adicional de diseño.
Los grosores de lámina caen la mayoría entre 0,8 mm y 3,0 mm, dependiendo de la asignación de corriente y el número de capas (construimos habitualmente de 1 a 6+ capas). Las películas dieléctricas se cortan a un blank maestro ligeramente sobredimensionado para que el recorte posterior pueda exponer cobre limpio en las ventanas de terminal manteniendo el aislamiento cubriendo totalmente el camino de la corriente.
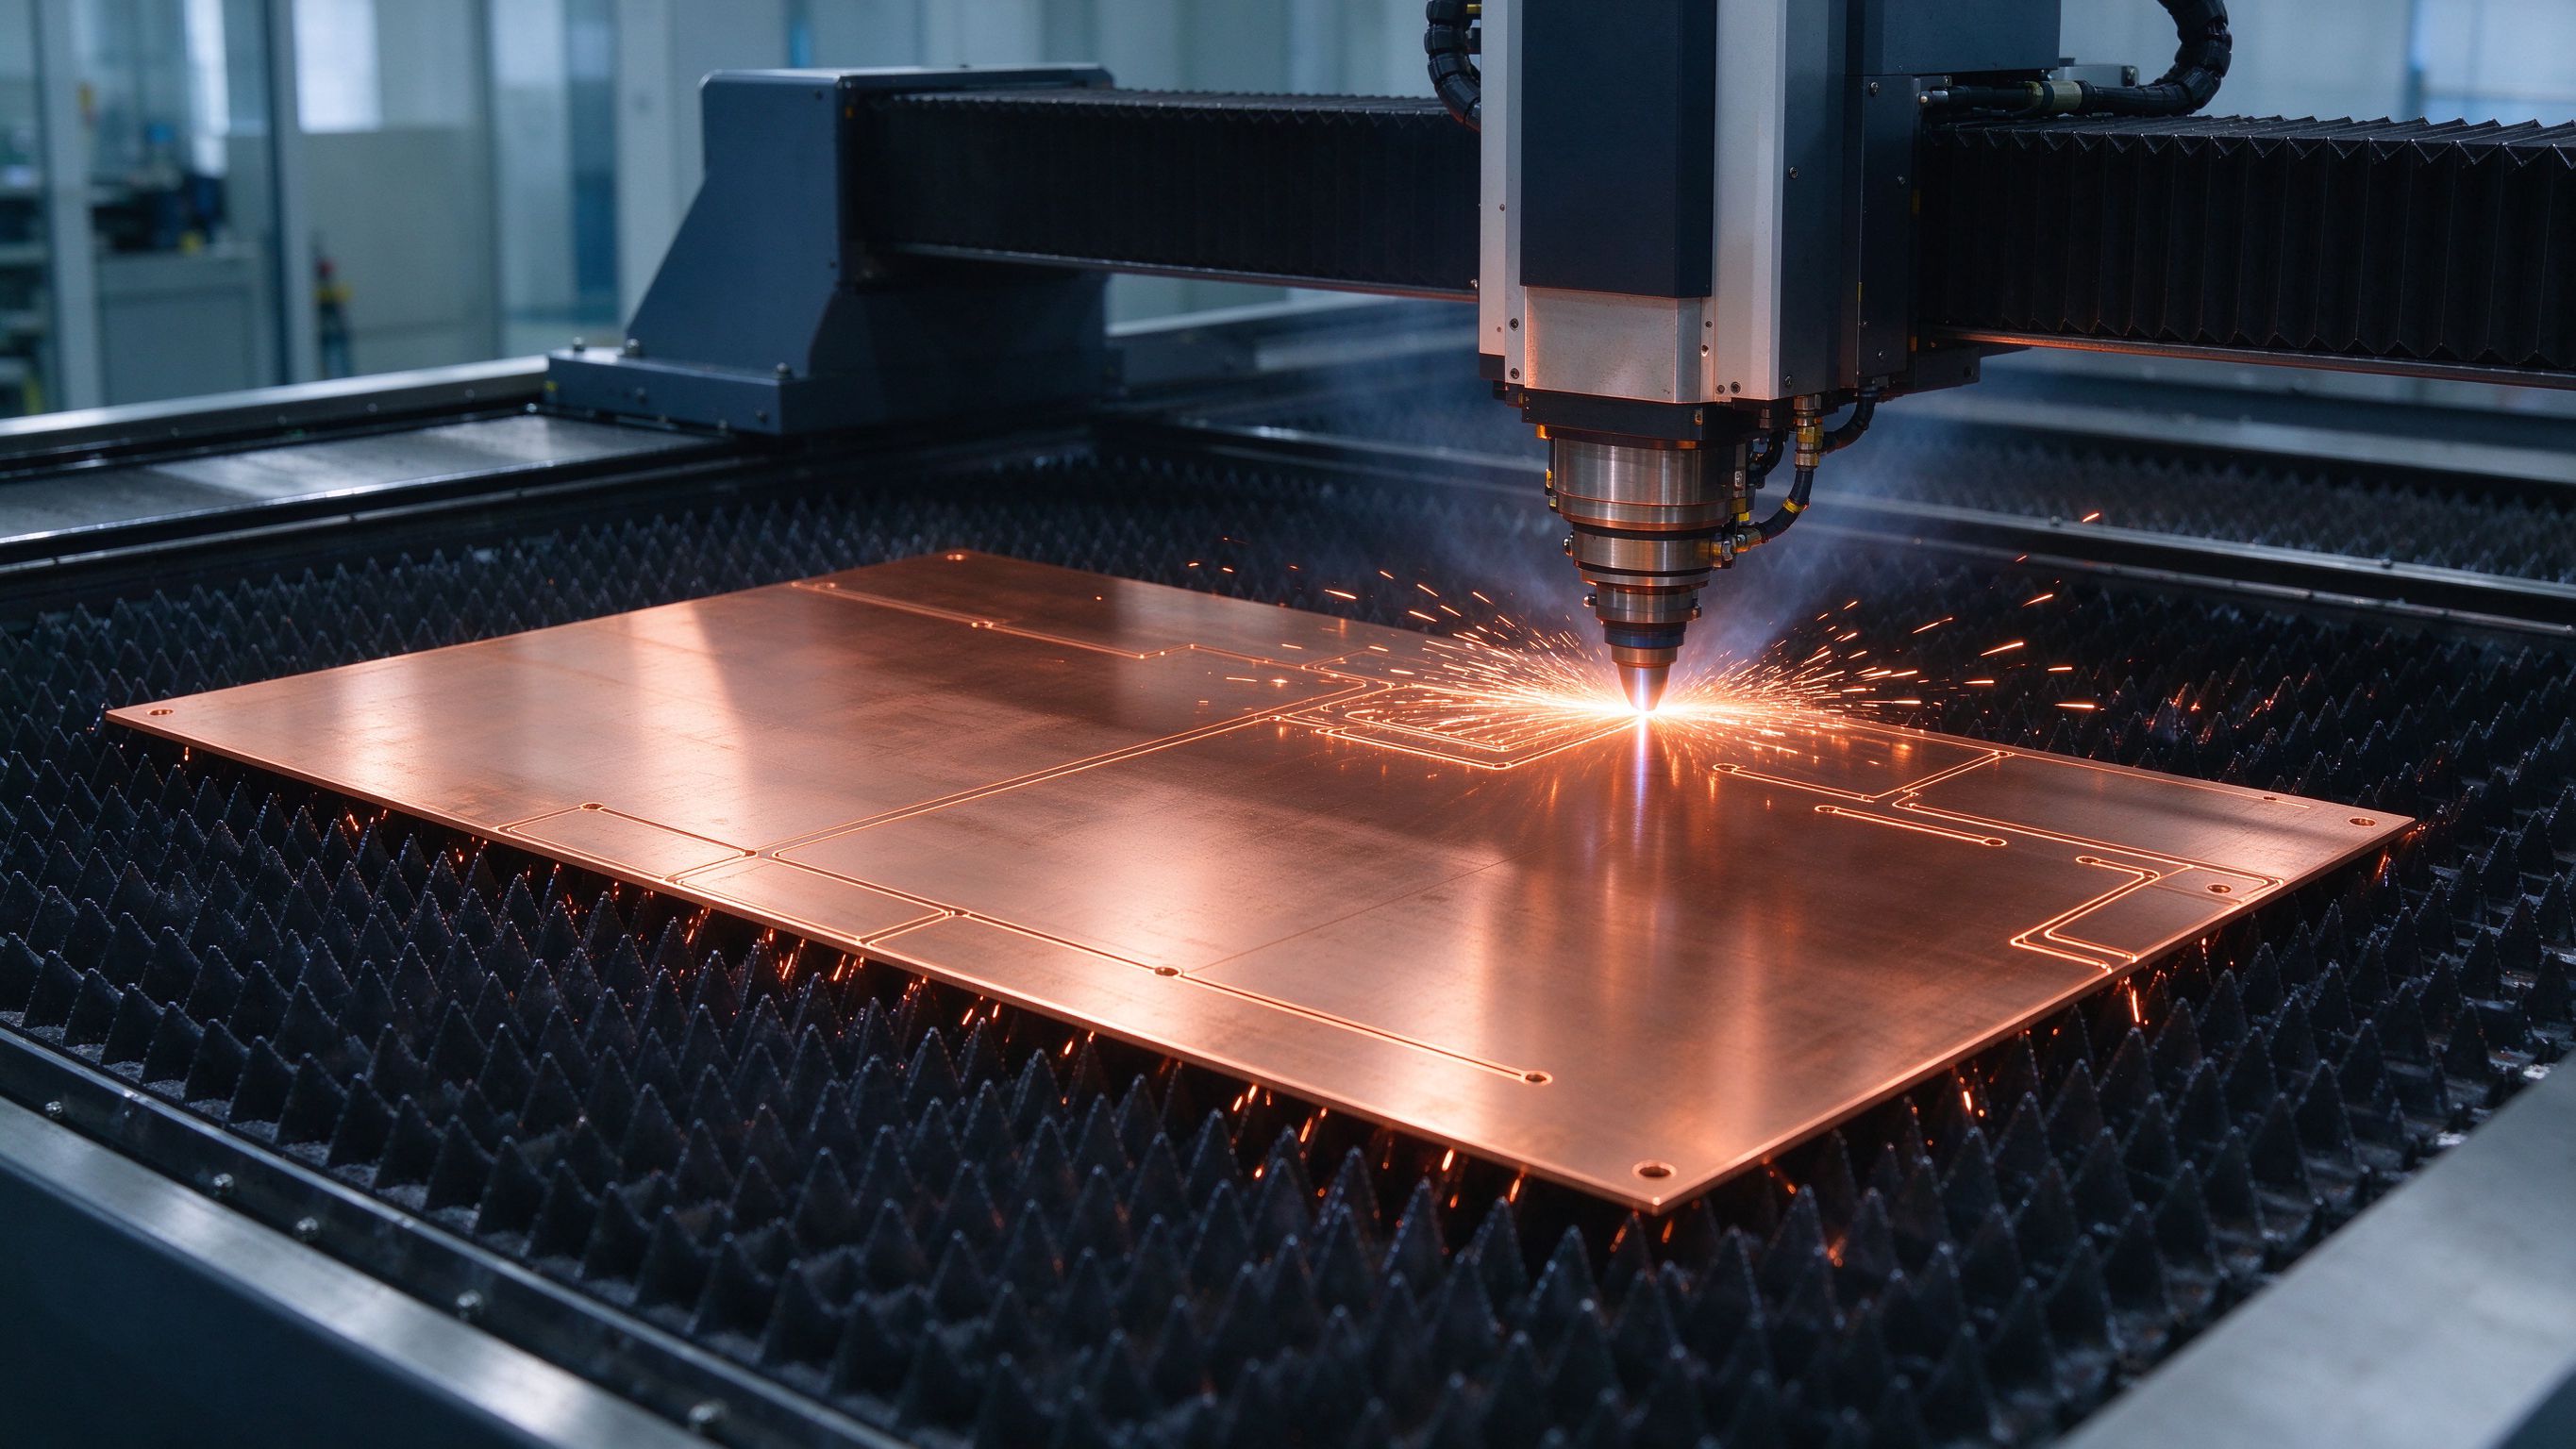
Cada capa de cobre es un blank plano que debe coincidir con los datos CAD a unas pocas décimas de milímetro. Usamos dos rutas de corte dependiendo del volumen y la complejidad del rasgo.
Para pedidos repetidos por encima de unos pocos cientos de piezas, un troquel progresivo o de golpe simple con utillaje duro da el tiempo de ciclo más rápido y el canto más afilado. El blanking, el punzonado y el entallado ocurren en una carrera de prensa. Esta es la ruta por defecto una vez que un diseño está congelado y estamos en producción en masa.
Para construcciones de primera pieza, repuestos de bajo volumen, o piezas con recortes intrincados alrededor de módulos IGBT, condensadores DC-link y portafusibles, se usa el corte láser de fibra. Evita el coste de utillaje y el plazo de entrega, y maneja entalles internos estrechos que un simple punzón no puede alcanzar sin partir el troquel. Nuestras muestras normalmente se envían en 5-7 días laborables usando esta ruta.
Tras el corte, cada capa pasa por un desbarbado y una verificación visual. Las rebabas en el canto son más que cosméticas: una esquira afilada de cobre puede perforar un dieléctrico PET fino durante el laminado y crear un camino latente de descarga parcial. Véase también nuestra guía de diseño para recomendaciones de radio de canto.
El cobre desnudo se oxida rápido, especialmente en entornos húmedos o corrosivos. Todas las superficies de contacto expuestas, taladros de terminal, zonas de soldadura, cualquier cobre dejado desnudo tras el recorte del canto, reciben un estañado electrolítico. El estaño da tres beneficios prácticos:
El espesor del recubrimiento se controla por plano; las zonas de exposición típicas van de 5 a 8 µm. Las áreas que deben permanecer desnudas para soldadura ultrasónica o por resistencia (por ejemplo, pestañas de fusible) se enmascaran antes del recubrimiento y se limpian inmediatamente después, porque la química residual del recubrimiento puede contaminar el nugget de soldadura.
Aquí es donde un montón suelto de cobre y película se convierte en una barra laminada. Los operarios trabajan en un banco limpio y controlado contra estática. Cada capa de cobre se toma con pinzas de vacío y se alinea a la película, usando nidos de pasadores o un sistema de alineación óptica para geometrías más estrechas.
| Dieléctrico | Uso típico | Por qué recurrimos a él |
|---|---|---|
| Película PET | La mayoría de barras industriales, <130 °C continuos | Mejor equilibrio coste/rendimiento, rigidez dieléctrica consistente, fácil de laminar |
| Papel Nomex | Clase térmica más alta, ciclos de temperatura más elevados | Autoextinguible, mecánicamente duro, maneja excursioniones de punto caliente |
| DLF (película de capa dieléctrica / polvo epoxi) | Piezas contorneadas, irregulares o muy compactas | Sigue la forma del cobre, se une directamente, sin envoltura de película necesaria |
Profundizamos en los compromisos en nuestra guía de selección de dieléctrico. El operario de apilado confirma que la película solapa el cobre al menos por el margen de fuga de diseño en cada canto expuesto y que las ventanas de terminal se alinean exactamente con los taladros punzonados en el cobre.
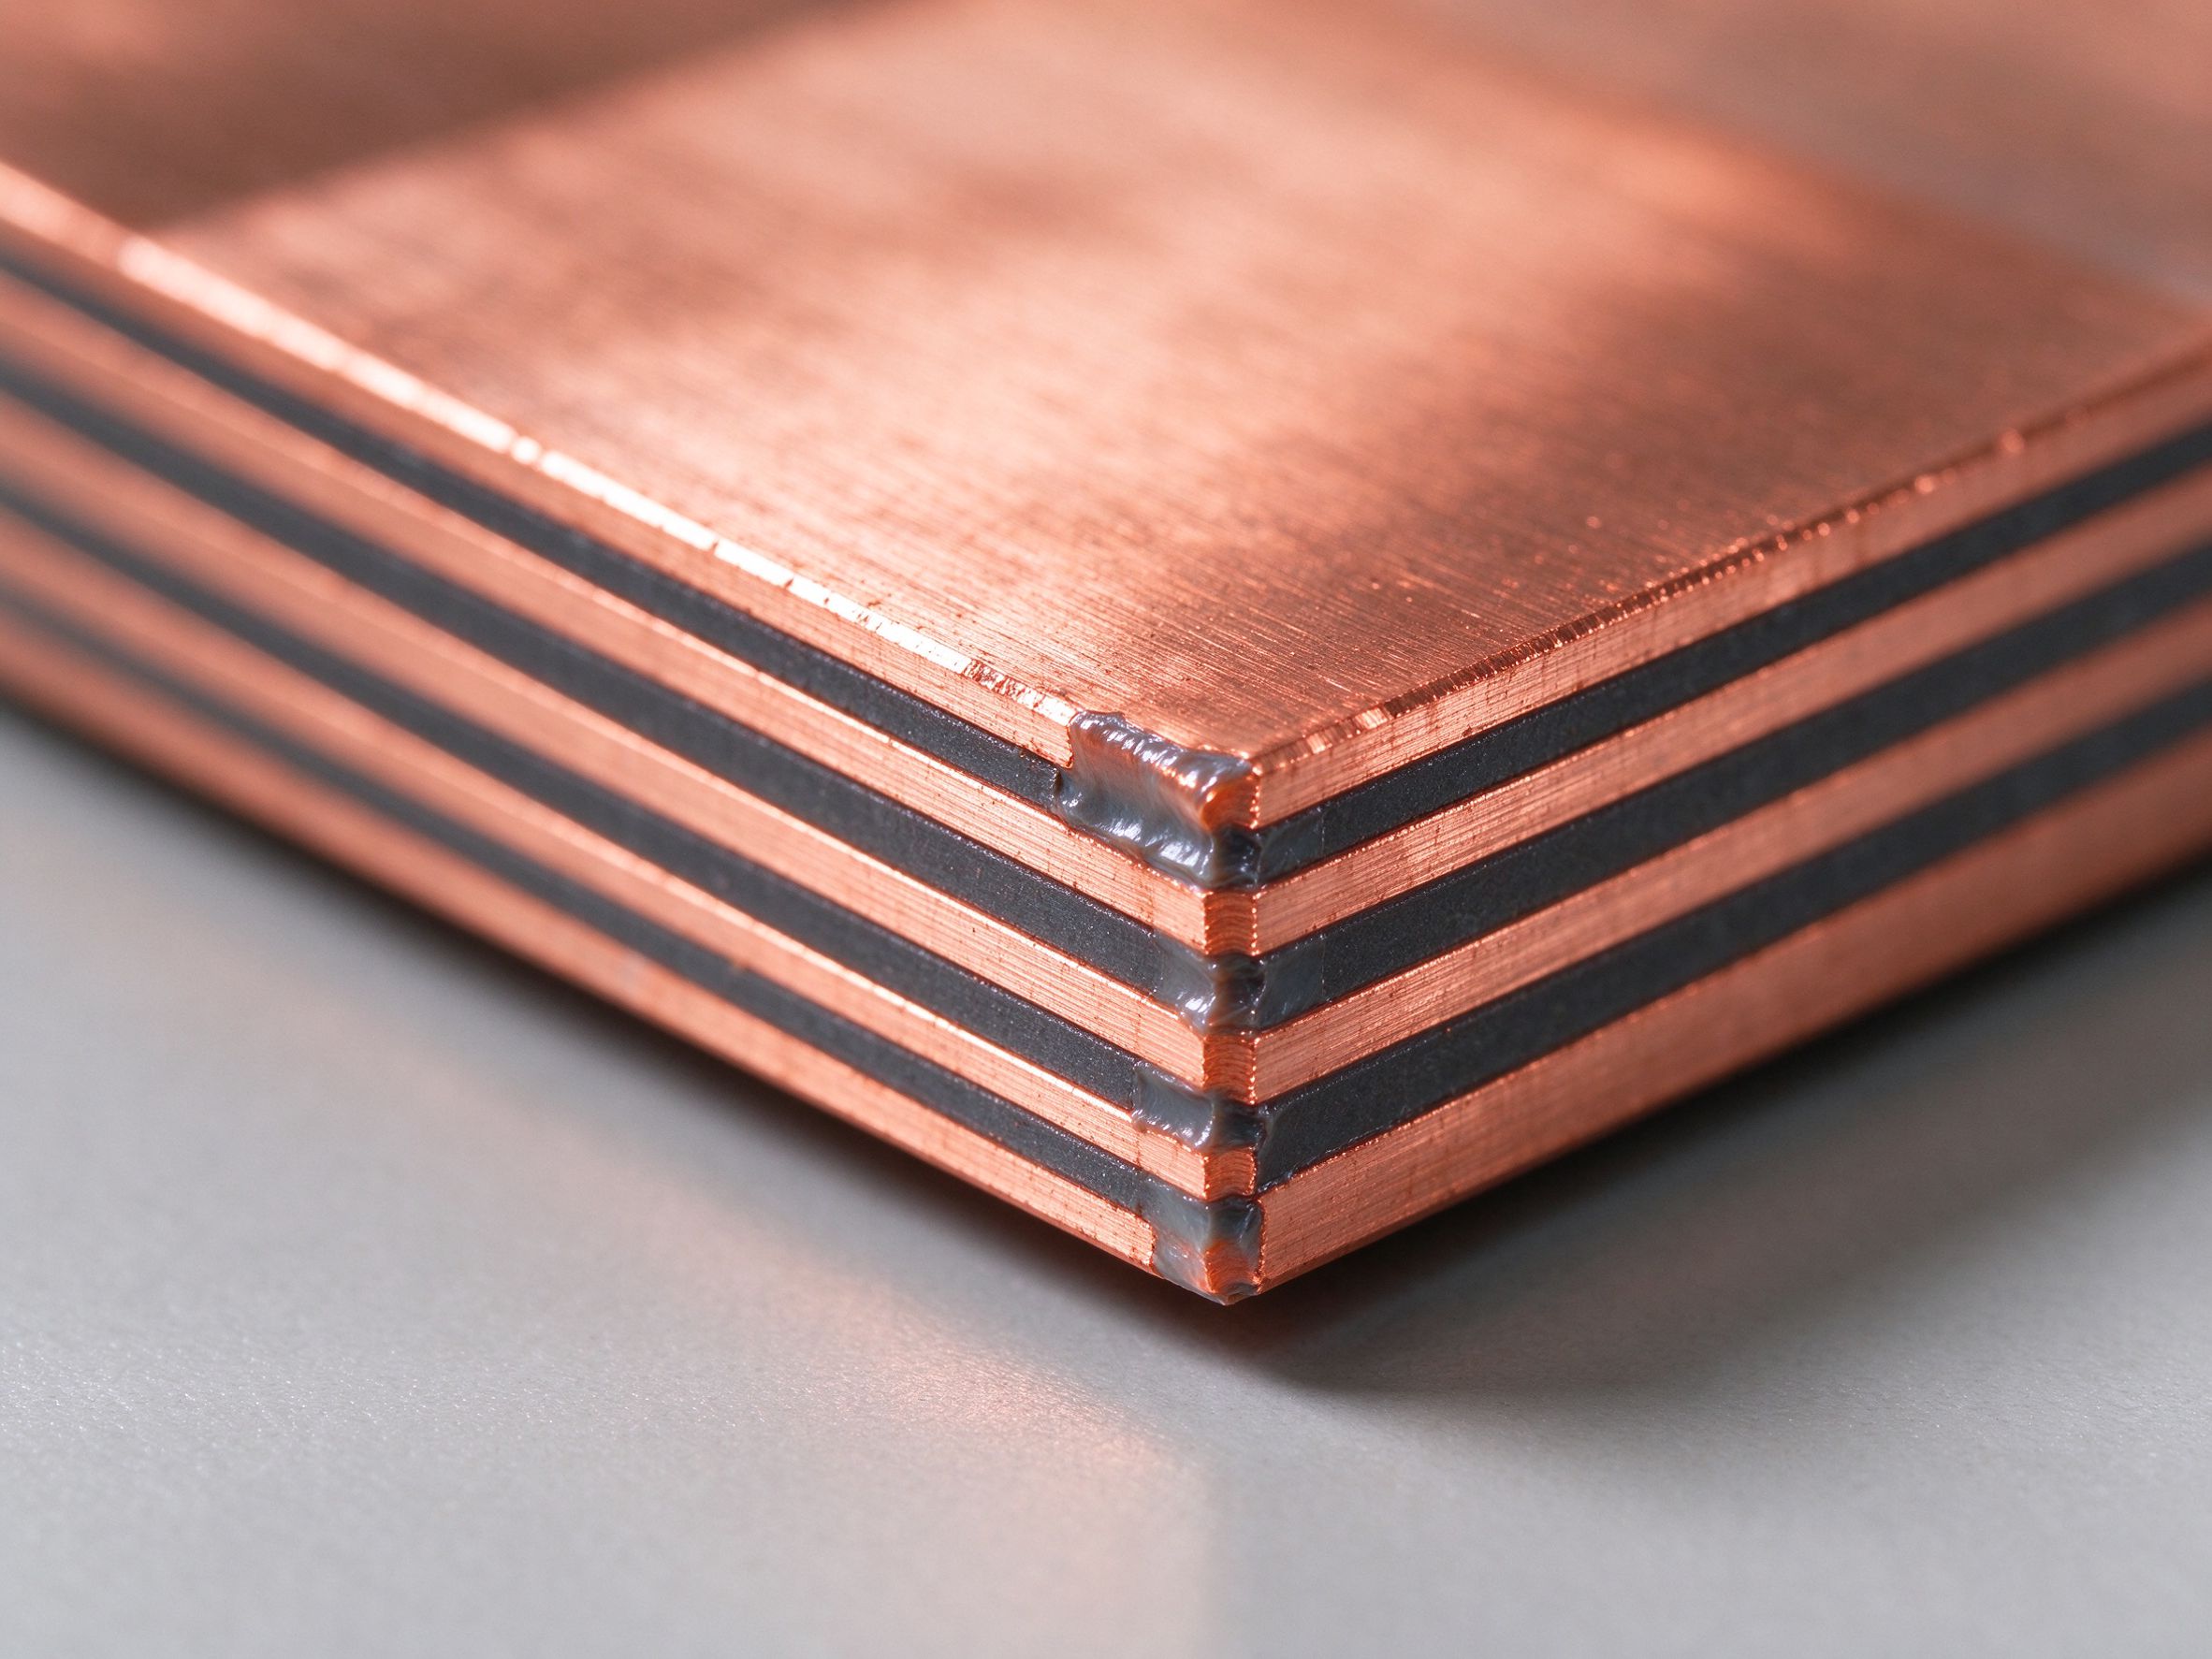
El apilado alineado se transfiere a una prensa de placa caliente. El calor y la presión activan la capa adhesiva en el dieléctrico (o curan el epoxi DLF), uniendo cada capa en un bloque rígido y sin vacíos. El tiempo de prensa, la temperatura y la presión se controlan por receta según el tipo de película y el grosor de la pieza; no hay un solo "número único" que funcione para cada construcción.
Controlar los vacíos importa. Un vacío atrapado entre el cobre y la película no es solo un defecto visual: es una bolsa de aire con una rigidez dieléctrica mucho menor que la película, y puede convertirse en un sitio de descarga parcial bajo dv/dt alto, que es por qué SHANYU usa sellado total de bordes y ciclos de prensa controlados en lugar de simple unión a mano.
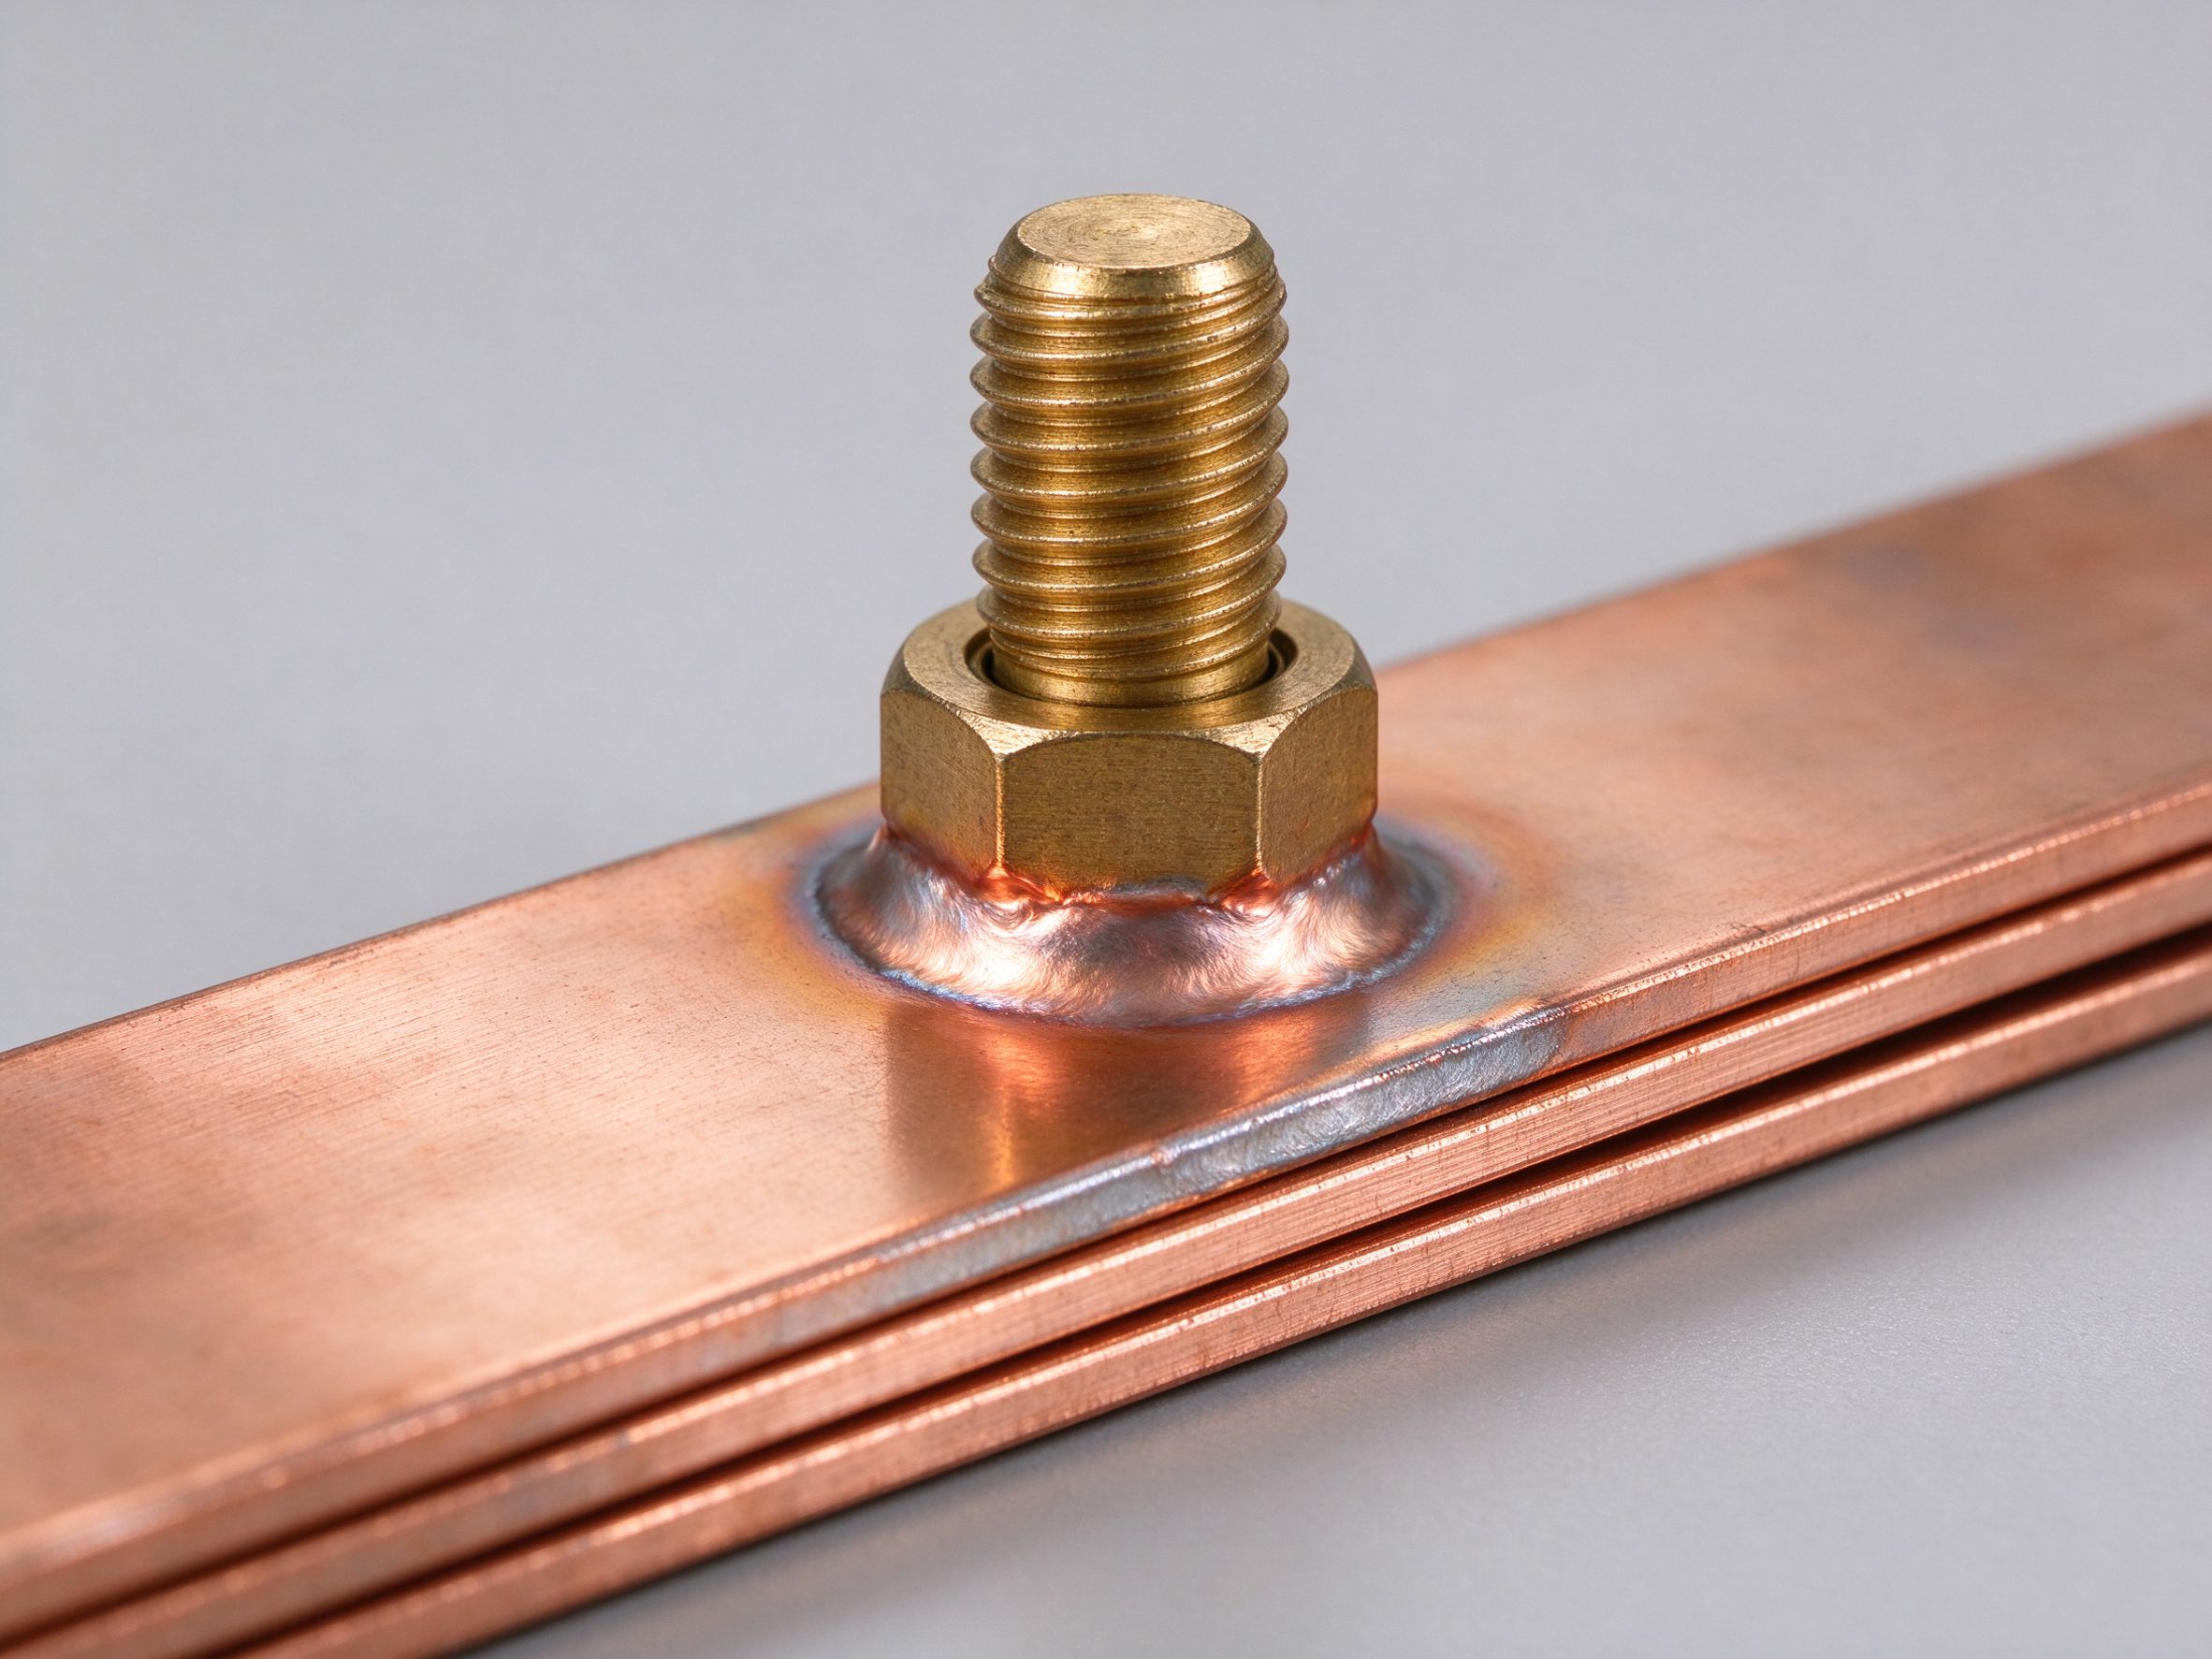
Tras el curado en prensa, el perfil exterior se recorta y cada canto expuesto recibe un cordón de sellado o una envoltura de aislamiento secundaria. Después se fija el hardware de terminal.
El par y los parámetros de soldadura se fijan por diseño de unión. Cubrimos esto en detalle en la guía de conexión de terminales. Las zonas de soldadura se mantienen fuera del área recubierta donde sea posible, porque los residuos del recubrimiento debilitan el nugget.
Una barra laminada no está terminada cuando sale de la prensa. El contorno exterior, las posiciones de los taladros y los separadores de terminal se llevan a la dimensión final en centros de recorte o mecanizado CNC, después pasa a calidad.
No anunciamos números de certificación de terceros en el sitio porque el alcance de la certificación depende del sistema final del cliente; en su lugar liberamos un informe de ensayo de fábrica con cada envío, y todo el flujo se sitúa dentro de nuestro sistema de calidad.
Fundada en 2012, SHANYUAN (Rizhao Shanyuan Electronic Components Co., Ltd.) ejecuta todo este proceso bajo un mismo techo en Wulian Street, Rizhao. Hechos comerciales prácticos que importan a los ingenieros:
Si está comparando proveedores o tratando de comprar barras laminadas para una nueva plataforma, el camino más rápido es liberar su plano y pedir una cotización de barra a medida; ejecutaremos primero una revisión DFM (véase nuestra lista de verificación DFM 2026) para que la cotización que obtenga refleje lo que realmente podemos construir, y no un marcador de posición optimista.
¿Preguntas sobre un paso específico? Contáctenos en /contact/ o escriba a busbar@shanyo.com. Para otros temas de ingeniería, navegue por el centro de recursos y la guía de diseño de barras.
Porque cada paso de esta página ocurre bajo un mismo techo en Rizhao, no entregamos una pieza a medio construir a un subcontratista entre el corte y el laminado. Eso suena como un detalle de logística, pero es lo que nos deja mantener tolerancias estrechas en la alineación de capas: un blank que va de nuestra cama láser directamente a nuestro banco de apilado no ha sido rebotado entre tres fábricas, y el registro dieléctrico a cobre permanece donde dice el plano. Es también lo que nos deja entregar muestras en 5-7 días laborables, sin esperar a un recubridor, un laminador y un ensayista cada uno con su propia cola de dos semanas. Cuando compare una cotización de barra a medida entre proveedores, pregunte si cada paso es interno o subcontratado; la respuesta normalmente explica tanto el precio como el plazo de entrega.
Cada lote que enviamos lleva un informe de ensayo de fábrica atado al número de orden de trabajo. Ese registro anota el lote de cobre usado, el rollo de película dieléctrica, la receta de prensa, la tensión hipot y la lectura de resistencia de aislamiento. Si una pregunta de campo vuelve años después, podemos trazar la pieza de vuelta a la bobina y al lote de película exactos. No publicamos números de certificación de terceros en este sitio porque el alcance de la certificación pertenece al sistema final del cliente; en su lugar damos a nuestros clientes los datos brutos de ensayo que necesitan para ejecutar su propia cualificación a nivel de sistema. Véase nuestra página de calidad para el resumen del proceso, y la página sobre nosotros para los antecedentes de la fábrica.
Una nota final para los ingenieros que reciben una muestra: la pieza de primera construcción se fabrica según el plano, y no según una suposición optimista. Si algo en el apilado necesita ajuste tras el ensayo en banco, iteramos en la ruta de corte láser, sin coste de utillaje por cambiar una dimensión, hasta que la muestra es aprobada. Una vez aprobada, ese plano se convierte en la línea base de producción, y cada lote posterior se construye al mismo apilado, receta de prensa y límites de ensayo. Ese es el significado práctico de una cadena de suministro de barra laminada repetible en SHANYUAN: una muestra en la que puede confiar, y una construcción de producción que coincide con la muestra que cualificó.
PET, Nomex y epoxi DLF son los tres dieléctricos que laminamos cada día en las barras SHAN
Read article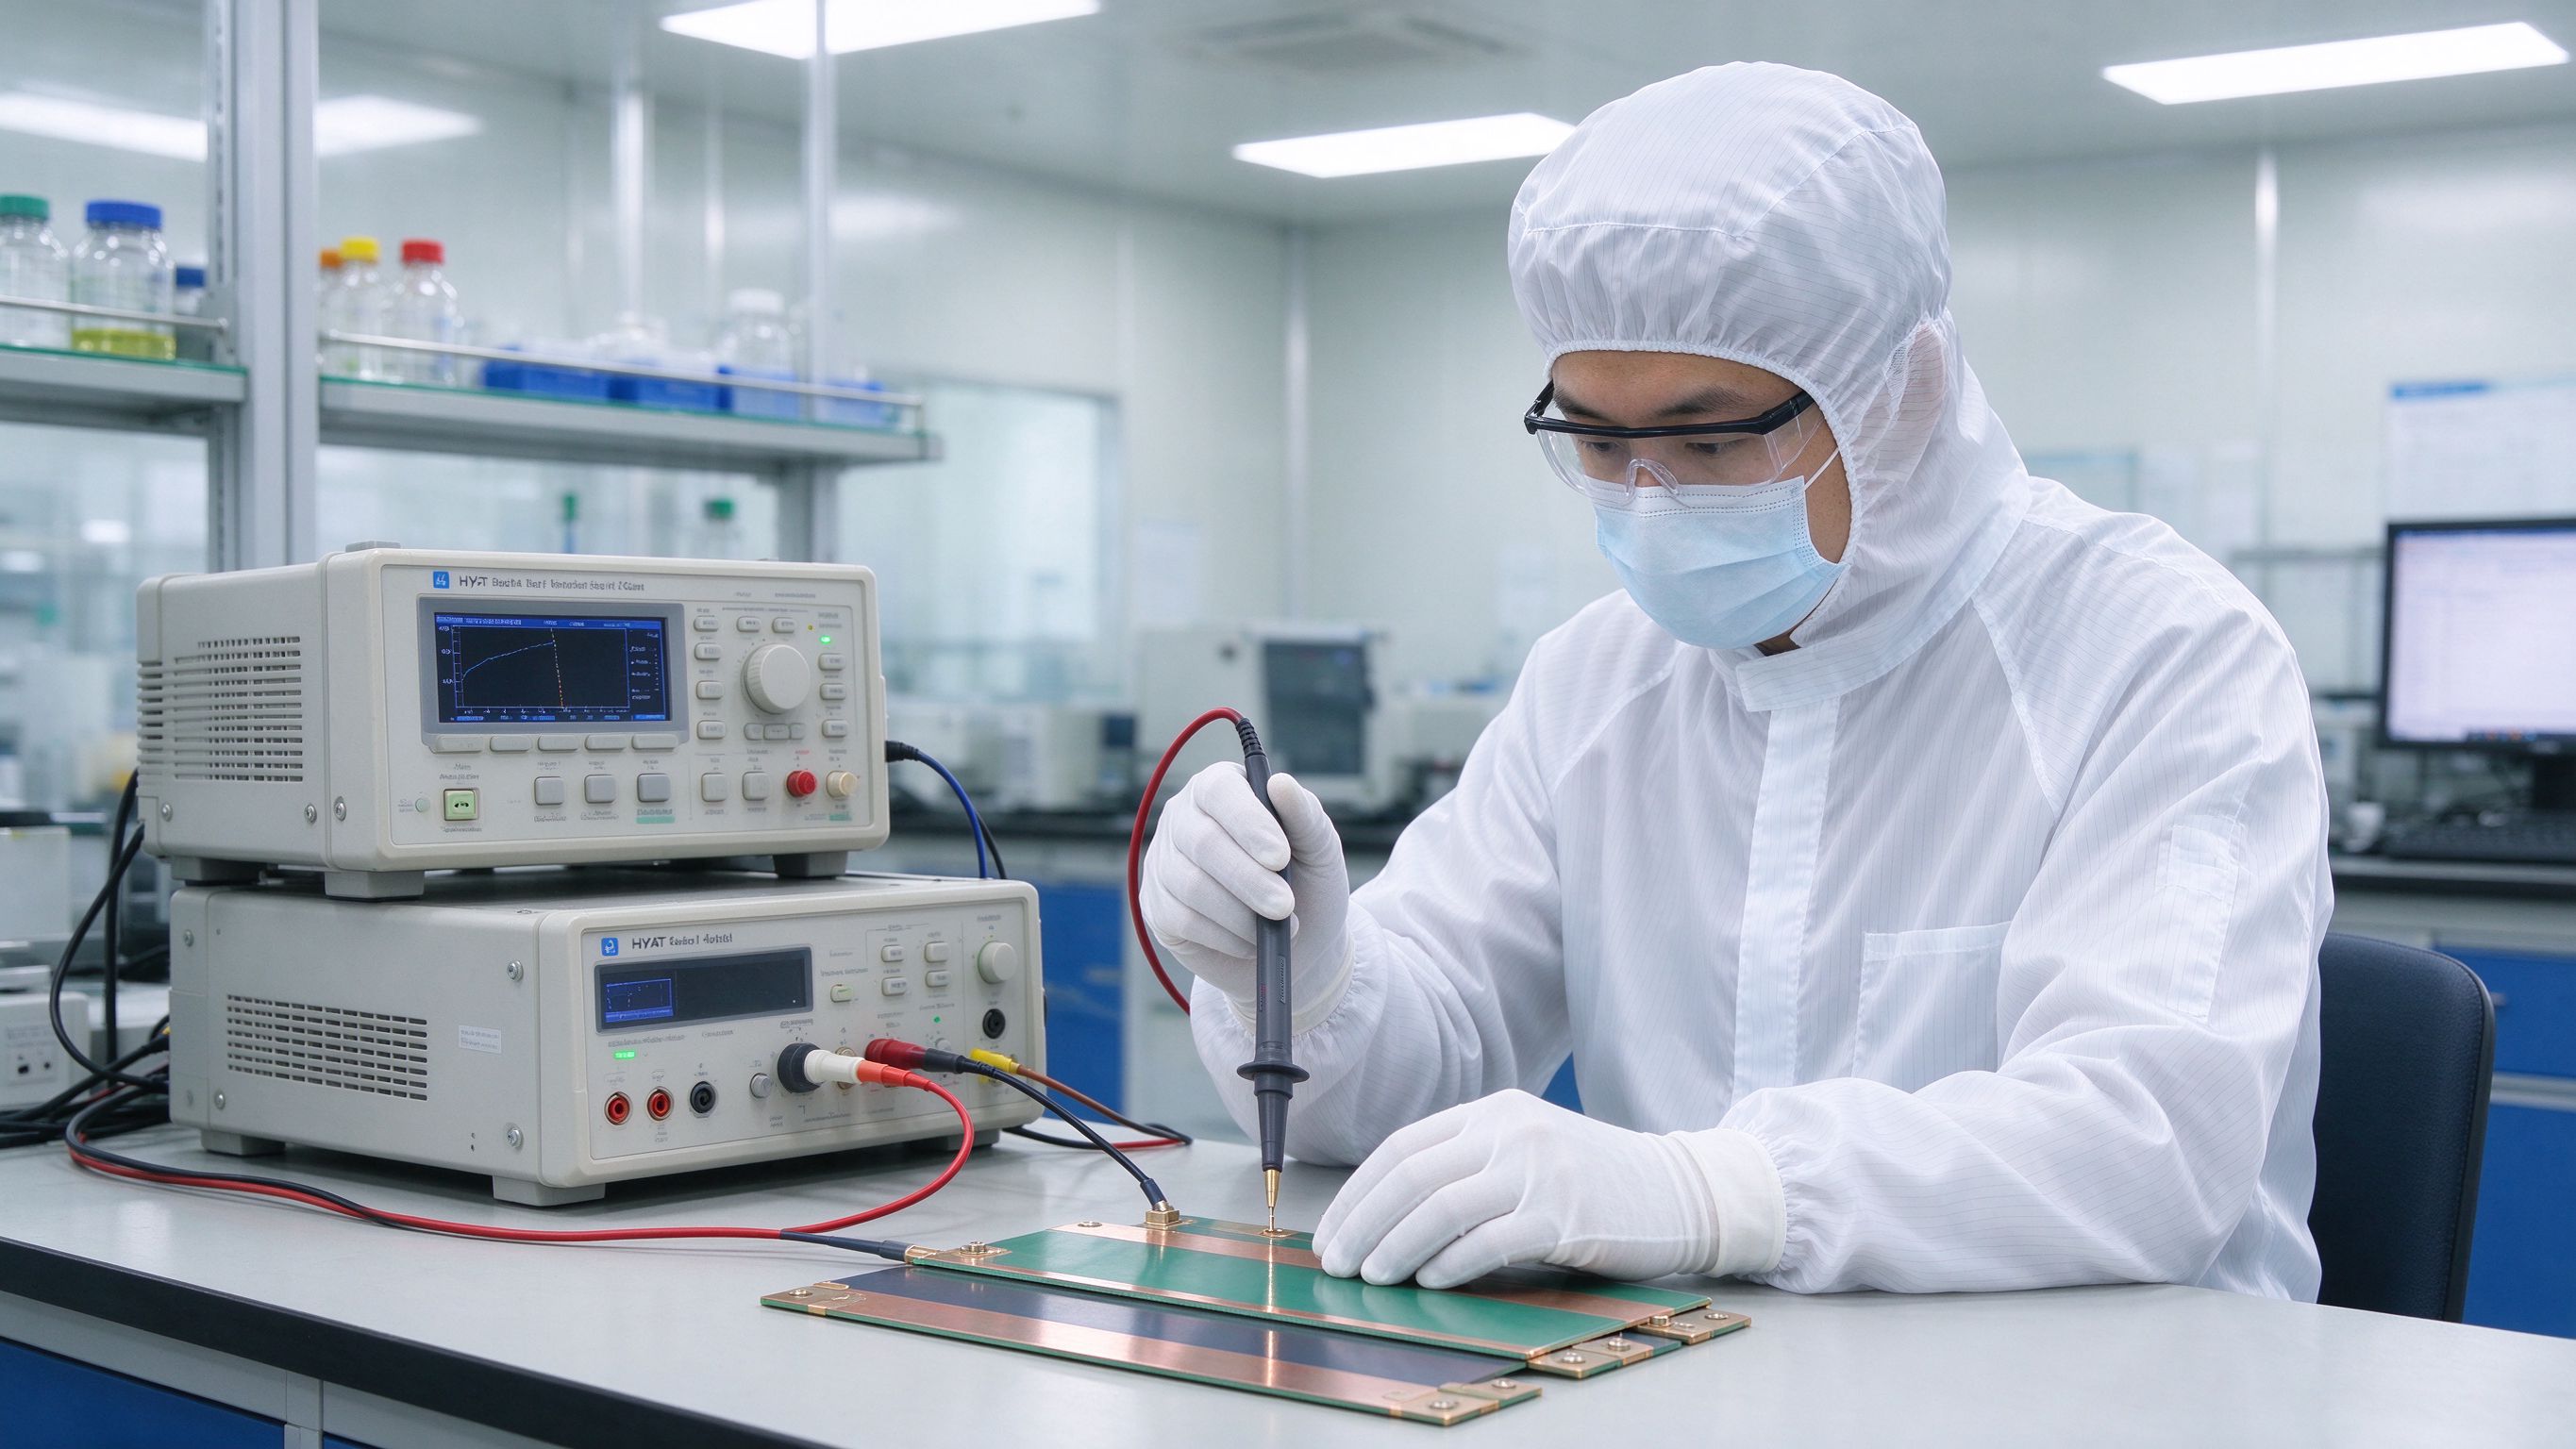
Cada hora dedicada al DFM antes de una cotización de barra a medida ahorra una semana de r
Read articleEl terminal es donde una barra laminada se encuentra con el mundo exterior. Esta guía cubr
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
