أضعف نقطة في أي تجميع قضيب توصيل هي حيث ينضم إلى شيء آخر. كل طريقة وصل — اللحام بالموجات فوق الصوتية، اللحام بالليزر، لحام النقطة بالمقاومة، الأذرع البرغية، أو تلامسات النصل — تقايض تكلفة العملية مقابل مقاومة التلامس، حرارة الإدخال، وقابلية الخدمة الميدانية، والاختيار الصحيح يتغير مع التطبيق. يقارن هذا الدليل تقنيات الوصل المستخدمة على قضبان التوصيل المصفحة بالأرقام التي تهم: مقاومة التلامس، المنطقة المتأثرة بالحرارة، سرعة العملية، وسلوك الخدمة.
أضعف نقطة في أي تجميع قضيب توصيل هي حيث ينضم إلى شيء آخر. كل طريقة وصل — اللحام بالموجات فوق الصوتية، اللحام بالليزر، لحام النقطة بالمقاومة، الأذرع البرغية، أو تلامسات النصل — تقايض تكلفة العملية مقابل مقاومة التلامس، حرارة الإدخال، وقابلية الخدمة الميدانية، والاختيار الصحيح يتغير مع التطبيق. يقارن هذا الدليل تقنيات الوصل المستخدمة على قضبان التوصيل المصفحة بالأرقام التي تهم: مقاومة التلامس، المنطقة المتأثرة بالحرارة، سرعة العملية، وسلوك الخدمة.
مقاومة قضيب التوصيل نفسها سهلة التحكم — إنها مقطع نحاس مشغول. عدم اليقين يسكن في الوصلات: لسانات الخلايا، أطراف الوحدات، قضبان عواكس، وقضبان التوزيع كلها تعتمد على وصلات يمكن أن تختلف مقاومتها برتب مقدار حسب الطريقة، تحضير السطح، والعزم. البحث المنشور على وصلات ربط بطاريات EV يحدد النطاق: مقاومة التلامس (ECR) في الوصلات درجة الإنتاج تهبط تحت 1 ملي أوم، وأحدث العمليات تصل تحت 0.01 ملي أوم، بينما يمكن لتلامسات مختبرية أو مثبتة بشكل سيئ أن تجلس أعلى بعشرات المللي أوم. كل ملي أوم إضافي عند 300 أمبير يكلف 90 ميلي واط فقد لكل ملي أوم — صغير لكل وصلة، حاسم عبر حزمة من المئات.
السبب الثاني لقرار الوصلة للتجميع هو حرارة الإدخال. خلايا البطارية حساسة للحرارة؛ طريقة الوصل التي تحقن حرارة في طرف الخلية يمكن أن تتلف كيمياء الخلية أو الختم. لذا يوازن اختيار الطريقة الأداء الكهربائي، التعرض الحراري، القوة الميكانيكية، والوصول للخدمة.
اللحام فوق الصوتي يربط بالاحتكاك والتشوه البلاستيكي بدل الذوبان. يهتزsonotrode عند 20-40 كيلوهرتز تحت ضغط تثبيت معتدل، كاسرًا أكاسيد السطح ومتيحًا تلامسًا معدنيًا حميميًا؛ لأنه لا يوجد ذوبان كتلي، تكون المنطقة المتأثرة بالحرارة ضئيلة، وهو ما يجعل العملية مثالية للأجزاء الحساسة للحرارة مثل لسانات خلايا أيون الليثيوم وأطراف المنشورية. بيانات ECR المنشورة للحام فوق الصوتي على لسانات البطارية تتراوح من نحو 0.169 ملي أوم إلى 0.005 ملي أوم حسب المادة والمعلمات.
للوصلات المتباينة — واجهة النحاس-إلى-الألومنيوم التي تهيمن على حزم البطارية — يخلق اللحام فوق الصوتي طبقة انتقال بين فلزية 1-2 ميكرومتر في أقل من ثانيتين لكل وصلة، بلا حشو، تدفق، أو مادة لاصقة. المقايضات هي: العملية تحتاج داعمًا صلبًا، أثر اللحام عريض نسبيًا، وهو استثمار آلة متخصص. في SHANYUAN، يُطبق اللحام فوق الصوتي حيث يتطلبه واجب ربط الخلايا، إلى جانب استراتيجيات الأطراف الموصوفة في دليل وصلة الطرف.
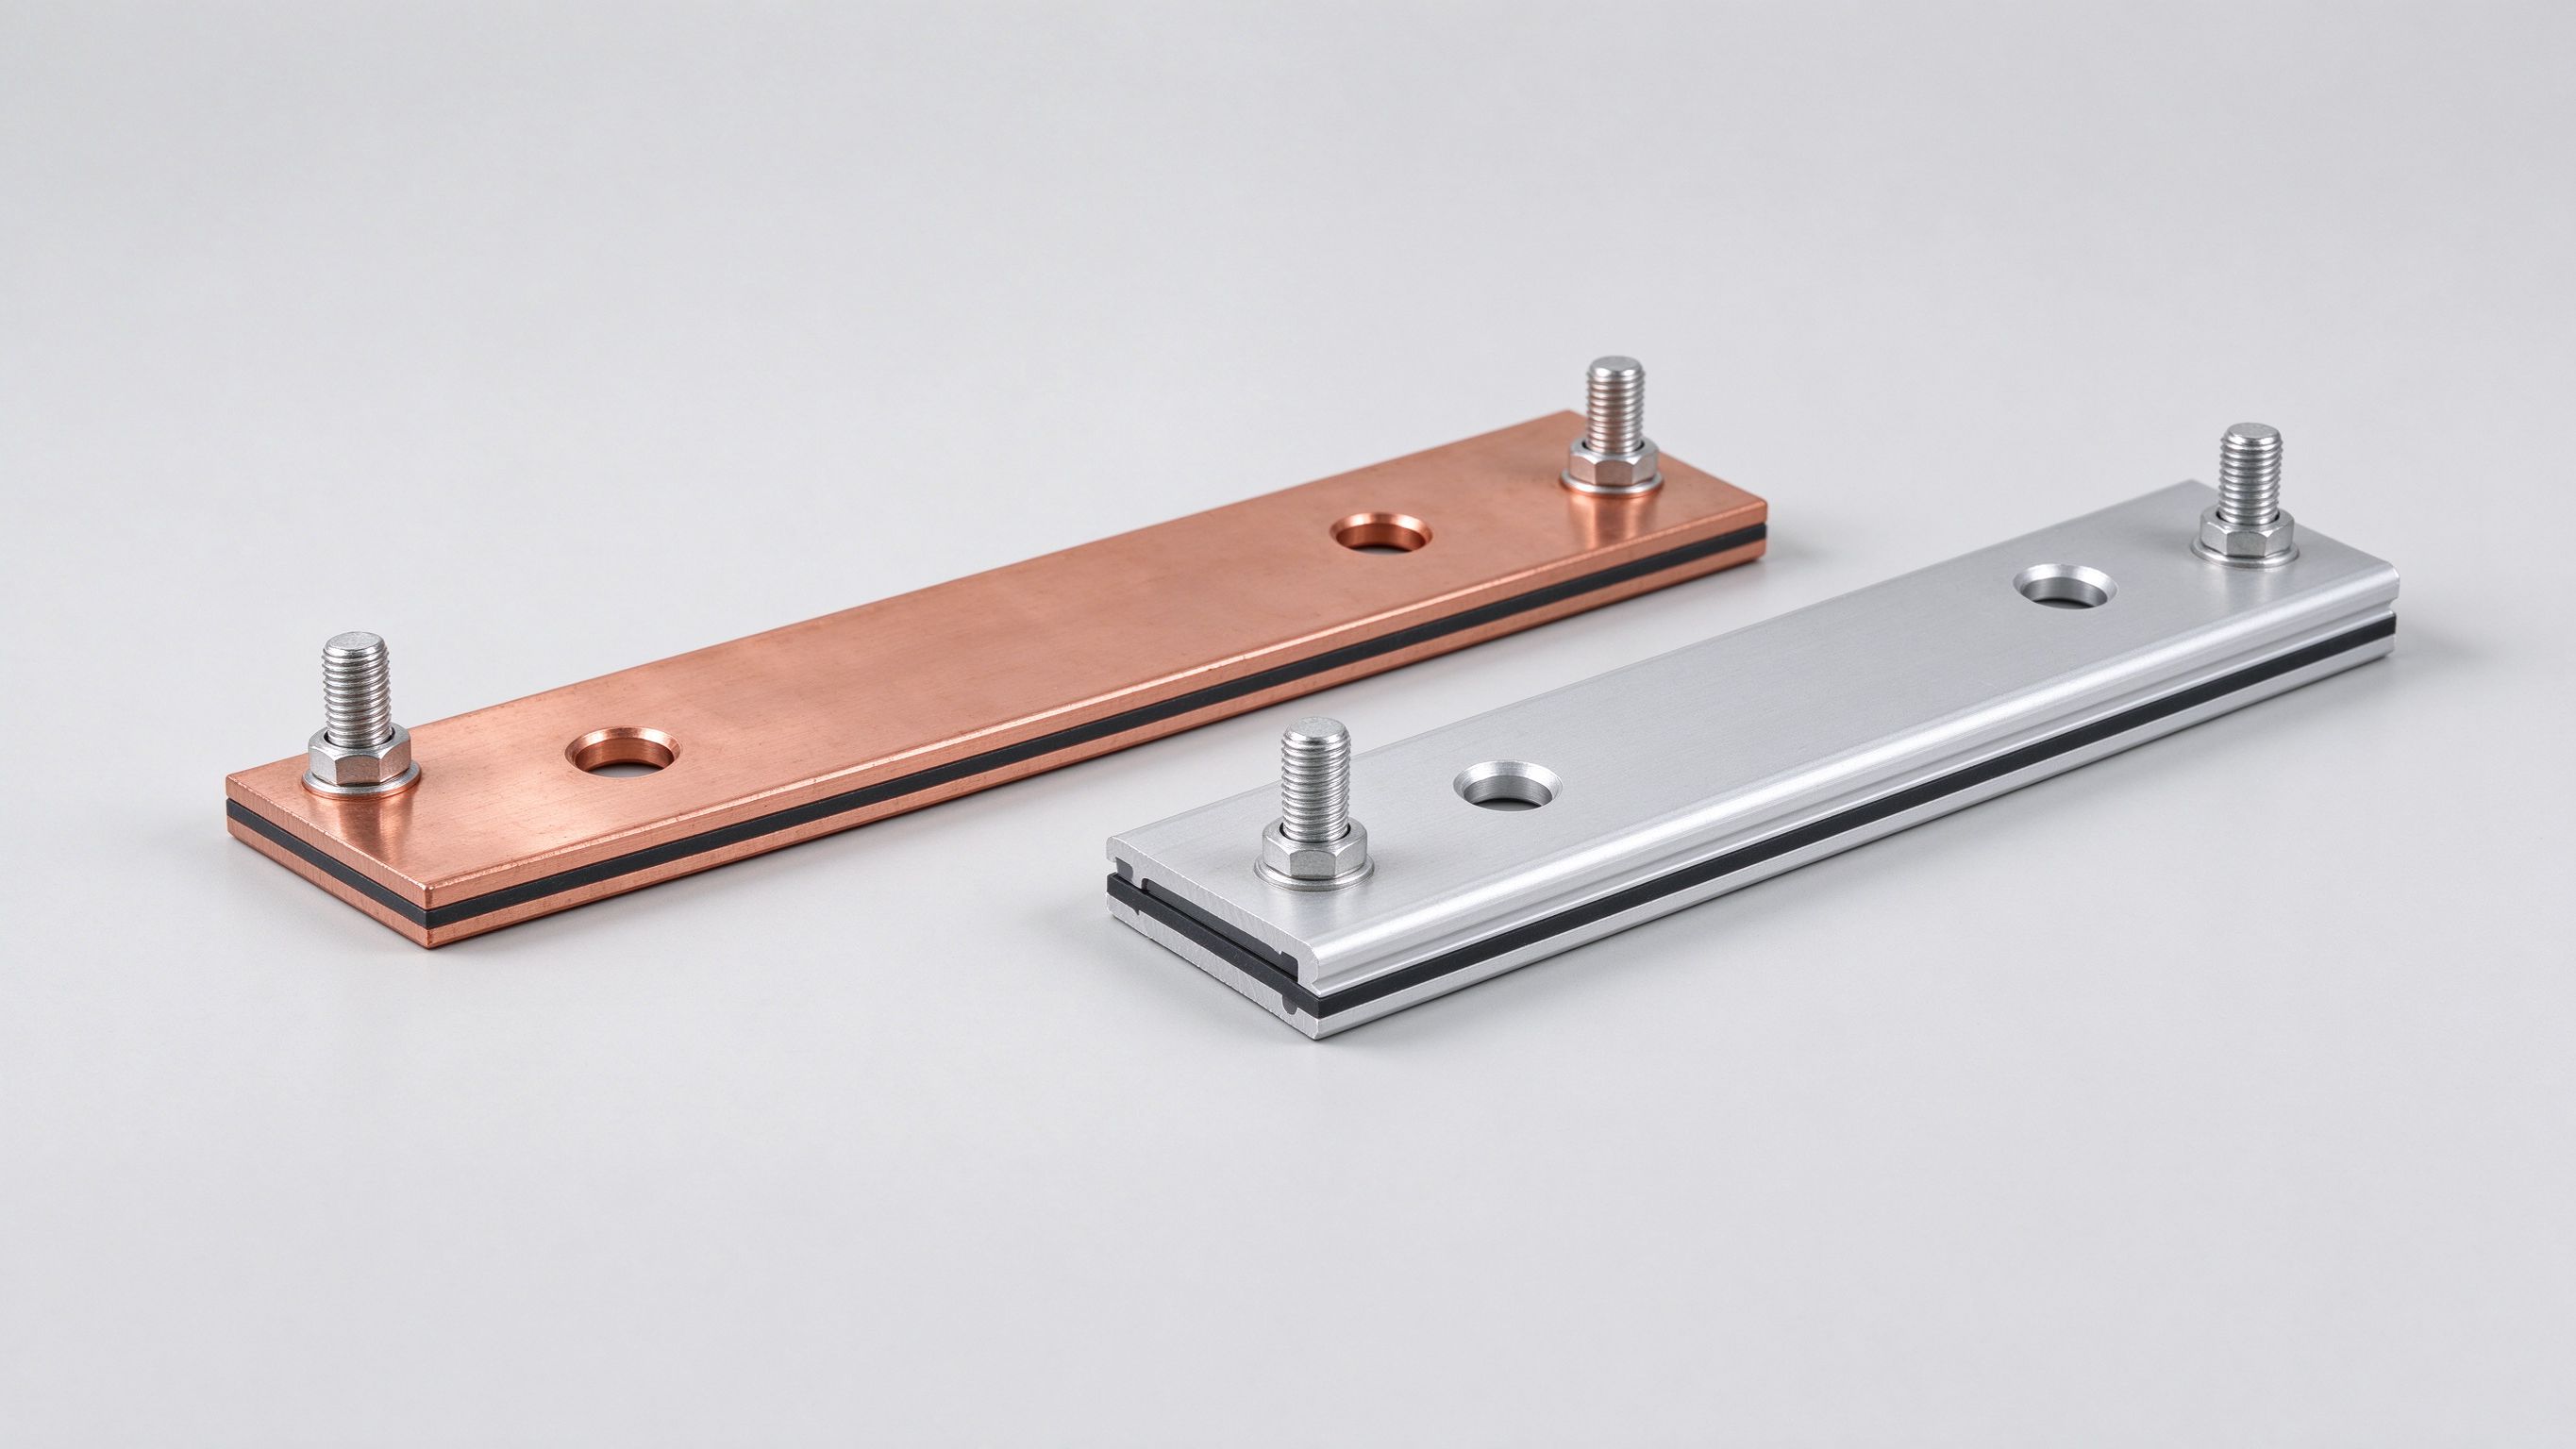
اللحام بالليزر يركز شعاعًا عالي الطاقة على الوصلة، ذائبًا ومصهورًا المواد بشكل شبه فوري، وهو ما يترك وقتًا قليلًا للأكسدة وينتج وصلات عميقة قوية قريبة من قوة المعدن الأساس. ليفات الليزر في فئة 1-6 كيلوواط عند 1070 نانومتر هي حصان العمل، مع اهتزاز الشعاع مولدًا مُكَوِّنات لحام متداخلة لاختراق متسق. انعكاسية النحاس هي التحدي الكلاسيكي — الليزر الأخضر (515 نانومتر) يحسن الامتصاص إلى نحو 65% مقابل مصادر الأشعة تحت الحمراء، ولهذا تنتشر مصادر الليزر الأخضر والأزرق في لحام قضبان النحاس.
قيم ECR المنشورة لوصلات البطارية الملحومة بالليزر تصل إلى نحو 0.130 ملي أوم، منافسة للحام فوق الصوتي، بينما يمكن أن يكون بقعة اللحام أصغر، ماتحزم خلايا أكثر إحكامًا. المقايضات هي حرارة الإدخال في القطعة (يجب إدارة بركة الذوبان لحماية الخلايا المجاورة)، وصول الوصلة للشعاع، وعمق مراقبة العملية. اللحام بالليزر هو العملية الأساسية لـ SHANYUAN لـ تجميعات قضبان التوصيل الملحومة حيث تفضله الهندسة وطاقة الإنتاج.
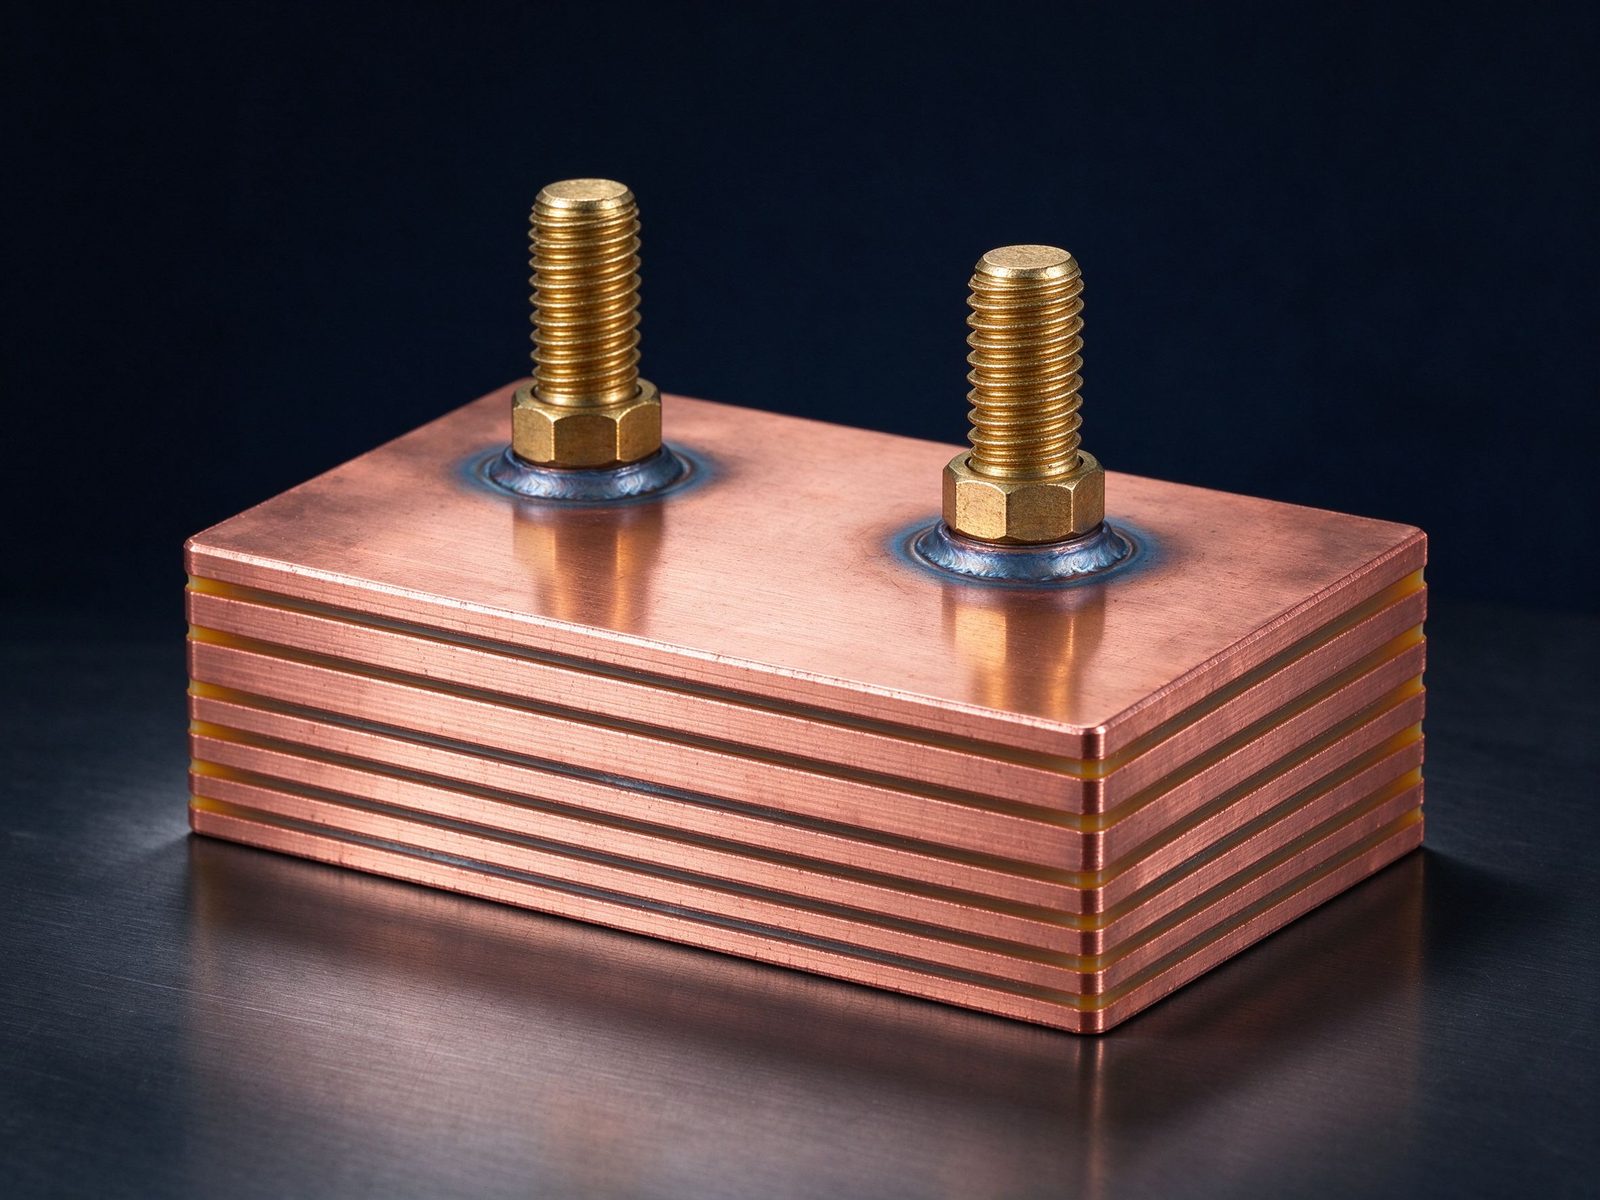
لحام النقطة بالمقاومة يطبق تيارًا عاليًا عبر الأجزاء الملامسة لإذابة الواجهة. هو سريع وبسيط، لكن البحث المنشور يلاحظ احتمالًا عاليًا للفراغات في مُكَوِّن اللحام، جاعلًا إياه أقل ملاءمة لتطبيقات عالية التيار، شحن سريع؛ قياسات ECR في الأدبيات تتراوح من 0.167 إلى 0.340 ملي أوم. لواجب قضيب التوصيل الذي يحمل 100-1000 أمبير مستمرًا، فإن نطاق المقاومة هذا يجلس على الجانب الخاطئ من الميزانية حين تتوفر طرق أفضل.
يبقى لحام النقطة بالمقاومة ذا صلة بوصلات الربط خفيفة الوزن، أقل تيارًا، وحيث تهم بساطة المعدات. لقضبان التوصيل المصفحة الحاملة للقدرة، تهيمن عمليات فوق صوتي والليزر؛ الاختيار موثق في قائمة مراجعة DFM كجزء من مراجعة استراتيجية الطرف.
وصلات الأذرع البرغية — ذراع M6/M8، وصلات صامولة-و-غسالة-نابضية شائعة على قضبان التوصيل المصفحة — تبقى الافتراضي حيث يلزم الوصول للصيانة والخدمة المعيارية. الانضباط الهندسي مختلف عن اللحام: يجب ضبط ضغط التلامس بالعزم (مع غسالات نابضية للحفاظ عليه عبر التدوير الحراري)، يجب أن تكون الأسطح مطلية لمقاومة تلامس مستقرة (القصدير معياري)، ويجب فحص الوصلة دوريًا. تظهر تلامسات مثبتة مضبوطة بشكل سيئ في بيئات البحث ECRs تصل إلى عشرات المللي أوم، ولهذا مواصفة العزم واختبار الاحتباس هما متطلبات إنتاج، لا اقتراحات.
تلامسات النصل والتوصيل (مثلًا موصلات مشبك قضيب-إلى-قضيب) تزيل متغير العزم كليًا باستخدام تلامسات محملة نابضيًا، على حساب قوة إدخال محددة وميزانية مقاومة تلامس أعلى قليلًا. الاختيار بين الذراع، النصل، واللحام هو قرار تطبيقي يغطيه بعمق ممارسة وصل قضبان التوصيل ودليل وصلة الطرف.
| الطريقة | ECR نمطي (ملي أوم) | حرارة الإدخال | الوصول للخدمة | استخدام نمطي |
|---|---|---|---|---|
| لحام فوق صوتي | 0.005 - 0.169 | ضئيلة (حالة صلبة) | لا | لسانات الخلايا، وصلات نحاس-ألومنيوم |
| لحام ليزر | ~0.130 | موضعية، قابلة للإدارة | لا | تجميعات قضبان التوصيل، إنتاجية عالية |
| نقطة مقاومة | 0.167 - 0.340 | انصهار موضعي | لا | وصلات ربط أقل تيارًا |
| ذراع برغي (معزول العزم) | 0.1 - 1+ (حسب العملية) | لا شيء | نعم (إعادة عزم) | روابط تيار مستمر قابلة للخدمة ميدانيًا |
| تلامس مشبك / نصل | محدد بقوة النابض | لا شيء | توصيل/فصل | قضبان توزيع معيارية |
القيم من بحث وصلات ربط البطارية المنشور وبيانات الموردين؛ الاختيار الصحيح خاص بالتطبيق، والمقارنة تجعل المقايضة مرئية.
حزم البطارية تمزج النحاس والألومنيوم بالتصميم — الألومنيوم لأطراف الخلايا والوزن، والنحاس للقضيب عالي التيار. الواجهة بينهما متطلبة معدنيًا: الألومنيوم يشكل الأكسيد فورًا، والمركبات بين الفلزية نحاس-ألومنيوم تنمو تحت الحرارة، لذا يجب تشكيل الوصلة باردة (فوق صوتي) أو بطاقة متحكم (ليزر) وإبقاؤها باردة في الخدمة. معلمات العملية المنشورة للربط فوق صوتي نحاس-ألومنيوم — نحو 15 ميكرومتر سعة، 20 ميجا باسكال ضغط، 1.0 ثانية مدة — تنتج طبقة انتقال 1-2 ميكرومتر موثوقة بلا حشو، ولهذا فوق صوتي هو العملية المرجعية لوصلات نحاس-ألومنيوم على مستوى الخلية.
لوصلات المتباينة على مستوى قضيب التوصيل، الطلاء هو الاستراتيجية المرافقة: طلاء نيكل أو قصدير على جانب واحد يطبع التلامس ويمنع الزحف الجلفاني. مقارنة النحاس مقابل الألومنيوم تشرح المنطق المادي وراء هذه الاختيارات.
جودة قضيب التوصيل الملحوم تُضمن في العملية، لا بالفحص وحده. هرم التحكم: معلمات عملية مقفلة لكل نوع وصلة (طاقة، قوة، وقت، سعة)؛ مراقبة في الخط (طاقة اللحام، ممانعة sonotrode، طاقة الليزر) مع تحكم إحصائي بالعملية؛ وتحقق مدمر/غير مدمر على خطة أخذ العينات — اختبارات تقشير لوصلات فوق صوتية، مقطع عرضي واختبارات شد للحام ليزر، مقاومة وأشعة سينية للأجزاء الحرجة. قياس الميكرو أوم لمقاومة الوصلة النهائية هو البوابة الكهربائية التي تلتقط معظم انحراف العملية.
نظام الجودة لدينا يوثق معلمات اللحام وبيانات التحقق لكل دفعة، ومقال عملية التصنيع يمشي عبر تسلسل الإنتاج الكامل من التكديس إلى وصل الأطراف.
القرار ملحوم-مقابل-برغي هو في الحقيقة قرار صيانة. الوصلة الملحومة دائمة: أقل مقاومة، لا سياسة عزم، لا جدول إعادة عزم، ولا وصول ميداني — وهو ما يناسب حزم البطارية، الوحدات المختومة، وأي وصلة يجب ألا تُلمس مرة أخرى. الوصلة البرغية قابلة للخدمة: يمكن استبدال الوحدة، يمكن فحص الوصلة، والوصلة تنجو من التفكيك — وهو ما يناسب قضبان التوزيع، وصلات PDU، وأي جزء من النظام بخطة صيانة. تلامسات النصل والمشبك تجلس في المنتصف: قابلة للفصل بلا أدوات لكنها تتطلب قوة إدخال محددة ولها ميزانية مقاومة أعلى قليلًا.
النمط الهجين الناشئ عبر تصاميم 2026 متعمد: لحم الوصلات الدائمة، الحرجة تياريًا (خلية-إلى-قضيب توصيل، وحدة-إلى-قضيب توصيل) وبرغ الوصلات القابلة للخدمة (رف-إلى-سلسلة، PDU، قضيب التيار المستمر الرئيسي). الحد يُحدده فلسفة الصيانة للنظام، لا الراحة. صفحة ممارسة وصل قضبان التوصيل ودليل وصلة الطرف يضعان مصفوفة القرار.
اللحام بالنحاس والنحاس الأصفر يملآن مكانًا أضيق في وصل قضبان التوصيل. اللحام بالنحاس (قصدير-رصاص أو خالٍ من الرصاص) سريع ومتسامح، لكن حد حرارة الوصلة (نحو 150-200°م) والزحف تحت التدوير الحراري يستبعدهما لمعظم وصلات حمل القدرة؛ يبقى في دور الإشارة أقل تيارًا، أقل حرارة، والتجميعات الصغيرة. اللحام بالنحاس الأصفر (حشو قائم على الفضة فوق 450°م) يخلق وصلات قوية عالية الحرارة ويُستخدم حيث يلزم وصلة كبيرة دائمة بلا رأسمال اللحام — مثلًا وصل مقاطع نحاس سميكة أو معادن متباينة — لكن حرارة الإدخال تتطلب إدارة حذرة حول المكونات الحساسة للحرارة ويمكن أن يتلف الطلاء.
القاعدة الهندسية بسيطة: لواجب قضيب التوصيل عالي التيار، فضل اللحام الحالة الصلبة أو الطاقة المتحكم؛ احفظ اللحام بالنحاس والنحاس الأصفر للتطبيقات حيث تم التحقق من ميزانية الحرارة وسلوك الزحف. نفس المنطق يظهر في إرشاد اقتران المواد مثل النحاس مقابل الألومنيوم.
البوابة الكهربائية لكل قضيب توصيل موصول هي قياس الميكرو أوم: مقياس ميكرو أوم رباعي الأسلاك يطبق تيارًا محددًا (عادةً فئة 10 أمبير) ويقاس انخفاض المللي فولت عبر الوصلة، منتجًا مقاومة التلامس بالميكرو أوم. تُحدد قيم القبول لكل نوع وصلة وفئة تيار — قد تُقبل وصلة فوق صوتية على مستوى الخلية تحت بضع مئات الميكرو أوم، وصلة وصلة تيار مستمر برغية تحت قيمة محددة مع تطبيق العزم. القياس يلتقط انحراف العملية قبل أن يصبح فشلًا ميدانيًا، وهو رخيص بما يكفي لتشغيله كبوابة روتينية.
التحقق المرافق هو حراريًا: تحت التيار المصنف، يجب أن تبقى زيادة حرارة الوصلة داخل ميزانية التصميم، والوصلة التي تعمل ساخنة عند القبول لن تعمل إلا أحرار في الخدمة. معًا، يشكل قياسا المقاومة والحرارة بوابتي القبول اللتين توثقهما SHANYUAN لكل دفعة في نظام الجودة — نفس الدليل الذي يجب أن يطلبه المشترون في تدقيق التأهيل.
بهذه القائمة، يمكن للمشتري مقارنة قدرة الوصل موضوعيًا وتجنب فخ تقييم الموردين على السعر لكل لحام وحده.
في الإنتاج المتسلسل، الوصل هو محطة في تدفق، لا عملية معزولة. خط قضيب التوصيل المصفح النمطي يعمل: فحص وارد للمادة (شهادات سبيكة النحاس، شهادات العازل) → قص وختم → تنظيف وطلاء (إذا قصدير أو نيكل) → تصفيح (ربط العازل تحت حرارة وضغط متحكمين) → وصل الطرف (لحام، إرفاق ذراع، أو لحام نصل) → اختبار (هاي بوت، مقاومة، أبعاد، وعينة PD/حرارية) → تعبئة ووسم قابلية التتبع. محطة الوصل هي حيث تتركز معظم مخاطر العملية، ولهذا معلمات اللحام مقفلة لكل نوع وصلة ومراقبة إحصائيًا.
عرض الخط يفسر ثلاث حقائق يلاقيها المشترون. أولًا، قدرة الوصل مدمجة في استثمار الخط: محطات فوق صوتي وليزر إضافة إلى معدات التحقق هي رأسمال، لا نفقات عامة. ثانيًا، فترات التنفيذ تُحددها أبطأ محطة متحقق منها، لا إنتاجية الختم. ثالثًا، ادعاءات الجودة تحيا أو تموت على بيانات الوصل — ولهذا مقال عملية التصنيع وتوثيق نظام الجودة هما نقطتا البداية الصحيحتان لتقييم المورد.
| التطبيق | الوصلة النمطية | السبب |
|---|---|---|
| لسان الخلية إلى وصل الربط | لحام فوق صوتي | حالة صلبة، حرارة ضئيلة، قادر على نحاس-ألومنيوم |
| قضيب وحدة إلى الأطراف | لحام ليزر أو ذراع | إنتاجية + قوة، أو وصول للخدمة |
| وصلة تيار مستمر لعاكس إلى الأجهزة | لحام ليزر / ضغط | محاثة منخفضة، مقاومة منخفضة، تخطيط محكم |
| توزيع رف/سلسلة | برغي مع غسالات نابضية | خدمة ميدانية، سياسة إعادة عزم |
| قضيب التيار المستمر الرئيسي (حاوية) | برغي أو لحام (حسب السياسة) | أعلى تيار؛ فلسفة الصيانة تقرر |
الخريطة هي نقطة بداية، لا كتاب قواعد — الاختيار النهائي يتبع الجهد، التيار، الحرارة، ومتطلبات الصيانة، باستخدام منطق القرار في ممارسة وصل قضبان التوصيل ودليل وصلة الطرف.
تقنية الوصل ليست ثابتة، وثلاثة تطورات تستحق المراقبة في 2026. أولًا، مصادر الليزر الأخضر والأزرق تنضج للنحاس: الطول الموجي الأخضر 515 نانومتر يحسن الامتصاص إلى نحو 65% مقابل الأشعة تحت الحمراء، ماتحيز لحام نحاس أسرع وأكثر اتساقًا برذاذ أقل — ذو صلة مباشرة بإنتاج قضبان التوصيل وربط الخلايا. ثانيًا، عمليات هجينة ناشئة — ربط فوق صوتي مسبق يتبعه تعزيز ليزر، أو تسخين مسبق مقاومة قبل انصهار ليزر — لدمج مزايا وصل الحالة الصلبة والانصهار. ثالثًا، المراقبة في العملية تصبح أذكى: طاقة اللحام، التواقيع الصوتية، والتصوير الحراري تغذي نماذج جودة لحظية ترفع علم الانحراف قبل أن يصبح عيبًا.
للمشترين، الانعكاس العملي هو فحص خارطة طريق عملية المورد أثناء التأهيل: المورد الذي يستثمر في قدرة الليزر الأخضر والمراقبة في الخط يتموضع للبرامج أعلى إنتاجية، أعلى موثوقية القادمة مع منصات 800 فولت والشحن ميجاواط. تطوير عملية SHANYUAN يتبع هذه الخارطة، ومقال عملية التصنيع يصف معمارية الخط التي تستضيف هذه القدرات.
اللحام فوق الصوتي يصل إلى 0.005-0.169 ملي أوم في بيانات وصل البطارية المنشورة، مع اللحام بالليزر نحو 0.130 ملي أوم — كلاهما أقل بكثير من تلامسات برغية مضبوطة بشكل سيئ.
إنه حالة صلبة (بلا ذوبان)، لذا تكون حرارة الإدخال والمنطقة المتأثرة بالحرارة ضئيلة، حاميًا الخلايا الحساسة للحرارة.
حين يلزم الخدمة الميدانية والاستبدال المعياري — لكن مواصفة العزم، الغسالات النابضية، وإعادة العزم الدورية إلزامية لإبقاء مقاومة التلامس مستقرة.
نعم — اللحام فوق الصوتي يخلق طبقة بين فلزية متحكم 1-2 ميكرومتر؛ اللحام بالليزر بمصادر خضراء هو البديل السريع، والطلاء يعالج الاهتمامات الجلفانية.
تابع بـ اختبار العزل للتجميع النهائي، الإدارة الحرارية لمظروف التشغيل، ومقال سوق اليوم للسياق التجاري.
قرار الوصل هو حيث تُصنع الموثوقية فعلًا: اختيار العملية، التحكم بالمعلمات، قياس التحقق، وفلسفة الصيانة معًا تحدد ما إذا كان التجميع يسلم تياره المصنف لعقود. المشتري المسلح بأرقام المقاومة، خريطة العملية، وقائمة فحص المورد يمكنه مقارنة العروض على أساس الجدارة الهندسية لا السعر وحده.
مهما كانت العملية، منطق القبول هو نفسه: حدد أهداف الوصلة الكهربائية والميكانيكية، أقفل معلمات العملية، قِس كل وصلة حرجة، ووثق الدليل. الوصل المنجز بهذه الطريقة ليس تفصيلًا تصنيعيًا — بل هو أساس موثوقية التجميع.
من لسانات الخلايا إلى قضيب الحاوية، انضباط الوصل واحد: اعرف ميزانية المقاومة، تحكم بالعملية، قِس الوصلة، ووثق الدليل. الموردون الذين يعيشون بهذا الانضباط يقدمون حجة الموثوقية بالأرقام، والمشترون الذين يطلبون الأرقام يتخذون قرارات تصمد في الميدان.
عمليًا، الاختيار بين وصل فوق صوتي، ليزر، مقاومة، وبرغي يُحسم بأربعة أسئلة: كم تيارًا، كم حرارة يمكن أن تمتصها القطعة، هل يجب أن تكون الوصلة قابلة للخدمة، وما الدليل الذي يتطلبه البرنامج. الإجابة بصدق على تلك الأسئلة الأربعة — قبل الأدوات، قبل الإطلاق المتسلسل — هي فن وصل قضبان التوصيل كاملاً.
ينتقل MCS من التجربة إلى نطاق الأساطيل في 2026: شحن 1 ميجاواط+ عند 1250 فولت وحتى 3000 أمب
Read article
ترى BloombergNEF 158-188 جيجاواط من تخزين الطاقة الجديد في 2026. منصات PCS تتسلق من قضبان
Read article
يضع عدد من المتوقعين سوق قضبان التوصيل المصفحة قرب 1.0-1.06 مليار دولار في 2026، مع قطاع E
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
