Lun–Vie 9:00–18:00 · Hora de China (UTC+8) · Shandong, China
Quality & Testing

Built, Inspected and Documented

Laminated busbar quality is determined long before the first electrical test — it is built into the layup, the lamination window and the terminal welding.

Manufacturing Process

Eight controlled steps from copper sheet to tested part

Material PreparationCopper (C11000) or aluminum inspected for thickness tolerance
Punching & Laser CuttingConductor profiles, holes and windows cut to drawing
Surface FinishingTin plating for corrosion resistance and joint solderability
Dielectric LayupPET, Nomex or epoxy films by voltage class
LaminationHeat and pressure held to recipe; dielectric thickness in tolerance
Edge SealingExposed dielectric layers cannot creep or arc
Terminal AssemblyStuds, blade tabs and fused links welded in position
CNC Trim & InspectionFinal dimensional verification against the released drawing
Materiales entrantes

Qué entra en el apilado

MaterialStandard options
ConductorsC11000 copper as standard; aluminum available on request
DielectricsPET, Nomex and epoxy (DLF) films, selected by voltage class and operating temperature
PlatingTin finish for corrosion protection and joint solderability
13+Años desde 2012
1–6+Capas conductoras
~1000 ACorriente nominal
1 dayRespuesta técnica
Pruebas e inspección

Cada lote de producción verificado antes del empaque

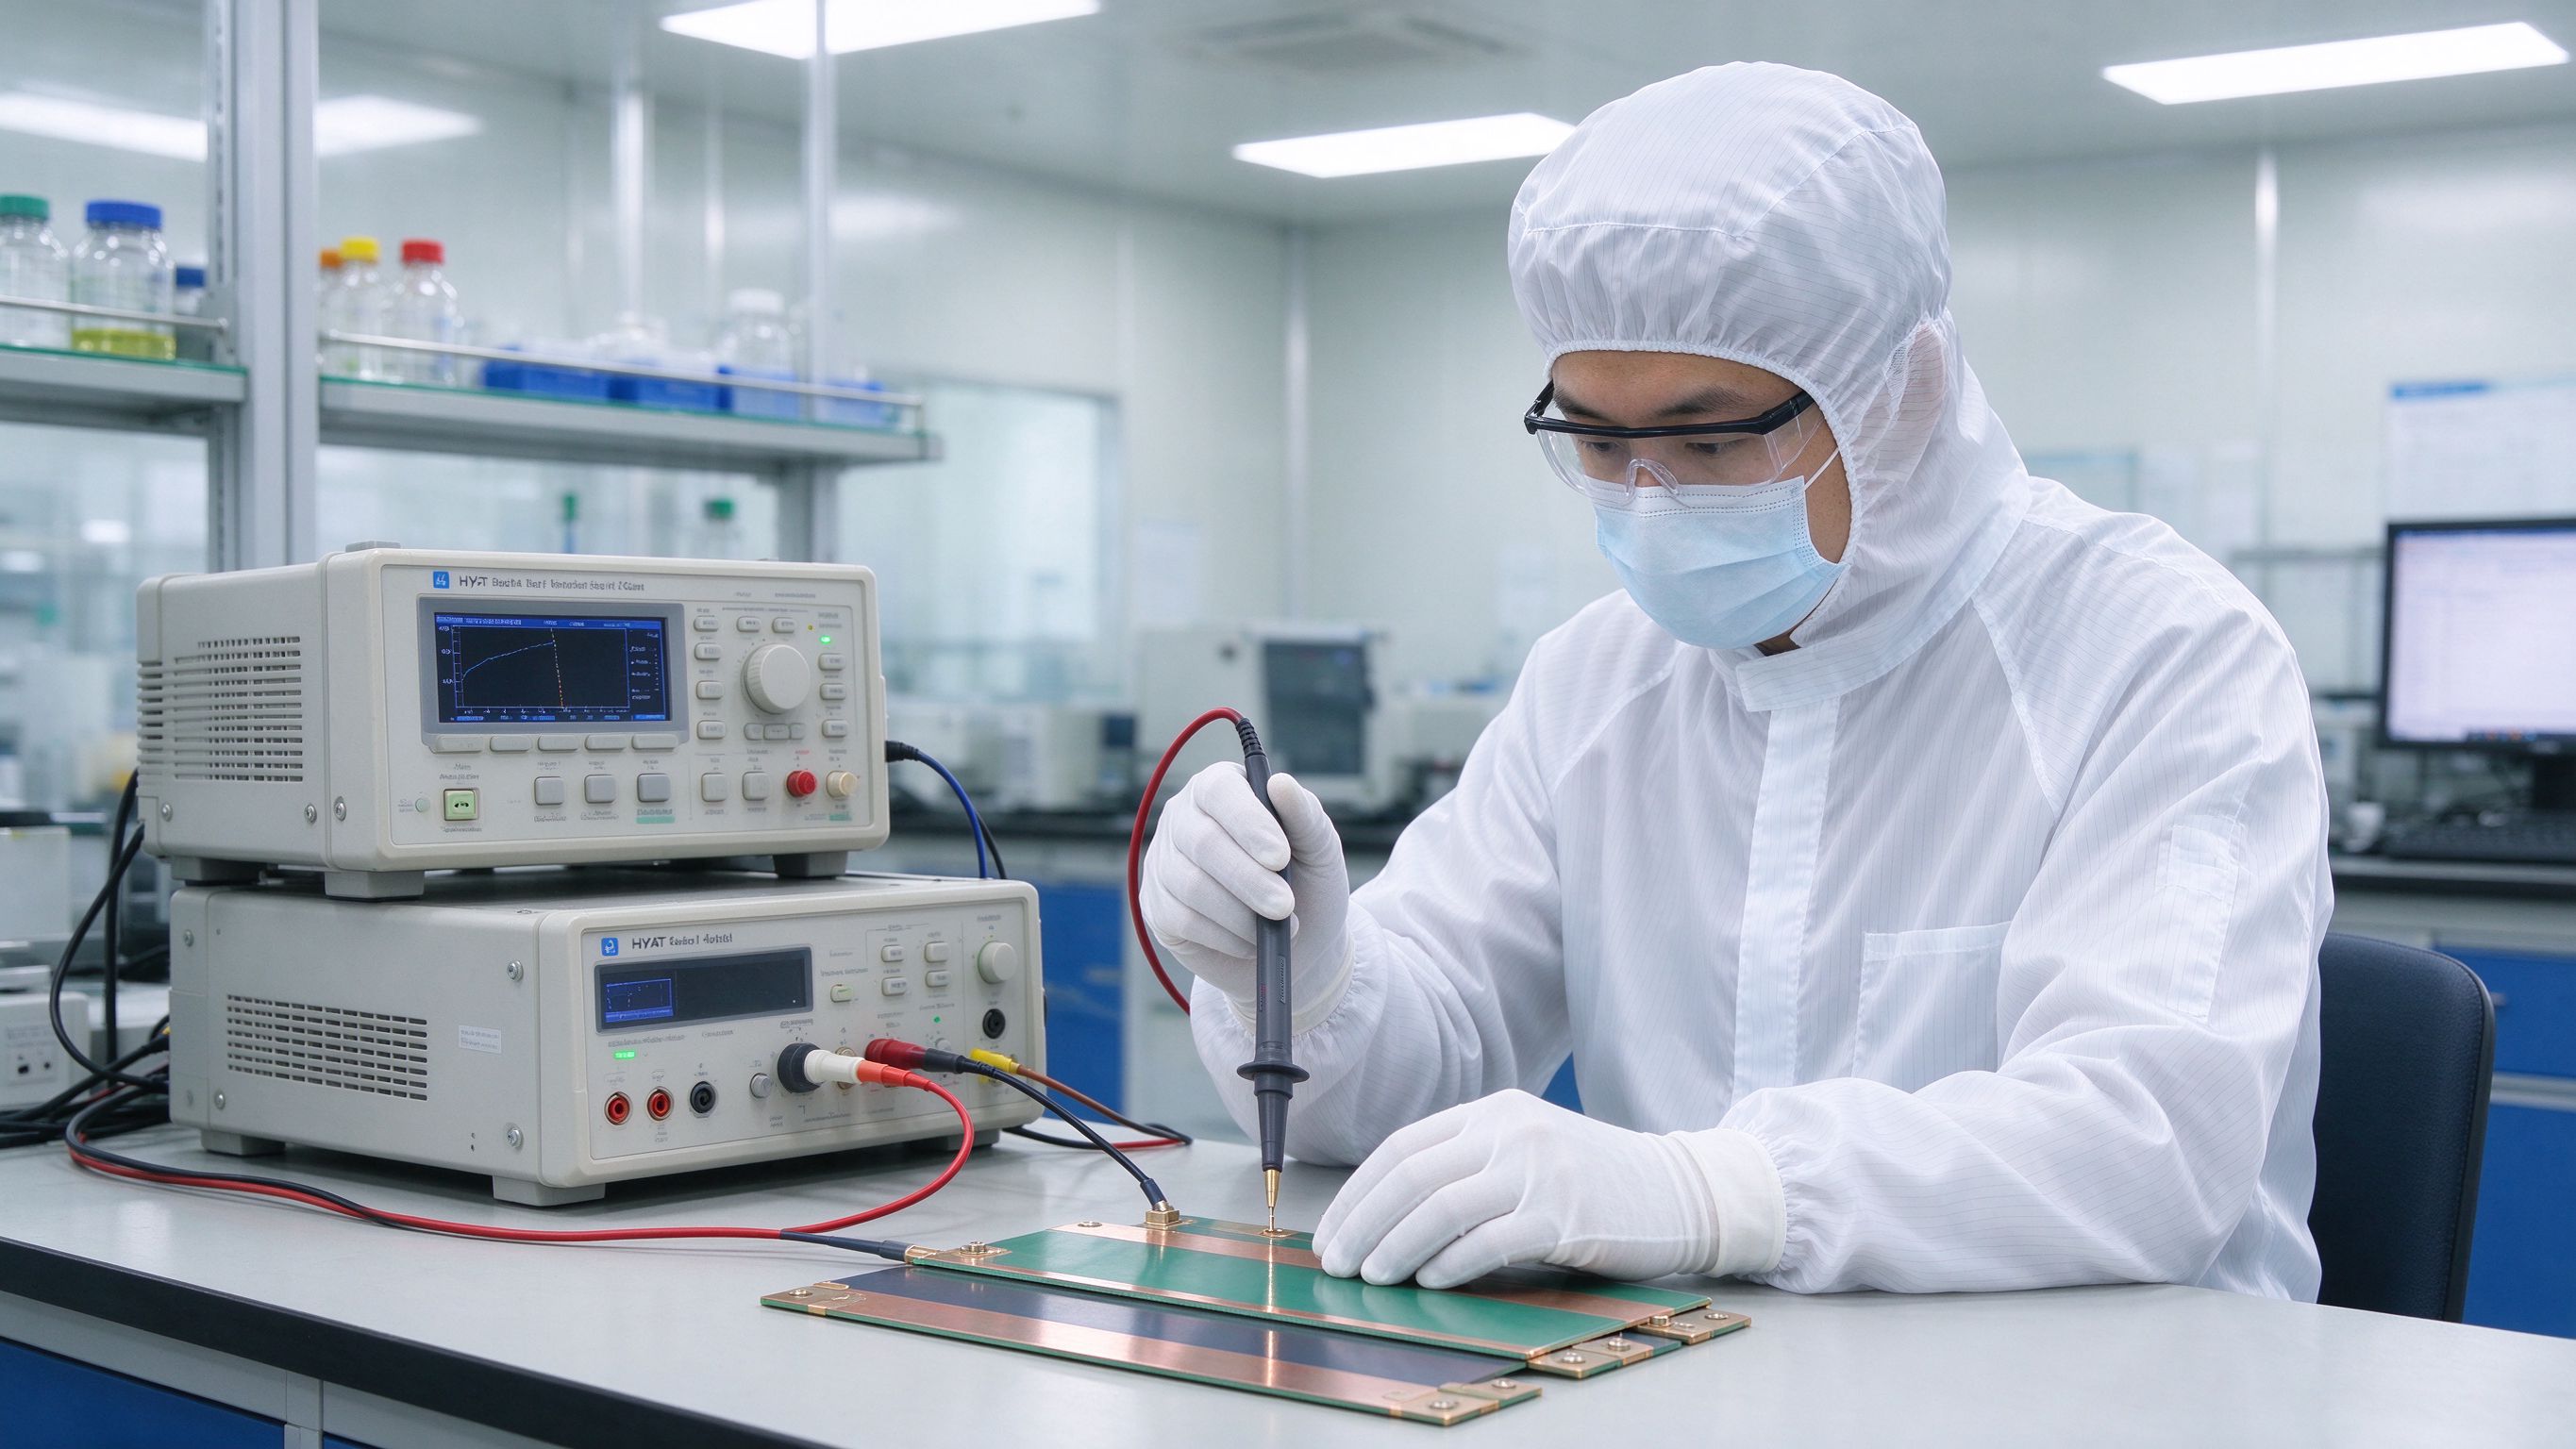
Dielectric Withstand (Hipot)

Per customer specification and applicable standard.

Insulation Resistance

Measured on sampled parts per lot.

Dimensional Inspection

Terminal positions, hole sizes and envelope vs drawing.

Visual Inspection

Plating coverage, edge sealing and weld quality.

Continuity Check

Electrical verification of each conductor path.

Documentación

Registros que puede auditar

Los registros dimensionales y eléctricos se mantienen por lote de producción y pueden entregarse con su envío a pedido.
  • Batch test records per production lot
  • Certificates of Conformance (CoC) on request
  • PPAP-style documentation aligned at quotation
  • Test records aligned with your quality system
Inspection and test bench
Diseño para fabricabilidad

Detectado a tiempo, corregido barato

Antes de cortar cualquier utillaje, nuestros ingenieros hacen una revisión DFM de su plano: capas, rutas de corriente, separación de terminales, distancias de borde y holguras dieléctricas. Detectar una distancia de borde ajustada o una zona de soldadura pequeña en esta etapa es mucho más barato que descubrirlo en producción.

01

Layer count

Stack-up validated against voltage class and current.

02

Current paths

Cross-sections checked against continuous and peak current.

03

Terminal spacing

Pitch and weld zones matched to mating hardware.

04

Edge distances

Creepage and dielectric clearances verified before tooling.

Standards Our Customers Reference: How They Shape the Design

Our in-house QC process — hipot, insulation resistance, dimensional, visual and continuity checks on every lot — is the internal half of quality. The external half is the standards landscape our customers design to, and it is worth being explicit about which standards apply to power-interconnect parts and how they show up in the drawings we build to.

POWER DISTRIBUTION
UL 1977

Component assemblies used in power distribution, including high-current connectors.

CANADIAN COUNTERPART
CSA C22.2 No. 182.3

Sits alongside UL 1977 on recognized connectorized power-distribution assemblies.

FLAMMABILITY
UL 94 V-0

Routine expectation for insulator housings and dielectric systems on shipped parts.

ENVIRONMENTAL
RoHS / REACH

Baseline on shipped product; halogen-free constructions available where the spec calls for it.

Application-level standards: SAE J1772 · EV charging couplersOpen-rack platform specs · in-rack busbar interfaces — these set the current-interruption, arcing and cycle-life tests the interconnect must pass.
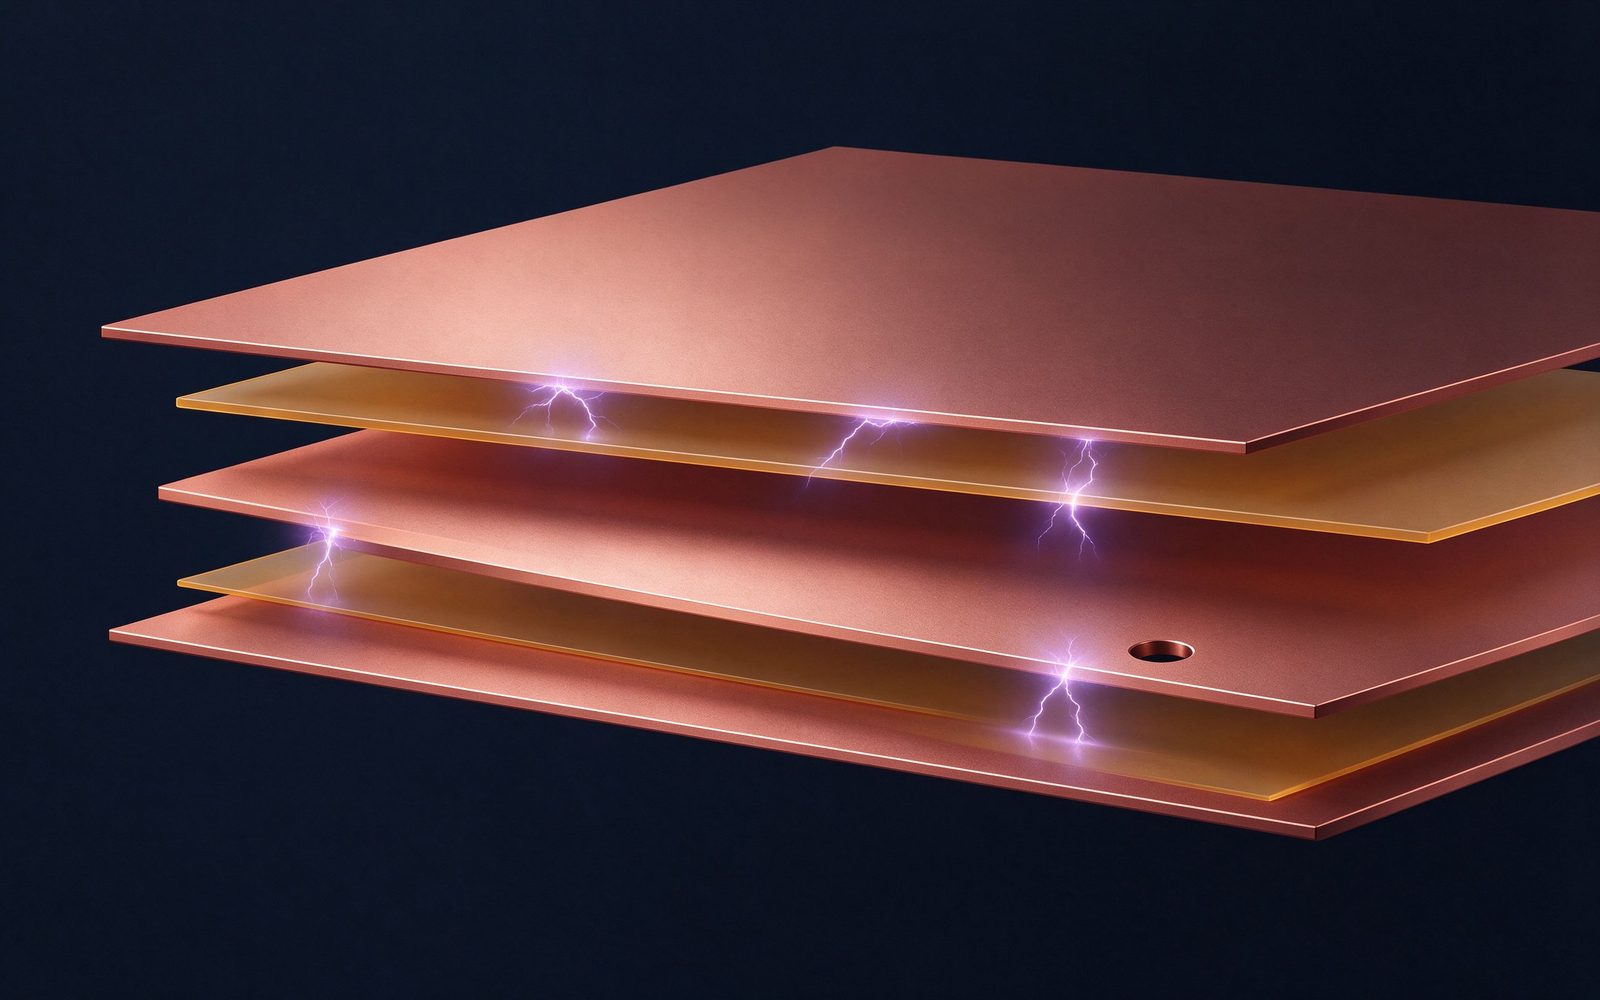
Partial discharge cutaway of a laminated busbar edge seal

What this means for a laminated busbar

  • Creepage & clearance follow the voltage class implied by the referenced standard.
  • Edge sealing & dielectric selection are driven by the partial-discharge expectations of the test specification.
  • Terminals & contact lands are sized against the standard’s temperature-rise and hot-swap requirements.

We do not hold aerospace or defense qualifications ourselves — and we do not claim to — but customers in those programs routinely flow down their own standards and special-process requirements to the parts we build.

These standards are frequently referenced by our customers. We build to the drawing and test specification provided, and every released batch ships with its own hipot, insulation-resistance and continuity records.

Two technical references explain the physics behind the tests we run:

Compromisos de calidad

Documentado, lote por lote

La calidad se integra en el apilado, la ventana de laminado y la soldadura de terminales, y luego se verifica y registra.

Revisión DFM antes del utillajeControl de calidad interno por lote de producciónRegistros de ensayo por lote, previa peticiónDocumentación tipo CoC / PPAP
Recursos de ingeniería

Profundizar

Guía de diseño de barras laminadas

Construcción, selección dieléctrica y fundamentos de capacidad.

Leer la guía de diseño

Gráfico de ampacidad

Corrientes nominales de cobre con derating.

Ver el gráfico de cobre

Barra vs cable

Dónde gana el laminado – y dónde no.

Comparar barra vs cable

Documented, batch by batch.

Dimensional and electrical test records per lot — CoC and PPAP-style documentation aligned at quotation.

FAQ

Preguntas frecuentes

Respuestas directas del equipo de ingeniería.

¿Qué ensayos se realizan sobre los lotes de producción?
Los ensayos siguen la especificación acordada en la congelación del diseño: rigidez dieléctrica (hipot), resistencia de aislamiento, inspección dimensional, inspección visual del estañado y del sellado de bordes, y verificación de continuidad por trayectoria conductora.
¿Pueden aportar documentación para nuestro sistema de calidad?
Los registros de ensayo dimensionales y eléctricos se conservan por lote. Si su sistema de calidad exige CoC, formatos específicos o documentación tipo PPAP, indíquelo en la fase de cotización y ajustamos la documentación a sus requisitos.
¿Fabrican prototipos de serie corta antes de la producción?
Sí. Los proyectos a medida siguen habitualmente este flujo: revisión de especificación, DFM, cotización, fabricación de muestra para verificación de ajuste y eléctrica, y después producción con utillaje, con control de calidad documentado por lote.
¿Qué formatos de plano aceptan?
Aceptamos archivos PDF, DXF y STEP, además de fotos de piezas existentes. Los planos 2D con cotas y tolerancias bastan para cotizar; un modelo 3D acelera la revisión DFM y la preparación del utillaje.
¿Ofrecen garantía sobre sus barras?
Sí. Las piezas están cubiertas frente a defectos de material y de fabricación durante el periodo de garantía acordado en el contrato de compra. Las piezas no conformes se reelaboran o se sustituyen, y el análisis de fallos se comparte previa petición.
¿Dan servicio de embalaje y envío internacional?
Sí. Las piezas se embalan con protección de bordes, película antiestática y cajas de exportación según sus requisitos de manipulación, y se envían por mar o por aire. Los documentos comerciales (factura, lista de embalaje, registros de ensayo) se acompañan en cada envío.

Need test records with your shipment?

Tell us at quotation stage — we align CoCs, PPAP-style documentation and test records with your quality system.
