La mayoría de las auditorías a proveedores de busbar las lleva a cabo un comprador con un checklist y dos horas. Ese tiempo basta para encontrar lo que importa, siempre que el checklist pida evidencia y no impresiones. Los doce puntos que siguen son los que separan de forma recurrente a un proveedor que puede mantener un proceso de uno que solo puede pasar una muestra.
La mayoría de las auditorías a proveedores de busbar las lleva a cabo un comprador con un checklist y dos horas. Ese tiempo basta para encontrar lo que importa, siempre que el checklist pida evidencia y no impresiones. Los doce puntos que siguen son los que separan de forma recurrente a un proveedor que puede mantener un proceso de uno que solo puede pasar una muestra.
Los busbars son objetos sencillos fabricados por un proceso con muchos pasos ocultos: verificación del cobre de entrada, alivio de tensiones, estampación de precisión, laminación de película bajo presión y temperatura, mecanizado de terminales, plating, ensayo eléctrico y encapsulación. El objeto tiene el mismo aspecto se hayan omitido o no dos de esos pasos.
Ese es el argumento a favor de la auditoría. Una muestra puede ser perfecta mientras el proceso es incapaz de repetirla, porque la muestra se fabricó con cuidado y la tirada de producción no lo hará. Una auditoría mira la capacidad: instrumentos calibrados, parámetros documentados, material trazable y un responsable para cada paso.
También le protege comercialmente. Si un defecto aparece ocho meses después, el registro de la auditoría es la diferencia entre una investigación conjunta y una discusión. Las auditorías son baratas comparadas con una retirada de producto, y son la única forma fiable de contrastar las afirmaciones del catálogo sobre la «inspección al 100 por ciento».
Empiece en la zona de recepción. Cada entrega de cobre debe llevar un número de colada, un certificado de laminador que indique calidad y temple, y un registro de entrada que vincule el certificado con un emplazamiento de almacenamiento. Pida seguir un número de colada desde la estantería hasta un conjunto terminado. Si la cadena se rompe en cualquier punto, el proveedor tampoco podrá responder a una solicitud de trazabilidad de un cliente.
A continuación compruebe qué ocurre con el certificado. Un hallazgo frecuente es una carpeta de certificados de laminador sin vínculo alguno con los lotes de producción: la trazabilidad existe solo sobre el papel. Una mejor práctica es un documento de seguimiento de lote que lleve el número de colada a través de la estampación, la laminación y el ensayo.
Mire también cómo se verifica la conductividad. Un proveedor que depende por completo del certificado de laminador no tiene defensa frente a una sustitución de calidad. Una medición de conductividad interna, aunque sea un simple medidor de corrientes de Foucault con registros de calibración, es un control significativo. La lógica de selección de calidad se expone en nuestra guía de selección de calidad del cobre.
La lamination es donde se crean la mayoría de los defectos ocultos. Pida los parámetros de prensa —temperatura, presión, tiempo de mantenimiento— y si se registran por lote o se fijan una vez y se olvidan. Mire el almacenamiento de la película: el PET y el Nomex son higroscópicos, y un rollo guardado en un taller abierto no laminará del mismo modo que uno guardado en un armario seco.
Comprueve la existencia de voids y delaminación sobre una muestra cortada, y pregunte cómo los detecta el proveedor en producción. La inspección visual tras la laminación es lo normal; el ensayo de partial discharge es mejor y más raro.
El plating es el segundo proceso oculto. Pida el espesor en micrómetros, el método de medición (la fluorescencia de rayos X es la norma) y la secuencia de limpieza previa al plating. Una línea de plating que se salta un paso de activación adecuado pasará una comprobación de espesor y fallará un ensayo de soldabilidad o corrosión seis meses después. El proceso se describe en detalle en nuestra guía del proceso de electroplateado.
Confirme que la especificación de plating está escrita en el plano, no acordada verbalmente. «Estaño estándar» no es una especificación, y la inspección de entrada no puede verificar una promesa.
Un proveedor de busbar no necesita un laboratorio completo de alta tensión, pero sí una capacidad de ensayo definida e instrumentos calibrados. Pregunte qué se ensaya en cada unidad —continuidad, hipot, resistencia de aislamiento, dimensional— y qué se ensaya solo en la primera pieza.
Pida a continuación el registro de calibración. Cada equipo de hipot, microhmetro, calibre y llave dinamométrica debe tener una fecha de calibración y un certificado trazable a una norma nacional. Los instrumentos sin calibrar son la fuente más común de un falso aprobar.
Si se declara el ensayo de partial discharge, pida el nivel de ruido de fondo y la calibración del detector. Un ensayo de PD realizado en un taller con ruido eléctrico puede pasar por alto un defecto de 10 pC por completo mientras emite un informe limpio.
Para barras laminadas de alta tensión, el propio banco de ensayo es un elemento de cualificación: el blindaje, la puesta a tierra y la disposición de filtros deciden si la medición significa algo. Nuestra nota sobre ensayo de partial discharge describe la configuración que empleamos.
Los fallos de encuentro suelen ser fallos de torque. Pregunte si las llaves dinamométricas están calibradas, si el valor especificado está escrito en la instrucción de trabajo, y si el valor se verifica tras el ensamblaje y no durante él. Una marca de torque aplicada antes de que el fijador se asiente es decoración.
Para barras laminadas con espárragos, compruebe que el espárrago está soldado o remachado al conductor, no simplemente prensado, y pida los datos del ensayo de arrancamiento. Un espárrago que gira bajo el torque pasará una revisión visual y fallará en campo. La mecánica completa se desarrolla en nuestra guía de diseño de encuentros atornillados.
El embalaje importa más de lo que parece. El cobre es pesado y blando; una caja sin protección de bordes llega con terminales doblados y plating rayado, lo que se convierte en un rechazo de entrada que ninguna de las partes puede explicar. Pida la especificación de embalaje y mire una caja ya enviada, no un plano de una caja.
La documentación es donde se ganan las auditorías. Pida el procedimiento de control de planos, el historial de revisiones, y un ejemplo práctico de un cambio: quién lo aprueba, quién informa al cliente, y qué ocurre con la evidencia de verificación.
La pregunta más potente en una auditoría es: «Enséñeme los tres últimos cambios que hizo en una pieza de un cliente y los registros de aprobación». Un proveedor con un registro de cambios limpio responde en dos minutos. Uno que no lo tiene explica por qué cada cambio fue demasiado pequeño para documentarse.
Compruebe que los registros de inspección se conservan durante el periodo que exige su contrato, y que son recuperables por lote, no almacenados en el correo de un responsable. Si los registros se guardan solo en papel en un armario cerrado, pregunte cómo se respondería a una solicitud de un cliente en 24 horas. El conjunto estándar que emitimos se relaciona en nuestra página de documentos de calidad.
La capacidad no es un número en una diapositiva; es la restricción del proceso. Pregunte qué paso es el cuello de botella —tonelaje de prensa, autoclave de laminación, línea de plating, banco de ensayo— y qué utilización supone el plazo cotizado. Un proveedor que cotiza cuatro semanas a un 95 por ciento de utilización está cotizando una esperanza.
Busque evidencia de gestión de picos: un plan de segundo turno, operadores polivalentes, o un subcontratista cualificado para un paso concreto. Subcontratar el plating es habitual y aceptable si el subcontratista está auditado y el proceso está fijado.
EHS importa comercialmente porque anticipa interrupciones. El polvo de cobre, los químicos de plating y la seguridad de prensa son las tres áreas que conviene otear. Una línea de plating sin contención ni tratamiento de aguas está a una inspección de un cierre que retrasará su pedido.
Tras suficientes auditorías, las señales se vuelven predecibles. Uno: sin pegatinas de calibración en los instrumentos de inspección final. Dos: certificados de laminador que no pueden vincularse a un número de colada en planta. Tres: parámetros de laminación escritos en una pizarra en lugar de en un registro. Cuatro: espesor de plating descrito como «estándar» sin datos de medición. Cinco: un registro de cambios que no existe, lo que significa que todo cambio futuro será invisible.
Ninguna de estas señales es una catástrofe de seguridad por sí sola. Juntas describen un proceso controlado por la memoria y no por los registros, y la memoria falla precisamente cuando sube el volumen.
A la inversa, un proveedor con equipo modesto y registros sólidos suele ser la opción más segura. Los registros pueden mejorarse rápido; una cultura de no conservarlos no.
Dedique los primeros veinte minutos a recorrer la planta sin preguntas: mire qué hay en los bancos, qué está escrito en los documentos de seguimiento, y a qué recurren los operarios. A continuación elija un lote de producción reciente y sígalo hacia atrás desde el envío hasta el cobre de entrada.
Use el plano como guion. Cada llamada del plano —calidad, espesor de plating, material de aislamiento, valor de torque, requisito de ensayo— debe tener un control correspondiente en planta. Si una llamada no tiene control, ese es un hallazgo.
Reserve los últimos treinta minutos para la documentación: registro de calibración, registro de cambios, registros de no conformidad, y las tres últimas reclamaciones de clientes con sus acciones correctivas. Pida copias, no resúmenes. Un proveedor que duda ante las copias le está diciendo algo.
Puntúe cada uno de los doce puntos de 0 a 5 y anote la evidencia junto a la puntuación. Una puntuación sin evidencia es una opinión, y las opiniones no sobreviven a una investigación de defecto.
Una auditoría a la que no se hace referencia en el contrato es una visita a la planta. Incluya tres cláusulas en el acuerdo de compra: las calidades de material aprobadas y la prohibición de sustitución sin aprobación por escrito; el paquete documental que debe acompañar cada envío; y la obligación de notificación para cambios de proceso o de emplazamiento.
Añada una cuarta si el volumen lo justifica: el derecho a reauditar anualmente o tras cualquier notificación de cambio. Los proveedores lo aceptan sin dificultad cuando la auditoría es profesional; los que se niegan suelen ser precisamente para quienes se redactó la cláusula.
Por último, acuerde la ruta de escalada para una no conformidad: quién investiga, en qué plazo, con qué evidencia, y qué ocurre con el lote mientras tanto. Una ruta preacordada convierte una crisis en un procedimiento. Nuestra página de documentos de calidad relaciona los registros que entregamos con cada envío, y la visión del sistema de calidad describe los puntos de inspección que verá un auditor.
Lecturas complementarias: control de calidad en proceso, diseño de laminado sin voids, evaluación de proveedores en la RFQ, diseño térmico y documentos de calidad.
Véase también diseño de encuentros atornillados, la guía de diseño de busbar laminado y la selección por aplicación.
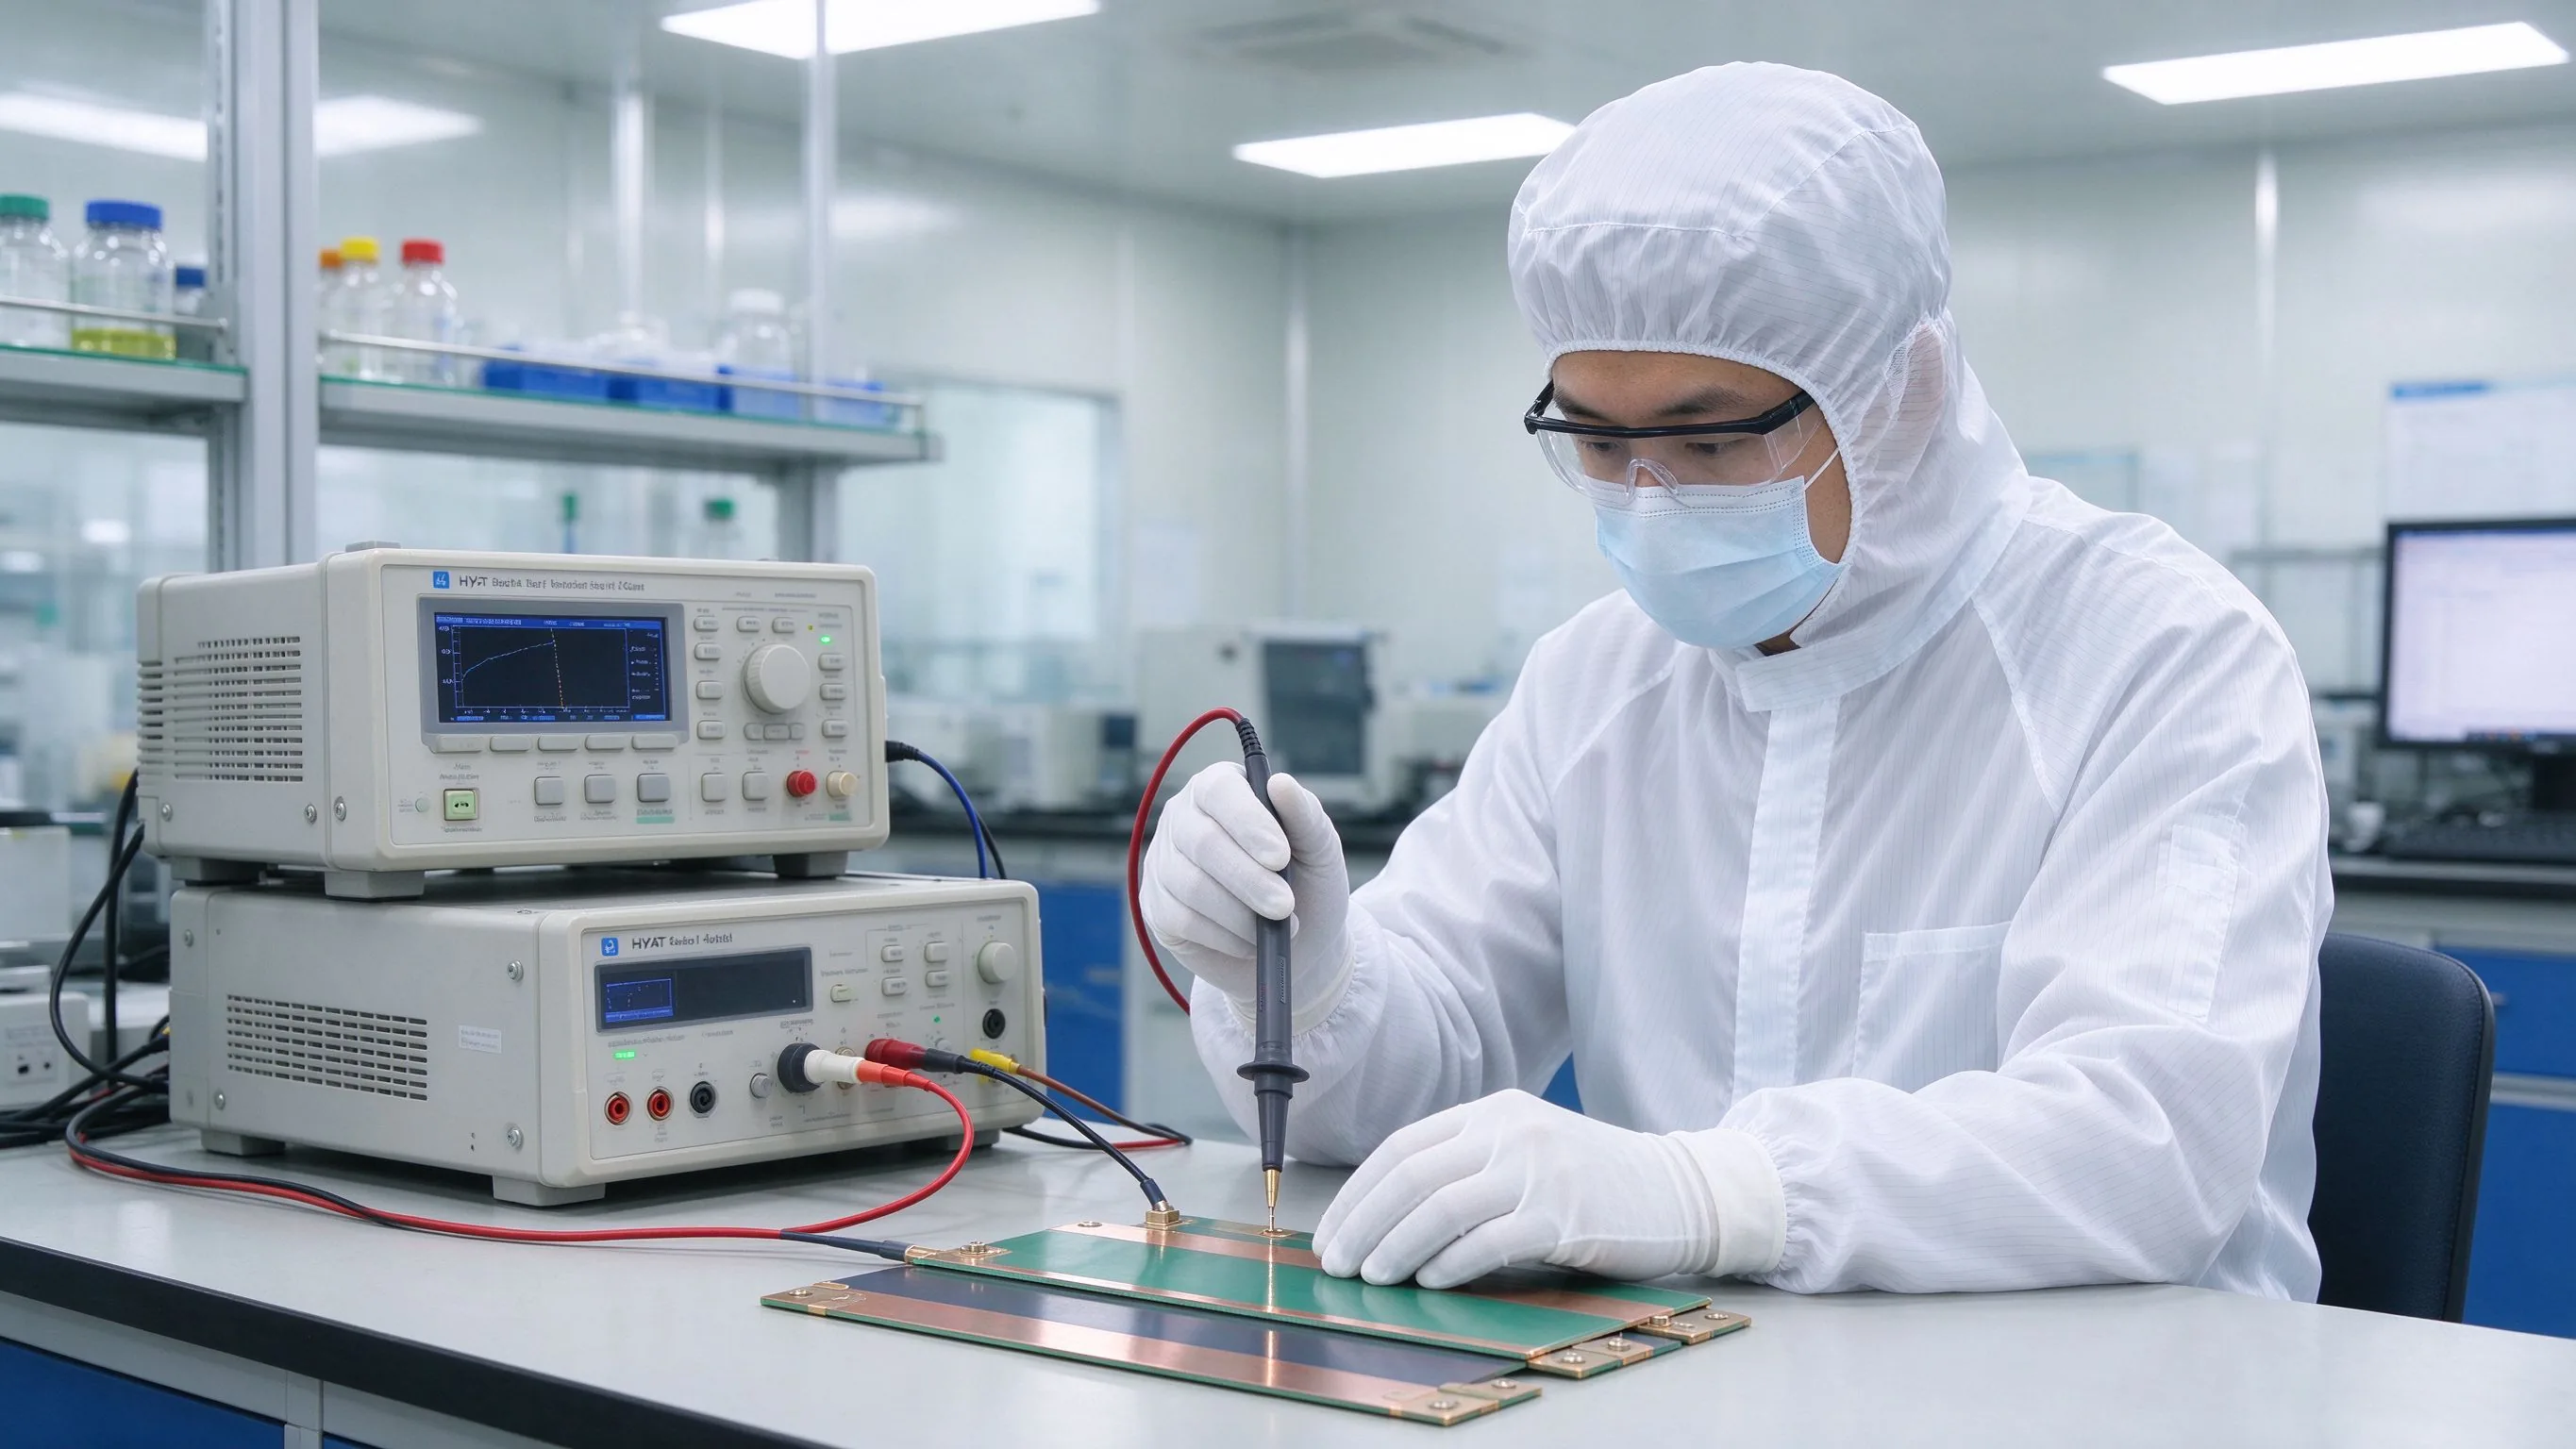
Esta guía define cómo los compradores deben verificar los busbar entrantes y salientes: et
Leer artículo
Comprar una barra laminada no es como comprar un conector estándar. La pieza es a medida,
Leer artículo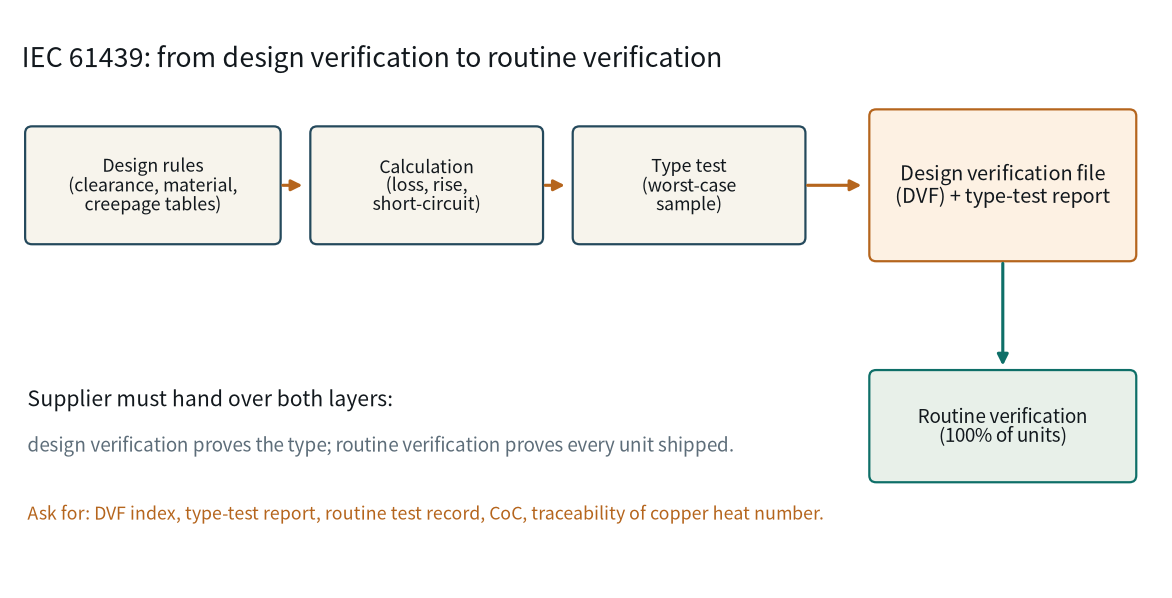
IEC 61439 regula el conjunto, no la barra de cobre. Por eso a los proveedores de busbar se
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
