A una demanda anual de 2.000 piezas, las tres rutas de suministro de busbar laminado de este artículo aterrizan aproximadamente en 303.000, 285.000 y 92.000 dólares al año en nuestro TCO resuelto: una diferencia de tres veces que no tiene nada que ver con el precio del cobre y todo con la absorción de costes fijos, la amortización del herramental y dónde se sitúa la prensa. El cobre LME promedió unos 13.647 USD/t en 2026 (LME, 2026), así que el cobre dentro de una pila de 0,8 kg son unos 11 USD por pieza; los 35 a 140 USD restantes son la decisión fabricar-o-comprar que estás a punto de tomar, y merece una hoja de trabajo de una página antes de la próxima reunión de capex.
A una demanda anual de 2.000 piezas, las tres rutas de suministro de busbar laminado de este artículo aterrizan aproximadamente en 303.000, 285.000 y 92.000 dólares al año en nuestro TCO resuelto: una diferencia de tres veces que no tiene nada que ver con el precio del cobre y todo con la absorción de costes fijos, la amortización del herramental y dónde se sitúa la prensa. El cobre LME promedió unos 13.647 USD/t en 2026 (LME, 2026), así que el cobre dentro de una pila de 0,8 kg son unos 11 USD por pieza; los 35 a 140 USD restantes son la decisión fabricar-o-comprar que estás a punto de tomar, y merece una hoja de trabajo de una página antes de la próxima reunión de capex.
Todo programa de electrónica de potencia que alcanza unas 1.500 a 3.000 unidades al año llega a la misma reunión: ingeniería quiere el proceso bajo su propio techo para control, compras quiere el precio unitario entregado, y finanzas quiere que se escriba el caso de costes fijos. Para un soporte estampado simple, esa reunión termina en diez minutos. Para un busbar laminado, no termina, porque la pieza se sitúa en la intersección de estampación, unión dieléctrica, aislamiento de alta tensión y control de descargas parciales (PD): cuatro procesos que un taller mecánico genérico no ejecuta.
Este artículo no reabre el acabado de plateado, la elección de material dieléctrico, la comparación de cotizaciones ni el TCO de MOQ/plazo; eso se cubre en otras partes de nuestra biblioteca. Responde a una sola pregunta: dado un volumen anual conocido, ¿debes comprar una prensa, pasar el plano a un taller regional, o enviarlo a un proveedor offshore integrado? El marco de decisión de abajo es el mismo con el que acompañamos a los compradores cuando nos preguntan cómo elegir un fabricante de busbar que realmente mantenga tolerancias en serie.
Las tres opciones sobre la mesa son deliberadamente estrechas. La opción A es una línea de laminación in-house en tu propia planta. La opción B es un fabricante contratista local a distancia de conducción de tu línea de montaje. La opción C es un proveedor offshore integrado que corta cobre, troquela el dieléctrico, lamina, hornea, ensaya y envía la pieza terminada. Todo lo demás —distribuidores, montadores de kits, talleres de broker— es una variante de una de esas tres.
Un soporte de cobre estampado tolera ±0,2 mm y se envía en un camión. Un busbar laminado multicapa tiene que registrar dos o tres láminas de cobre entre sí dentro de ±0,05 mm sobre un vano de 400 mm, unir una película dieléctrica en toda la cara sin huecos, dejar el margen de línea de fuga correcto en cada borde, y luego sobrevivir un ensayo de rigidez dieléctrica a tensión nominal más una medición de PD a 1,5 veces la tensión de fase. Fallar cualquiera de esos puntos y la pieza pasa el ensayo de producción pero falla en campo.
La cadena de procesos es lo que hace que la pregunta de capital no sea trivial. Corte por cuchilla o punzonadora CNC, desbarbado, estañado, troquelado dieléctrico, registro de capas, laminación por placa caliente bajo presión y temperatura, recorte de bordes, envejecimiento post-curado, rigidez dieléctrica, PD, verificación de resistencia de contacto y visual final. Un taller que sabe hacer seis de esos pasos no es un fabricante de busbar laminado: es un subnivel.
Esa profundidad de proceso es también por la que el diseño de espira de baja inductancia que dibujaste en CAD no se transfiere limpiamente entre proveedores. La planitud de la platina, la tolerancia del espesor dieléctrico y el perfil de temperatura de la prensa todos aparecen como deriva de inductancia y como tensión de inicio de descarga parcial. Si no has operado una línea de laminación tú mismo, subestimarás la rampa de rendimiento por un factor de dos: un punto que importa mucho cuando ejecutes los números en la sección 7.
Una línea in-house significa que compras o arrendas la prensa, contratas a los ingenieros de proceso, cualificas al proveedor de película dieléctrica y operas la línea dentro de tus propias paredes. La ventaja es el control total: los cambios de ingeniería se hacen el mismo día, los planos nunca salen de tu servidor, y puedes afinar el ciclo de laminación para tu propio perfil de corriente. La desventaja es la pila de costes fijos que te sigue tanto si fabricas 500 piezas al año como 50.000.
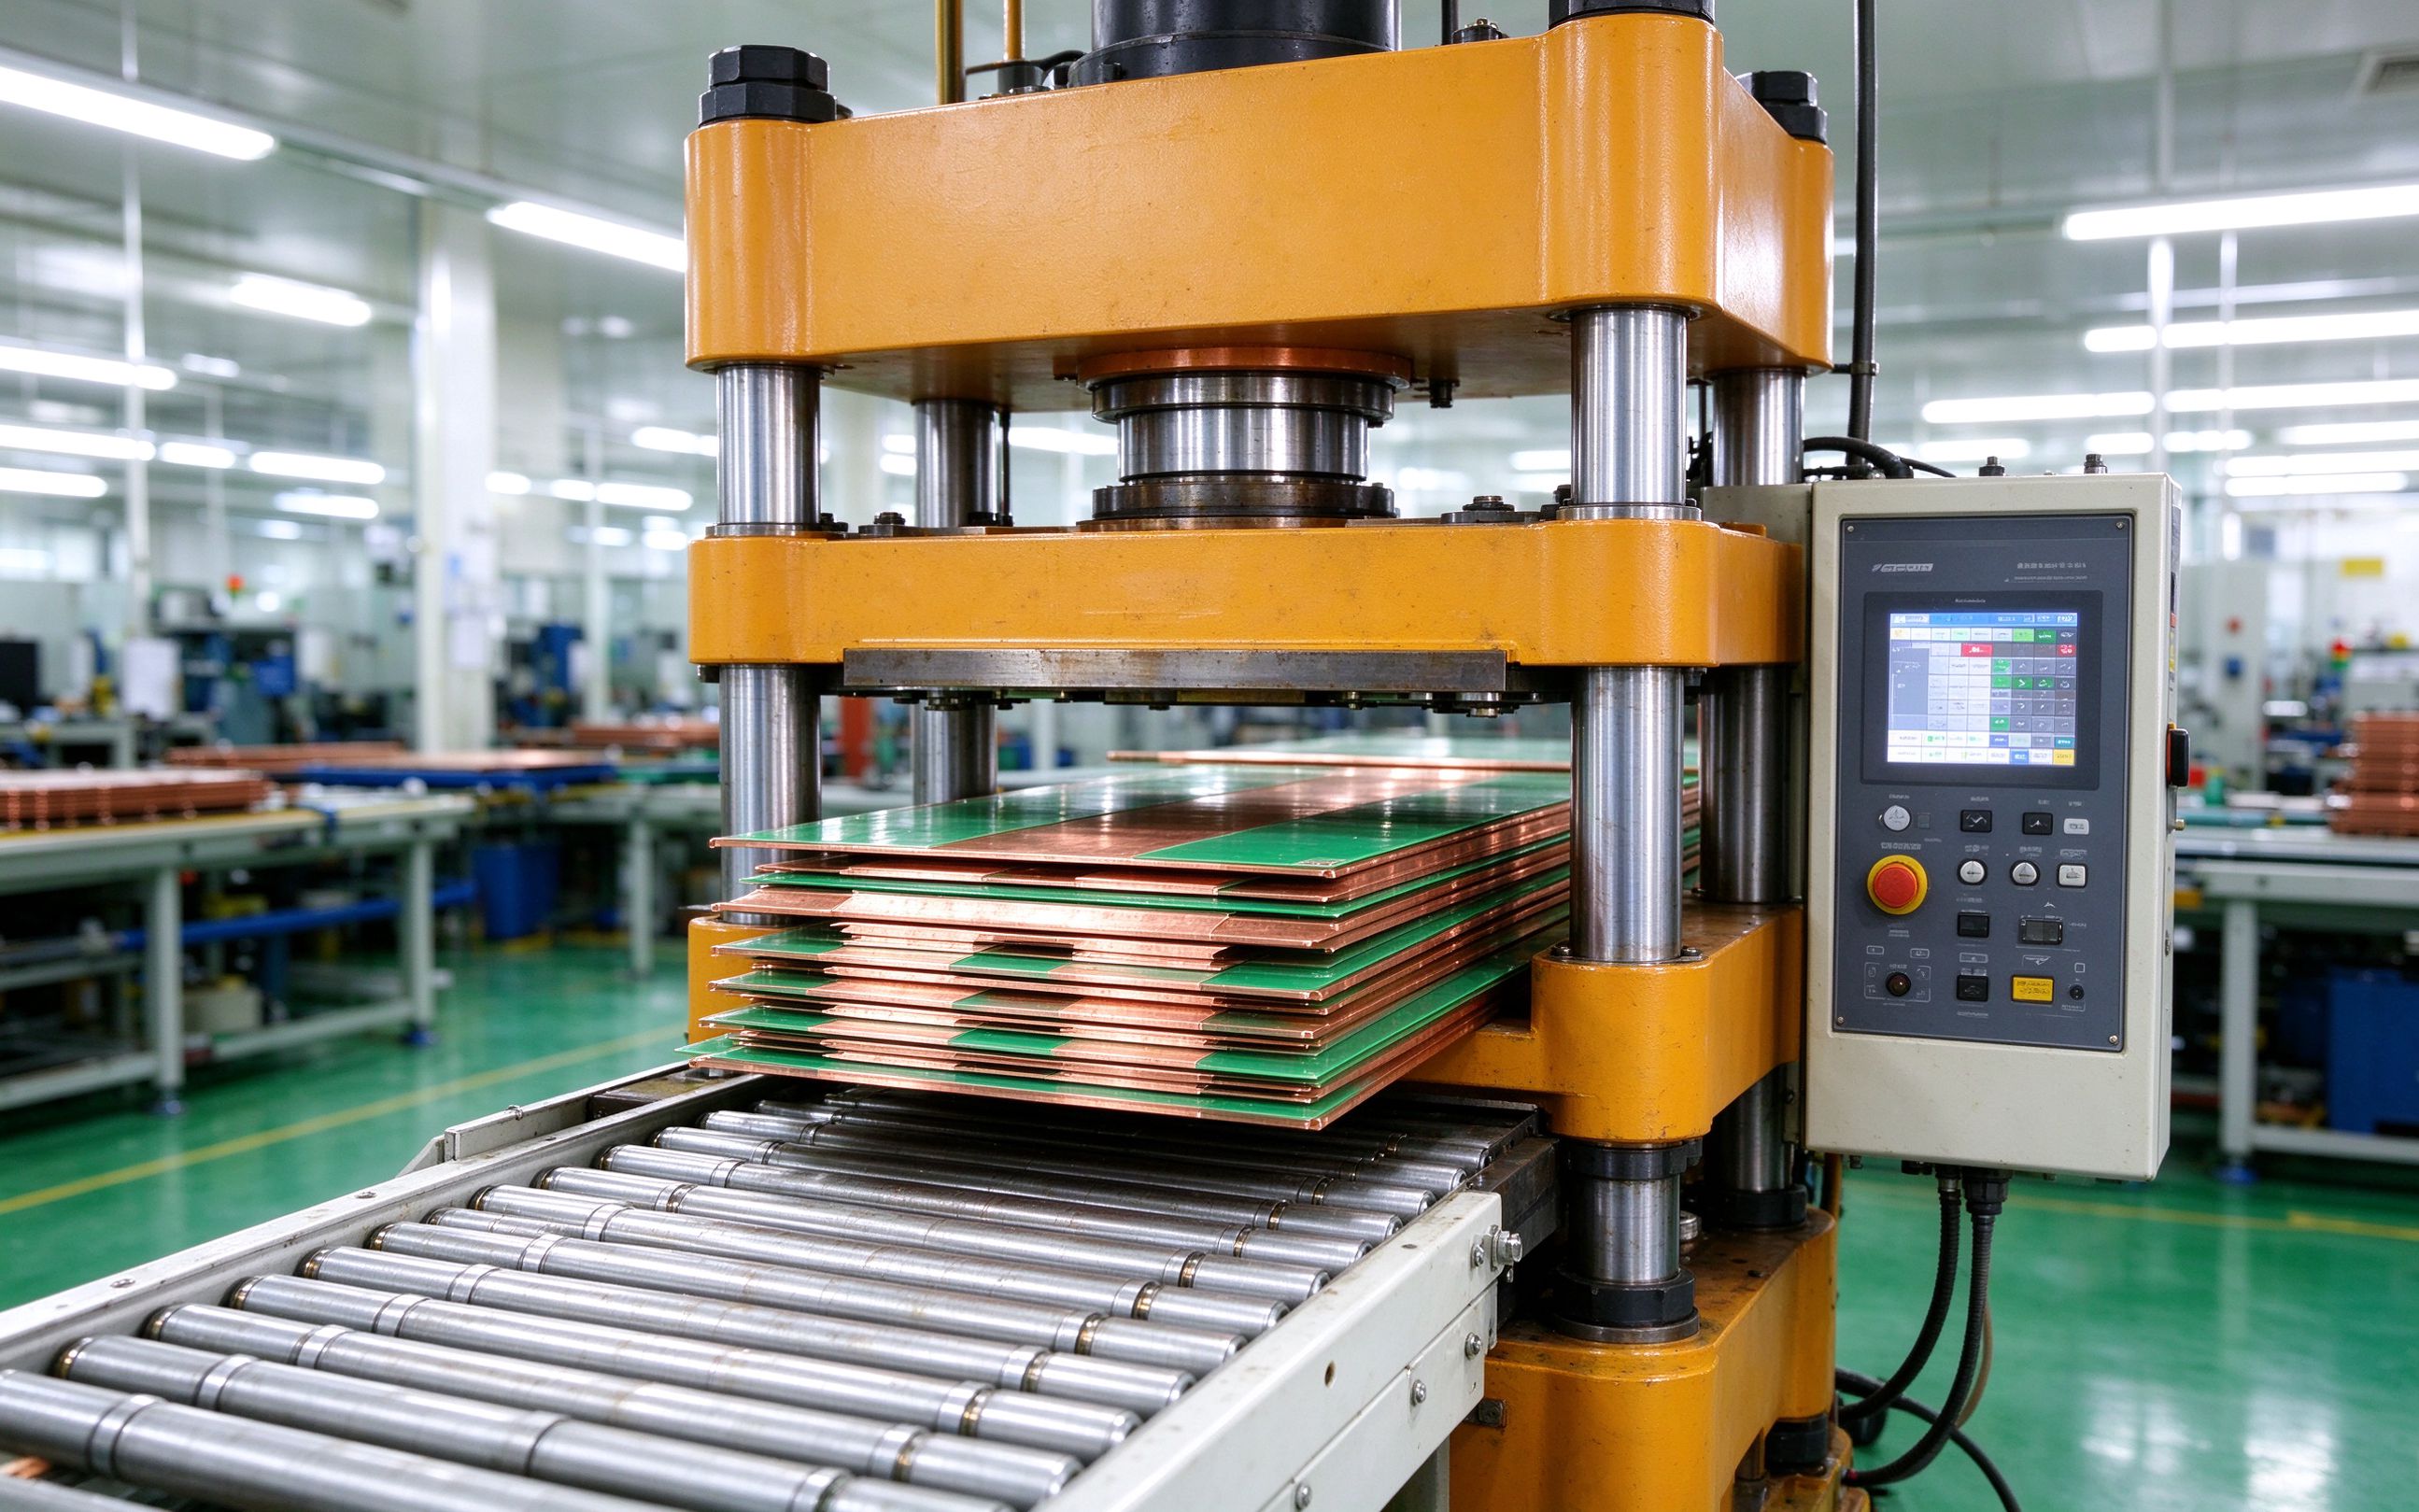
Las partidas de capital se ven aproximadamente así para una línea pequeña-mediana: una prensa caliente de cuatro columnas de 200 a 300 toneladas con platinas calefactadas, unos 180.000 USD; un punzonadora CNC de precisión o fine-blank para los perfiles de cobre, unos 120.000 USD; una estación de troquelado dieléctrico, unos 35.000 USD; un equipo de rigidez dieléctrica más un banco de ensayo de descargas parciales, unos 45.000 USD; un acondicionamiento modesto de sala blanca y utilidades, unos 60.000 USD; y herramental de primer artículo, unos 25.000 USD. Eso suma unos 465.000 USD antes de contratar un solo operario. Nuestra nota anterior sobre líneas automatizadas de producción de laminación cubre cómo es una línea ampliada; este artículo trata de la pequeña que un comprador mediano realmente compraría.
Luego vienen los costes de personal. Un ingeniero de proceso de laminación competente cuesta de 85.000 a 110.000 USD plenamente cargado en Europa occidental o Norteamérica, y necesitas al menos uno. Dos operarios en dos turnos, más un ingeniero de calidad compartido con otra línea, añade otros 130.000 a 160.000 USD. La rampa de rendimiento es el asesino silencioso: los talleres que nunca han laminado típicamente operan al 55-65 % de rendimiento a la primera pasada durante los primeros seis meses, subiendo al 85 % solo después de afinar el ciclo de prensa y la manipulación del dieléctrico. Ese rechazo cae en tu cuenta de resultados.
Un fabricante contratista regional a dos horas de conducción de tu línea de montaje parece atractivo en una diapositiva: MOQ pequeño, devolución de llamada de ingeniería al día siguiente, sin flete marítimo, sin agente de aduanas, sin pelea de país de origen con tu departamento de aduanas. Es también la opción que los compradores más a menudo lamentan en serie, porque el precio unitario esconde la carga de costes fijos que el propio fabricante soporta.
La economía es directa. Un taller local en Alemania, el medio-oeste estadounidense u Ontario paga salarios occidentales, arrienda un taller limpio y fija su tarifa de taller en aproximadamente 85 a 120 USD la hora. Como los busbars laminados son de bajo volumen y alta mezcla para la mayoría de los talleres locales, operan la prensa en lotes pequeños, cambian con frecuencia y precian cada lote para recuperar el tiempo de preparación. El resultado es un precio unitario dos a tres veces una cotización offshore, incluso antes de comparar el contenido de cobre.
La historia de apoyo de ingeniería es mixta. Un buen taller local se sentará en tu revisión de diseño, sugerirá retoques de geometría de terminal y devolverá un ECO en cinco días laborables. Uno marginal cotizará tu plano como si fuera un busbar simple, pasará por alto la disposición del dieléctrico y luego te llamará tres semanas antes de la entrega para preguntar qué ensayo de descarga parcial querías realmente. Verter esa brecha requiere el mismo trabajo de auditoría de proveedor que harías para cualquier fuente: nuestra lista de verificación del proceso de cotización recorre las mismas preguntas que enviamos a los compradores.
Donde la opción B realmente gana es urgencia y proximidad de IP. Si tu programa está en prototipo a bajo volumen, necesitas un ECO devuelto en días, y tus planos no pueden salir del país, un taller local es a menudo la decisión correcta a pesar del precio. Una vez que el volumen cruza unos pocos miles de piezas al año, la brecha de precio unitario empieza a comprar muchas horas de ingeniería en otro sitio.
Un proveedor offshore integrado ejecuta toda la cadena bajo un mismo techo: corte y CNC de cobre, plateado, troquelado dieléctrico, laminación, post-curado, rigidez dieléctrica, PD, embalaje y exportación. Como la prensa opera cerca del 100 % de utilización entre muchos clientes, el coste fijo de la prensa y la sala blanca se reparte entre decenas de miles de piezas al año, y eso aparece directamente en el precio unitario.
Los trade-offs son reales y bien conocidos. El herramental se paga una vez, pero típicamente te comprometes a una cantidad mínima de pedido —a menudo 500 a 1.000 piezas por número de parte— para amortizar la preparación. El plazo de pedido a muelle es de ocho a catorce semanas incluyendo flete marítimo, así que mantienes stock de seguridad. Los cambios de ingeniería viajan por correo electrónico y videollamada; una revisión de plano que a un taller local le lleva una semana, a un proveedor offshore le lleva dos a cuatro semanas, porque el cambio tiene que pasar por un Año Nuevo chino, una retención aduanera o un ciclo de consolidación de flete.
El tratamiento arancelario y de país de origen es el comodín. Los aranceles Sección 301 de EE. UU. sobre conjuntos eléctricos chinos se han movido varias veces desde 2018, y la UE tiene su propia clasificación aduanera para busbars laminados bajo HS 8538.90. No cotizaremos una tasa arancelaria concreta aquí: eso cambia trimestralmente y depende de la clasificación HTS; pero tu modelo de coste entregado debe incluir una línea arancelaria explícita, no una nota vaga de «como el diez por ciento». Nuestra nota sobre ruteo de aranceles y suministro 2026 cubre los ángulos de ruteo; este artículo solo pide que pongas un número real encima.
La pregunta de IP es la que más preguntan los ejecutivos. Un proveedor offshore integrado de confianza firmará un NDA mutuo, tendrá una política de planos guardados solo en servidor y mantendrá tus Gerbers y PDFs fuera de su CRM comercial. Aun así quieres un proceso estructurado de cambio de ingeniería, planos controlados por versión y un historial de revisiones documentado: la misma disciplina que esperarías de cualquier fuente.
La Tabla 1 pone las diez dimensiones de decisión lado a lado. Las consignaciones son típicas para un busbar laminado mediano (dos a cuatro capas, 300 a 500 mm de largo, 200 a 600 A, dieléctrico PET o Nomex, cobre estañado). Tus propios números se moverán ±30 % según la complejidad de la pieza y tu geografía, pero el orden relativo es estable.
| Dimensión | A. Laminación in-house | B. Fabricante contratista local | C. Offshore integrado |
|---|---|---|---|
| Capex y amortización | ~465 kUSD línea, 5 años de depreciación | Ninguno en libros del comprador | Ninguno en libros del comprador |
| Herramental y cambio | Interno; ~25 kUSD por nueva pila | ~15-25 kUSD, cambio rápido | ~5-9 kUSD, cambio más largo |
| Coste unitario (variable) | Bajo, una vez maduro el rendimiento | El más alto, ~2-3× offshore | El más bajo FOB |
| MOQ | Ninguno interno | 50-200 piezas | 500-1.000 piezas |
| Plazo a muelle | Días, en sitio | 2-4 semanas | 8-14 semanas incl. marítimo |
| Respuesta ECO | El mismo día | 1-2 semanas | 3-6 semanas |
| IP / control de planos | Completo, dentro del cortafuegos | Alto, NDA local | NDA + acceso controlado requerido |
| Arancel y país de origen | Doméstico, sin arancel | Doméstico, sin arancel | Línea arancelaria explícita, según HTS |
| Evidencia de calidad (FAI/PPAP/PD) | Tus datos | Empaquetada por petición | Empaquetada; auditoría requerida |
| Riesgo de disrupción de suministro | Sitio único, equipo único | Regional, taller único | Marítimo + geopolítico, pero capacidad profunda |
Lee la matriz horizontalmente, no verticalmente. Ninguna opción gana todas las filas. La opción A gana en velocidad ECO, IP y arancel, pero pierde en absorción de costes fijos. La opción B gana en plazo y proximidad de IP, pero pierde en coste unitario. La opción C gana en coste unitario y profundidad de calidad, pero pierde en plazo, velocidad ECO y exposición arancelaria. La decisión no es «cuál es la mejor»; es «qué fila importa más para este programa».
Ejecutaremos los números en una pieza concre: un busbar laminado de 3 capas, 0,8 kg de cobre C11000 por pieza, dieléctrico PET, terminales estañados, consignado a 400 A en continuo. La demanda anual es de 2.000 piezas, enviadas en cuatro lotes de 500. Amortizamos el herramental del lado del comprador sobre la vida esperada de la línea e incluimos cobre al precio promedio LME 2026 previsto de unos 13.647 USD/t (LME, 2026), lo que sitúa el contenido de cobre en aproximadamente 11 USD por pieza.
Coste fijo: depreciación de línea 93.000 USD/año (línea recta a cinco años sobre 465 kUSD), un ingeniero de proceso más asignación de mano de obra 130.000 USD/año, gastos generales de fábrica 40.000 USD/año. Subtotal fijo: 263.000 USD/año. Coste variable por pieza: cobre 11 USD, película dieléctrica 1,20 USD, estañado 1,80 USD, mano de obra directa 4 USD, rechazo al 10 % de pérdida de rendimiento 2 USD. Subtotal variable: ~20 USD/pieza. A Q = 2.000, total = 263.000 + 2.000 × 20 = 303.000 USD/año, o aproximadamente 151,5 USD/pieza.
Fijo del comprador: herramental 18.000 USD amortizado en dos años = 9.000 USD/año. Variable: precio unitario cotizado 138 USD/pieza, entregado localmente, sin arancel. A Q = 2.000, total = 9.000 + 2.000 × 138 = 285.000 USD/año, o 142,5 USD/pieza.
Fijo del comprador: herramental 6.000 USD amortizado en tres años = 2.000 USD/año. Precio unitario variable FOB 38 USD/pieza. Flete marítimo + seguro asignado a 2,60 USD/pieza. Arancel ilustrativo al 7,5 % de FOB = 2,85 USD/pieza (verifica con tu agente de aduanas; la clasificación HTS gobierna). Entrega interior + despacho 1,50 USD/pieza. Variable entregada: 44,95 USD/pieza ≈ 45 USD/pieza. A Q = 2.000, total = 2.000 + 2.000 × 45 = 92.000 USD/año, o 46 USD/pieza.
Igualando la opción A con la C: 263.000 + 20Q = 2.000 + 45Q, lo que se resuelve a Q* ≈ 10.440 piezas/año. Por debajo, offshore gana en caja. Por encima, in-house gana a medida que se reparte el coste fijo de la prensa. Igualando la opción A con la B: 263.000 + 20Q = 9.000 + 138Q, que se resuelve a Q* ≈ 2.150 piezas/año. Así que al volumen dado de 2.000 piezas, la opción B es realmente ligeramente más barata que la A: un resultado que sorprende a los compradores que asumen que fabricar in-house siempre gana a bajo volumen. La brecha real está entre la opción C y las otras dos: offshore ahorra aproximadamente 193.000 USD al año frente al fabricante local y 211.000 USD al año frente a in-house a este volumen. Nuestra guía de MOQ, plazo y TCO recorre el mismo modelo para compradores que quieran meter sus propios números.
Las matemáticas del punto de equilibrio son necesarias pero no suficientes. La Tabla 2 mapea las condiciones de programa que los compradores realmente describen a una fuente principal recomendada, con una alternativa nombrada. Trata esto como valores por defecto, no como contratos: tu equipo de ingeniería y riesgos puede anular cualquier fila con una razón documentada.
| Si tu programa se ve así… | Fuente principal | Alternativa / cobertura |
|---|---|---|
| < 1.500 piezas/año, alta mezcla, ECO frecuentes | Fabricante contratista local (opción B) | Proveedor offshore para estabilizadores de largo plazo |
| 1.500-8.000 piezas/año, diseño estable, plataforma única | Offshore integrado (opción C) | Cualificar un segundo taller offshore para doble fuente |
| > 10.000 piezas/año, una pila dominante, sensible a IP | Línea in-house (opción A) | Desborde offshore en pico de demanda |
| Prototipo < 200 piezas, ECO urgentes, planos no pueden salir del país | Fabricante contratista local (opción B) | Laminación de banco interno para muestras |
| Certificado de seguridad (producto final UL/IEC), evidencia nivel PPAP | Offshore integrado con auditoría (opción C) | Fabricante local para FAI y resolución de problemas |
| La exposición geopolítica / arancelaria es el riesgo dominante | Doble fuente offshore + local | No monofuentes una geografía |
La última fila merece una pausa. Desde 2018, las tasas arancelarias y los controles de exportación se han movido en un ciclo trimestral, y una línea offshore monofuente puede pasar de «mejor precio» a «no puede despachar aduana» en noventa días. La tabla de mapeo evita deliberadamente recomendar la opción C pura para programas de seguridad crítica sin una alternativa local: esa es la prima de riesgo que los compradores pagan incluso cuando el precio unitario dice lo contrario.
Cualquiera que sea la opción que elijas, la cadena de evidencia es lo que separa una fuente cualificada de una cotización en una bandeja de entrada. Para busbars laminados de grado industrial y automoción, espera como mínimo un informe de inspección de primer artículo (FAI), plano de disposición dimensional, certificados de material para el cobre C11000 y la película dieléctrica, datos de rigidez dieléctrica y descargas parciales, y un registro de trazabilidad que vincule cada lote a un lote de cobre y a un lote de película.
Los compradores de automoción reconocerán el paquete más profundo como PPAP: Production Part Approval Process, definido por AIAG y requerido bajo IATF 16949:2016 para piezas de producción relevantes para la seguridad. PPAP no es una verificación de muestra; es una declaración documentada de que el ciclo de prensa, el lote de dieléctrico y la formación del operador están ellos mismos aprobados para producción. Una línea in-house tiene que construir ese proceso de evidencia desde cero. Un fabricante local puede tenerlo para piezas estampadas pero no para laminadas: pide ver un PPAP de busbar laminado, no uno genérico. Un proveedor offshore integrado que opera clientes de electrónica de potencia normalmente tendrá el archivador ya montado; igualmente quieres auditarlo.
La evidencia de descargas parciales es la pieza que los compradores olvidan. Un busbar laminado que pasa rigidez dieléctrica a 2 kV pero empieza a emitir PD a 1,5 kV es un fallo de campo esperando a ocurrir. Pide a cada licitador un informe de ensayo PD a la tensión nominal más un 20 %, con el valor pC medido, no solo una casilla de «apto/no apto». Nuestro artículo complementario sobre inspección de huecos y CT de busbars laminados (en este lote) cubre la vertiente no destructiva; esta sección solo insiste en que el informe exista y sea trazable al lote que estás comprando.
Contextoo normativo: la línea de fuga y la distancia de aire para el equipo final las fijan IEC 62368-1 / UL 62368-1 para electrónica IT y AV, e IEC 61439 para aparamenta de baja tensión. El busbar en sí es un componente; el certificador del producto final mirará tus datos FAI y PD para confirmar que se respetó la coordinación de aislamiento. Nada de eso cambia la respuesta fabricar-o-comprar, pero sí cambia qué proveedores están siquiera elegibles para cotizar.
Los compradores de busbars laminados son casi siempre empresas de electrónica de potencia: fabricantes de inversores, equipos de transmisión EV, integradores de sistemas de almacenamiento, cuya inductancia de espira, geometría de capas y disposición de terminales forman parte de la ventaja competitiva del producto. El plano no es dato neutral. Revela tu frecuencia de conmutación, tu tensión de DC-link y la disposición de tus dispositivos.
La producción in-house pone el plano dentro de tu propio cortafuegos, con los mismos controles de acceso que ya usas para los Gerbers. Un fabricante local en tu país opera bajo un NDA local y tu sistema legal local, lo que hace práctica la aplicación. Un proveedor offshore requiere una estructura más deliberada: un NDA mutuo con una cláusula de terminación definida, una política de retención de planos que restrinja quién en el lado del proveedor ve el archivo, un proceso de control de revisión que no envíe PDFs por correo, y una cláusula de auditoría que permita a tu equipo de calidad verificar el registro de accesos a petición.
La prueba práctica es simple. Pide a cada proveedor preseleccionado que describa, por escrito, quién dentro de su empresa tiene acceso a tu carpeta de planos, cuánto tiempo persiste el acceso después de que termine el programa, y qué ocurre con el herramental cuando termina el contrato. La respuesta separa los talleres que tratan los planos como un documento de trabajo de los que los tratan como un activo para reutilizar. Si quieres esa conversación estructurada antes de la primera RFQ, nuestra página de busbar personalizado recorre las mismas cláusulas de confidencialidad y titularidad del herramental que esperamos de los proveedores que nosotros mismos auditaríamos.
Una decisión fabricar-o-comprar se hace más fácil en el momento en que el paquete de la RFQ es inequívoco. La causa más común de que tres cotizaciones no se puedan normalizar es que el plano estaba incompleto. Envía a cada licitador —incluida finanzas in-house— el mismo paquete, y exige el mismo desglose de costes a cambio. El contenido mínimo:
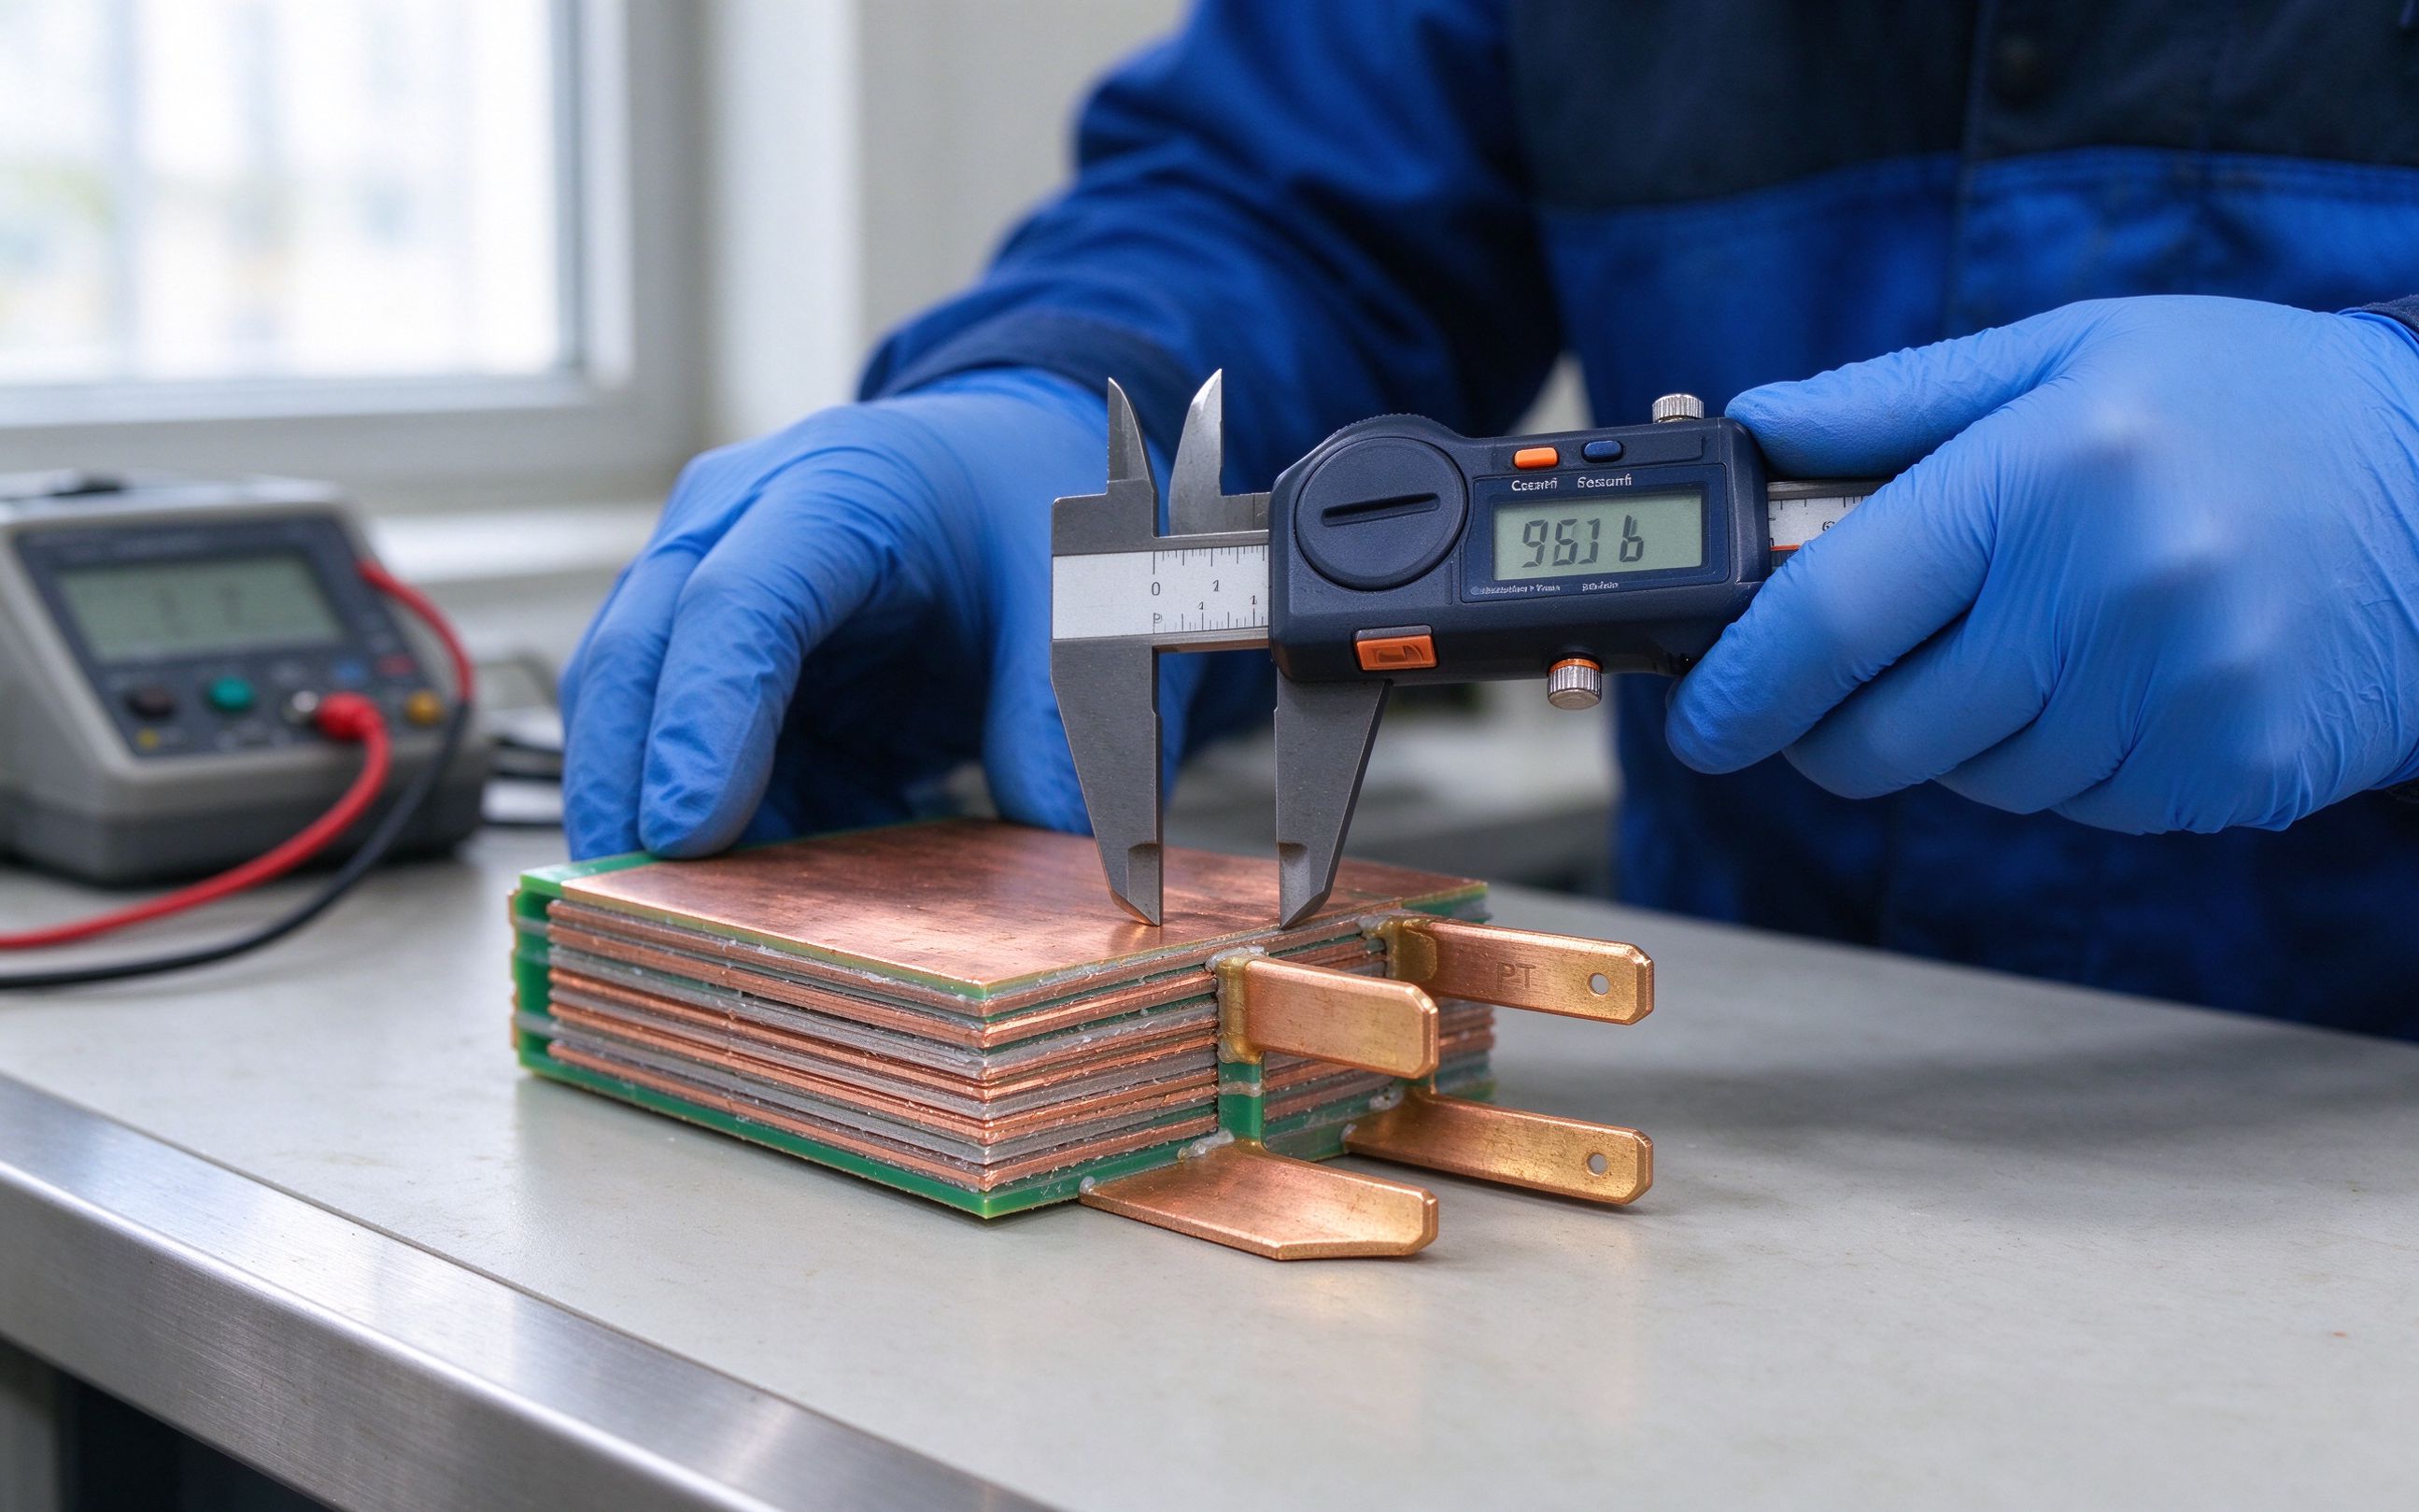
Ese paquete tarda medio día de trabajo de un ingeniero en armarlo y ahorra semanas de ida y vuelta de cotizaciones. Nuestra página de especificaciones lista las dimensiones de pila contra las que cotizamos habitualmente; si un licitador se niega a preciar una de estas líneas, esa negativa en sí misma es señal de selección.
La decisión fabricar-o-comprar no vive en el vacío. Fija el plazo, la IP y la envolvente de costes para cada elección aguas abajo. Si eliges offshore integrado, tu hoja de ruta de producto tiene que asumir plazos de 10 semanas y diseñar para ellos; si eliges in-house, tu presupuesto de capex tiene que absorber la rampa de rendimiento. Las otras piezas del programa sobre las que escribe este lote —busbars SMR detrás del contador para red, busbars de potencia pulsada para plantas piloto de fusión, busbars para electrificación del calor industrial y la guía de diseño de contención de arco interno— cada una empuja los números de volumen, tensión y fiabilidad en direcciones distintas, y cada una merece su propia hoja de trabajo fabricar-o-comprar en lugar de una única regla corporativa.
Ejecuta las matemáticas de la sección 7 en tu pieza real. Si tu punto de equilibrio sale cerca de 5.000 piezas al año y tu pronóstico se sitúa en 3.000, la respuesta es casi siempre offshore integrado con un fabricante local como cobertura ECO e IP. Si tu punto de equilibrio se sitúa por debajo de tu volumen actual y tus planos son genuinamente sensibles, una línea in-house empieza a parecer racional. Si no logras que los números equilibren en absoluto, eso es en sí mismo un hallazgo: la pieza puede estar sobre-especificada, y una revisión DFM con un proveedor que hace esto cada semana recuperará más coste que cualquier pelea interna de capex.
Envíanos el plano, el volumen anual y tu precio entregado objetivo. Te devolveremos una tabla TCO normalizada entre las tres opciones, un programa de herramental y MOQ, y el paquete documental FAI/PD que enviaríamos si fuéramos la fuente. Usa el formulario de contacto o escríbenos directamente; respondemos en un día hábil.
El precio pieza más bajo rara vez es el coste total más bajo. Este marco pone utillaje, MO
Leer artículo
La mayoría de las segundas fuentes existen en la lista de proveedores y no en el plano. Un
Leer artículo
Lucas Meyer asesora a equipos de compras sobre cobre, precios de barras y evaluación de proveedores, con 13 años de experiencia en metales industriales y compra de componentes eléctricos. Desarrolló el modelo de cotización de cobre de SHANYUAN. Tiene un MBA de la Mannheim Business School. Escribe so
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
