La descarga parcial es el modo de fallo que nunca se anuncia en la puerta de la fábrica. Un laminado puede pasar el hipot, conducir carga durante años, y aún erosionarse silenciosamente desde dentro porque un vacío microscópico se sitúa donde el campo eléctrico es más alto. A 1 kV esto es una molestia; a 10 kV y por encima es un acantilado de fiabilidad. Esta guía explica cómo empieza la descarga parcial dentro de una barra laminada, qué medidas de diseño la mantienen fuera, graduación de campo, laminado sin vacíos, control de bordes y terminaciones, y qué números de ensayo realmente prueban la operación sin DP. Los principios vienen del trabajo sobre estructuras de barra plana de alta tensión; una barra DC basada en PCB asignada a 16 kV se demostró sin DP hasta 18 kV, y una barra laminada optimizada para un módulo SiC de 10 kV alcanzó una tensión de inicio de descarga parcial de 11,6 kV rms (CPES Virginia Tech, 2020-2021).
La descarga parcial es el modo de fallo que nunca se anuncia en la puerta de la fábrica. Un laminado puede pasar el hipot, conducir carga durante años, y aún erosionarse silenciosamente desde dentro porque un vacío microscópico se sitúa donde el campo eléctrico es más alto. A 1 kV esto es una molestia; a 10 kV y por encima es un acantilado de fiabilidad. Esta guía explica cómo empieza la descarga parcial dentro de una barra laminada, qué medidas de diseño la mantienen fuera, graduación de campo, laminado sin vacíos, control de bordes y terminaciones, y qué números de ensayo realmente prueban la operación sin DP. Los principios vienen del trabajo sobre estructuras de barra plana de alta tensión; una barra DC basada en PCB asignada a 16 kV se demostró sin DP hasta 18 kV, y una barra laminada optimizada para un módulo SiC de 10 kV alcanzó una tensión de inicio de descarga parcial de 11,6 kV rms (CPES Virginia Tech, 2020-2021).
La descarga parcial (DP) es una ruptura eléctrica localizada que no puentea todo el hueco de aislamiento. Ocurre en vacíos, en bordes de conductor, o en superficies donde el campo local excede la resistencia del material, y deposita energía en el aislamiento en cada ciclo. A lo largo de meses y años, esa erosión repetida convierte un dieléctrico sano en un camino de fallo rastreado y conductor.
La DP se mide en picoculombios (pC). La regla práctica de la industria para aislamiento sólido: el inicio debería suprimirse por debajo de 10 pC a la tensión de operación asignada, y para servicio de media tensión, las especificaciones modernas comúnmente exigen <10 pC a tensión asignada (práctica de aislador de barra, 2026).
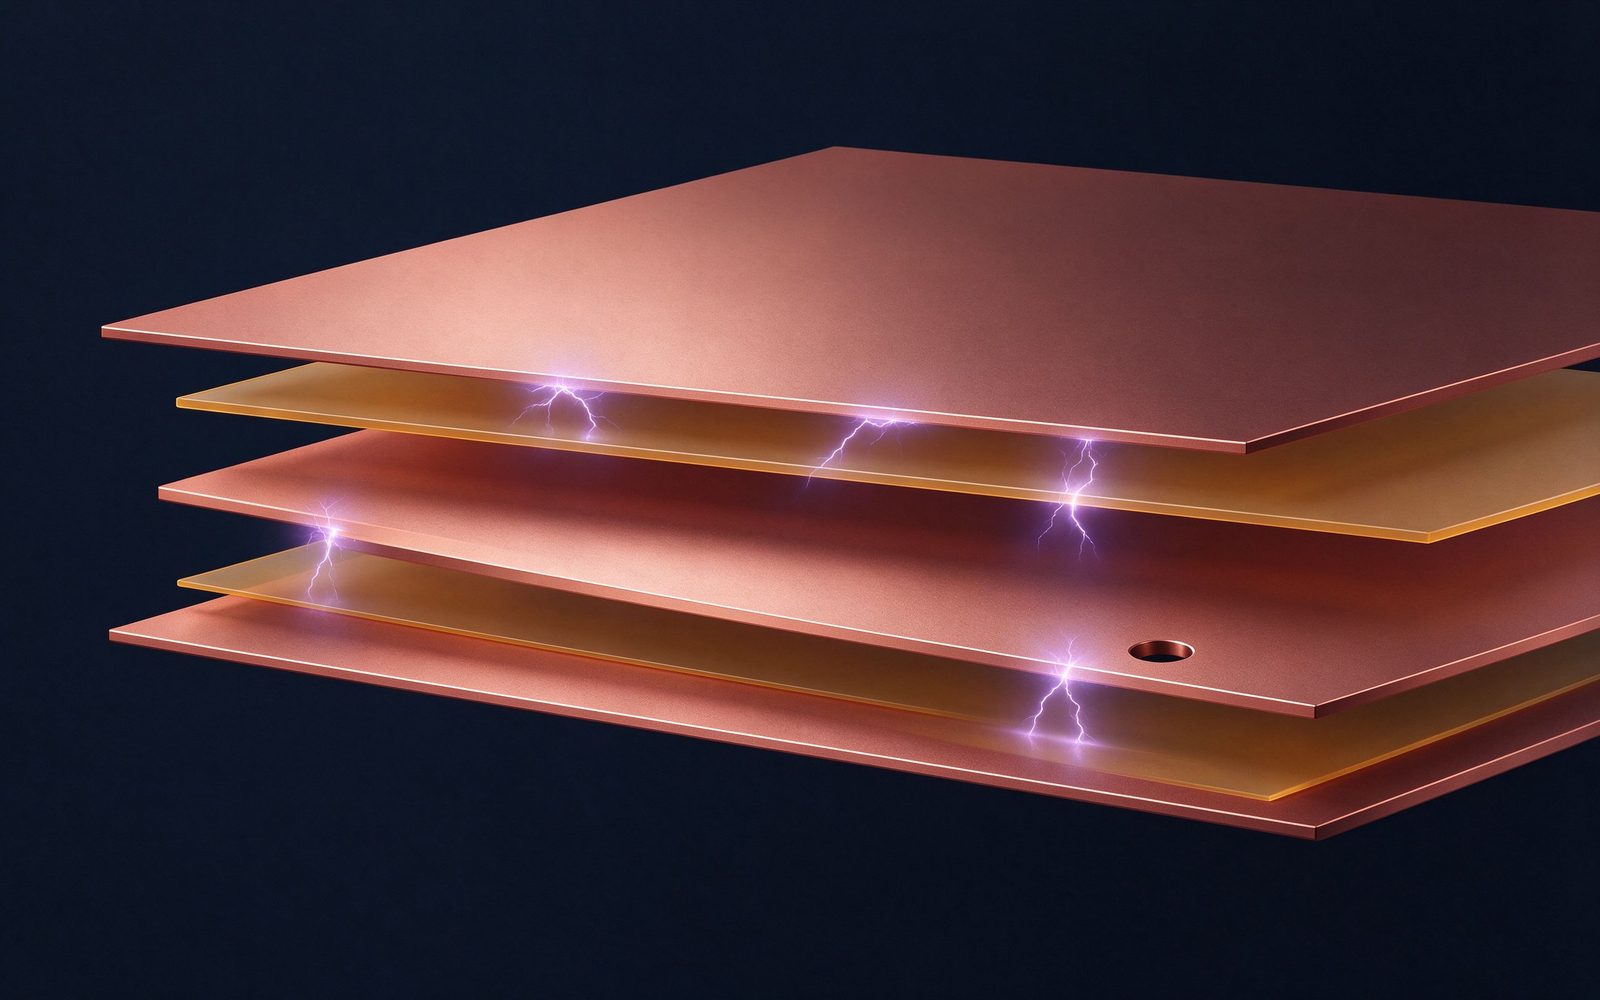
Las barras laminadas se construyen apilando capas de cobre y películas dieléctricas, después uniendo bajo calor y presión. Los vacíos que importan nacen en tres lugares; aire atrapado entre capas de película durante el apilado, desgasificación de disolvente o humedad durante el ciclo de unión, y micro-huecos en el borde de la película donde la presión de laminado es menor.
El laminado asistido por vacío existe precisamente para matar los dos primeros. Cuando el apilado se une bajo vacío, el aire no tiene dónde esconderse, y el resultado es una interface más densa y sin vacíos. Es por qué las estructuras de barra de alta tensión para convertidores MT usan el laminado al vacío como un paso de proceso no negociable (CPES Virginia Tech, 2020).
El aire tiene una rigidez dieléctrica alrededor de 3 kV/mm a presión atmosférica, un orden de magnitud por debajo de los 15-30 kV/mm que el PET, el Nomex y el aislamiento epoxi soportan. Un vacío es por tanto un agujero en la armadura dieléctrica; el campo se concentra a través de él, el aire se rompe primero, y la descarga lentamente devora el material circundante.
Porque el vacío es pequeño, la ruptura es parcial; no dispara el hipot, pero es persistente. Es por qué dos laminados con apilados dieléctricos idénticos pueden tener vidas de servicio completamente distintas; uno es sin vacíos, el otro no, y solo el ensayo de DP los distingue.
La DP no empieza a la tensión más alta; empieza a la concentración de campo más alta. En una barra plana, el campo se agolpa en los bordes del conductor, en los agujeros pasantes recubiertos y no recubiertos, y en las almohadillas de montaje superficial (CPES Virginia Tech, 2020). La graduación de campo mueve ese pico lejos del aire y hacia el dieléctrico, donde la rigidez dieléctrica es más alta.
La caja de herramientas práctica: empotrar conductores en capas internas, capas de blindaje que desplazan el pico de campo E a un plano controlado, y placas o patrones de graduación que dan forma a la distribución equipotencial en los bordes. En un diseño de módulo de 10 kV, las trazas de cobre dentro del PCB se usaron como placas de graduación de campo para desplazar el pico de campo del aire hacia el FR4, logrando operación sin DP a 11,6 kV rms (CPES Virginia Tech, 2021).
La geometría de mayor riesgo en cualquier barra es el punto triple; donde el conductor, el aislamiento y un tercer medio (usualmente aire o masilla) se encuentran. En un terminal, el campo puede concentrarse en la unión de metal, película y aire, y la descarga superficial empieza allí mucho antes de que el aislamiento bulk esté esforzado.
Tres contramedidas dominan; blinde el punto triple con una capa conductora o semi-conductora para que el pico se mueva hacia el aislamiento; alargue el camino de fuga con extensión de película o manguitos; y evite bordes de metal afilados en la terminación. La segunda y tercera son geometría pura; la primera necesita una decisión de diseño temprana, porque una capa de blindaje cambia todo el apilado.
El realce de campo en una esquina afilada escala aproximadamente con el radio; un borde de cuchilla concentra el campo a muchas veces el esfuerzo promedio, un borde redondeado lo baja dramáticamente. En el diseño de laminado, el perfil del borde del conductor se fija en la etapa de punzonado y no puede arreglarse después por el aislamiento.
Guía práctica: especifique un radio de borde mínimo en el cobre antes de cotizar, y revise el plano por rebabas de punzonado; una rebaba es una fuente de DP incorporada. Para servicio de alta tensión, considere la extensión del borde de la película más allá del borde del conductor, de modo que el dieléctrico, y no el aire, tome el esfuerzo en el límite.
El ensayo de DP bajo esfuerzo DC se comporta distinto del AC. Bajo AC, un vacío descarga dos veces por ciclo; bajo DC, la tasa de repetición de descarga depende de la relajación de carga en el vacío; a menudo mucho más baja, lo que hace la DP DC más difícil de detectar y más fácil de subestimar.
Las barras DC-link de convertidor y ESS por tanto necesitan ensayo de DP DC específicamente, y no solo el ensayo AC heredado de la práctica de distribución. Una barra plana asignada a 16 kV se demostró sin DP hasta 18 kV DC con una PDIV medida de 20 kV entre los polos DC (CPES Virginia Tech, 2020); el ensayo DC siendo el relevante para servicio de inversor.
Dos números importan en la hoja de ensayo. PDIV, tensión de inicio de descarga parcial, es la tensión donde la descarga aparece por primera vez al subir la tensión. PDEV, tensión de extinción de descarga parcial, es donde se detiene al bajar la tensión. El hueco entre ellos es histéresis; un material que empieza a descargar a 8 kV puede seguir descargando hasta 5 kV, y la extinción importa para sistemas que ven caídas de tensión.
Cuando especifica una barra, pida ambos, ensayados según IEC 60270 con el suelo de ruido de fondo declarado. Un proveedor que cotiza solo PDIV le está contando la mitad de la historia.
El objetivo <10 pC a tensión asignada es un umbral práctico, y no un número mágico; separa la integridad de aislamiento genuina de un apilado cargado de vacíos que fallará en servicio. La cadena de medición es estándar; condensador de acoplamiento, calibrado a una carga conocida, con el objeto de ensayo esforzado a tensión asignada y por encima.
Para un programa de barra, el ensayo de aceptación típicamente ejecuta; rampa a PDIV y registre; mantenga a tensión asignada y verifique <10 pC; rampa abajo y registre PDEV. El ensayo por muestra está bien para producción, pero la cualificación de diseño debería ser sobre piezas representativas con las mismas herramientas y materiales que la producción.
La DP en la superficie sigue la distancia de fuga y el clearance tanto como el aislamiento bulk. La contaminación, la humedad y la altitud todos acortan el camino de fuga efectivo, y la DP en una superficie sucia rápidamente se convierte en rastreo; una estela conductora carbonizada que termina en flasheo.
Nuestra guía de diseño de fuga y clearance cubre las reglas de dimensionado; el ángulo de DP es la verificación; ensayo de DP superficial bajo la condición ambiental esperada (humedad, o una clase de polución) y no un entorno de laboratorio prístino. Para barras a la intemperie o parcialmente cerradas, la diferencia es material.
La película PET es la caballería; alta rigidez dieléctrica (típicamente >200 V/µm), bajo coste, laminado limpio. El Nomex añade margen térmico y tenacidad mecánica, lo que importa para clases de temperatura más altas y servicio cíclico. DLF (película de doble capa) y otros laminados intercambian coste contra margen de DP de la misma forma.
La elección del material fija el techo; el proceso fija si lo alcanza. Un apilado de película mediocre, laminado sin vacíos, sobrevivirá a un apilado de película premium con vacíos. Es por qué el control de proceso, y no solo la especificación del material, es la verdadera decisión de DP.
Cuando pone una barra de alta tensión en el mercado o en un programa de producción, el requisito de DP pertenece a la especificación, y no a una conversación posterior. Mínimo tres elementos; objetivos PDIV y PDEV según IEC 60270, un límite <10 pC a tensión asignada, y el método de ensayo declarado (AC y/o DC según el servicio).
Añada las expectativas de proceso, laminado sin vacíos, radio de borde, blindaje si se requiere, y la documentación; informes de ensayo de DP por cualificación de diseño, más registros de muestra de producción. Ese archivo es lo que separa una barra que se envía de una barra que se desempeña.
SHANYUAN produce barras laminadas con laminado controlado de vacíos y ensayo dieléctrico por lote, incluyendo registros de hipot, resistencia de aislamiento y continuidad con CoC. Para programas de mayor tensión cualificamos el apilado, número de capas, tipo de película, extensión de borde, contra los objetivos de DP antes de cortar las herramientas de producción.
Envíe la clase de tensión, los requisitos dieléctricos y los límites de ensayo con su plano; nuestro equipo de ingeniería confirmará el apilado y el plan de cualificación, y responderá en un día laborable.
El ensayo de DP es más lento y caro que el hipot, de modo que el cribado de producción usualmente se basa en muestra; una frecuencia definida, por ejemplo una pieza por lote o por turno, ejecutada a través de la secuencia completa PDIV/PDEV mientras cada pieza recibe el hipot rutinario. El registro de muestra entonces ancla el lote.
La trampa es el proceso a la deriva; un cambio de herramienta, un nuevo lote de película o un desplazamiento de temperatura de laminado pueden reintroducir vacíos sin disparar los ensayos rutinarios. La solución es un gráfico de control sobre la PDIV de la muestra; si la tensión de inicio se arrastra hacia abajo entre lotes, el proceso se movió y la investigación empieza antes del fallo de campo, y no después.
Una barra sin DP puede derrotarse después de salir de la prensa. La manipulación raspa el aislamiento; las herramientas de ensamblaje cortan la película en las terminaciones; y un tornillo atornillado demasiado profundo en un punto de montaje se convierte en una concentración local de esfuerzo. La fase de diseño debería asumir algo de abuso y construir margen para ello; película más gruesa en zonas de manipulación, cubiertas protectoras de borde, e instrucciones de ensamblaje claras sobre par y herramientas.
Para programas de alta tensión, nuestros planos especifican las restricciones de manipulación y ensamblaje en la misma hoja que los requisitos eléctricos; porque la pieza que llega sin DP solo es útil si sigue sin DP tras la instalación.
No toda barra necesita diseño sin DP. Por debajo de aproximadamente 1 kV, la DP relacionada con vacíos rara vez es el mecanismo limitante de vida; los problemas térmicos y mecánicos dominan. El caso para la especificación sin DP se fortalece por encima de 1 kV, y se vuelve no negociable a 3,3 kV y por encima, en servicio de convertidor y MT, y dondequiera que el aislamiento es delgado relativo a la clase de tensión.
La regla de decisión para un comprador; si la tensión del sistema está por encima de 1 kV, o el servicio es DC alimentado por convertidor (que ve transitorios de conmutación), ponga PDIV/PDEV y el límite de 10 pC en la especificación. Por debajo de eso, el coste del ensayo de DP puede no comprar nada significativo.
El ensayo de DP añade coste; equipo, tiempo, revisión de ingeniería, y la pregunta del presupuesto es legítima. El fallo que previene rara vez es espectacular; no un disparo de hipot en la fábrica, sino una ruptura dieléctrica a mitad de vida en el campo, una reclamación de garantía, un evento de parada, y una investigación de causa raíz que termina en el vacío que nadie ensayó.
Para un programa de producción la comparación de coste es cruda; el ensayo de DP por muestra añade un pequeño porcentaje al coste unitario, mientras un fallo de campo en un rack de convertidor o ESS cuesta órdenes de magnitud más. La decisión de especificación es una decisión de riesgo, y el riesgo es asimétrico a favor del ensayo dondequiera que la tensión lo justifique.
Un informe de ensayo DP solo es útil si puede leerlo. Los esenciales; circuito de ensayo y calibración (según IEC 60270), suelo de ruido de fondo, PDIV con la tasa de rampa, la magnitud a tensión asignada en pC, PDEV en el camino de bajada, y las condiciones ambientales (temperatura, humedad, altitud).
Dos señales de alarma; un suelo de ruido cercano al límite de 10 pC, lo que hace la aprobación sin sentido, y un informe que cotiza solo PDIV sin PDEV. Si el informe de un proveedor carece de cualquiera, pida el registro de ensayo completo; la respuesta le dice si el ensayo fue real.
Por encima de 1.000 m, la densidad de aire cae y también su rigidez dieléctrica; aproximadamente un 1% por 100 m en alguna guía. Un margen de DP fijado a nivel del mar puede encogerse silenciosamente en un sitio de gran altitud, y la descarga superficial en aire fino empieza antes de lo que el ensayo de fábrica predijo.
Para barras de alta tensión instaladas en regiones de meseta, deratee la tensión de operación, engrose el dieléctrico, o extienda la fuga según la corrección por altitud. Las cifras PDIV/PDEV en el informe de ensayo se miden a la altitud de ensayo; la altitud de instalación necesita su propia verificación, y no una suposición.
Las barras DC-link en servicio de convertidor ven más que esfuerzo DC; ven los transitorios de conmutación de los dispositivos a su lado. Cada evento de conmutación pone un escalón de dv/dt en el aislamiento de la barra, y si un vacío está presente, el flanco rápido puede iniciar una descarga que el campo DC estable por sí solo no empezaría. Es por qué el diseño sin DP no es opcional para barras alimentadas por convertidor a media tensión.
La respuesta de diseño es la misma caja de herramientas; vacíos fuera, campo graduado, bordes radiados, aplicada con el transitorio en mente. Si el dv/dt del sistema es alto, pida el ensayo DP bajo la forma de onda del convertidor, o al menos bajo DC, y no un ensayo AC puro de 50 Hz.
El ensayo de aislamiento responde cuatro preguntas; resiste la tensión asignada, descarga
Read articleUna barra falla por la superficie mucho antes de fallar a través del aislamiento si el cam
Read article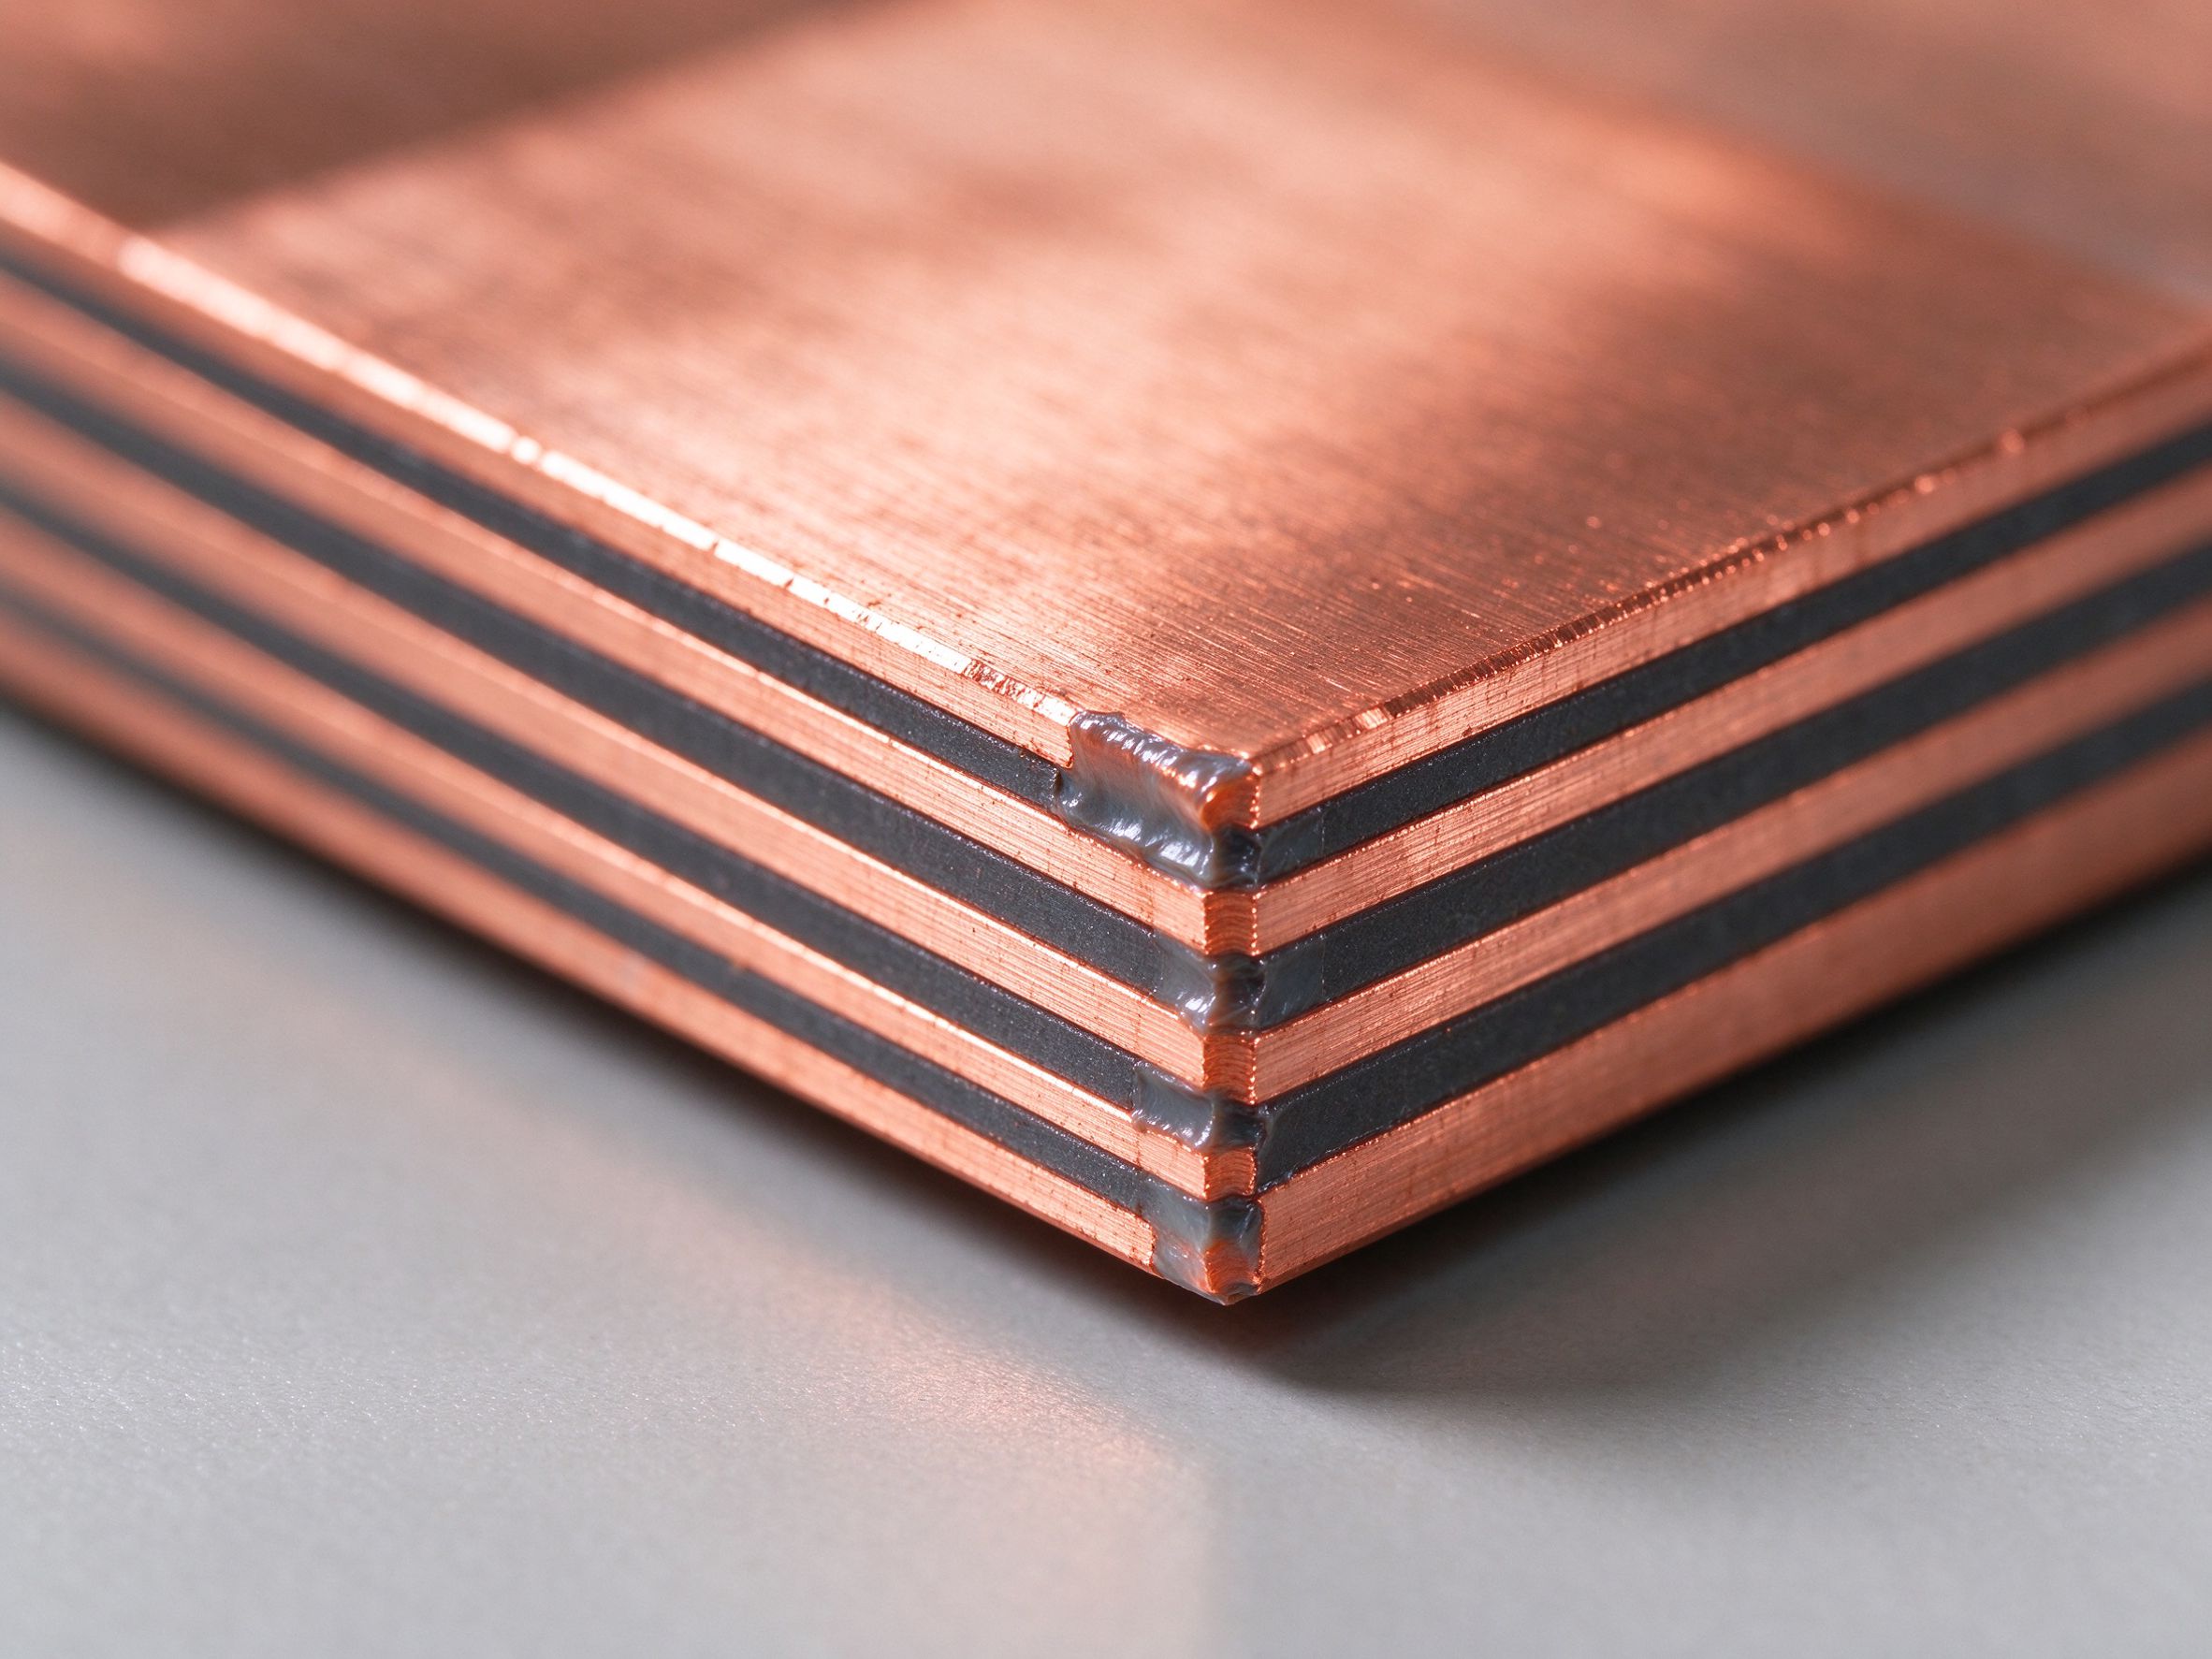
PET, Nomex y epoxi DLF son los tres dieléctricos que laminamos cada día en las barras SHAN
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
