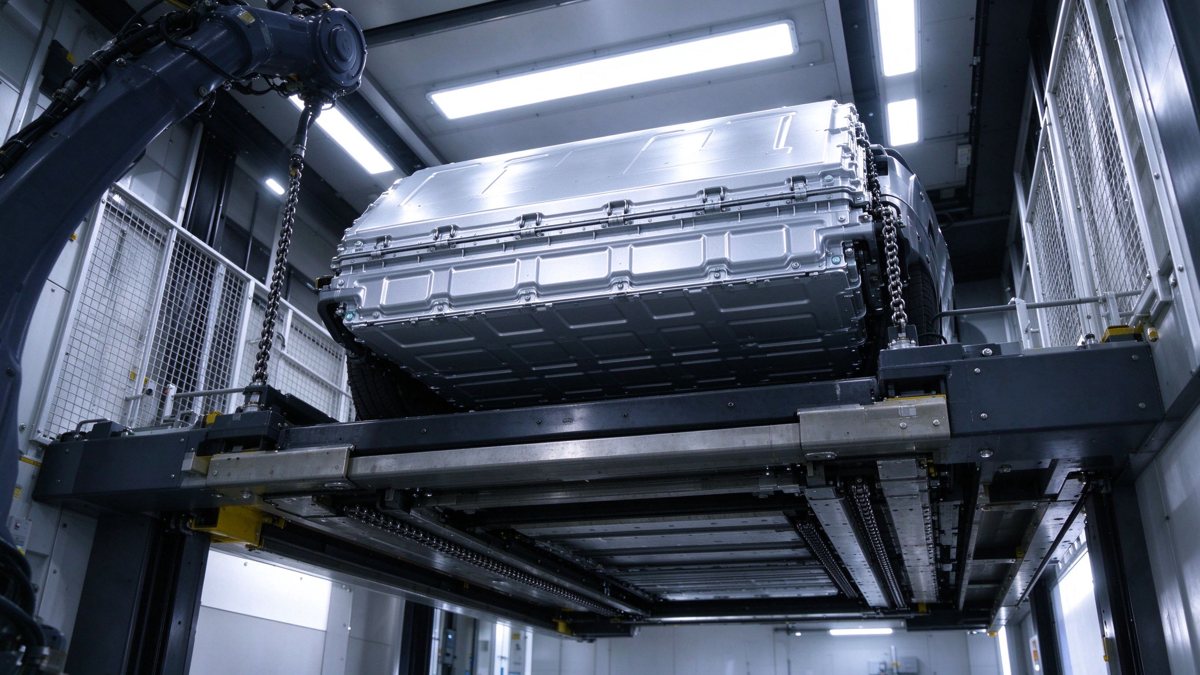
Der Batteriewechsel hat in China in diesem Jahr seinen Nischenexperiment-Status verloren. Mit mehr als 2.520 Stationen in 200 Städten bis Ende September 2026 werden die Geräte in diesen Gehäusen heute in Serie beschafft, von Fieldteams gewartet und nach ihrer Verfügbarkeit bewertet. Die Sammelschiene ist das Bauteil, das den Strom trägt, das niemand fotografiert: die Schnittstelle zum Akku-Pack, die DC-Vertikalverteiler im Rack, die Verbindungsleitung zum Ladegerät. Ihr Designlastenheft unterscheidet sich von einer Fahrzeugsammelschiene, weil die Verbindung von einer Maschine geöffnet und geschlossen wird – mehrmals täglich, über ein Jahrzehnt hinweg.
Der Batteriewechsel hat in China in diesem Jahr seinen Nischenexperiment-Status verloren. Mit mehr als 2.520 Stationen in 200 Städten bis Ende September 2026 werden die Geräte in diesen Gehäusen heute in Serie beschafft, von Fieldteams gewartet und nach ihrer Verfügbarkeit bewertet. Die Sammelschiene ist das Bauteil, das den Strom trägt, das niemand fotografiert: die Schnittstelle zum Akku-Pack, die DC-Vertikalverteiler im Rack, die Verbindungsleitung zum Ladegerät. Ihr Designlastenheft unterscheidet sich von einer Fahrzeugsammelschiene, weil die Verbindung von einer Maschine geöffnet und geschlossen wird – mehrmals täglich, über ein Jahrzehnt hinweg.
Erstveröffentlicht 2026-11-06 · Zuletzt aktualisiert 2026-11-12
Diese Seite ist eine jährlich fortgeschriebene Datenseite: die Ausgabe 2026, die einmal im Jahr aktualisiert wird, sobald neue Marktdaten veröffentlicht werden.
Das Choco-Swap-Netz von CATL erreichte nach Unternehmensangaben, die in jenem Monat gemeldet wurden, zum 29. September 2026 2.520 Stationen in 200 Städten und 31 Provinzen; als Ziel gilt bis Ende 2026 rund 3.000 Stationen sowie 4.000 kombinierte Lade- und Wechselstandorte. Unabhängige Meldungen vom Oktober 2026 beziffern die über dasselbe Netz in Umlauf gebrachten Akkupacks auf nahezu 20.000. Diese Zahlen sind für einen Komponentenzulieferer aus einem einzigen Grund relevant: Eine Station, die 40 bis 80 Packs pro Tag wechselt, bewältigt an derselben Kupferschnittstelle 15.000 bis 30.000 Fügezyklen pro Jahr.
Eine Fahrzeugsammelschiene erlebt genau einen Montagevorgang im Werk. Eine Stationssammelschiene erlebt alle zwanzig Minuten einen mechanischen Vorgang. Die Konstruktionsannahmen des ersten Falls – eine mit Drehmoment angezogene Schraubverbindung, ein gecrimpter Batteriepol, eine gelötete Flexibleitung – überleben den zweiten Fall nicht, wenn sie nicht neu hinterfragt werden.
In einer typischen Station existieren vier Strompfade, und jeder hat eine andere Aufgabe. Die Pack-Schnittstelle trägt während einer Wechsel-Sitzung den vollen Lade- oder Entladestrom, typischerweise 200–600 A bei 400 V oder 800 V Klasse. Die DC-Rack-Sammelschiene verteilt die Ströme zwischen parallelen Ladefächern und steht Dauerbetrieb. Die Ladegerät-zu-Sammelschienenleitung führt gleichgerichteten Ausgangsstrom mit Schaltwelligkeit. Der Hilfs- und Steuerpfad ist klein, muss aber störungsfrei bleiben.
Weil die Pack-Schnittstelle der einzige Pfad ist, der von der Maschine physisch neu hergestellt wird, dominiert sie die Zuverlässigkeit. Ein Nenndauerstrom von 1.000 A auf dem Papier ist bedeutungslos, wenn das Kontaktpaar nach 8.000 Zyklen einen zusätzlichen Übergangswiderstand von 50 µΩ aufbaut; bei 500 A sind das 12,5 W Verlustwärme in einer Verbindung von der Größe eines Daumens, eingebaut in einen Schaltschrank, der ohnehin schon die Ladeverluste abführen muss. Die Auslegung beginnt deshalb beim Anstieg des Übergangswiderstands, nicht allein bei Strombelastbarkeitstabellen. Unser Strombelastbarkeits-Diagramm liefert den stationären Grundwert; der Zyklus-Sicherheitsaufschlag muss addiert werden.
Die Summensammelschiene ist der Punkt, an dem sich eine Station von einem Ladegerät unterscheidet. Ein Standort mit vier 120-kW-Fächern an einer gemeinsamen 400-V-Sammelschiene kann rund 1.200 A ziehen, wenn alle Fächer Volllast fahren, und die Sammelschiene muss diese Summe in einem einzigen lamellierten Strang führen, bevor sie sich an den Fachanschlüssen wieder aufteilt. Konstrukteure teilen die Sammelschiene üblicherweise in zwei oder drei Segmente mit einer Schraubverbindung dazwischen; das hält jedes Presswerkstück klein genug zum Pressen und gibt dem Fieldteam eine wartungsgerechte Trennstelle. Der Haken: Jede Schraubverbindung im DC-Pfad fügt ein Widerstandselement ein, das mit den Zyklen wächst, sodass die Segmentzahl eine ebenso große Zuverlässigkeits- wie eine Fertigungsentscheidung ist.
Auch die Lastaufteilung bestimmt das thermische Profil. Die Fächer erreichen ihre Spitzen selten gleichzeitig, und eine Stationssteuerung, die die Fachausgänge staffelt, kann die Sammelschiene tagsüber auf 60–70 % ihrer Summenlast halten. Steht diese Steuerlogik zum Designzeitpunkt noch nicht fest, sollte die Sammelschiene für den schlimmsten Fall dimensioniert werden, nicht für den Durchschnitt – denn die Software wird später abgestimmt, das Kupfer lässt sich nachträglich nicht vergrößern.
Der Wechsel von 400-V- auf 800-V-Pack-Architekturen verdoppelt die Betriebsspannung, ohne die Luftstrecken zu verdoppeln. Kriech- und Luftstrecken innerhalb eines Wechselschranks sind durch den mechanischen Bauraum des Pack-Trays begrenzt, sodass Konstrukteure Isolationsdicke gegen Luftweg handeln müssen. Lamellierte Sammelschienen helfen, weil das Dielektrikum mit dem Leiter verbunden ist und der Schichtabstand durch die Folie festgelegt wird, nicht durch Montagetoleranzen.
Was nicht hilft, ist die Annahme, die Fahrzeug-Regeln gelten auch hier. Ein Stationsschrank ist eine Niederspannungs-Schaltanlage nach IEC 61439-1, und ihre Isationskoordination muss auf Baugruppenebene nachgewiesen werden – einschließlich des Verschmutzungsgrades eines Gehäuses am Straßenrand, das sich mehrmals pro Stunde zum Himmel öffnet. Unser Designleitfaden behandelt die Luftstrecken-Bemessung; der praktische Zusatz für Wechselstationen ist ein Staub- und Feuchtezuschlag, der davon ausgeht, dass das Gehäuse nicht abgedichtet ist.
Der Isationsaufbau für einen 800-V-DC-Zwischenkreis ist nicht einfach eine dickere Folie. Bei dieser Betriebsspannung ist die Feldstärke im dünnen Dielektrikum hoch genug, dass die Teilentladungs-Einsatzspannung zur begrenzenden Größe wird – nicht die Durchschlagsfestigkeit. Und eine Lücke von wenigen Zehntel Millimetern in einem verbundenen Schichtstoff kann über Jahre Entladungen aufrechterhalten, bevor sie zum Fehler führt. Deshalb werden 800-V-Stationsschienen üblicherweise mit 0,2–0,5 mm Dielektrikum pro Schichtpaar aufgebaut, an den Endvergossenen Anschlüssen ausgeführt und mit einem Teilentladungs-Abnahmetest statt eines reinen Hochspannungstests geprüft.
Die zweite Beschränkung ist die Kriechstrecke über die Oberfläche der Sammelschiene dort, wo sie eine Metallhalterung passiert. Eine verschmutzte Oberfläche – wie sie ein Schaltschrank am Straßenrand aufweist – verringert die effektive Kriechstrecke um ein Drittel oder mehr gegenüber einer sauberen Laborprobe. Eine Rippe oder ein beschichtetes Endstück nachzurüsten ist günstiger, als im festen Gehäuse Luftstrecke zuzulegen; und genau diese Maßnahme wird am häufigsten vergessen, wenn ein 400-V-Design auf 800 V skaliert wird.
Wechselstationen laufen in dichten Stadtnetzen selten im Leerlauf. Eine Station für Ride-Hailing-Flotten kann 20 Stunden pro Tag laufen, mit Ladefächern bei 60–80 % der Nennleistung und Schrankinnentemperaturen von 45–55 °C im Sommer. Unter diesen Bedingungen arbeitet eine Sammelschiene, die auf eine 30-K-Temperaturerhöhung bei Nennstrom ausgelegt ist, weit über ihrem Auslegungspunkt.
Daraus folgen zwei praktische Konsequenzen. Erstens sollte die Stromdichte für natürliche Konvektion im Schrank bei Kupfer nahe 6–8 A/mm² liegen statt der 10 A/mm², die auf dem Prüfstand akzeptabel wirken. Zweitens ist der Wärmeweg von der Sammelschiene zum Gehäuse ebenso wichtig wie die Sammelschiene selbst; eine lamellierte Sammelschiene, die auf eine lackierte Wand geschraubt ist, leitet die Wärme in eine schlechte Senke ab. In unserem Abschnitt zum thermischen Management finden Sie die Grenzflächenwiderstände, die entscheiden, ob der Schrank oder die Sammelschiene der Engpass ist.
Ein nützlicher Plausibilitätstest in der Designphase: Nehmen Sie den Sammelschienenstrom, den Kupferquerschnitt, die Schrankinnentemperatur und die gemessene Erwärmung und vergleichen Sie das Ergebnis mit der Anschlusstgrenze im Anlagestandard. Ein 30-K-Anstieg an einer Sammelschiene in einem 50-°C-Schrank erreicht am Leiter 80 °C – das lässt am Anschluss, wo der Übergangswiderstand eigene wenige Watt beisteuert, kaum noch Margin. Wenn die Zahlen nicht aufgehen, ist die günstigste Abhilfe meist Luft statt Kupfer: Ein gefilterter Lüfter mit 200 m³/h durch den Schrank kann die Innentemperatur um 8–10 K senken und kauft damit mehr thermische Margin als eine 20-prozentige Vergrößerung des Sammelschienenquerschnitts.
Eine federnde oder geklemmte Pack-Schnittstelle verliert langsam die Normalkraft. Zinnbeschichtung auf Kupfer oxidiert und fretting; jeder Zyklus entfernt ein wenig mehr von der weichen Schicht und legt Aufrauhungen frei, die dann kaltverschweißen und wieder ausreißen. Das messbare Kennzeichen ist ein steigender Milliohm-Wert, kein sichtbarer Defekt. Fieldteams, die nur auf Verfärbung prüfen, verpassen die ersten zwei Drittel der Degradationskurve.
Abnahmekriterien sollten deshalb als Widerstandsfenster bei definiertem Prüfstrom formuliert werden – gemessen beim Wareneingang und erneut bei 5.000 und 15.000 Zyklen. Eine Verbindung, die bei 20 µΩ beginnt und 40 µΩ erreicht, ist elektrisch noch akzeptabel, hat aber die Hälfte ihrer thermischen Margin verbraucht. Unser Hinweisblatt zur Verbindungsauslegung erklärt, wie man dieses Fenster festlegt, ohne den Lieferanten auf einen unrealistischen Erstmusterwert zu drängen.
Fretting ist der Mechanismus hinter dem größten Teil dieses Anstiegs. Jeder Fügezyklus erlaubt eine mikroskopische Relativbewegung zwischen den Kontaktflächen, angetrieben durch die Wärmedehnung und die mechanische Toleranz der Klemme. Das Oxid, das sich in der angeriebenen Zone bildet, ist härter und weniger leitfähig als das Massivzinn; es sammelt sich im Kontaktfleck, statt abgewischt zu werden. Silberbeschichtung widersteht Fretting besser als Zinn, weil ihr Oxid leitfähig ist – deshalb werden hoch beanspruchte Schnittstellen oft mit Silber oder einer Silberlegierung spezifiziert, trotz der Kosten. Der Wischweg, die kleine Gleitbewegung, die ein Steckverbinder beim Fügen erfährt, ist das Gegenmittel: Er durchbricht das Oxid bei jedem Zyklus, statt es aufbauen zu lassen.
Das Pack-Tray wird von einem Mechanismus mit hydraulischer oder Servo-Aktuation gehoben, ausgerichtet, geklemmt und wieder freigegeben. Stoßlasten übertragen sich über das Tray auf die Schnittstellen-Hardware, und die Sammelschiene erlebt sie als Änderung der Schraubenvorspannung. Eine Verbindung, die einen statischen Zugversuch besteht, kann unter 20.000 Klemmereignissen dennoch lose werden, wenn die Schraube nicht gegen eine Feder oder einen Belleville-Tellerfeder-Stapel vorgespannt ist.
Für die Stations-Hardware empfehlen wir, bei jedem Wartungsintervall eine Prüfung auf bleibendes Anzugsdrehmoment und eine Sichtmarke am Befestigungselement vorzusehen, plus einer Gewindesicherung, die 120 °C übersteht. Handelt es sich bei der Schnittstelle um einen Steckverbinder statt einer Schraubverbindung, gehört die Rastkraft in die Zeichnung, nicht in einen Katalog. Der Leitfaden zur Steckverbinderauswahl legt die Kraft- und Wisch-Anforderungen dar, die einen Steckverbinder im wiederholten Fügen zuverlässig machen.
Der Vorspannungsverlust ist berechenbar. Eine Schraubverbindung mit einer 12-mm-Stahlschraube bei 60 Nm trägt rund 45 kN Klemmkraft; der Temperaturwechsel zwischen dem Aluminium-Tray und der Kupfersammelschiene kann davon über einige hundert Zyklen 10–20 % entspannen, während die Materialien kriechen und sich die Verbindung einpasst. Ein Tellerfeder-Stapel stellt 30–50 % der verlorenen Vorspannung wieder her, weil er über einen längeren Weg elastische Energie speichert, und gibt dem Prüfer zudem eine sichtbare Fuge zum Prüfen. In Stationen, die 20 Stunden pro Tag laufen, wird die Verbindung bei jedem Pack-Wechsel thermisch gewechselt, sodass die Entspannung schneller abläuft als in einer statischen Installation.
Drei Dokumente rahmen das Design ein. IEC 61439-1 regelt die Baugruppe: Temperaturerhöhungs-Nachweis, dielektrischer Nachweis, Kurzschlussfestigkeit und Luftstrecken-Regeln. IEC 61851-23 deckt das DC-Ladesystem ab, das im Schrank sitzt. GB/T 40032 behandelt die Sicherheit des Batteriewechsels für die mechanische und elektrische Schnittstelle. Keine der Normen schreibt eine Zyklenlebensdauer für eine Sammelschienen-Verbindung vor; diese muss als stationsweite Anforderung in das Kaufspezifikationsheft geschrieben werden.
Genau diese Lücke ist der Ausgangspunkt der meisten Lieferantenstreitigkeiten. Ein Fertiger kann eine Sammelschiene nach IEC 61439-1 zertifizieren und dennoch etwas liefern, das bei 10.000 Zyklen ausfällt – weil die Norm die Baugruppe einmal prüft, nicht die Belastung. Schreiben Sie die Zyklenanforderung, das Widerstandsfenster und das Prüfintervall in das Zeichnungspaket. Die Normungsbibliothek verlinkt die Klauseln, die Sie zitieren müssen.
Kupfer ist der dominierende Materialkostenfaktor bei einer Stationssammelschiene, und die Stationsbauer stehen unter Druck, die Stückliste zu kürzen, wenn die Netze von Hunderten auf Tausende Standorte wachsen. Die Versuchung ist groß, den Querschnitt auf den Nennstrom zu trimmen. Dieser Handel funktioniert bis zum ersten Sommer mit Überlast und kehrt dann als Gewährleistungsansprüche zurück, die mehr kosten als das eingesparte Kupfer.
Eine vertretbarere Vorgehensweise ist, den Querschnitt zu halten und die Kosten woanders zu senken: weniger Schichtübergänge, engere Verschachtelung zur Ausschussreduzierung, standardisierte Breiten über alle Ladeplattformen hinweg. Der Kupfergehalt pro Station ist durch die Physik annähernd fest; die Fertigungsausbeute ist der Punkt, an dem ein Zulieferer wirklich konkurrieren kann. Unser Vergleich Kupfer gegenüber Aluminium erläutert, warum Aluminium bei dieser Stromdichte und diesem Schrankvolumen kein geradliniger Ersatz ist.
Ein RFQ für Stationssammelschienen sollte die Belastung benennen, nicht nur die Abmessungen. Mindestinhalt: Dauer- und Spitzenstrom je Pfad; Spannungsklasse und Verschmutzungsgrad; Umgebungs- und Schrankinnentemperatur; erwartete Fügezyklen pro Jahr und Designslebensdauer; Schnittstellenart (geschraubt, Steckverbinder, geschweißt); Beschichtungsdicke und Zwischenschicht; Widerstandsfenster bei Prüfstrom; Drehmoment- und Halteanforderungen; dielektrische Prüfspannung und PD-Grenze; Dokumentationsumfang.
Zulieferer, die nur gegen eine Zeichnung kalkulieren, werden das Kupfer berechnen und die Belastung ignorieren. Diejenigen, die nach der Zyklenzahl und dem Temperaturprofil fragen, sind diejenigen, die die Verbindung konstruktiv auslegen. Der Weg vom Erstmuster zur Serie zeigt, wie man dieses Gespräch staffelt, sodass das Erstmuster den Prozess beweist, bevor das Volumen fest committed wird.
Zwei Felder fehlen in Stations-RFQs routinemäßig, und beide verändern das Ergebnis. Das erste ist die Zahl der Fügezyklen, die über die Designslebensdauer an der Pack-Schnittstelle erwartet wird – nicht nur pro Jahr; eine Station, die zehn Jahre lang 60 Wechsel pro Tag fährt, ist eine 200.000-Zyklen-Verbindung, die über das hinausgeht, was ein Standard-Steckverbinder-Datenblatt abdeckt. Das zweite ist die Wartungszugänglichkeit: Kann ein Techniker die Verbindung in unter fünf Minuten mit dem Drehmomentschlüssel erreichen, oder muss der Schrank spannungsfrei geschaltet und teilweise zerlegt werden? Der Zugang entscheidet, ob das Design auf regelmäßiges Nachziehen angewiesen ist oder wartungsfrei sein muss.
Drei Tests gehören an jede Stationssammelschiene: eine Übergangswiderstandsmessung bei definiertem Strom, ein dielektrischer Kurzzeitversuch mit Teilentladungskontrolle für 800-V-Hardware und ein Temperaturwechsel, der die tägliche Schrankschwingung nachbildet. Der erste erfasst die Verbindungsqualität, der zweite Lunker im Schichtstoff, der dritte das Loslösen.
Die Zyklusprüfung lässt sich beschleunigen. Eine 500-Zyklen-Kammer zwischen −20 °C und +85 °C, mit Strombeaufschlagung während der Warmhaltephase, legt die meisten Beschichtungs- und Vorspannschwächen frei. Sie ist nicht dasselbe wie 20.000 mechanische Fügevorgänge, aber ein günstiger Filter vor Feldversuchen. Siehe Teilentladung für den Messaufbau und die Grenzwerte, die eine PD-Prüfung bei 800 V aussagekräftig machen.
Der Prüfstrom ist ebenso wichtig wie der Grenzwert. Ein Mikro-Ohmmeter, das 1 A einspeist, misst den Einschnürwiderstand einiger weniger Aufrauhungen und kann ausgezeichnet aussehen, während die Verbindung bereits teilweise getrennt ist. Eine Messung bei 100 A oder beim Nennstrom heizt den Kontaktfleck auf und liest den Widerstand, den die Verbindung im Betrieb tatsächlich zeigt. Spezifizieren Sie den Prüfstrom, die Stabilisierungszeit und die Temperatur, bei der der Messwert aufgenommen wird – sonst melden zwei Zulieferer Zahlen, die nicht vergleichbar sind.
Über die Stationsentwürfe, die wir geprüft haben, ist die Ausfallrangfolge konsistent: lose oder korrodierte Pack-Schnittstelle an erster Stelle, Delaminierung des Schichtstoffs an einer Biegung an zweiter Stelle, rissiger Ansatzhals am Anschluss an dritter Stelle – und als vierter offene Sicherungs- oder Schützeausfälle, die fälschlich der Sammelschiene zugeschrieben werden. Jede hat ein anderes Gegenmittel.
Schnittstellenverschleiß löst man durch Beschichtung und Vorspannung, nicht durch dickeres Kupfer. Delaminierung löst man durch Biegeradius und Pressparameter, nicht durch eine andere Folie. Anschlussrisse entstehen durch Überdrehen eines zu dünn gefrästen Ansatzhalses. Der Leitfaden zur Auswahl nach Ausfallart bildet jedes Kennzeichen auf die Designentscheidung ab, die es verhindert – nützlich, wenn ein Stationsbetreiber ein Symptom ohne Zerlegung meldet.
Geschraubte lamellierte Sammelschiene: niedrigste Kosten, beste Wärmeverteilung, erfordert Drehmomentkontrolle und regelmäßige Wiederholprüfung; geeignet für DC-Rack-Sammelschiene und Ladegerät-Verbindungen. Gesteckte Sammelschiene: schnellster Feldaustausch, höhere Stückkosten, braucht definierte Fügekraft und Wischweg; geeignet für die Pack-Schnittstelle, wo der Wartungszugang eingeschränkt ist. Geschweißtes Flex-Stück: gleicht Fluchtungsfehler aus, keine Befestiger an der Verbindung, aber im Feld nicht wartbar; geeignet für fest verlegte Innenverbindungen. Massivsammelschiene mit Isolierschlauch: am günstigsten bei geringen Schichtzahlen, schwächste Dielektrikums-Konsistenz, nur akzeptabel, wo der Luftweg großzügig bemessen ist.
Die Matrix ist ein Ausgangspunkt, keine Regel. Eine Station mit 60 Wechseln pro Tag und einer 10-Jahres-Designlebensdauer sollte Wartbarkeit über die Stückkosten stellen, weil ein Außeneinsatz mehr kostet als die Hardware. Eine schwach ausgelastete Station kann die geschraubte Sammelschiene und das dazugehörige Prüfintervall akzeptieren.
Zwei benachbarte Fragen tauchen meist in derselben Besprechung auf: wie der 800-V-Isolationsaufbau nachgewiesen wird – was wir behandelt haben, als der Umstieg auf SF6-freie Schaltanlagen die Mittelspannungs-Luftstrecken aufweitete – und wie sich die Stückkosten über einen mehrjährigen Stations-Roll-out verhalten, was der MOQ- und Gesamtkostenrahmen in Zahlen darlegt.
Das Netzwachstum von 2.500 auf 4.000 Standorte in einem Jahr wandelt die Beschaffung vom Projektkauf zum Plattformkauf. Plattformen standardisieren die Schnittstelle – gut für die Kosten, schlecht für die Abhängigkeit; die Sammelschienen-Zeichnung wird zur De-facto-Spezifikation, die jede Station erbt. Den Lastzyklus, das Widerstandsfenster und den Beschichtungsaufbau auf Plattformebene richtig zu setzen ist günstiger, als sie Standort für Standort zu reparieren.
Für Zulieferer ist das Unterscheidungsmerkmal nicht der Kupferpreis. Es ist die Fähigkeit, Zyklusleistung zu belegen, ein Widerstandsfenster über 15.000 Fügevorgänge zu halten und gleichbleibende Schichtstoff-Qualität in Serie zu liefern. Einkäufer sollten diese Fähigkeit prüfen, bevor sie skalieren – nicht danach. Wenn Sie gerade eine Stationsschnittstelle spezifizieren, kommt der Weg über den Ingenieurkontakt das Lastprofil gegen unseren Standardaufbau prüfen, bevor eine Zeichnung eingefroren wird.
Eine weitere Folge der Plattformstandardisierung ist, dass die Sammelschienen-Zeichnung zu einem gemeinsamen Gut zwischen Stationengenerationen wird. Wenn ein Netz von einer 400-V- auf eine 800-V-Plattform wechselt, bleibt der mechanische Bauraum meist nahe am Original, weil Pack-Tray und Hubmechanismus teuer zu ändern sind. Der Isolationsaufbau muss innerhalb dieses Bauraums neu qualifiziert werden – genau hier schafft ein Zulieferer mit Schichtstoff-Erfahrung Mehrwert: Die Lösung ist oft eine dünnere, höherleistungsfähige Isolation und ein überarbeitetes Randdesign, kein größerer Schrank.
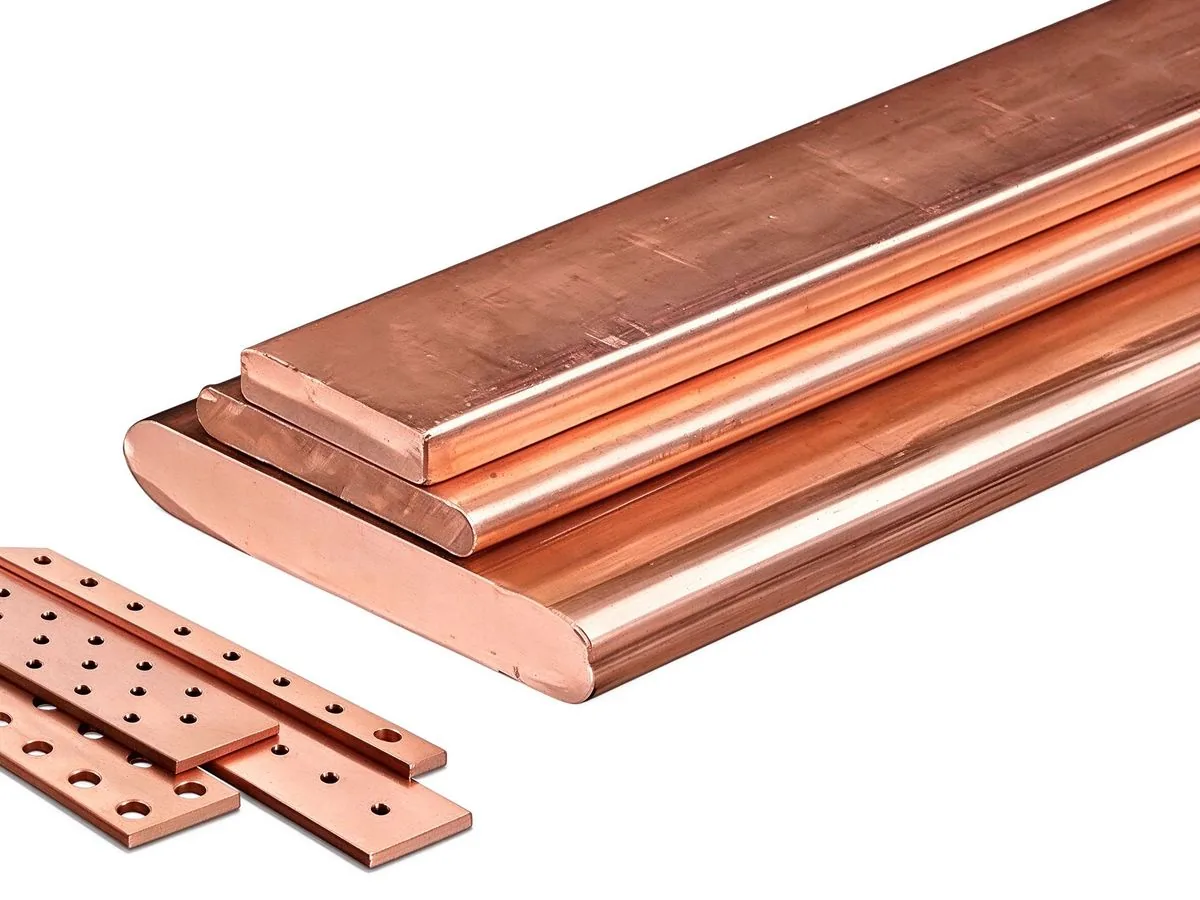
MCS wechselt 2026 vom Pilot- zum Flottenmaßstab: 1 MW+ Laden bei 1250 V und bis 3000 A mac
Artikel lesen
Eine Fügung, die fest ist, ist noch keine Fügung, die richtig ist. Drehmomentfenster, Zugg
Artikel lesen
Elena Vasquez ist Anwendungsingenieurin für Leistungselektronik mit 10 Jahren Erfahrung in der Integration lamellierter Stromschienen in EV-Umrichter, Ladesysteme und Energiespeicher-PCS. Sie spezialisiert sich auf niederinduktive DC-Link-Auslegung, EMV-Verhalten und Baugruppenintegration von Umrich
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
