La sostituzione della batteria ha smesso di essere un esperimento di nicchia in Cina quest'anno. Con oltre 2.520 stazioni in 200 città alla fine di settembre 2026, le apparecchiature dentro quegli armadi ora si acquistano in serie, si manutenzionano con squadre sul campo e si giudicano sulla disponibilità operativa. Il busbar è la parte che trasporta la corrente che nessuno fotografa: l'interfaccia pacco, il bus DC di rack, il collegamento al caricatore. Il suo brief di progetto è diverso da quello di un busbar per veicolo, perché il giunto viene aperto e richiuso da una macchina, più volte al giorno, per un decennio.
La sostituzione della batteria ha smesso di essere un esperimento di nicchia in Cina quest'anno. Con oltre 2.520 stazioni in 200 città alla fine di settembre 2026, le apparecchiature dentro quegli armadi ora si acquistano in serie, si manutenzionano con squadre sul campo e si giudicano sulla disponibilità operativa. Il busbar è la parte che trasporta la corrente che nessuno fotografa: l'interfaccia pacco, il bus DC di rack, il collegamento al caricatore. Il suo brief di progetto è diverso da quello di un busbar per veicolo, perché il giunto viene aperto e richiuso da una macchina, più volte al giorno, per un decennio.
Prima pubblicazione 2026-11-06 · Ultimo aggiornamento 2026-11-12
Questa pagina è una pagina di dati a rotazione annuale: edizione 2026, aggiornata una volta all'anno man mano che vengono pubblicati nuovi dati di mercato.
La rete Choco-Swap di CATL ha raggiunto 2.520 stazioni distribuite in 200 città e 31 regioni amministrative entro il 29 settembre 2026, secondo i comunicati aziendali riportati quel mese, con un obiettivo di circa 3.000 stazioni e 4.000 siti combinati di ricarica e swap entro la fine del 2026. Una copertura indipendente dell'ottobre 2026 ha contato quasi 20.000 batterie immesse in circolazione attraverso la stessa rete. Questi numeri contano per un fornitore di componenti per una ragione precisa: una stazione che scambia da 40 a 80 pacchi al giorno accumula da 15.000 a 30.000 cicli di accoppiamento all'anno sulla stessa interfaccia in rame.
Un busbar da veicolo vede un solo evento di assemblaggio in fabbrica. Un busbar da stazione vede un evento meccanico ogni venti minuti. Le assunzioni di progetto costruite per il primo caso — un giunto bullonato serrato a coppia, un capicorda crimpato, un flex saldato — non sopravvivono al secondo senza essere ridiscusse.
In una stazione tipica esistono quattro percorsi di corrente, e ognuno ha un compito diverso. L'interfaccia pacco trasporta la corrente completa di carica o scarica per tutta la durata della sessione, tipicamente 200–600 A a 400 V o classe 800 V. Il bus DC di rack distribuisce tra le baie di ricarica in parallelo e funziona ininterrottamente. Il collegamento caricatore-bus trasporta l'uscita raddrizzata con ripple di commutazione. Il percorso ausiliario e di controllo è piccolo ma deve restare pulito.
Poiché l'interfaccia pacco è l'unico percorso che viene rifatto fisicamente dalla macchina, essa domina l'affidabilità. Una portata continua dichiarata di 1.000 A sulla carta è irrilevante se la coppia di contatto sviluppa 50 µΩ di resistenza aggiuntiva dopo 8.000 cicli; a 500 A si tratta di 12,5 W di calore in un giunto grande come un pollice, dentro un armadio che ha già le perdite del caricatore. Il dimensionamento quindi parte dalla crescita della resistenza di contatto, non dalle sole tabelle di portata. La nostra tabella di amperaggio fornisce la baseline a regime stazionario; il margine di ciclica va aggiunto sopra.
Il bus di somma è il punto in cui una stazione si differenzia da un caricatore. Un sito con quattro baie da 120 kW che attingono da un bus comune da 400 V può assorbire circa 1.200 A quando ogni baia è a piena uscita, e il busbar deve trasportare quella somma attraverso un'unica tratta laminata prima di diramarsi di nuovo ai terminali delle baie. I progettisti di solito segmentano il bus in due o tre tratti con un giunto bullonato in mezzo, il che mantiene ogni stampaggio abbastanza piccolo da essere pressato e dà alla squadra sul campo un punto di interruzione manutenibile. Il rischio è che ogni giunto bullonato nel percorso DC aggiunge un elemento di resistenza che cresce con i cicli, quindi il numero di segmenti è una decisione di affidabilità tanto quanto una decisione di manifattura.
La ripartizione del carico decide anche il profilo termico. Le baie raramente raggiungono il picco insieme, e un controllore di stazione che sfasa l'uscita delle baie può mantenere il bus al 60–70% della sua portata di somma per gran parte della giornata. Quando la logica del controllore non è ancora fissata in fase di progetto, il bus va dimensionato per il caso peggiore piuttosto che per la media, perché il software sarà tarato dopo e il rame non può essere ridimensionato.
Il passaggio dalle architetture di pacco da 400 V a quelle da 800 V raddoppia la tensione di esercizio senza raddoppiare le distanze in aria. Le distanze di creepage e in aria dentro un armadio di swap sono vincolate dall'involucro meccanico del vassoio porta-pacco, quindi i progettisti finiscono per scambiare spessore isolante con percorso aereo. I busbar laminati aiutano perché il dielettrico è legato al conduttore e il gap tra strati è fissato dal film, non dalla tolleranza di assemblaggio.
Ciò che non aiuta è supporre che valgano le regole lato veicolo. Un armadio di stazione è un'assemblea di bassa tensione secondo IEC 61439-1, e il suo coordinamento dell'isolamento va verificato a livello di assemblea, incluso il grado di inquinamento di un involucro stradale che si apre verso l'esterno più volte ogni ora. La nostra guida al progetto espone l'aritmetica delle distanze in aria; l'aggiunta pratica per le stazioni di swap è un margine per polvere e umidità che presume che l'involucro non sia sigillato.
La pila di isolamento per un collegamento DC da 800 V non è semplicemente un film più spesso. A quella tensione di esercizio il campo attraverso un dielettrico sottile è abbastanza alto perché l'inceppamento per scariche parziali diventi il limite dominante piuttosto che la tensione di breakdown, e un void di pochi decimi di millimetro dentro un laminato legato può sostenere la scarica per anni prima di guastarsi. Ecco perché le sbarre da stazione a 800 V sono costruite di solito con 0,2–0,5 mm di dielettrico per coppia di strati, bordi incapsulati ai terminali e un test di accettazione per scariche parziali piuttosto che un solo test hipot.
Il secondo vincolo è il creepage sulla superficie della sbarra dove essa attraversa un supporto metallico. Una superficie inquinata, come avrà un armadio stradale, riduce il creepage effettivo di un terzo o più rispetto a un campione di laboratorio pulito. Aggiungere una nervatura o una sezione terminale rivestita costa meno che aggiungere distanza in aria dentro un involucro fisso, ed è la misura più spesso dimenticata quando un progetto da 400 V viene scalato a 800 V.
Le stazioni di swap raramente restano inattive nelle reti urbane dense. Una stazione al servizio di flotte di ride-hailing può funzionare 20 ore al giorno, con le baie di ricarica al 60–80% della portata nominale e gli armadi a 45–55 °C di ambiente interno in estate. In quelle condizioni un busbar dimensionato per un rialzo di 30 °C alla corrente di targa si troverà ben sopra il suo punto di progetto.
Ne conseguono due conseguenze pratiche. Primo, la densità di corrente per convezione naturale dentro un armadio dovrebbe restare vicina a 6–8 A/mm² per il rame piuttosto che i 10 A/mm² che sembrano accettabili su banco. Secondo, il percorso termico dalla sbarra all'involucro conta quanto la sbarra stessa; una sbarra laminata bullonata su un pannello verniciato conduce il calore in un dissipatore scarso. Vedi gestione termica per i numeri sulla resistenza di interfaccia che decidono se il collo di bottiglia è l'armadio o la sbarra.
Un controllo di sanità utile in fase di progetto: prendi la corrente della sbarra, la sezione di rame, l'ambiente interno dell'armadio e il rialzo misurato, e confronta il risultato con il limite terminale nella norma di assemblaggio. Un rialzo di 30 K su una sbarra in un armadio a 50 °C raggiunge 80 °C al conduttore, il che lascia pochissimo margine al terminale dove la resistenza di contatto aggiunge i suoi pochi watt. Se i numeri non tornano, la correzione più economica di solito è l'aerazione piuttosto che il rame: un ventilatore filtrato che muove 200 m³/h attraverso l'armadio può abbassare l'ambiente interno di 8–10 K, il che compra più margine termico che aggiungere il 20% alla sezione della sbarra.
Un'interfaccia pacco a molla o morsettiera perde lentamente la forza normale. La placcatura in stagno sul rame si ossida e fa fretting; ogni ciclo rimuove un po' di più lo strato morbido ed espone asperità che poi si saldano a freddo e si strappano. La firma misurabile è una lettura crescente in milliohm, non un difetto visibile. Le squadre sul campo che controllano solo lo scolorimento perderanno i primi due terzi della curva di degrado.
I criteri di accettazione dovrebbero quindi essere scritti come una finestra di resistenza a una corrente di prova definita, misurata in ingresso e rimisurata a 5.000 e 15.000 cicli. Un giunto che parte da 20 µΩ e arriva a 40 µΩ è ancora elettricamente accettabile ma ha consumato metà del suo margine termico. La nostra nota sul progetto dei collegamenti spiega come specificare quella finestra senza forzare il fornitore verso un numero di primo articolo irrealistico.
Il fretting è il meccanismo dietro la maggior parte di quella crescita. Ogni ciclo di accoppiamento permette un moto relativo microscopico tra le due superfici di contatto, guidato dall'espansione termica e dalla tolleranza meccanica del morsetto. L'ossido che si forma nella zona di fretting è più duro e meno conduttivo dello stagno massiccio, e si accumula nella zona di contatto anziché essere spazzato via. La placcatura in argento resiste al fretting meglio dello stagno perché il suo ossido è conduttivo, ecco perché le interfacce ad alto ciclo spesso specificano una finitura in argento o lega d'argento nonostante il costo. La distanza di wipe, il piccolo moto di scorrimento progettato in un connettore durante l'accoppiamento, è la contromisura: rompe l'ossido a ogni ciclo invece di lasciarlo accumulare.
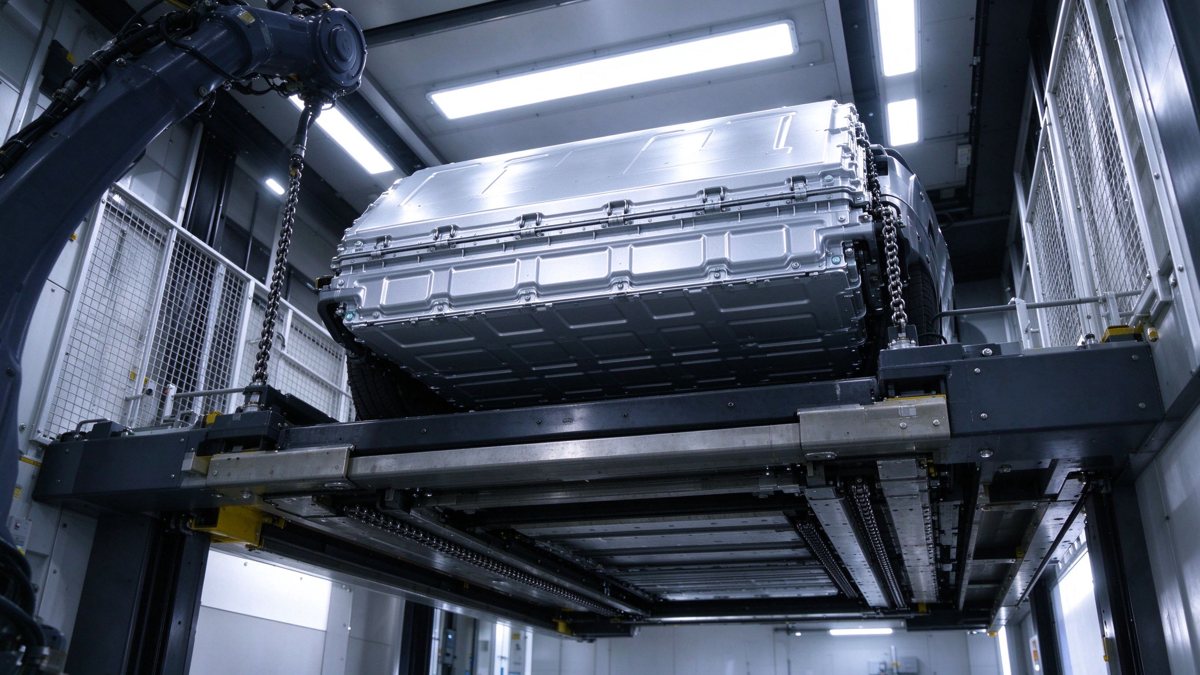
Il vassoio porta-pacco viene sollevato, allineato, morsettato e rilasciato da un meccanismo con attuazione idraulica o servoazionata. I carichi d'urto si trasmettono attraverso il vassoio all'hardware dell'interfaccia, e il busbar li vede come variazioni del precarico bullone. Un giunto che passa un test statico di trazione può comunque allentarsi sotto 20.000 eventi di morsettiera se il bullone non è precaricato contro una molla o una pila di rondelle Belleville.
Per l'hardware di stazione consigliamo di specificare un controllo della coppia prevalente a ogni intervallo di manutenzione e un segno di testimone sul elemento di fissaggio, oltre a un metodo di bloccaggio filettatura che sopravviva a 120 °C. Dove l'interfaccia è un connettore piuttosto che un giunto bullonato, la forza di ritenuta va messa nel disegno, non in un catalogo. La guida alla scelta dei connettori espone i requisiti di forza e wipe che rendono un connettore affidabile sotto accoppiamenti ripetuti.
La perdita di precarico è calcolabile. Un giunto bullonato con un bullone in acciaio da 12 mm a 60 Nm trasporta circa 45 kN di carico di morsettiera; la ciclica termica tra il vassoio in alluminio e la sbarra in rame può rilassare il 10–20% di quel valore in poche centinaia di cicli mentre i materiali creepano e il giunto si assesta. Una pila di rondelle Belleville ripristina il 30–50% del precarico perso perché immagazzina energia elastica su una corsa più lunga, e dà anche all'ispettore un gap visibile da controllare. Nelle stazioni che funzionano 20 ore al giorno, il giunto è ciclatotermicamente ogni volta che si scambia un pacco, quindi il rilassamento avviene più velocemente che in un'installazione statica.
Tre documenti inquadrano il progetto. La IEC 61439-1 governa l'assemblea: verifica del rialzo termico, verifica dielettrica, tenuta al cortocircuito e regole delle distanze in aria. La IEC 61851-23 copre il sistema di ricarica DC che sta dentro l'armadio. La GB/T 40032 affronta la sicurezza della sostituzione batteria per l'interfaccia meccanica ed elettrica. Nessuna di queste specifica una vita a cicli per un giunto di busbar; quello va scritto nella specifica di acquisto come requisito a livello di stazione.
È da questo vuoto che nascono la maggior parte delle dispute coi fornitori. Un costruttore può certificare una sbarra secondo IEC 61439-1 e comunque consegnare qualcosa che fallisce a 10.000 cicli, perché la norma testa l'assemblea una volta, non il servizio. Scrivi il requisito di ciclica, la finestra di resistenza e l'intervallo di ispezione nel pacchetto di disegni. La libreria delle normative rimanda ai clausolati che devi citare.
Il rame è il costo materiale dominante in un busbar da stazione, e i costruttori di stazioni sono sotto pressione per ridurre la distinta base mentre le reti scalano da centinaia a migliaia di siti. La tentazione è tagliare la sezione alla corrente di targa. Quel compromesso funziona fino alla prima estate di sovraccarico, poi ritorna come reclami in garanzia che costano più del rame salvato.
Un approccio più difendibile è mantenere la sezione e ridurre il costo altrove: meno transizioni di strato, nesting più stretto per ridurre lo scarto, larghezze standardizzate sulle piattaforme di ricarica. Il contenuto di rame per stazione è circa fissato dalla fisica; la resa di fabbricazione è dove un fornitore può davvero competere. Il nostro confronto tra rame e alluminio spiega perché l'alluminio non è un sostituto diretto a questa densità di corrente e dimensione di armadio.
Una RFQ per busbar da stazione di swap dovrebbe dichiarare il servizio, non solo le dimensioni. Contenuto minimo: corrente continua e di picco per ogni percorso; classe di tensione e grado di inquinamento; temperatura ambiente e interna dell'armadio; cicli di accoppiamento attesi all'anno e vita di progetto; tipo di interfaccia (bullonata, connettore, saldata); spessore della placcatura e sottostrato; finestra di resistenza a corrente di prova; requisiti di coppia e ritenuta; tensione di prova dielettrica e limite PD; set documentale.
I fornitori che quotano solo su disegno calcolano il rame e ignorano il servizio. I fornitori che chiedono il numero di cicli e il profilo ambientale sono quelli che progetteranno il giunto. Il percorso da primo articolo a serie mostra come organizzare quella conversazione così che il primo articolo dimostri il processo prima di impegnare il volume.
Due campi sono routinariamente mancanti dalle RFQ di stazione ed entrambi cambiano la risposta. Il primo è il numero di cicli di accoppiamento attesi sull'interfaccia pacco nell'arco della vita di progetto, non solo all'anno; una stazione che funziona dieci anni a 60 swap al giorno è un giunto da 200.000 cicli, che va oltre ciò che un datasheet di connettore standard copre. Il secondo è l'accesso di manutenzione: se un tecnico può raggiungere il giunto con una chiave dinamometrica in meno di cinque minuti, o se l'armadio deve essere diseccitato e in parte smontato. L'accesso decide se il progetto può contare sul riavvitamento periodico o deve essere senza manutenzione.
Tre prove appartengono a ogni busbar da stazione: una misura della resistenza di contatto a corrente definita, una tenuta dielettrica con controllo delle scariche parziali per hardware a 800 V, e una ciclica termica che riproduce l'escursione giornaliera dell'armadio. La prima individua la qualità del giunto, la seconda individua i void nel laminato, la terza individua l'allentamento.
Il test di ciclica può essere accelerato. Una camera da 500 cicli tra −20 °C e +85 °C, con corrente applicata durante la sosta a caldo, espone la maggior parte delle debolezze di placcatura e precarico. Non è lo stesso di 20.000 accoppiamenti meccanici, ma è un filtro economico prima delle prove sul campo. Vedi scariche parziali per il setup di misura e i limiti che rendono un superamento PD significativo a 800 V.
La corrente di prova conta quanto il limite. Un micro-ohmmetro che inietta 1 A leggerà la resistenza di costrizione di poche asperità e potrà sembrare eccellente mentre il giunto è già in parte separato. Una misura a 100 A, o alla corrente nominale, scalda la zona di contatto e legge la resistenza che il giunto presenterà effettivamente in servizio. Specifica la corrente di prova, il tempo di stabilizzazione e la temperatura a cui la lettura viene presa, altrimenti due fornitori riporteranno numeri non confrontabili.
Tra i progetti di stazione che abbiamo esaminato, la classifica dei cedimenti è coerente: interfaccia pacco allentata o corrosa al primo posto, delaminazione del laminato a una curva al secondo, spalla terminale incrinata al terzo, e guasti di fusibile aperto o contattore che vengono attribuiti erroneamente al busbar al quarto. Ognuno ha una contromisura diversa.
L'usura dell'interfaccia si risolve con placcatura e precarico, non con rame più spesso. La delaminazione si risolve col raggio di curvatura e i parametri di pressa, non con un film diverso. Le cricche terminali vengono dal serraggio eccessivo di una spalla che è stata fresata troppo sottile. La guida alla selezione dei modi di cedimento mappa ogni firma sulla decisione di progetto che la previene, utile quando un operatore di stazione riporta un sintomo senza uno smontaggio.
Sbarra laminata bullonata: costo più basso, migliore diffusione termica, richiede controllo di coppia e riesame periodico; adatta al bus DC di rack e ai collegamenti ai caricatori. Sbarra a connettore: sostituzione sul campo più veloce, costo unitario più alto, richiede una forza di accoppiamento e uno wipe definiti; adatta all'interfaccia pacco dove l'accesso di manutenzione è vincolato. Sezione flessibile saldata: assorbe l'errore di allineamento, nessun elemento di fissaggio al giunto, ma non è manutenibile sul campo; adatta ai collegamenti interni fissi. Sbarra piena con boot isolante: più economica per numeri di strati bassi, coerenza dielettrica più debole, accettabile solo dove il percorso aereo è generoso.
La matrice è un punto di partenza, non una regola. Una stazione con 60 swap al giorno e una vita di progetto di 10 anni dovrebbe pesare la manutenibilità sopra il costo unitario, perché un intervento sul campo costa più dell'hardware. Una stazione a bassa utilizzazione può accettare la sbarra bullonata e l'intervallo di ispezione che ne consegue.
Due domande adiacenti sorgono di solito nella stessa riunione: come viene verificata la pila di isolamento da 800 V, che abbiamo trattato quando la transizione agli switchgear SF6-free ha allargato le distanze in aria a media tensione, e come si confronta il costo unitario su un roll-out pluriennale di stazioni, che il quadro MOQ e costo totale espone nei numeri.
La crescita della rete da 2.500 a 4.000 siti in un anno trasforma l'approvvigionamento da acquisto per progetto a acquisto per piattaforma. Le piattaforme standardizzano l'interfaccia, il che è un bene per il costo e un male per il lock-in; il disegno del busbar diventa la specifica de facto che ogni stazione eredita. Ottimizzare il ciclo di lavoro, la finestra di resistenza e la pila di placcatura a livello di piattaforma costa meno che correggerli sito per sito.
Per i fornitori, il differenziale non è il prezzo del rame. È la capacità di documentare le prestazioni a cicli, mantenere una finestra di resistenza su 15.000 accoppiamenti e consegnare qualità di laminato consistente al volume. Gli acquirenti dovrebbero testare quella capacità prima di scalare, non dopo. Se stai specificando un'interfaccia di stazione ora, il percorso di contatto ingegneristico fa rivedere il profilo di servizio contro la nostra pila standard prima che un disegno venga congelato.
Un'altra conseguenza della standardizzazione di piattaforma è che il disegno del busbar diventa un asset condiviso tra generazioni di stazioni. Quando una rete passa da una piattaforma da 400 V a una da 800 V, l'involucro meccanico di solito resta vicino all'originale perché il vassoio porta-pacco e il meccanismo di sollevamento sono costosi da cambiare. La pila di isolamento deve essere riqualificata dentro quell'involucro, che è esattamente dove un fornitore con esperienza nel laminato aggiunge valore: la correzione è spesso un dielettrico più sottile e performante e un bordo ridisegnato, non un armadio più grande.
MCS passa da pilota a scala flotta nel 2026: ricarica da 1 MW+ a 1250 V e fino a 3000 A re
Leggi l’articolo
Un giunto stretto non è uguale a un giunto corretto. Finestre di coppia, limiti di pull e
Leggi l’articolo
Elena Vasquez è ingegnere applicativo di elettronica di potenza con 10 anni di esperienza nell'integrazione di sbarre laminate in inverter EV, sistemi di ricarica e PCS per accumulo energetico. È specializzata in link DC a bassa induttanza, comportamento EMC e packaging dei convertitori. Ha una
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
