El cambio de baterías dejó este año de ser un experimento de nicho en China. Con más de 2.520 estaciones en 200 ciudades a finales de septiembre de 2026, el equipo dentro de esas cajas se compra en serie, lo mantienen equipos de campo y se juzga por el tiempo de actividad. El busbar es la parte que conduce la corriente que nadie fotografía: la interfaz del pack, el bus DC del rack, el enlace del cargador. Su pliego de cargas es distinto al de un busbar de vehículo porque la unión la abre y cierra una máquina, varias veces al día, durante una década.
El cambio de baterías dejó este año de ser un experimento de nicho en China. Con más de 2.520 estaciones en 200 ciudades a finales de septiembre de 2026, el equipo dentro de esas cajas se compra en serie, lo mantienen equipos de campo y se juzga por el tiempo de actividad. El busbar es la parte que conduce la corriente que nadie fotografía: la interfaz del pack, el bus DC del rack, el enlace del cargador. Su pliego de cargas es distinto al de un busbar de vehículo porque la unión la abre y cierra una máquina, varias veces al día, durante una década.
Publicado por primera vez 2026-11-06 · Última actualización 2026-11-12
Esta página es una página de datos anual continuo: la edición de 2026, actualizada una vez al año a medida que se publican nuevos datos de mercado.
La red Choco-Swap de CATL alcanzó 2.520 estaciones en 200 ciudades y 31 regiones provinciales al 29 de septiembre de 2026, según los comunicados de la compañía recogidos ese mes, con un objetivo de unas 3.000 estaciones y 4.000 sitios combinados de carga y cambio a cierre de 2026. Cobertura independiente de octubre de 2026 sitúa cerca de 20.000 baterías en circulación por la misma red. Esas cifras importan a un proveedor de componentes por una sola razón: una estación que cambia de 40 a 80 packs al año acumula 15.000 a 30.000 ciclos de acoplamiento sobre la misma interfaz de cobre.
Un busbar de vehículo vive un único evento de ensamblaje en fábrica. Un busbar de estación vive un evento mecánico cada veinte minutos. Los supuestos de diseño construidos para el primer caso —una unión atornillada con par, un terminal prensado, un fleje soldado— no sobreviven al segundo sin ser reexaminados.
En una estación típica existen cuatro recorridos de corriente y cada uno tiene un régimen distinto. La interfaz del pack conduce toda la corriente de carga o descarga durante una sesión, típicamente 200–600 A en clase 400 V u 800 V. El bus DC del rack distribuye entre bahías de carga en paralelo y funciona de forma continua. El enlace cargador-a-bus conduce la salida rectificada con rizado de conmutación. El recorrido auxiliar y de control es pequeño, pero debe permanecer limpio.
Porque la interfaz del pack es el único recorrido que la máquina rehace físicamente, domina la fiabilidad. Una asignación de 1.000 A continuos sobre el papel es irrelevante si el par de contactos desarrolla 50 µΩ extra tras 8.000 ciclos; a 500 A eso son 12,5 W de calor en una unión del tamaño de un pulgar, dentro de un armario que ya tiene pérdidas del cargador. El dimensionado arranca por tanto del crecimiento de la resistencia de contacto, no solo de las tablas de ampacidad. Nuestra tabla de ampacidad da la línea base en régimen estacionario; el margen cíclico hay que añadirlo encima.
El bus de suma es donde una estación se diferencia de un cargador. Un sitio con cuatro bahías de 120 kW alimentadas desde un bus común de 400 V puede extraer aproximadamente 1.200 A cuando todas las bahías están a plena salida, y el busbar debe transportar esa suma por un tramo laminado único antes de volver a dividirse en los terminales de bahía. Los diseñadores suelen partir el bus en dos o tres segmentos con una unión atornillada entre ellos, lo que mantiene cada molde lo bastante pequeño para prensar y da al equipo de campo un punto de servicio utilizable. La trampa es que cada unión atornillada en el recorrido DC añade un elemento resistivo que crece con los ciclos, de modo que el número de segmentos es una decisión de fiabilidad tanto como de fabricación.
El reparto de carga decide también el perfil térmico. Las bahías rara vez alcanzan pico juntas, y un controlador de estación que escalona la salida puede mantener el bus al 60-70% de su asignación suma durante la mayor parte del día. Cuando esa lógica de control no está fijada aún en la fase de diseño, el bus debe dimensionarse para el caso peor y no para el promedio, porque el software se ajustará después y el cobre no puede redimensionarse.
El paso de arquitecturas de pack de 400 V a 800 V duplica la tensión de trabajo sin duplicar la distancia de aislamiento. Las líneas de fuga y distancias dentro de un armario de cambio están limitadas por la envolvente mecánica de la bandeja del pack, de modo que los diseñadores terminan negociando espesor de aislamiento contra recorrido de aire. Los busbars laminados ayudan porque el dieléctrico va adherido al conductor y la separación entre capas la fija la película, no la tolerancia de ensamblaje.
Lo que no ayuda es asumir que aplican las reglas del lado vehículo. Un armario de estación es un conjunto de baja tensión según IEC 61439-1, y su coordinación de aislamiento debe verificarse a nivel de conjunto, incluido el grado de contaminación de una envolvente de borde de carretera que se abre al cielo varias veces por hora. Nuestra guía de diseño cubre la aritmética de distancias; la adición práctica para estaciones de cambio es una holgura por polvo y humedad que asume que la envolvente no está sellada.
El stack de aislamiento para un enlace DC de 800 V no es simplemente una película más gruesa. A esa tensión de trabajo el campo a través de un dieléctrico fino es lo bastante alto como para que la iniciación de descargas parciales se convierta en el límite rector en lugar de la tensión de ruptura, y un hueco de unas décimas de milímetro dentro de un laminado adherido puede sostener descargas durante años antes de fallar. Por eso las barras de estación de 800 V se construyen habitualmente con 0,2–0,5 mm de dieléctrico por par de capas, bordes encapsulados en los terminales y un ensayo de aceptación de descargas parciales en lugar de un ensayo solo de hipot.
La segunda restricción es la línea de fuga sobre la superficie de la barra donde pasa por un soporte metálico. Una superficie contaminada, que tendrá un armario de borde de carretera, reduce la línea de fuga efectiva en un tercio o más respecto a una muestra limpia de laboratorio. Añadir una nervadura o una sección de extremo recubierta es más barato que añadir recorrido de aire dentro de una envolvente fija, y es la medida que con más frecuencia se pasa por alto cuando un diseño de 400 V se escala a 800 V.
Las estaciones de cambio rara vez permanecen en reposo en redes urbanas densas. Una estación al servicio de flotas de VTC puede funcionar 20 horas al día, con las bahías de carga al 60–80% de la salida nominal y armarios a 45–55 °C de temperatura interna ambiente en verano. Bajo esas condiciones, un busbar dimensionado para un ascenso de 30 °C a corriente nominal se situará muy por encima de su punto de diseño.
Se derivan dos consecuencias prácticas. Primera, la densidad de corriente para convección natural dentro de un armario debe quedarse cerca de 6–8 A/mm² para cobre en lugar de los 10 A/mm² que parecen aceptables en banco. Segunda, el recorrido térmico desde la barra hasta la envolvente importa tanto como la propia barra; una barra laminada atornillada a un panel pintado conduce el calor hacia un disipador pobre. Ver gestión térmica para los valores de resistencia de interfaz que deciden si el cuello de botella es el armario o la barra.
Una comprobación de cordura útil en fase de diseño: toma la corriente de la barra, la sección de cobre, la temperatura interna del armario y el ascenso medido, y compara el resultado con el límite de terminal del estándar de conjunto. Un ascenso de 30 K sobre una barra en un armario a 50 °C alcanza 80 °C en el conductor, lo que deja muy poco margen en el terminal donde la resistencia de contacto añade unos pocos vatios propios. Si las cifras no cierran, la solución más barata suele ser aire y no cobre: un ventilador filtrado que mueva 200 m³/h por el armario puede bajar la temperatura interna 8-10 K, lo que compra más margen térmico que añadir un 20% a la sección de la barra.
Una interfaz de pack de resorte o abrazadera pierde lentamente la fuerza normal. El estaño sobre cobre se oxida y freta; cada ciclo retira un poco más de la capa blanda y deja al descubierto asperezas que luego se sueldas en frío y desgarran. La firma medible es una lectura creciente de miliohmios, no un defecto visible. Los equipos de campo que solo comprueban la decoloración se perderán los dos primeros tercios de la curva de degradación.
Los criterios de aceptación deben redactarse por tanto como una ventana de resistencia a una corriente de ensayo definida, medida en la inspección de entrada y remedida a los 5.000 y 15.000 ciclos. Una unión que empieza en 20 µΩ y llega a 40 µΩ sigue siendo aceptable desde el punto de vista eléctrico, pero ha consumido la mitad de su margen térmico. Nuestra nota de diseño de conexiones explica cómo especificar esa ventana sin forzar al proveedor a un número de primera muestra poco realista.
El fretting es el mecanismo detrás de la mayor parte de ese crecimiento. Cada ciclo de acoplamiento permite un movimiento relativo microscópico entre las dos superficies de contacto, impulsado por la expansión térmica y por la tolerancia mecánica de la abrazadera. El óxido que se forma en la zona fretada es más duro y menos conductor que el estaño bulk, y se acumula en el parche de contacto en lugar de ser arrastrado. El recubrimiento de plata resiste mejor el fretting que el estaño porque su óxido es conductor, y por eso las interfaces de ciclo elevado especifican a menudo un acabado de plata o de aleación de plata a pesar del coste. La distancia de barrido, el pequeño deslizamiento diseñado en un conector durante el acoplamiento, es la contramedida: rompe el óxido en cada ciclo en lugar de dejarlo acumular.
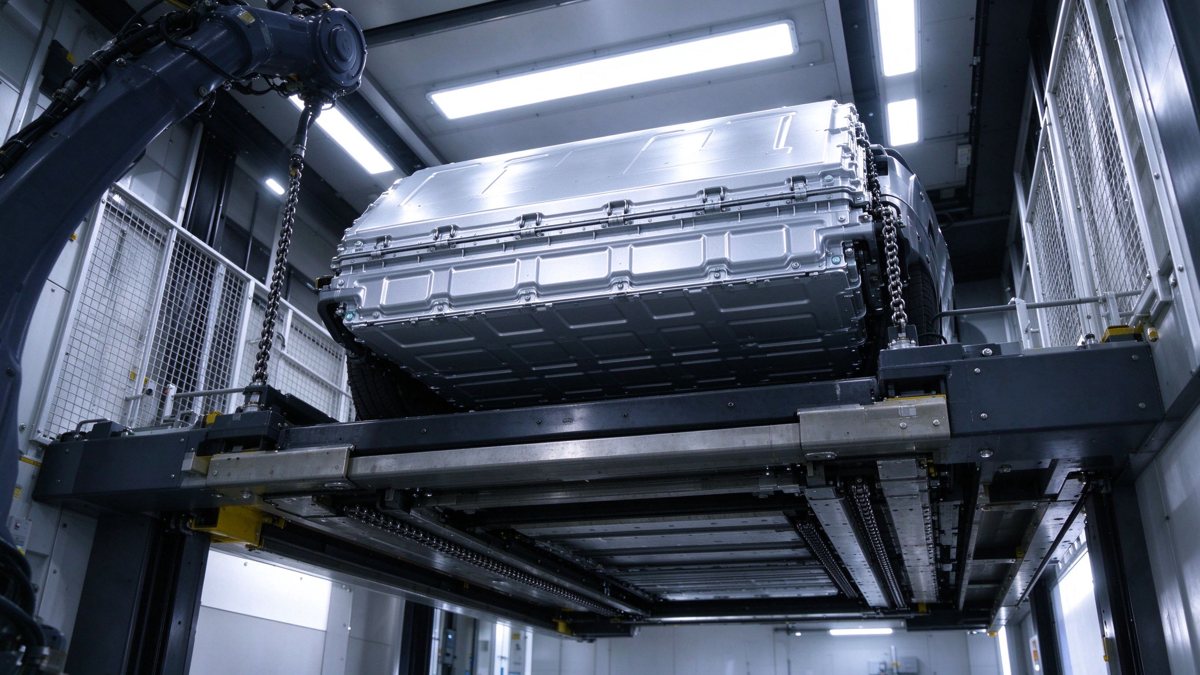
La bandeja del pack es elevada, alineada, abrazada y liberada por un mecanismo con actuación hidráulica o servo. Las cargas de choque se transmiten por la bandeja hasta el hardware de la interfaz, y el busbar las ve como variaciones de precarga del perno. Una unión que pasa un ensayo estático de tracción puede aflojarse bajo 20.000 eventos de abrazado si el perno no está precargado contra un resorte o una pila de arandelas Belleville.
Para el hardware de estación recomendamos especificar una comprobación de par sostenido en cada intervalo de servicio y una marca testigo en el elemento de fijación, además de un método de bloqueo que aguante 120 °C. Cuando la interfaz es un conector y no una unión atornillada, la fuerza de retención debe figurar en el plano y no en un catálogo. La guía de selección de conectores expone los requisitos de fuerza y barrido que hacen que un conector sea fiable bajo acoplamiento repetido.
La pérdida de precarga es calculable. Una unión atornillada con un perno de acero de 12 mm a 60 Nm transporta aproximadamente 45 kN de fuerza de abrazado; el ciclo térmico entre la bandeja de aluminio y la barra de cobre puede relajar un 10-20% de eso en unos pocos cientos de ciclos a medida que los materiales creepan y la unión se asienta. Una pila de arandelas Belleville restaura el 30-50% de la precarga perdida porque almacena energía elástica sobre un recorrido más largo, y además da al inspector una holgura visible que comprobar. En estaciones que funcionan 20 horas al día, la unión se cicla térmicamente cada vez que se cambia un pack, de modo que la relajación ocurre más rápido que en una instalación estática.
Tres documentos enmarcan el diseño. La IEC 61439-1 gobierna el conjunto: verificación de ascenso térmico, verificación dieléctrica, soporte a cortocircuito y reglas de distancias. La IEC 61851-23 cubre el sistema de carga DC que va dentro del armario. La GB/T 40032 aborda la seguridad del cambio de baterías para la interfaz mecánica y eléctrica. Ninguna de ellas especifica una vida en ciclos para una unión de busbar; eso debe escribirse en la especificación de compra como un requisito a nivel de estación.
Esta brecha es donde empiezan la mayoría de disputas con proveedores. Un fabricante puede certificar una barra según IEC 61439-1 y aun así entregar algo que falla a los 10.000 ciclos, porque la norma ensaya el conjunto una vez, no el servicio. Escribe el requisito de ciclos, la ventana de resistencia y el intervalo de inspección en el paquete de planos. La biblioteca de normas enlaza las cláusulas que necesitas citar.
El cobre es el coste dominante del material en un busbar de estación, y los constructores de estaciones están bajo presión para reducir la lista de materiales a medida que las redes escalan de cientos a miles de sitios. La tentación es recortar la sección a la corriente nominal. Ese intercambio funciona hasta el primer verano de sobrecarga, y luego vuelve en forma de reclamaciones de garantía que cuestan más que el cobre ahorrado.
Un enfoque más defendible es mantener la sección y reducir el coste en otro sitio: menos transiciones de capa, nesting más ajustado para reducir la chatarra, anchos estandarizados entre plataformas de cargador. El contenido de cobre por estación está fijado aproximadamente por la física; el rendimiento de fabricación es donde un proveedor puede competir de verdad. Nuestra comparación cobre frente a aluminio explica por qué el aluminio no es un sustituto directo a esta densidad de corriente y tamaño de envolvente.
Un RFQ para busbars de estación de cambio debe declarar el régimen de trabajo, no solo las dimensiones. Contenido mínimo: corriente continua y de pico por recorrido; clase de tensión y grado de contaminación; temperatura ambiente e interna del armario; ciclos de acoplamiento esperados por año y vida de diseño; tipo de interfaz (atornillada, conector, soldada); espesor de recubrimiento y subcapa; ventana de resistencia a corriente de ensayo; requisitos de par y retención; tensión de ensayo dieléctrico y límite de PD; conjunto documental.
Los proveedores que cotizan solo contra un plano pondrán precio al cobre e ignorarán el régimen. Los proveedores que preguntan por el recuento de ciclos y el perfil de ambiente son los que diseñarán la unión. La ruta de primera muestra a serie muestra cómo escenificar esa conversación para que la primera muestra pruebe el proceso antes de comprometer el volumen.
Dos campos faltan rutinariamente en los RFQ de estación y ambos cambian la respuesta. El primero es el número de ciclos de acoplamiento esperados sobre la interfaz del pack a lo largo de la vida de diseño, no solo por año; una estación que funciona diez años a 60 cambios al día es una unión de 200.000 ciclos, que excede lo que cubre una ficha de datos de conector estándar. El segundo es el acceso de mantenimiento: si un técnico puede llegar a la unión con una llave dinamométrica en menos de cinco minutos, o si el armario tiene que ser desenergizado y parcialmente desmontado. El acceso decide si el diseño puede confiar en el re-apriete periódico o debe ser sin mantenimiento.
Tres ensayos pertenecen a todo busbar de estación: una medición de resistencia de contacto a una corriente definida, una tensión soporte dieléctrico con verificación de descargas parciales para hardware de 800 V, y un ciclo térmico que reproduce el vaivén diario del armario. El primero detecta la calidad de la unión, el segundo los huecos en el laminado, el tercero la holgura.
El ensayo de ciclo puede acelerarse. Una cámara de 500 ciclos entre −20 °C y +85 °C, con corriente aplicada durante la permanencia en caliente, expone la mayoría de debilidades de recubrimiento y precarga. No es lo mismo que 20.000 acoplamientos mecánicos, pero es un filtro barato antes de las pruebas de campo. Ver descargas parciales para el montaje de medida y los límites que hacen que un pase de PD tenga sentido a 800 V.
La corriente de ensayo importa tanto como el límite. Un microhmetro que inyecta 1 A leerá la resistencia de constricción de unas pocas asperezas y puede parecer excelente mientras la unión ya está parcialmente separada. Una medición a 100 A, o a la corriente nominal, calienta el parche de contacto y lee la resistencia que la unión presentará realmente en servicio. Especifica la corriente de ensayo, el tiempo de estabilización y la temperatura a la que se toma la lectura; de lo contrario, dos proveedores reportarán números que no se pueden comparar.
A través de los diseños de estación que hemos revisado, el ranking de fallos es consistente: interfaz de pack suelta o corrosionada la primera, delaminación del laminado en una curva la segunda, hombro de terminal agrietado la tercera, y fallos de fusible abierto o contactor que se atribuyen por error al busbar la cuarta. Cada una tiene una contramedida distinta.
El desgaste de interfaz se resuelve con recubrimiento y precarga, no con cobre más grueso. La delaminación se resuelve con radio de curvatura y parámetros de prensado, no con otra película. Las grietas de terminal vienen de sobreapretar un hombro que se mecanizó demasiado fino. La guía de selección por modo de fallo mapea cada firma a la decisión de diseño que la previene, lo que es útil cuando un operador de estación reporta un síntoma sin un desmontaje.
Barra laminada atornillada: menor coste, mejor dispersión térmica, exige control de par y re-comprobación periódica; adecuada al bus DC del rack y a enlaces de cargador. Barra con conector: sustitución en campo más rápida, mayor coste unitario, necesita una fuerza de acoplamiento y un barrido definidos; adecuada a la interfaz del pack donde el servicio está limitado. Sección flexible soldada: absorbe error de alineación, sin elementos de fijación en la unión, pero no es reparable en campo; adecuada a enlaces internos fijos. Barra maciza con funda aislante: la más barata para número bajo de capas, la más débil en consistencia dieléctrica, aceptable solo donde el recorrido de aire es generoso.
La matriz es un punto de partida, no una regla. Una estación con 60 cambios al día y una vida de diseño de 10 años debe ponderar la capacidad de servicio por encima del coste unitario, porque una salida de camión cuesta más que el hardware. Una estación de baja utilización puede aceptar la barra atornillada y el intervalo de inspección que la acompaña.
Dos preguntas adyacentes suelen surgir en la misma reunión: cómo se verifica el stack de aislamiento de 800 V, que cubrimos cuando la transición a aparamenta SF6-free amplió las distancias de media tensión, y cómo compara el coste unitario a lo largo de un despliegue plurianual de estaciones, que el marco MOQ y coste total expone en números.
El crecimiento de la red de 2.500 a 4.000 sitios en un año convierte la compra de proyectos en compra de plataforma. Las plataformas estandarizan la interfaz, lo que es bueno para el coste y malo para el encargo cautivo; el plano del busbar se convierte en la especificación de facto que cada estación hereda. Acertar con el ciclo de trabajo, la ventana de resistencia y el stack de recubrimiento a nivel de plataforma es más barato que arreglarlos sitio por sitio.
Para los proveedores, el diferenciador no es el precio del cobre. Es la capacidad de documentar el rendimiento cíclico, mantener una ventana de resistencia a lo largo de 15.000 acoplamientos y enviar calidad de laminado consistente en volumen. Los compradores deben probar esa capacidad antes de escalar, no después. Si estás especificando una interfaz de estación ahora, la vía de contacto de ingeniería consigue que el perfil de trabajo se revise contra nuestro stack estándar antes de congelar un plano.
Otra consecuencia de la estandarización de plataforma es que el plano del busbar se convierte en un activo compartido entre generaciones de estación. Cuando una red pasa de una plataforma de 400 V a una de 800 V, la envolvente mecánica suele permanecer cerca del original porque la bandeja del pack y el mecanismo de elevación son caros de cambiar. El stack de aislamiento debe recualificarse dentro de esa envolvente, que es exactamente donde un proveedor con experiencia en laminado aporta valor: la solución suele ser un dieléctrico más fino y de mayor rendimiento y un rediseño del borde, no un armario más grande.
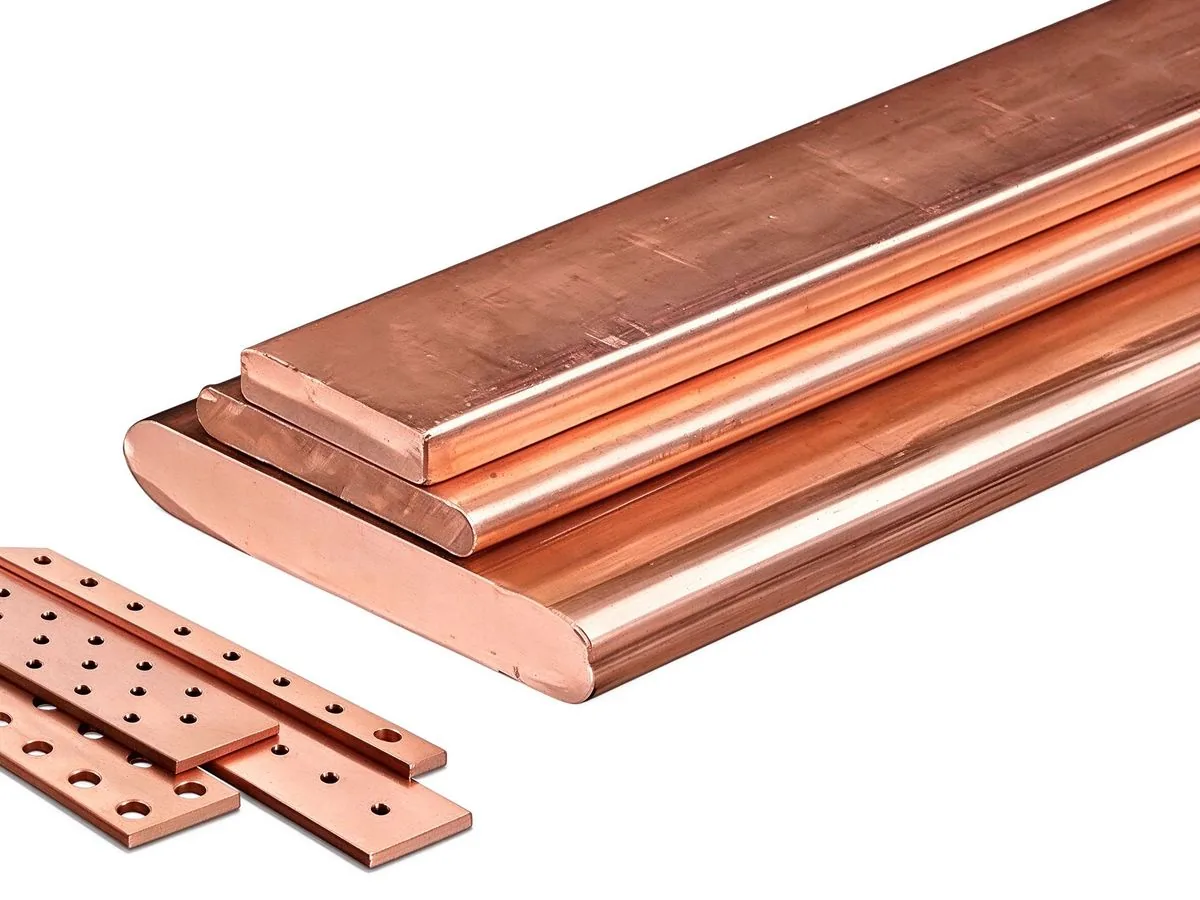
MCS se mueve de piloto a escala de flota en 2026; la carga de 1 MW+ a 1250 V y hasta 3000
Leer artículo
Una unión apretada no es lo mismo que una unión correcta. Las ventanas de par, los límites
Leer artículo
Elena Vasquez es ingeniera de aplicaciones de electrónica de potencia con 10 años de experiencia integrando barras colectoras laminadas en inversores de vehículos eléctricos, sistemas de carga y PCS de almacenamiento de energía. Se especializa en diseño de enlaces DC de baja inductancia, comportamie
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
